
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-15 Herkunft:Powered


Stehen Ihre neuen Recyclinganlagen während der Spitzenzeiten still? Große Investitionen in Zerkleinerungsmaschinen, bei denen es dann ständig zu Blockaden kommt, stellen einen notorisch kostspieligen betrieblichen Engpass dar. Der Kauf allgemeiner Großgeräte, die die besonderen physikalischen Eigenschaften bestimmter Polymere ignorieren, verschlingt einfach Kapital.
Im industriellen Recyclingsektor stellt die Festlegung auf einen einheitlichen Ansatz einen grundlegenden technischen Fehler dar. Die tatsächliche Effizienz einer Rückgewinnungsanlage hängt vollständig von der Kombination des mechanischen Verhaltens des Schrotts mit präzisen Rotor-, Messer- und Motorspezifikationen ab. In diesem technischen Leitfaden führen wir Sie durch eine bewährte Beschaffungsmethodik. Sie erfahren, wie Sie Ihre Großhandelsbestellungen für Kunststoffbrechermaschinen genau auf bestimmte Materialien abstimmen können. Dies gewährleistet eine maximale Kapitalrendite und einen unterbrechungsfreien Durchsatz in Ihrer gesamten Anlage.
Beschaffungsmanager suchen häufig nach standardisierten Lösungen, um den Werksbetrieb zu rationalisieren. Der Einsatz inkompatibler Maschinen führt jedoch zu schwerwiegenden betrieblichen Engpässen. Aktuelle Marktdaten verdeutlichen einen massiven Wandel in der globalen Recyclinglandschaft. Weltweit fordern gesetzliche Vorschriften einen höheren Anteil an recyceltem Inhalt in neuen Verpackungen. Dies zwingt Recyclingbetriebe dazu, Harze in nahezu reiner Qualität herzustellen. Endkäufer tolerieren keine zersetzten, mit Staub gefüllten Flocken mehr.
Diese Entwicklung in der Branche bedeutet, dass Zerkleinerungsgeräte Präzisionsschneiden statt Zertrümmern mit roher Gewalt durchführen müssen. Kunststoffe verhalten sich bei starker mechanischer Beanspruchung ganz anders. Folien aus Polyethylen niedriger Dichte sind hochelastisch. Sie neigen dazu, sich zu dehnen, zu falten und zu reißen, anstatt sauber zu brechen. Stellen Sie sich ein Wartungsteam vor, das drei Stunden damit verbringt, geschmolzene Folie aus einem verklemmten Rotor zu lösen. Dies ist die direkte Folge der Verwendung einer falschen Schneidgeometrie, die zu starker Reibung und thermischer Verschlechterung führt. Im Gegensatz dazu sind starre Kunststoffe wie Acryl oder Polyvinylchlorid spröde und zersplittern bei Stößen. Für die Bearbeitung ist eine enorme kinetische Energie erforderlich, ohne dass die Rotorblätter brechen.
Wenn Sie eine Bestellung für eine Großhandelsflotte aufgeben, ist die Einhaltung dieser technischen Spezifikationen umso wichtiger. Eine leichte Ineffizienz in einer einzelnen Einheit – beispielsweise ein fünfprozentiger Durchsatzabfall aufgrund suboptimaler Schaufelwinkel – multipliziert sich auf ein Dutzend Maschinen. Die Standardisierung Ihrer Anlage mit richtig abgestimmter Ausrüstung gewährleistet eine vorhersehbare Leistung, vereinfacht die Schulung der Bediener und maximiert die Rentabilität.
Ein häufiger Punkt für Verwirrung bei der B2B-Beschaffung ist die Unterscheidung zwischen Schreddern und Brechern. Während beide die Größe von Kunststoffabfällen reduzieren, dienen ihre technischen Prinzipien und Anwendungsphasen völlig unterschiedlichen Zwecken.
Der Kunststoffzerkleinerer fungiert als primäres Zerkleinerungswerkzeug. Es handelt sich um eine Maschine mit niedriger Geschwindigkeit und hohem Drehmoment, die zum Zerkleinern massiver, zäher oder sperriger Materialien entwickelt wurde, die einen Standard-Granulator sofort zerstören würden. Zerkleinerer verfügen typischerweise über Einzel- oder Doppelwellen mit schweren Haken, die das Material bei langsamer Rotationsgeschwindigkeit zerreißen. Dadurch sind sie ideal für volle Autostoßstangen, dicke Spülungen und große Fässer.
Umgekehrt fungiert der Kunststoffbrecher als sekundäres Reduktionssystem. Er arbeitet nach dem Prinzip hoher Geschwindigkeit und geringem Drehmoment und nimmt kleinere Kunststoffstücke auf und schneidet sie sauber in gleichmäßige, wiederverwendbare Flocken. Diese Einheiten verwenden scharfe Messer, die gegen feststehende Messer rotieren, um eine präzise Scherenschneidwirkung bei hohen Umdrehungen pro Minute zu erzielen.
Wenn Ihre Anlage große, dichte Klumpen verarbeitet, benötigen Sie letztendlich zunächst einen Zerkleinerer. Wenn Sie Flaschen, Folien oder vorzerkleinerte Stücke verarbeiten und gleichmäßige Flocken für einen Extruder benötigen, ist ein Brecher die richtige Wahl. In Recyclinglinien mit hoher Kapazität werden häufig beide Maschinen nacheinander eingesetzt.
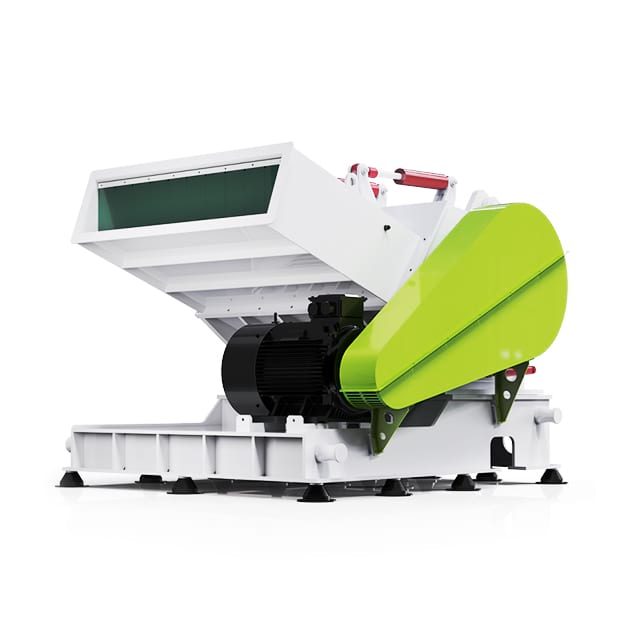
Die Beschaffung der richtigen Maschinen erfordert eine detaillierte Analyse Ihres primären Abfallstroms. Nachfolgend finden Sie eine umfassende Aufschlüsselung, wie bestimmte Kunststoffkategorien die Maschinenkonfiguration bestimmen.
Flexible Verpackungen, Agrarfolien und gewebte Beutel stellen besondere Herausforderungen bei der Verarbeitung dar. Sie sind leicht, neigen dazu, sich um sich drehende Komponenten zu wickeln und reagieren sehr empfindlich auf durch Reibung verursachte Hitze. Die Verarbeitung von Filmen erfordert ein offenes Rotordesign. Dies ermöglicht einen maximalen Luftstrom durch die Schneidkammer, um das Material zu kühlen und ein Schmelzen zu verhindern. Die Rotorblätter müssen eine V-förmige Chevron-Geometrie aufweisen. Dieses Design schneidet das elastische Material sauber, anstatt es zu zerreißen, und zieht die Folie zur Mitte des Rotors, um ein Verklemmen der Seitenwände zu verhindern.
Post-Consumer-Abfälle wie PET-Wasserflaschen, HDPE-Milchkännchen und Kosmetikbehälter sind von Natur aus sperrig. Da sie größtenteils Luft enthalten, nehmen sie viel Platz im Trichter ein und neigen dazu, in der Schneidkammer herumzuspringen. Für diese Hohlmaterialien muss die Ausrüstung über einen speziellen Anti-Rücklauf-Trichter verfügen, um zu verhindern, dass Kunststoffsplitter herausgeschleudert werden. Der Innenrotor sollte über eine versetzte Klingenkonfiguration verfügen, die wie Zähne wirkt, um sperrige Gegenstände zu greifen, zu durchstechen und in den Schneidkreis zu ziehen.
Industrielle Hartkunststoffe wie breite extrudierte Platten, Türen und dicke spritzgegossene Tabletts stellen eine geometrische Herausforderung dar. Bei Standardmaschinen müssen Bediener diese breiten Stücke vor der Zuführung oft manuell abschneiden. Um diesen arbeitsintensiven Schritt zu eliminieren, ist bei der Verarbeitung breiter Profile ein spezieller Blechbrecher erforderlich . Diese speziellen Modelle sind mit einem breiten rechteckigen Einlass ausgestattet und ziehen das breite Material direkt in die Schneidkammer. Die ideale Konfiguration umfasst einen massiven Rotor, der die nötige Masse liefert, um durch dicke Querschnitte ohne Strömungsabriss zu fahren.
Extrudierte PVC- und HDPE-Rohre mit dicken Wänden sind außergewöhnlich hart. Um sie zu zerstören, ist eine enorme Aufprallkraft erforderlich. Standardmaschinen leiden unter dieser Belastung schnell unter gerissenen Rotoren oder abgebrochenen Messerbolzen. Für die Verarbeitung von dichten Blöcken oder Rohren mit großem Durchmesser ist unbedingt ein Hochleistungs-Kunststoffbrecher erforderlich . Diese Einheiten sind mit einem drehmomentstarken Motor, einem schweren Schwungrad und einem optimierten Einzugswinkel ausgestattet. Diese Kombination liefert die kinetische Energie, die erforderlich ist, um den Rotorimpuls bei starken Stößen aufrechtzuerhalten, und verhindert so Stromspitzen und thermische Überlastungen, selbst bei der Handhabung von Rohren mit einem Durchmesser von bis zu 1200 Millimetern.
Bei der Bewertung der Ausrüstung für eine Recyclinganlage sollte die Rotor- und Rotorblattkonfiguration im Mittelpunkt Ihrer technischen Analyse stehen. In der Schneidkammer findet die eigentliche physikalische Umwandlung des Materials statt. Bevor Sie Großbestellungen abschließen, ist es wichtig, diese internen Mechanismen zu verstehen.
Die Anordnung der Messer bestimmt, wie die Maschine mit dem Schrott interagiert. Darüber hinaus ist die metallurgische Zusammensetzung der Klingen ebenso wichtig wie ihre Form. Bei hochvolumigen Dauerbetrieben stellen Maschinenstillstandszeiten zum Klingenschärfen einen erheblichen versteckten Kostenfaktor dar. Die Auswahl hochwertiger Materialien wie D2- oder SKD-11-Werkzeugstähle bietet eine außergewöhnliche Verschleißfestigkeit.
| Vorteile | der Rotorblattgeometrie- | Zielmaterialstromtechnik |
|---|---|---|
| Flache Klingen | Starre Rohre, dicke Platten, Klumpen | Wirkt wie ein Meißel für kraftvolle Zertrümmerung; verteilt die Kraft gleichmäßig, um ein Absplittern zu verhindern. |
| Klaue / Versetzte Klingen | Hohle Flaschen, sperrige Behälter | Durchdringt und zieht leichte Gegenstände in den Rotor und verhindert so, dass Material im Trichter abprallt. |
| V-förmige (Chevron-)Klingen | Flexible Folien, gewebte Beutel, dünne Platten | Bietet einen präzisen Scherenschnitt; Zieht Material in die Mitte, um Reibung und Schmelzen an den Seitenwänden zu verhindern. |
Der B2B-Einkauf steht häufig im Spannungsfeld zwischen Budgetbeschränkungen und Betriebssicherheit. Im Bereich Recyclingmaschinen ist die Priorisierung des niedrigsten Anschaffungspreises eine dokumentierte Falle. Preisgünstige Einheiten erreichen ihren Preis durch Kompromisse bei der Technik. Typischerweise findet man am Chassis dünneren Stahl, hohle Rotoren ohne Trägheit und minderwertige Lager.
Unter dem Dauerstress des industriellen Recyclings manifestieren sich diese Kompromisse schnell. Häufiges Abstumpfen der Klinge führt zu einer schlechten Flockenqualität, was dazu führt, dass ganze Chargen recycelter Pellets von den Endkäufern abgelehnt werden. Darüber hinaus führen Motorausfälle und Strukturrisse zu ungeplanten Ausfallzeiten, die die anfänglichen Einsparungen schnell zunichtemachen.
Eine intelligente Beschaffung basiert auf der Bewertung der Gesamtbetriebskosten über einen mehrjährigen Lebenszyklus. Berücksichtigen Sie beim Vergleich von Großhandelsangeboten die Energieeffizienz, die Häufigkeit des Austauschs von Verbrauchsmaterialien, den Wartungsaufwand und die finanziellen Kosten ungeplanter Ausfallzeiten. Ein präzise ausgewuchteter Rotor und Hochleistungslager, die durch fortschrittliche Dichtungssysteme geschützt sind, können im Voraus mehr kosten. Die Reduzierung der Energiekosten und des Wartungsaufwands führt jedoch zu deutlich geringeren Gesamtkosten.
Selbst die robustesten Maschinen erfordern ein diszipliniertes Wartungsprotokoll, um Spitzenleistungen aufrechtzuerhalten. Die Implementierung dieser Best Practices verlängert die Lebensdauer Ihrer Großhandelsinvestition.
Der Betrieb mit stumpfen Klingen ist eine der Hauptursachen für Ineffizienz. Stumpfe Klingen zerreißen und zerschlagen den Kunststoff, anstatt ihn zu schneiden. Dadurch erhöht sich die elektrische Belastung des Motors drastisch und es entstehen übermäßig hohe Feinstaubmengen. Erstellen Sie einen strengen Schärfplan, der auf den Betriebsstunden und der Abrasivität Ihres spezifischen Materialstroms basiert.
Insbesondere Siebe tragen die Hauptlast der Materialeinwirkung und sollten regelmäßig auf Dehnung oder strukturelle Risse überprüft werden. Ein beschädigtes Sieb lässt übergroße Stücke durch und blockiert möglicherweise nachgeschaltete pneumatische Fördersysteme. Darüber hinaus stellt Fremdmetall die größte Gefahr für eine Zerkleinerungsmaschine dar. Die Installation von Magnetplatten oder Überbandmetalldetektoren an den Zuführbändern ist eine obligatorische Best Practice, die kritische Schäden verhindert und Tausende von Dollar bei Notfallreparaturen spart.
Die Anpassung Ihrer Großhandelsausrüstung zur Zerkleinerung an bestimmte Schrottarten ist der grundlegende Schritt zur Gewährleistung einer optimalen Recyclingeffizienz für Ihre Anlage. Durch sorgfältige Analyse der physikalischen Eigenschaften Ihres Abfallstroms – seien es flexible Folien, Hohlflaschen oder starre Rohre – können Sie die genaue Rotorgeometrie und Motorkapazität auswählen, die für die Aufgabe erforderlich sind.
Die Investition in die richtige Hochleistungsausrüstung senkt die langfristigen Betriebskosten, verhindert mechanische Ausfälle und garantiert eine qualitativ hochwertige, gleichmäßige Flockenproduktion. Geben Sie sich nicht mit generischen Maschinen zufrieden, die Ihre Produktionslinie beeinträchtigen. Wir empfehlen Ihnen dringend, sich die bei Jwell Recycling verfügbaren Spezialkonfigurationen anzusehen, um die perfekte Großhandelsbestellung zu konfigurieren, die speziell auf Ihre Materialverarbeitungsanforderungen zugeschnitten ist.
Während einige Geräte als vielseitig vermarktet werden, ist keine einzelne Konfiguration perfekt für alle Materialien optimiert. Die Verarbeitung weicher Folien auf einer Maschine mit Flachmessern für starre Rohre führt zu schlechter Effizienz, Materialumhüllung und möglicher Verklemmung. Für maximalen Durchsatz und minimalen Verschleiß passen Sie das spezifische Rotordesign der Maschine an die physikalischen Eigenschaften Ihres primären Abfallstroms an.
Im industriellen Recyclingbereich werden diese Begriffe häufig synonym verwendet. Bei beiden handelt es sich um Hochgeschwindigkeitsmaschinen, die Kunststoffabfälle mithilfe einer rotierenden Messeranordnung und eines Klassierungssiebs in kleine, gleichmäßige Flocken schneiden. Mechanisch erfüllen sie genau die gleiche sekundäre Zerkleinerungsfunktion.
Hitzeempfindliche Kunststoffe wie LDPE oder PVC erfordern ein sorgfältiges Wärmemanagement. Hochgeschwindigkeitsrotoren mit mehr als 600 Umdrehungen pro Minute können übermäßige Reibung erzeugen, was zu einem Verschmieren oder einer Zersetzung des Materials führen kann. Für diese Polymere spezifizieren Ingenieure typischerweise einen Rotor mit niedrigerer Drehzahl in Kombination mit einer offenen Schneidkammerkonstruktion, um den Luftstrom zu maximieren und eine kühle Verarbeitungstemperatur aufrechtzuerhalten.
Die Motordimensionierung sollte niemals ausschließlich auf dem gewünschten Durchsatz basieren. Sie müssen die Schüttdichte, Wandstärke und Schlagfestigkeit des Materials berücksichtigen. Eine dünne PET-Flaschenlinie könnte mit einem Standardmotor einen hohen Durchsatz erzielen, aber die Verarbeitung dickwandiger HDPE-Rohre bei gleicher Leistung erfordert eine deutlich höhere Kilowattleistung und ein massives Schwungrad, um ein Abwürgen bei Spitzenstoßbelastungen zu verhindern.
Das Schleifintervall hängt vollständig von der Abrasivität des zu bearbeitenden Materials und der metallurgischen Güte der Klingen ab. Harte, abrasive Kunststoffe, die Glasfasern oder Schmutz enthalten, erfordern möglicherweise alle paar Tage ein Schärfen der Klinge. Umgekehrt kann es bei der Verarbeitung sauberer, weicher Kunststoffe zu einem wochenlangen Dauerbetrieb kommen, bevor die Klingen ihre optimale Schnitthaltigkeit verlieren.
Käufer müssen über die anfänglichen Investitionsausgaben hinausblicken. Bewerten Sie kritisch die Garantiebedingungen des Herstellers, die örtliche Verfügbarkeit von Verbrauchsmaterialien und die Energieeffizienzwerte der Maschine. Beurteilen Sie, ob der Lieferant über die technischen Fähigkeiten verfügt, spezielle Modelle anzubieten, die auf Ihren spezifischen Eingabestrom zugeschnitten sind. Die Fokussierung auf diese Faktoren sorgt für deutlich niedrigere Gesamtbetriebskosten.


