
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-26 Herkunft:Powered


Kunststoffpaletten sind äußerst langlebig und bilden das Rückgrat der modernen Lagerlogistik. Wenn sie jedoch unweigerlich kaputt gehen oder das Ende ihres Betriebslebenszyklus erreichen, werden sie aufgrund ihrer sperrigen, starren Abmessungen zu einem logistischen Albtraum. Die Lagerung leerer Paletten verbraucht wertvolle Stellfläche. Für den Abtransport auf Mülldeponien fallen hingegen exorbitante Transport- und Kippgebühren an. Für Facility Manager bedeutet dies eine kontinuierliche Belastung der Betriebsbudgets.
Betrachtet man die aktuelle Dynamik der globalen Lieferkette, beschleunigt sich der Wandel hin zum betriebsinternen Palettenrecycling rasant. Aufgrund der stark schwankenden Preise für Neupolymere und immer strengerer Vorschriften zur erweiterten Herstellerverantwortung entfernen sich Hersteller von linearen Entsorgungsmodellen. Branchendaten deuten auf eine steigende Nachfrage nach lokalen Rückgewinnungssystemen hin, die in der Lage sind, massive Logistikabfälle zu verarbeiten. Die Einrichtungen versuchen nicht mehr nur, Müllgebühren zu sparen. Sie bauen ihren Schrott aktiv ab, um geschlossene Materialströme zu schaffen und so ihre Lieferketten vor künftigen Harzengpässen zu schützen.
Die effektivste Lösung für diese weit verbreitete industrielle Herausforderung ist die Verarbeitung der Abfälle vor Ort. Durch die Integration einer Kunststoffzerkleinerungsmaschine in Ihre Anlage bauen Sie diese massiven Strukturen systematisch ab. Dadurch wird aus Sperrmüll wertvolles, wiederverwendbares Kunststoff-Mahlgut. In diesem umfassenden Leitfaden untersuchen wir die mechanische Machbarkeit der Verarbeitung von Paletten, die spezifische Ausrüstung, die zur Vermeidung katastrophaler Maschinenausfälle erforderlich ist, und die messbaren Geschäftsvorteile, die sich daraus ergeben, dass Sie Ihre Recyclingbemühungen intern durchführen.
Die endgültige Antwort lautet: Ja. Kunststoffpaletten werden überwiegend aus hochdichtem Polyethylen oder Polypropylen hergestellt. Da es sich bei diesen Materialien um Thermoplaste handelt, verfügen sie über spezifische Molekularstrukturen, die es ermöglichen, sie mechanisch zu zerschneiden und anschließend zur Wiederaufbereitung zu schmelzen. Obwohl eine Palette so konstruiert ist, dass sie dynamischen Stößen von Gabelstaplern und statischen Belastungen von mehreren Tonnen standhält, kann die strukturelle Integrität einer Palette durch die richtige Anwendung mechanischer Scherkräfte systematisch abgebaut werden.
Für Werksleiter gibt es einen kritischen Vorbehalt. Sie können für diese Aufgabe keine Standard- oder leichte Recyclingausrüstung verwenden. Kunststoffpaletten zeichnen sich durch dicke Querschnitte, verstärkte Ecken und komplexe Rippen aus, die speziell für die Biegefestigkeit ausgelegt sind. Die Zufuhr einer starren Palette in einen Mini-Granulator führt unweigerlich zum Abwürgen von Motoren, zerbrochenen Messern oder sogar zu einem katastrophalen Ausfall der Rotorwelle.
Um diese Gegenstände erfolgreich zurückzugewinnen, benötigen Einrichtungen eine spezielle Hochleistungsverarbeitungseinheit. Diese Maschinen nutzen fortschrittliche Metallurgie und immense kinetische Energie, um zähe Polymere zu durchtrennen, ohne die strukturelle Integrität der Recyclingausrüstung selbst zu beeinträchtigen.
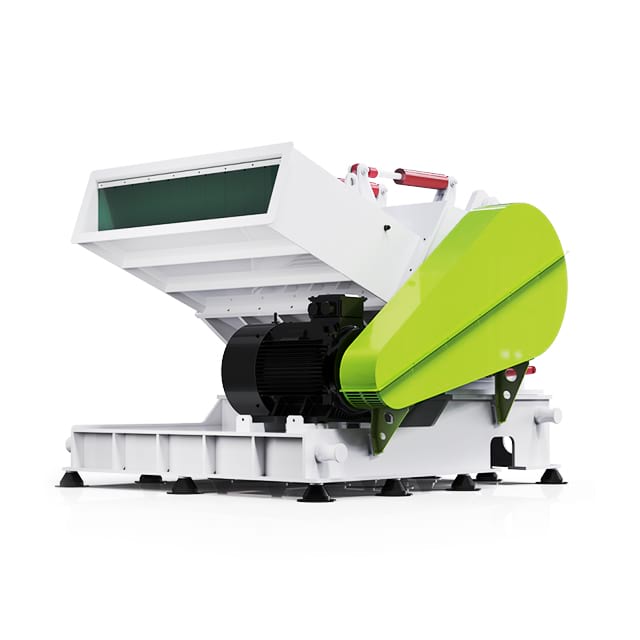
Das Verständnis des mechanischen Arbeitsablaufs dieser Ausrüstung hilft Anlagenmanagern, ihre Recyclinglinien zu optimieren und potenzielle Engpässe zu beheben. Stellen Sie sich einen Gabelstapler vor, der einen Stapel verschmutzter Paletten auf ein automatisiertes Zufuhrband wirft. Die Zerkleinerung dieser massiven Strukturen in handelsübliche Kunststoffflocken erfordert drei hochsynchronisierte Schritte.
Die erste große Hürde ist die physische Dimension. Standard-Industriepaletten haben die Maße 48 x 40 Zoll. Wenn die Bediener gezwungen sind, diese Paletten vor der Zuführung manuell in kleinere Stücke zu zersägen, steigen die Arbeitskosten sprunghaft an. Hochleistungsgeräte lösen dieses Problem durch den Einsatz spezieller übergroßer Einfülltrichter. Beispielsweise verfügen Geräte wie der Tray Plate Special Crusher der DYPS-T-Serie über einen erweiterten Hals und einen optimierten Zuführwinkel, der ganze Paletten nahtlos aufnimmt. Fortschrittliche Modelle verfügen über automatische Fördersysteme, die sperrige Gegenstände gleichmäßig in die Schneidkammer schieben und so ein heftiges Zurückprallen des Materials verhindern.
Sobald die Palette in die Schneidkammer gelangt, trifft sie auf den Kern der Maschine. Das System verwendet rotierende Hochgeschwindigkeitsblätter, die an einem massiven Stahlrotor befestigt sind und mit stationären Bettblättern zusammenarbeiten. Anstatt sich auf stumpfe Kraft zu verlassen, nutzt das System eine präzise V-Schnitt-Scherwirkung. Während sich der Rotor dreht, passieren die rotierenden Rotorblätter die stationären Rotorblätter mit einem unglaublich engen Spiel. Diese Scherwirkung schneidet sauber durch die dicksten Polymerrippen. Die kontinuierliche kinetische Energie, die ein schweres Schwungrad liefert, verhindert ein Abwürgen der Maschine.
Direkt unter dem Spinnrotor befindet sich ein robustes perforiertes Metallsieb. Während die Klingen den Kunststoff zerschneiden, springen die Stücke durch die Schneidkammer, bis sie durch die Löcher gelangen. Durch den Austausch des Siebs passen die Bediener die Ausgabegröße, die typischerweise zwischen 10 und 20 Millimetern liegt, an, um die strengen Spezifikationen nachgeschalteter Extrusionsgranulierungssysteme zu erfüllen.
Bei der Bewertung von Geräten ist es von entscheidender Bedeutung, über grundlegende Marketingaussagen hinauszuschauen und sich mit technischen Spezifikationen zu befassen. Standardmaschinen versagen unter der immensen Belastung der Palettenbearbeitung schnell. Käufer müssen auf spezifische technische Merkmale achten, die einen echten Hochleistungs-Kunststoffbrecher ausmachen , der in der Lage ist, industrielle Umgebungen zu überstehen.
Die Schneidmesser tragen die absolute Hauptlast des Aufpralls. Standardstahl ist völlig unzureichend. Klingen müssen aus Werkzeugstahl mit hohem Kohlenstoff- und Chromgehalt wie SKD-11 oder D2 geschmiedet sein. Diese Legierungen werden einer strengen Wärmebehandlung unterzogen, um eine außergewöhnliche Verschleißfestigkeit bei gleichzeitiger Beibehaltung der Kernzähigkeit zu erreichen. Eine abgestufte oder V-förmige Klingenanordnung verteilt die Schnittkraft gleichmäßig auf den Rotor und reduziert so die Stoßbelastung drastisch.
PS und Drehmoment sind nicht verhandelbare Variablen. Eine Hochleistungseinheit erfordert einen robusten Elektromotor gepaart mit einem dynamisch ausgewuchteten Schwungrad. Das Schwungrad speichert kinetische Rotationsenergie und liefert genau dann einen massiven Drehmomentstoß, wenn die Klingen in dichtes Material eindringen. Die Motorleistungen für Palettenanwendungen liegen typischerweise zwischen 37 Kilowatt und 160 Kilowatt, abhängig vom erforderlichen Stundendurchsatz.
Die strukturelle Integrität des Rotors verhindert starke Vibrationen. Ein massiv gefertigter Stahlrotor ist einer Hohlkonstruktion weit überlegen. Darüber hinaus verfügen Industriemodelle über Außenlager, die vollständig außerhalb der Schneidkammer montiert sind. Dadurch werden empfindliche Lager von Kunststoffstaub und Wasser isoliert, wodurch das Risiko eines vorzeitigen mechanischen Ausfalls drastisch reduziert wird.
Der Übergang von einem Entsorgungsmodell zu einem internen Verwertungsmodell bietet deutliche, messbare Geschäftsvorteile.
Die Entsorgung intakter Kunststoffpaletten ist bekanntermaßen ineffizient. Müllcontainer füllen sich mit leerem Raum, lange bevor die Gewichtsgrenzen erreicht werden, was zu häufigem Transportbedarf führt. Durch die Verarbeitung von Paletten vor Ort wird das Abfallvolumen um bis zu 80 Prozent reduziert, was zu einer drastischen Reduzierung der Transporthäufigkeit und der Trinkgeldgebühren führt.
Hochdichtes Polyethylen und Polypropylen sind äußerst gefragte Rohstoffe. Anstatt Abfallentsorgungsunternehmen zu bezahlen, verwandeln zukunftsorientierte Unternehmen kaputte Paletten in sauberes Mahlgut. Dieses Material kann direkt an Kunststoffcompounder oder Spritzgießer verkauft werden, wodurch aus einer früheren Ausgabe eine profitable Einnahmequelle wird.
Die Entsorgung riesiger Mengen an Plastikmüll auf Mülldeponien wirkt sich negativ auf die Nachhaltigkeitsberichterstattung von Unternehmen aus. Die Implementierung eines unternehmensinternen Recyclingsystems zeigt ein messbares Engagement für die Kreislaufwirtschaft. Es liefert überprüfbare Daten, die hohe Abfallumleitungsraten belegen, nutzt Umweltzertifizierungen und verbessert die Öffentlichkeitsarbeit.
Das Verständnis der mechanischen Unterschiede zwischen Standard- und Hochleistungsmodellen ist entscheidend, um eine Fehlallokation von Kapital zu verhindern. Der Kauf einer falschen Maschine führt zu erheblichen Produktionsengpässen.
Standardgeräte sind für leichte, dünnwandige Materialien wie PET-Flaschen oder Verpackungsfolien ausgelegt. Sie verfügen über schmale Trichter und Motoren mit geringerem Drehmoment, die einfach nicht mit industriellen Logistikabfällen umgehen können.
Im Gegensatz dazu sind Hochleistungsmaschinen von Grund auf strukturell verstärkt, um dickwandige Materialien mit hoher Dichte wie Paletten und dicke extrudierte Rohre verarbeiten zu können.
| Funktion: | Standard-Verarbeitungseinheit, | Hochleistungs-Verarbeitungseinheit |
|---|---|---|
| Zielmaterial | PET-Flaschen, Folien, kleine Säuberungen | Paletten, Großrohre, Industriefässer |
| Motorleistung | Typischerweise 5 bis 22 Kilowatt | Typischerweise 37 bis 160+ Kilowatt |
| Hopper-Design | Schmaler, manueller Vorschub | Übergroße, weithalsige, automatisierte Optionen |
| Rotorkonstruktion | Offen oder halboffen, geringeres Gewicht | Massiver Stahl, hohe Trägheit, schwere Masse |
| Lagerort | Oft innerlich oder halb freiliegend | Außenliegende Außenmontage zur Vermeidung von Kontamination |
| Palettenfähigkeit | Hohes Risiko eines katastrophalen Ausfalls | Äußerst kompetent und effizient |
Die Auswahl der richtigen Ausrüstung erfordert eine sorgfältige Analyse Ihres Abfallaufkommensprofils. Durch die Verwendung eines strukturierten Dimensionierungsansatzes wird sichergestellt, dass Sie nicht zu viel in unnötige Kapazität investieren.
Die wichtigste Messgröße ist die Durchsatzkapazität. Facility Manager müssen das durchschnittliche Gewicht von Schrottpaletten multipliziert mit der täglichen Erzeugungsrate berechnen. Beispielsweise erfordert die Verarbeitung von 1.000 Kilogramm pro Tag in einer 8-Stunden-Schicht einen nachgewiesenen Mindestdurchsatz von 125 Kilogramm pro Stunde. Best Practices der Technik erfordern die Berücksichtigung eines Kapazitätspuffers von 30 Prozent für Betriebsausfälle oder zukünftige Volumensteigerungen. Modelle wie die DYPS-T-Serie bieten unterschiedliche Kapazitäten, die speziell für diese großvolumigen Platten- und Tablettanwendungen entwickelt wurden.
Der Verwendungszweck bestimmt die Maschenweite des Siebes. Für den direkten Verkauf an einen Spritzgießer ist möglicherweise eine sehr gleichmäßige 12-Millimeter-Flocke erforderlich. Wenn das Material an eine zweite Wäschelinie geschickt wird, können möglicherweise größere Flocken mit einer Größe von 20 Millimetern erzeugt werden. Kleinere Siebgrößen erhöhen die Verweildauer des Materials in der Schneidkammer und erfordern eine höhere Motorleistung, um den Durchsatz aufrechtzuerhalten.
Industriemaschinen benötigen viel Stellfläche für einen sicheren Zugang des Bedieners und Wartungsfreiräume. Käufer müssen entscheiden, ob die Maschine als eigenständige Einheit betrieben oder in eine vollautomatische Linie mit maßgeschneiderten Austragsgebläsen und Zyklonsilos integriert werden soll.
Die Beschaffung robuster Ausrüstung ist nur der erste Schritt. Ihre Aufrechterhaltung bestimmt Ihre langfristige Kapitalrendite. Hochleistungsgeräte sind täglich extremen mechanischen Belastungen ausgesetzt.
Während Hochleistungsklingen außergewöhnlich robust sind, ist das Geräusch von kohlenstoffreichem Stahl, der mit 500 Umdrehungen pro Minute auf verstecktes Metall trifft, ein Albtraumszenario. Industriepaletten enthalten oft versteckte Stahlnägel oder eingeklemmte Bolzen. Betreiber müssen ein strenges Vorsortierprotokoll implementieren. Durch die Installation von Überband-Magnetabscheidern am Zuführband wird die Schneidkammer vor Fremdmetallen geschützt.
Bei der Verarbeitung abrasiver Polymere werden die Klingen mit der Zeit von Natur aus stumpf. Der Betrieb eines Kunststoffzerkleinerers mit stumpfen Klingen zwingt den Motor dazu, härter zu arbeiten, wodurch übermäßige Reibungswärme entsteht, die den Kunststoff schmelzen kann. Die Einrichtungen müssen einen routinemäßigen Schärfplan erstellen. Nach dem Schärfen müssen Techniker den Spalt zwischen den rotierenden und stationären Messern sorgfältig kalibrieren. Die Einhaltung des vom Hersteller empfohlenen Abstands gewährleistet einen effizienten Scherenschnitt.
Vorbeugende mechanische Wartung ist unkompliziert, aber absolut unerlässlich. Außenbordlager müssen mit Hochtemperatur-Industrieschmierstoffen geschmiert werden. Antriebsriemen müssen monatlich auf korrekte Spannung überprüft werden. Lockere Riemen rutschen durch und verringern das Rotordrehmoment, während zu straffe Riemen die Motorlager übermäßig belasten.
Eine industrielle Recyclinganlage, die für Hochleistungsanwendungen entwickelt wurde, bewältigt problemlos dicke, starre Paletten. Facility Manager müssen sorgfältig auf die Standardausrüstung verzichten und sich für ein strukturell verstärktes Modell entscheiden, das speziell für starke Stoßbelastungen ausgelegt ist.
Die Integration dieser Technologie in Ihr Logistikzentrum senkt die Abfallentsorgungskosten erheblich und sorgt gleichzeitig für einen profitablen Strom an Mahlgut in kommerzieller Qualität. Es handelt sich um einen strategischen Schritt, der sowohl dem Endergebnis als auch den Nachhaltigkeitszielen des Unternehmens zugute kommt.
Letztendlich sorgen die richtige Dimensionierung und eine gründliche vorbeugende Wartung dafür, dass Ihre Maschine mit Höchstleistung läuft. Indem Sie die Klingen regelmäßig schärfen und die Schneidkammer frei von Metallverunreinigungen halten, stellen Sie eine langfristige Effizienz und eine schnelle Amortisierung Ihrer Kapitalinvestition sicher. Wenn Ihre Einrichtung bereit ist, von einem kostspieligen Entsorgungsmodell auf ein profitables internes Recyclingsystem umzusteigen, prüfen Sie die Hochleistungsoptionen bei Jwell Recycling , um genau die Hochleistungsmaschinen zu finden, die für Ihre spezifischen Anforderungen an die Palettenrückgewinnung erforderlich sind.
Nein. Diese Maschinen wurden speziell mit Klingengeometrien und Drehzahlen für Thermoplaste entwickelt. Das Einführen von Holzpaletten in diese Anlage führt zu starker Splitterung, lässt die Klingen aus Kohlenstoffstahl schnell stumpf werden und blockiert möglicherweise den Rotor. Für Holz ist ein spezieller Holzzerkleinerer mit niedriger Drehzahl erforderlich.
Ein Kunststoffzerkleinerer arbeitet mit sehr niedrigen Geschwindigkeiten und einem unglaublich hohen Drehmoment. Dabei werden große, hakenförmige Klingen verwendet, um massive Gegenstände in grobe Stücke zu zerreißen. Ein Brecher arbeitet mit viel höheren Geschwindigkeiten und nutzt einen präzisen Scherenschnitt, um diese Brocken oder ganzen starren Gegenstände in kleine, gleichmäßige Flocken zu zerschneiden, die für die Herstellung bereit sind.
Es kommt ganz auf die Gestaltung des Trichters und der Schneidkammer an. Ein entsprechend dimensioniertes Hochleistungsmodell verfügt über einen breiten, speziell abgewinkelten Trichter, der für die Aufnahme ganzer Industriepaletten ausgelegt ist. Dadurch entfällt die Notwendigkeit des manuellen Vorschneidens, was die Arbeitskosten erheblich senkt und die Gesamteffizienz der Verarbeitung erhöht.
Die Lebensdauer der Klinge hängt stark von der verarbeiteten Materialmenge und der strikten Abwesenheit von Metallverunreinigungen ab. Hochwertige Klingen aus D2- oder SKD-11-Stahl sind in der Regel 40 bis 60 Stunden im Einsatz, bevor sie geschärft werden müssen. Bei regelmäßigem Schärfen und richtiger Spalteinstellung hält ein einzelner Messersatz mehrere Monate im Dauerbetrieb, bevor ein vollständiger Austausch erforderlich ist.
Der Energieverbrauch variiert je nach Motorgröße und Klingenschärfe. Eine Standard-Hochleistungseinheit, die 1.000 Kilogramm pro Stunde verarbeitet, verwendet normalerweise einen 90- bis 110-Kilowatt-Motor. Die Aufrechterhaltung scharfer Messer und der richtigen Siebfreiheit ist der effektivste Weg, den Energieverbrauch zu optimieren. Stumpfe Messer zwingen den Motor dazu, deutlich mehr Strom zu ziehen, um Material durch das Sieb zu drücken.
Die ideale Bildschirmgröße hängt ganz von Ihrer nachgelagerten Anwendung ab. Wenn das Mahlgut zum Pelletieren direkt in einen Extruder gelangt, ist normalerweise ein kleineres Sieb von 10 bis 12 Millimetern erforderlich, um ein gleichmäßiges Schmelzen sicherzustellen. Wenn das Material hingegen an einen Zweitverarbeiter verkauft wird, der es wäscht und erneut mahlt, erhöht ein größeres Sieb von 20 bis 30 Millimetern Ihren Durchsatz und senkt den Energieverbrauch.
Um Papierstaus vorzubeugen, ist eine Kombination aus korrekter Gerätedimensionierung und kontrollierter Zuführung erforderlich. Durch die Wahl einer Maschine mit einem dynamisch ausgewuchteten Schwungrad wird sichergestellt, dass der Rotor beim Eingreifen in dicke Kunststoffrippen eine hohe kinetische Energie beibehält. Darüber hinaus sorgt der Einsatz automatisierter Förderbänder oder hydraulischer Vorschubzylinder dafür, dass die Palette mit einer gleichmäßigen, kontrollierbaren Geschwindigkeit in die Schneidkammer geschoben wird und verhindert so, dass der Motor durch einen plötzlichen Materialstoß überfordert wird.


