
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-08 Herkunft:Powered


Wenn man durch eine Recyclinganlage geht, weisen der beißende Geruch von verrottendem Plastik und das Geräusch eines abwürgenden Motors oft auf einen bestimmten Schuldigen hin. Geschmolzener Polypropylenschrott ist ein berüchtigter betrieblicher Engpass. Da dieses Polymer von Natur aus zäh und sehr empfindlich gegenüber thermischen Schwankungen ist, blockieren Standard-Reduktionsgeräte häufig unter der Belastung. Diese tägliche Realität führt dazu, dass sich Werksleiter fragen, ob Gerätehersteller tatsächlich brauchbare Lösungen für den Dauerbetrieb für dieses hartnäckige Material anbieten.
Die endgültige Antwort lautet: Ja. Seriöse Anbieter entwickeln hochgradig maßgeschneiderte Anlagen speziell für die Polymerrückgewinnung. In diesem technischen Leitfaden werden wir die Nuancen der Geräteauswahl, die mechanischen Gegebenheiten bei der Verarbeitung wärmeempfindlicher Polymere und die Optimierung Ihrer Produktionslinie für maximale Ausbeute erläutern.
Um vollständig zu verstehen, warum spezielle Ausrüstung unbedingt erforderlich ist, müssen Facility Manager zunächst die inhärenten Materialeigenschaften dieses speziellen Polymers untersuchen. Im Gegensatz zu spröden Kunststoffen, die bei einem Aufprall vorhersehbar zerbrechen, weist Polypropylen eine Reihe einzigartiger mechanischer Variablen auf, die den Prozess der Größenreduzierung erheblich erschweren.
Polypropylen ist ein teilkristalliner Thermoplast, der für seine hohe Biegefestigkeit, ausgezeichnete chemische Beständigkeit und relativ geringe Dichte bekannt ist. In Industrie- und Verbraucheranwendungen erscheint es hauptsächlich als starres Homopolymer oder als hochschlagfestes flexibles Copolymer.
Aus Sicht des mechanischen Recyclings ist dieses Material bekanntermaßen schwer zu zersetzen. Es verfügt über eine hohe Zugfestigkeit und Bruchdehnung. Wenn eine stumpfe Klinge darauf trifft, neigt das Material dazu, sich zu dehnen und zu verformen, bevor es schließlich reißt. Erschwerend kommt hinzu, dass die Vicat-Erweichungstemperatur relativ niedrig ist. Wenn das Polymer der intensiven mechanischen Reibung einer Hochgeschwindigkeits-Schneidkammer ausgesetzt ist, absorbiert es schnell thermische Energie. Wenn diese Hitze nicht aktiv gemanagt wird, geht der Kunststoff schnell von einem festen Zustand in eine klebrige, viskose Masse über.
Stellen Sie sich eine geschäftige Produktionslinie vor, in der Bediener versuchen, dicke Autostoßstangen oder dichte Extrusionsrückstände durch einen handelsüblichen Brecher zu verarbeiten. Fast sofort beginnen mehrere kritische Fehler zu kaskadieren.
Aufgrund der hohen Schlagfestigkeit prallen starre Teile heftig von Standard-Flachklingen ab, anstatt in Scheiben geschnitten zu werden. Diese chaotische Bewegung reduziert den Durchsatz drastisch und führt gleichzeitig zu einem sprunghaften Anstieg des Energieverbrauchs. Standardmaschinen arbeiten mit hohen Drehzahlen ohne ausreichende Wärmeableitung. Die kontinuierliche Reibung erzeugt starke lokale Hitze, wodurch der Kunststoff an den Schneidwerkzeugen und Kammerwänden verschmiert. Wenn das Polymer viskos wird, bedeckt es das Austragssieb am Boden der Maschine. Dieses Phänomen blockiert die Extrusionslöcher und hält Material in der Kammer fest. Der dadurch entstehende Hitzestau führt schließlich zu einem kompletten Maschinenstau und einer durchgebrannten Motorüberlastung.
Der weltweite Vorstoß in Richtung einer Kreislaufwirtschaft hat die Landschaft des Polymerrecyclings drastisch verändert. Da strenge Nachhaltigkeitsauflagen einen höheren Post-Consumer-Recyclinganteil in der Verpackungs- und Automobilherstellung erfordern, ist der Zustrom von zähem Polymerschrott in die Anlagen exponentiell gestiegen.
Branchendaten deuten auf eine massive Abkehr von generischen Zerkleinerungsmaschinen hin. Moderne Recyclinganlagen erfordern heute ein anwendungsspezifisches Wärmemanagement und fortschrittliche Rotorgeometrien, um dieses steigende Volumen zu bewältigen. Gerätehersteller investieren stark in Forschung und Entwicklung, um genau diese industriellen Anforderungen zu erfüllen und sicherzustellen, dass Recycler mit hohem Volumen ihre Rentabilität aufrechterhalten können, ohne Kompromisse bei der Qualität des Mahlguts einzugehen.
Um eine erfolgreiche Verarbeitung zu gewährleisten, nehmen branchenführende Zulieferer kritische technische Änderungen an der Standardmaschinenarchitektur vor. Die Verarbeitung wärmeempfindlicher Polymere ist grundsätzlich ein heikler Balanceakt zwischen kinetischer Energie und thermischer Dynamik.
Die Schneidkammer dient als Herzstück der Anlage, weshalb die Klingenmetallurgie absolute Priorität hat. Industrielle Anlagen verwenden Werkzeugstahl mit hohem Kohlenstoff- und Chromgehalt wie SKD-11 oder D2. Diese Premium-Legierungen bieten eine hervorragende Verschleißfestigkeit und behalten eine messerscharfe Kante deutlich länger als Standardstahl.
Über die Metallurgie hinaus muss die physikalische Anordnung der Schaufeln optimiert werden. Für dieses Material wird eine V-Schnitt- oder versetzte Chevron-Klingenkonfiguration dringend empfohlen. Diese spezielle Konstruktion leitet den Schrott kontinuierlich zur Mitte des Rotors und verhindert so, dass sich das Material an den Seitenwänden verkeilt. Die scherenartige Scherwirkung eines V-Schnitt-Designs erfordert weniger Motorleistung und erzeugt deutlich weniger Staub und Hitze im Vergleich zu stumpfen Schlagklingen.
Angesichts der extremen Hitzeempfindlichkeit ist ein fortschrittliches Wärmemanagement nicht verhandelbar. Für die kontinuierliche Verarbeitung ausgelegte Industriesysteme verfügen über eine integrierte Wasserkühlungsinfrastruktur. Dabei handelt es sich typischerweise um eine doppelwandige Schneidkammer, in der kontinuierlich kaltes Wasser zirkuliert, um die Reibungswärme der Umgebung zu absorbieren.
Für Einsätze mit hoher Kapazität ist die Hauptrotorwelle selbst ausgehöhlt, damit das Wasser direkt durch den Kern des Schneidmechanismus fließen kann. Dieser Ansatz der doppelten Kühlung hält die Innentemperatur deutlich unter dem Erweichungspunkt und stellt sicher, dass das Material spröde genug bleibt, um sauber zu schneiden und das Sieb zu passieren, ohne zu verschmieren.
Polypropylen ist allgegenwärtig, das heißt, es gelangt in sehr unterschiedlichen Formen und Dichten in den Recyclingstrom. Eine Maschine, die dünne Lebensmittelschalen effizient verarbeitet, wird unweigerlich ausfallen, wenn sie mit einem festen Spülblock beschickt wird. Käufer müssen ihren Schrott genau kategorisieren und ihn der entsprechenden Maschinenarchitektur zuordnen.
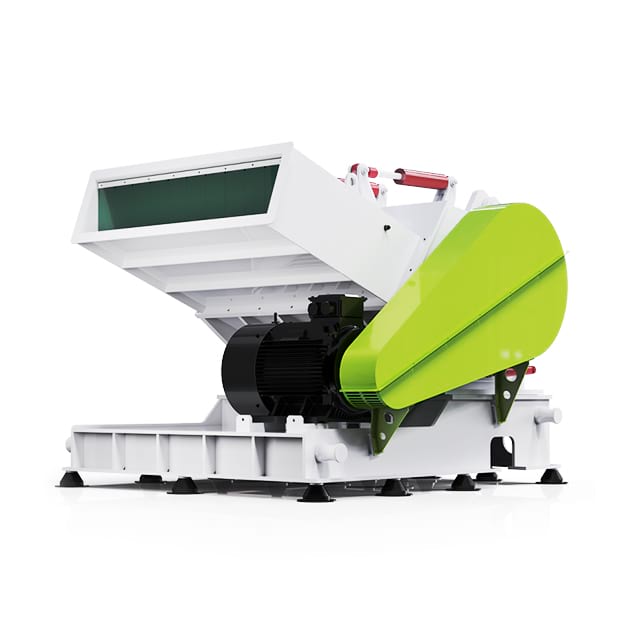
Für anspruchsvolle Industrieabfälle – wie dickwandige Extrusionsrohre oder massive Spritzgussklumpen – fehlt einem Standardchassis die notwendige strukturelle Integrität. Diese Anwendung erfordert einen beeindruckenden Hochleistungs-Kunststoffbrecher.
Betrachtet man industrielle Benchmarks wie die DYPS-G-Serie, sind diese Maschinen mit massiven Rotoren aus massivem Stahl und einem extremen Motordrehmoment von 160 kW bis 250 kW ausgestattet. Sie können Rotordurchmesser bis zu 800 mm verarbeiten und liefern eine Zerkleinerungsleistung von bis zu 2000 Kilogramm pro Stunde. Das robuste Design verhindert, dass sich die Rotorwelle unter der enormen Belastung durch das Zerbrechen fester Blöcke verformt, während das vibrationsgedämpfte Chassis starke kinetische Kräfte ohne strukturelle Ermüdung bewältigt.
Thermogeformte Verpackungen stellen eine ganz andere Herausforderung dar. Obwohl sie nicht dicht sind, neigen flache Bleche dazu, in einem Standard-Vertikaltrichter zurückzufliegen oder über dem Rotor zu schweben und sich hartnäckig zu weigern, in die Schneidzone zu gelangen.
Um dieses Brückenproblem zu lösen, haben Ingenieure einen speziellen Kunststoffbrechertyp entwickelt , der ausschließlich für Tabletts und Teller konzipiert ist. Modelle wie die DYPS-T-Serie verfügen über einen horizontal geneigten Einfülltrichter, der mit speziellen Traktionsrollen ausgestattet ist. Angetrieben von effizienten 37-kW- bis 75-kW-Motoren greifen diese automatisierten Rollen aktiv breite Bleche und drücken sie mit kontrollierter Geschwindigkeit in die Schneidkammer, wodurch Materialbrücken vollständig vermieden werden und ein gleichmäßiger Durchsatz gewährleistet wird.
Für Alltagsgegenstände wie kleine Spritzgussbehälter, Flaschenverschlüsse und dünnwandige Haushaltswaren reicht in der Regel eine gut konfigurierte Vorausgesetzt, es ist mit den richtigen V-Schnitt-Sägeblättern und ausreichender Wasserkühlung ausgestattet, bietet ein Standardmodell eine äußerst kostengünstige Lösung, die Platzbedarf, Stromverbrauch und Ausgangskapazität perfekt in Einklang bringt. Kunststoffzerkleinerungsmaschine aus.
Um die Betriebsunterschiede deutlich zu veranschaulichen, wird in der folgenden Tabelle aufgeschlüsselt, wie sich Standard-Allzweckmaschinen im Vergleich zu Spezialkonfigurationen für wärmeempfindliche Polymere vergleichen lassen.
| Technische Merkmale: | Standard-Generalbrecher, | spezialisierter Polymerbrecher |
|---|---|---|
| Klingengeometrie | Flache Klingen, die auf stumpfen Schlag angewiesen sind | V-Schnitt oder versetzter Chevron für hohe Scherung |
| Wärmemanagement | Grundlegende Umgebungsluftkühlung | Doppelwandiger Wasserkühlmantel und hohler Rotor |
| Materialverhalten | Springen, übermäßige Reibung, Schmelzen | Sauberes Schneiden, minimale Hitzeentwicklung |
| Mahlgutqualität | Hoher Staubgehalt, faserige Flocken | Einheitliche Größe, hohe Schüttdichte |
| Ausfallrisiko | Hoch aufgrund von Bildschirmüberblendung und -staus | Im Dauerbetrieb extrem niedrig |
Die Investition in industrielle Recyclingausrüstung ist ein erheblicher Kapitalaufwand. Die Investition von Kapital in Maschinen, die speziell für Ihr Material entwickelt wurden, bringt finanzielle Vorteile, indem die betriebliche Effizienz optimiert und der Marktwert des Endprodukts maximiert wird.
Das ultimative Ziel des Recyclingprozesses ist die Wiedereinführung des Materials in den Herstellungskreislauf. Der finanzielle Wert von Mahlgut hängt stark von seinen physikalischen Eigenschaften ab. Eine minderwertige Ausgabe, die durch ungleichmäßige Flockengrößen oder übermäßigen Staub verursacht wird, blockiert die Trichterbeschickungsvorrichtungen und führt zu schwerwiegenden Mängeln in den fertig geformten Produkten.
Durch die Einhaltung extrem enger Toleranzen zwischen den rotierenden und stationären Messern schneidet eine spezielle Ausrüstung den Kunststoff sauber ab. Durch diesen präzisen Vorgang entstehen gleichmäßige Flocken mit hoher Schüttdichte, die nahtlos durch die nachfolgende Extrusionsausrüstung fließen und auf dem Sekundärkunststoffmarkt einen Spitzenpreis erzielen.
Selbst die am meisten überentwickelten Maschinen erfordern eine gründliche Wartung, um ihre Spitzenleistung aufrechtzuerhalten. Der Betrieb mit stumpfen Messern wirkt als Katalysator für Ausfälle, da die Reibungswärme drastisch ansteigt und der Durchsatz sinkt.
Facility Manager müssen ein strenges Inspektionsprotokoll erstellen. Der Spielspalt zwischen rotierenden und stationären Messern muss wöchentlich überprüft und sorgfältig an die Herstellerangaben angepasst werden. Wenn Klingen stumpf werden, sollten sie entfernt und mit Präzisionsschleifgeräten professionell geschärft werden. Darüber hinaus ist eine routinemäßige Reinigung der Schneidkammer und des Austragssiebs obligatorisch, um zu verhindern, dass geschmolzene Rückstände den Luftstrom und die Ausgabekapazität beeinträchtigen.
Die effektive Verarbeitung zäher, wärmeempfindlicher Polymere erfordert einen hochgradig maßgeschneiderten technischen Ansatz. Der Einsatz nicht optimierter Ausrüstung führt unweigerlich zu häufigen Materialstaus, überhöhten Arbeitskosten und schwerwiegenden Sicherheitsrisiken. Durch die Bewertung Ihres spezifischen Schrottvolumens, der Dichte und der Form können Sie die genaue Maschinenarchitektur an Ihre Produktionsanforderungen anpassen.
Wenn Ihre Anlage mit geschmolzenem Material oder häufigem Motorstillstand zu kämpfen hat, ist es an der Zeit, Ihre Reduktionslinie zu modernisieren. Entdecken Sie spezialisierte Lösungen von namhaften Herstellern wie Jwell, die umfassende Materialtests und einen robusten After-Sales-Support bieten, um anspruchsvolle Polymerabfälle in eine äußerst wertvolle, beständige Einnahmequelle umzuwandeln.
Für dieses Material sind V-Schnitt- oder versetzte Chevron-Konfigurationen optimal. Diese speziellen Designs erzeugen eine scherenartige Scherwirkung anstelle eines stumpfen Aufpralls, was die Reibungswärme erheblich reduziert, den Stromverbrauch senkt und verhindert, dass das Polymer während der Verarbeitung schmilzt.
Um das Schmelzen zu verhindern, ist ein zweigleisiger Ansatz erforderlich. Stellen Sie zunächst sicher, dass die Klingen messerscharf sind und der Spalt genau kalibriert ist, um saubere Schnitte zu gewährleisten. Zweitens nutzen Sie eine Maschine, die mit einem robusten Wasserkühlsystem ausgestattet ist, das kaltes Wasser durch die doppelwandige Kammer und die hohle Rotorwelle zirkulieren lässt, um die Wärme kontinuierlich abzuleiten.
Standardgeräte haben im Allgemeinen Probleme mit flexiblen Materialien wie gewebten Säcken oder Jumbo-Säcken. Die hochfesten Fasern neigen dazu, sich zu dehnen und eng um den Rotor zu legen, anstatt sauber geschnitten zu werden. Für die Verarbeitung von gewebten Säcken ist in der Regel eine Spezialeinheit mit extrem engen Klingenabständen erforderlich, um ein Aufwickeln zu verhindern, oder die Verwendung eines Doppelwellenzerkleinerers mit niedriger Drehzahl zur Primärzerkleinerung.
Ein Zerkleinerer arbeitet mit sehr niedriger Drehzahl und enormem Drehmoment und wurde speziell für die anfängliche grobe Zerkleinerung sperriger, fester Gegenstände in grobe Stücke entwickelt. Ein Brecher arbeitet mit einer viel höheren Geschwindigkeit und ist so konzipiert, dass er diese groben Brocken aufnimmt und sie präzise in kleine, gleichmäßige Flocken zerschneidet, die sich für die sofortige Extrusion oder das Spritzgießen eignen.
Die Investitionsausgaben variieren erheblich je nach Durchsatzkapazität, Motorleistung und der erforderlichen Anpassung. Kleinere Industrieanlagen beginnen möglicherweise im niedrigen Tausenderbereich, während Systeme mit hoher Kapazität, die mit automatisierten Förderbändern und fortschrittlichen Wasserkühlmänteln integriert sind, eine größere Investition darstellen. Der Endpreis wird durch die spezifischen technischen Anpassungen bestimmt, die für die effiziente Verarbeitung Ihres genauen Materials erforderlich sind.
Zum Schmelzen kommt es, weil sich in der Schneidkammer übermäßige Reibungswärme ansammelt. Dies geschieht, wenn die Klingen stumpf sind, der Schnittwinkel falsch ausgelegt ist oder die Maschine nicht über eine ausreichende thermische Belüftung verfügt. Renommierte Zulieferer lösen dieses Problem, indem sie Rotoren mit Schneidgeometrien für hohe Scherkräfte entwickeln und aktive Wasserkühlmäntel direkt in die Maschinenarchitektur integrieren.


