
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-12 Herkunft:Powered


Haben Sie Schwierigkeiten, eine Extrusionsmaschine zu finden, die genau Ihren Produktionszielen entspricht? Stellen Sie sich eine geschäftige Fabrikhalle vor. Neu installierte Geräte blockieren ständig. Die Grundursache ist oft einfach, aber fatal: Die Maschine kann den hohen Feuchtigkeitsgehalt von Post-Consumer-Schrott nicht bewältigen. Dies ist eine harte Realität für Betreiber, die auf generische Standardgeräte angewiesen sind. Standardisierte Maschinen liefern selten eine solide Kapitalrendite, wenn es um einzigartige Polymermischungen oder strenge räumliche Beschränkungen geht.
Die Kunststoffrecyclingbranche befindet sich derzeit in einem massiven Strukturwandel. Aufgrund strenger globaler Verpackungsvorschriften und der schnellen Einführung von Kreislaufwirtschaftsmodellen sehen sich Verarbeiter mit immer komplexeren Rohstoffen konfrontiert. Wir beobachten einen starken Anstieg der Abfallströme aus gemischten Polymeren, die stark mit Tinten, organischen Rückständen und unterschiedlichem Feuchtigkeitsgehalt verunreinigt sind. Dieser branchenweite Trend erfordert aggressive Schmelzefiltrationsfunktionen und Hochvakuum-Entgasungssysteme. Die Zeiten, in denen man sich auf Einheitsmaschinen verlassen musste, sind vorbei. Moderne Anlagen erfordern hochgradig anpassungsfähige, maßgeschneiderte Verarbeitungseinheiten, um eine stabile Pelletqualität aufrechtzuerhalten und kommerziell wettbewerbsfähig zu bleiben.
In diesem Engineering-Leitfaden erfahren Sie, wie ein spezialisierter Hersteller als Ihr technischer Partner auftritt. Wir werden untersuchen, wie sie Rohmaterialdaten in zuverlässige, hocheffiziente Systeme umwandeln, die genau auf Ihren Betriebsplan zugeschnitten sind.
Die Anschaffung industrieller Extrusionsanlagen erfordert eine sorgfältige interne Vorbereitung. Bevor sich Werksleiter an einen Anbieter wenden, müssen sie empirische Daten über die aktuellen Kapazitäten ihrer Anlage und zukünftige Produktionsziele zusammentragen. Diese Daten dienen als grundlegende Blaupause. Ohne sie befindet sich das Ingenieurteam praktisch im Blindflug.
Die physikalischen und chemischen Eigenschaften Ihres Ausgangsmaterials bestimmen das gesamte mechanische Design des Extrusionssystems. Anlagenbetreiber müssen ihr Einsatzmaterial eindeutig kennzeichnen. Verarbeiten Sie sauberen Industrieschrott, Post-Consumer-Mischkunststoffe oder stark verunreinigte Agrarfolien? Jedes Material besitzt eine unterschiedliche Schüttdichte, einen unterschiedlichen Schmelzindex und einen unterschiedlichen Feuchtigkeitsgehalt.
Darüber hinaus ist die Bestimmung des Zieldurchsatzes in Kilogramm pro Stunde von entscheidender Bedeutung. Durch die genaue Festlegung Ihrer Leistungsziele vermeiden Sie den kostspieligen Fehler, den Motor zu unterdimensionieren oder den Lauf zu überdimensionieren. Beide Szenarien führen unweigerlich zu schwerwiegenden Energieineffizienzen, schlechter Plastifizierung und inkonsistenter Pelletqualität.
Räumliche Beschränkungen wirken sich direkt auf die physische Anordnung der Verarbeitungslinie aus. Ein Hersteller muss die genauen Abmessungen Ihrer Anlage kennen. Dies bestimmt, ob ein linearer Grundriss, eine L-förmige Konfiguration oder ein platzsparendes U-förmiges Design erforderlich ist, um optimal in die Fabrikhalle zu passen.
Ebenso wichtig ist die elektrische Kapazität. Industrielle Extruder benötigen erhebliche Energie für Primärantriebsmotoren und Mehrzonen-Heizsysteme. Insbesondere die Beurteilung der Spannung, Phase und verfügbaren Stromstärke Ihrer Anlage verhindert lokale Überlastungen des Stromnetzes. Es gewährleistet einen stabilen, kontinuierlichen Betrieb, ohne dass Anlagenschutzschalter auslösen.
| Bewertungsmetrik | Spezifische Datenpunkte, die von Ingenieuren benötigt werden. |
|---|---|
| Materialprofil | Polymertyp, Schüttdichte, Feuchtigkeitsanteil, Verschmutzungsgrad |
| Produktionsziel | Minimaler und maximaler erwarteter Durchsatz pro Stunde |
| Räumliches Layout | Verfügbare Länge, Breite und Deckenhöhe in Metern |
| Leistungskapazität | Insgesamt verfügbare Kilowatt, Spannung, Wechselstromfrequenz |
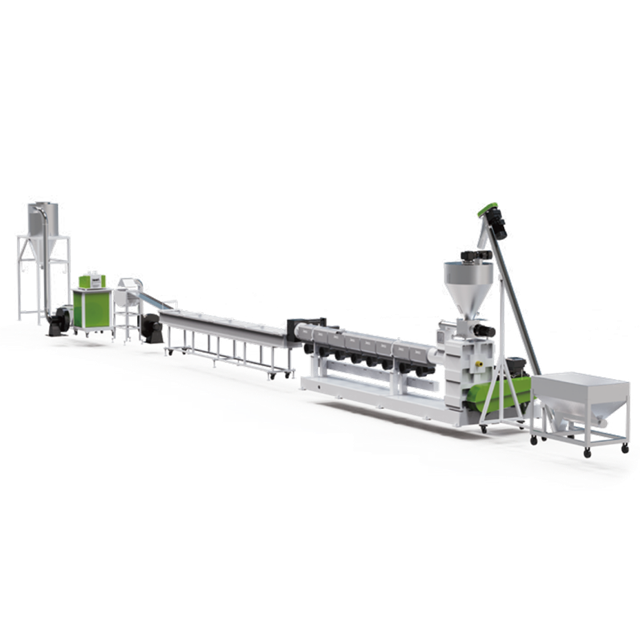
Polypropylen und Polyethylen stellen die überwiegende Mehrheit der recycelten Thermoplaste dar. Die Entwicklung eines Systems speziell für diese Polyolefine erfordert ein tiefes Verständnis ihres einzigartigen thermischen Verhaltens und ihrer physikalischen Eigenschaften.
Je nach Ausgangsform verhalten sich Polyolefine völlig unterschiedlich. Starre Flocken aus zerkleinerten Rohren oder Spritzgussteilen lassen sich aufgrund ihrer hohen Schüttdichte problemlos in Standardtrichter füllen. Im Gegensatz dazu sind weiche Folien oder gewebte Beutel leicht. Sie sind sehr anfällig für Brückenbildung im Zufuhrhals, was zu gefährlichen Abfällen des Schmelzedrucks führt.
Um diesen logistischen Engpass zu beheben, spezifizieren Ingenieure häufig eine kundenspezifische PP-PE-Pelletierlinie, die auf die Materialform zugeschnitten ist. Für starre Kunststoffe sind Systeme typischerweise mit Schneckendurchmessern von 90 mm bis 160 mm ausgelegt und können stabile Leistungen von 300 bis 1000 Kilogramm pro Stunde liefern. Bei leichten Folien werden integrierte Schneid-Verdichter hinzugefügt, um das Material zu verdichten, bevor es in die Extruderschnecke gelangt. Dadurch wird ein gleichmäßiger, stoßfreier Vorschub gewährleistet, der den Hauptmotor schont.
Die Wahl zwischen einer einstufigen und einer zweistufigen Konfiguration hängt ganz von der Verschmutzung und dem Feuchtigkeitsgrad des Inputmaterials ab.
| Systemtyp, | der am besten für | wichtige technische Vorteile geeignet ist |
|---|---|---|
| Einstufig | Sauberer Industrieschrott, gewaschene starre Flocken | Geringerer spezifischer Energieverbrauch, kleinerer Platzbedarf, vereinfachte Wartung. |
| Doppelstufig | Stark bedruckte Folien, Post-Consumer-Abfälle mit hohem Feuchtigkeitsgehalt | Doppelte Filtersiebe, aggressive Feuchtigkeitsentfernung, hervorragende Schmelzhomogenisierung. |
Ein zuverlässiger Hersteller testet Ihre Materialproben, um die kostengünstigste mechanische Konfiguration zu empfehlen. Dies verhindert unnötige Investitionen in überentwickelte Systeme und garantiert gleichzeitig die Produktqualität.
Eigenständige Geräte arbeiten selten im luftleeren Raum. Eine kritische Phase des Engineering-Prozesses besteht darin, sicherzustellen, dass die neuen Maschinen einwandfrei mit der vorhandenen Infrastruktur Ihrer Anlage synchronisiert werden.
Der Zuführmechanismus des Extruders muss genau auf die Ausstoßleistung Ihrer vorgeschalteten Aufbereitungsgeräte wie Zerkleinerer oder Reibscheiben abgestimmt sein. Wenn die vorgeschalteten Geräte Material schneller liefern, als die Verarbeitungseinheit verarbeiten kann, kommt es zu schweren Verstopfungen. Stellen Sie sich einen Bediener vor, der gezwungen ist, jede Stunde manuell einen verstopften Trichter zu reinigen. Durch die richtige Synchronisierung wird dieser betriebliche Albtraum beseitigt.
Hersteller lösen dieses Problem durch die Integration gravimetrischer Dosiersysteme. Diese automatischen Zuführungen kommunizieren direkt mit dem Hauptantrieb des Extruders. Sie passen die Vorschubgeschwindigkeit in Echtzeit an, um den optimalen Fassdruck aufrechtzuerhalten und ein Abwürgen des Motors zu verhindern.
Die Schneidmethode muss perfekt auf die Schmelzfestigkeit des Polymers abgestimmt sein. Eine maßgeschneiderte Kunststoffgranuliermaschine kann mit verschiedenen Schneidtechnologien kombiniert werden. Zu den Optionen gehören Wasserringgranulatoren für Standard-Polyolefine, herkömmliche Strangschneider für hochviskose Schmelzen oder fortschrittliche Unterwassersysteme für Premium-Mikropellets.
Im Anschluss an die Schneidphase plant das Ingenieurteam die Integration von Zentrifugaltrocknern, Vibrationsklassiersieben und pneumatischen Fördersystemen. Dadurch wird sichergestellt, dass die fertigen Pellets ohne manuellen Eingriff gekühlt, getrocknet und zu Lagersilos transportiert werden. Das Ergebnis ist eine drastische Reduzierung der Arbeitskosten und der Kreuzkontaminationsrisiken.
Eines der häufigsten Probleme bei der Polymerverarbeitung ist die Wahl zwischen Ein- und Doppelschneckentechnologien. Ein objektiver Hersteller analysiert Ihre spezifische Anwendung, um die geeignete mechanische Lösung zu empfehlen, anstatt die teuerste Option voranzutreiben.
Einschneckenextruder dominieren die Standardbereiche Recycling und Profilextrusion. Da sie auf der Widerstandsströmung basieren, sind sie so konstruiert, dass sie am Düsenkopf einen hohen, stabilen Druck aufbauen. Dadurch sind sie besonders effizient beim Pumpen und Formen homogener Schmelzen.
Mechanisch gesehen sind Einschneckenmaschinen einfacher, leichter zu warten und erfordern geringere Kapitalinvestitionen. Sie sind nach wie vor die unbestrittene Standardwahl für die Verarbeitung gängiger Thermoplaste, bei denen kein intensives dispersives Mischen erforderlich ist.
Doppelschneckenextruder verfügen über zwei ineinandergreifende Schnecken, die eine hervorragende dispersive und verteilende Mischung ermöglichen. Ein seriöser Hersteller empfiehlt ein Doppelschneckensystem nur für sehr spezifische Anwendungen. Dazu gehören das Compoundieren von Polymeren mit großen Mengen an Calciumcarbonat, das Hinzufügen stark gefärbter Masterbatches, das Mischen inkompatibler Polymere oder die Durchführung einer reaktiven Extrusion.
Die betriebliche Rentabilität hängt direkt von der Energieeffizienz und dem Automatisierungsgrad der Extrusionsanlagen ab. Beim Custom Engineering steht die Minimierung des spezifischen Energieverbrauchs pro Kilogramm produzierter Pellets im Vordergrund.
Der Hauptantriebsmotor verbraucht den größten Teil des Stroms in einer Kunststoffgranulierungslinie . Nehmen wir als Paradebeispiel das Recycling von PET-Flaschenflocken. Die Verarbeitung von PET erfordert spezielle zweistufige Vakuumsysteme und ein Verhältnis von Länge zu Durchmesser, das oft auf 36:1 erhöht wird, um eine extreme Feuchtigkeitsentfernung ohne Verschlechterung der Eigenviskosität zu gewährleisten.
Um diese robusten Systeme effizient anzutreiben, nutzen erstklassige Fabriken hocheffiziente Wechselstrommotoren gepaart mit Frequenzumrichtern. Diese fortschrittlichen Antriebe passen den Stromverbrauch dynamisch an die tatsächlich von der Schnecke benötigte Last an. Darüber hinaus isolieren die Hersteller den Lauf mit speziellen Thermoabdeckungen und hocheffizienten Keramikheizbändern. Dies reduziert den Umgebungswärmeverlust erheblich und senkt die Gesamtbetriebskosten.
Moderne Extrusionslinien sind in hohem Maße auf speicherprogrammierbare Steuerungen und Mensch-Maschine-Schnittstellen angewiesen, um die Prozessstabilität aufrechtzuerhalten.
Mit einer kundenspezifischen Software können Bediener präzise Temperaturprofile einstellen, den Schmelzedruck überwachen und das Motordrehmoment in Echtzeit verfolgen. Intelligente Steuerungen verfügen außerdem über automatische Alarmsysteme. Diese Warnungen benachrichtigen den Bediener über potenzielle Probleme, wie z. B. einen verstopften Siebwechsler oder einen Abfall des Kühlwasserdrucks, lange bevor diese zu Maschinenstillständen oder einer Beeinträchtigung der Pelletqualität führen.
Investitionen in industrielle Extrusionsanlagen erfordern einen strengen Überprüfungsprozess. Ein seriöser Hersteller verlässt sich nicht nur auf theoretische Berechnungen. Stattdessen nutzen sie empirische Daten, die während umfassender Testphasen gesammelt wurden, bevor die Ausrüstung ihre Anlage verlässt.
Bei der Werksabnahmeprüfung handelt es sich um einen umfassenden Bewertungsprozess. Der Hersteller betreibt die fertig montierte Extrusionslinie unter simulierten Produktionsbedingungen. Das Hauptziel besteht darin, zu validieren, dass die Maschine den vereinbarten technischen Spezifikationen, Sicherheitsstandards und Leistungsanforderungen entspricht.
Ein Standardtestprotokoll sieht vor, die Maschine mehrere Stunden lang ununterbrochen laufen zu lassen, um ihre thermische Stabilität und mechanische Integrität unter Last zu überprüfen. Einer der wichtigsten Aspekte eines erfolgreichen Tests ist die Verwendung der tatsächlichen Rohstoffe des Kunden. Das Testen einer Maschine mit sauberen, neuen Kunststoffpellets bietet keinerlei Sicherheit, wenn der Endbenutzer beabsichtigt, stark bedruckte Agrarfolien zu verarbeiten. Indem das Technikteam genau Ihr Material durch das System laufen lässt, bewertet es, wie das Schneckenprofil mit den spezifischen rheologischen Eigenschaften Ihres Polymers umgeht.
Die während des Tests gesammelten Daten dienen als Grundlage für endgültige Anpassungen. Wenn der Schmelzedruck über akzeptable Toleranzen hinaus schwankt, ändern die Werksingenieure die Einstellungen des Siebwechslers oder passen das Temperaturprofil in der Kompressionszone an. Wenn die fertigen Pellets Oberflächenfehler aufweisen, wird sofort eine Feinabstimmung der Düsenkopftemperatur oder eine Anpassung der Kühlwasserdurchflussrate durchgeführt.
| . Parameterbewertung | . Fokus. | Korrekturmaßnahme bei Fehlschlagen |
|---|---|---|
| Durchsatzkapazität | Kilogramm pro Stunde bei optimaler Drehzahl | Passen Sie das Schneckenprofil oder den Vorschubmechanismus an |
| Stabilität des Schmelzedrucks | Druckschwankungen am Düsenkopf | Heizzonen kalibrieren oder Siebwechsler überprüfen |
| Pelletqualität | Gleichmäßige Größe, Dichte und Fehlen von Hohlräumen | Passen Sie die Schnittgeschwindigkeit an oder verbessern Sie die Vakuumentgasung |
Die Auswahl eines Herstellers ist eine strategische Entscheidung, die weit über den anfänglichen Kaufpreis hinausgeht. Die Gesamtbetriebskosten, die Energieverbrauch, Wartungskosten, Ersatzteilverfügbarkeit und Gerätelebensdauer umfassen, müssen Ihre Beschaffungsstrategie bestimmen.
Der grundlegende Unterschied zwischen einem Premiumhersteller und einem Billiganbieter liegt in der technischen Tiefe. Eine hochkompetente Einrichtung verfügt über ein engagiertes Forschungs- und Entwicklungsteam, das in der Lage ist, maßgeschneiderte Schneckengeometrien zu entwickeln, die auf Ihr spezifisches Polymer zugeschnitten sind.
Es ist wichtig, zwischen einem echten Hersteller und einem Gerätemonteur zu unterscheiden. Monteure kaufen Standardzylinder, Schnecken und Getriebe von Drittanbietern und schrauben sie einfach zusammen. Ein echter Hersteller bearbeitet seine Kernkomponenten im eigenen Haus. Dadurch können sie fortschrittliche metallurgische Behandlungen wie Bimetallbeschichtungen oder spezielle Nitrierverfahren anwenden, wodurch die Verschleißfestigkeit gegenüber abrasiven Verunreinigungen drastisch verbessert wird.
Selbst die robusteste Extrusionsmaschine muss irgendwann gewartet werden. Der wahre Wert eines Herstellers zeigt sich oft erst nach der Inbetriebnahme der Ausrüstung. Bewerten Sie die After-Sales-Support-Infrastruktur der Fabrik. Verfügen sie über einen umfassenden Bestand an kritischen Ersatzteilen? Wie lange ist die garantierte Reaktionszeit für den technischen Support? Ein zuverlässiger Partner entsendet stets erfahrene Techniker zur Installation in Ihre Einrichtung und stellt so sicher, dass Ihr Team für den effizienten Betrieb der Anlage bestens gerüstet ist.
Der Kauf industrieller Extrusionsanlagen stellt eine strategische Geschäftspartnerschaft dar. Der richtige Hersteller fungiert als Berater und entwickelt die Technologie so, dass sie Ihren spezifischen Betriebszielen entspricht, anstatt ein Standardmodell in Ihren Arbeitsablauf zu zwingen. Kundenspezifische Anpassungen, strenge Werkstests und fachkundige Anleitung gewährleisten eine langfristige Produktionsrentabilität. Ob Sie eine eigenständige Einheit integrieren oder eine ganze Anlage überholen, Präzisionstechnik ist Ihr bester Schutz vor Ausfallzeiten. Besuchen Sie die offizielle Website unter https://www.jwell-recycling.com, um noch heute mit erfahrenen Ingenieursexperten in Kontakt zu treten, um maßgeschneiderte Maschinen zu entdecken, die genau auf Ihre Materialspezifikationen und Ihren Fabrikstandort zugeschnitten sind.
Einschneckenextruder sind hocheffizient für die Verarbeitung von Standard-Thermoplasten, darunter PET, PP, PE, ABS und PVC. Sie zeichnen sich durch Standard-Recyclinganwendungen und -konfigurationen aus, bei denen ein stabiler Druck und eine konstante Leistung erforderlich sind. In Verarbeitungsumgebungen, in denen eine intensive Compoundierung nicht das primäre Ziel ist, bietet ein Einschneckensystem die optimale Balance aus Energieeffizienz, Verarbeitungsstabilität und einfacher Bedienung.
Die Fertigungsvorlaufzeit hängt stark von der Komplexität der Ausrüstung und dem erforderlichen Maß an Individualisierung ab. Bei einer Standardmaschine dauern Produktion und Tests in der Regel zwischen 45 und 60 Tagen. Bei einer hochgradig kundenspezifischen Linie mit speziellen Entgasungseinheiten, maßgeschneiderten Schneckengeometrien und integrierter nachgeschalteter Automatisierung kann der Prozess jedoch zwischen 60 und 90 Tage dauern. Dieser Zeitrahmen gewährleistet eine strenge interne Bearbeitung und umfassende Werksabnahmetests.
Ja, ein Einschneckensystem kann sowohl starre Flocken als auch leichte Weichfolien verarbeiten, sofern es mit dem richtigen Zuführmechanismus ausgestattet ist. Hartes Mahlgut kann typischerweise über einen standardmäßigen volumetrischen oder gravimetrischen Trichter zugeführt werden. Für die Verarbeitung weicher Folien ist eine Zwangszuführung oder ein integrierter Kompaktor erforderlich, um das leichte Material zu verdichten, bevor es in den Extruderzylinder gelangt. Dies gewährleistet eine konstante Vorschubgeschwindigkeit und verhindert Materialbrücken.
Das Verhältnis von Länge zu Durchmesser ist ein entscheidender technischer Parameter, der die Verweilzeit des Polymers im beheizten Zylinder bestimmt. Ein längerer Zylinder bietet mehr Oberfläche und Zeit, damit der Kunststoff gleichmäßig schmilzt. Es ermöglicht auch die Integration mehrerer Vakuumentgasungszonen. Dies ist unbedingt erforderlich, wenn recycelte Materialien verarbeitet werden, die einen hohen Feuchtigkeitsgehalt, Tintenreste oder flüchtige Verunreinigungen enthalten.
Erstklassige Hersteller bieten umfassende Inbetriebnahme- und Installationsdienste vor Ort an. Nach dem Versand der Ausrüstung entsendet das Werk erfahrene Maschinenbau- und Elektroingenieure in Ihre Einrichtung. Diese Techniker überwachen die physische Installation, integrieren die neuen Maschinen in Ihre vorhandenen vor- und nachgelagerten Systeme und führen umfangreiche Schulungen für Ihre Bediener durch.
Wenn eine gut gewartete industrielle Extrusionslinie mit hochwertiger Metallurgie wie Bimetallzylindern und nitrierten Schnecken ausgestattet ist, kann sie problemlos 15 bis 20 Jahre lang betrieben werden. Die Lebensdauer von Verschleißteilen wie Schnecken und Zylindern hängt von der Abrasivität des verarbeiteten Materials ab. Die Verarbeitung stark verunreinigten Schrotts erfordert im Vergleich zur Verarbeitung von sauberem Industriemahlgut einen häufigeren Komponentenaustausch.
Die Prozessstabilität wird durch eine Kombination aus intelligenter Automatisierung und routinemäßiger vorbeugender Wartung gewährleistet. Bediener verlassen sich auf SPS-Schnittstellen, um den Schmelzedruck, die Temperaturzonen und die Motorstromstärke in Echtzeit zu überwachen. Der konsequente Wechsel der Filtersiebe vor dem Auftreten von Druckspitzen, die Sicherstellung eines kontinuierlichen Kühlwasserflusses und die Materialzufuhr mit einer gleichmäßigen, gravimetrisch kontrollierten Rate sind die wirksamsten Methoden zur Vermeidung von Prozessschwankungen.


