
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-31 Herkunft:Powered


Wenn Sie schon einmal gesehen haben, wie ein Standard-Extruder an einer Charge gemischten recycelten Polyethylens erstickt, verstehen Sie die tägliche Frustration von Facility Managern. Die Verarbeitung recycelter Kunststoffe erfordert hochspezifische Maschinen. Viele Anlagen haben ständig mit ungleichmäßiger Pelletqualität, Materialbrücken im Einfüllschacht oder explodierenden Energiekosten zu kämpfen. Das Finden der genau richtigen Ausrüstung ist eine große betriebliche Hürde, die sich direkt auf die Rentabilität Ihrer gesamten Produktionsanlage auswirkt.
Wenn Sie in Kunststoffrecyclingmaschinen investieren, macht die Wahl der richtigen Konfiguration den Unterschied zwischen einem äußerst lukrativen Betrieb und einem andauernden logistischen Albtraum aus. Polyethylen gilt weltweit als einer der am häufigsten verwendeten Kunststoffe, weshalb die Nachfrage nach effizienten, langlebigen und präzisen Extrusionsmaschinen höher denn je ist. Allerdings sind keine zwei Extrusionslinien identisch. Die Partnerschaft mit einer spezialisierten Fabrik für kundenspezifische PE-Einschneckenextruder ist für jeden seriösen Verarbeiter ein entscheidender strategischer Schritt.
Anstatt sich mit Standardgeräten in Einheitsgröße zufrieden zu geben, bietet ein spezialisierter Hersteller eine vielfältige Auswahl an Modellen an, die auf Ihre spezifischen Eingangsmaterialien, Ausgangskapazitäten und Endproduktstandards zugeschnitten sind. In diesem Leitfaden werden wir die genauen Modelle, strukturellen Konfigurationen und erweiterten Funktionen aufschlüsseln, die ein erstklassiger Hersteller von kundenspezifischen Extrudern verwendet, um Ihr Unternehmen zukunftssicher zu machen.
Standardisierte Extrusionsanlagen stoßen bei der Verarbeitung unterschiedlicher Qualitäten von Polyethylen hoher Dichte, niedriger Dichte und linearem Polyethylen niedriger Dichte häufig auf erhebliche mechanische Einschränkungen. Diese Materialien weisen unterschiedliche Schmelzindexe, Schüttdichten und thermische Zersetzungspunkte auf. Eine spezialisierte Fabrik für kundenspezifische PE-Einschneckenextruder geht direkt auf diese Variablen ein, indem sie Maschinen entwickelt, die streng auf spezifische Materialeigenschaften und Anlagenbeschränkungen zugeschnitten sind.
Aus technischer Sicht ist die Anpassung kein optionales Upgrade mehr. Es ist zu einer technischen Notwendigkeit geworden. Bei der Verarbeitung von Post-Consumer-Recyclingkunststoffen schwanken der Verschmutzungsgrad und die Materialkonsistenz von Charge zu Charge stark. Einer handelsüblichen Maschine mangelt es in der Regel an der robusten Entlüftungskapazität, der spezifischen Scherverteilung oder der leistungsstarken Filterung, die zur Bewältigung dieser unvorhersehbaren Inkonsistenzen erforderlich sind. Diese Einschränkung führt unweigerlich zu einer schlechten Homogenisierung der Schmelze, eingeschlossenen flüchtigen Gasen und spröden Endprodukten, die die Qualitätskontrolle nicht bestehen.
Durch eine gründliche Analyse der physikalischen Eigenschaften des Rohmaterials berechnen Ingenieure die exakte Schneckengeometrie, die erforderlich ist, um den Schmelzprozess zu optimieren, ohne die empfindlichen Polymerketten übermäßig thermisch zu belasten. Speziell entwickelte Extruder sorgen für einen stabilen Innendruck, was den spezifischen Energieverbrauch pro Kilogramm verarbeitetem Material deutlich reduziert. Durch den Einsatz anwendungsspezifischer metallurgischer Komponenten wird außerdem der mit der Verarbeitung abrasiver Verunreinigungen wie Sand oder Metallstaub verbundene Verschleiß minimiert, sodass ungeplante Ausfallzeiten aufgrund von Wartungsarbeiten auf ein absolutes Minimum reduziert werden.
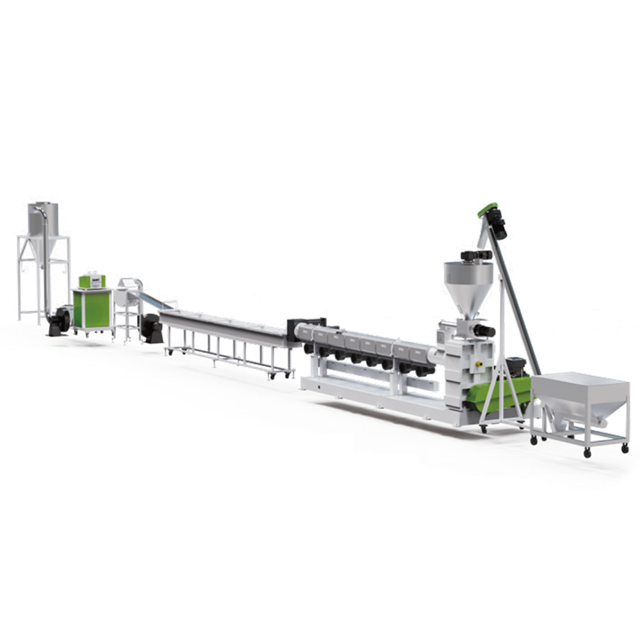
Industrielle Extruder werden in erster Linie nach ihrem Schneckendurchmesser kategorisiert, einer Kennzahl, die direkt mit dem Innenvolumen und der maximalen Verarbeitungskapazität zusammenhängt. Ein renommierter Hersteller modifiziert Standard-Basismodelle, die in der Branche häufig als SJ-Serie bezeichnet werden, um sie an die genauen Leistungsanforderungen und räumlichen Beschränkungen des Kunden anzupassen.
Kleinere Modelle, typischerweise von SJ-45 bis SJ-65, sind für Anwendungen mit geringem Volumen konzipiert. Mit einer Verarbeitungsleistung zwischen 50 und 150 kg/h eignen sich diese kompakten Einheiten hervorragend für Labortestumgebungen, die Herstellung von Farbmasterbatches oder spezielle Recyclingbetriebe, bei denen die Materialchargen klein sind, aber eine strenge Qualitätsüberwachung und häufige Umrüstungen erfordern.
Mit zunehmender Kapazität dienen mittelgroße Modelle der SJ-90- bis SJ-120-Reihe als primäre Arbeitspferde für die meisten mittelgroßen Verarbeitungsbetriebe. Diese Maschinen sind in der Lage, konstante Leistungen zwischen 200 und 500 kg/h zu erbringen und werden regelmäßig in einen Standardaufbau einer Kunststoffgranuliermaschine integriert . Sie bieten ein optimales Verhältnis von Energieverbrauch zu Produktionsausbeute und eignen sich daher ideal für die Verarbeitung von sauberem Industrieschrott oder mäßig verunreinigten Post-Consumer-Flakes. Um eine präzise Drehzahlregelung bei wechselnden Lasten aufrechtzuerhalten, verfügen diese Modelle typischerweise über fortschrittliche AC-Invertermotoren oder Servoantriebe.
Für große kommerzielle Recyclinganlagen werden große Industriemodelle von SJ-150 bis SJ-200 und darüber hinaus eingesetzt. Diese Hochleistungsmaschinen liefern hohe Durchsätze von 600 bis über 1200 kg/h. Ausgestattet mit robusten Getrieben mit hohem Drehmoment und integrierten Ölkühlsystemen gewährleisten sie einen kontinuierlichen Materialfluss ohne die Gefahr einer Überhitzung.
| Modellreihe | Schneckendurchmesser mm | Geschätzte Leistung kg/h | Primäre industrielle Anwendung |
|---|---|---|---|
| SJ-45 bis SJ-65 | 45 - 65 | 50 - 150 | Labortests, Masterbatch, Spezialrecycling |
| SJ-90 bis SJ-120 | 90 - 120 | 200 - 500 | Standard-Industrieschrott, sauberes PE |
| SJ-150 bis SJ-200+ | 150 - 200+ | 600 - 1200+ | Großflächige kommerzielle Recyclingbetriebe |
Ein Extruder arbeitet selten isoliert in der Fabrikhalle. Es fungiert als zentrale Verarbeitungseinheit innerhalb eines umfassenden Produktionsablaufs. Je nach Zustand, Feuchtigkeitsgehalt und Schüttdichte des Rohmaterials konfigurieren Fabriken diese Modelle in unterschiedliche Systemarchitekturen, um die betriebliche Effizienz zu maximieren.
Ein einstufiger Aufbau basiert auf einer durchgehenden Zylinder- und Schneckenbaugruppe. Wenn Sie saubere, feste Flocken mit weniger als zwei Prozent Feuchtigkeit verfüttern, funktioniert dieser unkomplizierte Aufbau außergewöhnlich gut. Das Fass enthält typischerweise eine Vakuum-Entgasungszone, die an eine Wasserringpumpe angeschlossen ist. Dadurch werden flüchtige Gase, Tintendämpfe und Restfeuchtigkeit entfernt und sichergestellt, dass Ihre endgültige Schmelze dicht und frei von Hohlräumen ist.
Umgekehrt erfordert die Verarbeitung gewaschener Post-Consumer-Folien oder stark bedruckter Verpackungen eine zweistufige Konfiguration, die allgemein als Mutter-Baby-Anordnung bekannt ist. Der Primärextruder schmilzt das leichte Material und drückt es durch ein erstes grobes Filtersieb. Die halbfiltrierte Schmelze wird dann zu einem sekundären Extruder geleitet, der mit niedrigerer Geschwindigkeit und niedrigerem Druck arbeitet. Dieser zweistufige Prozess ermöglicht eine aggressive Doppelfiltration und verlängerte Entgasungszeit und stabilisiert Materialien mit hohem Feuchtigkeitsgehalt. Dieser robuste Aufbau bildet das Rückgrat einer Hochleistungs- PP-PE-Pelletierlinie.
Die Effizienz, die Ausgabequalität und der Energieverbrauch jedes Extrusionsprozesses hängen vollständig von der Innengeometrie der Schnecke und der strukturellen Integrität des Zylinders ab. Hersteller passen das Verhältnis von Länge zu Durchmesser an die thermischen Anforderungen des Eingangsmaterials an. Zu den Standardverhältnissen gehören 28:1, 32:1 und 36:1. Die Wahl eines längeren Verhältnisses erhöht die Verweilzeit des Materials im beheizten Zylinder, was besonders bei Materialien von Vorteil ist, die eine umfassende Vermischung oder mehrere Entgasungszonen zum Entfernen eingeschlossener Luft erfordern.
Die Schneckengeometrie wird sorgfältig berechnet und in drei Hauptzonen unterteilt, die Zuführung, Kompression und Dosierung umfassen. Bei leichten, flauschigen Materialien wie Stretchfolie muss der Zufuhrbereich über tiefere Stege verfügen, um das Material mit geringer Schüttdichte effektiv aufzufangen und zu fördern, bevor es schmilzt. Die Verarbeitung von schwerem, starrem Mahlgut erfordert ein niedrigeres Kompressionsverhältnis, um eine übermäßige Scherung zu verhindern, die interne Wärmespitzen auslösen und das Polymer zersetzen kann.
Um der abrasiven Natur recycelter Kunststoffe entgegenzuwirken, die Sand, Metallpartikel oder Glasfasern enthalten, setzen Fabriken Bimetallzylinder und -schnecken ein. Durch das Schleudergießen einer Schicht aus einer verschleißfesten Legierung, beispielsweise Wolframcarbid, auf die Innenfläche des Laufs wird die Lebensdauer der Ausrüstung auch unter rauen Bedingungen exponentiell verlängert.
Moderne Extrusion erfordert präzise Steuerung, kontinuierlichen Betrieb und hohe Automatisierung. Eine kundenspezifische Fabrik integriert mehrere fortschrittliche Peripherietechnologien, um einen einfachen Extruder in eine hochautomatisierte Kunststoffgranulationslinie zu verwandeln , die mit minimalem Bedienereingriff rund um die Uhr laufen kann.
Die Filtrationstechnologie bleibt für die Aufrechterhaltung der Produktreinheit von entscheidender Bedeutung. In Anlagen werden üblicherweise hydraulische Non-Stop-Siebwechsler mit zwei Filterkanälen eingesetzt. Dadurch können Bediener verstopfte Siebe an einem Kanal austauschen, während die Schmelze weiter durch den anderen Kanal fließt, wodurch kostspielige Produktionsunterbrechungen vermieden werden. Bei stark verunreinigten Post-Consumer-Strömen entfernen kontinuierliche Schmelzefilter mit rotierenden Schaberklingen automatisch feste Verunreinigungen aus einem lasergebohrten Stahlsieb.
Der Pelletiermechanismus selbst ist auf die Schmelzfestigkeit des Polymers abgestimmt. Als Industriestandard für Polyolefine gilt das Wasserring-Schneiden. Rotierende Messer schneiden das Polymer sofort, wenn es die Düsenplatte verlässt, und schleudern die Pellets zur schnellen Abkühlung in einen zentrifugalen Wasserring. Alternativ wird die Stranggranulierung für Materialien eingesetzt, die langsamere Luft-Wasser-Kühlprofile erfordern.
Speicherprogrammierbare Steuerungen in Kombination mit intuitiven Touchscreen-Schnittstellen ermöglichen die Echtzeitüberwachung des Schmelzedrucks, der Mehrzonentemperaturen und der Motorlast. Diese Rückkopplungssysteme mit geschlossenem Regelkreis passen Heizbänder oder Kühlgebläse automatisch an, um ein präzises Wärmeprofil aufrechtzuerhalten und so die Molekularstruktur des Polymers zu schützen.
Die physikalischen Eigenschaften und Fließeigenschaften von Polyethylen variieren je nach vorheriger Anwendung drastisch. Ein kompetenter Hersteller kategorisiert und modifiziert seine Basismodelle, um den spezifischen Handhabungs- und Schmelzherausforderungen verschiedener Kunststoffabfallströme gerecht zu werden.
Bei der Extrusion starrer Kunststoffflocken werden zerkleinerte Materialien wie dicke Flaschen oder Spritzgussabfälle verarbeitet. Da diese Materialien eine hohe Schüttdichte besitzen, können sie problemlos über einen standardmäßigen Schwerkrafttrichter zugeführt werden. Die Schnecke ist für hohe Scherkräfte und schnelles Schmelzen ausgelegt, da starre Flocken erhebliche mechanische Energie benötigen, um in eine gleichmäßige Schmelze überzugehen. Der primäre technische Fokus liegt hier auf der Maximierung des Durchsatzes bei gleichzeitiger Gewährleistung eines stabilen Drucks am Düsenkopf.
Das Recycling flexibler Folien stellt eine ganz andere mechanische Hürde dar. Stellen Sie sich vor, Sie füllen leichte Stretchfolie in einen Standardtrichter. Es überbrückt, schwimmt und verstopft einfach den Futterhals. Um dieses Problem zu lösen, werden Extruder mit integrierten Compactor-Cutter-Systemen kombiniert. Der Kompaktor erzeugt mit schnell rotierenden Messern Reibungswärme und verdichtet die leichte Folie zu halbfesten Klumpen, die dann über die Zentrifugalkraft direkt in die Extruderschnecke gefördert werden.
Derzeit führt der weltweite Vorstoß zu einer Kreislaufwirtschaft zu einer radikalen Veränderung unserer Herangehensweise an die Extrusion. Marktanalysen zeigen, dass Verarbeiter mit immer komplexeren und stark kontaminierten Post-Consumer-Abfallströmen zu kämpfen haben. Materialien, die vor fünf Jahren auf einer Mülldeponie gelandet wären, werden jetzt durch Recyclinganlagen geleitet. Diese Realität treibt einen klaren Trend hin zu intelligent gesteuerten Extrudern mit hohem Drehmoment voran, die mit fortschrittlicher Entgasung und automatisierter Filtration ausgestattet sind.
Es gibt eine spürbare Verschiebung weg von der manuellen Überwachung hin zu automatisierten Systemen mit geschlossenem Regelkreis, die thermische Profile in Echtzeit selbst anpassen können. Moderne Anlagen kaufen nicht mehr nur Schmelzgeräte. Sie investieren in datengesteuerte Plattformen, die Rückverfolgbarkeit, Energieeffizienz und Pelletkonsistenz gewährleisten. Die Einhaltung dieser strengen Standards ist nun für Lieferanten, die recycelte Harze an weltweit führende Verpackungsmarken zurückverkaufen möchten, obligatorisch. Die Nutzung dieser intelligenten Technologien unterscheidet Branchenführer von denen, die Schwierigkeiten haben, ihre Gewinnmargen aufrechtzuerhalten.
Die Anschaffung industrieller Extrusionsausrüstung ist eine kapitalintensive Entscheidung, die eine methodische Bewertung erfordert. Die Auswahl des falschen Modells führt zu chronischen betrieblichen Engpässen und einer mangelhaften Produktqualität. Facility Manager müssen vor der endgültigen Festlegung der Maschinenspezifikationen mehrere kritische Variablen bewerten.
Der grundlegende Schritt ist die Durchführung einer umfassenden Analyse Ihres Inputmaterials. Wenn das Eingangsmaterial mehr als drei bis fünf Prozent Feuchtigkeit enthält, kann ein standardmäßiger einstufiger Extruder den entstehenden Dampf nur schwer ablassen, was zu porösen Pellets führt. In solchen Szenarien ist rechnerisch eine zweistufige Konfiguration erforderlich. Darüber hinaus bestimmt der Verschmutzungsgrad die genaue Art des benötigten Schmelzefiltrationssystems.
Es ist von entscheidender Bedeutung, die anfänglichen Investitionsausgaben mit den prognostizierten Betriebskosten in Einklang zu bringen. Großindustrielle Modelle bieten zwar einen höheren Durchsatz, erfordern jedoch wesentlich mehr Strom und Stellfläche. Es ist wichtig, die Kapazität der Maschine an Ihr tatsächliches Sammelvolumen anzupassen, um eine günstige Kapitalrendite zu gewährleisten.
Bewerten Sie abschließend die technische Kompetenz des Herstellers. Eine zuverlässige Fabrik verfügt über umfassende interne Bearbeitungsmöglichkeiten und nutzt CNC-Geräte, um genaue Toleranzen zwischen Schnecke und Zylinder sicherzustellen. Potenzielle Käufer sollten Hersteller bevorzugen, die umfassende Materialprüfmöglichkeiten anbieten. Das Durchlaufen einer Probecharge Ihres spezifischen Rohmaterials durch eine kundenspezifische Kunststoffpelletiermaschine liefert einen empirischen Nachweis der Leistungsfähigkeit der Ausrüstung, bevor eine Bestellung unterzeichnet wird.
Die Investition in die richtigen Maschinen bestimmt die Effizienz und Rentabilität Ihres Kunststoffverarbeitungsunternehmens. Eine seriöse Fabrik für kundenspezifische Einschneckenextruder verkauft Ihnen nicht nur ein Stück Metall. Sie entwickeln eine zielgerichtete Lösung basierend auf Ihren genauen Materialeigenschaften und Produktionszielen. Ganz gleich, ob Sie eine eigenständige Maschine für sauberes Mahlgut oder eine leistungsstarke, zweistufige Linie für Post-Consumer-Abfälle benötigen: Wenn Sie die verfügbaren Modelle und Konfigurationen kennen, können Sie eine fundierte Investition tätigen. Wir empfehlen Ihnen dringend, Ihre Rohstoffe sorgfältig zu bewerten und sich die speziellen Sortimente vertrauenswürdiger Hersteller wie Jwell anzusehen, um die genau passende Ausrüstung für Ihre Einrichtung zu finden. Die Umrüstung auf das richtige System sichert eine nachhaltige, hochprofitable Zukunft in der Kunststoffindustrie.
Eine einstufige Linie verwendet einen kontinuierlichen Extruderzylinder und ist hauptsächlich für relativ saubere, trockene Kunststoffe mit konstanter Schüttdichte konzipiert. Eine zweistufige Linie besteht aus zwei hintereinander geschalteten Extrudern. Es ist speziell für Materialien mit höherem Feuchtigkeitsgehalt, starker Druckfarbe oder starker Verschmutzung konzipiert. Der primäre Extruder schmilzt und filtert den Kunststoff, während die sekundäre Einheit mit einer niedrigeren Geschwindigkeit arbeitet, um vor dem Pelletieren für zusätzliche Vakuumentgasung und thermische Stabilisierung zu sorgen.
Standardmäßige Maschinen werden auf der Grundlage theoretisch idealer Bedingungen und generischem Polymerverhalten hergestellt. Eine kundenspezifische Fabrik passt die Schneckengeometrie, das Verhältnis von Länge zu Durchmesser und die Motorleistung speziell an die Eigenschaften Ihres Rohmaterials an. Diese maßgeschneiderte Anpassung verhindert Materialverschlechterung, optimiert die elektrische Effizienz, erhöht die allgemeine Ausgangsstabilität und verlängert die Betriebslebensdauer der Geräte bei starker industrieller Nutzung erheblich.
Bei ordnungsgemäßer vorbeugender Wartung kann eine gut gefertigte Kunststoffgranulationslinie zehn bis fünfzehn Jahre oder sogar länger zuverlässig funktionieren. Die Langlebigkeit der Kernkomponenten hängt stark von der verwendeten Metallurgie ab. Hochwertige bimetallische Schnecken und Zylinder, die mit Nitrierung oder PTA-Aufpanzerung behandelt sind, bieten eine hervorragende Beständigkeit gegen abrasiven Verschleiß und chemische Korrosion. Der regelmäßige Austausch von Standard-Verschleißteilen ist notwendig, um den Maschinenbetrieb mit maximaler mechanischer Effizienz aufrechtzuerhalten.
Ja, die meisten kundenspezifischen PE-Einschneckenextruder verfügen über die thermische und mechanische Vielseitigkeit, um Polypropylen effizient zu verarbeiten. Da Polyethylen und Polypropylen zur selben Polyolefinfamilie gehören, weisen sie relativ ähnliche Schmelzprofile und rheologische Eigenschaften auf. Eine ordnungsgemäß konstruierte Extrusionslinie kann beide Materialien effektiv verarbeiten. Der Übergang zwischen beiden erfordert in der Regel nur geringfügige Parameteranpassungen, wie z. B. die Änderung der Heizzonentemperaturen, die Anpassung der Schneckendrehzahl und möglicherweise die Verwendung einer anderen Maschenweite im Siebwechsler.
Die erforderliche Anlagenfläche hängt vollständig von der spezifischen Modellgröße, der Produktionskapazität und der Einbeziehung von Zusatzgeräten ab. Eine kompakte einstufige 150-kg/h-Linie benötigt möglicherweise nur einen Bauraum von etwa zwölf mal vier Metern. Umgekehrt könnte eine zweistufige Hochleistungslinie mit einer Kapazität von 1000 kg/h leicht eine eigene Anlagenfläche von 35 x 8 Metern oder mehr erfordern. Die Hersteller stellen präzise CAD-Layoutzeichnungen zur Verfügung, die auf die spezifischen Anforderungen Ihrer Anlage zugeschnitten sind.


