
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-10 Herkunft:Powered


Durchsichtiger PET-Kunststoff hat einen deutlich höheren Marktwert als seine Gegenstücke mit gemischten Farben. Allerdings ist die Realität des Post-Consumer-Abfalls auf der Mülldeponie chaotisch. Geballte Flaschen kommen in den Recyclinganlagen immer in einem unordentlichen, kompakten Haufen aus durchsichtigem, grünem, blauem und bernsteinfarbenem Kunststoff an. Für Anlagenmanager und Investoren stellt sich eine kritische betriebliche Frage. Können die Verarbeitungsmaschinen diese Mischung verarbeiten, ohne dass die Endausbeute sinkt?
Als Recyclinganlagenbauer bekomme ich diese Frage oft gestellt. Die Antwort ist ein absolutes Ja. Eine moderne Verarbeitungsanlage kann die Farben effektiv getrennt halten. Durch alleiniges Waschen wird diese Trennung nicht erreicht. Stattdessen setzt es auf fortschrittliche optische Sortiermodule, die nahtlos in den mechanischen Arbeitsablauf integriert sind. In diesem umfassenden Leitfaden werden wir die zugrunde liegenden Technologien der Farbseparation untersuchen. Wir lokalisieren genau, wo es in der Verarbeitungssequenz auftritt, und untersuchen, wie sich das Erreichen einer nahezu perfekten optischen Reinheit direkt auf Ihr Endergebnis auswirkt.
Um vollständig zu verstehen, warum Recyclingbetriebe Millionen in die Farbtrennungstechnologie investieren, müssen die grundlegenden wirtschaftlichen und regulatorischen Standards analysiert werden, die den Markt für recycelte Kunststoffe regeln. Farbreinheit ist weit mehr als eine ästhetische Präferenz. Es ist eine zwingende technische Voraussetzung für eine High-End-Fertigung.
Betrachtet man die jüngsten Branchentrends, so hat der weltweite Vorstoß zu kreislauforientierten Verpackungen die Recyclinglandschaft grundlegend verändert. Große Getränkemarken und Hersteller von schnelllebigen Konsumgütern verpflichten sich energisch, in den nächsten Jahren 50 bis 100 % recycelte Post-Consumer-Inhalte in ihre Verpackungen zu integrieren. Dieser massive Nachhaltigkeitsschub hat zu einem erheblichen Angebotsdefizit bei hochwertigen, klaren Flocken geführt. Wir sehen eine definitive Verlagerung weg vom einfachen Downcycling hin zu Umreifungs- oder Teppichfasern. Der Fokus der Branche liegt mittlerweile stark auf dem geschlossenen Kreislauf des Flasche-zu-Flasche-Recyclings. Infolgedessen hat sich die Farbreinheit von einem optionalen Upgrade zum ultimativen betrieblichen Engpass entwickelt.
Auf dem Rohstoffmarkt bleibt klares Polyethylenterephthalat durchweg das gefragteste Material. Sein Hauptvorteil ist die maximale Vielseitigkeit. Hersteller verlassen sich auf klares Harz, um transparente Wasserflaschen, Lebensmittelschalen und hochwertige Textilfasern herzustellen. Da es keine Grundpigmentierung aufweist, kann es leicht in jede vom Endbenutzer gewünschte individuelle Farbe eingefärbt werden.
Umgekehrt weisen farbige Kunststoffe erhebliche Anwendungseinschränkungen auf. Sobald ein Polymer grün oder braun gefärbt ist, kann es nicht mehr chemisch in einen klaren Zustand zurückgebleicht werden. Das Einbringen auch nur eines Bruchteils an grünen Flocken in ein klares Silo führt zu einer Herabstufung der gesamten Charge. Beim Schmelzen entwickelt das verunreinigte Harz einen unerwünschten gelblichen oder gräulichen Schleier. Dieser Mangel zwingt den Recycler dazu, die Charge mit einem hohen Preisnachlass abzuladen.
Über schwankende Rohstoffpreise hinaus ist die Farbseparation eine entscheidende Säule der Einhaltung gesetzlicher Vorschriften. Verpackungen in Lebensmittelqualität erfordern die strikte Einhaltung von Sicherheits- und Reinheitsstandards, die von leistungsstarken Behörden wie der FDA und der Europäischen Behörde für Lebensmittelsicherheit festgelegt werden.
Diese Regulierungsbehörden schreiben vor, dass recycelte Materialien strenge visuelle und chemische Standards erfüllen müssen. Gemessen im Lab-Farbraum muss lebensmitteltaugliches Material hochspezifische Klarheits- und Helligkeitsschwellen einhalten. Verunreinigungen durch unbrauchbar gefärbte Kunststoffe verändern direkt die Helligkeit und die Gelb-Blau-Werte des extrudierten Harzes. Daher ist das Erreichen einer nahezu perfekten Farbisolierung ein nicht verhandelbarer Standard für Einrichtungen, die große Getränkemarken beliefern möchten.
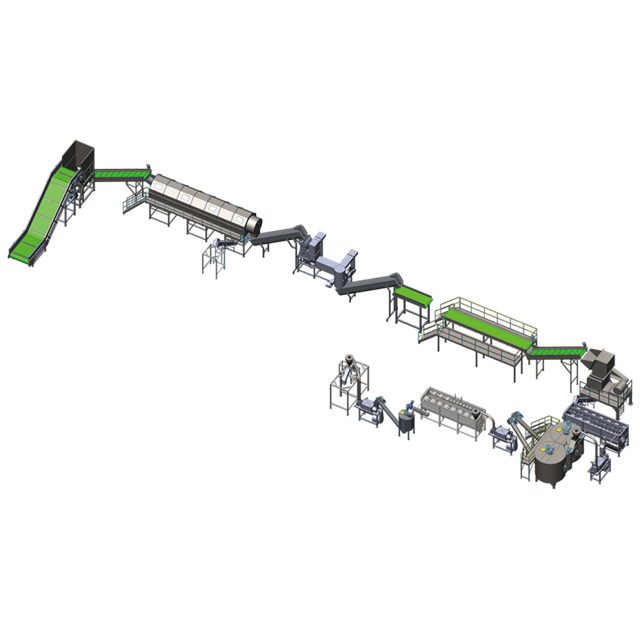
Eine standardmäßige mechanische Waschsequenz wurde entwickelt, um Verunreinigungen wie Schmutz, organische Rückstände, hartnäckige Klebstoffe und Nichtzielmaterialien aggressiv zu entfernen. Während die Reinigung das Hauptziel ist, ist das Verständnis dieses mechanischen Arbeitsablaufs unerlässlich. Sie müssen genau verstehen, wo und wie anspruchsvolle Farbseparationstechnologien eingesetzt werden.
Für Anlagen mit hohem Volumen, die Post-Consumer-Ballen verarbeiten, führt eine industrietaugliche PET-Flaschen-Recycling-Waschanlage in der Regel einen sequentiellen, mehrstufigen Prozess durch. Basierend auf Standardmaschinenkonfigurationen umfasst eine robuste Linie, die 500 kg bis 5.000 kg pro Stunde verarbeitet, mehrere Kernstufen.
Es ist wichtig, ein weit verbreitetes Missverständnis aufzuklären. Friktionswaschanlagen, Heißwassertanks und Thermotrockner trennen die Farben nicht. Eine grüne Flasche, die kochender Natronlauge ausgesetzt wird, bleibt hartnäckig grün. Um die Farben aktiv getrennt zu halten, müssen hochspezialisierte Sortiermodule in diesen mechanischen Ablauf eingebunden werden.
Um die Betriebseffizienz zu maximieren und Ertragsverluste zu minimieren, nutzen industrielle Recyclinganlagen eine Zweiphasen-Sortierstrategie. Innerhalb einer umfassenden Kunststoffwaschstraße kommt es an zwei kritischen Stellen zur Farbtrennung. Dies erfolgt direkt vor der Zerstörung der Flaschen und unmittelbar nach der Reinigung der Flocken.
Die erste Verteidigungslinie erfolgt unmittelbar nach der Entballung und Etikettenentfernung. Dies geschieht vor allem, bevor die Flaschen in den Granulator gelangen. Zu diesem Zeitpunkt scannen automatische optische Sortierer die gesamten Flaschen, während sie über ein beleuchtetes Hochgeschwindigkeitsförderband laufen.
Wenn die optischen Sensoren einen farbigen Behälter in einem für durchsichtigen Kunststoff vorgesehenen Materialstrom erkennen, reagiert das System innerhalb von Millisekunden. Aus einem Ventilblock wird ein präziser pneumatischer Luftstrahl abgefeuert. Dadurch wird die farbige Flasche physisch vom Band in einen separaten Sammelschacht geschleudert.
Der Hauptvorteil der Ganzflaschensortierung ist die Vermeidung von Kontaminationen. Durch die Extraktion farbiger Kunststoffe vor der Zerkleinerungsphase stellen die Bediener sicher, dass zerbrochene farbige Fragmente niemals in den primären Waschstrom gelangen. Dadurch wird der rechnerische und mechanische Aufwand für die abschließende Sortieranlage drastisch reduziert.
Trotz strenger Vorsortierung rutscht zwangsläufig einiges an farbigem Material durch die Ritzen. Eine grüne Flasche könnte zerdrückt werden, während sie sich in einem größeren durchsichtigen Behälter versteckt. Alternativ könnte ein hartnäckiger farbiger Flaschenhalsring mit einer durchsichtigen Flasche verschmolzen bleiben.
Somit erfolgt die endgültige und präziseste Farbtrennung nach den intensiven Wasch- und Trocknungsphasen. Die frisch gereinigten, trockenen Flocken fallen in einer dünnen, gleichmäßigen Schicht durch eine Vibrationsrinne. Sie passieren direkt vor ultrahochauflösenden Kameras. Als ultimativer Qualitätskontrollmechanismus identifiziert und wirft diese Maschine mikroskopisch kleine Fragmente von farbigem Kunststoff, restlichem Kappenmaterial oder ungewaschenen undurchsichtigen Flocken aus. Diese Nachreinigung sorgt dafür, dass das Endergebnis die für Premium-Produktionsanwendungen erforderliche Farbreinheit von 99,9 % erreicht.
Die Fähigkeit, Farben bei Verarbeitungsgeschwindigkeiten von mehr als 3 bis 5 Tonnen pro Stunde präzise zu isolieren, beruht ausschließlich auf hochentwickelten Sensoranordnungen und blitzschnellen pneumatischen Auswurfsystemen.
Die standardmäßige visuelle Trennung wird durch Vollfarb-RGB-Zeilenkameras erreicht. Diese Sensoren funktionieren ähnlich wie das menschliche Auge, analysieren jedoch mit außergewöhnlich hohen Bildraten das visuelle Lichtspektrum, das vom Material reflektiert wird oder durch dieses hindurchdringt.
Die Systemsoftware ist mit strengen Farbparametern vorprogrammiert. Wenn ein vorbeiziehendes Flockenprofil außerhalb des akzeptablen Schwellenwerts für klares Material liegt, löst der Computer ein lokales Luftventil aus. Ein äußerst gezielter Druckluftstoß schießt den schädlichen Kunststoff im Bruchteil einer Sekunde physisch aus dem Hauptmaterialwasserfall.
Während RGB-Kameras die visuelle Farbsortierung dominieren, werden Nahinfrarotsensoren eingesetzt, um die verborgene chemische Zusammensetzung des Kunststoffs zu analysieren. Im modernen Recycling ist diese Technologie wohl die kritischste Komponente auf dem Boden.
Verschiedene Polymertypen absorbieren und reflektieren Nahinfrarotlicht auf völlig einzigartige Weise und erzeugen so eine eindeutige spektrale Signatur. Ein Sensor kann sofort zwischen PET, PVC, Polyethylen und Polypropylen unterscheiden, selbst wenn alle Fragmente optisch transparent sind. Diese Fähigkeit ist von größter Bedeutung. Eine durchsichtige PVC-Flasche sieht für eine Standard-RGB-Kamera genauso aus wie eine durchsichtige PET-Flasche. Das Schmelzen von PVC neben dem primären Zielmaterial führt jedoch zu einer katastrophalen Verschlechterung der gesamten Charge, wodurch schwarze Flecken und schwerwiegende Strukturschwächen entstehen. Somit fungiert dieser Sensor als Hüter der Materialreinheit neben der Farbreinheit.
Die neueste Entwicklung in der Sortiertechnologie nutzt künstliche Intelligenz und Deep-Learning-Algorithmen. Herkömmliche optische Sensoren können gelegentlich durch komplexe Variablen verwirrt werden. Eine durchsichtige Flasche, die stark mit grüner Tinte bedruckt ist oder teilweise von einer hartnäckigen Schrumpfhülle umhüllt ist, kann zu einer falschen Ablehnung führen.
KI-gesteuerte Sortiersysteme nutzen komplexe neuronale Netze, die auf Millionen von Bildern realer Abfälle trainiert werden. Diese Systeme können die spezifische Form, das Branding und die strukturellen Nuancen einer Flasche erkennen. Durch diese drastische Reduzierung des Fehlausschusses wird sichergestellt, dass wertvolles, klares Material nicht versehentlich in den farbigen Abfallstrom geblasen wird.
Während optische Sortiertechnologien das B2B-Kunststoffrecycling revolutioniert haben, müssen Facility Manager verstehen, dass die Farbtrennung kein makelloser, eigenständiger Zaubertrick ist. Die mechanischen Waschphasen wirken sich direkt auf die Effizienz der optischen Sortierer aus. Wenn das Material schlecht vorbereitet ist, erreichen selbst die teuersten Sensoren keine erstklassige Reinheit.
Eine der hartnäckigsten Hürden ist die Verbreitung von Ganzkörper-Schrumpfschläuchen. Optische Sortierer verlassen sich bei der Identifizierung eines Objekts stark auf die Oberflächenreflexion. Wenn eine vollkommen klare Flasche in ein dickes grünes Etikett eingewickelt ist, erkennt der optische Sensor, dass es sich bei dem Objekt um grünen Kunststoff handelt. Folglich schleudern die Luftdüsen diese klare Flasche in den farbigen Ausschussstrom, was zu einem direkten Verlust der hochwertigen Ausbeute führt.
Um dem entgegenzuwirken, muss die Wäschestraße gleich zu Beginn des Prozesses mit einem äußerst aggressiven mechanischen Etikettenentferner ausgestattet sein. Wie bereits erwähnt, ist es zwingend erforderlich, eine Etikettenentfernungseffizienz von 95 % oder mehr zu erreichen, um ein Chaos bei der nachgelagerten Sortierung zu verhindern.
Post-Consumer-Flaschen kommen selten leer an. Sie werden typischerweise von Kappen und manipulationssicheren Halsringen begleitet, die aus farbigem Polypropylen oder hochdichtem Polyethylen hergestellt sind. Sich auf teure Kamerasysteme zu verlassen, um Kappen von Flocken zu trennen, ist äußerst ineffizient und verschwendet wertvolle Verarbeitungsbandbreite.
Stattdessen nutzt die Wäscheleine die grundlegende Physik, um diese anfängliche Materialtrennung zu bewältigen. Im Schwimm-Sink-Trenntank sinken schwerere Materialien, während leichtere Deckmaterialien schwimmen. Durch das mechanische Abstreifen der farbigen Kappen von der Wasseroberfläche reduziert das System die Belastung der endgültigen optischen Flockensortierer erheblich.
Bei der heftigen mechanischen Zerkleinerung zerbrechlicher Flaschen entsteht neben normalem Polymerstaub zwangsläufig Mikroplastik, das gemeinhin als Feinteilchen bezeichnet wird. Während der Flockensortierung nach dem Waschen stellen diese mikroskopisch kleinen Partikel eine ernsthafte Betriebsgefahr dar. Statische Elektrizität führt dazu, dass farbige Feinpartikel an klaren Flocken haften oder sich, schlimmer noch, direkt auf den Schutzglaslinsen der optischen Kameras ansammeln.
Wenn sich auf Sensorlinsen eine Staubschicht bildet, sinkt die Erkennungsgenauigkeit. Um dieses Problem zu lösen, integrieren Premium-Waschanlagen unmittelbar vor der Flockensortierphase Zick-Zack-Elutriatoren und robuste Staubabsaugsauger. Durch die Nutzung nach oben gerichteter Luftströme zum Absaugen leichter Feinpartikel stellt das System sicher, dass nur saubere, deutlich erkennbare Flocken unter den optischen Sensoren passieren.
| Verunreinigungstyp | Primärmaterial- | Trennstufe Verwendete | Technologie/Methode |
|---|---|---|---|
| Klebe- oder Schrumpfetiketten | PVC, PETG, PP | Vorwaschen | Etikettenentferner mit mechanischer Reibung |
| Farbige Kappen und Ringe | PP, HDPE | Waschphase | Sink-Float-Dichtetank |
| Farbige Flaschen | Farbige Polymere | Vorzerkleinerung | Optischer RGB-Ganzflaschensortierer |
| Farbige Flocken | Farbige Polymere | Nach dem Waschen | RGB- und NIR-Hochgeschwindigkeits-Flockensortierer |
| Mikroplastik und Staub | Gemischte Polymere | Nachtrocknen | Zick-Zack-Elutriator-Luftklassierer |
Für Werksleiter ist es von entscheidender Bedeutung, die Waschstraße nicht als Endstation, sondern als strenge Vorbereitungsphase für die Extrusion zu betrachten. Das ultimative Ziel der Verarbeitung von Ballenabfällen besteht darin, einen Rohstoff zu schaffen, der für die Produktionslieferkette bereit ist. Die Effizienz Ihrer Farbseparation bestimmt direkt die Marktfähigkeit Ihrer PET-Pelletsproduktion.
Wenn Flocken einem Extruder zugeführt werden, um sie zu schmelzen und zu gleichmäßigen Pellets zu formen, ist die thermische Stabilität von größter Bedeutung. Gemischte Farbchargen enthalten häufig unterschiedliche Polymerqualitäten mit völlig unterschiedlichen Grenzviskositäten und Schmelzpunkten. Wenn eine Charge klarer Flocken mit unerkannten farbigen Kunststoffen oder unerwünschten Klebstoffen verunreinigt ist, wird der Schmelzfluss äußerst instabil.
Diese Instabilität führt schnell zu starken Verstopfungen in den Schmelzefiltrationssieben des Extruders. Bediener sind gezwungen, die Produktion zu unterbrechen, um verstopfte Filter auszutauschen, was zu kostspieligen Maschinenstillstandszeiten führt. Wenn es sich bei dem Eingangsmaterial dagegen um ein rein klares, farblich getrenntes Material handelt, funktioniert der Extrusionsprozess einwandfrei. Fortschrittliche Systeme nutzen spezielle Vakuumentgasungssysteme, um Feuchtigkeit zu verarbeiten und einen IV-Abfall zu verhindern, wodurch sichergestellt wird, dass die molekulare Struktur des Polymers erhalten bleibt.
Der wirtschaftliche Unterschied zwischen klaren Pellets und Pellets mit gemischten Farben kann nicht hoch genug eingeschätzt werden. Klare, hochreine Pellets werden zu einem Aufpreis an Getränkehersteller verkauft, die strenge behördliche Auflagen erfüllen möchten. Andererseits werden Pellets mit gemischten Farben typischerweise für den Einsatz in margenschwachen Baumaterialien herabgestuft.
Die Investition in eine zuverlässige Hochgeschwindigkeits-Farbsortierung maximiert direkt die Ausgabequalität der gesamten Anlage. Der durch den Verkauf von lebensmittelechten, klaren Pellets erzielte finanzielle Aufschlag gleicht schnell die anfänglichen Investitionsausgaben aus, die für die Integration fortschrittlicher optischer Sortierer erforderlich sind.
Für B2B-Käufer, Anlagenbauer und Investoren erfordert die Auswahl der richtigen Maschinen eine strenge Bewertung sowohl der mechanischen Haltbarkeit als auch der sorgfältigen elektronischen Integration. Ein System, das aggressiv wäscht, aber die Farben nicht effektiv trennt, führt letztendlich zu einem minderwertigen Produkt. Entscheidungsträger sollten bei der Beschaffung mehrere kritische technische Parameter priorisieren.
Das eingesetzte Material variiert erheblich je nach geografischer Lage und lokaler Abfallsammelinfrastruktur. Käufer müssen Hersteller suchen, die hochmodulare Liniendesigns anbieten. Die Möglichkeit, sekundäre Flockensortierer hinzuzufügen oder auf KI-gestützte Technologie aufzurüsten, wenn sich die Eingangsströme ändern, verhindert, dass die Maschinen veraltet sind.
Ein häufiges technisches Versehen bei der Konstruktion von Recyclinganlagen ist ein schwerwiegendes Missverhältnis zwischen den Durchsatzkapazitäten zwischen den schweren mechanischen Waschkomponenten und den optischen Sortiereinheiten. Wenn die Reibscheiben und Heißtanks 4.000 kg pro Stunde verarbeiten, der optische Flockensortierer jedoch nur 2.000 kg pro Stunde genau bewältigen kann, wird der Sortierer sofort zu einem lähmenden Engpass. Käufer müssen die Kapazitätsbewertung der optischen Sortierer unter realen Bedingungen überprüfen.
Erhaltene Etiketten verwirren die optische Farbsortierung erheblich. Daher ist die Effizienz des mechanischen Etikettenentferners eine primäre Messgröße zur Bewertung der gesamten Farbtrennfähigkeit der gesamten Linie. Fordern Sie empirische Daten oder Leistungsgarantien bezüglich der Etikettenextraktionsraten.
Moderne Recyclinglinien sind hochkomplexe Ökosysteme aus mechanischen Antrieben, thermischen Heizungen und überempfindlicher optischer Elektronik. Käufer sollten Systeme priorisieren, die mit umfassender SCADA-Integration ausgestattet sind. Mit dieser Technologie können Anlagenmanager die Sortiergenauigkeit, Wassertemperaturen und Motorlasten über ein einziges zentrales Dashboard überwachen.
Zurück zur operativen Kernfrage. Eine moderne Wasch- und Recyclinglinie kann die Farbtrennung durchaus gewährleisten, sofern sie mit der richtigen integrierten Technologie ausgestattet ist. Durch mechanisches Waschen werden Schmutz, Öle und Klebstoffe entfernt. Es ist jedoch die strategische Platzierung von optischen Sortierern für ganze Flaschen und Flocken nach dem Waschen, die klare Kunststoffe wirklich von farbigen Varianten trennt.
Durch die Nutzung der kombinierten Leistung von RGB-Kameras, Nahinfrarotsensoren und KI-gesteuerten Algorithmen können moderne Recyclinganlagen den vom heutigen Markt geforderten Reinheitsgrad von 99,9 % erreichen. Die Investition in robuste Farbseparationsfunktionen ist eine grundlegende wirtschaftliche Strategie. Für Einrichtungen, die Anlagen modernisieren oder neu bauen möchten, ist die Auswahl bewährter Geräte, die für eine hochreine Produktion ausgelegt sind, von entscheidender Bedeutung. Wir empfehlen Ihnen, maßgeschneiderte Lösungen wie die von Jwell zu erkunden, um sicherzustellen, dass Ihr Betrieb den höchsten Industriestandards entspricht.
Ja, die Trennung dieser Materialien ist eine entscheidende Funktion moderner Recyclinglinien. Da beide Polymere eine Dichte von mehr als 1,0 g/cm³ haben, sinken sie beide in einem Standard-Wasserflotationsbecken, was bedeutet, dass die mechanische Dichtetrennung sie nicht unterscheiden kann. Stattdessen setzt die Linie auf integrierte optische Nahinfrarotsortierer. Diese Sensoren analysieren die einzigartige Lichtreflexionssignatur der Polymermolekularstruktur und ermöglichen es der Maschine, PVC vor der Schmelzphase mit äußerster Präzision zu identifizieren und aus dem Hauptstrom auszuwerfen.
Während hochautomatisierte Linien die Abhängigkeit von manueller Arbeit erheblich reduzieren, ist ein menschliches Eingreifen gleich zu Beginn des Prozesses immer noch dringend zu empfehlen. In den meisten Industriebetrieben ist in der Entballungsphase ein kleines Team manueller Qualitätskontrollmitarbeiter beschäftigt. Ihre Hauptaufgabe besteht nicht darin, Farben zu sortieren, sondern massive, gefährliche Verunreinigungen zu entfernen. Das Extrahieren großer Metallbrocken, Autobatterien oder schwerer, nicht aus Kunststoff bestehender Abfälle verhindert katastrophale mechanische Schäden an den nachgeschalteten Brechern und Schreddern.
Nein, die mechanischen und thermischen Waschprozesse verändern die Grundfarbe des Polymers nicht. Heiße Waschtanks, chemische Reinigungsmittel und Reibscheiben sind ausschließlich darauf ausgelegt, Oberflächenverunreinigungen wie organische Rückstände, hartnäckige Kleber und Öle zu entfernen. Während diese gründliche Reinigung den ursprünglichen, makellosen Zustand des Kunststoffs wiederherstellt, kann eine grüne oder braune Flasche chemisch nicht in eine klare umgewandelt werden.
Bei richtiger Kalibrierung und Wartung können hochwertige optische Flockensortierer außergewöhnliche Farbreinheitsraten von 98 % bis 99,9 % erreichen. Im Zusammenhang mit dem Recycling in Lebensmittelqualität wird die Reinheit häufig in Teilen pro Million gemessen. Eine gut optimierte Linie, die sowohl die gesamte Flasche als auch die Flockensortierung nach dem Waschen nutzt, kann die farbige Verunreinigung in einer klaren Charge auf unter 50 ppm reduzieren, wodurch das resultierende Material perfekt für die Herstellung mit strengem Lebensmittelkontakt geeignet ist.
Ertragsverluste treten auf, wenn durchsichtige Flaschen fälschlicherweise aufgrund unleserlicher Etiketten, Oberflächenschmutz oder überlappender Materialien auf dem Förderband aussortiert werden. Eine gut optimierte Linie, die mit fortschrittlichen KI-Sensoren und einem Etikettenentferner vor dem Sortieren ausgestattet ist und eine Effizienz von über 95 % erreicht, hält die Falschauswurfrate unter 2 bis 3 Prozent. Dies minimiert den Abfall und maximiert die profitable Klarsichtproduktion.
Herkömmliche optische Sensoren erkennen häufig die Farbe der Schrumpfhülle und nicht die Farbe der darunter liegenden Flasche. Wenn eine durchsichtige Flasche in eine grüne Hülle eingewickelt ist, wird sie von einer Standard-RGB-Kamera als grünes Plastik klassifiziert und ausgeworfen. Genau aus diesem Grund werden vor der Sortierphase leistungsstarke mechanische Etikettenentferner installiert, die sicherstellen, dass die Kameras die echte Polymerfarbe sehen.


