
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-27 Herkunft:Powered


Verzehren steigende Abfallentsorgungskosten Ihre Fabrikgewinne? Die Bewältigung des täglichen Schrotts bleibt eine große industrielle Herausforderung. Moderne Hersteller können es sich einfach nicht leisten, dies zu ignorieren. Das Finden der richtigen Ausrüstung löst diesen Engpass direkt. Es verwandelt teuren Abfall in eine äußerst wertvolle Produktionsressource. In diesem praktischen Leitfaden erläutern wir, wie Sie bestimmte Maschinen an Ihre einzigartigen Materialien anpassen. Wir befassen uns auch mit der Metallurgie der Rotorblätter, den technischen Spezifikationen und den häufigen Kauffehlern, die die Wartungsbudgets in die Höhe treiben.
Die Abfallwirtschaft hat sich von einem grundlegenden Compliance-Problem zu einem kritischen Betriebskostenfaktor entwickelt. Die Implementierung eines effizienten internen Recyclingsystems hängt ausschließlich von der Auswahl der richtigen Zerkleinerungsausrüstung ab.
Industrieller Kunststoffabfall, der bei der täglichen Produktion anfällt, variiert erheblich in Form, Größe und Schüttdichte. Zu den gängigen Profilen für Fabrikschrott gehören:
Durch die Investition in einen speziellen Kunststoffbrecher können Betriebe entgangene Einnahmen sofort nutzen. Durch die Reduzierung von Ausschuss zu einheitlichem Mahlgut mischen Fabriken dieses Material direkt mit Neuharz. Dieses geschlossene Kreislaufsystem reduziert die Menge der monatlich neu eingekauften Rohstoffe drastisch. Darüber hinaus entfallen durch die eigene Schrottverarbeitung Fremdentsorgungsgebühren und Logistikkosten vollständig. Bei Produktionslinien mit hohem Volumen stellt sich der Return on Investment häufig innerhalb der ersten acht bis zwölf Monate des aktiven Betriebs ein.
Ein Blick auf aktuelle Marktanalysen zeigt, dass sich der Entscheidungsprozess für Geräte zur Abfallreduzierung grundlegend verändert hat. Die weltweiten Harzpreise schwanken ständig. Die Nachhaltigkeitsauflagen werden immer strenger. Folglich betrachten Fabrikmanager das Schrottrecycling nicht mehr als einen unordentlichen Nebensache. Die Branche bewegt sich schnell in Richtung integrierter Systeme mit geschlossenem Regelkreis.
Insbesondere erfordern moderne Einrichtungen Geräte mit niedrigeren Dezibelwerten für die Arbeitssicherheit und eine automatische Staubabsaugung, um Reinraumstandards einzuhalten. Intelligente Sensoren, die Motorüberlastungen verhindern, werden zu einer Grundvoraussetzung. Wir sehen einen deutlichen Trend, bei dem Fabriken Industrie 4.0-Funktionen priorisieren. Durch die Überwachung von Rotorvibrationen und Lagertemperaturen in Echtzeit werden katastrophale Ausfälle verhindert. Diese Entwicklung bedeutet, dass es bei der Auswahl der Ausrüstung weniger darum geht, nach dem niedrigsten Vorabpreis zu suchen. Es geht darum, ein System sicherzustellen, das sich nahtlos in bestehende Extrusions- oder Spritzgusslinien integrieren lässt, ohne dass ein ständiger manueller Eingriff erforderlich ist.
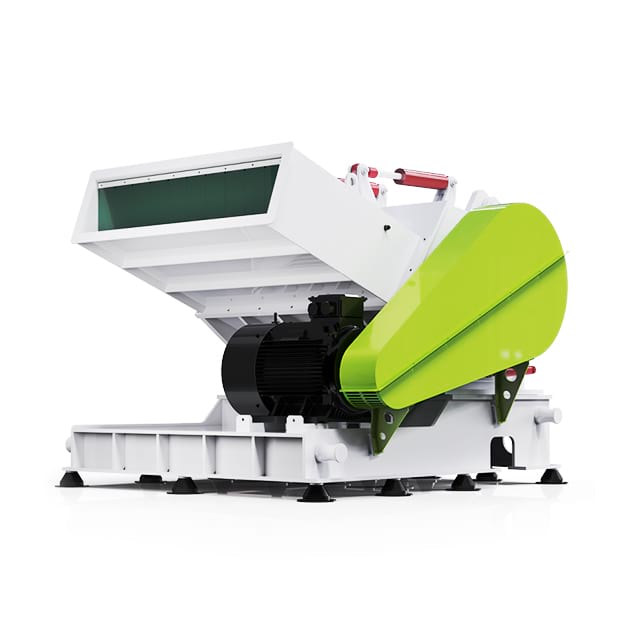
Ein universeller, einheitlicher Ansatz scheitert bei der Größenreduzierung von Kunststoffen einfach. Die physikalischen Eigenschaften Ihres Schrotts müssen das technische Design der von Ihnen gekauften Maschine bestimmen. Zugfestigkeit, Wandstärke und Elastizität sind die Hauptfaktoren. Schauen wir uns an, wie wir die Ausrüstung an die Anwendung anpassen können.
Flexible Polymere stellen eine einzigartige mechanische Herausforderung dar. Materialien wie PE-Folien oder gewebte Beutel verfügen über eine hohe Zugfestigkeit. Sie dehnen und verformen sich, anstatt unter Druck zu brechen. Bei der Zufuhr in eine Standardeinheit mit offenem Rotor wirken Folien wie Gummibänder. Sie schlingen sich fest um die Rotorwelle, bis der Motor durch starke Reibung zum Stillstand kommt.
Um diese Materialien effizient zu verarbeiten, benötigen Anlagen spezielle Folienbrecher. Diese Maschinen verfügen über ein Anti-Wickel-Rotordesign und eine versetzte V-förmige Blattkonfiguration. Diese Scherenschnittgeometrie erzeugt eine aggressive Scherwirkung. Es schneidet sauber durch flexible Polymere, ohne dass diese sich verheddern.
Starre Materialien mit hoher Dichte erfordern enorme kinetische Energie und lokale Aufprallkräfte, um auseinanderzubrechen. Die Verarbeitung von massiven Blöcken, dickwandigen Rohren oder breiten Tabletts auf Standardgeräten führt zur Katastrophe. Es kommt zu zerbrochenen Messern, starken Maschinenvibrationen und möglichen strukturellen Schäden.
Für diese speziellen Anwendungen ist unbedingt eine spezielle Kunststoffzerkleinerungsmaschine erforderlich, die für starke Stöße ausgelegt ist. Nehmen Sie zum Beispiel die DYPS-T-Serie, die speziell für breite Teller und Tabletts entwickelt wurde. Diese Einheiten verwenden horizontale Zuführsysteme, um breite Profile sicher zu handhaben. Sie bestehen aus massiven Stahlrotoren, drehmomentstarken Motoren mit bis zu 110 kW und schweren Schwungrädern. Diese robuste Konstruktion behält den Rotationsimpuls bei, wenn die Rotorblätter auf eine dichte Kunststoffmasse treffen. Typischerweise verwenden sie Klauenmesser, die sich aggressiv in die dicken Blöcke beißen und so ein Blockieren des Rotors verhindern.
Hohlkörper wie PET-Flaschen und Chemikalienfässer sind leicht, aber voluminös. Ihre inhärente Sprungkraft verhindert, dass sie richtig mit dem Rotor in Eingriff kommen. Sie tanzen im Trichter und reduzieren so den Stundendurchsatz drastisch. Brecher für Hohlmaterialien verfügen über veränderte Einlaufwinkel des Trichters und spezielle Zwangszuführungsmechanismen. Diese strukturellen Anpassungen sorgen für einen gleichmäßigen Einlass und ziehen die springenden Flaschen aktiv nach unten in die Schneidkammer.
Die Schneidkammer dient als Herzstück eines jeden Brechers. Die geometrische Konfiguration und die metallurgische Zusammensetzung der Schaufeln bestimmen die tatsächliche Effizienz der Maschine. Sie bestimmen auch die Gleichmäßigkeit des Mahlguts und die Häufigkeit von Wartungsstillständen.
Die Geometrie der Klinge muss perfekt auf die physikalischen Eigenschaften des Schrottmaterials abgestimmt sein.
| Klingentyp, | Schneidwirkung, | am besten geeignet für | Vorteile |
|---|---|---|---|
| Klauenklingen | Beißend und zerschmetternd | Klumpen, dicke Rohre, schwere Bretter ausspülen | Zerstreut starke Aufprallkräfte; verhindert das Abwürgen des Rotors auf dichten Blöcken. |
| Flache Klingen | Hacken und Schlagen | Allzweckkunststoffe, dünne Bleche, kleine Läufer | Sehr vielseitig; leicht zu schärfen; sorgt für gleichmäßiges Mahlgut. |
| V-förmig versetzt | Scherenartiges Scheren | PE- und PP-Folien, gewebte Beutel, flexible Verpackungen | Liefert saubere Schnitte; verhindert, dass sich dehnbares Material um den Schaft wickelt. |
Die Metallurgie der Klingen bestimmt ihre Verschleißfestigkeit und Zähigkeit. Wenn Bediener abrasive Kunststoffe verarbeiten, die Glasfasern oder Kalziumkarbonat enthalten, verschlechtern sich Standardstahlklingen schnell. Sie müssen oft wöchentlich geschärft werden. Priorisieren Sie bei der Bewertung der Ausrüstung hochwertige Werkzeugstähle.
9CrSi ist eine standardmäßige, kostengünstige Legierung, die für allgemeine, nicht abrasive Kunststoffe geeignet ist.
SKD-11 oder D2 steht für Werkzeugstähle mit hohem Kohlenstoff- und Chromgehalt, die eine außergewöhnliche Verschleißfestigkeit und Schnitthaltigkeit bieten. Diese werden dringend für Hochleistungsanwendungen empfohlen. Sie verlängern die Betriebsintervalle zwischen den Messerschärfzyklen erheblich.
Über die Klingen hinaus bestimmen mehrere technische Spezifikationen, ob eine Maschine tatsächlich Ihre täglichen Produktionsanforderungen erfüllen kann, ohne dass es zu Engpässen in der Linie kommt.
Die Durchsatzleistung hängt direkt von der Motorleistung ab, wird aber auch stark von der Schüttdichte des Materials beeinflusst. Beispielsweise könnte ein 30-kW-Motor problemlos 500 Kilogramm dichte Spritzgusskanäle pro Stunde verarbeiten. Es wird jedoch schwierig sein, 200 Kilogramm leichte PET-Flaschen pro Stunde zu produzieren. Um Ihren Motor richtig zu dimensionieren, berechnen Sie Ihren maximalen stündlichen Ausschussausstoß und addieren Sie eine Sicherheitsmarge von 20 Prozent. Dieser Puffer stellt sicher, dass der Motor nicht ständig unter Spitzenlast läuft und verlängert so die Lebensdauer der elektrischen Komponenten.
Direkt unter dem sich drehenden Rotor positioniert, fungiert das Sieb als letzter Torwächter. Es bestimmt die genaue Größe der zerkleinerten Flocken. Gängige Maschenweiten liegen zwischen 8 mm und 12 mm. Ein kleineres Sieb erzeugt feineres Mahlgut, verringert jedoch zwangsläufig die Gesamtdurchsatzkapazität. Aufgrund der längeren Verweildauer in der Kammer erhöht sich auch der Energieverbrauch. Im Gegensatz dazu erhöht ein größeres Sieb den Durchsatz, kann jedoch zu große Flocken erzeugen, als dass kleine Spritzgussschnecken sie gleichmäßig schmelzen könnten. Wählen Sie immer eine Siebgröße, die den spezifischen Ansauganforderungen Ihrer Extruder entspricht.
Die Art und Weise, wie Material in die Maschine gelangt und diese verlässt, wirkt sich auf die Arbeitskosten und die Fabrikeffizienz aus. Kleine Einheiten sind oft auf manuelle Zuführung angewiesen. Hochleistungssysteme erfordern automatisierte Förderbänder, die mit magnetischen Metalldetektoren ausgestattet sind. Dadurch wird verhindert, dass unerwünschte Stahlteile in die Schneidkammer eindringen und diese zerstören. Bei der Entladung sind automatisierte Gebläse- und Silosysteme den manuellen Sammelbehältern deutlich überlegen. Diese pneumatischen Systeme saugen das Mahlgut sofort über einen Zyklonabscheider ab. Sie kühlen das Material und minimieren den Umgebungsstaub in der Fabrikhalle.
Der Kauf von Industrieausrüstung erfordert eine strenge Due-Diligence-Prüfung. Vermeiden Sie diese häufigen Beschaffungsfehler, die zu betrieblichen Problemen und überhöhten Wartungskosten führen.
Konzentrieren Sie sich nur auf den Anfangspreis: Die Entscheidung für die absolut günstigste Maschine führt oft zu deutlich höheren Gesamtbetriebskosten. Bei kostengünstigen Geräten werden häufig minderwertiger Stahl, schwache Lager und Motoren ohne Markenzeichen verwendet. Dies führt zu häufigen Ausfällen und einem vorzeitigen Austausch.
Kaufen Sie die falsche Maschine für Ihr Material: Der Versuch, dehnbare LDPE-Folie in einem Klumpenbrecher mit Klauenmesser zu verarbeiten, führt dazu, dass die Kunststofffolie um den Rotor herum geschmolzen ist. Umgekehrt führt die Zufuhr schwerer Klumpen zu einem Standard-Flachmesserbrecher dazu, dass die Messer zerbrechen. Passen Sie die mechanische Konstruktion immer an das Materialprofil an.
Übersehen von Sicherheits- und Wartungsfunktionen: Brecher sind von Natur aus gefährlich. Stellen Sie sicher, dass das Gerät über robuste Endschalter verfügt, die verhindern, dass der Motor einrastet, wenn der Trichter geöffnet ist. Bewerten Sie, wie einfach der Zugang zur Schneidkammer ist. Wenn das Lösen und Reinigen einer Maschine während eines Farbwechsels drei Stunden dauert, wirkt sich das erheblich auf Ihren Produktionsplan aus. Für größere Modelle sind hydraulisch unterstützte Trichter unerlässlich.
Ignorieren des Energieverbrauchs: Eine Maschine, die ständig läuft, verbraucht viel Strom. Einheiten mit ineffizientem Rotordesign oder unterdimensionierten Motoren verbrauchen zu viel Strom, nur um den Schwung aufrechtzuerhalten. Bewerten Sie die Energieeffizienzklasse des Motors.
Unterschätzung der Lärm- und Staubkontrolle: Die Zerkleinerung mit hoher Geschwindigkeit erzeugt starken Lärm und feinen Staub in der Luft. Wird hierauf nicht reagiert, führt dies zu unmittelbaren Verstößen gegen Arbeitsschutzvorschriften. Achten Sie auf doppelwandige, schallgedämmte Trichter und integrierte Staubabsaugsysteme.
Die Zuverlässigkeit des Herstellers ist ein entscheidender Bestandteil Ihrer Ausrüstungsinvestition. Ein strenger Lieferantenbewertungsprozess sorgt für langfristige Betriebsstabilität.
Kaufen Sie eine Maschine niemals ausschließlich auf der Grundlage eines Hochglanz-Spezifikationsblatts. Professionelle Hersteller ermöglichen Ihnen, Proben Ihres spezifischen Fabrikschrotts für einen Live-Testlauf an ihre Einrichtung zu senden. Fordern Sie einen ununterbrochenen Videobeweis des Tests an. Achten Sie genau auf die Vibrationsstärke, die Verarbeitungsgeschwindigkeit und die optische Gleichmäßigkeit des endgültigen Mahlguts.
Keine zwei Fabriklayouts sind identisch. Erstklassige Hersteller verfügen über die technischen Fähigkeiten, die Ausrüstung individuell anzupassen. Dazu kann es gehören, den Einlasswinkel des Trichters zu ändern, damit er unter einen vorhandenen Roboterarm passt, den Motor so aufzurüsten, dass er Ihren elektrischen Standards entspricht, oder kundenspezifische Messerkonfigurationen zu entwerfen.
Bei der Bewertung von Optionen stehen Fabrikmanager schließlich vor einer kritischen Strukturentscheidung. Sollten sie in ein Standardmodell investieren oder ein größeres Budget für eine Hochleistungsmaschine bereitstellen? Wenn Sie hier die falsche Wahl treffen, wirkt sich dies direkt auf die langfristige Rentabilität aus. Zu geringe Ausgaben führen zu häufigen Geräteausfällen. Zu hohe Ausgaben verlängern die Amortisationszeit unnötig. Die Entscheidung muss ausschließlich auf den physikalischen Eigenschaften des Schrotts, dem erforderlichen Durchsatz und den Betriebsstunden basieren.
Eine Standard-Zerkleinerungseinheit ist für leichte bis mittlere industrielle Anwendungen konzipiert. Diese Maschinen zeichnen sich typischerweise durch ein Design mit offenem Rotor, Standardmotorkapazitäten und leichteren Schwungradkonfigurationen aus. Wenn in Ihrer Anlage hauptsächlich leichte Abfälle wie Spritzguss-Angüsse, dünnwandige fehlerhafte Teile oder kleine Extrusionskantenbeschnitte anfallen, reicht in der Regel eine Standardeinheit aus.
Standardmodelle eignen sich hervorragend für Umgebungen, in denen die Zerkleinerungsaufgabe eher intermittierend als kontinuierlich erfolgt. Wenn Bediener die Maschine beispielsweise nur wenige Stunden pro Schicht betreiben, bietet ein Standardgerät eine optimale Energieeffizienz. Der Hauptvorteil ist der geringere Anfangsinvestitionsaufwand und die geringere physische Stellfläche.
Industrielle Umgebungen, in denen anspruchsvolle Materialien verarbeitet werden, erfordern robuste mechanische Lösungen. Wenn eine Fabrik dickwandige Rohre, große Extrusionsrückstände, dichte Kunststoffklumpen oder starre Automobilkomponenten verarbeitet, wird die Aufrüstung auf einen Hochleistungs-Kunststoffbrecher eher zu einer mechanischen Notwendigkeit als zu einem Luxus.
Hochleistungsbrecher zeichnen sich durch ihre strukturelle Integrität aus. Beispielsweise sind Systeme wie die DYPS-G-Serie speziell für dickwandige Rohre mit einem Durchmesser von bis zu 1200 mm konzipiert. Sie nutzen solide Stahlrotoren, übergroße Schwungräder und verstärkte Schneidkammern, die so konzipiert sind, dass sie massive Aufprallkräfte absorbieren. Das schwere Schwungrad sorgt für eine hohe kinetische Energie. Dadurch können die Klingen durch feste Kunststoffblöcke schneiden, ohne dass es zu plötzlichen Stromspitzen im Motor kommt.
Darüber hinaus sind diese Maschinen für den Dauerbetrieb rund um die Uhr ausgelegt. Sie verfügen häufig über Wasserkühlungssysteme rund um die Lagergehäuse und die Schneidkammer. Dadurch wird die enorme Wärme, die durch die ständige Reibung entsteht, abgeleitet und sowohl die Lager als auch die strukturelle Integrität der Rotorblätter geschützt.
| , Bewertung, metrischer | Standard-Kunststoffbrecher, | Hochleistungs-Kunststoffbrecher |
|---|---|---|
| Zielmaterial | Dünnwandige Teile, Angüsse, Folien | Dicke Rohre, große Spülungen, feste Klumpen |
| Rotordesign | Offener oder halboffener Rotor | Massiver Stahlrotor, robustes, übergroßes Schwungrad |
| Betriebszyklus | Zeitweiser Gebrauch | Dauerhafter Schwerlastbetrieb möglich |
| Kühlsystem | Luftgekühlt | Wassergekühlte Kammern und Lagergehäuse |
| Erstinvestition | Geringere Investitionsausgaben | Höhere Investitionsausgaben |
| Wartungsprofil | Einfacher Zugang für häufige Farbwechsel | Erfordert Hydrauliksysteme oder Hebezeuge für die Rotorwartung |
Um die richtige Ausrüstung zu finden, sind sorgfältige Recherche und ein klares Verständnis Ihrer Produktionsumgebung erforderlich. Sie müssen Ihre spezifischen Fabrikschrottmaterialien in- und auswendig kennen. Dies bestimmt, ob Sie ein Standardgerät für leichte Filme oder ein Hochleistungs-Kraftpaket für dichte Spülungen benötigen. Die Wahl des richtigen Messeraufbaus und die Anpassung der Motorkapazität an Ihre Durchsatzziele sind entscheidend für die langfristige Effizienz.
Letztendlich garantiert die Zusammenarbeit mit einem zuverlässigen Gerätehersteller die besten Ergebnisse. Eine Qualitätsmaschine kann mehr als nur Kunststoff schneiden. Es verwandelt lästigen Fabrikabfall in profitable, wiederverwendbare Ressourcen. Bewerten Sie noch heute sorgfältig Ihr Fabrikschrottvolumen. Für bewährte industrielle Lösungen zur Größenreduzierung erkunden Sie die Spezialausrüstung von Jwell Recycling , um genau die Maschinenkonfiguration zu finden, die Ihren Fabrikanforderungen entspricht.
Der finanzielle Aufwand für Zerkleinerungsgeräte variiert je nach mechanischen Spezifikationen erheblich. Eine Standardmaschine, die für leichte Angüsse und den täglichen, intermittierenden Gebrauch konzipiert ist, kostet normalerweise 2.000 bis 8.000 US-Dollar. Dies hängt von der Motorgröße und der Einbeziehung grundlegender Sicherheitsfunktionen ab. Im Gegensatz dazu erfordern Hochleistungsmodelle eine viel größere Investition, die im Allgemeinen bei etwa 15.000 US-Dollar beginnt und bei Industrieanlagen mit hoher Kapazität leicht über 50.000 US-Dollar liegt. Diese Preisdifferenz wird durch die Kosten für Rohstoffe, Motoren mit hohem Drehmoment, hochentwickelte Legierungsblätter und integrierte Automatisierungssysteme verursacht. Bei der Preisermittlung sollten Käufer die Gesamtbetriebskosten über einen Zeitraum von fünf Jahren kalkulieren.
Aus strenger technischer Sicht wird dringend davon abgeraten, mit einer einzigen Maschine sowohl hochflexible Materialien als auch starre, dicke Materialien zu verarbeiten. Weiche Kunststoffe erfordern eine scherenartige Schneidwirkung, um zu verhindern, dass sich das Material um den Spinnrotor wickelt. Harte, dicke Kunststoffe erfordern Klauenklingen, die lokale Hochdruckpunkte nutzen, um die dichte Masse abzusplittern. Wenn eine Fabrik versucht, dicke Klumpen mit einer für Folien entwickelten V-förmigen Klinge zu zerkleinern, ist es wahrscheinlich, dass die Klingen abplatzen oder zerbrechen. Die effizienteste und sicherste Vorgehensweise besteht darin, spezielle Klingengeometrien zu verwenden, die auf die spezifische Zugfestigkeit des Schrotts zugeschnitten sind.
Die Wartungspläne für Klingen hängen vollständig von der Abrasivität des Kunststoffs, den Betriebsstunden und der Metallurgie der Klingen ab. Standardklingen aus Kohlenstoffstahl, die sauberen, weichen Kunststoff bearbeiten, müssen bei mäßiger Beanspruchung möglicherweise alle drei bis vier Wochen geschärft werden. Wenn in der Fabrik jedoch technische Kunststoffe verarbeitet werden, die Glasfasern oder abrasive Füllstoffe enthalten, werden Standardklingen schnell stumpf. Für diese Anwendungen wird dringend die Umrüstung auf hochlegierte Werkzeugstähle wie SKD-11 oder D2 empfohlen. Bediener sollten den Klingenspalt und die Schärfe wöchentlich überprüfen. Der Betrieb einer Maschine mit stumpfen Messern erhöht den Energieverbrauch drastisch und verschlechtert die Qualität des endgültigen Mahlguts.
Beide Maschinen reduzieren zwar die Größe des Plastikmülls, arbeiten aber nach völlig unterschiedlichen mechanischen Prinzipien. Ein Kunststoffzerkleinerer ist eine Primärzerkleinerungsmaschine. Es arbeitet bei sehr niedrigen Drehzahlen, erzeugt aber ein enormes Drehmoment. Aktenvernichter verwenden dicke, sich langsam bewegende Haken, um große, sperrige Gegenstände in grobe, unregelmäßige Stücke zu zerreißen. Ein Kunststoffbrecher ist eine Sekundärreduktionsmaschine. Es arbeitet mit hoher Geschwindigkeit und verwendet scharfe, sich schnell drehende Klingen, um Materialien in feine, gleichmäßige Flocken zu schneiden, die durch ein Siebgewebe bestimmt werden. In vielen Industrieanlagen wird der große Schrott zunächst durch einen Schredder geleitet, und die groben Stücke werden dann einem Brecher zugeführt.
Industrielle Zerkleinerungsgeräte sind von Natur aus gefährlich und erfordern strenge Sicherheitsprotokolle. Maschinen müssen mindestens über robuste elektromechanische Endschalter verfügen. Diese Schalter verhindern das Einschalten des Motors, wenn der Trichter oder die Schneidkammer geöffnet ist. Bei Hochleistungsmodellen sind hydraulisch unterstützte Kehrgutbehälter unerlässlich, um Rückenverletzungen bei Wartungsarbeiten vorzubeugen. Darüber hinaus sollten fortschrittliche Systeme über Überlastschutzsensoren verfügen, die den Motor automatisch abschalten, wenn ein dichter Fremdkörper den Rotor blockiert, wodurch elektrische Brände und katastrophale mechanische Ausfälle verhindert werden.
Um die richtige Motorleistung zu ermitteln, müssen Sie sowohl Ihren angestrebten Stundendurchsatz als auch die Schüttdichte Ihres Schrotts analysieren. Berechnen Sie zunächst die maximale Abfallproduktion Ihrer Fabrik pro Stunde. Berücksichtigen Sie als Nächstes die Materialart. Leichte Materialien erfordern ein geringeres Drehmoment, aber größere Trichtervolumina, während dichte Spülungen ein hohes Drehmoment erfordern, um ein Abwürgen des Rotors zu verhindern. Als technische Standardregel gilt: Sobald Sie den Basis-Kilowattbedarf für Ihren spezifischen Durchsatz ermittelt haben, fügen Sie eine Sicherheitsmarge von 20 bis 30 Prozent hinzu. Dieser Puffer stellt sicher, dass der Motor nicht ständig mit Spitzenlast läuft, wodurch seine Lebensdauer verlängert und eine Überhitzung verhindert wird.


