
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-13 Herkunft:Powered


Sind Sie überwältigt von der endlosen Auswahl an industriellen Recyclinggeräten? Das Durchsuchen unzähliger Online-Angebote kann schnell zu einem frustrierenden Unterfangen werden, wenn jeder Hersteller behauptet, die absolut besten Geräte auf dem Markt zu bauen. Als Geräteingenieur, der jahrelang in der Fabrik gearbeitet hat, kann ich Ihnen sagen, dass die Hochglanzbroschüren selten die ganze Geschichte erzählen.
Die Auswahl der falschen Zerkleinerungsausrüstung ruiniert nicht nur Ihren täglichen Produktionsplan. Dies hat erhebliche Auswirkungen auf Ihre langfristige Kapitalrendite. Stellen Sie sich ein Szenario vor, in dem eine Maschine, die perfekt für dünne Agrarfolien kalibriert ist, katastrophal ausfällt – Messer zerbrechen und Rotorwellen verbiegen – und zwar genau in dem Moment, in dem ein Bediener versucht, dicke, starre PVC-Rohre in den Trichter einzuführen. Ich habe das erlebt und die daraus resultierende Ausfallzeit ist finanziell verheerend.
In dieser umfassenden Anleitung erfahren Sie genau, wie Sie ein Lastenheft entschlüsseln. Wir entfernen den Marketing-Jargon und ermöglichen es Ihnen, die nicht verhandelbaren Merkmale, technischen Parameter und Lieferantenqualifikationen zu identifizieren, die für eine fundierte, gewinnbringende Investition erforderlich sind.
Bevor wir uns mit komplexen technischen Parametern befassen, müssen wir uns mit einem massiven Wandel befassen, der derzeit den Recyclingsektor erfasst. Aktuelle Branchentrendanalysen zum B2B-Einkauf zeigen eine deutliche Abkehr von „One-Size-Fits-All“-Maschinen. Angetrieben durch strengere globale Kreislaufwirtschaftsvorschriften und die Nachfrage des Marktes nach außergewöhnlich hochreinem Mahlgut ändern moderne Recyclinganlagen ihre Einkaufsstrategien.
Käufer suchen nicht länger nach einer generischen Box mit Spinnmessern. Stattdessen investieren sie aktiv in hochspezialisierte Einheiten, die auf bestimmte Materialströme zugeschnitten sind. Diese Spezialisierung reduziert die Feinstaubentwicklung drastisch, senkt den Energieverbrauch pro Tonne und stellt sicher, dass der Ausstoß den strengen Anforderungen nachgeschalteter Doppelschneckenextruder entspricht. Eine professionelle Ausrüstungsliste sollte heute immer klar die vorgesehenen, spezifischen Materialanwendungen darlegen und nicht universelle Fähigkeiten versprechen.
Um eine fundierte Kaufentscheidung treffen zu können, müssen Sie sich ein grundlegendes Verständnis darüber aneignen, wie diese Systeme innerhalb einer breiteren Recyclinglinie funktionieren. Eine Zerkleinerungseinheit wurde entwickelt, um sperrige Kunststoffabfälle in gleichmäßiges Mahlgut umzuwandeln. Dieses Mahlgut kann anschließend gewaschen, extrudiert oder pelletiert werden.
Bei Online-Ausrüstungsangeboten werden diese Begriffe häufig verwechselt, was zu kostspieligen Beschaffungsfehlern führt. Zerkleinerer arbeiten mit stark reduzierter Drehzahl und enormem Drehmoment. Sie sind speziell für die primäre Zerkleinerung von massiven Resten, Holzpaletten oder ganzen Reifen konzipiert.
Im Gegensatz dazu arbeiten Granulatoren und Brecher mit scharfen, rotierenden Messern mit viel höheren Geschwindigkeiten. Sie sind für die sekundäre Größenreduzierung konzipiert, indem sie kleinere Stücke nehmen und sie präzise auf eine bestimmte Millimetergröße zerkleinern – typischerweise im Bereich von 8 mm bis 15 mm. Wenn Sie diesen grundlegenden Unterschied verstehen, stellen Sie sicher, dass Sie die richtige Kategorie für Ihre Einrichtung bewerten.
Wenn Sie ein Angebot für eine Kunststoffzerkleinerungsmaschine überprüfen , müssen Sie Ihre Aufmerksamkeit auf fünf grundlegende Komponenten richten. Dies sind der Einfülltrichter, die Schneidkammer, die Rotorwelle, der Siebträger und das Motorantriebssystem. Die strukturelle Integrität dieser spezifischen Teile bestimmt die Gesamthaltbarkeit des Geräts.
In hochwertigen Auflistungen wird ausdrücklich die genaue Dicke des in der Schneidkammer verwendeten Stahls angegeben. Sie werden auch die präzisen Bearbeitungstoleranzen der Rotorwelle hervorheben. Geräte, die aus dünnem, gefaltetem Blech bestehen, vibrieren in der Fabrikhalle übermäßig stark. Unter industriellen Stoßbelastungen reißen diese billigen Schweißnähte unweigerlich.
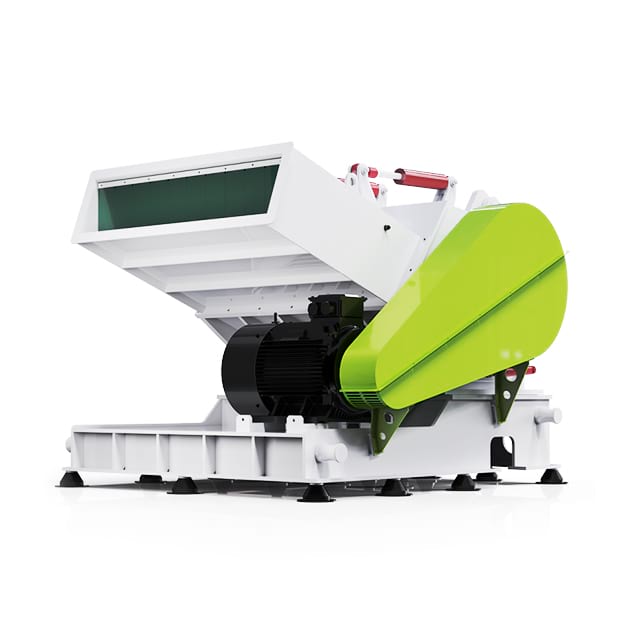
Der häufigste und teuerste Fehler bei der Gerätebeschaffung ist die Annahme, dass eine einzige Maschine alle Polymertypen effizient verarbeiten kann. Es gibt einfach keine universelle Lösung. Sie müssen das Eisen an den Kunststoff anpassen.
Flexible Materialien wie LDPE-Stretchfolien oder gewebte PP-Jumbobeutel erfordern eine hochspezifische Schneidmechanik. Standardrotoren führen unweigerlich dazu, dass sich dünne Filme fest um die Hauptwelle wickeln. Dadurch entsteht eine enorme Reibung, das Polymer schmilzt und führt letztendlich zum Abwürgen des Antriebsmotors. Priorisieren Sie bei der Beschaffung von Geräten für weiche Kunststoffe Angebote, die Scherenschnitt- oder V-Schnitt-Klingendesigns hervorheben. Darüber hinaus sind häufig spezielle Zwangszuführungstrichter oder integrierte Andruckwalzen erforderlich, um eine gleichmäßige, verwirrungsfreie Zufuhrrate aufrechtzuerhalten.
Hohle Materialien springen bekanntermaßen in der Schneidkammer hin und her, anstatt von den Klingen effektiv erfasst und geschnitten zu werden. Für die Verarbeitung von PET-Flaschen und HDPE-Milchkännchen müssen Sie Angebote für Hochgeschwindigkeitskonfigurationen mit mehreren Messern prüfen. Ein Rotor, der mit einer höheren Anzahl an Schneiden ausgestattet ist, erhöht die Schlagfrequenz drastisch. Dadurch werden hohle Gegenstände effizient gegriffen und geschnitten. Insbesondere ermöglichen Hohlrotorkonstruktionen einen hervorragenden Luftstrom, der das Material bei der Verarbeitung mit hoher Reibung auf natürliche Weise kühlt.
Lange, starre Materialien stellen eine besonders gefährliche Herausforderung bei der Fütterung dar. Der Versuch, ein 3 Meter langes PVC-Rohr mit Gewalt in einen standardmäßigen vertikalen Schwerkrafttrichter zu stecken, ist nicht nur ineffizient, sondern auch äußerst gefährlich für das Bedienpersonal. Käufer, die diese schwierigen Materialien verarbeiten, müssen sich nach einem speziellen umsehen, Spezialkunststoffbrecher mit Tablettplatte der für bestimmte Profile entwickelt wurde.
Diese fortschrittlichen Einheiten verfügen über horizontale Zuführrutschen parallel zur Fabrikhalle. Diese spezielle Geometrie ermöglicht das sichere und automatische Einziehen langer Rohre, Verkleidungen und breiter Platten in die Schneidkammer. Durch die Verwendung einer horizontalen Zufuhr entfällt die arbeitsintensive und gefährliche Notwendigkeit, das Material vor dem Zerkleinern manuell mit Bandsägen vorzuschneiden.
Die Schneidkammer dient als operatives Herzstück der Gesamtanlage. Folglich stehen die in diesem Abschnitt einer Auflistung aufgeführten Spezifikationen in direktem Zusammenhang mit Ihrer täglichen Verarbeitungseffizienz und den laufenden Wartungskosten.
Die geometrische Anordnung des Rotors bestimmt genau, wie kinetische Energie auf den ankommenden Kunststoffabfall ausgeübt wird. Unterschiedliche Vereinbarungen dienen völlig unterschiedlichen Zwecken. Die Wahl des falschen Produkts führt zu Engpässen in Ihrer gesamten Produktlinie.
Die spezifische Metallsorte der Messer bestimmt genau, wie viele Stunden die Maschine laufen kann, bevor Techniker gezwungen sind, die Linie zum Schärfen abzuschalten. In Standardlisten wird möglicherweise träge „legierter Stahl“ angegeben, was für eine fundierte Beschaffungsentscheidung völlig unzureichend ist. Sie müssen exakte metallurgische Qualitäten verlangen.
Beispielsweise ist 9CrSi ein Standard-Werkzeugstahl mit guter Schlagfestigkeit, aber bekanntermaßen geringerer Verschleißfestigkeit. Es ist nur für die Verarbeitung von Kleinstmengen oder extrem weichen Kunststoffen geeignet. Andererseits sind SKD-11 oder D2 hochwertige Werkzeugstähle mit hohem Kohlenstoff- und Chromgehalt, die eine außergewöhnliche Verschleißfestigkeit bieten. Diese sind für die Verarbeitung abrasiver Materialien wie glasfaserverstärktem Nylon oder für die Aufrechterhaltung eines kontinuierlichen 24/7-Betriebs mit hohem Volumen unbedingt erforderlich. Alternativ bietet Cr12MoV ein äußerst ausgewogenes Verhältnis von Zähigkeit und Härte, das häufig in anspruchsvollen Anwendungen eingesetzt wird.
Die Unterscheidung zwischen einer kommerziellen Standardeinheit für den gelegentlichen Gebrauch und einem industriellen Kraftpaket ist für das Überleben Ihrer Anlage von entscheidender Bedeutung. Standardmaschinen eignen sich hervorragend für den intermittierenden Einsatz neben einer Spritzgusspresse. Hochleistungsmodelle sind von Grund auf für zentralisierte Recyclinganlagen mit hohem Durchsatz konzipiert.
Ein echter Hochleistungs-Kunststoffbrecher wird mit Stolz über deutliche technische Verbesserungen verfügen. Überprüfen Sie die Angebote auf Spezifikationen, in denen Schwungräder aus massivem Stahl erwähnt werden. Diese schweren Scheiben speichern kinetische Rotationsenergie, um sich durch unglaublich harte Klumpen zu bewegen, ohne den Antriebsmotor abzuwürgen.
Darüber hinaus verwenden echte Hochleistungsmodelle übergroße, außen angebrachte Lager. Durch die physische Platzierung der Lager außerhalb der Schneidkammer verhindern die Ingenieure, dass stark abrasiver Staub und flüssige Verunreinigungen die Schmierung zerstören. Diese einzige Designwahl verlängert die Lebensdauer der Maschine drastisch.
Hochleistungsspezifikationen sind nicht mehr verhandelbar, wenn Ihre Anlage dicke Spülungen, Übergangsblöcke aus Vollkunststoff, Stoßstangen für Kraftfahrzeuge oder dickwandige landwirtschaftliche Rohrleitungen verarbeitet. Diese dichten Materialien erzeugen beim Aufprall enorme Stoßbelastungen. Wenn Sie versuchen, einen massiven 10-Kilogramm-ABS-Block in einer Standardmaschine zu bearbeiten, werden Sie mit ziemlicher Sicherheit unter verbogenen Rotorwellen, zerbrochenen Messerbolzen und rissigen Gehäusewänden leiden.
Während Hochleistungsmodelle zweifellos einen deutlich höheren Anfangsinvestitionsaufwand erfordern, wird der wahre Return on Investment durch ununterbrochene Betriebskontinuität erzielt. In einer Recyclinganlage mit hoher Kapazität kann eine einzige Stunde unerwarteter Ausfallzeit aufgrund eines verklemmten Rotors oder eines durchgebrannten Lagers leicht Tausende von Dollar an Produktionsausfällen kosten. Die Investition in dickere Kammerwände und ein höheres Motordrehmoment dient als Versicherungspolice gegen diese katastrophalen Ausfälle.
Die von einem Lieferanten aufgeführten Antriebssystemspezifikationen müssen perfekt mit dem Zieldurchsatz Ihrer Anlage übereinstimmen. Eine Fehlinterpretation dieser kritischen Zahlen führt direkt zu frustrierenden Engpässen oder erschreckend hohen, verschwendeten Stromrechnungen.
Die Motorleistung ist der Haupttreiber der Durchsatzkapazität, die typischerweise in Kilogramm pro Stunde gemessen wird. Allerdings ist der Zusammenhang nicht ganz linear. Sie hängt stark von der Schüttdichte des Materials ab. Beispielsweise könnte ein robuster 30-kW-Motor mühelos 500 kg/h starren, schweren ABS-Kunststoff verarbeiten, aber derselbe Motor kann aufgrund der volumetrischen Beschickungsbeschränkungen möglicherweise nur 300 kg/h leichte PET-Flaschen produzieren. Vergleichen Sie immer die angegebene Motorleistung mit der garantierten Kapazität des Lieferanten für Ihren spezifischen Materialstrom.
Die Drehzahl bleibt eine stark missverstandene Variable. Höhere Drehzahlen werden im Allgemeinen für dünne, flexible Kunststoffe bevorzugt, um einen schnellen, sauberen Schnitt zu gewährleisten, bevor sich das Material biegen oder falten kann.
Bei der Verarbeitung dicker, steifer Kunststoffe hingegen erzeugen hohe Geschwindigkeiten eine übermäßige, schädliche Reibung. Durch diese Reibung entsteht starke Hitze, die Polymere mit niedrigem Schmelzpunkt leicht zum Schmelzen bringt, wodurch sie wie eine Paste verschmieren und die Entladungssiebe vollständig verstopfen. Priorisieren Sie bei dicken Materialien Angebote mit niedrigeren Drehzahlen in Kombination mit drehmomentstarken Mehrriemenantrieben.
Der Stromverbrauch ist einer der höchsten laufenden Betriebskosten in jeder Recyclinganlage. In den Premium-Ausstattungslisten wird die Integration hocheffizienter Motoren – wie IE3- oder IE4-Standardeinheiten – mit Innenwicklungen aus reinem Kupfer detailliert beschrieben. Darüber hinaus reduzieren ausgereifte Schwungräder aktiv die elektrische Belastung, indem sie den physikalischen Impuls nutzen, um die Rotorgeschwindigkeit bei starken Stößen aufrechtzuerhalten. Dies verhindert massive Stromspitzen, die zum Auslösen von Leistungsschaltern der Anlage führen könnten.
Die physikalischen Abmessungen des zerkleinerten Kunststoffs müssen den anspruchsvollen Anforderungen nachgeschalteter Geräte wie Reibscheiben, optischen Sortierern oder Doppelschneckenextrudern strikt entsprechen. Der Bildschirmmechanismus ist die einzige Komponente, die diese wichtige Ausgabe steuert.
Eine wirklich wertvolle Auflistung hebt die leicht zugänglichen Siebhalterungen und die sofortige Verfügbarkeit mehrerer Siebmaschengrößen hervor. Das gebogene Sieb sitzt direkt unter dem Spinnrotor. Kunststofffragmente verlassen die Kammer erst, wenn sie klein genug geschnitten sind, um durch die perforierten Löcher zu gelangen.
Da bei der Verarbeitung unterschiedlicher Materialien häufig das Sieb ausgetauscht werden muss – ein 12-mm-Sieb für Spritzguss-Mahlgut anstelle eines 8-mm-Siebs für Folie – ist die Zugänglichkeit von größter Bedeutung. Maschinen, bei denen Techniker zum Auswechseln eines Siebes das gesamte untere Chassis abschrauben müssen, beeinträchtigen Ihre tägliche Produktionseffizienz erheblich.
Hochwertiges Mahlgut zeichnet sich durch eine gleichmäßige Größe und das Fehlen übermäßiger mikroskopischer Kunststoffpartikel, sogenannter Feinanteile, aus. Feinteile verbrennen während der Extrusion schnell und beeinträchtigen die endgültige Pelletqualität erheblich. Das Erreichen eines vollkommen gleichmäßigen Mahlguts hängt ausschließlich von der strukturellen Steifigkeit des Maschinenrahmens ab, um einen mikroskopisch kleinen, präzisen Spalt zwischen den rotierenden und stationären Messern aufrechtzuerhalten. Wenn in der Auflistung der Schwerpunkt auf einstellbaren stationären Messern und präzisionsgefertigten Siebbögen liegt, weist dies stark auf eine Maschine hin, die in der Lage ist, erstklassige, hochwertige und gleichmäßige Ergebnisse zu erzielen.
Käufer konzentrieren sich bei der Bewertung von Angeboten häufig ausschließlich auf die Durchsatzleistung und die Motorleistung. Die rauen Betriebsrealitäten in der Fabrikhalle erfordern jedoch, dass die Sicherheit des Bedieners, das Akustikmanagement und die Zugänglichkeit für Wartungsarbeiten gleichermaßen entscheidend für die langfristige Rentabilität sind. Geräte, die auf einem PDF-Spezifikationsblatt unglaublich kostengünstig erscheinen, können schnell zu einer finanziellen Belastung werden, wenn sie für routinemäßige Wartungsarbeiten quälende Ausfallzeiten erfordern.
Die industrielle Zerkleinerung von Kunststoffen ist von Natur aus ein gewaltsamer Prozess mit hohem Dezibelpegel. Der bloße Aufprall von gehärteten Stahlklingen, die starre Polymere zertrümmern, kann leicht 100 Dezibel überschreiten und die zulässigen Arbeitsplatzgrenzwerte bei weitem überschreiten. Eine längere Exposition erfordert teure persönliche Schutzausrüstung und begrenzt die zulässige Schichtdauer streng.
Umsichtige Käufer sollten sich aktiv nach integrierter Akustiktechnik umsehen. Hochwertige Hersteller bekämpfen den Lärm durch mehrere clevere Designumsetzungen direkt an der Quelle. Doppelwandige Trichter, dicht gefüllt mit schalldämmenden Materialien wie speziellem Polyurethanschaum, dämpfen die Geräuschübertragung erheblich. Für Umgebungen mit strengen kommunalen Lärmvorschriften kann die gesamte Zerkleinerungseinheit in einer modularen Schallschutzhülle untergebracht werden. Darüber hinaus verhindern hochbelastbare Gummi-Isolationslager, dass niederfrequente Strukturschwingungen durch das Gebäudefundament wandern.
Die Schneidkammer stellt eine der gefährlichsten Zonen in jeder Recyclinganlage dar. Die Bewertung der in der Auflistung eines Lieferanten aufgeführten Sicherheitsmechanismen ist absolut nicht verhandelbar.
Eine gesetzeskonforme Maschine muss über robuste elektromechanische Sicherheitsverriegelungen verfügen. Bei diesen Mechanismen handelt es sich typischerweise um Hochleistungs-Endschalter, die direkt mit dem Schütz des Hauptmotors verbunden sind. Wenn der Trichter zur routinemäßigen Reinigung gekippt wird oder die Siebhalterung auch nur um den Bruchteil eines Zolls abgesenkt wird, unterbricht der Endschalter physisch den Stromkreis. Dadurch ist ein Einkuppeln des Rotors völlig unmöglich. Achten Sie außerdem auf fortschrittliche Nullgeschwindigkeitsschalter, die sicherstellen, dass der Trichter nicht entriegelt werden kann, bis der schwere, sich drehende Rotor vollständig zum Stillstand gekommen ist.
Das Schärfen der Klingen und der Austausch des Siebes sind unvermeidliche, routinemäßige Notwendigkeiten. Wenn eine Maschine schlecht konstruiert ist, kann ein einfacher Messerwechsel dazu führen, dass zwei Techniker eine ganze Schicht verschwenden müssen. Bei der Untersuchung von Schwerlastmodellen macht das bloße physische Gewicht des Trichters und der Siebhalterung das manuelle Heben äußerst gefährlich. Suchen Sie nach diesen spezifischen Wartungsfunktionen:
| Wartungsaufgabe | Standardmäßige manuelle Ausrüstung | Erweiterte hydraulische Ausrüstung | Geschätzte Zeitersparnis |
|---|---|---|---|
| Trichteröffnung | 15–30 Minuten (Laufkran erforderlich) | 1 - 2 Minuten (Druckknopfhydraulik) | 90 % Reduzierung |
| Bildschirmaustausch | 45 - 60 Minuten (manuelles Abschrauben des Fahrgestells) | 10 - 15 Minuten (hydraulische Absenkvorrichtung) | 75 % Ermäßigung |
| Kompletter Klingenwechsel | 4–6 Stunden (In-Kammer-Gap-Einstellung) | 1,5 - 2 Stunden (voreingestelltes Vorrichtungssystem) | 65 % Reduzierung |
| Lagerschmierung | Erfordert eine teilweise Demontage der Sicherheitsplatte | Externe Schmiernippel | Sofortiger Zugriff |
Die Beschaffung industrieller Recyclingmaschinen ist selten eine einfache, lokalisierte Transaktion. B2B-Einkäufer importieren häufig schweres Gerät über die Grenzen hinweg, um sich bestimmte technische Vorteile zu sichern. Folglich ist die Maschine, die an Ihrem Dock ankommt, nur so zuverlässig wie die Fertigungseinheit, die dahinter steht. Die gründliche Bewertung der Unternehmensqualifikationen des Lieferanten und der Support-Infrastruktur nach der Installation ist eine wichtige letzte Phase des Beschaffungszyklus.
Beeindruckende technische Spezifikationen bedeuten sehr wenig, wenn es im eigentlichen Herstellungsprozess an einer standardisierten Qualitätskontrolle mangelt. Überprüfen Sie bei der Überprüfung eines Eintrags immer das Vorhandensein international anerkannter Zertifizierungen.
Ein echtes CE-Zeichen zeigt an, dass die Maschine den strengen europäischen Richtlinien hinsichtlich mechanischer Sicherheit und Niederspannungsrisiken entspricht. Die ISO 9001:2015-Zertifizierung beweist, dass der Hersteller ein stark standardisiertes Qualitätsmanagementsystem betreibt, das eine strikte Konsistenz beim Schweißen, der CNC-Bearbeitung und der Endmontage gewährleistet. Inspektionsberichte Dritter von angesehenen Organisationen wie SGS oder TÜV bieten eine unabhängige, unvoreingenommene Validierung der tatsächlichen Produktionskapazitäten der Fabrik.
Schließen Sie niemals den Import eines hochwertigen Industrieguts ab, ohne einen strengen Werksabnahmetest zu verlangen. Ein FAT ist ein gut dokumentiertes Verfahren, bei dem der Hersteller die fertig montierte Maschine anhand Ihres spezifischen Materialstroms physisch testet, bevor sie für den Versand verpackt wird.
Wenn Sie eine Ausrüstung für die Verarbeitung von dickwandigem PVC kaufen, wird ein Test der Maschine mit dünnen PET-Wasserflaschen im Werk völlig versagen, um ihre tatsächliche Leistung zu bestätigen. Käufer müssen dem Lieferanten genaue Materialspezifikationen mitteilen. Ein Standard-FAT-Protokoll sollte sorgfältig kontinuierliche Betriebsläufe zur Überwachung der Lagerwärme, eine genaue Durchsatzüberprüfung, eine Partikelgrößenanalyse zur Überprüfung auf Staub und eine unbearbeitete Videodokumentation des gesamten Ablaufs umfassen, aus der die eingestanzte Seriennummer der Maschine deutlich hervorgeht.
Die Beschaffung der richtigen Zerkleinerungsausrüstung ist eine wichtige strategische Geschäftsentscheidung, die weit über die bloße Abstimmung eines Budgets mit einem Preisschild hinausgeht. Es erfordert ein tiefes Verständnis dafür, wie spezifische technische Spezifikationen – von der Klingenmetallurgie bis zur Trichtergeometrie – direkt mit Ihren individuellen Recyclingzielen und Materialströmen übereinstimmen.
Indem Sie über die anfänglichen Vorabkosten hinausblicken und sich stark auf Hochleistungsfunktionen, Energieeffizienz und Wartungsergonomie konzentrieren, schützen Sie Ihre Anlage vor lähmenden Ausfallzeiten und schlechter Mahlgutqualität. Denken Sie daran, dass eine billige Maschine oft zum teuersten Vermögenswert in Ihrem Betrieb wird, wenn Wartungsaufwand und Produktionsausfälle in die Gleichung einbezogen werden.
Überlassen Sie Ihre betriebliche Effizienz nicht dem Zufall. Bewerten Sie Ihr Material, fordern Sie transparente Spezifikationen und arbeiten Sie mit einem Hersteller zusammen, der die brutalen Realitäten des industriellen Recyclings versteht. Für maßgeschneiderte Ausrüstungsempfehlungen, die auf Ihren spezifischen Materialstrom zugeschnitten sind, besuchen Sie Jwell Recycling unter https://www.jwell-recycling.com, um sicherzustellen, dass Ihre nächste Maschineninvestition einen konsistenten, zuverlässigen und hochprofitablen Betriebswert liefert.
Die Lebensdauer von Schneidklingen ist sehr unterschiedlich und hängt vollständig vom verarbeiteten Polymer, dem Vorhandensein abrasiver Verunreinigungen wie Sand oder Metallflocken und der spezifischen Metallurgie der Klingen selbst ab. Bei Standardkunststoffen wie sauberem PET oder PE müssen Premiumklingen, die aus kohlenstoffreichem Stahl wie SKD-11 geschmiedet sind, normalerweise alle 40 bis 80 Stunden im Dauerbetrieb geschärft werden. Die meisten hochwertigen Klingen sind so konstruiert, dass sie 10 bis 15 Mal nachgeschärft werden müssen, bevor die strukturelle Integrität des Metalls beeinträchtigt wird. Durch die Verarbeitung stark abrasiver Materialien wie glasfaserverstärktem Nylon verkürzt sich diese Lebensdauer schnell um bis zu 50 %.
Die Preisgestaltung wird stark von der Motorleistung, der Komplexität des Rotordesigns und der gesamten Strukturmasse bestimmt. Kleine Nebenaggregate neben der Presse, die für saubere Spritzgusskanäle verwendet werden, kosten im Allgemeinen 1.500 bis 4.000 US-Dollar. Mittelklasse-Zerkleinerer, die für Standard-Post-Consumer-Recyclinganlagen geeignet sind, kosten in der Regel zwischen 5.000 und 15.000 US-Dollar. Umgekehrt kann ein Hochleistungsmodell, das für die kontinuierliche, brutale Verarbeitung von dickem Spülgut oder dickwandigen Rohren entwickelt wurde, zwischen 20.000 und weit über 60.000 US-Dollar kosten. Die Gesamtbetriebskosten müssen immer zusammen mit den anfänglichen Investitionsausgaben berechnet werden.
Aus rein technischer Sicht ist die Verwendung einer einzigen Maschine für sehr unterschiedliche Materialien äußerst ineffizient und kann die Ausrüstung beschädigen. Weiche, flexible Materialien wie LLDPE-Folien erfordern einen speziellen Rotor mit einer scherenartigen Schneidwirkung und einem unglaublich engen Klingenspalt, um zu verhindern, dass sich die Folie um die Welle wickelt. Im krassen Gegensatz dazu erfordern Hartplastikklumpen eine Hochleistungsklaue oder einen versetzten V-förmigen Rotor, der für eine massive, wirkungsvolle Zerstreuung ausgelegt ist. Für einen optimalen ROI werden spezielle Maschinen für unterschiedliche Materialströme dringend empfohlen.
Unter Wasserkühlung versteht man ein integriertes, aktives Wärmemanagementsystem, bei dem gekühltes Wasser kontinuierlich durch Hohlkanäle zirkuliert, die direkt in die Brechkammerwände, die Hauptrotorwelle oder die Außenlagergehäuse eingebaut sind. Die starke mechanische Reibung, die während des Zerkleinerungsprozesses entsteht, erzeugt enorme, örtliche Hitze. Bei Polymeren mit niedrigem Schmelzpunkt kann diese Hitze dazu führen, dass der Kunststoff schmilzt und über die Klingen und das Sieb verschmiert, wodurch die Maschine effektiv erblindet. Durch die Wasserkühlung wird die Innentemperatur streng reguliert und sichergestellt, dass der Kunststoff spröde bleibt und ein sauberes Schneiden gewährleistet ist.
Das Schmelzen von Kunststoff in der Kammer wird fast immer durch übermäßige Reibungswärme verursacht, die den Schmelzpunkt des Polymers übersteigt. Dies ist typischerweise auf drei Betriebsfehler zurückzuführen: die Verwendung stumpfer Messer, die das Material zerschlagen statt zu schneiden, der Betrieb des Rotors mit einer übermäßig hohen Drehzahl für dicke Materialien oder die Zuführung des Materials schneller, als das Sieb es abgeben kann. Wenn das Sieb durch geschmolzenen Kunststoff zugesetzt wird, wird das Material darin eingeschlossen und verstärkt die Reibungswärme, bis der Motor schließlich abwürgt.
Die Austauschintervalle für Siebgewebe hängen von der Abrasivität Ihres Materials und der Dicke des Siebstahls ab. In einer Großanlage, in der saubere Kunststoffe verarbeitet werden, kann ein Hochleistungssieb 6 bis 12 Monate halten. Wenn Sie jedoch schmutzige, sandhaltige Landwirtschaftsfolien oder glasfaserverstärkte Automobilkunststoffe verarbeiten, weiten sich die Sieblöcher durch den abrasiven Verschleiß viel schneller auf. Bediener sollten das Sieb wöchentlich einer Sichtprüfung unterziehen. Sobald die kreisförmigen Löcher oval werden oder die Kanten messerscharf und dünn werden, muss das Sieb ausgetauscht werden, um zu verhindern, dass übergroße Brocken Ihr fertiges Mahlgut verunreinigen.
Um eine genaue Kapitalrendite zu berechnen, muss man weit über den ursprünglichen Kaufpreis auf der Rechnung hinausgehen. Ein umfassendes, realistisches ROI-Modell muss die Energieeffizienz der Maschine, die prognostizierten Kosten für Verbrauchsteile über einen Zeitraum von 12 Monaten und die tatsächlich für die routinemäßige Wartung erforderlichen Arbeitsstunden stark berücksichtigen. Darüber hinaus wirkt sich die erstklassige Qualität des Mahlguts direkt auf den ROI aus; Sehr gleichmäßiges Mahlgut mit minimaler Staubentwicklung erzielt einen viel höheren Marktpreis. Schließlich müssen Sie die verheerenden Kosten ungeplanter Ausfallzeiten berücksichtigen. Eine günstigere Maschine, die jeden Monat drei Tage lang ausfällt, wird langfristig einen deutlich geringeren ROI erzielen als ein Premiummodell mit einer Betriebszeit von 99 %.


