
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-25 Herkunft:Powered


Verschwendet Ihre aktuelle Verarbeitungsausrüstung wertvolle Energie und hat gleichzeitig Schwierigkeiten, einen konstanten Durchsatz aufrechtzuerhalten? Der Kauf von Extrusionsmaschinen erfordert eine sorgfältige Planung und ein tiefes Verständnis der Materialrheologie. Falsche Maschinenkonfigurationen führen unweigerlich zu einem stark reduzierten Materialausstoß, häufigen Wartungsstillständen und einer schlechteren Polymerqualität. Sie können es sich nicht leisten, bei der Spezifizierung von Industrieanlagen zu raten.
In diesem umfassenden Engineering-Leitfaden erfahren Sie genau, welche mechanischen Optionen Sie zur Optimierung Ihrer Produktionsfläche benötigen. Wir erkunden fortschrittliche Verarbeitungslösungen, die auf die individuellen Betriebsanforderungen Ihrer Anlage zugeschnitten sind. Indem Sie das Zusammenspiel zwischen Schneckengeometrie, Motordrehmoment und nachgelagerter Handhabung verstehen, stellen Sie eine fundierte Kaufentscheidung sicher, die die langfristige Rentabilität maximiert.
Im Gegensatz zu herkömmlichen Einschneckenmodellen, die hauptsächlich für einfaches Schmelzen und Fördern konzipiert sind, verfügt ein Doppelschneckenaufbau über zwei sich kreuzende Wellen, die in einem beheizten, modularen Zylinder untergebracht sind. Diese spezielle ineinandergreifende Geometrie sorgt für eine hervorragende dispersive und verteilende Mischung. Es ermöglicht außerdem eine präzise Temperaturkontrolle und hervorragende Entgasungsfähigkeiten. Da die Schnecken die Materialien kontinuierlich vorantreiben, verhindert ihre Wischwirkung wirksam Polymerstagnation und lokalisierten thermischen Abbau.
Für Werksleiter, die Anlagenaufrüstungen bewerten, ist es von entscheidender Bedeutung, die modulare Architektur dieser Maschinen zu verstehen. Die Zylindersegmente und Schneckenelemente – wie Förderschnecken, Knetblöcke und Umkehrelemente – können schnell umkonfiguriert werden. Diese Modularität bietet Betreibern Dutzende Optionen, um die Maschine perfekt auf die Compoundierung, reaktive Extrusion oder fortschrittliches Kunststoffrecycling abzustimmen. Letztendlich bestimmt die Auswahl der richtigen geometrischen Kombination die Scherrate, die Verweilzeitverteilung und den spezifischen Energieverbrauch Ihres gesamten Produktionsprozesses.
Bevor wir auf bestimmte Konfigurationen eingehen, müssen wir uns darüber im Klaren sein, dass es derzeit einen massiven Wandel in der Extrusionsbranche gibt. Angetrieben durch die Anforderungen der Kreislaufwirtschaft entfernen sich moderne Kunststoffverarbeiter schnell von einfachen Schmelzanlagen. Branchentrends verdeutlichen einen aggressiven Trend hin zu Getrieben mit ultrahoher Drehmomentdichte und intelligenten, IoT-fähigen Steuerungssystemen. Diese Entwicklung spiegelt die wachsende Notwendigkeit wider, sehr variable Post-Consumer-Recyclingströme zu verarbeiten, ohne die mechanischen Eigenschaften des endgültigen Pellets zu beeinträchtigen. Investitionen in anpassungsfähige, hocheffiziente Optionen sind nicht mehr nur eine erstklassige Wahl; Es ist zu einer Grundvoraussetzung geworden, um wettbewerbsfähig zu bleiben.
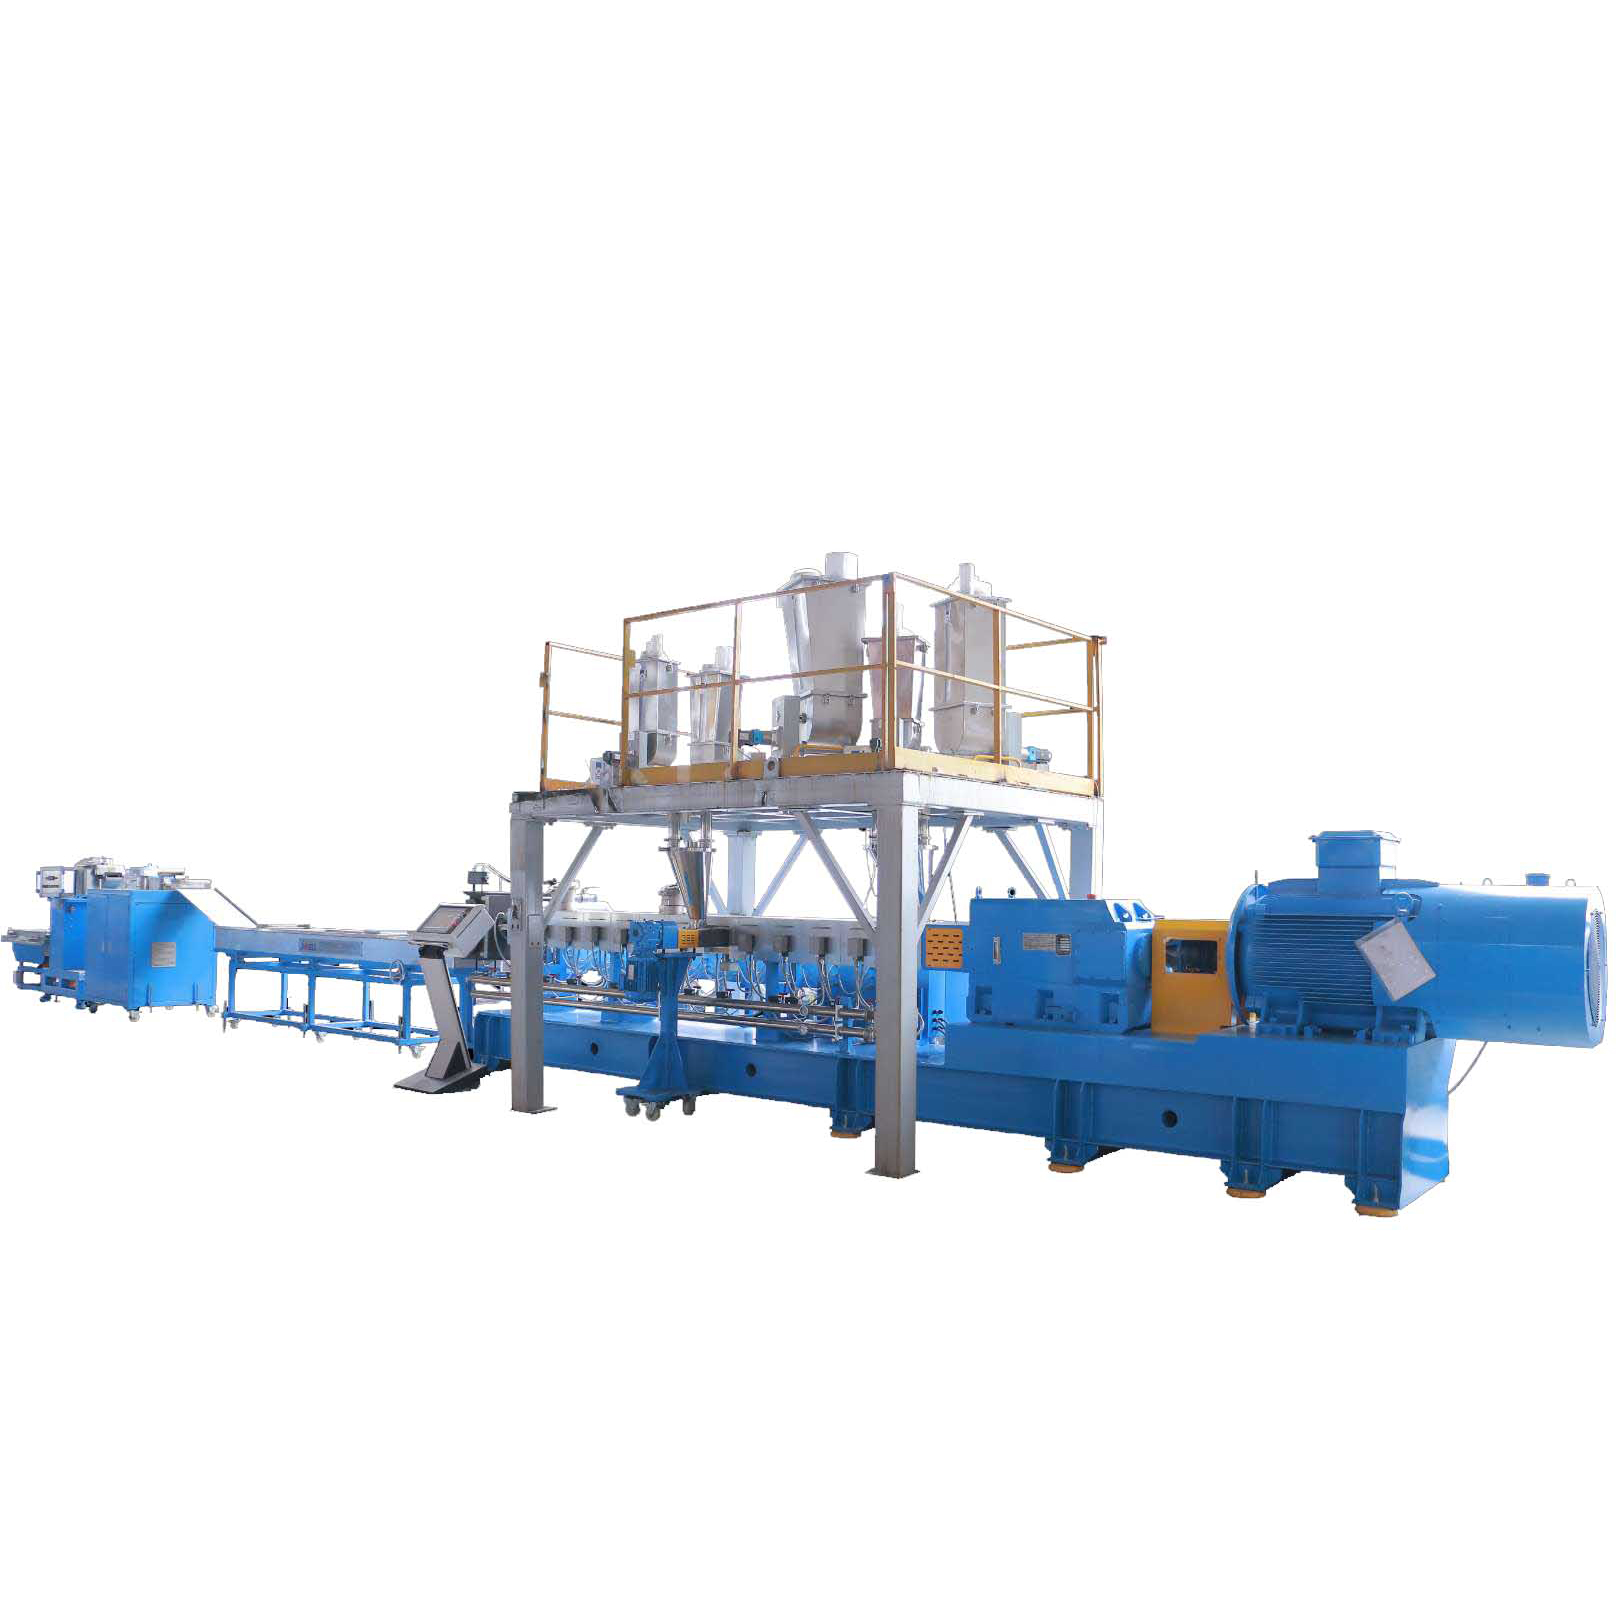
Die erste große technische Entscheidung besteht darin, die Drehrichtung der Schrauben zu bestimmen. Diese grundlegende Wahl verändert genau die Art und Weise, wie die Maschine mit Polymerschmelzen unter starkem Druck umgeht.
Bei einer gleichläufigen Konfiguration drehen sich beide Schnecken in die gleiche Richtung. Während das Material die Verzahnungszone passiert, wird es in einem kontinuierlichen Achtermuster von einer Schnecke zur anderen übertragen. Daher dominiert diese Bauart im Compoundierbereich. Der Gang einer Schnecke wischt die Wurzel der anderen ab, sorgt so für eine schmale Verweilzeitverteilung und verhindert das Anbacken von Material auf der Metalloberfläche. Gleichläufige Maschinen arbeiten mit viel höheren Geschwindigkeiten – typischerweise im Bereich von 300 bis über 1000 U/min – und erzielen enorme Durchsatzraten. Die erzeugten starken Scherkräfte sind ideal für die gleichmäßige Verteilung von Pigmenten, Füllstoffen und Additiven in der Polymermatrix.
Umgekehrt drehen sich die Schrauben bei einem gegenläufigen Aufbau in entgegengesetzte Richtungen. Das Material wird in den Spalt zwischen den Wellen gezogen und nach vorne gedrückt, wodurch es ähnlich wie eine Verdrängerpumpe wirkt. Da das Material nicht der intensiven Mahlwirkung unterliegt, die bei gleichläufig rotierenden Modellen auftritt, bleibt die Erzeugung von Scherwärme minimal. Diese Eigenschaft macht gegenläufige Extruder zur optimalen Wahl für die Verarbeitung von starrem Polyvinylchlorid und Holz-Kunststoff-Verbundwerkstoffen. Diese Materialien sind sehr anfällig für thermischen Abbau. Der geschlossene Kammereffekt der gegenläufig rotierenden Wellen sorgt für eine hervorragende Förderstabilität bei deutlich niedrigeren Betriebsgeschwindigkeiten.
Um die angestrebten Produktionskennzahlen zu erreichen, müssen die internen Spezifikationen der Maschine perfekt auf die physikalischen und chemischen Eigenschaften Ihres Ausgangsmaterials abgestimmt sein. Lassen Sie uns die kritischen Parameter aufschlüsseln.
Das Verhältnis von Länge zu Durchmesser dient als kritische Spezifikation. Sie bestimmt die verfügbare Verarbeitungslänge zum Schmelzen, Mischen und Entlüften. Kürzere Verhältnisse im Bereich von 24:1 bis 32:1 eignen sich für einfache Schmelzaufgaben, bei denen das Material keine lange Verweilzeit erfordert. Mittlere Verhältnisse zwischen 36:1 und 44:1 stellen den Standardbereich für die meisten technischen Kunststoffe dar. Diese Länge bietet ausreichend Platz im Zylinder für die seitliche Zufuhr von Glasfasern und die standardmäßige Vakuumentgasung. Für komplexe reaktive Extrusionen oder Recycling mit hohem Feuchtigkeitsgehalt sind lange Verhältnisse von 48:1 bis 56:1 zwingend erforderlich. Diese verlängerten Fässer extrahieren flüchtige Stoffe und Feuchtigkeit effektiv über mehrere Entlüftungszonen.
Das Nenndrehmoment des Getriebes hat direkten Einfluss auf die spezifische Energie, die auf die Polymerschmelze übertragen wird. Käufer müssen zwischen Standardkonfigurationen und Konfigurationen mit hohem Drehmoment abwägen. Extruder mit hohem Drehmoment, oft über 11 Nm pro Kubikzentimeter, ermöglichen es der Maschine, hochviskose Materialien und hochgefüllte Verbindungen bei niedrigeren Schmelzetemperaturen zu verarbeiten. Die Verhinderung thermischer Verschlechterung bei gleichzeitiger Maximierung der volumetrischen Leistung rechtfertigt die höhere Anfangsinvestition in ein Premium-Getriebe.
Die Temperaturregulierung erfolgt Zone für Zone entlang des Zylinders, um eine optimale Rheologie aufrechtzuerhalten. Die Heizoptionen reichen von Heizelementen aus Aluminiumguss für Standardanwendungen bis hin zu Kupfer- oder Keramikbändern für technische Hochtemperaturkunststoffe wie PEEK. Um die durch die Schnecken erzeugte Scherwärme auszugleichen, sind standardmäßig geschlossene Weichwasserkühlsysteme integriert. Der Einbau mehrstufiger Vakuumentgasungszonen ist auch für die Entfernung von Feuchtigkeit, Monomeren und flüchtigen organischen Verbindungen unerlässlich. Dieser strukturelle Zusatz verhindert Porosität und sorgt für eine dichte, hochwertige Ausgabe.
| Anwendungsschwerpunkt | Empfohlenes L/D-Verhältnis | Wichtige technische Anforderung | Ideale Downstream-Paarung |
|---|---|---|---|
| Standardfarb-Masterbatch | 36:1 bis 40:1 | Knetblöcke mit hoher Scherkraft für die Dispergierung | Strangpelletierung |
| Hochgefüllte Verbindungen | 40:1 bis 44:1 | Getriebe mit hohem Drehmoment, Bimetall-Auskleidungen | Wasserring-Pelletierung |
| Post-Consumer-Recycling | 48:1 bis 52:1 | Mehrstufige Vakuumentgasung, Schmelzefiltration | Unterwasserpelletierung |
Ein Hochleistungsextruder kann isoliert nicht effizient arbeiten. Die Peripheriegeräte bestimmen die Konsistenz des Inputs und die strukturelle Integrität des Endoutputs.
Eine genaue Formulierung dient als Grundlage für eine qualitativ hochwertige Compoundierung. Volumetrische Dosierer dosieren das Material volumenabhängig und sind weiterhin kosteneffektiv. Allerdings mangelt es ihnen an Präzision bei der Verarbeitung von Mahlgut oder Flocken mit unterschiedlicher Schüttdichte. Gravimetrische Dosierer, die als Gewichtsverlustsysteme arbeiten, verwenden Wägezellen und PID-Regler, um die genaue Masse des in das Fass eintretenden Materials zu messen und anzupassen. Die Implementierung einer gravimetrischen Zuführung gewährleistet exakte Additivverhältnisse. Dies macht es zu einem unverzichtbaren Bestandteil einer Premium- Doppelschnecken-Granulierlinie.
Bevor das geschmolzene Polymer den Düsenkopf erreicht, müssen die Bediener Verunreinigungen herausfiltern. Hydraulische Doppelkolben-Siebwechsler ermöglichen einen kontinuierlichen Betrieb. Wenn ein Bildschirm geändert werden muss, bleibt der andere aktiv, wodurch kostspielige Produktionsabschaltungen wirksam vermieden werden. Bei stark verunreinigten Recyclingströmen entfernen kontinuierliche Schmelzefilter automatisch Rückstände, ohne dass ein manueller Bedienereingriff erforderlich ist. Dies sorgt für einen unterbrechungsfreien Schmelzefluss und stabilisiert den Düsendruck.
Die Methode zum Schneiden der Polymerschmelze in Pellets hängt stark von der Schmelzfestigkeit und Viskosität des Kunststoffs ab. Beim Stranggranulieren wird die Schmelze in lange Stränge extrudiert, diese im Wasserbad abgekühlt und mit einem rotierenden Messer geschnitten. Dies ist ideal für starre Materialien wie ABS und PC. Bei der Wasserring-Granulierung wird die Schmelze direkt an der Formfläche geschnitten und das Granulat in einen Ring aus Kühlwasser geschleudert. Dies eignet sich für Materialien mit mäßiger Schmelzfestigkeit wie PE und PP. Bei der Unterwassergranulierung wird die Formfläche vollständig eingetaucht und die Schmelze in kugelförmige Pellets geschnitten. Diese Premium-Option ist für niedrigviskose Materialien wie TPU von entscheidender Bedeutung.
Die übergreifende Konfiguration Ihrer Ausrüstung sollte genau auf Ihr beabsichtigtes Endprodukt und die tägliche Betriebsumgebung abgestimmt sein.
Bei der Herstellung von Farbmasterbatches oder Füllstoffcompounds ist die einwandfreie Dispergierung das oberste technische Ziel. Das Schneckenprofil muss hohe Schergeschwindigkeiten priorisieren. Zu den Optionen sollten aggressive Knetblöcke und Rückförderelemente gehören, um lokale Druckspitzen zu erzeugen. Dieser Aufbau stellt sicher, dass hartnäckige Pigmentansammlungen gründlich zerkleinert und gleichmäßig verteilt werden. Gravimetrische Seitenzuführungen werden häufig eingesetzt, um hitzeempfindliche Zusatzstoffe stromabwärts einzuführen und so die Einwirkung intensiver Scherwärme auf ein Minimum zu reduzieren.
Recycling stellt ganz andere betriebliche Herausforderungen dar. Anlagen haben es vor allem mit schwankenden Schüttdichten, Restfeuchten und abrasiven Verunreinigungen zu tun. Für diese Anwendung zugeschnittene Konfigurationen müssen sich auf robuste Zuführmechanismen konzentrieren, wie z. B. Crammer-Zuführvorrichtungen für leichte Folien. Die Maschine muss in der Ansaugzone über tiefliegende Schneckenelemente sowie mehrere Vakuumpumpen mit hoher Kapazität verfügen, um Wasserdampf aggressiv abzusaugen. Bei einer Hochleistungs- Kunststoffgranuliermaschine, die für das Recycling entwickelt wurde, werden auch verschleißfeste Bimetall-Fassauskleidungen Vorrang haben. Diese speziellen Auskleidungen bekämpfen die stark abrasive Wirkung von ungewaschenem Mahlgut und verlängern die Lebensdauer der Ausrüstung drastisch.
Die Investition in eine neue Extrusionstechnologie erfordert eine systematische, objektive Bewertung Ihrer spezifischen Verarbeitungsumgebung. Käufer müssen über die anfänglichen Investitionsausgaben hinausblicken und die technischen Parameter analysieren, die die langfristige Betriebsstabilität bestimmen.
Die physikalischen und chemischen Eigenschaften Ihres Polymers sind die Hauptvariablen, die die Maschinenkonfiguration bestimmen. Verschiedene Kunststoffe verhalten sich unter Hitze- und Scherbeanspruchung unterschiedlich, sodass ein einheitlicher Ansatz nicht praktikabel ist. Wärmeempfindliche Materialien zersetzen sich schnell, wenn sie übermäßiger Wärmeenergie ausgesetzt werden. Für deren Verarbeitung sind exakte Temperierzonen und scherarme Schneckenprofile erforderlich. Beim Compoundieren technischer Kunststoffe mit hohen Glasfaseranteilen beschleunigt sich der Verschleiß am Zylinder exponentiell. In diesen anspruchsvollen Szenarien wird die Auswahl spezieller metallurgischer Optionen – wie Bimetallzylinder und hochverschleißfeste Werkzeugstahlschneckenelemente wie WR13 oder WR14 – für die Aufrechterhaltung der Maschinenlebensdauer von entscheidender Bedeutung.
Das Erreichen Ihrer Zielleistung hängt ausschließlich von der Wahl des richtigen Schneckendurchmessers und der richtigen Motorleistung ab. Eine Überdimensionierung der Maschine führt zu Energieverschwendung und übermäßiger Verweilzeit, was zu einer Zersetzung des Polymers führt. Unterdimensionierung führt zu hoher Scherbeanspruchung und häufigen mechanischen Ausfällen. Beispielsweise ergibt ein moderner Schneckendurchmesser von 75 mm typischerweise eine Leistung von 400 bis 600 kg/h, was perfekt für Standard-Konstruktionskunststoffe geeignet ist. Für die petrochemische Verarbeitung in großem Maßstab sind Modelle mit Durchmessern von 95 mm bis 135 mm erforderlich, die problemlos mehr als 2.000 kg/h verarbeiten können.
Die Bewertung der Gesamtbetriebskosten überwiegt bei weitem den Vergleich der Aufkleberpreise im Voraus. Extrusionslinien sind Anlagen mit hohem Energieverbrauch. Durch den Einsatz drehmomentstarker Getriebe und hochwertiger Permanentmagnet-Synchronmotoren lässt sich der spezifische Energieverbrauch des Prozesses drastisch reduzieren. Über eine normale Betriebsdauer von zehn Jahren führen die Reduzierung der Stromkosten und die Minimierung ungeplanter mechanischer Ausfallzeiten zu einer deutlich höheren Kapitalrendite.
Der Übergang von der theoretischen Maschinenkonfiguration zur praktischen Anwendung erfordert die Auswahl von Geräten, die für bestimmte industrielle Anforderungen entwickelt wurden. Moderne Hersteller bieten hochgradig konfigurierbare Plattformen, die darauf ausgelegt sind, spezifische Materialherausforderungen dynamisch zu bewältigen.
Für Anlagen, die ein vielfältiges Portfolio an Polymeren verarbeiten, ist die betriebliche Vielseitigkeit das wertvollste Kapital. Ein äußerst anpassungsfähiges System nutzt eine modulare, gleichläufige Doppelschneckenarchitektur. Mit diesen vielseitigen Maschinen können Ingenieure das L/D-Verhältnis anpassen und bestimmte Förder- und Mischelemente entsprechend dem täglichen Produktionsplan austauschen. Durch die Integration flexibler Downstream-Optionen bieten diese Maschinen eine robuste Grundlage für dynamische Fertigungsumgebungen.
Bestimmte Polymere besitzen chemische Eigenschaften, die Standard-Extrusionsanlagen völlig wirkungslos machen. Polyethylenterephthalat, das häufig in Verpackungen und Textilien verwendet wird, ist bekanntermaßen empfindlich gegenüber hydrolytischem Abbau. Bleibt während der Schmelzphase Feuchtigkeit vorhanden, sinkt die Grenzviskosität des PET erheblich, wodurch die strukturelle Integrität des Endprodukts beeinträchtigt wird. Die Verarbeitung von PET erfordert eine hochspezialisierte Konfiguration. Fortschrittliche Systeme wie die CJWH PET Twin Screw Pelletizing Line nutzen spezielle Schneckengeometrien, die für sanftes Schmelzen in Kombination mit aggressiver Oberflächenerneuerung ausgelegt sind. Noch wichtiger ist, dass sie über robuste, mehrstufige Roots-Vakuumsysteme verfügen, die in der Lage sind, Feuchtigkeit und flüchtige Stoffe mit niedrigem Molekulargewicht direkt aus der Schmelze zu extrahieren. Durch diese gezielte Technik entfällt die Notwendigkeit einer energieintensiven Vorkristallisation und Vortrocknung der Flocken, was den Prozess rationalisiert und sicherstellt, dass die endgültigen Pellets die erforderlichen Viskositätsniveaus für das Flasche-zu-Flasche-Recycling beibehalten.
Die Auswahl der richtigen Extruderoptionen hängt vollständig von einer objektiven Bewertung Ihres spezifischen Materials und Ihrer Betriebsumgebung ab. Ihre Produktionsziele bestimmen die erforderliche Schneckenkonstruktion, das L/D-Verhältnis und das Getriebedrehmoment. Die Integration der richtigen nachgeschalteten Ausrüstung gewährleistet einen hocheffizienten, stabilen und profitablen Prozess. Beseitigen Sie das Rätselraten, das mit generischen Maschinen verbunden ist, und wenden Sie sich noch heute an Experten für Extrusionstechnik. Durch den Aufbau einer maßgeschneiderten Maschinenkonfiguration, die auf Ihre rheologischen Anforderungen zugeschnitten ist, garantieren Sie langfristigen Erfolg und maximalen ROI bei Ihren industriellen Kunststoffgranulierungsvorgängen . Bewerten Sie Ihre aktuellen Engpässe, gleichen Sie sie mit den oben besprochenen fortschrittlichen technischen Parametern ab und verbessern Sie Ihre Produktionskapazitäten mit Zuversicht.
Ein Einschneckenextruder fungiert in erster Linie als kontinuierliche Pumpe und ist für das einfache Schmelzen, Fördern und Formen von Polymeren durch eine Düse konzipiert. Es verfügt über begrenzte Mischfähigkeiten. Im Gegensatz dazu verfügt ein Doppelschneckenextruder über zwei sich kreuzende Wellen, die für intensives dispersives und verteilendes Mischen, hervorragende Scherkontrolle und hervorragende Entgasung sorgen. Dieser grundlegende Unterschied macht Doppelschneckenmodelle zum obligatorischen Standard für komplexe Compoundierung, Zugabe von Füllstoffen, Farbmasterbatch-Produktion und fortschrittliches Recycling.
Das Verhältnis muss genau auf Ihre Prozesskomplexität abgestimmt sein. Ein kürzeres Verhältnis sorgt für ausreichende Verweilzeit zum einfachen Schmelzen und Grundcompoundieren wärmeempfindlicher Materialien. Wenn Ihre Produktion mehrere Additivzuführungsstufen, eine komplexe reaktive Extrusion oder eine starke Vakuumentgasung umfasst – was bei der Verarbeitung recycelter Kunststoffe mit hoher Feuchtigkeit üblich ist – ist ein längeres Verhältnis von bis zu 52:1 erforderlich, um ausreichend Zylinderraum für diese kritischen Vorgänge bereitzustellen.
Ein eigenständiger Extruder kann ohne Präzisionszusatzgeräte nicht effizient funktionieren. Eine komplette Industrielinie erfordert gravimetrische Dosiergeräte, um eine exakte Rezepturgenauigkeit sicherzustellen und Materialverschwendung zu vermeiden. Außerdem sind robuste Schmelzefiltrationssysteme wie kontinuierliche hydraulische Siebwechsler erforderlich, um Verunreinigungen ohne Produktionsunterbrechung zu entfernen. Betreiber müssen das richtige nachgeschaltete Pelletiersystem basierend auf der spezifischen Schmelzfestigkeit und den Kühlanforderungen des verarbeiteten Polymers auswählen.
Ja, vorausgesetzt, die Maschine ist mit einer modularen Doppelschneckenarchitektur ausgestattet. Da die Schneckenwellen verzahnt sind, können Bediener verschiedene Knet-, Misch- und Förderelemente auf die Welle schieben, um ein individuelles geometrisches Profil zu erstellen, das auf verschiedene Polymere zugeschnitten ist. Durch Anpassen der Zylindertemperaturprofile und Ändern der Motorgeschwindigkeit über das Bedienfeld kann eine einzelne, gut konfigurierte Maschine nahtlos von der Verarbeitung flexibler Polyolefine auf starre technische Kunststoffe umstellen.
Schneller Verschleiß wird typischerweise durch die Verarbeitung von stark abrasiven Materialien wie Glasfasern, Kalziumkarbonat oder ungewaschenen Recyclingflocken unter Verwendung herkömmlicher Metallurgie verursacht. Hohe Scherbeanspruchung und örtlich zu hoher Druck beschleunigen zudem den Verschleiß. Um dem entgegenzuwirken, spezifizieren Ingenieure Bimetall-Zylinderauskleidungen und spezielle Schneckenelemente aus Werkzeugstahl, die für raue, abrasive Compoundierumgebungen ausgelegt sind.
Durch die hohe Drehmomentdichte kann der Extruder hochviskose Schmelzen und stark gefüllte Massen verarbeiten, ohne dass das Antriebssystem abwürgt. Dadurch kann die Maschine mit niedrigeren Schneckengeschwindigkeiten laufen und gleichzeitig eine hohe volumetrische Leistung beibehalten. Dadurch wird die auf das Material ausgeübte Scherwärme reduziert, eine thermische Zersetzung verhindert und eine stabilere, hochwertigere Polymermatrix gewährleistet.


