
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-26 Herkunft:Powered


Die Wahl der falschen Schneidmethode führt zu einer schnellen Verschlechterung der Polymerqualität. In der Fabrik ist die Herstellung gleichmäßiger, qualitativ hochwertiger Pellets das Lebenselixier jedes Kunststoffherstellungs- und -recyclingbetriebs. Letztendlich bestimmen die physikalische Geometrie und die Schüttdichte Ihres Endprodukts dessen Marktwert.
Allerdings überstehen nicht alle Polymere den Granulationsprozess gleichermaßen. Die Wahl einer inkompatiblen Schneidmethode führt zu häufigem Fadenbruch, übermäßiger Staubentwicklung oder geschmolzenen Klumpen, die Ihre Ausrüstung brutal verstopfen. Diese schlechten technischen Entscheidungen führen unweigerlich zu kostspieligen Maschinenstillstandszeiten und frustrieren die Bediener erheblich.
Jüngste globale Marktberichte zum Kunststoffrecycling verdeutlichen einen massiven Wandel hin zur Kreislaufwirtschaft mit einem stetigen jährlichen Wachstum bei der Rückgewinnung von Post-Consumer-Hartplastik. Anlagen stehen unter enormem Druck, größere Mengen gemischter Hartballen zu verarbeiten, was die Ausrüstung an ihre absoluten Grenzen bringt. Dieser Branchenwandel erfordert Granulationssysteme, die einen hohen Durchsatz ohne ständige manuelle Eingriffe bieten. Daher ist das Verständnis des Materialverhaltens wichtiger denn je.
In diesem umfassenden Leitfaden werden wir genau aufschlüsseln, welche Kunststoffe in einer Strangschneideanlage gedeihen. Sie erfahren, wie Sie Materialien identifizieren, die mechanische Herausforderungen darstellen, und umsetzbare Strategien zur Optimierung Ihres gesamten Aufbaus für maximale Betriebseffizienz entdecken.
Um festzustellen, welche Kunststoffe problemlos durch Ihre Anlagen laufen, müssen Sie zunächst den mechanischen und thermischen Weg des Polymers verstehen. Beim Stranggranulieren handelt es sich nicht um einen einzelnen Vorgang. Vielmehr handelt es sich um einen aufeinanderfolgenden, hochkoordinierten Vorgang, der Extrusion, Kühlung, Trocknung und schließlich Scherung umfasst.
Der physikalische Zustand des geschmolzenen Harzes bestimmt seine Kompatibilität. Eigenschaften wie Schmelzfestigkeit, Viskosität und Wärmeleitfähigkeit bestimmen, ob ein Polymer einen kontinuierlichen Strang bilden kann. Dieser Strang muss die physikalische Spannung überstehen, die entsteht, wenn er vom Extruderdüsenkopf durch ein Wasserbad und in die Schneidmesser gezogen wird, ohne nach unten zu sinken oder unter der Belastung zu brechen.
Der Prozess beginnt, wenn der Extruder gereinigten, geschmolzenen Kunststoff durch einen speziell entwickelten Düsenkopf drückt. Moderne Anlagen verfügen häufig über fortschrittliche Bimetallzylinder und optimierte Schneckenkonstruktionen mit einem Längen-Durchmesser-Verhältnis von 36:1, um eine perfekt homogenisierte Schmelze zu gewährleisten. Beim Verlassen der Düsenfläche fallen diese glühenden Stränge sofort in ein kühlendes Wasserbad.
Stellen Sie sich die Fabrikhalle vor. Die Betreiber überwachen diese Übergangszone ständig, da Länge und Temperatur dieses Wasserbades die kritischsten Variablen in der gesamten Anlage sind. Das Wasser muss dem Polymer gerade genug Wärme entziehen, um die Außenhaut zu verfestigen. Diese feste Haut sorgt für die nötige Zugfestigkeit, damit der Strang von den Vorschubrollen nach vorne gezogen werden kann. Umgekehrt darf der Kern nicht so schnell abkühlen, dass der Kunststoff spröde wird. Das Finden dieses exakten thermischen Gleichgewichts verhindert einen katastrophalen Strangbruch, bevor das Material überhaupt den Rotor erreicht.
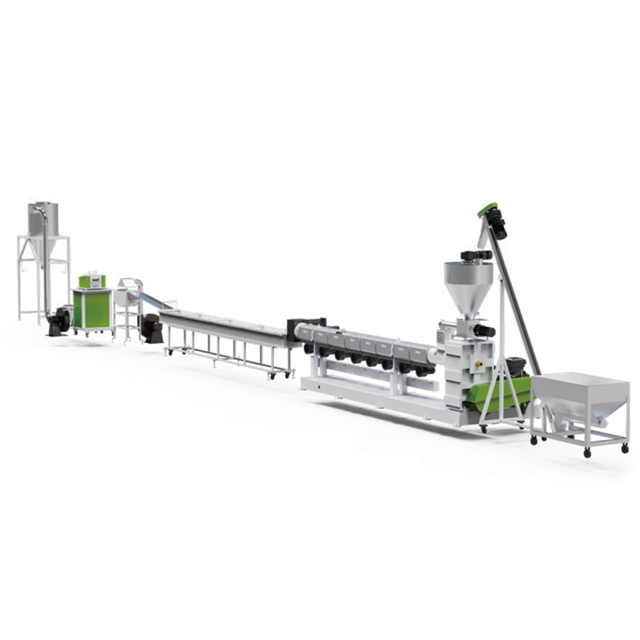
Die Stranggranulierungsmethode ist der unbestrittene Industriestandard für die Verarbeitung starrer Polymere und bewältigt problemlos geringfügige Schwankungen im Schmelzfluss, ohne dass ein ständiger manueller Eingriff erforderlich ist. Wenn sie mit dem richtigen Material kombiniert werden, laufen diese Maschinen tagelang ununterbrochen.
Polypropylen und Polyethylen, einschließlich Varianten mit hoher und niedriger Dichte, sind wohl die am häufigsten mit dieser Methode verarbeiteten Materialien. Polyolefine besitzen eine außergewöhnliche Schmelzfestigkeit.
Beim Extrudieren richten sich ihre Molekülketten so aus, dass die geschmolzenen Stränge ihr eigenes Gewicht sicher tragen können, wenn sie den Luftspalt ins Wasser überqueren. Aufgrund ihrer vorhersehbaren Abkühlkurven und teilkristallinen Strukturen können sie problemlos in einer Standard- Kunststoffgranuliermaschine verarbeitet werden . Bei der Verarbeitung sauberer Polyolefine genießen Bediener in der Regel lange, ununterbrochene Schichten mit minimaler Staubentwicklung und messerscharfen Pelletabmessungen.
Technische Kunststoffe erfordern aufgrund ihrer einzigartigen Eigenschaften eine präzise thermische Handhabung, bleiben jedoch bei ordnungsgemäßer Kalibrierung der Anlage gut mit dem Strangschneiden kompatibel.
Polyethylenterephthalat: Dieses Polymer dominiert den Flaschenrecyclingsektor und erfordert ein sorgfältiges Temperaturmanagement. Da es vom amorphen in den kristallinen Zustand übergeht, liefert das Strangschneiden in Kombination mit nachgeschalteter Kristallisationsausrüstung phänomenale Ergebnisse. Die Starrheit eines ordnungsgemäß gekühlten Strangs sorgt für eine saubere, zufriedenstellende Scherung.
Polycarbonat und ABS: Diese amorphen Polymere werden für ihre Steifigkeit und Dimensionsstabilität geschätzt. Sie schrumpfen nicht unvorhersehbar, wenn sie ins Wasserbad gelangen. Diese strukturelle Stabilität macht sie zu perfekten Kandidaten für staubfreies Schneiden, was zu hochwertigen Pellets in Premiumqualität führt.
Polyamide: Materialien wie Nylon werden bei deutlich höheren Temperaturen verarbeitet und wirken wie Schwämme, die Feuchtigkeit schnell absorbieren. Ein Strangschneider verarbeitet Polyamide hervorragend, vorausgesetzt, der Bediener hält die Wasserbadtemperatur zwischen 60 und 80 Grad Celsius. Dadurch wird verhindert, dass die Stränge einen Thermoschock erleiden oder überschüssiges Wasser absorbieren, bevor sie in den Schneider gelangen.
Polystyrol, insbesondere Allzweck- und schlagfestes Polystyrol, kann durchaus zu Stranggranulat verarbeitet werden. Der Haken daran ist, dass dieses Material von Natur aus spröde ist.
Ist das Kühlbad zu kalt, führt der plötzliche Temperaturabfall zu starken inneren Spannungen. Die Stränge brechen wie trockene Zweige, bevor sie überhaupt die Zugrollen berühren. Durch die Implementierung präziser Thermostatsteuerungen können Werksleiter diese spröde Natur zähmen und so einen kontinuierlichen, profitablen Produktionslauf gewährleisten.
Um die Auswahl Ihrer Ausrüstung zu vereinfachen, sehen Sie sich diese technische Aufschlüsselung der Polymerkompatibilität mit Standard-Strangschneidsystemen an.
| Polymerkategorie | Schmelzfestigkeit | Strangschneideeignung | Betriebsschwerpunkt |
|---|---|---|---|
| Polyolefine wie Polyethylen und Polypropylen | Hoch | Exzellent | Standard-Kühlbadaufbau; hochstabiler Prozess. |
| Technische Harze wie Polycarbonat und Nylon | Mittel bis Hoch | Sehr gut | Erfordert eine präzise Kontrolle der Wasserbadtemperatur, um einen Thermoschock zu verhindern. |
| Weiche Elastomere wie TPU und Weich-PVC | Niedrig | Arm | Neigt dazu, sich um Rotoren zu wickeln; Das Pelletieren unter Wasser wird dringend empfohlen. |
| Hochgefüllte Verbindungen wie glasfaserverstärkt | Hoch | Gerecht | Bildet stabile Stränge, verursacht aber starken Klingenverschleiß; erfordert Wolframcarbidrotoren. |
Ein Strangschneider arbeitet niemals isoliert. Es fungiert als letztes Präzisionsinstrument innerhalb eines viel größeren mechanischen Ökosystems.
Wenn Sie harten Post-Consumer-Abfall wie zerdrückte Batteriegehäuse, extrudierte Rohre oder dicke Reinigungsmittelbehälter verarbeiten, muss das gesamte System auf Synergie ausgelegt sein. Eine spezielle Pelletierlinie für starre Kunststoffe integriert das Waschen, Zerkleinern, Schmelzen und Schneiden von Material in einem nahtlosen, automatisierten Arbeitsablauf. Industrietaugliche Systeme sind oft für Kapazitäten von 300 bis 1000 Kilogramm pro Stunde ausgelegt.
Zunächst werden die starren Flocken dem Extruder zugeführt. Hochleistungsfiltrationssysteme wie Doppelkolben-Siebwechsler entfernen nicht geschmolzene Verunreinigungen wie Aluminiumfolie oder Papieretiketten, die andernfalls dazu führen würden, dass ein Strang im Wasserbad reißt. Sobald diese gereinigte Schmelze extrudiert und abgekühlt ist, übernimmt der Schneider die Zügel. Das resultierende Ergebnis ist eine Charge gleichmäßiger, zylindrischer Pellets mit ausgezeichneter Fließfähigkeit, was für Käufer, die Hochgeschwindigkeits-Spritzgussmaschinen betreiben, eine entscheidende Kennzahl ist.
Während sich Standardpolymere mühelos verarbeiten lassen, müssen sich Facility Manager auch mit Materialien auseinandersetzen, die den Schneidprozess aktiv bekämpfen. Das frühzeitige Erkennen dieser Einschränkungen verhindert katastrophale Schäden an der Ausrüstung und quälende Ausfallzeiten.
Elastomere mit einer Shore-Härte von unter 70 sind für herkömmliche Strangschneider ein Albtraum. Weiche Materialien wie thermoplastisches Polyurethan und hochplastifiziertes Weich-PVC bleiben selbst nach einem langen Bad in einem gekühlten Kühlbad frustrierend klebrig.
Wenn diese Gummistränge in die Schneidkammer gelangen, verformen und biegen sie sich, anstatt sauber abzuscheren. Sie bleiben am Beetmesser haften und verklumpen. Das Schlimmste ist, dass sie sich eng um die rotierenden Schneidrotoren wickeln und einen vollständigen Maschinenstillstand erzwingen. Während einige härtere Qualitäten mit stark gekühltem Wasser verarbeitet werden können, sind Unterwassergranulatoren für ultraweiche Harze objektiv die intelligentere Wahl.
Polymere mit einem außergewöhnlich hohen Schmelzindex verhalten sich eher wie heißer Sirup als wie ein viskoses Gel. Diese Flüssigkeiten mit geringer Schmelzfestigkeit können einfach keinen kontinuierlichen Strang halten. Sobald sie die Matrize verlassen, hängen sie stark durch, sammeln sich am Boden des Kühlbades oder brechen ganz, bevor die Zugwalzen sie ergreifen können.
Kunststoffe, die stark mit Strukturadditiven beladen sind, stellen eine große mechanische Herausforderung dar. Verbindungen mit einem hohen Anteil an Glasfasern, Kalziumkarbonat oder Talk wirken genau wie Sandpapier.
Während sie stabile, schöne Stränge bilden, richten sie bei herkömmlichen Stahlklingen verheerende Schäden an. Das Drücken hochgefüllter Massen durch einen einfachen Fräser führt dazu, dass die Schneidrotoren schnell stumpf werden. Innerhalb weniger Stunden beginnt die Maschine, den Kunststoff zu zerkauen, anstatt ihn zu schneiden, wodurch ungleichmäßige Pellets und eine große Menge Polymerstaub in der Luft entstehen.
Um eine konsistente, qualitativ hochwertige Ausgabe zu erzielen, ist mehr als nur das Umlegen eines Netzschalters erforderlich. Facility Manager müssen die Betriebsparameter, die den Prozess steuern, genau verstehen. Durch die Feinabstimmung Ihrer Kunststoffpelletierungslinie wird sichergestellt, dass die Stränge intakt bleiben, die Klingen länger halten und das Endprodukt strengen Industrietoleranzen entspricht.
Die thermische Dynamik des Wasserbades bestimmt die physikalische Stabilität Ihrer Strähnen. Bei zu kaltem Wasser zerbricht der Kunststoff in der Schneidkammer. Wenn das Wasser hingegen zu heiß ist, verbleibt im Kern des Strangs eine geschmolzene Paste, wodurch der Kunststoff an den Klingen verschmiert und hässliche Enden auf Ihren geschnittenen Pellets zurückbleibt.
Betreiber müssen thermostatisch gesteuerte Bäder verwenden, die mit Wärmetauschern ausgestattet sind. Ein gängiger Fabriktrick besteht darin, einen turbulenten Wasserstrom direkt an der Düsenfläche zu erzeugen, um zu verhindern, dass die heißen Stränge aneinander kleben. Darauf folgt eine sanfte, laminare Strömung, die sie sanft zum Trocknungsbereich leitet.
Mechanische Spannung ist ein heikler Balanceakt. Die Geschwindigkeit der gummierten Zugwalzen muss perfekt mit der Ausstoßgeschwindigkeit des Extruders synchronisiert sein.
Wenn die Maschine zu stark zieht, dehnt sie die geschmolzenen Stränge und verdünnt sie, bis sie reißen. Wenn es zu langsam zieht, sammeln sich die Stränge und verheddern sich im Wasser. Moderne Linien nutzen fortschrittliche Frequenzumrichter, um ein geschlossenes Rückkopplungssystem einzurichten, das die Walzengeschwindigkeit automatisch an geringfügige Schwankungen des Schmelzedrucks des Extruders anpasst.
Feuchtigkeit ist der Erzfeind hochwertiger Kunststoffpellets. Wenn Wasser an den Strängen entlangläuft und in die Schneidkammer eindringt, verwandelt es Kunststoffstaub in eine stark abrasive Paste. Diese Paste zerstört Lager und lässt die Klingen schnell stumpf werden. Darüber hinaus sind Nasspellets für Zweithersteller völlig inakzeptabel.
Hochgeschwindigkeits-Luftmesser müssen absolut präzise positioniert werden. Nach bewährten technischen Methoden muss das Luftmesser in einem 45-Grad-Winkel gegen die Laufrichtung des Strangs eingestellt werden. Durch diese spezielle Ausrichtung wird die gesamte Oberflächenfeuchtigkeit gewaltsam entfernt, bevor der Strang die Vorschubwalzen berührt.
Investitionen in Investitionsgüter erfordern einen Blick über den ursprünglichen Preis hinaus. Entscheidungsträger müssen technische Spezifikationen anhand ihres spezifischen Materialdurchsatzes bewerten und sich dabei stark auf Haltbarkeit und Wartungszugänglichkeit konzentrieren.
Die metallurgische Zusammensetzung Ihrer Schneidkammer bestimmt Ihren Wartungsplan. Für Standard-Recyclingbetriebe, die sauberes, ungefülltes Polyethylen verarbeiten, bietet Werkzeugstahl mit hohem Kohlenstoffgehalt wie D2 eine äußerst kostengünstige Lösung.
Wenn Ihre Anlage jedoch starre technische Kunststoffe oder abrasive, glasfaserverstärkte Verbindungen verarbeitet, ist die Umrüstung auf Rotoren aus massivem Wolframcarbid ein zwingender Kapitalaufwand. Hartmetall ist zwar spröde, widersteht jedoch starkem Abrieb und sorgt so für saubere Schnitte bei anstrengenden Produktionsläufen, ohne dass eine Schärfunterbrechung mitten in der Schicht erforderlich ist.
In der Welt der Kunststoffverarbeitung schmälern Ausfallzeiten den Gewinn. Unabhängig davon, ob ein Bediener einen routinemäßigen Klingenwechsel durchführt, einen Farbwechsel vornimmt oder einen Stau beseitigt, benötigt er sofortigen Zugriff auf die Schneidkammer.
Priorisieren Sie Maschinenkonstruktionen, die einen werkzeuglosen Einstieg ermöglichen. Systeme, die mit Schnellspannklemmen und Klappdeckeln ausgestattet sind, ermöglichen es einem einzelnen Techniker, den Rotor freizulegen, die Kammer abzusaugen und die Produktion in weniger als zwanzig Minuten wieder aufzunehmen. Eine Maschine, deren Reinigung zwei Stunden dauert, wird Ihren Tagesertrag stillschweigend zerstören.
Für Recyclingmanager und Produktionsleiter muss die Maschinenbeschaffung durch eine strenge Finanzmodellierung gerechtfertigt sein. Im Vergleich zu alternativen Technologien stellt das Strangschneiden ein äußerst überzeugendes wirtschaftliches Argument dar.
Rein kapitaltechnisch gesehen erfordert dieses System eine deutlich geringere Anfangsinvestition als eine Unterwasser-Granulieranlage. Es gibt keine komplexen Formschneider, keine Hochdruck-Wasserzirkulationssysteme und keine teuren Zentrifugaltrockner.
Auf der Betriebskostenseite verbrauchen diese Maschinen deutlich weniger Strom. Die Kosten für den Austausch der Klingen sind gut vorhersehbar, und das unkomplizierte mechanische Design bedeutet, dass Ihr hauseigenes Wartungsteam die Maschine mit Standardwerkzeugen warten kann. Letztendlich hängt Ihre Kapitalrendite ausschließlich von der Qualität des Endergebnisses ab. Standardisierte, einheitliche und knochentrockene Pellets erzielen auf dem globalen Rohstoffmarkt Spitzenpreise.
Dieses traditionelle Schneidverfahren ist nach wie vor das zuverlässige Arbeitspferd der Kunststoff verarbeitenden Industrie. Es ist speziell für die Verarbeitung einer Vielzahl starrer und halbstarrer Kunststoffe konzipiert, von alltäglichen Verpackungsharzen bis hin zu anspruchsvollen technischen Polymeren.
Während es bei ultraweichen Elastomeren oder sehr flüssigen Schmelzen schwierig sein kann, garantiert die Abstimmung des richtigen Polymers auf diese Schneidmethode eine beispiellose Betriebseffizienz. Indem Sie Ihre Kühlbadtemperaturen beherrschen, Ihre Ziehgeschwindigkeiten synchronisieren und in die richtige Klingenmetallurgie investieren, können Sie Ausfallzeiten drastisch reduzieren und die Qualität Ihres Endprodukts steigern.
Die Auswahl der richtigen Maschinen ist der wichtigste Schritt auf dem Weg zur langfristigen Rentabilität. Wir empfehlen dringend, die offizielle Website von Jwell zu besuchen, um mehr über die leistungsstarken Extrusions- und Granulationsgeräte zu erfahren. Kontaktieren Sie noch heute ihr Ingenieurteam, um Ihre spezifischen Materialanforderungen zu besprechen, und lassen Sie sich von ihnen bei der Entwicklung eines maßgeschneiderten Pelletiersystems unterstützen, das Ihren Gewinn steigert.
Ja, es ist außerordentlich effektiv für die Verarbeitung von recyceltem Kunststoff, insbesondere innerhalb eines starren Materialflusses. Da Post-Consumer-Kunststoffe jedoch häufig versteckte Verunreinigungen wie Papier, Metallflocken oder Schmutz enthalten, muss Ihre Extrusionslinie mit robusten Schmelzefiltern und Siebwechslern ausgestattet sein. Jegliche Verunreinigungen, die durch den Düsenkopf gelangen, erzeugen Schwachstellen im geschmolzenen Polymer, sodass die Stränge im Wasserbad brechen, bevor sie geschnitten werden können.
Fadenbruch ist ein häufiges operatives Problem, das in der Regel auf drei Hauptursachen zurückzuführen ist. Erstens führt eine schlechte Schmelzefiltration dazu, dass Verunreinigungen die strukturelle Integrität des Strangs beeinträchtigen. Zweitens führen falsche Wasserbadtemperaturen zu starker Sprödigkeit, wenn der Kunststoff mit zu kaltem Wasser in Berührung kommt. Schließlich führt eine mechanische Fehlanpassung, bei der die Zugwalzen schneller laufen als der Extruder drückt, zu einer übermäßigen Spannung, wodurch die Stränge unter der physischen Belastung brechen.
Der grundlegende Unterschied liegt im physikalischen Zustand des Kunststoffs genau zum Zeitpunkt des Schneidens. Ein Strangschneider schneidet den Kunststoff, nachdem er zu Endlossträngen gezogen und in einem Kühlbad vollständig verfestigt wurde. Umgekehrt schneidet ein Wasserringsystem den Kunststoff, während er noch eine heiße, geschmolzene Paste ist, direkt an der Formfläche auf und schleudert diese heißen Tropfen sofort zum Abkühlen in einen zirkulierenden Wasserring. Für starre Materialien mit hoher Schmelzfestigkeit eignet sich das Strangschneiden besser, während für klebrige Harze das Wasserringschneiden bevorzugt wird.
Übermäßiger Staub wird typischerweise durch stumpfe Schneidmesser, einen falschen Abstand zwischen Rotor und Untermesser oder die Verarbeitung spröder Materialien bei falscher Temperatur verursacht. Um Staub zu reduzieren, müssen Bediener sicherstellen, dass der Spalt zwischen den rotierenden Messern und dem stationären Untermesser genau nach den Herstellerangaben kalibriert ist. Darüber hinaus führt die Aufrechterhaltung scharfer Klingen und die Sicherstellung, dass der Kunststoffkern vor dem Schneiden eine leichte Restwärme speichert, zu einem sauberen Scheren und nicht zu einem zersplitternden Effekt.
Bei Polyethylenterephthalat muss die Wasserbadtemperatur sorgfältig kontrolliert werden und im Allgemeinen wärmer gehalten werden als bei Standard-Polyolefinbädern. Ein optimaler Temperaturbereich liegt oft zwischen 40 und 60 Grad Celsius. Ist das Wasser zu kalt, werden die Strähnen sofort spröde und brechen unter Spannung. Wenn Sie das Bad mäßig warm halten, können sich die Stränge an der Außenseite verfestigen, während gleichzeitig genügend Flexibilität erhalten bleibt, um durch die Zugrollen zu navigieren, ohne zu brechen.


