
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-24 Herkunft:Powered


Beeinträchtigt übermäßige Hitze stillschweigend die Qualität Ihrer Kunststoffextrusion? Betreten Sie jede aktive Produktionshalle. Sie werden schnell erkennen, dass ein Extruder weit mehr ist als nur ein beheiztes Rohr. Ein Einschneckenextruder ist zum Schmelzen fester Polymere stark auf mechanische Reibung angewiesen. Ohne präzise und reaktionsschnelle Kühlung führt diese unerbittliche Reibung zu einem starken Polymerabbau. Die Folge sind inakzeptable Ausschussraten und entgangene Gewinne.
In diesem umfassenden Leitfaden verzichten wir auf allgemeine Ratschläge. Wir tauchen tief in die Thermodynamik der Extrusion aus der Perspektive der Frontline-Technik ein. Sie lernen, wie Sie bestimmte Kühltechnologien an Ihre Materialien anpassen und die mechanischen Feinheiten des Wärmemanagements verstehen. Wir behandeln auch wichtige Schritte zur Fehlerbehebung, damit Ihre Kunststoffgranulierungsmaschine mit höchster Effizienz läuft.
Das Verständnis der inneren Thermodynamik ist von grundlegender Bedeutung. Ebenso wichtig wie die Wärmeanwendung ist die Wärmeentnahme. Die Maschine wandelt feste Kunststoffpellets in eine gleichmäßige viskose Flüssigkeit um. Es funktioniert als komplexer thermodynamischer Motor. Die mechanische Energie des Hauptmotors wird kontinuierlich in Wärmeenergie umgewandelt.
Wenn sich die Schnecke dreht, drückt sie Material gegen die Innenwand des Zylinders. Dadurch entstehen starke Scherkräfte. Das Polymer komprimiert und schmilzt. Diese innere Reibung erzeugt durch viskose Dissipation große Mengen an Wärme. Bei Hochgeschwindigkeitsrotationszyklen erzeugt die Scherreibung deutlich mehr Wärmeenergie als externe Gussheizer.
Sobald das System seine stabile Betriebstemperatur erreicht, werden Sie häufig feststellen, dass sich die Heizbänder vollständig abschalten. An diesem kritischen Punkt muss das Kühlsystem sofort übernehmen. Es muss überschüssige Reibungswärme abführen. Wenn der Kühlmechanismus nicht eingreift, steigt die Temperatur der Schmelze unkontrolliert an. Dies führt zu sofortigen Verarbeitungsfehlern.
Eine genaue Temperaturregelung bildet die absolute Grundlage für die Produktion hochwertiger Ergebnisse. Wenn überschüssige Scherwärme nicht bewältigt wird, durchbricht die Polymerschmelze leicht ihr maximales Verarbeitungsfenster. Molekülketten im Kunststoff beginnen zu brechen.
Für Bediener, die den Boden verwalten, macht sich eine schlechte Temperaturregulierung physisch bemerkbar. Sie sehen verbrannte Materialien, starke Vergilbung und stark schwankende Schmelzviskosität. Diese Schwankungen führen zu Wellen am Düsenkopf. Letztendlich erhält man Pellets mit ungleichmäßiger Größe und schlechter struktureller Integrität. Durch die Implementierung einer robusten Kühlinfrastruktur wird die optimale Schmelzetemperatur sichergestellt. Dies sorgt für eine gleichmäßige Pelletgeometrie und bewahrt die mechanischen Eigenschaften des Polymers.
Wenn wir uns die jüngsten Entwicklungen in der Extrusionsfertigung ansehen, sehen wir einen massiven Wandel hin zu energieeffizientem Wärmemanagement. Strengere globale Nachhaltigkeitsauflagen und steigende Stromkosten treiben diesen Wandel voran. Top-Hersteller verzichten auf Dauerpumpen und Standardventilatoren. Stattdessen setzt die Industrie in großem Umfang auf Gebläse mit variablem Frequenzantrieb und intelligente Kühlkreisläufe mit geschlossenem Kreislauf. Automatisierte Proportionalventile steuern diese fortschrittlichen Systeme.
Diese Entwicklung senkt den Energieverbrauch. Es bietet außerdem die äußerst präzisen Temperaturtoleranzen, die für die Verarbeitung fortschrittlicher recycelter Verbundwerkstoffe erforderlich sind. Für Werksleiter bedeutet dies geringere Betriebskosten und deutlich weniger manuelle Eingriffe in der Fabrikhalle.
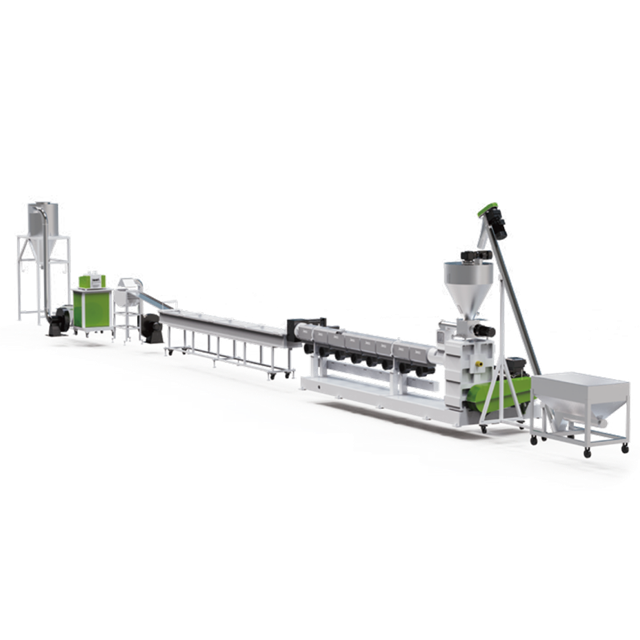
Um den thermischen Aufbau zu bekämpfen, setzen Hersteller drei Haupttechnologien ein. Die endgültige Auswahl hängt stark von der erforderlichen Wärmeableitungsrate, der thermischen Empfindlichkeit des Materials und Ihrem Betriebsbudget ab.
Luftkühlung bleibt die am besten zugängliche Wärmemanagementmethode. Der Extruderzylinder verfügt über Heizelemente aus Gussaluminium oder Kupfer mit tief integrierten Rippen. Diese Flossen maximieren die Oberfläche. Elektrische Radialgebläse sitzen direkt unter oder neben diesen Lamellen. Wenn eine bestimmte Zylinderzone ihren Sollwert überschreitet, meldet ein Thermoelement der SPS ein Signal. Das Gebläse schaltet sich sofort ein. Es drückt Umgebungsluft über die Lamellen, um die eingeschlossene Wärme abzuleiten.
Der Hauptvorteil ist die einfache Bedienung. Luftkühlung erfordert nur minimale Wartung und birgt kein Risiko für katastrophale Flüssigkeitslecks. Allerdings besitzt Luft eine relativ geringe spezifische Wärmekapazität. In Anwendungen mit extrem hohem Durchsatz oder in schwülen Fabrikumgebungen im Sommer ist es schwierig, die Wärme effektiv abzuleiten.
Wenn die konvektive Luftkühlung nicht ausreicht, greift die Wasserkühlung ein. Bei dieser Architektur zirkuliert gekühltes Wasser oder Wasser mit Umgebungstemperatur durch Kupferrohre, die eng um den Zylinder gewickelt sind. Alternativ fließt die Flüssigkeit durch präzise bearbeitete Kernkanäle, die im Zylinder selbst verborgen sind. Magnetventile regeln den Flüssigkeitsfluss auf Basis des zentralen PID-Reglers.
Wasser verfügt über eine außergewöhnliche Wärmeleitfähigkeit. Es entzieht dem Lauf nahezu augenblicklich enorme Wärmemengen. Diese Eigenschaft ist für Hochgeschwindigkeits-Extrusionslinien absolut entscheidend. Zu den Kompromissen gehören höhere Anfangsinvestitionskosten und die unbedingte Notwendigkeit einer sauberen Wasserquelle.
Bei hochspezialisierten Anwendungen ersetzt Thermoöl Wasser. Hochtemperatur-Wärmeübertragungsflüssigkeiten werden durch geschlossene Mäntel gepumpt, die das Fass umgeben. Bei der Verarbeitung extrem hochtemperaturbeständiger technischer Kunststoffe wie PEEK kommt die Ölkühlung explizit zum Einsatz. Das Einbringen von Wasser in diesen extremen Umgebungen würde dazu führen, dass es sofort in Dampf übergeht. Öl bietet eine äußerst stabile Temperaturkontrolle in erhöhten Bereichen.
| Kühlart | Wärmeableitungskapazität Wartungsniveau | Ideale | Materialanwendungen |
|---|---|---|---|
| Luftkühlung | Mäßig | Niedrig | PP, PE, ABS, allgemeine Polyolefine |
| Wasserkühlung | Sehr hoch | Mittel bis Hoch | PVC, PET, Hochgeschwindigkeitscompoundierung |
| Ölkühlung | Hohe Präzision bei hohen Temperaturen | Hoch | PEEK, Fluorpolymere, technische Harze |
Während die Zylinderkühlung die thermische Dynamik von außen nach innen steuert, erfordern bestimmte anspruchsvolle Produktionsszenarien die Wärmeabfuhr von innen nach außen. Dieses spezielle Wärmemanagement wird durch die Schneckenkühlung erreicht.
Für die Schneckenkühlung ist die Herstellung einer präzisen Hohlbohrung entlang der Mittelachse der massiven Extruderschnecke erforderlich. Auf der Getriebeseite ist eine Drehdurchführung installiert. Diese clevere Gleitringdichtung ermöglicht es stationären Anlagenleitungen, temperierte Flüssigkeiten direkt in die rotierende Metallwelle zu pumpen. Ein internes Siphonrohr sorgt dafür, dass die Flüssigkeit über die gesamte Länge der Bohrung fließt, bevor sie zurückfließt.
Besonders wichtig ist die Kühlung des Schneckenfußes in der Vorschub- und Verdichtungszone. Wird der Metallkern zu heiß, schmelzen die rohen Kunststoffpellets vorzeitig und bleiben an der Schnecke kleben. Dieses frustrierende Phänomen wird in der Fachwelt als Bridging bezeichnet. Dadurch wird die Effizienz der Vorwärtsförderung völlig zerstört.
In einer kontinuierlichen Kunststoffgranulierungslinie ist eine gleichmäßige Materialzufuhr nicht verhandelbar. Durch die Beibehaltung einer kühleren Schneckenwurzel behält das Rohmaterial genügend Reibung an der Zylinderwand, um mechanisch vorwärts gedrückt zu werden. Dieser interne Temperaturausgleich garantiert einen stabilen und stoßfreien Ausstoß am Düsenkopf.
Die Auswahl der richtigen Kühltechnologie ist niemals eine generische Entscheidung. Sie müssen den Aufbau an die spezifischen rheologischen Eigenschaften Ihres Polymers und Ihren Zieldurchsatz anpassen.
Polypropylen und Polyethylen sind äußerst verträgliche Standardkunststoffe. Sie verfügen über breite Verarbeitungstemperaturfenster und weisen eine ausgezeichnete thermische Stabilität unter Scherung auf. Für eine Standard -PP-PE-Pelletierlinie mit typischen Kapazitäten von 300 bis 1000 kg/h und einem L/D-Verhältnis von 30:1 bis 36:1 ist eine hocheffiziente Luftkühlung in Kombination mit Lamellenheizern aus Aluminiumguss fast immer die praktischste Wahl. Es sorgt für eine ausreichende Wärmeableitung und hält gleichzeitig den langfristigen Wartungsaufwand bemerkenswert niedrig.
Im krassen Gegensatz dazu erfordern Materialien wie PVC oder PET ein aggressives Wärmemanagement. PVC arbeitet in einem hauchdünnen Verarbeitungsfenster. PET erfordert eine präzise Temperaturkontrolle, um eine Verschlechterung der Eigenviskosität während der Pelletierungsphase zu verhindern. Für diese flüchtigen Polymere sind hochempfindliche Flüssigkeitskühlsysteme zwingend erforderlich. Um sicherzustellen, dass Reibungswärmespitzen sofort neutralisiert werden, müssen Wasser- oder Spezialölmäntel intensiv genutzt werden.
Selbst die robustesten Kühlsysteme erfordern eine systemische Überwachung. Durch die schnelle Diagnose der Grundursache können Produktausfälle minimiert und dauerhafte Schäden an der Ausrüstung verhindert werden.
Bei Flüssigkeitskühlsystemen ist die primäre Fehlerursache die stille Ansammlung von Mineralablagerungen. Wenn Sie eine träge Temperaturreaktion bemerken, bei der die SPS die Kühlung anweist, die Zylindertemperatur jedoch hoch bleibt, ist eine Durchflussbeschränkung höchstwahrscheinlich. Möglicherweise entdecken Sie auch eine kalkweiße Ablagerung um Kupferarmaturen herum.
Der Übeltäter ist in der Regel Kalziumkarbonat, das aus unbehandeltem Anlagenwasser ausfällt. Diese Ablagerungen wirken als starker Wärmeisolator. Wartungsteams müssen eine milde inhibierte Säurelösung durch die Kreisläufe zirkulieren lassen, um diese Ablagerungen aufzulösen. In Zukunft ist die Umstellung der Maschinen auf ein geschlossenes Kreislaufsystem mit aufbereitetem Wasser die beste vorbeugende Maßnahme.
Luftgekühlte Systeme sind sehr anfällig für Umweltverschmutzung. Wenn Sie durch die Fabrik gehen und bemerken, dass eine bestimmte Laufzone bei laufendem Lüfter ständig über ihren Sollwert hinausschießt, liegt wahrscheinlich eine Blockierung des Luftstroms vor.
Umgebungsstaub und Polymerfeinpartikel lagern sich dicht zwischen den Aluminium-Heizlamellen ab. Die unmittelbare Lösung besteht darin, den Motor abzuschalten und die Lamellen mit Hochdruck-Druckluft sauberzublasen. Wenn der Gebläsemotor nicht vollständig aktiviert werden kann, müssen Techniker das Multimeter herausziehen, um nach durchgebrannten Halbleiterrelais oder einer defekten Motorwicklung zu suchen.
Die Beschaffung schwerer Industriemaschinen erfordert eine sorgfältige technische Kommunikation. Ein häufiger Fehler bei der Beschaffung besteht darin, anzunehmen, dass ein Standard-Katalog-Kühlsystem ausreicht.
Die Größe und Wärmeaustauschkapazität Ihres Kühlsystems muss linear mit Ihrem angestrebten mechanischen Durchsatz skalieren. Eine Maschine, die für eine Leistung von 200 kg/h ausgelegt ist, hat ganz andere Anforderungen an die Wärmeableitung als eine riesige 1.000 kg/h-Linie. Stellen Sie dem Hersteller Ihre genauen Materialdatenblätter zur Verfügung. Dadurch kann ihr Ingenieurteam die zu erwartende Scherwärme genau berechnen und die Gebläse oder Wasserpumpen entsprechend dimensionieren.
Akzeptieren Sie keine Standardkonfigurationen, ohne zu überprüfen, ob sie Ihren lokalen betrieblichen Gegebenheiten entsprechen. Stellen Sie während der technischen Überprüfung spezifische Fragen. Sind die internen Kühlschlangen aus hochwertigem Kupfer gefertigt, um eine hervorragende Leitfähigkeit zu gewährleisten? Welche Hersteller von Gebläsen und Magnetventilen werden verwendet? Kann der Lieferant einen geschlossenen Wasserkühler direkt in den Maschinengrundrahmen integrieren?
Die Wahl des optimalen Kühlsystems ist ein Grundpfeiler für Ihren Extrusionserfolg. Die richtige Wahl hängt ganz von Ihrem spezifischen Polymer, Ihren Durchsatzambitionen und der Anlagenumgebung ab. Ein ordnungsgemäß spezifiziertes Wärmemanagement gewährleistet Tag für Tag eine zuverlässige und wiederholbare Produktion.
Ein gut konfigurierter Einschneckenextruder, der mit einer maßgeschneiderten Kühlarchitektur ausgestattet ist, leistet außergewöhnlich gute Ergebnisse. Nehmen Sie sich vom ersten Tag an die Zeit, die thermische Dynamik richtig zu konstruieren. Lassen Sie nicht mehr zu, dass unkontrollierte Scherwärme Ihre Produktionsqualität diktiert. Entdecken Sie leistungsstarke Extrusionslösungen und finden Sie das exakte Wärmemanagement-Setup für Ihr individuelles Projekt, um eine einwandfreie Ausführung zu gewährleisten.
Dieses Phänomen ist ausschließlich auf Scherreibung zurückzuführen. Die mechanische Wirkung der Schneckendrehung wandelt die kinetische Energie des Motors in intensive innere Wärme um. Sobald die Betriebsgeschwindigkeit erreicht ist, erzeugt allein die Reibung mehr als genug Wärme, um den Kunststoff zu schmelzen. Bei einer Fehlfunktion Ihrer Kühlgebläse oder Flüssigkeitszirkulationsleitungen kann diese kontinuierliche Reibungswärme nicht entweichen.
Ja, die Nachrüstung des Wärmemanagementsystems an einer bestehenden Linie ist äußerst effektiv. Betreiber rüsten häufig Standard-Werksventilatoren auf Industriegebläse mit hohem CFM um, um den Luftstrom zu erhöhen. Für eine aggressivere Kontrolle können Sie den Lauf mit wassergekühlten Aluminiumguss-Heizungen nachrüsten. Durch die Aufrüstung von Schaltschrankrelais auf Solid-State-Relais wird auch die Reaktionsfähigkeit deutlich verbessert.
Für die überwiegende Mehrheit der Standardanwendungen aus Polypropylen und Polyethylen ist eine hocheffiziente Luftkühlung die bessere Wahl. Eine Luftkühlung sorgt für eine ausreichende Wärmeabfuhr und ist gleichzeitig deutlich kostengünstiger. Die Wasserkühlung ist im Allgemeinen extrem leistungsstarken Leistungen vorbehalten, bei denen die Reibungswärme die Umgebungsluftgrenzen überschreitet.
Die Wartungshäufigkeit hängt stark von Ihrer spezifischen Umgebung ab. Bei luftgekühlten Systemen sollten Aluminiumlamellen und Gebläseeinlässe mindestens einmal im Monat von Staub befreit werden. Bei wassergekühlten Systemen, die normales Stadtwasser verwenden, sollten die Kühlmäntel alle drei bis sechs Monate chemisch von Ablagerungen gereinigt werden.
Eine Kältemaschine mit geschlossenem Kreislauf dient als zentrales Nervensystem für die thermische Stabilität. Es sorgt für eine äußerst gleichmäßige gekühlte Wasserversorgung der Fassmäntel. Durch die Isolierung der Wasserversorgung wird die Bildung von Kalkablagerungen vollständig verhindert und eine absolute Produktionsstabilität gewährleistet.
Das ideale Temperaturprofil folgt je nach Polymer typischerweise einer umgekehrten oder höckerförmigen Kurve. Die Einzugszone erfordert maximale Kühlung, um vorzeitiges Schmelzen und Brückenbildung zu verhindern. Die Kompressionszone benötigt eine mäßige Kühlung, um die Scherwärme auszugleichen. Die Dosierzone erfordert ein hochpräzises Wärmemanagement, um eine gleichmäßige Schmelzviskosität sicherzustellen, bevor das Polymer den Düsenkopf erreicht.
Ein unterdimensioniertes Kühlsystem weist eindeutige Warnsignale für den Betrieb auf. Sie werden chronische Temperaturüberschreitungen in den Verdichtungs- und Dosierzonen beobachten, obwohl die Gebläse oder Pumpen auf Hochtouren laufen. Darüber hinaus liegt die Schmelzetemperatur ständig über den Zylindersollwerten. Dies führt zu einer Verschlechterung der Materialeigenschaften und starken Druckstößen an der Matrize.


