
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-09 Herkunft:Powered


Eine schlechte Einrichtung der Versorgungseinrichtungen führt zur stillschweigenden Zerstörung Ihrer Extrusionsausrüstung. Zur Errichtung einer neuen Anlage gehört weit mehr, als nur Maschinen auf den Beton zu stellen und den Startknopf zu drücken. Wenn Ihnen eine stabile Stromversorgung, eine präzise Steuerung der Wassertemperatur und ein aggressiver Luftstrom fehlen, wird Ihre Produktionslinie schnell ausfallen. In diesem Leitfaden erläutern wir die genaue Versorgungsinfrastruktur, die erforderlich ist, um den Betrieb mit höchster Effizienz aufrechtzuerhalten. Beherrschen Sie noch heute diese grundlegenden Anforderungen, um sicherzustellen, dass Ihre Stranggranulierungsmaschine einwandfrei läuft.
Um die Versorgungsanforderungen einer Anlage wirklich zu erfassen, müssen Sie zunächst den mechanischen Arbeitsablauf in der Fabrikhalle visualisieren. Der Prozess der Stranggranulierung ist ein äußerst sequenzieller Vorgang. Geschmolzenes Polymer verlässt den Düsenkopf eines Extruders in kontinuierlich leuchtenden Strängen. Diese heißen, halbflüssigen Fäden tauchen sofort in ein Wasserkühlbad ein, wo der Kunststoff durch schnellen Wärmeaustausch erstarrt. Nach dieser Kühlrinne durchlaufen die Stränge ein Hochgeschwindigkeits-Luftmessersystem, das die restliche Oberflächenfeuchtigkeit entfernen soll. Abschließend werden die getrockneten Stränge von motorisierten Vorschubwalzen kraftvoll in die Schneidkammer gezogen und von einem rotierenden Hochgeschwindigkeitsschneider in gleichmäßige zylindrische Pellets geschnitten.
Für Facility Manager und Projektingenieure ist die Analyse dieses Arbeitsablaufs vor dem Kauf der Ausrüstung von entscheidender Bedeutung. Der Kauf der Maschinen macht nur einen Bruchteil Ihrer gesamten Projektkosten aus. Ihre Betriebsausgaben hängen stark vom Strom-, Kaltwasser- und Druckluftverbrauch ab. Diese laufenden Kosten bestimmen letztendlich Ihre langfristige Rentabilität. Wenn die vorhandene Infrastruktur einer Anlage diese erforderlichen Versorgungslasten nicht liefern kann, werden die Maschinen unweigerlich unter häufigen Ausfallzeiten, beschleunigtem Verschleiß und inkonsistenter Endproduktqualität leiden. Die genaue Abbildung dieser Versorgungsanforderungen gewährleistet eine nahtlose Integration und Betriebssicherheit.
Im gesamten Polymerverarbeitungssektor erleben wir einen massiven Wandel hin zu einem energieeffizienten Versorgungsmanagement. Angesichts der weltweit steigenden Stromkosten betrachten moderne Anlagen gekühltes Wasser und Druckluft nicht mehr als unendliche Ressourcen. Stattdessen rüsten Anlagen ihre alten Extrusionsböden mit intelligenten Überwachungssensoren nach. Durch die Verfolgung des Kilowattstundenverbrauchs und der Wasserdurchflussraten in Echtzeit können Betreiber Druckabfälle erkennen, bevor sie eine Charge ruinieren. Dieser datengesteuerte Ansatz verwandelt grundlegende Dienstprogramme in aktive Qualitätskontrollwerkzeuge und nicht in bloße nachträgliche Überlegungen.
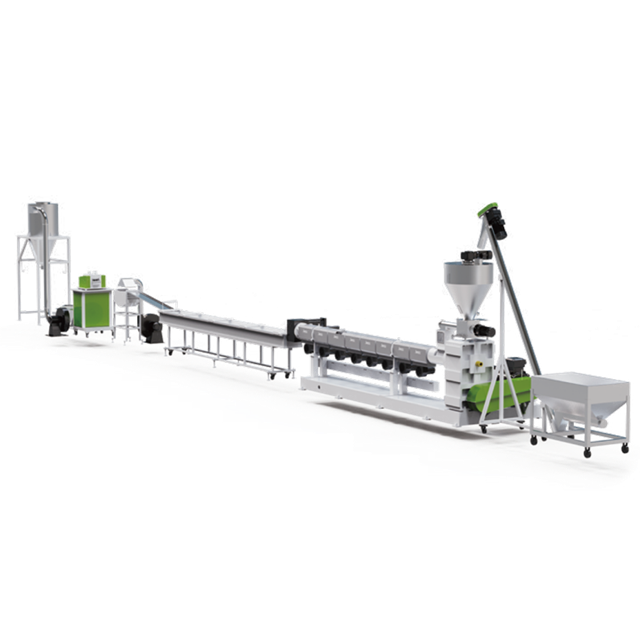
Die elektrische Infrastruktur bildet das unbestrittene Rückgrat jeder Polymerverarbeitungsanlage. Eine Schneidmaschine ist auf einen drehmomentstarken Dauerbetrieb angewiesen. Dadurch ist die elektrische Stabilität bei der Installation ein nicht verhandelbarer Faktor.
Industrielle Pelletierer können nicht mit herkömmlichen Stromnetzen für Privathaushalte oder Gewerbebetriebe betrieben werden. Sie erfordern eine robuste 3-Phasen-Stromversorgung. Abhängig vom geografischen Standort der Produktionsanlage fallen die Standardspannungsanforderungen typischerweise in bestimmte Kategorien. In Nordamerika werden Sie im Allgemeinen 460 V bis 480 V bei 60 Hz und in Europa und Asien 380 V bis 415 V bei 50 Hz sehen.
Spannungsstabilität ist ein kritischer Faktor, der von Anlagenmanagern häufig übersehen wird. In Industrieparks kommt es während der Hauptproduktionszeiten häufig zu starken Spannungsschwankungen. Ein Spannungsabfall von mehr als 5 Prozent kann dazu führen, dass die Motoren zu viel Strom verbrauchen, nur um ihr erforderliches Drehmoment aufrechtzuerhalten. Dies führt mit der Zeit zu Überhitzung, vorzeitiger Verschlechterung der Isolierung und schließlich zum Durchbrennen des Motors. Anlageningenieure müssen sicherstellen, dass die Haupttransformatoren und Schaltanlagen richtig dimensioniert sind, um den massiven Einschaltstrom beim Maschinenstart zu bewältigen.
Die elektrische Last verteilt sich hauptsächlich auf zwei Hochleistungskomponenten: den Vorschubwalzenmotor und den Schneidrotormotor. Die Gesamtanschlussleistung skaliert direkt mit der Verarbeitungskapazität der Linie. Beispielsweise erfordert eine Hochleistungs- Kunststoffpelletierlinie, die mit einem Schneidverdichter ausgestattet ist, häufig eine robuste Hauptmotorleistung, die je nach Extrudergröße manchmal 90 kW bis 132 kW übersteigt. Der Pelletierer selbst verbraucht nur einen Bruchteil davon, die Stromversorgung muss jedoch absolut unterbrechungsfrei bleiben.
| Verarbeitungskapazität, | Vorschubwalzenmotor, geschätzte | Rotormotor, geschätzte | Gesamtanschlusslast |
|---|---|---|---|
| Laborwaage 50 bis 100 kg pro Stunde | 0,75 kW bis 1,5 kW | 1,5 kW bis 3,0 kW | 2,25 kW bis 4,5 kW |
| Mittlerer Maßstab 300 bis 500 kg pro Stunde | 2,2 kW bis 4,0 kW | 5,5 kW bis 11,0 kW | 7,7 kW bis 15,0 kW |
| Hohe Leistung von 800 bis 1200 kg pro Stunde | 5,5 kW bis 7,5 kW | 15,0 kW bis 30,0 kW | 20,5 kW bis 37,5 kW |
Hinweis: Hierbei handelt es sich um Basisschätzungen. Materialien mit höherer Shore-Härte oder Zugfestigkeit erfordern naturgemäß ein höheres Drehmoment, wodurch sich die Kilowatt-Spezifikationen des Motors erhöhen.
Moderne Geräte nutzen speicherprogrammierbare Steuerungen und Frequenzumrichter, um die Geschwindigkeit der Vorschubwalzen und des Schneidrotors präzise zu steuern. Diese Präzision auf Mikroebene bestimmt die endgültige Länge und das endgültige Gewicht der Kunststoffpellets. Da es sich bei diesen Antrieben um hochempfindliche elektronische Geräte handelt, benötigen sie eine eigene, isolierte Erdung. Dadurch wird verhindert, dass elektromagnetische Störungen die Signalkommunikation in der gesamten Fabrikhalle stören. Darüber hinaus müssen Einrichtungen in den Schalttafeln Überspannungsschutzgeräte in Industriequalität installieren, um diese teuren Mikroprozessoren vor vorübergehenden Spannungsspitzen zu schützen.
Während das elektrische System den heftigen Schneidvorgang antreibt, sorgt das Wasserversorgungssystem dafür, dass sich der Kunststoff in genau dem physikalischen Zustand befindet, um sauber geschnitten zu werden. Bleiben die Stränge zu heiß, verschmieren sie und wickeln sich katastrophal um den Schneidrotor. Wenn sie dagegen zu schnell abgekühlt werden, können sie spröde werden und in Wolken aus übermäßigem Staub zerplatzen.
Die Kühlrinne ist ein langes Edelstahlbad, das die geschmolzenen Stränge direkt von der Düse aufnimmt. Eine kontinuierliche und turbulente Wasserzirkulation ist zwingend erforderlich, um die enorme Wärmebelastung, die vom Kunststoff übertragen wird, abzuleiten. Die erforderliche Durchflussrate hängt vollständig vom Durchsatz der Linie und der spezifischen Wärmekapazität des verarbeiteten Polymers ab.
Nehmen Sie eine Standard- Pelletieranlage für starre Kunststoffe, die Polypropylen oder hochdichtes Polyethylen mit 500 Kilogramm pro Stunde verarbeitet. Der Wasserzirkulationsbedarf kann leicht 150 bis 200 Liter pro Minute überschreiten. Anlagenmanager müssen sicherstellen, dass die Rohrleitungsinfrastruktur, einschließlich Einlassventilen und Rücklaufleitungen, ausreichend dimensioniert ist, um dieses Volumen zu bewältigen, ohne dass es zu Druckabfällen im benachbarten Anlagenbetrieb kommt.
Ein bemerkenswert häufiger Fehler bei der Anlagenplanung ist die Annahme, dass Leitungswasser in der Umgebungstemperatur zur Kühlung ausreicht. In anspruchsvollen Industrieszenarien nimmt Leitungswasser viel zu schnell Wärme auf. Auch die Grundtemperatur schwankt je nach Jahreszeit stark. Um das ganze Jahr über einen konsistenten Extrusionsprozess aufrechtzuerhalten, müssen Anlagen industrielle Wasserkühler verwenden.
Diese Systeme mit geschlossenem Kreislauf halten das Kühlwasser auf einem genauen Temperatursollwert, der normalerweise zwischen 20 und 40 Grad Celsius liegt. Die Verarbeitung von PET erfordert beispielsweise hochspezifische Temperaturgradienten zur Steuerung der Kristallisation, was eine außergewöhnlich genaue Kühlleistung erfordert. Natürlich wird die Kältemaschine selbst eine erhebliche elektrische Belastung für die Anlage darstellen, die bei den Berechnungen des Gesamtversorgungsnetzes berücksichtigt werden muss.
Die Wasserqualität hat direkten Einfluss sowohl auf die Langlebigkeit der Ausrüstung als auch auf die Reinheit des Endprodukts. Hartes Wasser mit hohen Konzentrationen an Kalzium und Magnesium führt unweigerlich zu Kalkablagerungen auf der Kühlrinne und den Führungsrollen. Diese Ablagerungen können abblättern und die fertigen Pellets verunreinigen, sodass sie für hochwertige Spritzgussanwendungen völlig ungeeignet sind.
Die Einrichtungen sollten grundlegende Wasserenthärtungs- und Filtersysteme implementieren. Es wird dringend empfohlen, einen 50-Mikron-Inline-Filter zu installieren, um mikroskopisch kleine Plastikpartikel, Staub und Fremdkörper aus der Umgebung aufzufangen, bevor das Wasser wieder in den Kühler zurückgeführt wird. Diese einfache Ergänzung schützt die empfindlichen Wärmetauscher im Inneren des Kühlers vor Verstopfung.
Druckluft wird oft als viertes Versorgungsunternehmen in der Fertigung bezeichnet und ist eine ebenso wichtige Voraussetzung. Pneumatische Systeme bestimmen sowohl den physikalischen Betrieb der Ausrüstung als auch den endgültigen Feuchtigkeitsgehalt der Polymerpellets.
Bevor die abgekühlten Kunststoffstränge in die Schneidkammer einer Hochgeschwindigkeits- Kunststoffgranuliermaschine gelangen , müssen sie völlig frei von Oberflächenfeuchtigkeit sein. Bei nassen Strängen wirkt die Feuchtigkeit als unerwünschtes Schmiermittel und führt zum Durchrutschen der Polyurethan-Einzugswalzen. Dieser Schlupf führt zu ungleichmäßigen Pelletlängen, eckigen Schnitten und übermäßigem Feinanteil. Darüber hinaus kann im Inneren der fertigen Pellets eingeschlossene Feuchtigkeit schwerwiegende Strukturfehler verursachen, wenn das Material schließlich zum Formen eingeschmolzen wird.
Um dies zu verhindern, sind am Abschlussende der Wasserkühlwanne hocheffiziente Luftmesser installiert. Diese Geräte erfordern eine gleichmäßige, aggressive Druckluftversorgung. Anlagenmanager müssen sicherstellen, dass der Luftkompressor im Werk den erforderlichen Volumenstrom liefern kann, der normalerweise in Kubikfuß pro Minute gemessen wird. Eine industrielle Luftmesseranlage benötigt im Allgemeinen einen Betriebsluftdruck von 6 bis 8 bar. Ein Luftdruckabfall aufgrund unterdimensionierter Kompressoren beeinträchtigt sofort den Trocknungsprozess.
Über die Trocknung hinaus wird Druckluft verwendet, um die Pneumatikzylinder zu betätigen, die die oberen Vorschubwalzen steuern. Diese Zylinder üben einen präzisen Druck nach unten aus, um die Kunststoffstränge zu greifen und sie mit konstanter Geschwindigkeit in die Rotorblätter zu ziehen. Wenn Sie über den Boden gehen und das deutliche Zischen einer undichten Pneumatikdichtung hören, verlieren Sie bereits Geld. Dieses Geräusch führt direkt zu einem Verlust des Vorschubdrucks und einem sofortigen Rückgang der Schnittqualität.
Damit diese Pneumatikventile zuverlässig funktionieren, muss die Nutzluft strengen industriellen Luftqualitätsstandards entsprechen. Die Druckluft muss einwandfrei sauber, trocken und ölfrei sein. Feuchtigkeit oder Kompressoröl, die das Filtersystem umgehen, beschädigen die inneren Gummidichtungen der Pneumatikzylinder chemisch. Einrichtungen sollten spezielle Adsorptionslufttrockner und Koaleszenzfilter direkt an den Luftleitungen installieren, die die Geräte versorgen.
Der Platzbedarf der Geräte und die räumliche Ausrichtung sind entscheidende Aspekte der Versorgungswirtschaft, die sich direkt auf die betriebliche Effizienz und Sicherheit des Bodens auswirken. Durch die richtige Anlagenaufteilung werden frustrierende Produktionsengpässe vermieden und Ausfallzeiten aufgrund von Wartungsarbeiten drastisch reduziert.
Die Stranggranulierung beruht grundsätzlich auf einem linearen Extrusionsprozess. Der physische Abstand zwischen dem Extruder-Düsenkopf, der Wasserkühlwanne, dem Luftmesser und dem Schneider muss sorgfältig auf der Grundlage der thermischen Eigenschaften des Polymers und der Gesamtliniengeschwindigkeit berechnet werden.
Hochkristalline Polymere erfordern möglicherweise längere Kühlwannen, um vollständig auszuhärten, was eine längere geradlinige Grundfläche in der Fabrikhalle erforderlich macht. Die Ausrüstung muss perfekt ausgerichtet sein, um zu verhindern, dass sich die Stränge im Wasserbad kreuzen oder überlappen, was zu sofortigen Staus an der Einzugswalze führt. Ingenieure müssen außerdem ausreichend Freiraum rund um die Schneidkammer vorsehen. Das Freilassen von 1,5 bis 2 Metern Freiraum ermöglicht einen sicheren Wartungszugang für den routinemäßigen Austausch der Rotorblätter.
Beim Betrieb einer Wasserkühlrinne kommt es unvermeidlich zu Wasserverschleppungen, gelegentlichem Spritzen und regelmäßigem Entleeren zur gründlichen Reinigung. Standard-Flachbetonböden sind in dieser Umgebung ein Albtraum. Die Anlage muss mit strategisch platzierten Bodenabläufen oder Gitterrinnensystemen direkt unter der Kühlrinne ausgestattet sein.
Darüber hinaus sollte der Bodenbelag mit einer wasserfesten Epoxidbeschichtung in Industriequalität versehen sein. Wenn das Epoxidharz gegenüber Polymerzusätzen nicht chemisch beständig ist, blättert es schnell ab. Durch die richtige Neigung des Bodens, typischerweise 1 bis 2 Prozent in Richtung der Abflüsse, wird sichergestellt, dass verschüttetes Kühlwasser sofort abgeleitet wird. Dadurch werden erhebliche Rutsch- und Sturzgefahren für Ihre Bediener gemindert.
Wenn geschmolzener Kunststoff mit einer Temperatur von 200 bis 300 Grad Celsius aus der Form austritt und heftig mit dem Kühlwasser in Kontakt kommt, entstehen dicker Dampf und potenziell gefährliche flüchtige organische Verbindungen. Um diese Emissionen abzusaugen, muss die Anlage über entsprechende Absaughauben oder örtliche Lüftungsarme verfügen. Wenn die Umgebungswärme und die Dämpfe nicht kontrolliert werden, entsteht eine unsichere Atemumgebung für die Bediener und es kommt zu schädlicher Kondenswasserbildung auf den Schalttafeln.
Eine Schneidemaschine arbeitet nicht im Vakuum. Sein Nutzenbedarf muss ganzheitlich als Teil des umfassenderen Extrusionsprozesses berechnet werden. Durch die richtige Integration wird sichergestellt, dass kein einzelnes Gerät einem anderen Gerät den nötigen Strom, Wasser oder Luft entzieht.
Bei der Modernisierung einer Anlage müssen die Beschaffungsverantwortlichen entscheiden, ob sie die neue Ausrüstung in ein zentrales Anlagenversorgungssystem einbinden oder dezentrale, dedizierte Einheiten nutzen möchten. Dezentrale Versorgungseinrichtungen wie ein dedizierter tragbarer Wasserkühler und ein lokaler Luftkompressor bieten oft eine bessere Prozesskontrolle. Ein spezieller Kühler sorgt dafür, dass die Wassertemperatur in der Kühlrinne völlig unbeeinflusst bleibt von anderen schweren Maschinen, die anderswo in der Anlage in Betrieb genommen werden.
Moderne Produktionslinien erfordern eine fortschrittliche elektrische Integration. Die Antriebe des Granulators müssen nahtlos mit der Hauptlogiksteuerung des Extruders kommunizieren. Dies erfordert die Installation spezieller abgeschirmter Kommunikationskabel, um elektromagnetische Störungen durch Hochspannungsleitungen in der Nähe zu verhindern.
Insbesondere wenn der Extruder seine Ausgangsgeschwindigkeit erhöht, muss die Steuerung den nachgeschalteten Einzugswalzen automatisch signalisieren, dass sie die Geschwindigkeit proportional erhöhen. Not-Aus-Versorgungseinrichtungen müssen ebenfalls fest miteinander verdrahtet sein. Wenn das Messer blockiert, muss das System den Extruder sofort abschalten, um zu verhindern, dass sich gefährlich heißer Kunststoff am Düsenkopf ansammelt.
Selbst bei erstklassiger Ausrüstung kann die Überwachung der Installation von Versorgungseinrichtungen die Produktionskapazität erheblich beeinträchtigen. Ingenieure und Facility Manager sollten gegenüber den folgenden häufigen Fehlern äußerst wachsam sein.
Einer der häufigsten Fehler besteht darin, die Kapazität des Anlagenluftkompressors ausschließlich auf der Grundlage von Pneumatikzylindern zu berechnen und dabei den enormen Luftverbrauch der Luftmesser völlig zu ignorieren. Wenn der Luftkompressor zu klein ist, kommt es in der Leitung zu lähmenden Druckabfällen. Dies führt zu einem schwachen Luftstrom an der Trocknungsstation und führt dazu, dass die Strähnen klatschnass sind. Diese nassen Stränge führen zu rutschenden Einzugswalzen, verformten Pellets und schließlich zu Messerschäden.
Wenn Geräte weit entfernt vom Hauptsteuerzentrum des Motors platziert werden, ohne die Stromkabel zu vergrößern, führt dies unweigerlich zu einem Spannungsabfall. Wenn ein für 480 V ausgelegter Motor aufgrund einer langen Kabelstrecke nur 440 V erhält, zieht er zum Ausgleich einen übermäßigen Strom. Dieser übermäßige Strom erzeugt extreme Hitze, wodurch die interne Isolierung des Motors schnell beeinträchtigt wird. Elektroingenieure müssen den genauen Drahtquerschnitt basierend auf der maximalen Strombelastung und der physischen Entfernung von der Stromquelle berechnen.
Die Verwendung von Leitungswasser in der Umgebungstemperatur oder eines stark unterdimensionierten Kühlers ist ein kritischer Fehlerpunkt. Der Kühler muss speziell dimensioniert sein, um die thermische Belastung des verarbeiteten Polymers zu bewältigen. Wenn die Wärme des extrudierten Kunststoffs die Kühlleistung des Kühlers übersteigt, steigt die Wasserbadtemperatur im Laufe der Schicht stetig an. Schließlich wird das Wasser zu heiß, um den Kern der Stränge zu verfestigen. Weiche, halbgeschmolzene Stränge verschmieren über die Schneidmesser und verursachen einen katastrophalen Maschinenstau, der stundenlange, mühsame manuelle Reinigung erfordert.
Eine Hochleistungs-Stranggranuliermaschine benötigt exakte Betriebsmittel, um gut zu funktionieren. Die richtige Leistung, präzise Wasserkühlung und aggressive Lufttrocknung verhindern kostspielige Ausfallzeiten der Anlage. Überprüfen Sie immer die aktuelle Versorgungskapazität Ihrer Anlage, bevor Sie den Kauf von Ausrüstung abschließen. Die Abstimmung Ihrer Infrastruktur auf Ihren Maschinenpark sichert langfristigen Betriebserfolg. Sind Sie bereit, Ihren Extrusionsboden aufzurüsten? Bewerten Sie noch heute Ihre Versorgungskapazität und erkunden Sie die zuverlässigen, branchenführenden Ausrüstungsoptionen bei Jwell Recycling , um einen kugelsicheren Produktionsplan für Ihr nächstes Projekt zu erstellen.
Die Kabeldimensionierung hängt vollständig von der gesamten angeschlossenen Kilowattlast der Maschine und der Entfernung vom Hauptstromverteiler ab. Eine kleine Laboreinheit benötigt möglicherweise nur Standardkabel der Stärke 10, während eine industrielle Hochleistungslinie mit 30 kW oder mehr eine robuste Industrieverkabelung erfordert. Wenden Sie sich immer an einen zertifizierten Elektrotechniker, um die genaue Stärke zu berechnen, um gefährliche Spannungsabfälle und Überhitzung zu vermeiden.
Die Kühllast wird berechnet, indem die spezifische Wärmekapazität des Polymers, die Extrusionsdurchsatzrate in Kilogramm pro Stunde und der erforderliche Temperaturabfall vom Düsenkopf zur Schneidkammer bestimmt werden. Diese Berechnung bestimmt die genaue Kilowatt- oder Tonnageleistung, die für Ihren industriellen Wasserkühler erforderlich ist. Eine Unterdimensionierung dieser Kennzahl garantiert überhitzte Stränge und Maschinenstaus.
Der Stromverbrauch variiert je nach Produktionskapazität erheblich. Eine kleine Einheit im Labormaßstab benötigt möglicherweise nur 2 bis 5 kW elektrische Leistung. Im Gegensatz dazu kann eine Industriemaschine, die 1000 Kilogramm pro Stunde verarbeitet, 15 kW bis 30 kW oder mehr benötigen, allein für den Antrieb des Schneidrotors mit hohem Drehmoment und der Vorschubmotoren. Dabei ist der zusätzliche Energiebedarf der nachgeschalteten Sieb- oder Verpackungsanlagen nicht berücksichtigt.
Während dies für sehr kleine, kurzzeitige Laborläufe möglich sein kann, erfordern industrielle Anlagen unbedingt ein Kühlwassersystem mit geschlossenem Kreislauf. Die Temperatur des Leitungswassers schwankt je nach Jahreszeit und kann im Sommer viel zu warm sein, um die Stränge in einer Hochleistungsproduktionsumgebung ausreichend zu kühlen. Gleichmäßig gekühltes Wasser sorgt für eine gleichmäßige Pelletkristallisation.
Druckluft erfüllt zwei Hauptfunktionen. Erstens treibt es das Luftmesser an, das vor dem Schneiden kräftig Wasser von den Kunststoffsträngen bläst oder absaugt. Zweitens betätigt es die Pneumatikzylinder, die einen gleichmäßigen, einstellbaren Abwärtsdruck auf die oberen Vorschubrollen aufrechterhalten und so sicherstellen, dass die Stränge gleichmäßig in die Schneidkammer gezogen werden.
Nasse Fäden wirken wie eine geschmierte Oberfläche, wodurch die Einzugswalzen ihre Haftung verlieren und durchrutschen. Dies führt zu ungleichmäßigen Pelletlängen und schlechter Schnittqualität. Darüber hinaus kann übermäßige Feuchtigkeit, die auf den fertigen Pellets zurückbleibt, zu strukturellen Defekten, Hohlräumen oder Blasenbildung in den fertig geformten Produkten führen, weshalb die Funktion der Lufttrocknung für die Qualitätskontrolle äußerst wichtig ist.
Ja, es wird dringend empfohlen, über Stahlbetonböden zu verfügen, die den ständigen industriellen Vibrationen standhalten. Der Boden sollte mit einer wasserbeständigen, chemisch beständigen Epoxidbeschichtung versehen sein, um den Betonuntergrund zu schützen. Am wichtigsten ist, dass die Anlage mit geeigneten Bodenentwässerungs- oder Grabensystemen ausgestattet ist, um Wasserverschleppungen und verschüttete Wartungsarbeiten aus dem Kühlbad sicher zu bewältigen.


