
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-08 Herkunft:Powered


Nicht recycelte Ausschussteile kosten Geld. Sie verschlingen still und leise wertvolle Stellfläche in geschäftigen Produktionsanlagen. Stellen Sie sich eine typische Fabrikhalle vor. Den Bedienern fällt es schwer, die wachsenden Stapel an Randbeschnitten zu bewältigen. Schlimmer noch, sie füttern dicke Klumpen in die falschen Maschinen. Dies führt unweigerlich zu katastrophalen Ausfällen und zum Stillstand der Produktion. Die richtige Zerkleinerungsausrüstung löst genau dieses Problem. Es verwandelt lästigen Abfall in eine hochprofitable Ressource. In diesem umfassenden Leitfaden erläutern wir die entscheidenden Nuancen bei der Auswahl der Ausrüstung. Sie erfahren genau, wie Sie Ihren spezifischen Schrott mit der richtigen Technologie kombinieren können.
Um eine fundierte Beschaffungsentscheidung treffen zu können, müssen Werksleiter zunächst die grundlegenden Mechanismen der Größenreduzierungstechnologie verstehen. Stellen Sie sich die raue Umgebung eines Recyclingraums vor. Hier arbeitet ein Standard- Kunststoffbrecher nach einem einfachen, aber sorgfältig konstruierten Prinzip. Es schert Material zwischen beweglichen und stationären Messern, bis der Kunststoff klein genug ist, um durch ein kalibriertes Netz zu gelangen.
Die Architektur dieser Maschinen besteht aus vier Hauptzonen, die in perfekter Synergie arbeiten. Der Prozess beginnt am Trichter. Ingenieure entwerfen diese Komponente so, dass das Material sicher in die Schneidkammer geleitet und gleichzeitig ein gefährlicher Rückschlag verhindert wird. Beim Flyback handelt es sich um das heftige Herausschleudern scharfer Plastiksplitter. Im Inneren der Schneidkammer sind der Hochleistungsrotor und die stationären Untermesser untergebracht. Direkt unter dem Rotor befindet sich das Sieb. Diese gebogene Metallplatte verfügt über spezifische Lochdurchmesser, die die endgültige Partikelgröße bestimmen. Schließlich evakuiert das Austragssystem das fertige Mahlgut schnell in Lagersilos. In vielen modernen Anlagen leiten pneumatische Gebläse dieses Material direkt zurück in die aktive Fertigungslinie.
Die eigentliche Zerkleinerung erfolgt durch mechanische Hochgeschwindigkeitsscherung. Während sich der Rotor dreht, passieren die daran befestigten rotierenden Messer die feststehenden Messer. Sie halten eine unglaublich enge, präzise Toleranz ein, die oft nur in Bruchteilen eines Millimeters gemessen wird. Wenn Kunststoffabfälle zwischen diese aggressiven Klingen fallen, werden sie sauber geschnitten und nicht stumpf zertrümmert. Das Material springt weiterhin in der Schneidkammer herum. Es wird wiederholt geschert, bis die Partikel klein genug sind, um durch das darunter liegende Sieb zu fallen.
Abgesehen von der grundlegenden Mechanik gibt es bei der Anlagenbeschaffung häufig Verwirrung hinsichtlich der Unterscheidung zwischen Schreddern und Granulatoren. Beide reduzieren technisch gesehen die Kunststoffgröße. Ihre Technik, Betriebsgeschwindigkeiten und Zielanwendungen unterscheiden sich jedoch grundlegend. Der Einsatz der falschen Technologie führt unweigerlich zu extremem mechanischem Verschleiß, häufigen Staus und einer suboptimalen Leistung.
Um diese Unterschiede zu verdeutlichen, werfen wir einen direkten Vergleich ihrer zentralen Betriebskennzahlen.
| Gerätetyp | Primäre Anwendung | Betriebsgeschwindigkeit | Endgültige Ausgabegröße |
|---|---|---|---|
| Einwellenzerkleinerer | Massive Spülungen, dicke Rohre, dichte Blöcke | Niedrige Drehzahl, hohes Drehmoment | Grobe Stücke, 2 bis 4 Zoll |
| Standardgranulator | Flaschen, Kleinteile, vorgeschredderte Brocken | Hohe Drehzahl, niedriges Drehmoment | Gleichmäßiges Mahlgut, 3/8 bis 5/16 Zoll |
| Spezialisierter Brecher | Breite Platten, Endlosfolien, lange Profile | Variable Geschwindigkeit mit Traktion | Gleichmäßiges Mahlgut, anpassbar |
Beim Umgang mit massiven Spritzgussrückständen, die massiven Kunststoffbrocken ähneln, sind Zerkleinerer die Schwerstarbeiter. Dabei handelt es sich um Maschinen mit niedriger Drehzahl und hohem Drehmoment. Sie arbeiten mit geringen Umdrehungen pro Minute, wenden jedoch eine enorme Rotationskraft an, um dichte Objekte zu durchdringen. Wenn in einer Fabrik dickwandige PVC-Rohre oder schwere Autostoßstangen hergestellt werden, ist ein Schredder unbedingt erforderlich. Es zerlegt diese dichten Stücke in grobe, unregelmäßige Stücke.
Im Gegensatz dazu sind Granulatoren Hochgeschwindigkeits-Präzisionsmaschinen. Sie arbeiten mit hohen Umdrehungen pro Minute und sorgen so für schnelle, saubere Schnitte. Die Hauptfunktion dieser Ausrüstung besteht darin, kleineren Schrott aufzunehmen und ihn zu einem gleichmäßigen Mahlgut zu zerkleinern. Dieses hochwertige Mahlgut ist das endgültige wiederverwendbare Pellet. Es hat die perfekte Größe, um direkt wieder einem Extruder oder einer Spritzgussmaschine zugeführt zu werden.
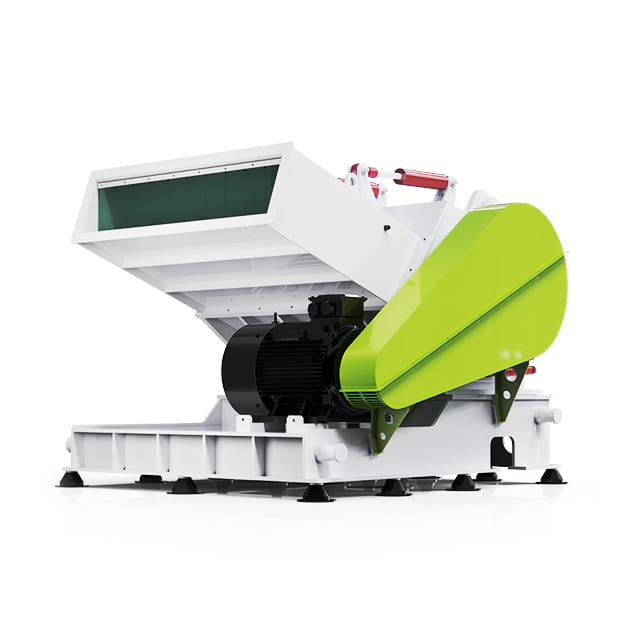
Die Beurteilung der Maschinenarchitektur erfordert einen Blick über das äußere Gehäuse hinaus. Sie müssen das interne Engineering analysieren. Die spezifische Geometrie der Schneidkammer bestimmt maßgeblich, wie die Maschine mit verschiedenen Polymertypen umgeht.
Der Rotor dient als schlagendes Herz der Maschine. Seine Gestaltung muss strikt der Materialdichte entsprechen. Offene Rotoren weisen einen erheblichen Leerraum zwischen der zentralen Welle und den Blattbefestigungspunkten auf. Dieses spezielle Design fördert einen maximalen Luftstrom durch die Schneidkammer. Es kühlt das Material und macht offene Rotoren ideal für hitzeempfindliche Kunststoffe, PET-Flaschen und dünnwandige Beschnitte. Umgekehrt sind geschlossene oder massive Rotoren schwer und dicht. Ihr enormes Gewicht erzeugt eine hohe Trägheit. Dadurch können sie durch dicke, stark stoßfeste Materialien fahren, ohne dass der Motor abwürgt. Sie sind speziell für Hochleistungsanwendungen wie dichte Kunstharze konzipiert.
Der Winkel, in dem die rotierenden Klingen auf die stationären Messer treffen, hat erheblichen Einfluss auf die Schneideffizienz. Ältere Maschinen waren oft auf einen geraden Schnitt angewiesen. Dadurch wird das Material stumpf zerkleinert, was zu übermäßigem Lärm und unbrauchbarem Staub führt. Moderne Designs bevorzugen eine V-Schnitt- oder Chevron-Anordnung. Bei einem V-Schnitt-Design sind die Klingen abgewinkelt, um den Kunststoff in einer sanften, scherenähnlichen Bewegung zu schneiden. Diese Geometrie zieht das Material auf natürliche Weise zur Mitte des Rotors. Es verhindert, dass Schrott aggressiv gegen die Seitenwände der Kammer schleift. Dadurch wird die Reibungswärme reduziert, der Messerverschleiß minimiert und die Feinstaubentwicklung drastisch reduziert.
Das Sieb bestimmt die endgültige Geometrie des recycelten Pellets. Kleinere Sieblöcher erzeugen feineres Mahlgut, verringern jedoch zwangsläufig den Gesamtdurchsatz pro Stunde. Über die Lochgröße hinaus ist die Zugänglichkeit des Bildschirms ein entscheidendes Designmerkmal. In einer geschäftigen Fabrikumgebung müssen Bediener die Maschine zwischen den Farbwechseln gründlich reinigen. Geräte, die mit werkzeuglos herunterklappbaren Bildschirmhalterungen ausgestattet sind, unterstützen Wartungsteams. Sie können die Siebe austauschen und die Kammer in wenigen Minuten statt in Stunden desinfizieren.
Die Auswahl der geeigneten Ausrüstung erfordert ein genaues Verständnis des Abfallmaterials. Sie müssen seine Geometrie, Schüttdichte und Polymereigenschaften kennen. Die Zufuhr von inkompatiblem Schrott in eine generische Maschine führt oft zu häufigen Staus und beschleunigtem Messerverschleiß. Durch die Abstimmung der mechanischen Konfiguration auf den spezifischen Abfallstrom können Anlagenmanager betriebliche Engpässe beseitigen.
Extrudierte Kunststoffplatten und Endlosfolien stellen eine einzigartige Herausforderung bei der Materialhandhabung dar. Bediener versuchen oft, lange Streifen flexiblen Kunststoffs in einen Standardtrichter mit Schwerkraftzuführung einzuführen. Das Material prallt auf natürliche Weise vom Schneidrotor ab. Schlimmer noch, es wickelt sich um den Schaft. Dies führt sofort zu einer Überlastung des Motors. Um diese spezielle Art von Schrott effizient zu verarbeiten, empfehlen Ingenieure dringend den Einsatz eines speziellen Kunststoffplattenbrechers . Dieses Gerät verfügt über einen Satz motorisierter Antriebsrollen, die direkt über der Schneidkammer positioniert sind. Das Zugsystem ergreift aktiv das Endlosblech. Es zieht das Material mit einer synchronisierten, einstellbaren Geschwindigkeit in den Rotor. Dadurch wird sichergestellt, dass die Klingen den Kunststoff gleichmäßig schneiden und eine gefährliche Überfütterung verhindert wird.
Thermogeformte Produkte wie Verpackungsschalen und breite Automobilpaneele haben eine geringe Schüttdichte, aber einen bekanntermaßen großen physischen Platzbedarf. Wenn diese breiten Komponenten in einen standardmäßigen schmalen Trichter eingeführt werden, kommt es häufig zu Brückenbildungen. Sie verkeilen sich an den Trichterwänden und erreichen die Schneidkammer nicht. Um dieses Problem zu lösen, muss die Konstruktion einen Trichter mit breiter Öffnung und eine horizontal verlängerte Schneidkammer umfassen. Speziell für diese Anwendung entwickelte Geräte, wie z. B. spezielle Tablett- und Plattenbrecher , verfügen über eine rechteckige Einfüllöffnung. Dadurch wird die gesamte Breite des Schrotts abgedeckt, ohne dass der Bediener zuvor einen manuellen Schnitt durchführen muss.
Das Entfernen von Klumpen und dichten Ausschussblöcken erfordert eine enorme Scherkraft. Für diese Anwendungen mit hoher Dichte ist eine Hochleistungs-Zentraleinheit unbedingt erforderlich. Diese Maschinen verwenden solide Konstruktionen mit geschlossenem Rotor und sind mit Schwungrädern mit hoher Trägheit ausgestattet. Das massive Gewicht des Schwungrads speichert kinetische Energie. Dadurch kann sich der Rotor durch dichte Kunststoffblöcke bewegen, ohne abzuwürgen. Die Klingenanordnung weist typischerweise ein versetztes Muster auf. Es verteilt die Schnittkraft über die gesamte Länge des Rotors, um Stoßbelastungen auf die Lager zu reduzieren.
Aktuelle Fertigungstrends zeigen einen massiven Wandel hin zur datengesteuerten Größenreduzierung. Da die Preise für Neuharze schwanken und die Umweltauflagen strenger werden, können sich Werksleiter nicht mehr auf eine brutale Vermahlung verlassen. Der Industriestandard verlangt nun Präzisionsgeräte mit integrierter Lasterkennungstechnologie.
Moderne intelligente Systeme überwachen den Rotorwiderstand in Echtzeit. Sie passen die Vorschubgeschwindigkeit oder die Geschwindigkeit der Zugwalzen automatisch an, um ein Abwürgen des Motors zu verhindern, bevor es passiert. Bei diesem Trend geht es nicht nur darum, Strom zu sparen. Es geht um die Maximierung der Mahlgutqualität. Eine gleichmäßige, temperaturkontrollierte Scherung sorgt dafür, dass die Molekularstruktur des Kunststoffs intakt bleibt. Dies garantiert, dass ein höherer Anteil an recyceltem Material sicher wieder in den primären Extrusions- oder Formprozess eingemischt werden kann.
Die Beschaffung industrieller Recyclinggeräte erfordert eine systematische Bewertung der technischen Spezifikationen. Sich ausschließlich auf die Leistung oder den Preis zu verlassen, ist eine fehlerhafte Strategie. Nutzen Sie die folgende objektive Checkliste, um jede Kunststoffzerkleinerungsmaschine zu bewerten , bevor Sie einen Kauf abschließen.
Letztendlich gibt es keine universelle Lösung für den Umgang mit Fabrikschrott. Die spezifische Geometrie, Dicke und das Volumen Ihres Abfalls müssen das genaue Design bestimmen, das Sie einsetzen. Das Zuführen von Endlosfolien in einen Standardtrichter führt unweigerlich zu Brückenbildung. Das Eintropfen von dichtem Spülgut in eine Maschine mit geringer Beanspruchung führt zu einem mechanischen Versagen. Durch sorgfältige Bewertung der Rotortypen, speziellen Zuführmechanismen und der besonderen Anforderungen Ihrer Anlage können Sie in die korrekt spezifizierte Ausrüstung investieren.
Wenn Ihre Anlage mit ineffizientem Abfallmanagement zu kämpfen hat, erkunden Sie das umfassende Lösungsangebot von Jwell. Von speziellen Blattzugeinheiten bis hin zu zentralen Hochleistungsverarbeitungssystemen ist die Abstimmung Ihres Materials auf die richtige Ausrüstung der erste Schritt zu einem profitablen, geschlossenen Recyclingkreislauf.
In der Industrieterminologie überschneiden sich diese Klassifizierungen häufig, dienen jedoch unterschiedlichen mechanischen Zwecken. Ein Brecher wird typischerweise mit der Hochleistungs-Primärzerkleinerung in Verbindung gebracht. Es zerlegt massive, dichte Klumpen in grobe Stücke. Ein Granulator bezieht sich speziell auf Hochgeschwindigkeits-Präzisionsmaschinen. Es wurde entwickelt, um Kunststoffe in kleine, gleichmäßige Körnchen zu scheren, die sofort für die Reextrusion bereit sind.
Herkömmliche Maschinen mit Schwerkraftzufuhr haben ständig Probleme mit Endlosfolien oder langen Folien. Das flexible Material neigt dazu, zu schwimmen, sich um die Hochgeschwindigkeitsrotorwelle zu wickeln oder ungleichmäßig zuzuführen. Dies führt zu starken Staus und gefährlicher Reibungswärme. Für die Verarbeitung dieses speziellen Schrotts ist eine spezielle Maschine erforderlich, die mit einem motorisierten Traktionssystem ausgestattet ist, das das Blech aktiv und mit kontrollierter Geschwindigkeit in die Schneidkammer zieht.
Übermäßiger Staub ist ein klarer Hinweis auf eine ineffiziente Schneidmechanik. Die häufigste Ursache hierfür sind stumpfe Messer, ein falsch kalibrierter Abstand zwischen den Messern oder die Verwendung eines Rotors mit geradem Schnitt für spröde Materialien. Um Staub zu minimieren, stellen Sie sicher, dass die Klingen regelmäßig geschärft werden. Stellen Sie den Messerspalt genau nach Herstellerangaben ein. Erwägen Sie die Verwendung eines V-Schnitt-Rotordesigns, das den Kunststoff sauber abschneidet, anstatt ihn zu zerbrechen.
Die Betriebsgeschwindigkeiten variieren je nach Rotordurchmesser und Zielmaterial. Standardgranulatoren laufen jedoch typischerweise zwischen 400 und 600 Umdrehungen pro Minute. Beim Fahren mit zu hohen Geschwindigkeiten entsteht unerwünschte Reibungswärme, die empfindliche Kunststoffe zum Schmelzen bringen und übermäßig viel Staub erzeugen kann. Für Anwendungen neben der Presse werden Maschinen mit niedrigerer Drehzahl bevorzugt, die oft etwa 200 bis 300 Umdrehungen pro Minute laufen, um die Geräusch- und Staubentwicklung zu minimieren.
Um Papierstaus vorzubeugen, ist eine Kombination aus richtiger Maschinenauswahl und Bedienerschulung erforderlich. Erstens: Überfüttern Sie den Trichter niemals. Stellen Sie sicher, dass die Durchsatzleistung der Maschine Ihre Ausschusserzeugungsrate übersteigt. Zweitens: Passen Sie den Trichterstil an den Schrott an. Verwenden Sie Trichter mit breiter Öffnung für sperrige Tabletts und Zugzuführungen für lange Bleche. Achten Sie schließlich auf scharfe Klingen und einen engen Schnittspalt. Stumpfe Klingen ziehen Material, anstatt es zu schneiden, wodurch es sich schnell um den Rotor wickelt und den Motor abwürgt.


