
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-22 Herkunft:Powered


Beeinträchtigen steigende Polymerkosten Ihre Produktionsmargen? Werksleiter sind ständig auf der Suche nach Möglichkeiten, die Rohstoffkosten zu senken, ohne die Produktintegrität zu beeinträchtigen. Im heutigen hart umkämpften Markt ist es nicht mehr optional, diesen Sweet Spot zu erreichen. Es ist ein strikter Überlebensgebot. Wie erreicht man das eigentlich?
Die Antwort liegt oft in der Modernisierung Ihrer Compoundierlinie. Durch den Einsatz eines Doppelschneckenextruders für Füllstoff-Masterbatch mit hohem Drehmoment können moderne Anlagen die Abhängigkeit von Neuharz drastisch reduzieren. Wir erklären Ihnen genau, wie diese Ausrüstung in der Fabrikhalle funktioniert, untersuchen ihre thermodynamischen Prozesse und zeigen Ihnen, wie Sie eine äußerst profitable Extrusionslinie konfigurieren.
Um den Wert der Leistung vollständig zu erfassen, müssen wir uns zunächst die Mechanik der Ausrüstung ansehen. Ein Füllstoff-Masterbatch-Doppelschneckenextruder ist eine leistungsstarke industrielle Compoundiermaschine. Es verfügt über zwei ineinandergreifende Schrauben, die sich in der gleichen Richtung in einem präzise beheizten modularen Zylinder drehen. Dank seiner außergewöhnlichen Mischfähigkeiten dient diese spezielle Konfiguration als globaler Industriestandard für die Polymercompoundierung.
Ein Füllstoff-Masterbatch ist im Wesentlichen eine hochkonzentrierte Mischung aus anorganischen Mineralpulvern. Zu den üblichen Mineralien gehören Calciumcarbonat oder Talk. Diese Pulver sind in einem Polymerträgerharz wie Polyethylen, Polypropylen oder Ethylenvinylacetat eingekapselt. Der ultimative Zweck dieses Masterbatches ist einfach. Bei der Herstellung des Endprodukts wird es mit neuen Polymeren vermischt. Durch den Ersatz eines erheblichen Anteils des teuren petrochemischen Harzes durch diese reichlich vorhandenen mineralischen Füllstoffe können Hersteller die Produktionskosten sofort senken. Überraschenderweise verbessert dieser Mineralzusatz häufig die mechanischen Eigenschaften des endgültigen Kunststoffprodukts und erhöht die Steifigkeit und Hitzebeständigkeit.
Aktuelle Marktanalysen zeigen einen massiven Wandel hin zu nachhaltiger Compoundierung im gesamten globalen Kunststoffsektor. Da die Rohkosten für petrochemische Produkte schwanken und die Umweltvorschriften strenger werden, ändern die Hersteller ihr Angebot. Sie setzen zunehmend auf hochgefüllte Masterbatches, um ihren gesamten CO2-Fußabdruck zu reduzieren. Die Fähigkeit, bis zu 85 % Kalziumkarbonat zu integrieren, passt perfekt zu globalen Initiativen zur Kreislaufwirtschaft. Dieser Trend macht fortschrittliche Compoundierlinien wichtiger denn je.
Für diesen anspruchsvollen Prozess ist der mitrotierende Doppelschneckenmechanismus zwingend erforderlich. Anorganische Füllstoffpulver neigen stark zur Verklumpung. Die ineinandergreifenden Schnecken erzeugen starke Scherkräfte, die diese hartnäckigen Pulveransammlungen physisch zerreißen. Dies gewährleistet eine optimale und gleichmäßige Verteilung der hochbelastbaren Füllstoffe in der geschmolzenen Polymermatrix. Darüber hinaus verhindert die selbstabwischende Eigenschaft der Doppelschnecken eine Materialstagnation. Durch diese Maßnahme wird eine thermische Zersetzung des empfindlichen Polymerträgers vollständig vermieden.
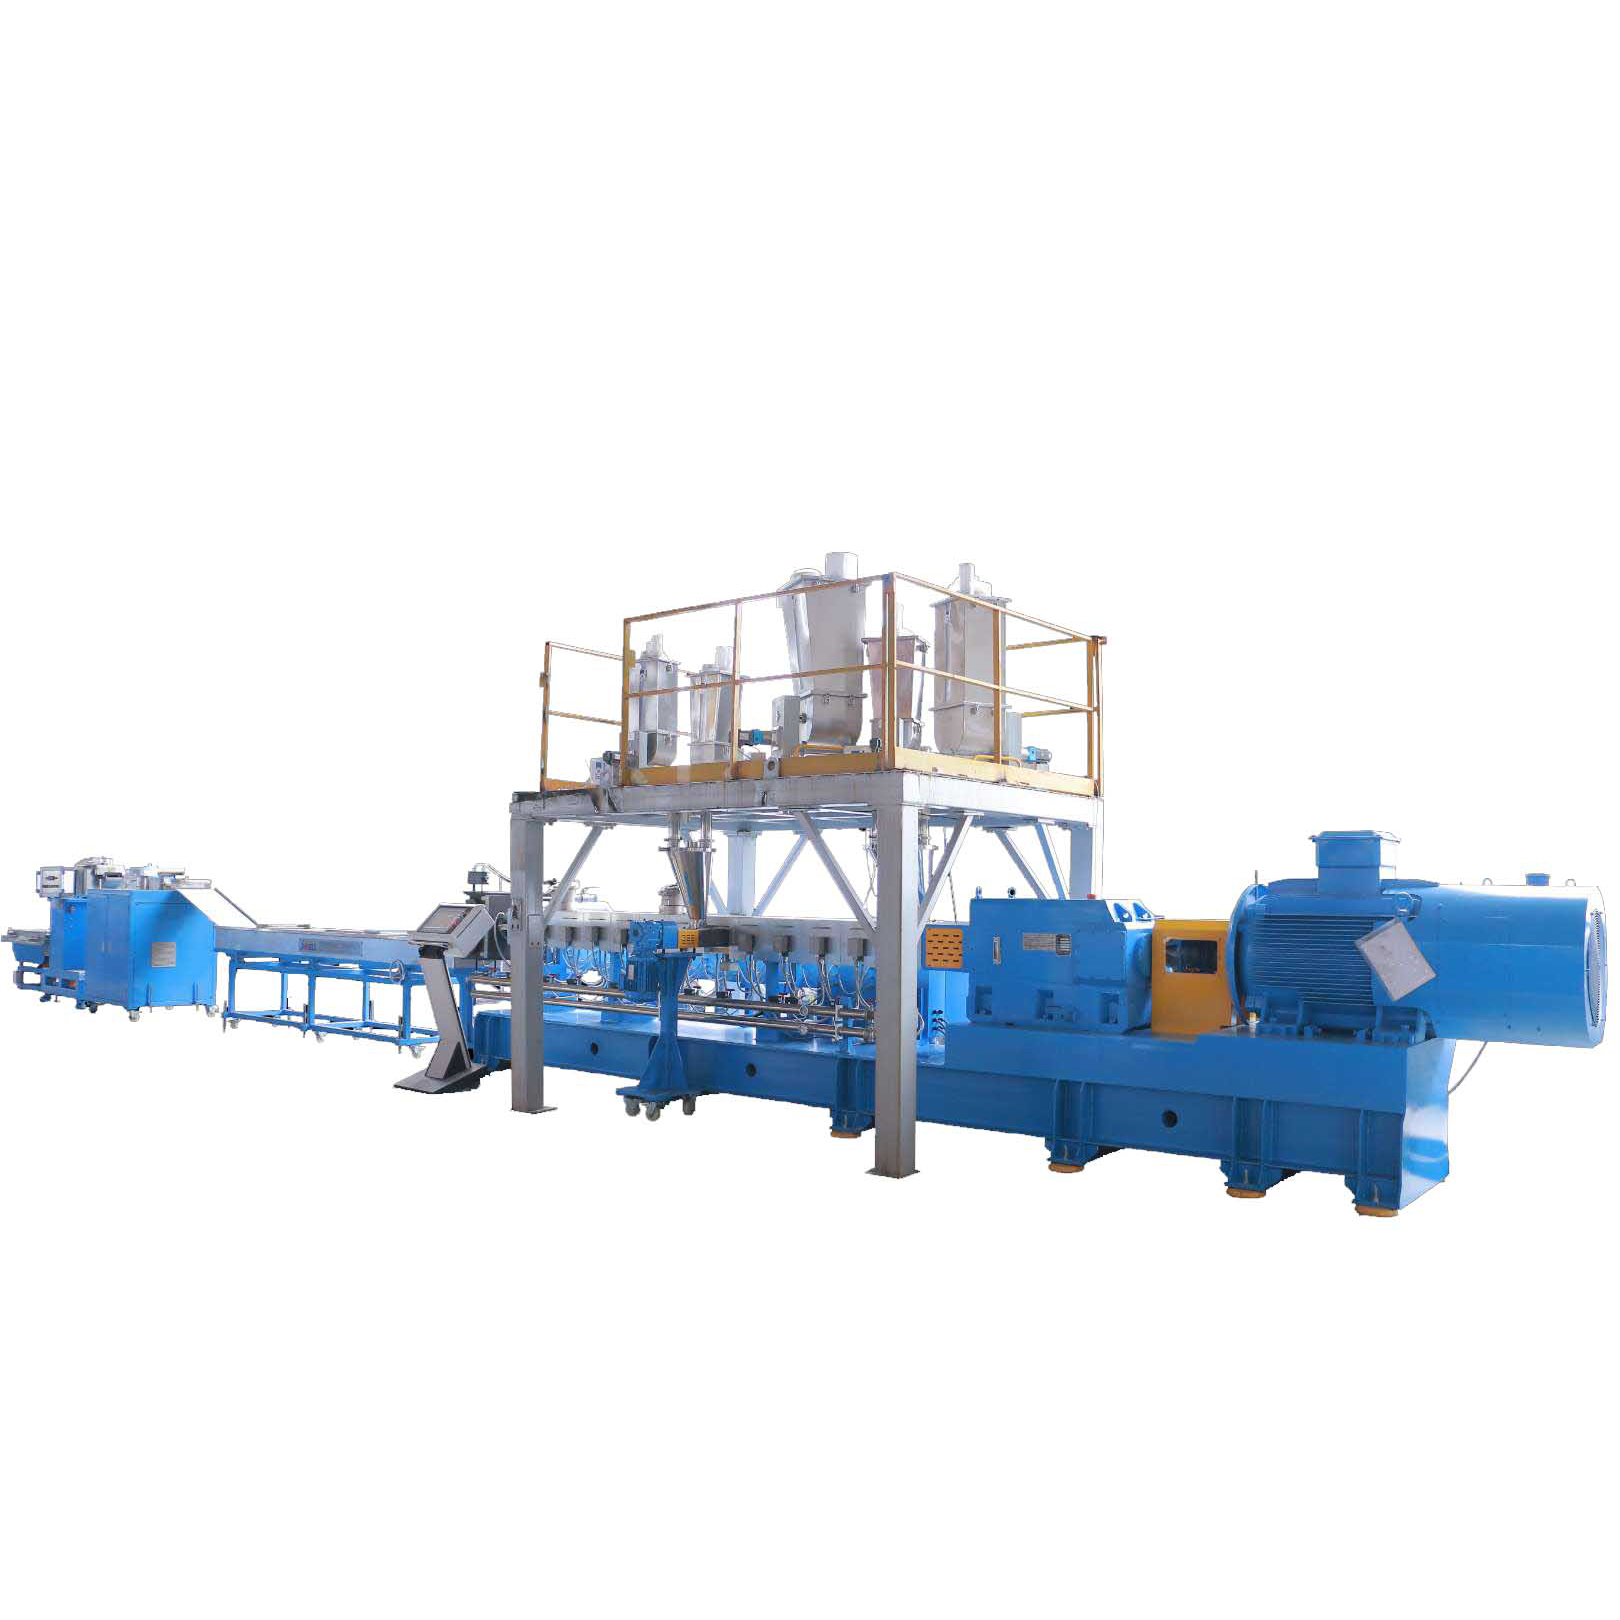
Die Hauptaufgabe dieser robusten Anlage besteht darin, hochkonzentrierte mineralische Füllstoffe zu gleichmäßigen, staubfreien Pellets zu verarbeiten. Abhängig von der genauen Formulierung und Zylinderkonfiguration produziert der Extruder verschiedene Arten von Masterbatches. Jedes dient einem einzigartigen industriellen Zweck.
Calciumcarbonat-Masterbatch ist nach wie vor der weltweit am häufigsten hergestellte Füllstoff. Ein Doppelschneckenextruder mit hohem Drehmoment kann erfolgreich Füllstoffbeladungen im Bereich von 70 % bis 85 % in einen Polyolefinträger einmischen. Dieses spezielle Masterbatch wird hauptsächlich verwendet, um Kunststoffprodukten mehr Volumen zu verleihen. Über die bloße Kostenreduzierung hinaus verbessert es die Bedruckbarkeit von Kunststofffolien erheblich. Außerdem erhöht es die Steifigkeit von Spritzgussteilen und verbessert die Wärmeübertragungsrate während der Verarbeitung. In der Praxis verkürzt diese überlegene Wärmeleitfähigkeit die Abkühlzyklen innerhalb der Form, was Ihren gesamten Fertigungsdurchsatz direkt erhöht.
Talk ist ein natürlich vorkommendes Magnesiumsilikat-Mineral, das für seine ausgeprägte Plättchenstruktur bekannt ist. Bei der Verarbeitung durch einen Doppelschneckenextruder wirkt Talkmasterbatch als hochwirksamer Keimbildner. Typische Formulierungen enthalten 60 bis 80 % Talk. Talk verbessert die Steifigkeit, Hitzebeständigkeit und Dimensionsstabilität des Endpolymers erheblich. Daher wird es bei Anwendungen, die strukturelle Integrität unter thermischer Belastung erfordern, sehr geschätzt. Dies macht es zu einem idealen Zusatzstoff für Automobil-Innenraumkomponenten, mikrowellengeeignete Lebensmittelbehälter und langlebige Strukturteile für Haushaltsgeräte.
Bariumsulfat-Masterbatch stellt eine Premiumklasse an Füllstoffverbindungen dar. Im Gegensatz zu Calciumcarbonat, das klare Kunststoffe manchmal undurchsichtig machen kann, behält Bariumsulfat einen hohen Grad an Transparenz bei. Bei präziser Mischung mit dem richtigen Scherprofil sorgt es für ein außergewöhnlich glänzendes Oberflächenfinish und eine hervorragende chemische Beständigkeit. Dieses Masterbatch wird häufig bei der Herstellung hochtransparenter Agrarfolien, hochwertiger Verpackungsbeutel für den Einzelhandel und hochglänzender Spritzgusshüllen eingesetzt. In diesen Märkten ist das ästhetische Erscheinungsbild ebenso entscheidend wie die Kostenreduzierung.
Als Zwischenmaterialien dienen die von einem Füllstoff-Masterbatch-Doppelschneckenextruder hergestellten Pellets. Anschließend werden sie verschifft und in verschiedenen nachgelagerten Fertigungsbereichen eingesetzt. Das Verständnis dieser Endanwendungen zeigt, wie wertvoll es ist, in robuste industrielle Kunststoffgranulierungslösungen zu investieren .
Die flexible Verpackungsindustrie ist der größte Verbraucher von Füllstoff-Masterbatches. Hersteller, die Einkaufstüten, robuste Müllsäcke, Kurierumschläge und industrielle Stretchfolien herstellen, mischen ihrem Primärharz routinemäßig 10 bis 30 % Calciumcarbonat-Masterbatch bei. Diese strategische Vorgehensweise senkt die Gesamtrohstoffkosten und behält gleichzeitig die erforderliche Zugfestigkeit bei. Darüber hinaus verhindert die durch den mineralischen Füllstoff eingebrachte Mikrorauheit ein Zusammenkleben der Folienschichten. Es wirkt als hocheffizientes, natürliches Antiblockmittel.
Im Spritzgussbereich sind Füllstoffgranulate für die Herstellung von Haushaltskunststoffen, Gartenmöbeln und komplexen Automobilkomponenten von entscheidender Bedeutung. Durch den Zusatz von Talk oder Calciumcarbonat wird die Schrumpfrate der Formteile drastisch reduziert. Dadurch wird ein Verzug während der kritischen Abkühlphase wirksam verhindert. Da mineralische Füllstoffe Wärme wesentlich schneller leiten als reine Kunststoffe, erstarrt der geschmolzene Kunststoff in der Form schneller. Dieser thermodynamische Vorteil reduziert direkt die Zykluszeit, sodass Fabriken mehr Teile pro Schicht abpumpen können.
Auch Hersteller von Rohr- und Profilextrusionen verlassen sich in hohem Maße auf Füllstoff-Masterbatches, um strenge Strukturstandards zu erfüllen. Durch die Zugabe von Calciumcarbonat zur Polymermatrix wird die Ringsteifigkeit und Druckfestigkeit der extrudierten Rohre deutlich erhöht. Diese strukturelle Verstärkung ist besonders wichtig für unterirdische Entwässerungs- und kommunale Abwasserleitungen. Diese Infrastrukturkomponenten müssen im jahrzehntelangen Einsatz dem enormen Bodengewicht und dem äußeren Umweltdruck standhalten, ohne sich zu verformen.
Für Ingenieure und Beschaffungsmanager, die eine Compoundierlinie bewerten, ist das Verständnis der internen thermodynamischen Prozesse von entscheidender Bedeutung. Die Umwandlung von Rohpolymer und trockenem anorganischem Pulver in ein hochdisperses, gleichmäßiges Pellet erfolgt durch vier verschiedene Betriebszonen innerhalb des Extruderzylinders.
Der gesamte Prozess beginnt in der Einzugszone. Hier gelangen die Rohstoffe in die Hauptschleuse. Um ein vorzeitiges Schmelzen und katastrophale Materialverstopfungen zu verhindern, ist diese Anfangszone stark wassergekühlt. Die gleichläufigen Doppelschnecken verfügen über tieffliegende Förderelemente, die das Schüttgut auffangen und schnell vorantreiben. Da anorganische Füllstoffe häufig eine geringe Schüttdichte aufweisen und erhebliche Luftmengen einschließen, sind hocheffiziente Förderelemente erforderlich, um das Pulver zu komprimieren und gleichmäßig in Richtung der beheizten Abschnitte zu transportieren.
Während das Material in die Plastifizierungszone vordringt, wird es intensiver thermischer und mechanischer Energie ausgesetzt. Während externe elektrische Heizbänder konduktive Wärme liefern, stammt der Großteil der Schmelzenergie tatsächlich aus der viskosen Dissipation. Dies ist die innere Reibung, die durch die mechanische Scherung der rotierenden Schrauben erzeugt wird. Das Schneckenprofil in diesem Abschnitt nutzt spezielle Knetblöcke, die die Polymermatrix komprimieren und scheren. Diese aggressive mechanische Wirkung sorgt dafür, dass das Trägerharz vollständig schmilzt und beginnt, die Oberfläche der trockenen Füllstoffpartikel zu beschichten.
Die Mischzone ist zweifellos die kritischste Phase. Anorganische Pulver neigen naturgemäß dazu, fest verbundene Agglomerate zu bilden. Wenn diese harten Cluster nicht abgebaut werden, weist das fertige Kunststoffprodukt schwerwiegende Oberflächenfehler auf. Die Doppelschneckenkonfiguration zeichnet sich hier durch zwei unterschiedliche Mischarten aus. Erstens werden beim dispersiven Mischen Knetelemente mit hoher Scherung eingesetzt, um die Pulveragglomerate physikalisch zu zerkleinern und aufzubrechen. Zweitens werden beim verteilenden Mischen Zahnradrotoren eingesetzt, um den Schmelzestrom kontinuierlich zu falten und aufzuteilen.
Schließlich gelangt das Material in die Vakuumentgasungszone. Anorganische Füllstoffe absorbieren auf natürliche Weise die Feuchtigkeit der Umgebungsluft. Durch die starke Hitze des Mischvorgangs können außerdem flüchtige organische Verbindungen aus dem Polymer und den chemischen Zusatzstoffen freigesetzt werden. Während die Schmelze in die Entgasungszone gelangt, vertiefen sich die Schneckenkanäle gezielt, um das Material zu dekomprimieren. Eine hocheffiziente Vakuumpumpe saugt diese eingeschlossenen Gase und Feuchtigkeit kraftvoll ab. Wenn die Schmelze nicht richtig entgast wird, entstehen unweigerlich poröse, spröde Pellets, die alle nachgelagerten Herstellungsprozesse beeinträchtigen.
Sobald die intensive Compoundierung abgeschlossen ist, muss die geschmolzene Mischung zu gleichmäßigen Körnchen geformt und abgekühlt werden. Die Granuliereinheit ist ein entscheidender Bestandteil jeder robusten Kunststoffgranuliermaschine . Die optimale Schneidmethode hängt stark von der Schmelzfestigkeit des Polymerträgers und dem spezifischen Prozentsatz des in Ihrer Formulierung verwendeten Füllstoffs ab.
Um Anlagenmanagern bei der Auswahl der richtigen nachgeschalteten Ausrüstung zu helfen, haben wir in der folgenden Tabelle die Hauptunterschiede aufgeführt.
| Pelletierungsmethode | Ideale Anwendungen | Betriebseigenschaften | Kosten und Wartung |
|---|---|---|---|
| Wasserring-Pelletierung | CaCO3 mit hohem Füllstoffgehalt, Talk (geringe Schmelzfestigkeit) | Schnitte schmelzen direkt an der Formfläche. Durch die Zentrifugalkraft werden Pellets in einen Kühlwasserring geschleudert. Verhindert Strangbrüche. | Moderate Anschaffungskosten. Leicht zu pflegen. Industriestandard für Füllstoff-Masterbatches. |
| Strangpelletierung | Standardcompoundierung, Farbmasterbatch, technische Kunststoffe | Zieht kontinuierliche Schmelzestränge durch ein Wasserbad. Erfordert eine hohe Zugfestigkeit des Polymers. | Niedrige Anschaffungskosten. Bei Füllstoffbeladungen über 70 % besteht ein hohes Risiko eines Strangbruchs. |
| Unterwasserpelletierung | Großtechnische automatisierte Produktion von Mikropellets | Die Oberfläche ist vollständig eingetaucht. Erzeugt perfekt kugelförmige Pellets mit hoher Dichte. Vollautomatisches Closed-Loop-System. | Hoher Anfangskapitaleinsatz. Geringster Bedienereingriff. Ideal für Dauerläufe mit hoher Kapazität. |
Die betriebliche Effizienz eines Füllstoff-Masterbatch-Doppelschneckenextruders hängt untrennbar mit der Genauigkeit der Materialdosierung zusammen. Die Verarbeitung hochkonzentrierter Masterbatches erfordert das präzise, kontinuierliche Mischen von Trägerharzen, feinen anorganischen Pulvern und verschiedenen flüssigen oder festen Additiven. Durch die Integration eines vollautomatischen Zuführsystems werden die inhärenten Ungenauigkeiten und schwerwiegenden Ineffizienzen der manuellen Materialhandhabung behoben.
In der modernen industriellen Compoundierung ist die Einhaltung exakter Rezepturverhältnisse nicht verhandelbar. Ein automatisiertes Zuführsystem verwendet typischerweise gravimetrische Differenzialdosierer. Diese fortschrittlichen Geräte messen kontinuierlich die Masse des Materials in Echtzeit. Im Gegensatz zu einfachen volumetrischen Dosierern passen gravimetrische Systeme die Drehzahl ihrer Dosierschnecken automatisch an, um einen konstanten, präzisen Massendurchfluss aufrechtzuerhalten. Bei der Herstellung eines Masterbatches mit 80 % Calciumcarbonat kann bereits eine Abweichung von 1 % in der Pulverzufuhrrate den Schmelzindex drastisch verändern.
Zentralisierte Zuführsysteme automatisieren die Übergabe von Rohstoffen aus Außensilos mittels pneumatischer Vakuumförderung direkt an die Trichter des Extruders. Durch diese Automatisierung entfällt für den Bediener das manuelle Heben, Schneiden und Entleeren schwerer Pulversäcke vollständig. Folglich können Produktionsanlagen die direkten Arbeitskosten erheblich senken und das Personal sicher für höherwertige Aufgaben einsetzen. Durch die präzise Dosierung wird außerdem sichergestellt, dass teure chemische Zusatzstoffe und Haftvermittler nicht zu viel verbraucht werden.
Wenn Bediener darüber hinaus 25-kg-Säcke Talk in einen Standardtrichter schütten, stellt die entstehende Staubwolke einen massiven Materialverlust und eine schwere Gefahr für die Atemwege dar. Ein automatisiertes Zufuhrsystem mit geschlossenem Kreislauf hält diese feinen Partikel vollständig in versiegelten Rohren und Behältern zurück. Diese strikte Eindämmung reduziert die Staubemissionen in der Fabrikhalle drastisch und gewährleistet die Einhaltung strenger Arbeitsschutzvorschriften.
Die Beschaffung industrieller Compoundieranlagen erfordert eine strenge technische Bewertung Ihrer spezifischen Produktionsziele. Eine Maschine, die für die Compoundierung von Standardfarben eine ausreichende Leistung erbringt, kann beim Versuch, ein 80-prozentiges Calciumcarbonat-Masterbatch zu verarbeiten, völlig ausfallen. Ingenieure müssen mehrere kritische Parameter bewerten, bevor sie eine Kapitalinvestition tätigen.
Das Compoundieren hochgefüllter Masterbatches erfordert enorme mechanische Energie, um feine Pulver in eine hochviskose Polymerschmelze zu dispergieren. Daher ist ein Getriebe mit hohem Drehmoment eine Grundvoraussetzung. High-End-Extrusionslinien verfügen häufig über spezifische Drehmomentwerte von bis zu 12 Nm/cm³ und Schneckengeschwindigkeiten von 600 bis 900 U/min. Durch den Betrieb mit hohem Drehmoment kann der Extruder einen hohen Volumendurchsatz bei niedrigeren Schneckengeschwindigkeiten aufrechterhalten. Dies ist äußerst vorteilhaft, da es die lokale Reibungswärme reduziert, die als Scherabbau bekannt ist und das Molekulargewicht des Trägerharzes leicht zerstören kann.
Anorganische Füllstoffe sind bekanntermaßen abrasiv. Durch die Verarbeitung von Tausenden Tonnen Kalziumkarbonat oder Titandioxid werden standardmäßige nitrierte Stahlkomponenten schnell erodiert. Um die Prozessstabilität aufrechtzuerhalten, muss die Metallurgie der Schneckenelemente und Zylinder deutlich verbessert werden. Best Practices der Branche schreiben die Verwendung von Bimetallfässern vor. Diese verfügen über eine Innenauskleidung aus hochverschleißfesten Legierungen wie Wolframkarbid oder speziellen Vanadium-Titan-Stählen. Während diese metallurgischen Verbesserungen die anfänglichen Investitionsausgaben erhöhen, reduzieren sie die Gesamtbetriebskosten über den Lebenszyklus der Maschine drastisch.
Das Verhältnis von Länge zu Durchmesser bestimmt die Verweilzeit des Materials im Verarbeitungsabschnitt. Für einfaches Schmelzen könnte ein L/D von 32:1 ausreichen. Die Verarbeitung hochkonzentrierter Füllstoff-Masterbatches erfordert jedoch ein erweitertes L/D-Verhältnis, typischerweise zwischen 44:1 und 64:1. Dieser längere Zylinder bietet ausreichend Zonen für intensives Kneten, eine ausreichende Vakuumentgasung und die entscheidende Integration von Seitenzuführungen. Bei der Formulierung von Masterbatches mit 80 % Füllstoff führt die Zufuhr des gesamten Schleifpulvers durch die Hauptzuführöffnung zu starkem vorzeitigem Verschleiß in der Schmelzzone. Durch den Einsatz von Doppelschnecken-Seitenzuführungen können Ingenieure das Schleifpulver stromabwärts direkt in eine bereits geschmolzene Polymermatrix einspritzen.
Ein Füllstoff-Masterbatch-Doppelschneckenextruder verändert die Wirtschaftlichkeit der Kunststoffherstellung grundlegend. Durch die nahtlose Einbindung großvolumiger anorganischer Mineralien in Polymerträger entstehen wichtige Materialien, die die Abhängigkeit von Neuharz drastisch senken.
Der Extruder allein ist jedoch nur ein Teil der Gleichung. Die Kombination eines Pelletierers mit hohem Drehmoment mit einer automatischen gravimetrischen Zuführung und der richtigen Granuliertechnologie gewährleistet eine einwandfreie Pelletqualität, eliminiert Staubverschmutzung und maximiert den Fabrikdurchsatz. Diese strategische Kombination optimiert Ihren gesamten Compoundierbetrieb und schließt die Lücke zwischen Kosteneffizienz und leistungsstarker Materialtechnik. Um eine langfristige Betriebseffizienz und eine schnelle Kapitalrendite zu gewährleisten, empfehlen wir dringend, die fortschrittliche CJWH-Doppelschneckenextruder-Pelletierlinie zu erkunden , um eine Produktionslinie individuell zu entwerfen, die speziell auf Ihre firmeneigenen Rezepturen zugeschnitten ist.
Doppelschneckenextruder mit hohem Drehmoment können typischerweise Füllstoffkonzentrationen im Bereich von 70 % bis 85 % verarbeiten. Die genaue maximale Kapazität hängt stark von der Schüttdichte und Partikelgrößenverteilung des anorganischen Pulvers sowie vom spezifischen Drehmoment der Maschine ab. Um diese extremen Füllstoffmengen zu erreichen, sind optimierte Schneckenprofile für intensives Dispersionsmischen sowie fortschrittliche Seitenzuführungssysteme erforderlich, um einen gleichmäßigen Pulverfluss ohne Brückenbildung aufrechtzuerhalten.
Doppelschnecken sorgen für eine hervorragende dispersive und verteilende Vermischung. Dies ist eine absolute Notwendigkeit, um zähe Agglomerate aus feinen Füllstoffpulvern aufzubrechen. Einschneckenextruder basieren in erster Linie auf einem einfachen Strömungswiderstand und verfügen nicht über die lokale Scherkraft, die zum Trennen fest gebundener Partikel erforderlich ist. Darüber hinaus verfügen gleichläufige Doppelschnecken über einen hochwirksamen Selbstreinigungsmechanismus, der Materialstagnation, örtliche Verbrennungen und thermische Zersetzung im Zylinder verhindert.
Anorganische Füllstoffe sind stark abrasiv. Um einen schnellen Verschleiß zu verhindern, müssen Ingenieure den Extruder mit Bimetallzylindern ausstatten, die verschleißfeste Auskleidungen wie Wolframkarbid enthalten. Darüber hinaus wird durch die Verwendung von Seitenzuführungen zum Einspritzen des Mineralpulvers stromabwärts in eine bereits geschmolzene Polymermatrix die abrasive Reibung in den anfänglichen Schmelzzonen erheblich reduziert.
Für die Verarbeitung hochbelasteter Füllstoff-Masterbatches wird ein erweitertes Länge-zu-Durchmesser-Verhältnis zwischen 44:1 und 64:1 dringend empfohlen. Diese längere Länge bietet den nötigen Platz für mehrere seitliche Zufuhröffnungen, aggressive Knetblöcke zur Dispergierung und mehrere Vakuum-Entgasungszonen zur Entfernung eingeschlossener Feuchtigkeit und flüchtiger Stoffe.
Ja, diese äußerst vielseitigen Maschinen werden häufig in der industriellen Compoundierung zur Veredelung von Recyclingmaterialien eingesetzt. Mit der entsprechenden Zylinderkonfiguration und einem robusten mehrstufigen Vakuumentgasungsaufbau können Doppelschneckenextruder effizient Feuchtigkeit und flüchtige organische Verbindungen aus Post-Consumer-Kunststoffen extrahieren. Gleichzeitig mischen sie das recycelte Harz mit leistungssteigernden Additiven und mineralischen Füllstoffen, um hochwertige Pellets herzustellen.
Während die manuelle Zuführung für kleine Labortests vorübergehend ausreichen kann, erfordert die kommerzielle Produktion eine Automatisierung. Ein automatisiertes gravimetrisches System sorgt für die Einhaltung exakter Rezepturverhältnisse, was für die Sicherstellung der Produktkonsistenz von Charge zu Charge von entscheidender Bedeutung ist. Es verhindert Pulververstopfungen, minimiert gefährlichen Staub in der Luft und senkt die direkten Arbeitskosten erheblich. In Industrieumgebungen mit hoher Kapazität ist diese Technologie für die Aufrechterhaltung eines kontinuierlichen und stabilen Betriebs unbedingt erforderlich.


