
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-01 Herkunft:Powered


Beeinträchtigen hartnäckige Klumpen die mechanische Integrität Ihrer Polymerprodukte? Ich sehe das ständig in Fabrikhallen. Hohe Füllstoffmengen verursachen bei unsachgemäßer Verarbeitung oft schwere mechanische Schwächen. Dies führt zu frustrierenden Produktionsverzögerungen und Ausschusschargen. Ein Füllstoff-Masterbatch-Doppelschneckenextruder löst dieses allgegenwärtige Problem. Es wendet präzise mechanische Kräfte an, um Materialien nahtlos zu vermischen. In diesem Leitfaden befassen wir uns mit den wichtigsten Maschinenkonfigurationen. Sie erfahren, wie Sie Ihren Dispergierprozess verbessern können und verstehen die kritischen Komponenten, die eine kontinuierliche Produktionsstabilität gewährleisten.
Ein Füllstoff-Masterbatch-Doppelschneckenextruder ist eine hochspezialisierte Compoundiermaschine. Ingenieure entwickeln es speziell für das Mischen großer Mengen anorganischer Pulver in eine geschmolzene Polymermatrix. Im Kern nutzt die Maschine zwei gleichläufig rotierende, ineinandergreifende Schnecken, die in einem beheizten, modularen Zylinder eingeschlossen sind. Während der leistungsstarke Motor die Schnecken antreibt, fördern, schmelzen, verdichten und vermischen diese kontinuierlich die Rohstoffe. Durch die hochentwickelte Geometrie des Schneckenprofils wird eine gezielte mechanische Scherung auf das Material ausgeübt. Dadurch wird sichergestellt, dass feine Pulverpartikel gleichmäßig vom Polymerharz benetzt und eingekapselt werden, bevor sie durch einen Düsenkopf extrudiert und in gleichmäßige, dichte Pellets geschnitten werden.
Bei der großtechnischen Pelletierung von Kunststoffen bestimmt die anfängliche Compoundierungsphase die physikalischen Eigenschaften des Endverbraucherprodukts. Hochwertige Masterbatches werden in anspruchsvollen Anwendungen häufig weiterverwendet. Dazu gehören Agrarfolien, Druckrohre und Präzisionsspritzgussteile für die Automobilindustrie. Wenn der Füllstoff während dieser grundlegenden Pelletierungsphase nicht ausreichend dispergiert wird, führt das resultierende Masterbatch unweigerlich zu optischen Mängeln, Filterverstopfungen und strukturellen Fehlern in den Endprodukten. Daher dient der gleichläufige Doppelschneckenextruder als Basistechnologie. Es ermöglicht Herstellern, zuverlässige Masterbatches in großen Mengen herzustellen, die strengen Industrietoleranzen entsprechen.
Anorganische Füllstoffe werden den Basispolymeren zugesetzt, um die Gesamtkosten der Formulierung zu senken, die Steifigkeit zu verbessern oder die thermischen Eigenschaften zu verändern. Aufgrund ihrer mikroskopischen Eigenschaften ist es jedoch bekanntermaßen schwierig, sie ohne spezielle Maschinen zu verarbeiten. Sie weisen häufig eine hohe Schüttdichte, hygroskopische Tendenzen und eine starke Neigung zur Klumpenbildung auf.
| Füllstofftyp | Primäre Funktion | Herausforderung bei der Dispersion |
|---|---|---|
| Kalziumkarbonat | Kostenreduzierung, verbesserte Steifigkeit | Hohe Neigung zur Bildung dichter Agglomerate; sehr anfällig für Feuchtigkeitsaufnahme. |
| Talk | Erhöhte Steifigkeit, Dimensionsstabilität | Die plättchenförmige, schuppige Struktur erschwert eine gleichmäßige Benetzung durch die Polymerschmelze überraschenderweise. |
| Titandioxid | Opazität, Weißgrad, UV-Beständigkeit | Sehr kohäsive Natur; Eine schlechte Dispersion führt zu sichtbaren Oberflächenstreifen und Schwachstellen. |
| Ruß | UV-Schutz, elektrische Leitfähigkeit | Extrem feine Partikelgröße; Es besteht ein hohes Risiko einer Kontamination durch die Luft und einer starken Verklumpung. |
Aktuelle Marktanalysen zeigen einen deutlichen Wandel im globalen Compounding-Sektor. Die Preise für Frischpolymerharze schwanken unvorhersehbar. Gleichzeitig verschärfen sich die globalen Nachhaltigkeitsauflagen. Um Anpassungen vorzunehmen, verschieben die Hersteller aggressiv die Grenzen der Füllverhältnisse. Der Einsatz von 80 oder gar 85 Prozent Calciumcarbonat ist längst nicht mehr nur eine clevere Sparmaßnahme. Es reduziert aktiv den CO2-Fußabdruck des Endprodukts aus Kunststoff und steht im Einklang mit modernen umweltfreundlichen Initiativen.
Folglich hat dieser branchenweite Trend zu Masterbatches mit ultrahohem Füllstoffgehalt die fortschrittliche Doppelschneckentechnologie zu einer absoluten Notwendigkeit gemacht. Standardmaschinen können die extremen Viskositäten und die abrasive Beschaffenheit dieser stark belasteten Formulierungen einfach nicht bewältigen. Wenn einfache Extruder über ihre Grenzen hinaus beansprucht werden, kommt es zu katastrophalem Verschleiß oder starken Schmelzdruckspitzen. Die Umrüstung auf robuste Compoundierlinien mit hohem Drehmoment ist die einzige Möglichkeit, auf dem heutigen Markt wettbewerbsfähig zu bleiben.
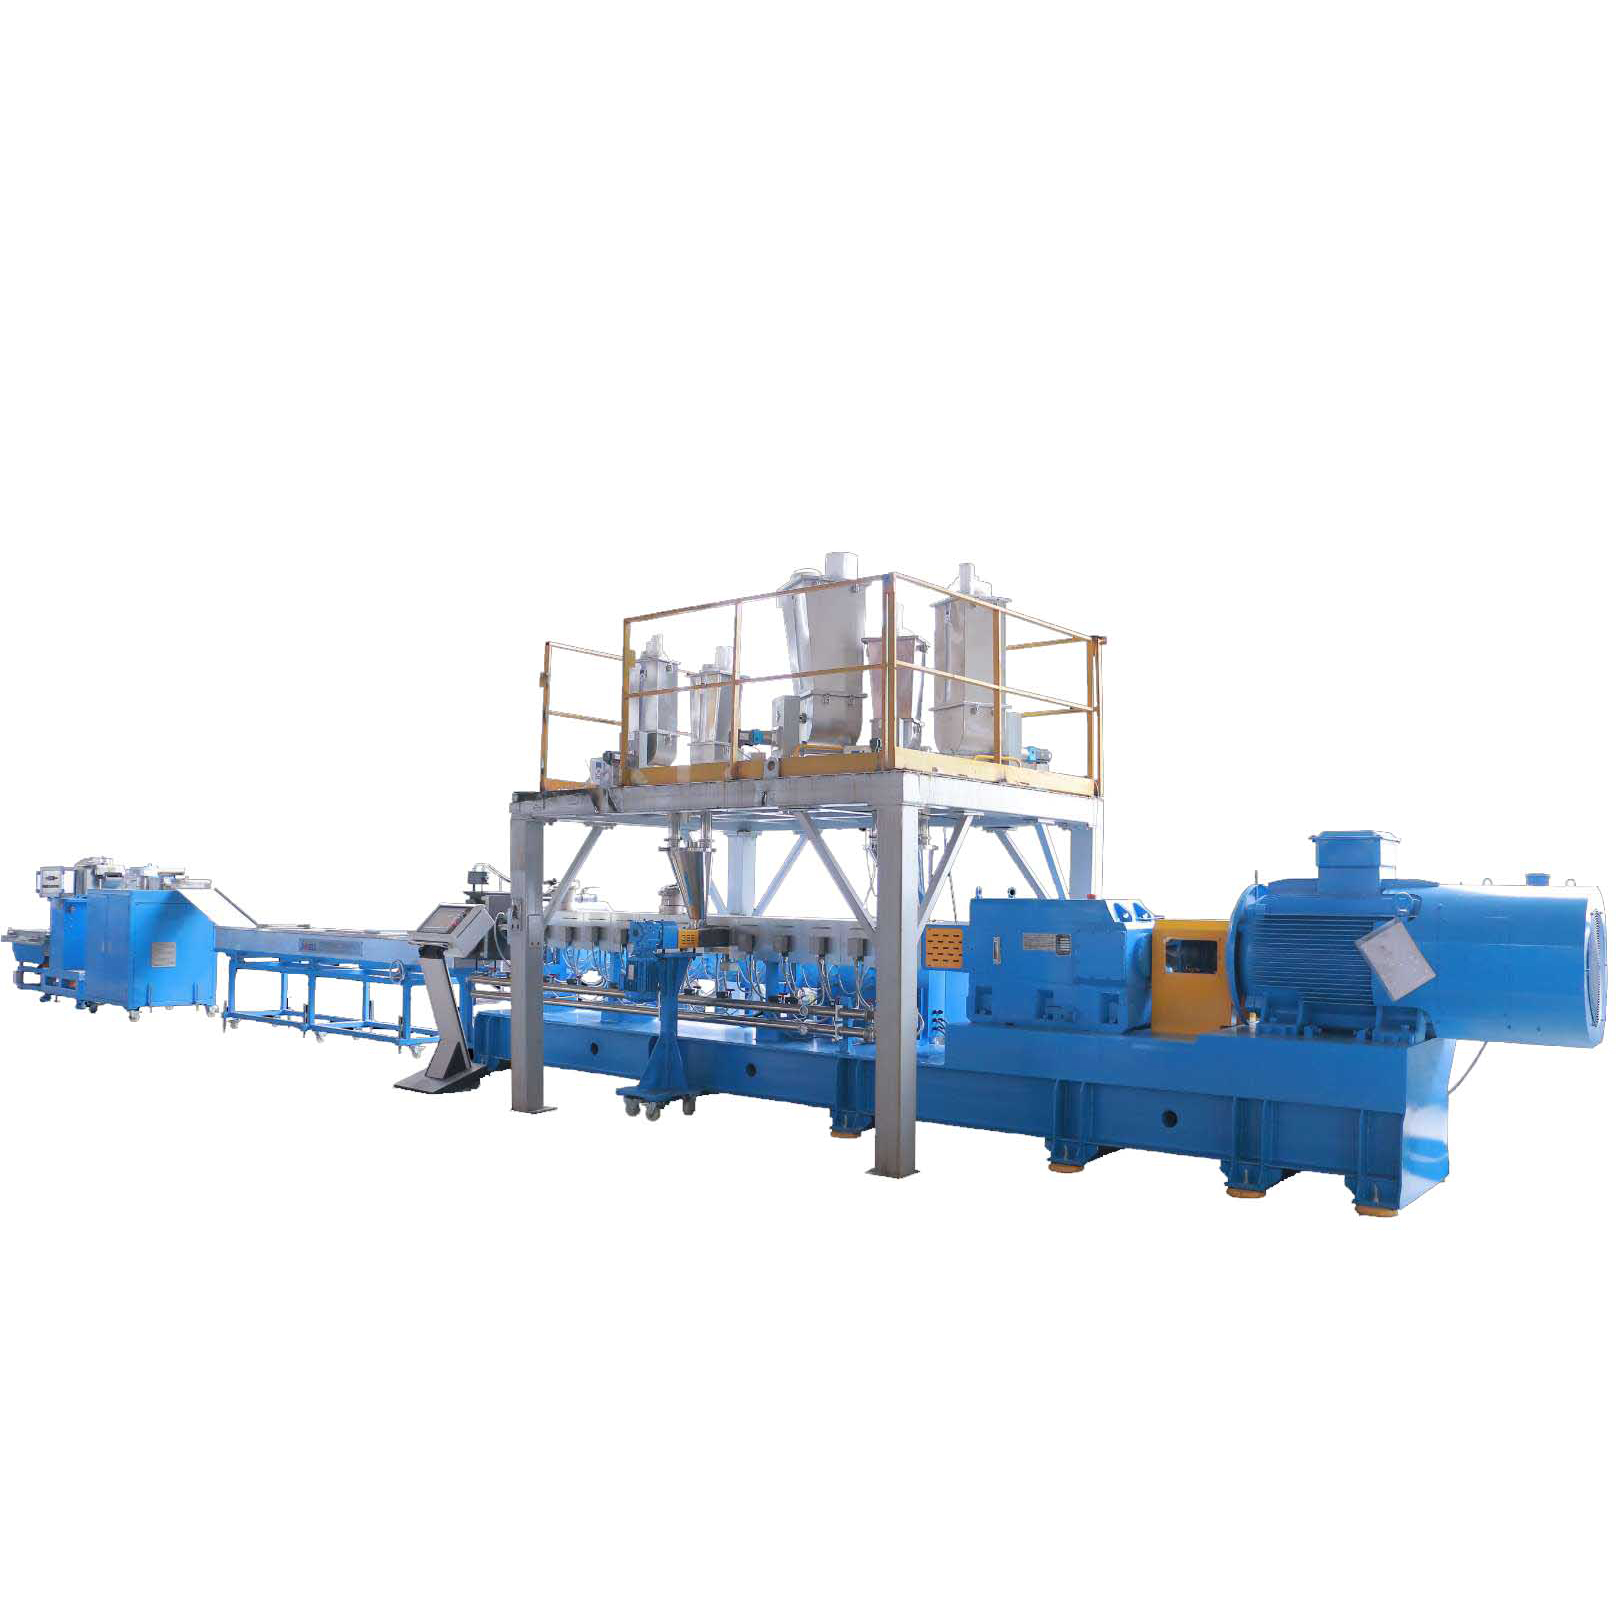
Um eine homogene Mischung aus festen Mineralpulvern und viskosen Polymerflüssigkeiten zu erreichen, sind präzise, berechnete mechanische Kräfte erforderlich. Die Physik des Mischens in einem Extruder hängt stark von der Manipulation der Scherspannung und der Materialviskosität ab. Wenn das feste Polymer schmilzt, verwandelt es sich in eine hochviskose Flüssigkeit. Um trockene, mikroskopisch kleine Pulver in diese dicke Flüssigkeit einzubringen, muss die Maschine ausreichend lokale Energie erzeugen. Diese Energie muss die Kohäsionskräfte überwinden, die die Pulverpartikel zusammenhalten.
Um das Compoundieren wirklich zu verstehen, müssen Bediener zwischen den beiden primären Mischarten unterscheiden, die gleichzeitig im Extruderzylinder stattfinden.
Die ineinandergreifende Wirkung eines Doppelschneckenextruders ist speziell darauf ausgelegt, beide Mischarten einwandfrei auszuführen. Während sich die Schnecken drehen, wird das geschmolzene Material durch unglaublich enge Zwischenräume gedrückt. Diese Lücken bestehen zwischen den Schneckengängen und der Zylinderwand sowie dynamisch zwischen den beiden Schnecken selbst. Dieser enge Spalt erzeugt die intensive, lokale Scherspannung, die für das dispersive Mischen erforderlich ist.
Gleichzeitig bewegt sich das Material entlang des modularen Schneckenprofils. Das kontinuierliche Teilen, Falten und Wiedervereinigen der Polymerschmelze sorgt für eine gründliche verteilende Durchmischung. Diese ausgeklügelte Doppelwirkung verhindert die Bildung ungeschmolzener oder undispergierter Partikel und beseitigt Schwachstellen im endgültigen Kunststoffprodukt.
Bei der Bewertung von Extrusionsanlagen wägen Beschaffungsverantwortliche häufig die Unterschiede zwischen Einzel- und Doppelschneckentechnologien ab. Für hochbelastete Füllstoff-Masterbatches sprechen empirische Daten und Industriestandards überwiegend für die Doppelschneckenkonfiguration.
Einschneckenextruder sind äußerst effektiv für einfache Schmelz-, Förder- und Formaufgaben wie die Rohrextrusion. Sie basieren jedoch hauptsächlich auf der Widerstandsströmung. Dies bedeutet, dass sich das Material aufgrund der Reibung an der Fasswand vorwärts bewegt. Diesem vereinfachten Design fehlt die intensive, lokale Scherkraft, die erforderlich ist, um hartnäckige Füllstoffagglomerate aufzubrechen. Darüber hinaus haben Einschneckenmaschinen Schwierigkeiten, große Mengen feiner, rutschiger Pulver zu fördern. Der Versuch, dies zu tun, führt häufig zu Materialstößen, stark inkonsistenten Ausstoßraten und einer gefährlich schlechten Füllstoffverteilung.
Im Gegensatz dazu überwindet der gleichläufige Doppelschneckenextruder diese Einschränkungen durch positive Verdrängung. Die ineinandergreifenden Schnecken wischen sich beim Drehen ständig gegenseitig ab. Dadurch wird verhindert, dass Material im Fass stagniert, verbrennt und sich zersetzt.
Die Investition in eine moderne Kunststoffgranuliermaschine erfordert eine gründliche technische Bewertung ihrer wichtigsten mechanischen Komponenten. Die Leistung, Langlebigkeit und Ausgabequalität des Extruders hängen stark von der technischen Präzision seiner Innenteile ab.
Die Schnecken in einem Füllstoff-Masterbatch-Doppelschneckenextruder sind keine massiven Blöcke. Sie werden sorgfältig gebaut, indem einzelne, spezielle Elemente auf eine Keilwelle geschoben werden. Diese Modularität ermöglicht es Ingenieuren, ein spezifisches Schneckenprofil zu entwerfen, das genau auf die Rheologie der Füllstoffrezeptur zugeschnitten ist.
Bei der Verarbeitung hoher Füllstoffmengen entsteht erhebliche innere Reibung, die pure Hitze erzeugt. Wenn diese Wärme nicht aktiv bewältigt wird, wird der Polymerträger abgebaut. Dies führt zu verfärbten, spröden Pellets und üblen Gerüchen. Hochleistungsextruder nutzen fortschrittliche Temperaturkontrollzonen entlang der gesamten Länge des Zylinders. Jede Zone ist mit unabhängigen elektrischen Gussheizbändern und internen Flüssigkeitskühlkanälen ausgestattet. Dieses präzise Wärmemanagement stellt sicher, dass das Polymer die optimale Viskosität behält. Es bleibt flüssig genug, um die Füllstoffpartikel zu benetzen, aber dennoch dick genug, um die für die Dispergierung erforderliche mechanische Scherspannung zu übertragen.
Anorganische Füllstoffe sind stark abrasiv. Bei hohen Geschwindigkeiten und Drücken wirken sie genau wie flüssiges Schleifpapier auf die inneren Komponenten des Extruders. Um eine lange Lebensdauer zu gewährleisten und metallische Verunreinigungen zu verhindern, ist eine fortschrittliche Metallurgie unerlässlich. Extruder in Industriequalität verwenden Bimetallzylinder mit einer hochverschleißfesten Innenauskleidung aus Legierung. Ebenso werden die Schneckenelemente aus speziellen Werkzeugstählen gefertigt, die speziellen Vakuum-Wärmebehandlungen unterzogen werden, um kontinuierlichem, aggressivem Abrieb standzuhalten.
Ich sehe ständig feinen, kalkhaltigen Staub, der Standardtrichter in Fabrikhallen bedeckt. Dies verdeutlicht eine große betriebliche Hürde. Selbst die fortschrittlichste Extrusionstechnologie liefert keine optimalen Ergebnisse, wenn die Rohstoffe ungleichmäßig zugeführt werden. Bei der Herstellung hochbeladener Füllstoff-Masterbatches ist der Dosiervorgang wohl ebenso kritisch wie die Schmelz- und Mischphasen.
Um eine einwandfreie Polymermatrix zu erreichen, muss das Verhältnis von Trägerharz, Füllstoffpulver und Haftvermittler über den gesamten Produktionslauf hinweg absolut konstant bleiben. Manuelle Zuführung oder einfache volumetrische Dosierungsmethoden führen häufig zu Materialstößen. Dies führt zu schwankenden Schmelzdrücken und einer inkonsistenten Pelletqualität.
Durch die Integration eines vollautomatischen Fütterungssystems werden diese Abweichungen vollständig behoben. Diese hochentwickelten Systeme nutzen die gravimetrische Gewichtsverlusttechnologie. Sie basieren auf hochempfindlichen Wägezellen, die kontinuierlich das genaue Gewicht des in den Extruder ausgetragenen Materials messen. Die Steuerung des Zuführsystems kommuniziert in Echtzeit direkt mit der speicherprogrammierbaren Steuerung des Extruders. Ändert sich die Schüttdichte des Füllstoffpulvers kurzzeitig, passt der automatische Dosierer sofort seine Schneckengeschwindigkeit an. Dadurch bleibt der exakte Massendurchsatz erhalten, der für die Formulierung erforderlich ist. Die Regelung im geschlossenen Regelkreis gewährleistet, dass das endgültige Masterbatch strenge physikalische Eigenschaften beibehält und die Produktion außerhalb der Spezifikation auf nahezu Null reduziert.
Anorganische Füllstoffe sind für ihre schlechte Fließfähigkeit bekannt. Bei der Lagerung in Standardtrichtern neigen feine Pulver zur Verdichtung. Dies führt zu Strömungsunterbrechungen, die als „Rattenlöcher“ bezeichnet werden und bei denen sich ein zentraler Trichter bildet und Material an den Wänden hängen bleibt. Außerdem kommt es zu einer Brückenbildung, bei der das Material einen festen Bogen über der Austrittsstelle bildet und den Fluss vollständig stoppt.
Fortschrittliche automatisierte Zuführsysteme wurden speziell für die Bewältigung dieser rheologischen Herausforderungen entwickelt. Sie verfügen über horizontale Rührwerke und spezielle Doppelschnecken-Dosiermechanismen direkt im Trichter. Die Rührwerke konditionieren das Pulver kontinuierlich, lösen kleinere Klumpen auf und halten den Füllstoff in einem fluidisierten, dynamischen Zustand. Dieser mechanische Eingriff sorgt für einen stetigen, ununterbrochenen Fluss schwerer Pulver in die Hauptzufuhröffnung und maximiert so die Produktionsstabilität.
Für Produktionsleiter, die ihre aktuellen Compoundierungseinstellungen optimieren möchten, können geringfügige Anpassungen der Betriebsparameter zu erheblichen Verbesserungen führen. Um die perfekte Balance zu erreichen, ist ein tiefes Verständnis dafür erforderlich, wie sich das Material im Lauf dynamisch verhält.
Das Verhältnis von Länge zu Durchmesser ist eine grundlegende Spezifikation, die die Verweilzeit des Materials im Extruder bestimmt. Für eine Standard-Kunststoffmischung könnte ein Verhältnis von 32 zu 1 ausreichen. Bei der Verarbeitung hochbelasteter Füllstoff-Masterbatches wird jedoch ein höheres Verhältnis von 40 zu 1 bis 48 zu 1 dringend empfohlen.
Ein längeres Fass bietet den notwendigen physischen Raum und die Zeit für aufeinanderfolgende Verarbeitungsschritte. Es ermöglicht ein allmähliches, kontrolliertes Schmelzen des Trägerharzes, gefolgt von der präzisen Einführung von Füllstoffen durch seitliche Zuführungen. Am wichtigsten ist, dass es ausreichend Platz für ausgedehnte dispersive und verteilende Mischzonen bietet. Sie werden nicht gezwungen, die Maschine mit übermäßig hohen Schneckengeschwindigkeiten laufen zu lassen. Niedrigere Schneckengeschwindigkeiten in Kombination mit längeren Verweilzeiten verhindern eine übermäßige Schererwärmung. Dies schützt das Polymer vor thermischem Abbau und stellt gleichzeitig sicher, dass jedes einzelne Füllstoffpartikel vollständig eingekapselt ist.
Anorganische Füllstoffe absorbieren auf natürliche Weise Feuchtigkeit aus der Atmosphäre und schließen häufig mikroskopisch kleine Lufteinschlüsse zwischen rauen Partikeln ein. Wenn diese Füllstoffe der starken Hitze des Extrusionsprozesses ausgesetzt werden, verwandelt sich Feuchtigkeit sofort in Dampf und eingeschlossene Luft dehnt sich aus. Wenn diese flüchtigen Gase nicht wirksam entfernt werden, weisen die resultierenden Masterbatch-Pellets schwerwiegende Mängel wie innere Hohlräume, Oberflächenrauheit und extreme Sprödigkeit auf.
Die ordnungsgemäße Verwaltung der Vakuumentgasungszone ist von entscheidender Bedeutung. Der Vakuumanschluss muss strategisch stromabwärts angeordnet sein, unmittelbar nach den primären Mischzonen, aber direkt vor der Druckaufbauzone am Düsenkopf. Bediener müssen sicherstellen, dass die Vakuumpumpe einen konstanten Unterdruck aufrechterhält. Die regelmäßige Wartung des Vakuumsystems ist eine wichtige bewährte Methode, um dichte, strukturell einwandfreie Pellets zu gewährleisten.
| Häufiges Mischproblem | Mögliche Ursache | Umsetzbare Lösung |
|---|---|---|
| Spröde Pellets | Übermäßige Feuchtigkeit in Füllstoffen; schlechte Entgasungseffizienz. | Vakuumdruck erhöhen; Hygroskopische Füllstoffe vor der Fütterung vortrocknen. |
| Oberflächenfehler | Unvollständiges dispersives Mischen; starke Agglomeration. | Schneckenprofil mit engeren Knetblöcken modifizieren; Verlängern Sie die Verweilzeit im Fass. |
| Schmelzedruck steigt | Inkonsistente Pulverzufuhr; Brückenbildung im Trichter. | Implementieren Sie Differenzialdosierer; Aktivieren Sie interne Trichterrührwerke. |
| Polymerabbau | Übermäßige Scherwärme; Falsche Temperaturprofileinstellungen. | Niedrigere Schneckengeschwindigkeit; Optimieren Sie Fassflüssigkeitskühlsysteme in Mischzonen mit hoher Scherung. |
Der Kauf von Investitionsgütern für Compoundierungsbetriebe ist eine erhebliche finanzielle Investition. Sie bestimmt die Betriebsfähigkeit einer Anlage für ein Jahrzehnt oder länger. Entscheidungsträger müssen Geräte auf der Grundlage empirischer Daten, technischer Qualität und langfristiger Wirtschaftlichkeit bewerten.
Bei der Auswahl einer Pelletierlinie kommt es in erster Linie darauf an, das geometrische Volumen und die Drehmomentkapazität der Maschine an Ihre genauen Produktionsziele anzupassen. Die Maschinengröße wird typischerweise durch den Schneckendurchmesser angegeben.
Insbesondere wird die Ausgabekapazität nicht nur durch die physische Größe bestimmt. Dabei spielt die spezifische Drehmomentdichte des Getriebes eine entscheidende Rolle. Ein Extruder mit hohem Drehmoment kann im Vergleich zu einer Maschine mit Standarddrehmoment und genau demselben Durchmesser deutlich größere Volumina an dichtem Füllstoff-Masterbatch bei niedrigeren Geschwindigkeiten verarbeiten. Käufer müssen die erforderliche Leistung gründlich im Vergleich zur verfügbaren Fabrikfläche analysieren. Dadurch wird sichergestellt, dass die gewählte Ausrüstung den höchsten Ertrag pro Quadratmeter liefert, ohne jemals die Qualität der Dispersion zu beeinträchtigen.
Beschaffungsbeauftragte, die einen Füllstoff-Masterbatch-Doppelschneckenextruder bewerten, müssen weit über die anfänglichen Investitionsausgaben hinausblicken. Die Gesamtbetriebskosten über einen Lebenszyklus von fünf bis zehn Jahren sind der wahre Maßstab für den Wert einer Maschine.
Das Erreichen einer einwandfreien Füllstoffverteilung ist ein heikles Gleichgewicht, das genau die richtigen mechanischen Kräfte erfordert. Eine präzise Temperaturkontrolle ist außerdem unbedingt erforderlich, um die Integrität des Basispolymers zu schützen. Darüber hinaus sorgt eine genaue Materialzufuhr dafür, dass der gesamte thermodynamische Prozess stabil und vorhersehbar bleibt.
Die Investition in einen Premium-Füller-Masterbatch-Doppelschneckenextruder ist für jede Compoundieranlage eine kluge und zukunftsweisende Entscheidung. Durch das Hinzufügen eines automatisierten Zuführsystems können Sie Ihren Betrieb zuverlässig skalieren. Damit können Sie Formulierungen mit extrem hohem Füllstoffgehalt sicher angehen, ohne Angst vor mechanischem Versagen oder inkonsistenter Qualität haben zu müssen.
Kontaktieren Sie noch heute unser Expertenteam für eine individuelle Maschinenberatung. Sehen Sie sich den umfangreichen Katalog von Jwell Recycling an, um die ideale Extrusions- und Zuführausrüstung zu finden, die perfekt auf Ihre spezifischen Produktionsanforderungen zugeschnitten ist.
Hochleistungs-Doppelschneckenextruder können bei der Verarbeitung von Materialien wie Calciumcarbonat oder Bariumsulfat typischerweise Füllstoffbeladungsprozentsätze von bis zu 75 bis 85 Prozent verarbeiten. Das genaue Maximum hängt stark vom Schmelzindex des Trägerharzes, der spezifischen Oberflächenbehandlung der Füllstoffpartikel und der Verfügbarkeit einer hochoptimierten Schneckenkonfiguration ab, die für eine intensive Verteilungsmischung ausgelegt ist.
Automatisierte Zuführsysteme für kohäsive Pulver nutzen aktive mechanische Bewegung, um Brückenbildung zu verhindern. Im Inneren des Dosiertrichters rotieren horizontale oder vertikale Rührarme kontinuierlich. Diese mechanische Bewegung löst die kohäsiven Bindungen zwischen den Füllstoffpartikeln auf und sorgt dafür, dass das Pulver flüssig bleibt. In Kombination mit einem Doppelschnecken-Austragsmechanismus sorgt das System dafür, dass schwere, dichte Pulver mechanisch in die Einfüllöffnung des Extruders gedrückt werden, wodurch die statischen Bedingungen, die zu Lochbildung und Brückenbildung führen, vollständig beseitigt werden.
Brüchige Pellets oder Oberflächenfehler werden hauptsächlich durch drei betriebliche Faktoren verursacht. Erstens hinterlässt eine schlechte Füllstoffverteilung ungebrochene Agglomerate im Polymer, was zu mikroskopisch kleinen mechanischen Schwachstellen führt. Zweitens gelingt es einer unzureichenden Vakuumentgasung nicht, die von den anorganischen Füllstoffen getragene Feuchtigkeit zu entfernen, was zu inneren Hohlräumen und einer rauen Oberfläche führt. Drittens kann ein falsches Temperaturprofil dazu führen, dass sich das Trägerharz thermisch zersetzt. Die Optimierung des Schneckenscherprofils und die Gewährleistung eines hohen Vakuumdrucks lösen diese frustrierenden Probleme normalerweise.
Die Lebensdauer von Schneckenelementen hängt vollständig von der Abrasivität des Füllstoffs, dem Beladungsgrad und der Metallurgie der Maschinenkomponenten ab. Bei hohen Belastungen mit abrasiven Füllstoffen wie unbeschichtetem Kalziumkarbonat müssen Standardstahlelemente möglicherweise alle drei bis sechs Monate ausgetauscht werden. Wenn der Extruder jedoch hochwertige pulvermetallurgische Werkzeugstähle und Bimetall-Zylinderauskleidungen verwendet, kann das Austauschintervall deutlich auf zwölf bis achtzehn Monate verlängert werden. Regelmäßige Verschleißinspektionen sollten alle sechs Monate durchgeführt werden, um optimale Mischspiele aufrechtzuerhalten.
Ja. Einer der Hauptvorteile eines Doppelschneckenextruders ist sein hochmodularer Aufbau. Die Schneckenelemente sind auf einer Keilwelle montiert und können komplett neu angeordnet werden. Während Füllstoff-Masterbatch zur Dispergierung eine starke Scherung erfordert, kann die Verarbeitung von Farb-Masterbatch durch Neukonfiguration des Schneckenprofils erreicht werden, um eine sanftere Verteilungsmischung zu ermöglichen. Dadurch werden empfindliche organische Pigmente vor dem Verbrennen geschützt. Zwischen den Läufen ist jedoch eine gründliche Spülung und mechanische Reinigung zwingend erforderlich, um eine Kreuzkontamination der Farben zu verhindern.
Zur Beurteilung der Dispersionsqualität verwenden Ingenieure üblicherweise einen Blasfolientest oder einen Filterdruckwerttest. Beim Filterdrucktest wird das Masterbatch durch ein sehr feines Siebpaket extrudiert. Wenn der Füllstoff schlecht dispergiert ist, verstopfen Agglomerate das Sieb und verursachen einen schnellen Anstieg des Schmelzedrucks. Ein niedrigerer, stabiler Druckwert weist auf eine hervorragende mikroskopische Dispersion hin.
Das optimale Temperaturprofil sollte einer sanften Glockenkurve ähneln. Die Einzugszone muss relativ kühl bleiben, um ein vorzeitiges Schmelzen und Verstopfungen der Einfüllöffnung zu verhindern. Die Temperatur sollte in den Mischzonen mit hoher Scherung ihren Höhepunkt erreichen, um sicherzustellen, dass die Polymerviskosität niedrig genug ist, um die Füllstoffpartikel zu benetzen. Schließlich sollte die Temperatur zum Düsenkopf hin leicht abfallen, um die Festigkeit der Schmelze zu erhöhen und einen sauberen, gleichmäßigen Pelletschnitt zu gewährleisten.


