
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-19 Herkunft:Powered


Der effiziente Umgang mit Kunststoffabfällen ist nicht mehr nur eine umweltfreundliche Initiative für moderne Produktionsanlagen. Es hat sich zu einer strengen Grundlage für die Rentabilität entwickelt. Aktuelle Marktinformationen deuten auf einen deutlichen Wandel im Kunststoffsektor hin. Dezentrales, betriebsinternes Recycling löst zunehmend die ausgelagerte Abfallwirtschaft ab. Da die weltweiten Harzpreise einer extremen Volatilität unterliegen und der Vorstoß in Richtung einer Kreislaufwirtschaft zunimmt, ist die interne Rückgewinnung von Schrott zum zuverlässigsten Weg zur Kostensenkung geworden. Der Kauf einer handelsüblichen Zerkleinerungseinheit löst jedoch selten komplexe Produktionsherausforderungen in der Fabrikhalle.
Werksleiter haben ständig mit unterschiedlichen Materialtypen, starken räumlichen Einschränkungen und sehr spezifischen Durchsatzanforderungen zu kämpfen. Die Auswahl falscher Geräte führt zu unmittelbaren Produktionsengpässen. Dies verursacht einen übermäßigen Energieverbrauch und löst häufige, kostspielige mechanische Ausfälle aus. Genau an dieser Stelle kommen erstklassige Engineering-Zulieferer ins Spiel. Erfahrene Hersteller fungieren nicht nur als bloßer Vertrieb eines Katalogartikels, sondern als technische Berater. Sie analysieren das einzigartige Ökosystem Ihrer Einrichtung, um maßgeschneiderte Lösungen zu entwickeln, die eine schnelle Kapitalrendite gewährleisten.
Für Einkaufsmanager und Anlagenbauer beginnt der Weg zu effizientem Recycling immer beim Rohstoff. Der erste Schritt jeder professionellen Bewertung ist ein tiefer Einblick in die spezifischen Polymere, die Ihre Anlage täglich verarbeitet.
Ich habe unzählige Fabrikhallen gesehen, in denen Arbeiter versuchen, flexibles, hitzeempfindliches PVC in einen Rotor zu pressen, der für starre Blöcke gebaut ist. Das Ergebnis ist immer das gleiche. Geschmolzener Kunststoff verschmiert die Klingen. Der Rotor blockiert. Die Produktion gerät ins Stocken. Verschiedene Kunststoffe weisen bei reiner mechanischer Belastung sehr unterschiedliche physikalische Eigenschaften auf. Polyethylenterephthalat-Flaschen erfordern eine hohe Schneidkraft mit hoher Geschwindigkeit, um ein Reißen zu verhindern. Umgekehrt erfordern Polypropylenklumpen Zerkleinerungskapazitäten mit hoher Schlagkraft und hohem Drehmoment.
Insbesondere durch die Reibung bei der Verarbeitung entsteht enorme Hitze. Wenn die Maschine nicht an die thermischen Eigenschaften des Materials angepasst wird, ist ein Systemausfall garantiert. Um dies zu verhindern, fordern professionelle Lieferanten physische Materialproben aus Ihrer Produktionslinie an. Durch die Analyse der Zugfestigkeit, Wandstärke und des Schmelzindex Ihres Schrotts bestimmen Ingenieure die genaue Rotorgeschwindigkeit und Schneidtechnologie, die für eine saubere Verarbeitung des Abfalls erforderlich sind.
Die physikalische Geometrie Ihres Fabrikabfalls ist ebenso entscheidend wie seine chemische Zusammensetzung. Breite, flache Materialien wie thermogeformte Schalen, extrudierte Platten und lange Profile stellen besondere Herausforderungen bei der Zuführung dar. Lassen Sie ein breites thermogeformtes Tablett in einen Standardtrichter fallen. Beobachten Sie, wie es endlos auf dem sich drehenden Rotor hüpft. Es weigert sich, in die Schneidkammer einzudringen. Dieser Rückpralleffekt verringert den Durchsatz, frustriert die Bediener und verbrennt verschwendeten Strom.
Um diesen Engpass zu beseitigen, entwerfen Ingenieure spezielle Zuführkonfigurationen. Für flache Blattmaterialien verwendet die DYPS-T-Serie einen horizontalen Zuführschacht, der perfekt auf den Rotorbiss ausgerichtet ist. Durch die Anpassung der physischen Form des Abfalls an die Strukturkonstruktion eines speziellen Kunststoffbrechers stellen Lieferanten eine kontinuierliche, unterbrechungsfreie Zufuhr sicher. Diese spezielle Geometrie maximiert die betriebliche Effizienz der gesamten Extrusions- oder Recyclinglinie.
Eine häufige Falle bei der Ausrüstungsbeschaffung ist die Fehleinschätzung des tatsächlichen Kapazitätsbedarfs. Der Kauf einer übergroßen Maschine bindet wichtiges Kapital und erhöht die monatlichen Stromrechnungen. Unterdessen führt eine unterdimensionierte Einheit zu sofortigen Engpässen im Arbeitsablauf.
Erfahrene technische Berater arbeiten eng mit Fabrikmanagern zusammen, um den realistischen Kapazitätsbedarf zu berechnen. Dies geht weit über die Betrachtung eines einfachen Tagesdurchschnitts hinaus. Stellen Sie sich eine Anlage vor, die in einer Acht-Stunden-Schicht 500 Kilogramm Schrott erzeugt. Wenn während einer hektischen zweistündigen Umrüstzeit 300 Kilogramm dieses Abfalls entsorgt werden, muss die Maschine für 150 Kilogramm pro Stunde dimensioniert sein. Eine Auslegung auf pauschal 62,5 Kilogramm pro Stunde führt zu katastrophalen Rückständen.
Darüber hinaus ist die Schüttdichte eine wichtige technische Kennzahl. Ein System, das dichte, feste Harzblöcke verarbeitet, wird im Vergleich zu einem System, das leichte, hohle Behälter verarbeitet, einen deutlich höheren Gewichtsausstoß pro Stunde erzielen. Durch die Auswertung dieser spezifischen Kennzahlen können Lieferanten genau die Motorleistung empfehlen, die zur Aufrechterhaltung eines konstanten Drehmoments erforderlich ist, ohne Ihr lokales Stromnetz zu überlasten.
Die maximalen Abmessungen Ihrer größten Schrottstücke bestimmen die erforderliche Größe der Schneidkammer. Ist die Kammeröffnung zu eng, sind die Arbeiter gezwungen, das Material manuell mit Bandsägen vorzuschneiden. Dieser manuelle Eingriff treibt die Arbeitskosten in die Höhe und birgt erhebliche Sicherheitsrisiken für den Boden.
Erfahrene Ingenieure bewerten sorgfältig die maximalen Abmessungen Ihres Abfalls, um den optimalen Rotordurchmesser und die optimale Kammerbreite festzulegen. Die Investition in eine richtig dimensionierte Kunststoffzerkleinerungsmaschine verhindert die Bildung von Materialbrücken im Trichter. Es sorgt für einen stetigen Fluss von hochwertigem Mahlgut. Ein gut abgestimmter Rotor greift das Material nicht nur effizient, sondern verfügt auch über genügend kinetische Energie, um zähe Kunststoffe zu durchtrennen, ohne den Motor unter schweren Lasten abzuwürgen.
Der Schneidmechanismus fungiert als Herzstück jeder Zerkleinerungsoperation. Aktuelle Branchenanalysen deuten auf eine zunehmende Verlagerung hin zu speziellen Rotorgeometrien hin. Da Fabriken immer komplexere, mehrschichtige Kunststoffe verarbeiten, werden generische Flachmesser häufig durch speziell entwickelte Anordnungen ersetzt, die den Energieverbrauch senken und die Gleichmäßigkeit des Mahlguts verbessern.
Das Verständnis der Schnittgeometrie ist für die Auswahl der richtigen Industrieausrüstung von entscheidender Bedeutung. Lieferanten kategorisieren Rotorblattdesigns in der Regel in drei Hauptkonfigurationen, die jeweils einem bestimmten Herstellungszweck dienen.
| Die Klingenkonfiguration | ist am besten für | wichtige mechanische Vorteile geeignet |
|---|---|---|
| Klauenklingen | Feste Blöcke, dicke Spülungen und harte Klumpen. | Verteilt die Aufprallkraft auf mehrere Punkte und verhindert so ein Abwürgen des Motors beim Eindringen in extrem dichte Materialien. |
| Flache Klingen | Dünne Folien, PET-Flaschen und Hohlbehälter. | Maximiert die Schnittfläche und ermöglicht eine Hochgeschwindigkeitsscherung zur schnellen Verarbeitung leichter Materialien. |
| V-förmige Arrays | Allgemeiner Fabrikabfall, Profile und gemischte Hartkunststoffe. | Leitet das Material in die Mitte des Rotors, wodurch die Reibung an den Kammerwänden verringert und die Staubentwicklung minimiert wird. |
Für Anlagen, die sehr gleichmäßige Mahlgutgrößen erfordern, wird die V-förmige Anordnung dringend empfohlen. Der Scherenschnitt sorgt für einen sauberen Schnitt und nicht für einen stumpfen Riss. Dadurch wird die Bildung von Feinstaubpartikeln deutlich reduziert und die Gesamtqualität der recycelten Pellets erhöht.
Die industrielle Zerkleinerung ist ein von Natur aus abrasiver Prozess. Materialien, die Glasfasern, Schmutz oder starke Farbpigmente enthalten, verschleißen herkömmliche Stahlklingen in besorgniserregendem Maße. Um vorzeitigem Verschleiß entgegenzuwirken, passen metallurgische Experten das Klingenmaterial an die Abrasivität Ihres spezifischen Abfallstroms an.
Hochwertige Werkzeugstähle wie D2 oder SKD-11 werden häufig aufgrund ihrer außergewöhnlichen Verschleißfestigkeit und Zähigkeit ausgewählt. Top-Zulieferer wenden außerdem spezielle Wärmebehandlungen oder Oberflächenbeschichtungen an, um die Lebensdauer der Klingen zu verlängern. Dieses Maß an Individualisierung hilft Fabriken, die Wartungshäufigkeit drastisch zu reduzieren, die Austauschkosten zu senken und die Produktionslinie kontinuierlich am Laufen zu halten.
Standardgeräte zur Zerkleinerung sind äußerst effektiv für alltägliche Verpackungen, dünnwandige Teile und allgemeinen Spritzgussabfall. Dennoch fallen in bestimmten Produktionsumgebungen Abfälle an, die so dicht sind, dass Standardmaschinen unter der Belastung einfach nachgeben. In diesen Szenarien mit großen Auswirkungen ist eine robuste Technik absolut nicht verhandelbar.
Ein echtes Hochleistungssystem zeichnet sich durch seine strukturelle Integrität und seine rohe kinetische Kraft aus. Diese Einheiten verfügen über stark verstärkte Stahlgehäuse, übergroße Außenlager zur Vermeidung von Staubverschmutzung, Motoren mit hohem Drehmoment und massive, solide Schwungräder.
Ingenieure ermitteln den Bedarf an dieser Ausrüstungsstufe, indem sie die Schlagfestigkeit des Abfalls bewerten. Zu den Szenarien, die diese Technik erfordern, gehören das Recycling dicker fester Spülrückstände aus Extrusionslinien, großer Automobilstoßstangen oder dichter Industriebehälter. Die kinetische Energie, die erforderlich ist, um diese Kunststoffe zu zerbrechen, ohne den Rotor abzuwürgen, ist immens.
Bei der Verarbeitung von dickwandigen Agrarrohren oder Vollharzblöcken versagen Standardgeräte oft katastrophal. Die hohen Aufprallkräfte verursachen starke Vibrationen, die das Chassis der Maschine beschädigen, die Lager falsch ausrichten und schließlich zum Durchbrennen des Motors führen können.
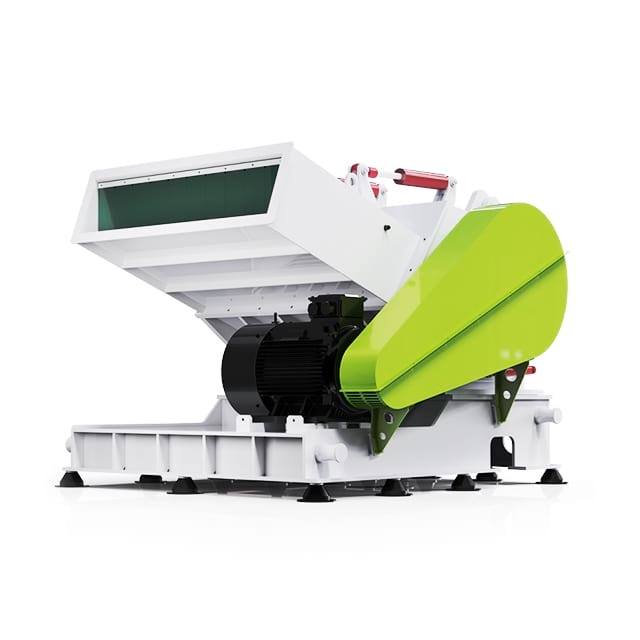
Im Gegensatz dazu analysieren Experten die Wandstärke und den Durchmesser des Schrotts, um einen Hochleistungs-Kunststoffbrecher zu empfehlen . Die DYPS-G-Serie beispielsweise ist speziell für Rohre mit Wandstärken von 20 mm bis 110 mm konzipiert. Diese Spezialmaschinen nutzen massive Stahlrotoren, die eine extreme Dynamik übertragen. Dadurch können sich die Klingen reibungslos durch dichte Materialien bewegen. Die Integration von Hochleistungsschwungrädern verhindert plötzliche Drehzahlabfälle und gewährleistet so einen sicheren, kontinuierlichen Betrieb unter den anspruchsvollsten Industriebedingungen.
Die theoretische Kapazität einer Maschine bedeutet sehr wenig, wenn sie nicht effektiv in Ihre bestehende Produktionsfläche integriert werden kann. Das Navigieren von Gabelstaplern um sperrige, schlecht platzierte Geräte herum stört den Arbeitsablauf und birgt erhebliche Sicherheitsrisiken. Erstklassige Lieferanten bewerten die räumlichen Gegebenheiten Ihrer Einrichtung, um ein System zu entwerfen, das Ihren täglichen Betrieb verbessert.
Die Stellfläche in einer modernen Produktionsanlage ist ein erstklassiges Gut. Für zentralisierte Recyclingbereiche empfehlen Lieferanten möglicherweise eine große, eigenständige Einheit. Für das Inline-Recycling, bei dem der Schrott direkt neben der Spritzgießmaschine verarbeitet wird, muss das Profil der Anlage jedoch stark angepasst werden.
Dabei geht es häufig darum, kompakte Trichter zu entwerfen, das Chassis so zu modifizieren, dass es nahtlos unter Roboterarme passt, oder den Austragswinkel zu ändern, um Mahlgut direkt wieder dem primären Herstellungsprozess zuzuführen. Durch die Optimierung der physischen Stellfläche wird gewährleistet, dass sich die Ausrüstung auch in engen Räumen integrieren lässt, ohne die Bewegungsfreiheit des Bedieners zu behindern.
Moderne Lösungen gehen über eigenständige Einheiten hinaus und beinhalten Automatisierung, um manuelle Arbeit zu reduzieren und die Sicherheit zu verbessern. Die manuelle Zuführung langer, unhandlicher Rohre oder schwerer Klumpen in einen Trichter ist äußerst ineffizient. Es birgt auch erhebliche ergonomische Risiken für die Arbeitnehmer.
Um diese Risiken auszuschließen, werden automatisierte Zuführsysteme wie Schrägförderbänder mit integrierten Metalldetektoren eingesetzt. Auf der Ausgangsseite ersetzen pneumatische Austragssysteme manuelle Sammelbehälter. Das Mahlgut wird aus der Kammer abgesaugt, zur schnellen Abkühlung durch Zyklonsilos geleitet und durch Staubabscheidesysteme geleitet. Dadurch entsteht ein geschlossener Produktionskreislauf, der die Fabrikhalle makellos hält und gleichzeitig die Kosten für die Materialhandhabung senkt.
Industrielle Recyclinganlagen sind von Natur aus mit rotierenden Messern mit hoher Geschwindigkeit und hohen Dezibel-Vorgängen ausgestattet. Der Schutz der Belegschaft bei gleichzeitiger strikter Einhaltung der Arbeitsschutzvorschriften bleibt ein vorrangiges Anliegen eines verantwortungsvollen Betriebsleiters.
Zuverlässige Hersteller entwickeln ihre Systeme mit mehreren, redundanten Schichten von Sicherheitsprotokollen. Um einen unbeabsichtigten Kontakt mit beweglichen Teilen zu verhindern, sind die Geräte mit mechanischen Endschaltern und elektromechanischen Verriegelungen ausgestattet. Wenn ein Trichter oder eine Siebhalterung zu Wartungszwecken geöffnet wird, wird der Motor sofort deaktiviert. Ein mechanisches Bremssystem stoppt den Rotor in Sekundenschnelle.
Darüber hinaus sind schwere Komponenten wie Schneidkammer und Siebgestelle häufig mit hydraulischen Öffnungsmechanismen ausgestattet. Diese einfache Ergänzung ermöglicht es dem Bediener, routinemäßige Wartungsarbeiten, Messerwechsel und Siebreinigungen sicher durchzuführen. Dadurch wird die Gefahr von Quetschverletzungen durch schwere Stahlteile vollständig ausgeschlossen.
Lärmbelästigung ist ein erhebliches Problem beim Brechen von starren Kunststoffen. Anhaltend hohe Dezibelwerte führen zur Ermüdung des Bedieners und verstoßen gegen Sicherheitsstandards am Arbeitsplatz. Dieser Herausforderung wird durch umfassende Akustiktechnik direkt begegnet.
Zu den Lösungen gehören doppelwandige Trichter, die mit einer schalldämmenden Isolierung gefüllt sind, die verhindert, dass Geräusche in den Einfüllschacht hallen. Im Extremfall kann die gesamte Maschine in einer maßgeschneiderten, schalldichten Kabine untergebracht werden. Die Kontrolle dieser akustischen Emissionen hilft Fabriken, eine sichere, komfortable und konforme Arbeitsumgebung aufrechtzuerhalten.
Für Beschaffungsteams, die einen Kauf abschließen, machen die anfänglichen Investitionsausgaben nur einen Bruchteil der Gleichung aus. Die tatsächlichen Betriebskosten werden durch die Betriebszeit der Maschine im nächsten Jahrzehnt bestimmt. Daher ist die Überprüfung der After-Sales-Infrastruktur eines Lieferanten von entscheidender Bedeutung.
Selbst die robustesten Systeme erfordern eine regelmäßige Wartung. Mit der Zeit werden die Klingen stumpf, die Siebe nutzen sich ab und die Antriebsriemen dehnen sich. Ein zuverlässiger Partner gewährleistet den schnellen Zugriff auf kritische Ersatzteile. Längere Ausfallzeiten und wochenlange Wartezeiten auf eine Ersatzklinge können einem Werk Tausende von Dollar durch Produktionsausfälle kosten.
Top-Lieferanten bieten außerdem umfassende Wartungsschulungen für Ihre Techniker vor Ort an. Sie liefern eine detaillierte Dokumentation und praktische Anleitungen zum Einstellen präziser Messerabstände, zum Spannen von Riemen und zum Schmieren von Lagern. Eine ordnungsgemäße Schulung stellt sicher, dass die Maschine mit höchster Effizienz arbeitet und ihre Lebensdauer erheblich verlängert.
Der ultimative Beweis für die Leistungsfähigkeit eines Lieferanten sind empirische Tests. Vor dem Abschluss eines Kaufvertrags empfehlen branchenführende Hersteller Werksabnahmeversuche.
Während dieser Versuche schicken Sie Ihren spezifischen Fabrikabfall zur Testeinrichtung des Lieferanten, um ihn durch die vorgeschlagene Maschine laufen zu lassen. Dadurch können Sie die Durchsatzleistung überprüfen, den realen Energieverbrauch messen und die Qualität des Mahlguts aus erster Hand prüfen. Durch die Bereitstellung objektiver, überprüfbarer Daten vor der Auslieferung der Maschine entfällt das Rätselraten bei der Beschaffung. Dadurch wird sichergestellt, dass die Ausrüstung genau die versprochene Leistung erbringt.
Die Investition in industrielle Zerkleinerungsanlagen ist ein hochgradig maßgeschneiderter Engineering-Prozess. Die richtige Maschine hängt ganz von der einzigartigen Form Ihres Materials, seiner Dicke, Ihrem erforderlichen Durchsatz und der Gestaltung Ihrer Fabrikhalle ab. Standardausrüstung von der Stange bietet selten die Effizienz, die eine moderne Fertigung erfordert.
Der Unterschied zwischen einem mittelmäßigen Kauf und einer hochprofitablen Investition liegt in der technischen Kompetenz Ihres Lieferanten. Hören Sie auf zu raten und beginnen Sie mit der Beratung. Wenden Sie sich mit Ihren spezifischen Materialspezifikationen und Durchsatzzielen an das Technikteam von Jwell Recycling. Sichern Sie sich eine maßgeschneiderte Maschinenempfehlung, die die Rentabilität Ihrer Fabrik über Jahre hinaus steigern wird.
Lieferanten müssen in der Regel wissen, welche Art von Kunststoff Sie verarbeiten, beispielsweise PE, PP oder PET. Sie benötigen die Form und die maximalen Abmessungen des Schrotts, z. B. 200-mm-Rohre oder 50-mm-Festklumpen. Darüber hinaus müssen Sie Ihre erforderliche Ausstoßkapazität in Kilogramm pro Stunde angeben und angeben, wie Sie die Maschine beschicken möchten, ob manuell oder über ein automatisches Förderband.
Ein Hochleistungsmodell verfügt über ein deutlich dickeres Stahlgehäuse, größere Rotoren aus massivem Stahl, übergroße Außenlager und eine höhere Motorleistung. Es wurde speziell für den Umgang mit stark stoßfesten, dickwandigen Materialien wie Feststoffspülungen und schweren Rohren entwickelt, ohne den Motor abzuwürgen oder übermäßig zu vibrieren.
Ja, aber mit gewissen technischen Vorbehalten. Während ein vielseitiger V-Blatt-Rotor verschiedene Materialien verarbeiten kann, wird Ihr Lieferant wahrscheinlich austauschbare Siebe oder eine hochspezialisierte Maschine empfehlen, wenn Ihre Fabrik sehr unterschiedliche Artikel verarbeitet – wie an einem Tag dünne flexible Folien und am nächsten feste Kunststoffblöcke –, um maximale Effizienz zu gewährleisten und Blattschäden zu verhindern.
Top-Ingenieure passen die Rotorgeschwindigkeit, den Schneidwinkel des Messers mittels Scherenschnitt und die Siebgröße an Ihr spezifisches Material an. Dies sorgt für saubere, gleichmäßige Schnitte statt stumpfem Abreißen. Sie können auch spezielle Staubabscheidungs- und Zyklonsysteme in die pneumatische Austragsleitung integrieren, um Ihr endgültiges Mahlgut sauber und von hoher Qualität zu halten.
Die Häufigkeit der Messerwartung hängt vollständig von der Abrasivität Ihres Materials und Ihren täglichen Betriebsstunden ab. Bei der Verarbeitung sauberer, weicher Kunststoffe kann es erforderlich sein, alle paar Monate zu schärfen. Das Zerkleinern von glasfaserverstärkten Polymeren oder schmutzigen Agrarfolien kann jedoch dazu führen, dass die Klingen innerhalb weniger Wochen stumpf werden. Die Einhaltung eines präzisen Klingenspalts von 0,2 mm bis 0,3 mm ist entscheidend für die Verlängerung der Klingenlebensdauer und die Gewährleistung sauberer Schnitte.
Für wärmeempfindliche Materialien wie PVC ist eine niedrigere Rotorgeschwindigkeit in Kombination mit einem Motor mit hohem Drehmoment unerlässlich. Hochgeschwindigkeitsrotoren erzeugen übermäßige Reibung, die den Kunststoff schmelzen und dazu führen kann, dass er in der Schneidkammer verschmiert. Ingenieure empfehlen in der Regel einen speziellen Zerkleinerer mit niedriger Geschwindigkeit oder einen Brecher mit wassergekühlter Kammer, um die Temperaturen während der Verarbeitung streng zu regulieren.


