
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-01 Herkunft:Powered


Modernes Recycling ist stark auf eine bestimmte, hochentwickelte Maschine angewiesen. Ohne diese Kernausrüstung bleibt die Verarbeitung von Industrieabfällen zu wiederverwertbaren Materialien physikalisch unmöglich.
Unabhängig davon, ob Sie Lebensmittelprodukte herstellen, ein Polymerlabor betreiben oder eine große Anlage zur Materialrückgewinnung leiten, ist das Verständnis des Extrusionsprozesses von entscheidender Bedeutung. In diesem umfassenden Leitfaden untersuchen wir alles von den grundlegenden mechanischen Prinzipien bis hin zur entscheidenden Rolle, die diese Maschinen als Herzstück einer modernen Kunststoffrecyclinglinie spielen.
Wenn Sie mit der Lektüre fertig sind, werden Sie verstehen, wie diese komplexen thermodynamischen Systeme funktionieren, welche Schlüsselkomponenten beteiligt sind und wie Sie die ideale Maschine für die Verarbeitung harter, verunreinigter Kunststoffe auswählen, ohne Ihre Gewinnspanne durch übermäßige Ausfallzeiten zu zerstören.
Wichtige Erkenntnisse
- Definition: Ein Extruder ist eine robuste Industriemaschine, die Rohmaterial durch eine geformte Düse drückt, um kontinuierliche Profile oder gleichmäßige Pellets zu erzeugen.
- Kernmechanismus: Der gesamte Prozess beruht auf einem empfindlichen Gleichgewicht aus Hitze, starkem Druck und mechanischer Reibung. Die rotierende Extruderschnecke treibt diese Reaktion an.
- Recyclinganwendung: Extruder fungieren als zentrales Nervensystem jeder Recyclinglinie und verwandeln sperrigen Kunststoffabfall in hochwertiges, wiederverwendbares Harz.
- Systemauswahl: Die Wahl zwischen einem einstufigen und einem zweistufigen Aufbau hängt stark vom Feuchtigkeitsgehalt, den Druckfarben und dem Verschmutzungsgrad Ihres Rohkunststoffabfalls ab.
Um diese Ausrüstung wirklich zu verstehen, muss man sich mit den Grundprinzipien des Maschinenbaus und der Materialwissenschaft befassen. Im Kern handelt es sich bei einem Extruder um ein spezielles schweres Fertigungsgerät, das zum Verarbeiten, Schmelzen und Formen von Rohstoffen dient. Dies wird durch den Einsatz einer rotierenden Schnecke erreicht, die in einem stark erhitzten, dickwandigen zylindrischen Zylinder untergebracht ist. Dieser Mechanismus drückt das viskose Material durch eine speziell konstruierte Öffnung, die als Matrize bezeichnet wird.
Der Begriff Extrusion bezieht sich auf diesen genauen dynamischen Prozess, bei dem Material geformt wird, indem es durch einen begrenzten Querschnitt gedrückt wird. Das Ergebnis ist ein durchgehendes Profil, das sich perfekt der Form der Matrize anpasst. Bei der Polymerverarbeitung verwandelt der Extruder feste, unregelmäßige Kunststoffflocken oder -granulate in einen glatten, homogenen geschmolzenen Zustand. Es übt einen gleichmäßigen, enormen Druck aus, um sicherzustellen, dass das Endergebnis dicht, gleichmäßig und völlig frei von strukturellen Luftporen ist.
Während sich dieser Leitfaden stark auf die Mechanismen des Kunststoffrecyclings konzentriert, bleibt der Extrusionsprozess unglaublich vielseitig. Die Kernsequenz des Mischens, Erhitzens und Formens bleibt in verschiedenen globalen Branchen gleich, auch wenn sich die spezifische Geometrie und die Betriebsparameter der Maschine dramatisch ändern.
Um den Betrieb zu verstehen, müssen die komplexen thermodynamischen und mechanischen Phasen des Extrusionszyklus aufgeschlüsselt werden. Da der Prozess kontinuierlich ist, gelangt das Rohmaterial an einem Ende ein, während das fertige Produkt gleichzeitig am anderen Ende austritt. Lassen Sie uns den genauen Ablauf aus der Sicht eines Bedieners durchgehen.
Die Reise beginnt am Einfüllstutzen, der sich an der Rückseite des Extruders befindet. Bediener oder automatisierte Systeme laden Rohstoffe in einen großen Metalltrichter. Bei diesem Material kann es sich um neu hergestellte Polymerpellets, postindustrielles Mahlgut oder gründlich gewaschene Kunststoffflocken handeln. Der Trichter nutzt die Schwerkraft, um das sperrige Material in die darunter liegende rotierende Schnecke zu befördern. In modernen Industrieanlagen sitzen gravimetrische oder volumetrische Dosierer über dem Trichter, um eine hochpräzise, konstante Zufuhrrate zu gewährleisten. Durch die Aufrechterhaltung dieses gleichmäßigen Flusses werden Druckstöße im Inneren des Zylinders verhindert.
Sobald das Feststoffmaterial in den Zylinder fällt, wird es von den rotierenden Schneckengängen der Extruderschnecke kraftvoll nach vorne gefördert. Dies leitet die kritischste Phase ein: das Schmelzen. Entgegen der landläufigen Meinung stellen die um den Zylinder gewickelten externen Heizbänder nicht die primäre Wärmequelle zum Schmelzen des Kunststoffs dar.
Stattdessen stammt der überwiegende Teil der Wärmeenergie aus mechanischer Scherung und Reibung. Da der Hartplastik zwischen den Schneckengängen und der Innenwand des Zylinders stark zusammengedrückt wird, erzeugt die starke Reibung enorme Mengen an Scherwärme. Die externen Fassheizungen dienen in erster Linie dazu, die Maschine bei der Erstinbetriebnahme auf Betriebstemperatur zu bringen und ein präzises Temperaturprofil über verschiedene Zonen hinweg aufrechtzuerhalten. Während dieser heftigen mechanischen Phase geht der feste Kunststoff in eine viskose, durchmischte homogene Schmelze über.
Wenn das geschmolzene Polymer den letzten Abschnitt der Schnecke erreicht, gelangt es in die Dosierzone. Hier wird das Material abschließend gemischt, um eine gleichmäßige Temperatur und Viskosität sicherzustellen. Die Schnecke fungiert dann als leistungsstarke Hydraulikpumpe. Es erzeugt den notwendigen Kopfdruck, um das dicke, geschmolzene Polymer durch eine Lochplatte in die Düse zu drücken. Dieser präzise bearbeitete Metallblock fungiert als durchgehende Form. Bei Recyclinganwendungen weist die Matrize typischerweise mehrere kleine kreisförmige Löcher auf, durch die lange Stränge glühenden, geschmolzenen Kunststoffs herausgedrückt werden.
Da der Kunststoff die Form in einem hochviskosen, nahezu flüssigen Zustand verlässt, muss er schnell abgekühlt werden, um seine neue Form beizubehalten. Die frisch extrudierten Stränge werden sofort durch ein langes, zirkulierendes Wasserkühlbad gezogen. Sobald die Stränge ausreichend verfestigt sind, werden sie von einem Puller einem Pelletierer zugeführt. Dieser mit hoher Geschwindigkeit rotierende Schneidmechanismus zerkleinert die Endlosstränge in gleichmäßige, zylindrische Pellets. Abschließend werden diese Pellets getrocknet, gerüttelt, um Staub zu entfernen, und als Premium-Rohstoff für die Herstellung neuer Kunststoffe verpackt.
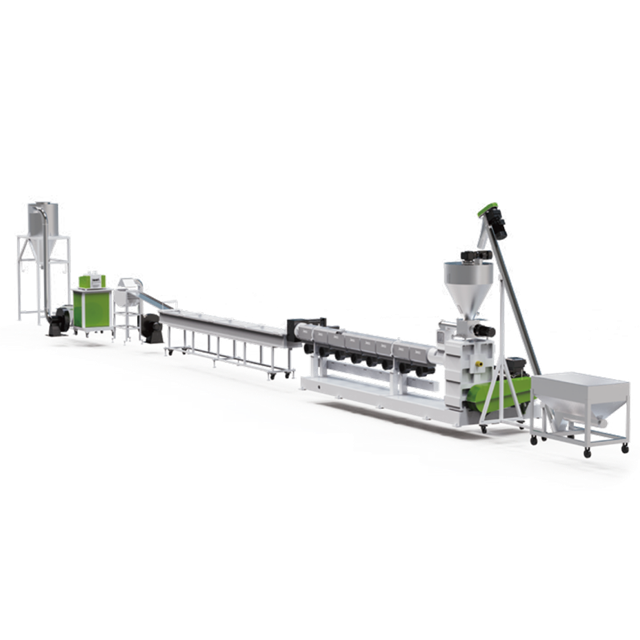
Um die immensen Möglichkeiten einer modernen Extrusionslinie vollständig zu erfassen, muss man ihre einzelnen mechanischen Komponenten untersuchen. Ingenieure konstruieren jedes Teil so, dass es extremen Innendrücken, extremen Temperaturen und kontinuierlichem abrasivem Verschleiß durch robuste Materialien standhält.
Der Trichter fungiert als primärer Aufbewahrungsbehälter für das Rohmaterial. Trichter in Industriequalität verfügen häufig über interne Rührwerke, um Materialbrückenbildung zu verhindern. Zu diesem frustrierenden Szenario kommt es, wenn unregelmäßige Flocken zusammenklumpen und die Einfüllöffnung verstopfen. Viele Trichter verfügen außerdem über Heißlufttrocknungsmechanismen, um Oberflächenfeuchtigkeit zu entfernen, bevor der Kunststoff überhaupt in das Fass gelangt.
Direkt darunter sitzt das Fass. Dieser robuste, dickwandige Stahlzylinder beherbergt die Schnecke. Da recycelte Kunststoffe häufig abrasive Verunreinigungen wie Spurenmetalle oder Schmutz enthalten, verkleiden Hersteller die Innenfläche des Zylinders in der Regel mit Bimetalllegierungen oder nitriertem Stahl. Diese spezielle Beschichtung widersteht Verschleiß und Korrosion über Tausende von Stunden ununterbrochenen Betriebs.
Fragen Sie einen erfahrenen Anlagenbetreiber und er wird Ihnen sagen, dass die Schnecke unbestreitbar das Herzstück des Extruders ist. Ihr spezifisches geometrisches Design bestimmt den Gesamtdurchsatz der Maschine, ihre Mischfähigkeit und die genauen Arten von Materialien, die sie erfolgreich verarbeiten kann. Eine Standard-Einzelschnecke unterteilt sich in drei verschiedene geometrische Zonen:
Bei der Extrusion bleibt die Temperaturregulierung ein nicht verhandelbares Thema. Schon eine Schwankung um wenige Grad kann eine Produktionscharge ruinieren. Heizbänder aus Aluminiumguss oder Keramik klemmen sich fest um die Außenseite des Zylinders. Sie arbeiten in mehreren unabhängigen Zonen und ermöglichen es dem Bediener, einen hochspezifischen Temperaturgradienten von der Kaltzuführöffnung bis zur heißen Matrize einzustellen.
Tief in die Fasswand eingelassen sind Thermoelemente. Diese hochpräzisen Temperatursensoren übermitteln thermische Daten in Echtzeit direkt an das zentrale SPS-Bedienfeld. Wenn eine bestimmte Zone aufgrund übermäßiger innerer Reibung gefährlich heiß wird, werden automatisch Kühlventilatoren oder interne Wasserkühlmäntel aktiviert, um den Prozess zu stabilisieren.
Bei der Verarbeitung recycelter Materialien ist die Begegnung mit Fremdstoffen wie Papieretiketten, Aluminiumfolie, Holzsplittern oder nicht geschmolzenem Gummi unvermeidbar. Bevor der geschmolzene Kunststoff sicher die Düse erreichen kann, muss er ein robustes Filtersystem, einen sogenannten Siebwechsler, durchlaufen. Dieses hydraulische Gerät hält fein gewebte Drahtgeflechtsiebe, die mikroskopisch kleine Verunreinigungen einfangen. Fortschrittliche kontinuierliche Siebwechsler ermöglichen es dem Bediener, verstopfte Filter im Handumdrehen auszutauschen, ohne den Extrusionsprozess anzuhalten. Diese Besonderheit steigert die Gesamteffizienz der Produktion erheblich.
Der Markt für industrielle Extrusion lässt sich basierend auf der Rotorkonfiguration hauptsächlich in zwei Hauptkategorien unterteilen. Die Auswahl des richtigen Typs hängt ganz von den rheologischen Eigenschaften Ihres spezifischen Kunststoffs und den genauen Verarbeitungsanforderungen Ihrer Anlage ab.
Einschneckenextruder gelten als unbestrittene Arbeitspferde der Kunststoffrecyclingindustrie. Sie sind hocheffizient, überraschend kostengünstig und mechanisch unkompliziert. Für Standard-Hartkunststoffe wie sauberes Polypropylen- oder Polyethylen-Mahlgut bietet eine einzige Schnecke ausreichend Schmelz- und Pumpkapazität. Ihre inhärente Einfachheit führt direkt zu niedrigeren Betriebskosten, einfacherer Fehlerbehebung und drastisch reduzierten Ausfallzeiten für die Wartung.
Doppelschneckenextruder verfügen über zwei parallel arbeitende Schnecken, die Seite an Seite arbeiten. Sie können gleichläufig oder gegenläufig sein. Ingenieure spezifizieren diese komplexen Maschinen, wenn ein Prozess ein intensives Mischen erfordert, ein Verfahren, das als Compoundieren bezeichnet wird.
Wenn eine Recyclinganlage Farbmasterbatches, Glasfasern oder chemische Zusätze in den recycelten Kunststoff einmischen muss, sorgt ein Doppelschneckenextruder für die erforderliche aggressive Verteilungs- und Dispersionsmischung. Ihre selbstabwischende Eigenschaft verhindert, dass sich klebrige oder hitzeempfindliche Materialien auf den Schrauben festsetzen. Diese Leistung geht jedoch mit deutlich höheren Anfangsinvestitionen und einem anspruchsvolleren Wartungsplan einher.
Um die industrielle Bedeutung der Extrusion vollständig zu erfassen, müssen wir uns mit ihrer wichtigsten Anwendung in der modernen Kreislaufwirtschaft befassen: dem Recycling. In diesem wichtigen Kontext wird der Extruder zum Grundmotor eines viel größeren, miteinander verbundenen Systems.
Wenn Kunststoffprodukte das Ende ihres Lebenszyklus erreichen, werden sie in Einrichtungen gesammelt, gewaschen und in kleine, unregelmäßige Flocken zerkleinert. Hersteller können diese unregelmäßigen Flocken nicht direkt in Spritzgussmaschinen einspeisen, um neue Produkte herzustellen. Das Material muss vollständig homogenisiert, gefiltert und standardisiert sein.
Genau hier erweist sich das Extrusionsverfahren als unverzichtbar. Durch die Integration eines Extruders mit intelligenten Zuführsystemen, Schmelzefiltrationseinheiten und nachgeschalteten Schneidmechanismen erstellen Sie eine komplette Kunststoffgranulierungsmaschine . Diese Ausrüstung nimmt inkonsistente, sperrige Flocken auf, schmilzt sie ein, entfernt restliche Verunreinigungen und produziert saubere Pellets, die die Eigenschaften von Neukunststoff widerspiegeln.
Betrachtet man die aktuelle Landschaft der Polymerverarbeitung, so erlebt der Recyclingsektor einen massiven technologischen Wandel, der durch globale Nachhaltigkeitsanforderungen vorangetrieben wird. Moderne Extrusionslinien übernehmen schnell die intelligente IoT-Integration. Anlagenmanager nutzen jetzt Sensoren, die den Schmelzedruck, die Viskosität und den thermischen Abbau in Echtzeit überwachen und die Daten an KI-gesteuerte Bedienfelder weiterleiten, die die Schneckengeschwindigkeiten automatisch anpassen, um einen Materialabbau zu verhindern.
Neben der Automatisierung gibt es angesichts der zunehmenden Bestrebungen, stark verunreinigtes Post-Consumer-Harz zu verarbeiten, einen deutlichen Trend in der Branche, Extruder mit Ultrahochvakuum-Entgasungszonen auszustatten. Herkömmliche Extruder haben mit nassen oder stark bedruckten Kunststoffen zu kämpfen und produzieren häufig poröse, spröde Pellets. Heutige fortschrittliche Vakuumsysteme saugen flüchtige Gase und Feuchtigkeit aus der Mitte des Fasses ab. Diese technischen Fortschritte ermöglichen es Anlagen, bisher nicht recycelbare Kunststoffe zu verarbeiten, ohne die strukturelle Integrität des endgültigen Pellets zu beeinträchtigen, wodurch die echte Kreislaufwirtschaft der Realität näher kommt.
Der Weg von der zerkleinerten Flocke zum einheitlichen Pellet erfordert mehrere präzise technische Schritte am Ende des Extrusionszylinders. Die Art und Weise, wie der geschmolzene Kunststoff geschnitten wird, bestimmt letztendlich die Art des verwendeten Granuliersystems. Die beiden gängigsten Methoden im industriellen Recycling sind die Stranggranulierung und die Wasserringpelletierung.
Die Bediener lernen schnell, dass sich nicht alle Kunststoffe in einem beheizten Fass gleich verhalten. Weiche Kunststoffe erfordern im Vergleich zu starren Kunststoffen eine deutlich andere Handhabung. Zu den starren Materialien gehören hochdichtes Polyethylen aus Milchkännchen, Polypropylen aus Autoteilen und Acrylnitril-Butadien-Styrol aus Elektroschrott.
Diese starren Materialien zeichnen sich durch eine höhere Schüttdichte aus und erfordern robuste Extrusionsmaschinen mit hohem Drehmoment. Für Facility Manager und Investoren ist die Auswahl des richtigen Pelletiersystems für Hartkunststoffe die wichtigste Entscheidung, um die Rentabilität der Anlage und die langfristige Produktqualität sicherzustellen.
Die größte Herausforderung bei der Verarbeitung von Hartkunststoffen liegt im Umgang mit Verunreinigungen und Feuchtigkeit. Harte Kunststoffe enthalten oft Restfeuchtigkeit aus der Wäscheleine, schwere Druckfarben oder Spuren von Fremdpolymeren. Wenn diese Verunreinigungen nicht behandelt werden, verursachen sie innere Hohlräume und starke Verfärbungen in den fertigen Pellets. Hersteller müssen sorgfältig zwischen zwei primären Gerätearchitekturen wählen.
| Merkmale: | Einstufiges Extrusionssystem, | zweistufiges Extrusionssystem |
|---|---|---|
| Konfiguration | Ein Hauptextruder (typisches L/D-Verhältnis: 30:1 bis 36:1) | Zwei Extruder nacheinander (Mutter L/D: 36:1, Baby L/D: 12:1) |
| Ideales Material | Sauberer, trockener postindustrieller Schrott | Kontaminierter, nasser Post-Consumer-Abfall |
| Feuchtigkeitstoleranz | Unter 3 % | Bis zu 5 % - 8 % |
| Filtration und Entgasung | Einfacher Siebwechsler, Standardentlüftung | Doppelte Siebwechsler, aggressive Hochvakuum-Entgasung |
| Energieverbrauch | Niedrigere Betriebskosten | Höhere Betriebskosten, liefert aber erstklassige PCR-Pellets |
Einstufige Extrusionssysteme: Ein einstufiges System verwendet einen Hauptextruder. Der zerkleinerte Hartkunststoff gelangt in den Trichter, wandert durch das beheizte Fass, durchläuft ein einzelnes Filtersieb und wird sofort in Pellets geschnitten. Für die Aufbereitung sauberer, relativ reiner Schrotte sind einstufige Anlagen die optimale und kostengünstige Wahl. Wenn Ihr Hartkunststoff-Mahlgut einen geringen Feuchtigkeitsgehalt und eine minimale Oberflächenverunreinigung aufweist, bietet diese Konfiguration einen hervorragenden Durchsatz bei geringerem Energieverbrauch.
Doppelstufige Extrusionssysteme: Umgekehrt verbindet ein zweistufiges System zwei unabhängige Extruder nacheinander. Der erste, größere Extruder übernimmt das primäre Schmelzen, Mischen und die anfängliche Grobfiltration. Der geschmolzene Kunststoff fällt dann nahtlos in einen zweiten, kleineren Extruder, der mit einer niedrigeren Geschwindigkeit arbeitet, um für eine sekundäre Feinfiltration und umfassende Entgasung zu sorgen, bevor er die Düse erreicht.
Bei der Verarbeitung von Post-Consumer-Kunststoffen ist die Investition in eine starre Kunststoffgranulierungslinie mit zweistufigem Design unbedingt erforderlich. Die Übergangszone zwischen den beiden Extrudern fungiert als natürlicher Druckentlastungspunkt, sodass eingeschlossene Gase und flüchtige Tintenverbindungen problemlos durch Vakuumentlüftungsöffnungen entweichen können. Diese aggressive Entgasung verhindert Schaumbildung, während die Doppelfiltration ein bemerkenswert reines, hochwertiges Endpellet gewährleistet.
Um den gesamten Umfang der Extrusion zu verstehen, ist ein objektiver Blick auf die betrieblichen Realitäten erforderlich. Während die Extrusion das unzerbrechliche Rückgrat der Polymerverarbeitung bildet, bringt sie natürlich spezifische technische Kompromisse mit sich, die Anlagenbetreiber aktiv bewältigen müssen.
Extruder sind das Herzstück des modernen Kunststoffrecyclings und der Polymerherstellung. Durch die Anwendung präziser Kombinationen aus Wärme, Druck und mechanischer Scherung verwandeln sie sperrige, uneinheitliche Abfälle nahtlos in äußerst wertvolle, einheitliche Rohstoffe.
Die Wahl der richtigen Ausrüstung für Ihre Anlage sorgt für eine deutlich höhere Betriebseffizienz und senkt die langfristigen Wartungskosten erheblich. Bevor Sie Maschinen kaufen, müssen Sie Ihr Inputmaterial sorgfältig bewerten. Die Abstimmung Ihrer spezifischen Recyclinganforderungen mit der entsprechenden einstufigen oder zweistufigen Linie garantiert eine höhere Pelletqualität, einen reibungsloseren Tagesablauf und letztendlich bessere Gewinnspannen.
Wenn Sie Ihre Anlage modernisieren oder eine neue Recyclinganlage bauen, ist die Auswahl robuster, maßgeschneiderter Maschinen nicht verhandelbar. Bewerten Sie den Feuchtigkeits- und Verunreinigungsgrad Ihres Materials und erkunden Sie die fortschrittlichen Extrusionslösungen von Jwell Recycling, um genau die Pelletierlinie zu finden, die Ihren Produktionszielen entspricht.
Während industrielle Extruder jede Stunde Tonnen von Kunststoff verarbeiten, ist ein 3D-Druck-Extruder eine Mikroversion genau desselben Konzepts. Es verwendet einen kleinen Schrittmotor und einen Getriebemechanismus, um einen festen Kunststofffaden durch eine präzise beheizte Düse zu drücken. Der geschmolzene Kunststoff wird dann sorgfältig Schicht für Schicht aufgetragen, um komplizierte dreidimensionale Objekte zu bilden. Trotz des massiven Unterschieds in der physikalischen Größe bleiben die Kernphysik des thermischen Schmelzens und der druckgetriebenen Formgebung völlig identisch.
Die Betriebstemperatur hängt vollständig vom jeweiligen zu verarbeitenden Polymer ab. Bei Kunststoffen mit niedrigem Schmelzpunkt wie LDPE liegt die Zylindertemperatur typischerweise zwischen 160 °C und 190 °C. Bei starren Kunststoffen wie Polypropylen oder HDPE liegen die Temperaturen zwischen 200 °C und 240 °C. Technische Kunststoffe wie PET oder Polycarbonat erfordern viel höhere Wärmeprofile, oft über 260 °C bis 280 °C. Bediener stellen in verschiedenen Zylinderzonen unterschiedliche Temperaturen ein, um einen reibungslosen Schmelzübergang ohne Materialverschlechterung zu gewährleisten.
Ein Extruder ist für die kontinuierliche Produktion konzipiert und drückt kontinuierlich geschmolzenes Material durch eine Düse, um endlose, gleichmäßige Profile wie lange Stränge zum Pelletieren, Wasserleitungen oder Kunststofffolien zu erzeugen. Im krassen Gegensatz dazu nutzt eine Spritzgießmaschine einen zyklischen, diskreten Prozess. Zum Schmelzen des Kunststoffs wird eine sich hin- und herbewegende Schnecke verwendet. Anstatt ihn jedoch kontinuierlich durch eine offene Matrize zu drücken, wird eine bestimmte Menge geschmolzenen Kunststoffs unter unglaublich hohem Druck in eine geschlossene, gekühlte Metallform eingespritzt. Dadurch entsteht ein spezifisches, eigenständiges 3D-Objekt, beispielsweise ein Flaschenverschluss oder eine Autostoßstange.
Im industriellen Recycling ist ein verstopfter Extruder meist auf einen verstopften Siebwechsler oder eine kalte Düse zurückzuführen. Zunächst müssen die Bediener die Schmelzedrucksensoren überprüfen. Bei Druckspitzen wird der hydraulische Siebwechsler aktiviert, um ein sauberes Filtergewebe auszutauschen. Wenn die Matrize selbst durch nicht geschmolzene Verunreinigungen oder zersetzten Kunststoff (schwarze Flecken) verstopft ist, müssen die Bediener die Temperatur der Matrize leicht erhöhen, die Schneckendrehzahl reduzieren und die Maschine mit einem hochviskosen handelsüblichen Spülmittel oder sauberem gegossenem Acryl spülen, um die Verstopfung zu beseitigen.
Obwohl es theoretisch möglich ist, ist es ohne große mechanische Modifikationen höchst ineffizient und es wird dringend davon abgeraten. Starre Kunststoffe haben eine hohe Schüttdichte und lassen sich problemlos durch Schwerkraft in einen Standardtrichter füllen. Weiche Kunststoffe wie LDPE-Agrarfolien oder Einkaufstüten sind extrem leicht und flauschig. Wenn sie in eine starre Kunststoffleitung eingespeist werden, bilden sie eine Brücke oder schwimmen einfach im Trichter und können nicht mit der Schnecke in Eingriff kommen. Die Verarbeitung weicher Kunststoffe erfordert einen speziellen Zuführmechanismus, wie z. B. einen integrierten Schneid-Verdichter oder einen Agglomerator, um das Material richtig zu verdichten, bevor es überhaupt in den Extrusionszylinder gelangt.


