
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-10 Herkunft:Powered


Es ist eine kostspielige Frustration für Facility Manager. Sie investieren viel in Maschinen. Das Wasser fließt. Die Rotoren drehen sich. Dennoch hinterlassen Ihre recycelten Kunststoffflocken einen trüben Fettfilm oder hartnäckige Kleberflecken. Wenn kontaminierte Flocken den Extruder erreichen, mindern sie den Marktwert des fertigen Pellets. Dies führt zu abgelehnten Chargen und Umsatzeinbußen.
Das Reibwaschen ist unbestreitbar ein entscheidender Schritt im Kunststoffrecyclingprozess. Viele Betreiber halten es jedoch fälschlicherweise für ein Wundermittel. Durch die mechanische Hochgeschwindigkeitsreibung werden loser Oberflächenschmutz und Schlamm effektiv entfernt. Gegen komplexe, klebrige oder eingebettete Verunreinigungen reicht es jedoch häufig nicht aus. Um absolut saubere und hochwertige Flocken zu erhalten, müssen wir genau verstehen, warum dieser Restschmutz zurückbleibt.
Die Recyclinglandschaft verändert sich rasant. Bei der einstromigen kommunalen Sammlung fallen zunehmend kontaminierte Ballen an. Infolgedessen ist die Belastung mechanischer Wäscher sprunghaft angestiegen. Sich ausschließlich auf die Reibung bei Umgebungstemperatur zu verlassen, ist keine praktikable Strategie mehr. Anlagen, die die strengen Reinheitsstandards der Kreislaufwirtschaft einhalten wollen, müssen sich anpassen. Die Industrie setzt entschieden auf thermomechanische Synergien, um diesem Rückgang der Rohstoffqualität entgegenzuwirken.
Um eine optimale Reinheit zu erreichen, muss man über isolierte Maschinen hinausgehen. Es erfordert einen ganzheitlichen Ansatz. Sie benötigen ein komplettes Verarbeitungssystem mit der richtigen Kombination aus thermischen, chemischen und mechanischen Eingriffen. In diesem Leitfaden untersuchen wir die physikalischen Grenzen mechanischer Wäscher, beheben Betriebsfehler und skizzieren Geräteaufrüstungen zur Beseitigung von Verunreinigungen.
Lassen Sie uns ein grundlegendes Verständnis dafür entwickeln, was ein mechanischer Wäscher tatsächlich leistet. Diese Maschinen sind für hochintensiven Oberflächenabrieb ausgelegt. Sie arbeiten innerhalb strenger physikalischer Parameter.
Im Kern besteht eine Reibscheibe aus einem sich schnell drehenden Zentralrotor, der von einem zylindrischen, perforierten Maschensieb umgeben ist. Der Rotor dreht sich mit aggressiver Geschwindigkeit. Industriemodelle arbeiten typischerweise zwischen 1000 und 1200 Umdrehungen pro Minute. Während Kunststoffflocken in die Kammer gelangen, beschleunigen abgewinkelte Paddel am Rotor das Material. Dadurch entsteht ein starker Zentrifugalwirbel.
Diese dynamische Bewegung erzeugt drei verschiedene Arten mechanischer Reibung. Zunächst reiben die Flocken aneinander. Zweitens treffen Flocken auf den Rotor. Drittens reiben die Flocken am Sieb ab. Gleichzeitig spült eingespritztes Wasser gelöste Partikel weg. Die Zentrifugalkraft drückt Schmutzwasser und feinen Sand durch das Netz nach außen. Die geschrubbten Flocken bewegen sich dann in Richtung der Auslassöffnung.
In einer Standardwaschstraße aus Kunststoff sitzt die Reibscheibe strategisch nach der ersten Zerkleinerungsphase. Häufig folgt ihm ein Schwimm-Sink-Trennbehälter. Sein Hauptzweck besteht darin, als intensiver mechanischer Polierer zu dienen. Es entfernt losen Schmutz, Papierbrei und organische Stoffe, die durch vorherige Einweichphasen aufgeweicht wurden.
Da sein Mechanismus vollständig auf roher physikalischer Kraft beruht, übernimmt es alle hartnäckigen, gebundenen Verunreinigungen, die durch kaltes Einweichen nicht gelöst werden können. Genau hier stößt die Maschine an ihre Leistungsgrenze.
Empirische Beobachtungen in der Fabrikhalle zeigen ein klares Muster. Reibscheiben haben ständig mit bestimmten Schadstoffkategorien zu kämpfen. Die Identifizierung dieser Rückstände ist der erste Schritt zur Optimierung der Anlagenleistung.
Mechanische Reibung ist gegen wasserabweisende Substanzen bemerkenswert wirkungslos. Motoröle, Industriemaschinenfette und Speisefette wirken als hartnäckige Bindemittel. Anstatt sie sauber wegzuschrubben, werden diese Substanzen durch Hochgeschwindigkeitsreibung in kaltem Wasser lediglich verschmiert. Dadurch entsteht ein stumpfer, verunreinigter Film auf der Kunststoffoberfläche.
Ebenso sind Industrieklebstoffe sehr belastbar. Für kommerzielle Etiketten verwendete Schmelzklebstoffe bleiben bei kalter mechanischer Reibung fest und klebrig. Sie bleiben am Kunststoff haften. Schlimmer noch: Sie fangen lose, im Wasser schwimmende Schmutzpartikel aktiv ein und binden sie an der Flocke.
Während oberflächlicher Sand leicht durch das Netz gespült wird, stellen eingebettete Partikel eine besonders frustrierende Herausforderung dar. Betrachten Sie landwirtschaftliche Folien, die über den Boden gezogen werden. Im Laufe ihrer Lebensdauer erleiden diese Kunststoffe mikroskopische Oberflächenabschürfungen.
Feine Kieselsäure und Erde dringen tief in diese Kratzer ein. Die glatten Paddel einer Reibscheibe gleiten einfach über diese Mikrospalten. Die mechanische Kraft kann nicht in das Innere eindringen und eingebetteter Schmutz bleibt völlig intakt.
Friktionswaschmaschinen zeichnen sich im Allgemeinen durch die Zerkleinerung von Papieretiketten in weichen Brei aus. Im Gegensatz dazu widersetzen sich darunter liegende Leimschichten und chemische Tinten einer mechanischen Entfernung. Während des Waschzyklus wird das Kammerwasser stark mit gelöster Tinte gesättigt. Ohne ordnungsgemäße chemische Flockung lagert sich diese Tinte wieder auf dem Kunststoff ab. Die Folge sind starke Verfärbungen und ein starker Abfall der optischen Reinheit.
Die Unfähigkeit, absolute Reinheit zu erreichen, ist kein Konstruktionsfehler. Es ist eine Grenze, die von Physik und Chemie vorgegeben wird. Wenn man sich ausschließlich auf mechanische Kraft verlässt, werden die thermodynamischen Anforderungen einer Tiefenreinigung außer Acht gelassen.
Der wichtigste Faktor für die Entstehung von Restschmutz ist die Abwesenheit von Wärme. Das Standard-Reibwaschen erfolgt bei Umgebungstemperaturen von kaltem Wasser. Unter diesen Bedingungen behalten Polymere, die in handelsüblichen Klebstoffen und Ölen verwendet werden, eine hohe Viskosität und einen ausgehärteten Zustand.
Der Versuch, sie durch Kaltreibung zu entfernen, ist so, als würde man eine fettige Bratpfanne mit kaltem Wasser und einer harten Bürste reinigen. Das Fett bewegt sich lediglich. Zur Senkung der Ölviskosität und zum Schmelzen von Klebeverbindungen ist unbedingt thermische Energie erforderlich. Erst wenn der Kleber weich wird, kann durch mechanische Reibung der Schmutz erfolgreich vom Kunststoffuntergrund gelöst werden.
Darüber hinaus verwenden grundlegende Reibungsaufbauten typischerweise klares Wasser. Organische Verunreinigungen, Proteinrückstände und synthetische Klebstoffe erfordern zum Abbau aktive chemische Reaktionen. Ohne den Einsatz von alkalischen Lösungen wie Natronlauge oder speziellen industriellen Tensiden bleiben chemische Bindungen erhalten. In einer rein mechanischen, chemikalienfreien Umgebung kann die Verseifung einfach nicht stattfinden.
Aufgrund der Reinigungskinetik ist die Zeit eine entscheidende Variable. Hochgeschwindigkeits-Reibscheiben sind grundsätzlich für einen hohen Durchsatz ausgelegt. Folglich beträgt die Verweilzeit einer einzelnen Kunststoffflocke in der Kammer oft weniger als 30 Sekunden.
Diese hohe Geschwindigkeit steigert die Kapazität der Anlage, reicht jedoch nicht aus, um verhärtete Schmutzschichten aufzubrechen. Durchströmendes Material durch die Maschine garantiert Restschmutz.
| Mit | kalter mechanischer Reibung und | thermochemischer Reinigung |
|---|---|---|
| Zielkontaminanten | Loser Schlamm, Sand, Papierbrei | Öle, Industriekleber, klebrige organische Stoffe |
| Wassertemperatur | Ambiente | 85 bis 95 Grad Celsius |
| Verwendung von Chemikalien | Keiner | 1 bis 2 Prozent Natronlauge |
| Klebstoffentfernung | Unwirksam, verschmiert den Kleber | Hochwirksam, löst Verklebungen |
Verschiedene Polymertypen ziehen Verunreinigungen auf unterschiedliche Weise an und halten sie fest. Ein einheitlicher Ansatz scheitert häufig daran, dass er die spezifischen physikalischen Eigenschaften des Abfallstroms ignoriert.
Post-Consumer-PET-Flaschen stellen eine äußerst empfindliche Kontaminationsherausforderung dar. Zu den Hauptproblemen zählen die Verunreinigung von PVC-Etiketten, hochbeständige Etikettenkleber auf EVA-Basis und klebrige Getränkerückstände. PET ist äußerst empfindlich gegenüber Verunreinigungen während der nachgeschalteten Extrusion. Selbst Spuren von Leim führen zu starker Vergilbung und strukturellem Abbau.
Mechanische Reibung allein reicht hier völlig nicht aus. Betreiber, die eine spezielle PET-Flaschen-Recycling-Waschanlage nutzen , müssen Hochtemperaturumgebungen integrieren. Werden Flocken Wassertemperaturen zwischen 85 und 95 Grad Celsius ausgesetzt, schmilzt der Klebstoff vollständig. Durch die Kombination mit einer Natronlauge wird sichergestellt, dass die Reibscheibe die Flocken effektiv reinigen kann, bis sie nahezu lebensmittelecht sind.
Im Gegensatz dazu sind starre Kunststoffabfälle wie HDPE-Chemiefässer und PP-Landwirtschaftsrohre unterschiedlichen Schmutzprofilen ausgesetzt. Diese Materialien sind stark verschmutzt mit dickem Schmutz, getrockneten Chemikalien und durch UV-Strahlung zerstörten Oberflächenschichten, in denen starker Staub eingeschlossen ist.
Im Gegensatz zu dünnen PET-Flocken sind starre Kunststoffe dicker und halten sehr aggressiven mechanischen Einwirkungen stand. Allerdings erfordert die schiere Menge schwerer Böden eine gründliche Vorbehandlung. Bei der Verarbeitung dieser Materialien in einer Recycling-Wäschelinie für starren Kunststoffabfall muss vor dem Reibwaschen eine gründliche Vorwäsche durchgeführt werden. Wenn dicker Schlamm direkt in die Reibscheibe eindringt, überwältigt er das Maschensieb. Am Ende zerwirbelt die Maschine den Kunststoff zu einer dicken Schlammaufschlämmung, anstatt ihn zu reinigen.
Selbst wenn Maschinen nach Industriestandard installiert sind, haben viele Anlagen mit kontaminiertem Output zu kämpfen. Restschmutz ist häufig eher auf betriebliche Versäumnisse in der Fabrikhalle als auf theoretische Konstruktionsfehler zurückzuführen.
Der Kernmechanismus beruht auf einem präzisen Abstand zwischen sich schnell drehenden Rotorblättern und dem stationären äußeren Maschensieb. Bei einer gut gewarteten Maschine ist dieser Abstand genau kalibriert, um die hydraulische Scherung zu maximieren.
Bei der Verarbeitung abrasiver Materialien kommt es zu starkem Verschleiß der Metallpaddel. Wenn die Klingen stumpf werden und sich der Spalt vergrößert, sinkt die mechanische Scherkraft exponentiell. Wenn das Maschensieb mit Papierbrei oder geschmolzenem Leim verstopft ist, kann der gelöste Schmutz nicht austreten. Es vermischt sich kontinuierlich mit sauberen Flocken und verursacht schwere Kreuzkontaminationen.
Stellen Sie sich einen Bediener vor, der eine riesige Menge Agrarfolie durch das System schiebt, um ein Tageskontingent zu erfüllen. Durch Überladung entsteht eine dichte, verdichtete Masse im Inneren der Kammer. Diese Verdichtung verhindert, dass der Rotor die erforderliche Drehzahl erreicht, wodurch lebenswichtige Turbulenzen unterdrückt werden.
Umgekehrt ist eine Unterbelastung ebenso schädlich. Beim Reibwaschen kommt es stark auf das Materialvolumen an, um Widerstand zu erzeugen. Bei zu wenig Plastik drehen sich die Flocken frei im Wasser, ohne aneinander zu reiben. Oberflächenschmutz bleibt vollständig erhalten.
Als Transportmedium fungiert Wasser. Um die Kosten zu senken, führen die meisten Anlagen dieses Wasser im Kreislauf. Wenn das Wasseraufbereitungssystem unzureichend ist, erreicht das rezirkulierte Wasser schnell seinen Sättigungspunkt hinsichtlich der gesamten Schwebstoffe.
Das Zurückspritzen von schmutzigem, gesättigtem Wasser in die Reibscheibe verfehlt seinen Zweck. Durch die mechanische Wirkung wird der suspendierte Schlamm einfach auf saubere Flocken verteilt. Die Restverschmutzung bleibt hoch, sobald der Kunststoff in den Trockner gelangt.
Das Erkennen von Einschränkungen und Bedienungsfehlern legt den Grundstein. Um durchgängig reine Flocken zu erreichen, ist der Übergang zu einem ganzheitlichen Systemdesign-Ansatz erforderlich. Hier erfahren Sie, wie Sie Ihre Ausrüstung auswählen und aufrüsten.
Die entscheidendste Modernisierung ist die Einführung thermischer Energie. Die Umrüstung auf ein Heißwaschsystem verändert die Reinigungsphysik grundlegend. Wenn Flocken hohen Temperaturen und alkalischen Lösungen ausgesetzt werden, schmelzen Klebstoffe und verseifen Öle.
Durch die Kombination von thermischer Zersetzung und mechanischer Bewegung in einem Heißwäscher werden Klebeverbindungen zerstört. Sobald das Material in den anschließenden Hochgeschwindigkeits-Reibwäscher gelangt, werden aufgeweichte Rückstände dauerhaft entfernt.
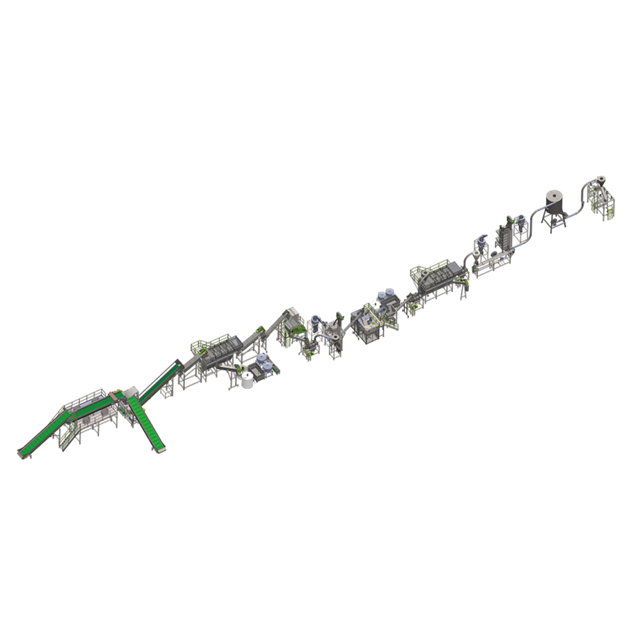
Sich auf einen einzigen Durchgang zu verlassen, ist bei stark verschmutzten Materialien ein technischer Trugschluss. Eine hochreine Ausgabe erfordert einen sequentiellen, mehrstufigen Arbeitsablauf. Durch den Ausbau zu einer umfassenden Recycling-Wäschelinie wird sichergestellt, dass mechanische, thermische und chemische Energien in perfekter Synergie arbeiten.
Eine hocheffiziente Anlage beginnt mit der trockenen Vorwäsche, um starke Schleifmittel zu entfernen. Sink-Schwimm-Trenntanks nutzen dann das spezifische Gewicht, um gemischte Polymere zu trennen. Nach der Vorsortierung gelangt das Material zur chemischen Behandlung in die Heißwaschphase, gefolgt von einer Hochgeschwindigkeits-Reibwäsche für eine makellose mechanische Politur.
Nicht alle Reibscheiben sind gleich konstruiert. Die endgültige Sauberkeit wird stark von den Maschinenspezifikationen bestimmt. Achten Sie auf optimale Rotorwinkel, stabile Betriebsdrehzahl, langlebiges Siebgewebe und robuste Motorstabilität.
Durch die Investition in speziell angefertigte Geräte, die speziell für Ihr Zielpolymer entwickelt wurden, bleibt der optimale Klingenabstand erhalten. Hochwertige Maschinen verwenden verschleißfeste Legierungen für Rotorblätter und verfügen über Selbstreinigungsmechanismen für Siebe. Dadurch werden Ausfallzeiten drastisch reduziert und eine gleichmäßige mechanische Scherung gewährleistet.
Die Investition in eine moderne Waschinfrastruktur ist eine wichtige finanzielle Entscheidung. Restschmutz schmälert den Umsatz und die betriebliche Effizienz.
Der globale Markt für recycelte Polymere unterliegt strengen Qualitätskriterien. Flocken, die Rückstände von Schmutz, Kleber oder Verfärbungen enthalten, werden sofort auf niedrigere Anwendungsbereiche heruntergestuft. Diese erzielen deutlich niedrigere Marktpreise.
Perfekt saubere Flocken können zu Spitzenpreisen für High-End-Anwendungen wie Polyester-Stapelfasern oder thermogeformte Verpackungen verkauft werden. Das Preisdelta rechtfertigt häufig den Kapitalaufwand für die Modernisierung der Wäschestraße innerhalb eines kurzen Return-on-Investment-Zeitraums.
Über den Verkaufspreis des Endprodukts hinaus zerstört Restschmutz aktiv die nachgeschaltete Verarbeitungsausrüstung. Sand, Metallstaub und ausgehärtete Klebstoffe wirken im Extruder als aggressive Schleifmittel.
Dies führt mit der Zeit zu einem beschleunigten Verschleiß der Extruderschnecken und -zylinder. Restschmutz blockiert beim Granulieren schnell den Siebwechsler. Dies führt zu häufigen Maschinenstillständen, erhöhten Arbeitskosten für Filterwechsel und massiven Produktionsausfällen. Durch die Beseitigung von Schmutz in der Waschphase werden Ihre teuersten nachgelagerten Anlagen geschützt.
Reibscheiben sind wichtige Arbeitstiere in der Kunststoffrecyclingindustrie. Sie können jedoch nicht alle komplexen Verunreinigungen allein entfernen. Wenn Restschmutz bestehen bleibt, ist dies fast immer ein Symptom fehlender Wärmeenergie, eines Mangels an chemischen Reinigungsmitteln oder einer mangelhaften routinemäßigen Wartung.
Um erstklassige Recyclingflocken zu Premiumpreisen zu erhalten, ist ein ganzheitlicher Ansatz für Ihr gesamtes Waschökosystem erforderlich. Bewerten Sie noch heute Ihren aktuellen Maschinenaufbau. Durch die Integration heißer Waschtanks, die Optimierung der mehrstufigen Sortierung und die ordnungsgemäße Wartung mechanischer Wäscher werden Verunreinigungen vermieden. Wenn Sie Ihre Anlage modernisieren möchten, kann die Konfiguration eines Systems mit zuverlässiger Ausrüstung von Jwell Recycling Ihre Extruder schützen und Ihren Gewinn deutlich steigern. Wählen Sie die richtigen Maschinen basierend auf Ihrem spezifischen Polymer, um einen langfristigen Betriebserfolg sicherzustellen.
Eine Reibscheibe ist eine spezielle, schnelllaufende mechanische Maschine, die in Kunststoffrecyclinganlagen eingesetzt wird. Es verfügt über einen schnell rotierenden Rotor, der von einem stationären Maschensieb umgeben ist. Wenn Kunststoffflocken in die Maschine gelangen, erzeugt der Rotor eine starke Zentrifugalkraft. Dies zwingt die Flocken dazu, aggressiv aneinander, an den Messern und am Sieb zu reiben. Durch diese physikalische Schrubbwirkung wird loser Oberflächenschmutz gelöst, der dann durch eingespritztes Wasser ausgespült wird.
Um kommerziell nutzbare, qualitativ hochwertige PET-Flakes zu erhalten, ist eine Heißwäsche zwingend erforderlich. Kaltwasser-Reibreinigung reicht nicht aus, da sie den physikalischen Zustand hartnäckiger Industrieklebstoffe, die für Flaschenetiketten verwendet werden, nicht verändern kann. Heißes Waschen schmilzt Klebstoffe und emulgiert Öle, sodass nachfolgende Reibscheiben Verunreinigungen leicht entfernen und die Klarheit des Kunststoffs bewahren können.
Der Austauschplan hängt vollständig von der Abrasivität Ihres Ausgangsmaterials und den Betriebsstunden Ihrer Anlage ab. Bei der Verarbeitung von stark abrasiven Materialien wie sandigen Agrarfolien kommt es zu einem schnellen Verschleiß der Klingen. Bediener sollten den Abstand zwischen Klinge und Sieb wöchentlich überprüfen. Im Allgemeinen sollten die Messer alle 3 bis 6 Monate geschärft oder vollständig ausgetauscht werden, um eine optimale hydraulische Scherung aufrechtzuerhalten.
Nein, mechanische Reibung allein reicht selten aus, um Industrieklebstoffe vollständig zu entfernen. Während Hochgeschwindigkeitsreibung die oberste Schicht eines gelösten Klebstoffs abkratzen kann, kann die darunter liegende chemische Bindung nicht aufgebrochen werden. Für eine wirksame Leimentfernung ist ein heißer Waschtank erforderlich, der Wärmeenergie und chemische Reinigungsmittel nutzt, um die Verklebungen vor dem mechanischen Schrubben aufzulösen.
Die optimale Einrichtung ist ein hochintegriertes, mehrstufiges Verarbeitungssystem, das speziell für Ihren Zielabfallstrom entwickelt wurde. Eine hocheffiziente Standardanordnung beginnt mit der trockenen Vorwäsche, um starke Schleifmittel zu entfernen, gefolgt von der Zerkleinerung. Das Material gelangt dann in Schwimm-Sink-Trenntanks, um die Polymere nach Dichte zu trennen. Nach der Trennung durchläuft der Kunststoff eine intensive thermische und chemische Reinigung in einem heißen Waschtank, gefolgt von einer aggressiven mechanischen Reinigung in einem Hochgeschwindigkeits-Reibungswäscher und schließlich einem Zentrifugaltrockner.
Eine Vergilbung tritt normalerweise während des nachgeschalteten Extrusionsprozesses auf, wenn Spuren von Leim oder PVC-Verunreinigungen auf den Flocken zurückbleiben. Läuft Ihre Reibscheibe nur mit kaltem Wasser, gelingt es ihr nicht, diese hartnäckigen Rückstände zu entfernen. Wenn sie der hohen Hitze des Extruders ausgesetzt werden, verbrennen und zersetzen sich diese Restklebstoffe, wodurch die gesamte Kunststoffcharge gelb wird.
Die Wassertemperatur bestimmt den physikalischen Zustand des Klebstoffs. In kaltem Wasser bleiben Industrieklebstoffe hart und klebrig, sodass sie auf dem Kunststoff verschmieren oder schwimmenden Schmutz festhalten. Wenn die Wassertemperatur 85 bis 95 Grad Celsius erreicht, schmilzt die thermische Energie die Klebeverbindungen. Dadurch wird der Kleber weicher und kann durch mechanische Reibung leicht und sauber von den Kunststoffflocken getrennt werden.


