
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-25 Herkunft:Powered


Heutzutage herrscht in den Recyclinganlagen eine weit verbreitete Frustration über die hohen Kosten. Sie kaufen scheinbar erstklassigen Kunststoffabfall und müssen dann zusehen, wie dieser Ihre internen Maschinenkomponenten zerstört und spröde, unverkäufliche Pellets ergibt. Bei visuellen Inspektionen gelingt es regelmäßig nicht, den mikroskopisch kleinen Schmutz, den Sand und die mineralischen Füllstoffe zu erkennen, die sich in der Polymermatrix verbergen. Genau hier setzt die strenge Wissenschaft der Ascheprüfung als ultimativer Lügendetektor für die Qualität der Rohstoffe an.
Indem Proben einer extremen thermischen Zersetzung ausgesetzt werden, zeigt die Ascheprüfung den genauen Prozentsatz der in Ihrem Material vorhandenen anorganischen Verunreinigungen an. Diese objektive Kennzahl beweist die wahre Qualität Ihres Ausgangsmaterials. Noch wichtiger ist, dass es direkt die Leistung Ihrer Maschinen in den kommenden Monaten bestimmt. Wir werden die Mechanismen der Ascheprüfung, ihre tiefgreifenden Auswirkungen auf die Extrudermetallurgie und die Frage untersuchen, wie Sie diese Daten nutzen können, um Ihre Ausrüstung zu schützen und Ihre Produktionslinien zu optimieren.
Im Kern dient die Ascheprüfung als grundlegendes Analyseverfahren in der Polymerchemie. Es bestimmt die genaue Masse der anorganischen Rückstände, die nach der vollständigen Verbrennung einer Kunststoffprobe zurückbleiben. In einer kontrollierten Laborumgebung gibt ein Techniker eine genau abgewogene Probe des Kunststoffrohstoffs in einen Tiegel. Anschließend wird der Tiegel in einem Muffelofen erhitzt. Abhängig von der spezifischen Polymermatrix und der angewandten Prüfnorm, wie z. B. ISO 3451 oder ASTM D5630, liegen die Temperaturen typischerweise zwischen 600 °C und 900 °C.
Bei diesem intensiven thermischen Prozess verbrennen alle organischen Polymere vollständig. Da Kunststoffe hauptsächlich aus Kohlenstoff, Wasserstoff und Sauerstoff bestehen, verwandeln sie sich in gasförmige Nebenprodukte wie Kohlendioxid und Wasserdampf und entweichen sicher. Was am Boden des Tiegels glühend zurückbleibt, ist die Asche. Dieser anorganische Rückstand besteht aus Materialien, die bei diesen Temperaturen einfach nicht brennen können. Dazu gehören Umweltschadstoffe wie Sand, landwirtschaftlicher Schmutz und mikroskopisch kleine Metallfragmente. Es enthält auch absichtliche Herstellungszusätze wie Talk, Glasfasern und Kalziumkarbonat. Durch das Wiegen dieser Restasche und den Vergleich mit dem anfänglichen Probengewicht erhalten die Bediener einen genauen Kontaminationsprozentsatz.
Sich auf eine visuelle Inspektion zu verlassen, ist in der kommerziellen Kunststoffrecyclingindustrie ein gefährliches Spiel. Das menschliche Auge kann innere Füllstoffe, die auf mikroskopischer Ebene verteilt sind, nicht erkennen. Sie können eingebettete Mikroverunreinigungen sicherlich nicht genau quantifizieren.
Stellen Sie sich ein praktisches Szenario auf der Kippetage vor. Eine Recyclinganlage erhält zwei separate Ballen aus postindustrieller Polyethylenfolie. Mit bloßem Auge fühlen sich beide Chargen hinsichtlich der Flexibilität identisch an und sehen in der Farbe identisch aus. Wenn man Proben beider Chargen einem Muffelofen unterzieht, zeigt sich jedoch ein starker Kontrast. Charge A ergibt einen Aschegehalt von nur 2 Prozent, was auf einen relativ reinen Polymerstrom mit minimaler Oberflächenverunreinigung hinweist. Charge B hinterlässt einen Ascherückstand von 15 Prozent. Dieser hohe Prozentsatz entlarvt die Wahrheit. Die Folie wurde im ursprünglichen Herstellungsprozess stark mit Kalziumkarbonat gefüllt, um die Materialkosten künstlich zu senken. Der Versuch, Charge B ohne diese Vorkenntnisse zu verarbeiten, würde zu unerwartetem Schmelzverhalten und starker mechanischer Belastung der Extrusionslinie führen.
Einer der Hauptvorteile dieser analytischen Tests besteht darin, den Bedienern dabei zu helfen, die genaue Beschaffenheit der anorganischen Rückstände zu klassifizieren. Ein einfacher Ofentest liefert den Gesamtprozentsatz an anorganischem Material, für die Verfahrenstechnik ist es jedoch von entscheidender Bedeutung, die Quelle dieser Asche zu verstehen. Betreiber müssen eine kritische Frage stellen. Sind die Rückstände das Ergebnis schlechter vorgeschalteter Wäsche, wie z. B. Restschlamm und landwirtschaftliche Erde, oder handelt es sich um einen absichtlichen chemischen Zusatz wie Talk, der für die Steifigkeit verwendet wird?
Hohe Umweltverschmutzungen lassen darauf schließen, dass die Anlage ihre Reibscheiben optimieren muss. Im Gegensatz dazu deuten hohe Anteile gezielter mineralischer Füllstoffe darauf hin, dass sich das molekulare Verhalten des Materials grundlegend verändert. Dies erfordert sofortige Anpassungen der Extrusionstemperaturen und Entgasungsprotokolle.
Um die Betriebsstabilität aufrechtzuerhalten, nutzen moderne Recyclinganlagen empirische Daten, um eingehende Rohstoffe in verschiedene Qualitätsstufen einzuteilen. Dieses Klassifizierungssystem hat direkten Einfluss auf den Markteinkaufswert des Schrotts und die mechanischen Parameter, die für eine sichere Verarbeitung erforderlich sind.
| des Rohstoffs | in % | Typische Eigenschaften | Erforderliche Verarbeitungsanpassungen |
|---|---|---|---|
| Premium der Klasse A | Weniger als 2 % | Saubere, gut sortierte, ungefüllte Polymere. Minimaler Oberflächenschmutz. | Standard-Extrusionsparameter; Standard-Filtersiebe. |
| Klasse B-Standard | 2 % bis 5 % | Mäßige Oberflächenverschmutzung oder leicht gefüllte Kunststoffe. | Erhöhte Häufigkeit von Bildschirmwechseln; Bimetallische Schraubenbeschichtungen. |
| Klasse C, niedrige Note | Mehr als 5 % | Stark gefüllte Materialien oder schlecht gewaschene Filme. | Kontinuierliche selbstreinigende Filtration; hochverschleißfeste Bauteile. |
Die unmittelbarste und finanziell verheerendste Folge der Verarbeitung von Ausgangsstoffen mit hohem Aschegehalt ohne ordnungsgemäße Vorbereitung ist beschleunigter abrasiver Verschleiß. Anorganische Partikel wie Quarzsand, Glassplitter und harte mineralische Füllstoffe weisen eine Härte auf, die häufig über der von normalem Maschinenstahl liegt. Während das Polymer schmilzt und vorwärts gefördert wird, wirken diese unnachgiebigen Partikel wie mikroskopisch kleines Sandpapier gegen die rotierenden Schneckengänge und die Innenwand des Zylinders.
Dieses zerstörende Phänomen wird in der Metallurgie als Dreikörperabrieb bezeichnet. Es zerstört nach und nach die Kernkomponenten jeder Standard- Pelletiermaschine für Kunststoffe . Im Laufe wochenlanger Dauerbetrieb vergrößert sich durch diese Erosion der Spielspalt zwischen Schnecke und Zylinder deutlich. Ein größerer Spalt führt unweigerlich zu einem Verlust der Fördereffizienz, wodurch die Polymerschmelze über die Mitnehmer nach hinten ausläuft. Letztendlich erfordert diese drastische Reduzierung des Durchsatzes einen vorzeitigen, sehr kostspieligen Austausch der Schnecken- und Zylinderbaugruppen, nur um die Grundproduktionskapazität wiederherzustellen.
Im Gegensatz zu organischen Polymeren schmelzen anorganische Aschepartikel bei Standard-Polyolefin-Extrusionstemperaturen nicht. Diese festen Partikel müssen physikalisch aus dem Schmelzstrom entfernt werden, bevor der Kunststoff den Düsenkopf erreicht. Wenn eine Anlage versucht, Materialien mit hohem Aschegehalt zu verarbeiten, überfordert die schiere Menge an Feststoffpartikeln schnell die Standardfiltersysteme.
Wenn der hydraulische Siebwechsler unter dem Druck eines verstopften Siebwechslers ächzt, sind die Bediener gezwungen, die Linie anzuhalten. Manuelle oder einfache hydraulische Siebwechsler verstopfen schnell und verursachen starke Druckspitzen im Extruderzylinder. Um Sicherheitsabblasen zu verhindern, muss die Maschine häufig angehalten werden, um die Siebe auszutauschen. Dieses ständige Anhalten zerstört die Produktionseffizienz, erhöht die Arbeitskosten und setzt die Polymerschmelze inkonsistenten thermischen Verläufen aus.
Wenn ein hoher Aschegehalt das Filtersystem umgeht, werden die anorganischen Partikel dauerhaft in den endgültigen recycelten Pellets eingeschlossen. Diese mikroskopische Verunreinigung wirkt als Spannungskonzentrator innerhalb der Polymermatrix. Wenn Hersteller diese minderwertigen Pellets zum Spritzgießen oder Folienblasen kaufen, leiden die Endprodukte unter starker mechanischer Beeinträchtigung. Die resultierenden Kunststoffe fühlen sich häufig spröde an, weisen eine geringe Zugfestigkeit auf und neigen unter Belastung stark zu vorzeitigem Versagen. Dies zwingt den Recycler dazu, seine Produktion zu stark reduzierten, herabgestuften Preisen zu verkaufen.
Die aus der Ascheprüfung gewonnenen empirischen Daten sind die wichtigste Variable, die Ingenieure zur Bestimmung des architektonischen Aufbaus einer Extrusionslinie verwenden. Für hochreine, gut sortierte Hartkunststoffe mit einem Aschegehalt von weniger als 2 Prozent ist ein einstufiger Extrusionsaufbau äußerst effizient. Diese stromlinienförmigen Maschinen schmelzen, entgasen und pelletieren das saubere Polymer in einem einzigen Durchgang. Dies minimiert den Energieverbrauch und verhindert unnötigen thermischen Abbau des Kunststoffs.
Wenn Ihre Tests ergeben, dass Ihr Material durchweg sauber ist, ist der Einsatz einer PP-PE-Pelletierlinie aus der JWL-Serie die logischste technische Wahl. Diese einstufigen Systeme sind für starre Flocken optimiert und bieten eine hervorragende natürliche Entgasung und hohe Ausstoßraten, ohne den mechanischen Platzbedarf übermäßig zu verkomplizieren.
Umgekehrt ist bei der Verarbeitung stark bedruckter Folien, hochgefüllter Post-Consumer-Harze oder Materialien mit hoher Restfeuchte und Asche eine zweistufige Extrusionsanlage zwingend erforderlich. Der Primärextruder übernimmt das anfängliche Schmelzen und die aggressive Entgasung flüchtiger Stoffe. Der sekundäre Extruder arbeitet mit einer niedrigeren Drehzahl, um eine bessere Endfiltration und Druckstabilisierung zu gewährleisten.
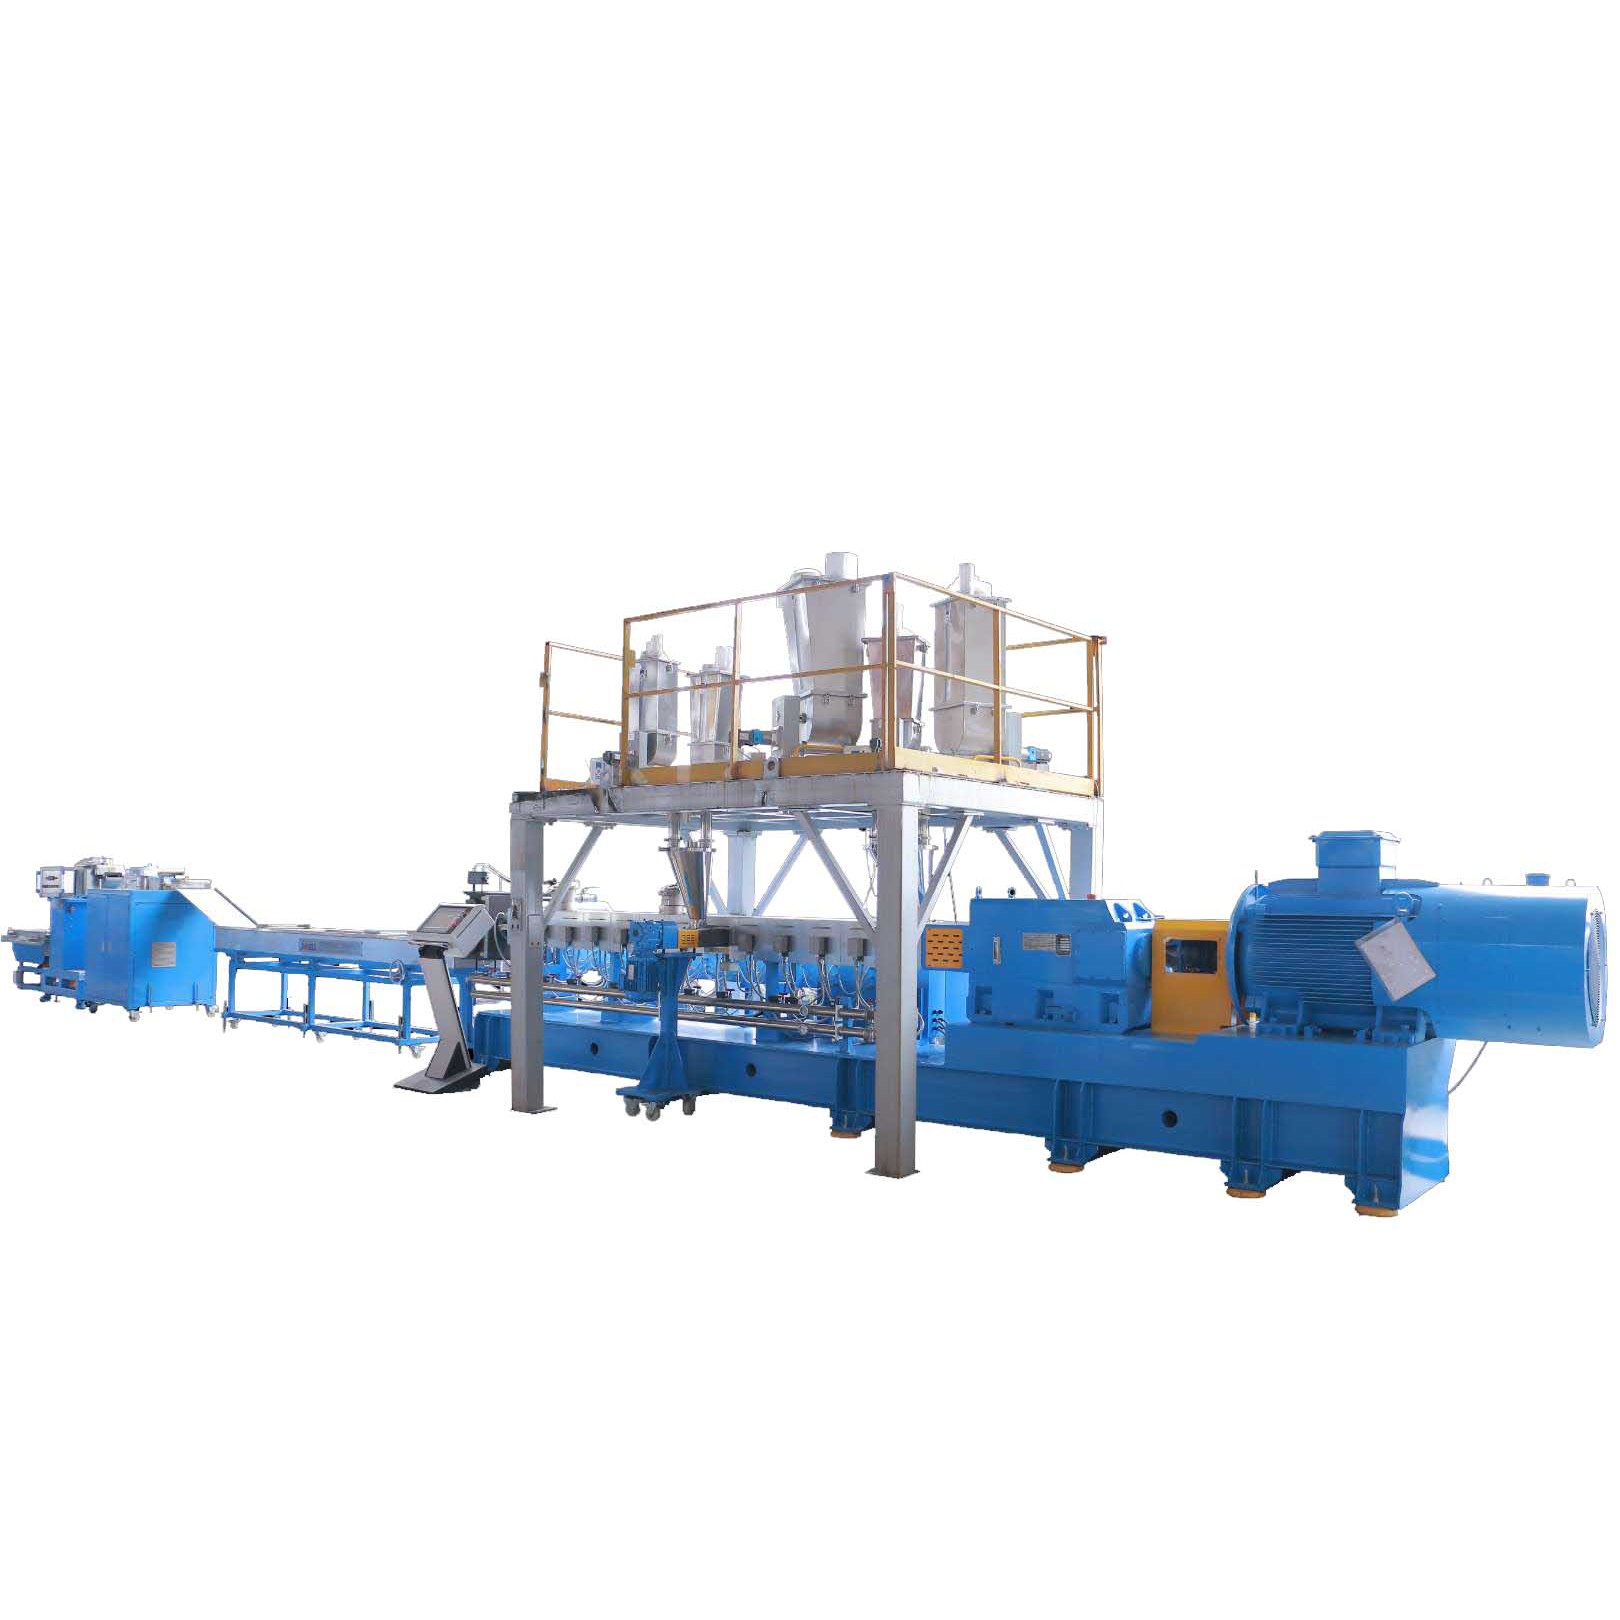
Einige Betriebe verarbeiten bewusst Rohstoffe mit extremen Aschegehalten. Compoundieranlagen sind beispielsweise darauf ausgelegt, bis zu 40 Prozent Calciumcarbonat oder Talk in eine Polymermatrix zu integrieren. Standard-Einschneckenextrudern fehlt hierfür die notwendige mechanische Scherung. In diesen anspruchsvollen Szenarien stellen gleichläufige Doppelschneckenextruder den Industriestandard dar.
Die ineinandergreifende Geometrie der Doppelschnecken sorgt für eine hervorragende Verteilungs- und Dispersionsmischung. Dadurch wird sichergestellt, dass große Mengen anorganischer Asche und Füllstoffe gleichmäßig in der Polymerschmelze verteilt werden, ohne dass es zu Verklumpungen kommt. Für Recycler, die bewusst Schwermineralien verarbeiten, ist die Investition in robuste Systeme wie die CJWH-Serie verfügen über Getriebe mit hohem Drehmoment und anpassbaren Längen-Durchmesser-Verhältnissen im Bereich von 32 bis 64. Diese präzisen metallurgischen Konfigurationen wurden speziell dafür entwickelt, dem starken Abrieb von stark gefüllten Kunststoffen standzuhalten und gleichzeitig exakte Schmelztemperaturen aufrechtzuerhalten. industrielle Kunststoffgranulieranlagen zwingend erforderlich.
Viele Recyclingbetriebe versuchen, die Gewinnmargen künstlich zu erhöhen, indem sie stark reduzierte, ungeprüfte Kunststoffabfälle kaufen. Diese Strategie ist fast immer eine falsche Ökonomie. Stellen Sie sich zur Veranschaulichung eine Einrichtung vor, die 100 Tonnen ungetestete PE-Folie mit einem Marktrabatt von 20 Prozent kauft. Bei der Verarbeitung verursacht der verborgene hohe Aschegehalt starken inneren Abrieb und verstopft schnell Standardfiltersiebe.
| Kostenkategorie | Getesteter Rohstoff mit niedrigem Aschegehalt | Ungetesteter Rohstoff mit hohem Aschegehalt |
|---|---|---|
| Materialeinkaufspreis | Standardmarktpreis | 20 % Rabatt |
| Maschinenverfügbarkeit | 95 % Effizienz | 60 % aufgrund häufiger Bildschirmwechsel |
| Arbeitskosten | Standard-Schichttarife | Plus 40 % Überstunden für die Entsperrung |
| Ersatzteile | Standard-Verschleißzyklus | Vorzeitiger Austausch von Schnecke und Zylinder |
Die theoretischen Einsparungen beim Erstkauf werden schnell in den Schatten gestellt. Die kaskadierenden Kosten von Maschinenstillstandszeiten, mehr manueller Arbeit für die Wartung und der drastisch verringerte Marktwert der spröden Ausgangspellets werden die erwartete Gewinnspanne zerstören.
Der weltweite Vorstoß in Richtung einer Kreislaufwirtschaft hat die Art und Weise, wie Recycler die Reinheit von Materialien bewerten, grundlegend verändert. Wir erleben einen schnellen Wandel, der durch strenge internationale Vorschriften bezüglich des Post-Consumer-Recyclinganteils in Verbraucherverpackungen vorangetrieben wird. Um hohe Verpackungssteuern zu vermeiden, verlangen große Verbrauchermarken mittlerweile recycelte Harze, die die gleiche Leistung wie Neukunststoffe erbringen.
In diesem strengen Regulierungsumfeld ist die Unterscheidung zwischen einer Charge mit 2 Prozent Restschmutz und einer mit 10 Prozent zusammengesetztem Kalziumkarbonat nicht mehr nur ein Problem der mechanischen Wartung. Es bestimmt, ob das endgültige Pellet legal und strukturell in High-End-Anwendungen verwendet werden kann. Ash-Tests entwickeln sich von einem reaktiven Fehlerbehebungstool zu einer proaktiven, regulatorischen Notwendigkeit. Von den Betrieben wird zunehmend erwartet, dass sie unveränderliche digitale Pässe für ihre Pellets bereitstellen, die den genauen Aschegehalt und den thermischen Verlauf jeder produzierten Charge vor dem endgültigen Verkauf nachverfolgen.
Bei Standard-Extrusionssystemen, die mit Grundkomponenten aus nitriertem Stahl und manuellen Siebwechslern ausgestattet sind, gilt ein Aschegehalt unter 2 bis 3 Prozent im Allgemeinen als obere akzeptable Grenze. Die Verarbeitung von Rohstoffen mit einem Aschegehalt über diesem Schwellenwert ohne spezielle verschleißfeste Metallurgie führt zu einem beschleunigten abrasiven Verschleiß an den Schneckengängen und Zylinderwänden sowie zu einer schnellen Verstopfung der Standardfiltersiebe.
Ja, aber es erfordert hochentwickelte Konfigurationen. Ein hoher Kalziumkarbonatgehalt bedeutet direkt einen hohen Aschegehalt, da es sich um einen anorganischen mineralischen Füllstoff handelt, der nicht schmilzt. Um dieses Material erfolgreich verarbeiten zu können, muss die Extrusionslinie über Bimetallzylinder, mit Wolframcarbid beschichtete Schnecken verfügen, um starkem Abrieb standzuhalten, und über robuste Mehrzonen-Vakuumentgasungssysteme, um eingeschlossene Feuchtigkeit zu entfernen und Hohlräume in der endgültigen Polymermatrix zu verhindern.
Ein hoher Aschegehalt führt zu einer schnellen Ansammlung ungeschmolzener anorganischer Partikel am Schmelzefiltersieb. Wenn sich das Sieb verschließt, kann die Polymerschmelze nur schwer hindurchströmen, was zu einem starken und plötzlichen Anstieg des Gegendrucks im Extruderzylinder führt. Wenn dieser Druckanstieg nicht durch einen automatischen kontinuierlichen Siebwechsler bewältigt wird, kann er Sicherheitsabblaseventile auslösen oder die Maschine zum Abschalten zwingen, um einen mechanischen Ausfall zu verhindern.
Nein. Bei der herkömmlichen Muffelofenascheprüfung handelt es sich um eine quantitative und nicht um eine qualitative Analyse. Der Gesamtprozentsatz des vorhandenen anorganischen Materials wird durch Wiegen des unverbrannten Rückstands genau bestimmt, die spezifische chemische Zusammensetzung dieses Rückstands kann jedoch nicht ermittelt werden. Um festzustellen, ob die Asche aus harmlosem Talk oder schädlichem Quarzsand besteht, müssen sekundäre Analysetechniken wie die laserinduzierte Abbauspektroskopie eingesetzt werden.
Nein, Aschetests sind speziell für die Messung anorganischer Feststoffrückstände konzipiert. Feuchtigkeit wird als Dampf ausgetrieben, lange bevor der Ofen die extremen Temperaturen erreicht, die zum Verbrennen des Polymers erforderlich sind. Um das Wassergewicht genau zu messen, verwenden Ingenieure einen separaten Feuchtigkeitsanalysator oder einen Halogen-Feuchtewaage, bevor das Material überhaupt die Extrusionsphase erreicht.
Ja, die Aufrüstung auf ein fortschrittliches, kontinuierliches Schmelzefiltrationssystem führt zu einer messbaren Reduzierung des Endaschegehalts, allerdings mit bestimmten Einschränkungen. Hochleistungsfilter zeichnen sich durch die Erfassung makroskopischer anorganischer Verunreinigungen wie Sand, Glasscherben und Metallfragmente aus. Durch mechanische Filtration können mikroskopisch kleine, absichtlich zusammengesetzte mineralische Füllstoffe wie Kalziumkarbonat im Submikronbereich, die tief in der Molekülstruktur des Polymers selbst eingebettet sind, nicht entfernt werden.
Das Verständnis Ihres Rohstoffs durch präzise Aschetests ist der erste Schritt zu einem profitablen Recycling. Der nächste Schritt besteht darin, diese Daten mit den richtigen Schwerlastmaschinen abzugleichen. Unabhängig davon, ob Sie sauberen Industrieschrott verarbeiten, der einen einstufigen Aufbau erfordert, oder hochgefüllte Kunststoffe verarbeiten, die eine aggressive Doppelschneckentechnologie erfordern, ist die Auswahl der richtigen metallurgischen Konfiguration von entscheidender Bedeutung. Werten Sie Ihre Materialdaten aus und erkunden Sie die hochentwickelten Extrusionslösungen von Jwell Recycling, um eine Produktionslinie aufzubauen, die den Realitäten moderner Kunststoffabfälle standhält.


