
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-14 Herkunft:Powered


Wussten Sie, dass die Wahl der Extrusion im Wesentlichen die Gewinnspanne einer Recyclinganlage bestimmt? Die Wahl der falschen Maschinen kann Ihrem Geschäftsergebnis erheblich schaden. Dies führt oft zu überhöhten Energierechnungen und ständigem Wartungsaufwand. Werksleiter haben häufig Schwierigkeiten, sich auf dem komplexen Ausrüstungsmarkt zurechtzufinden, da sie zwischen widersprüchlichen Spezifikationen und aggressiven Verkaufsgesprächen hin- und hergerissen sind.
Wir können diesen Prozess entmystifizieren, indem wir Einschneckenextrudersysteme gründlich untersuchen. In diesem umfassenden Leitfaden erfahren Sie mehr über die wichtigsten Arbeitsprinzipien und empirischen Vorteile. Sie werden genau sehen, warum sie nach wie vor die unbestrittenen Arbeitspferde moderner Kunststoffverwertungsbetriebe sind.
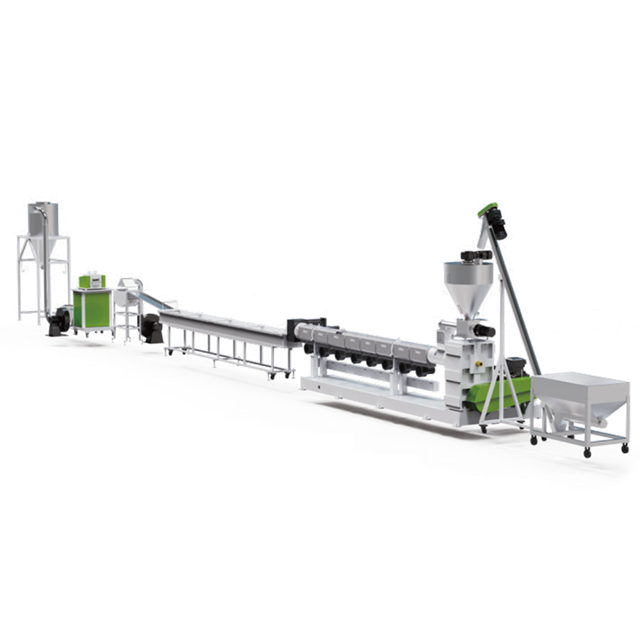
Wenn Sie den Boden einer geschäftigen Recyclinganlage betreten, werden Sie wahrscheinlich das gleichmäßige, rhythmische Summen eines Einschneckenextruders hören. Diese Maschine fungiert als Phasenübergangsmotor jeder Standard- Pelletiermaschine für Kunststoffe . Es nimmt unregelmäßige, feste Kunststoffrohstoffe wie starre Flocken oder flockiges Mahlgut auf und wandelt sie in ein kontinuierliches, homogenes geschmolzenes Polymer um. Dieser viskose Kunststoff wird dann durch eine Präzisionsmatrize gepresst, um bestimmte Formen zu erzeugen. Die technische Brillanz liegt ausschließlich in ihrer Einfachheit: eine einzelne rotierende Schraube, die in einem robusten, beheizten zylindrischen Zylinder untergebracht ist.
Der Betriebsablauf dieser Anlage ist ein kontinuierlicher thermodynamischer und mechanischer Balanceakt. Es ist im Allgemeinen in drei Hauptvorgänge unterteilt: Feststoffförderung, Schmelzen und Pumpen. Während das rohe Kunststoffmaterial vom Trichter in den Einfüllschacht fließt, erfasst die rotierende Schnecke das Material und schiebt es entlang des Zylinders vorwärts.
Anstatt sich ausschließlich auf äußere Wärme zu verlassen, erzeugt die zwischen den Kunststoffpartikeln, der Schneckenoberfläche und der Zylinderwand erzeugte Reibung eine starke mechanische Scherung. Diese Scherenergie, ergänzt durch externe Wärmeenergie von elektrischen Heizbändern, schmilzt das Polymer allmählich. Die mechanische Reibung selbst liefert den größten Teil der zum Schmelzen erforderlichen Wärme. Diese interne Wärmeerzeugung optimiert den Gesamtenergieverbrauch bei Dauerbetrieb drastisch.
Um eine vollkommen stabile Schmelze zu erreichen, ohne den Kunststoff zu zersetzen, ist die Schnecke mit unterschiedlichen geometrischen Zonen konstruiert. Jede Zone erfüllt eine bestimmte physikalische Funktion, um einen optimalen Materialfluss zu gewährleisten.
Kapitalaufwertungen erfordern eine sorgfältige Bewertung. Um eine gewinnbringende Entscheidung treffen zu können, müssen Sie die spezifischen Vorteile der von Ihnen gewählten Maschine verstehen. Diese Maschinen dominieren die Recyclingindustrie aus mehreren empirischen Gründen, die von überlegenen Finanzkennzahlen bis hin zu robuster mechanischer Zuverlässigkeit reichen.
Betrachtet man die jüngsten globalen Fertigungstrends, so erlebt der Kunststoffrecyclingsektor einen massiven Wandel hin zur Energieoptimierung. Steigende globale Stromkosten zwingen Werksleiter dazu, den spezifischen Energieverbrauch genau zu prüfen. Marktdaten deuten auf eine erneute Bevorzugung von Einzelschneckenkonfigurationen gegenüber hochkomplexen Mehrschneckenkonfigurationen zur Standardvolumenreduzierung hin. Ihre optimierte Thermodynamik passt perfekt zu modernen Nachhaltigkeitsanforderungen und liefert einen hohen Durchsatz bei einem deutlich geringeren CO2-Fußabdruck.
Der unmittelbarste Vorteil der Wahl einer Einzelschneckenkonfiguration ist das äußerst günstige Preis-Leistungs-Verhältnis. Im Vergleich zu komplexen Doppelschnecken-Alternativen erfordern diese Maschinen deutlich geringere Vorabinvestitionen. Diese Erschwinglichkeit ist in erster Linie auf das unkompliziertere Getriebedesign und die einfache Herstellung einer einzelnen Schnecke und eines einzigen Zylinders zurückzuführen.
Auch die täglichen Betriebskosten sind deutlich geringer. Da das System zur Erzeugung der Schmelzwärme stark auf interne Reibung angewiesen ist, bleibt der Energieverbrauch für Standardpolymere hocheffizient. Für technische Direktoren, die die Kapitalrendite berechnen, führt die Kombination aus einem niedrigeren anfänglichen Kaufpreis und einem geringeren täglichen Energieaufwand zu einer raschen Beschleunigung der Gewinnschwelle.
Industrielle Umgebungen profitieren enorm von Geräten, die keine allzu komplexen Betriebsabläufe erfordern. Das unkomplizierte Design dieser Extruder führt direkt zu einer einfachen Bedienung in der Fabrikhalle. Steuerungssysteme konzentrieren sich im Allgemeinen auf nur wenige kritische Variablen: Zylindertemperaturzonen, Schneckenrotationsgeschwindigkeit und Düsenschmelzedruck.
Die interne Strömungsdynamik ist weniger chaotisch als die von Mehrschneckensystemen. Bediener benötigen weniger spezielle Schulungen, um die Maschinen effektiv bedienen zu können. Die Fehlerbehebung bei Prozessschwankungen, wie etwa Leistungsschwankungen oder plötzlichen Temperaturspitzen, ist weitaus intuitiver. Diese inhärente Einfachheit verringert die Wahrscheinlichkeit katastrophaler Bedienerfehler und minimiert unnötige Produktionsausfallzeiten.
Mechanische Komplexität ist oft der Feind der Betriebszeit. Einer der größten Vorteile dieser Technologie ist ihre robuste Haltbarkeit. Mit nur einer rotierenden Welle gibt es naturgemäß weniger bewegliche Teile, Lager und ineinandergreifende Dichtungen, die unter Belastung versagen können. Das Getriebe muss nur eine einzige Achse antreiben, was die innere mechanische Belastung und den Langzeitverschleiß deutlich reduziert.
Wenn eine routinemäßige Wartung erforderlich ist, sind die Verfahren unkompliziert. Das Ziehen einer einzelnen Schraube zur Tiefenreinigung oder Sichtprüfung ist eine Standardaufgabe. Wartungsteams können dies mit minimalem Spezialwerkzeug bewerkstelligen. Verschleißteile können einfach überwacht und überholt werden, um eine lange, produktive Lebensdauer der Maschine zu gewährleisten.
Bei der Herstellung hochwertiger Kunststoffpellets ist die Aufrechterhaltung eines stabilen Schmelzedrucks an der Düse absolut unerlässlich. Schwankender Druck führt zu ungleichmäßigen Pelletgrößen. Dadurch wird der kommerzielle Wert des recycelten Endprodukts erheblich beeinträchtigt.
Einschneckenextruder zeichnen sich durch ihre Fähigkeit aus, als kontinuierliche Hochdruck-Verdrängerpumpen zu fungieren. Der Dosierabschnitt ist speziell dafür ausgelegt, Druck aufzubauen und gegen den hohen Widerstand des Siebwechslers und der Düsenplatte aufrechtzuerhalten. Dieses Design sorgt für einen gleichmäßigen, pulsationsfreien Output, der dafür sorgt, dass nachgeschaltete Schneidsysteme mit höchster Effizienz arbeiten.
Eine ständige Debatte unter Produktionsingenieuren ist die Frage, ob in ein Ein- oder Doppelschneckensystem investiert werden soll. In Wirklichkeit ist keine der Maschinen allgemein überlegen. Ihre Wirksamkeit hängt vollständig von Ihrer spezifischen Anwendung, den Materialeigenschaften und den endgültigen Produktionszielen ab.
Um einen klaren objektiven Vergleich zu ermöglichen, werden in der folgenden Tabelle die grundlegenden Betriebsunterschiede zwischen den beiden Technologien aufgeführt:
| Merkmal/metrischer | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Primäre Funktion | Schmelzen, Fördern und Pumpen mit stabilem Druck. | Intensives Mischen, Compoundieren und Entgasen. |
| Mischfähigkeit | Mäßige, vorwiegend verteilende Durchmischung. | Hervorragend geeignet, da es sowohl dispersives als auch verteilendes Mischen ermöglicht. |
| Druckerzeugung | Äußerst stabil und effizient bei hohen Werkzeugdrücken. | Geringere Pumpeffizienz, häufig ist eine externe Schmelzepumpe erforderlich. |
| Kapitalkosten | Niedrig bis mäßig. | Hoch aufgrund komplexer Getriebe und ineinandergreifender Schrauben. |
| Wartung | Unkompliziert, mit geringeren Kosten für Ersatzteile. | Komplex, mit höheren Verschleißraten bei ineinandergreifenden Mitnehmern. |
| Materialhandhabung | Am besten geeignet für Einzelstrom-, vorgemischte oder saubere Mahlgüter. | Am besten für die Zugabe hoher Mengen an Füllstoffen, chemischen Zusätzen oder Glasfasern geeignet. |
Für die überwiegende Mehrheit der Standardrecyclingbetriebe bleibt die Einzelschnecke die optimale und rentabelste Wahl. Entscheidungsträger sollten diese Technologie spezifizieren, wenn das primäre Ziel darin besteht, einen relativ sauberen Einzelpolymerstrom zu schmelzen und zu filtern. Wenn in Ihrer Anlage keine schwere chemische Verbindung oder die Zugabe großer Mengen Kalziumkarbonat erforderlich ist, bietet dieser Aufbau die zuverlässigste Leistung.
Es ist wichtig, Szenarien zu erkennen, in denen ein Doppelschneckensystem empirisch die richtige Wahl ist. Wenn Ihre Produktion die Compoundierung verschiedener Polymere mit sehr unterschiedlichen Schmelzindizes erfordert, sind die intensiven Scherfähigkeiten einer gleichläufigen Doppelschnecke erforderlich. Auch die Herstellung hochtechnischer Kunststoffe, die eine gleichmäßige Verteilung von Flammschutzmitteln oder Glasfasern erfordern, erfordert diese Technologie. Für eine einfache Volumenreduzierung führt dieser Grad an Komplexität jedoch zu völlig unnötigen Gemeinkosten.
Die theoretischen Vorteile dieser Extrusionstechnologie lassen sich direkt in robuste, reale Anwendungen umsetzen. Dies zeigt sich besonders deutlich in den schnell wachsenden Sektoren der Kreislaufwirtschaft und der Kunststoffabfallverwertung.
Polyolefine, insbesondere Polypropylen und Polyethylen, machen den größten Anteil des weltweiten Kunststoffmülls aus. Diese aus Verpackungsfolien, Agrarkunststoffen oder starren Behältern gewonnenen Materialien erfordern eine hocheffiziente Verarbeitung, um für Recycler wirtschaftlich rentabel zu bleiben.
Für diese Materialien ist die Einschneckentechnologie der Industriestandard für eine PP-PE-Pelletierlinie . Da diese Kunststoffe im Allgemeinen keine intensive Compoundierung erfordern, müssen sie lediglich effizient geschmolzen, entgast und gepumpt werden. Fortschrittliche Linien erreichen einen hohen Volumendurchsatz, ohne das Material zu verbrennen, indem sie die thermischen Abbaugrenzen der Polyolefine genau einhalten.
Ein Extruder arbeitet niemals isoliert. Es ist der Anker einer umfassenden PET-Einschnecken-Granulierlinie oder einer allgemeinen Granulationsanlage. Eine ausgereifte Linie integriert vorgeschaltete Geräte wie gravimetrische Dosierer und Zwangsbeschickungssilos direkt mit dem Extruder.
Nachgeschaltet ist der Extruder nahtlos mit kontinuierlichen Siebwechslern, Unterwassergranulierungssystemen und Zentrifugaltrocknern verbunden. Die hoch vorhersehbare Leistung der Einzelschnecke ermöglicht die Synchronisierung aller Peripheriekomponenten über eine zentrale SPS. Dadurch entsteht ein hochautomatisierter, kontinuierlicher Produktionskreislauf, der nur minimale menschliche Eingriffe erfordert.
Die Beschaffung hochwertiger Extrusionsmaschinen erfordert eine sorgfältige, hochtechnische Analyse Ihrer spezifischen Betriebsparameter. Käufer müssen über allgemeine Spezifikationen hinausgehen und bewerten, wie die Innengeometrie einer Maschine mit ihrem Zielmaterial übereinstimmt, um eine maximale Kapitalrendite sicherzustellen.
Die physikalischen und thermischen Eigenschaften Ihres spezifischen Kunststoffabfalls bestimmen die geometrische Gestaltung der Schnecke. Das Verhältnis von Länge zu Durchmesser ist wohl die wichtigste Spezifikation, die vor dem Kauf festgelegt werden muss. Es bestimmt die Verweilzeit des Polymers im beheizten Zylinder.
Es ist wichtig, die physische Größe der Maschine an den erforderlichen Stundendurchsatz Ihrer Anlage anzupassen. Eine Überdimensionierung eines Extruders führt zu einem zu hohen Stromverbrauch pro Kilogramm. Eine Unterdimensionierung führt zu starkem mechanischen Verschleiß, da der Bediener die Maschine unweigerlich über ihre Sicherheitsgrenzen hinaus belastet.
Der Schneckendurchmesser ist der Hauptindikator für die Produktionskapazität. Gewerbliche Anlagen mittlerer Preisklasse verwenden typischerweise 120-mm-Schrauben, um 350 bis 450 Kilogramm pro Stunde zu erreichen. Große Industrieanlagen erfordern massive 160-mm- oder 180-mm-Extruder, um weit über 1000 Kilogramm pro Stunde zu produzieren. Es ist wichtig, sicherzustellen, dass Motor und Getriebe angemessen dimensioniert sind, um das hohe Drehmoment zu bewältigen, das bei maximaler Kapazität erforderlich ist.
Im Bereich des Post-Consumer-Recyclings sind Rohstoffe selten makellos. Flocken enthalten oft Restfeuchtigkeit, flüchtige organische Verbindungen und Oberflächendruckfarben. Wenn diese Gase während der Schmelzphase nicht aktiv abgesaugt werden, werden sie in der Polymerschmelze eingeschlossen. Die Folge sind hohle, spröde oder optisch fehlerhafte Pellets.
Die Wahl eines belüfteten Einschneckenextruders ist eine nicht verhandelbare Voraussetzung für modernes Recycling. An diesen Entlüftungsöffnungen sind Hochleistungsvakuumpumpen angebracht, um Gase kraftvoll abzusaugen, bevor die Schmelze den Düsenkopf erreicht. Dies gewährleistet feste Granulate mit hoher Dichte, die erstklassige Marktpreise erzielen.
Investitionsgüter in der Recyclingindustrie arbeiten unter unglaublich harten Bedingungen. Während einer der Hauptvorteile dieser Maschine ihre mechanische Einfachheit ist, führt die Vernachlässigung der routinemäßigen Wartung unweigerlich zu einem vorzeitigen Komponentenausfall.
Ein proaktiver Wartungsansatz verschiebt die Betriebsstrategie von reaktiven Reparaturen hin zu vorhersehbarem Lebenszyklusmanagement. Anlageningenieure sollten einen abgestuften Inspektionsplan implementieren.
Überprüfen Sie täglich, ob alle Temperaturzonen korrekt funktionieren. Ein einzelnes ausgefallenes Heizband kann örtlich kalte Stellen verursachen, die den Motor dazu zwingen, härter zu arbeiten, und zu einer katastrophalen Überlastung des Schraubendrehmoments führen. Auch die Bediener müssen auf die Maschine hören. Eine akustische Überwachung des Getriebes und des Hauptantriebsmotors ist von entscheidender Bedeutung. Ungewöhnliches Knirschen oder hohes Jammern deutet häufig auf Lagerverschleiß oder unzureichende Schmierung hin. Wöchentlich müssen Wartungsteams den Ölstand im Untersetzungsgetriebe überprüfen, um eine optimale Getriebeviskosität aufrechtzuerhalten.
Die Schnecke und die Innenauskleidung des Zylinders sind die teuersten Verschleißteile eines Extruders. Verschleiß wird hauptsächlich durch abrasive Verunreinigungen wie Sand, Glas oder Fremdmetalle verursacht, die in die Kunststoffflocken eingemischt sind.
Um diesen abrasiven Verschleiß zu mindern, müssen robuste Filtersysteme vor dem Düsenkopf positioniert werden. Der Einsatz von kontinuierlich arbeitenden hydraulischen Doppelkolben-Siebwechslern ermöglicht es dem Bediener, feste Verunreinigungen bis in den mikroskopischen Bereich herauszufiltern. Die Installation von Magnetgittern im Einfülltrichter ist eine äußerst effektive Methode, um Eisenmetalle aufzufangen, bevor sie in das Fass gelangen. Bei stark abrasiven Materialien kann die Investition in Bimetallschrauben, die mit speziellen Hartauftragslegierungen behandelt sind, die Lebensdauer der Ausrüstung im Vergleich zu standardmäßigem Nitrierstahl erheblich verlängern.
Die Investition in einen Einschneckenextruder bietet unbestreitbaren langfristigen Mehrwert für moderne Recyclinganlagen. Durch die Kombination von Erschwinglichkeit und einfacher Bedienung bieten diese Maschinen eine äußerst zuverlässige tägliche Leistung, die kostspielige Ausfallzeiten minimiert. Sie dienen als ideales Rückgrat für Standard-Recyclingvorgänge und lassen sich nahtlos in jede umfassende Verarbeitungslinie integrieren, um eine gleichmäßige, qualitativ hochwertige Produktion bei deutlich reduziertem Energieverbrauch zu gewährleisten. Wenn Sie die Verarbeitungsmöglichkeiten Ihrer Anlage optimieren möchten, besuchen Sie Jwell Recycling, um hocheffiziente Ausrüstungslösungen zu entdecken, die genau auf Ihre Produktionsziele zugeschnitten sind.
Die Hauptvorteile liegen in der Kosteneffizienz, der mechanischen Einfachheit und der optimalen Druckerzeugung für Single-Stream-Materialien. Unter dem Gesichtspunkt der Investitionskosten erfordert eine Einschneckenmaschine eine deutlich geringere Anfangsinvestition. Mechanisch verfügt es nur über eine rotierende Welle, wodurch die Getriebekonstruktion deutlich weniger komplex ist. Diese Einfachheit führt direkt zu geringeren Wartungskosten, weniger Ersatzteilen und kürzeren Ausfallzeiten. Im Betrieb zeichnen sich Einschneckenextruder dadurch aus, dass sie den hohen, gleichmäßigen Düsendruck aufbauen und aufrechterhalten, der zum Drücken hochviskoser Polymerschmelzen durch feine Filtersiebe erforderlich ist.
Ja, Einschneckenextruder sind für das PET-Recycling äußerst effektiv, sofern sie mit spezifischen Modifikationen ausgestattet sind. PET nimmt Feuchtigkeit aus der Luft auf. Wenn das Material bei vorhandener Feuchtigkeit extrudiert wird, unterliegt es einem hydrolytischen Abbau, wodurch seine Grenzviskosität stark abnimmt und die fertigen Pellets spröde werden. Um PET erfolgreich zu verarbeiten, muss ein Einschneckenextruder über eine spezielle Schneckengeometrie verfügen, die auf geringe Scherung ausgelegt ist. Es muss außerdem mit einem robusten Mehrzonen-Vakuum-Entgasungssystem ausgestattet sein, um sicherzustellen, dass die gesamte Feuchtigkeit gründlich abgesaugt wird.
Polypropylen und Polyethylen sind weitgehend recycelte Polyolefine, die im Allgemeinen stabile thermische Eigenschaften aufweisen. In Standard-Recyclingszenarien besteht das Ziel nicht darin, diese Kunststoffe chemisch zu verändern oder stark zu vermischen. Das Ziel besteht lediglich darin, sie zu schmelzen, zu filtern und erneut zu einem einheitlichen Format zu pelletieren. Ein Einschneckenextruder ist für diese Aufgabe perfekt geeignet, da er auf Reibung und Wärmeleitung beruht, um das Polymer sanft zu schmelzen. Doppelschneckenextruder erzeugen aggressive Scherkräfte, die für ein reines PP- und PE-Recycling völlig unnötig sind.
Ja, bei der Bewertung des spezifischen Energieverbrauchs, gemessen in Kilowattstunden pro Kilogramm verarbeitetem Material, übertreffen Einschneckenextruder in Standard-Recyclinganwendungen im Allgemeinen Doppelschneckenextruder. Da nur eine Schraube vorhanden ist, erfahren Antriebsmotor und Getriebe eine deutlich geringere innere mechanische Reibung. Einschneckensysteme nutzen die zwischen den Polymerpellets und der Zylinderwand erzeugte Reibung als primäre Schmelzwärmequelle, wodurch die elektrische Belastung der externen Heizbänder reduziert wird.
Bei ordnungsgemäßer Wartung und regelmäßigem Ölwechsel können Kernrahmen und Getriebe eines hochwertigen Einschneckenextruders problemlos 15 bis 20 Jahre halten. Die Verschleißteile, nämlich Schnecke und Zylinder, müssen in der Regel alle 3 bis 5 Jahre überholt oder ausgetauscht werden, abhängig von der Abrasivität der verarbeiteten Materialien und davon, ob bei der Herstellung verschleißfeste Bimetallbeschichtungen aufgetragen wurden.
Überschüssige Feuchtigkeit im Kunststoffrohstoff verwandelt sich in Dampf, wenn er der starken Hitze des Extruderzylinders ausgesetzt wird. Wenn der Extruder keine geeigneten Vakuum-Entlüftungszonen hat, wird dieser Dampf in der Polymerschmelze eingeschlossen. Wenn der Kunststoff aus der Düse austritt, dehnt sich der eingeschlossene Dampf aus, was zu Schaumbildung, hohlen Pellets und einem starken Abfall der mechanischen Festigkeit des recycelten Endprodukts führt.


