
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-09 Herkunft:Powered


Der weltweite Vorstoß in Richtung einer Kreislaufwirtschaft hat die Art und Weise, wie die Produktions- und Abfallwirtschaftsbranche mit Abfallmaterialien umgeht, grundlegend verändert. Weltweit verschärfen sich die Umweltauflagen. Gleichzeitig steigt der wirtschaftliche Wert recycelter Polymere rapide. Effizientes Abfallmanagement hat sich von einem bloßen Compliance-Kontrollkästchen zu einer kritischen betrieblichen Priorität gewandelt.
Jüngste Branchentrendanalysen zeigen einen strukturellen Wandel hin zu lokalen Recyclingzentren und strengen Gesetzen zur erweiterten Herstellerverantwortung. Hersteller stehen zunehmend unter dem Druck, ihre Produktionsabfälle selbst zu verarbeiten, anstatt sie zu exportieren. Dieses regulatorische Umfeld erfordert robuste interne Kapazitäten zur Größenreduzierung, um Rentabilität und Compliance aufrechtzuerhalten. Die Nachfrage nach hochreinem Mahlgut war noch nie so groß, weshalb die primäre Zerkleinerung ein nicht verhandelbarer Schritt für moderne Anlagen ist.
Im Zentrum dieses industriellen Wandels steht die Kunststoffzerkleinerungsmaschine . Diese grundlegende Ausrüstung dient als primäres Tor im Recyclingprozess. Es übernimmt die brutale Aufgabe, sperrigen, starren oder flexiblen Schrott in handliche, gleichmäßige Stücke zu zerlegen. Für Facility Manager, Prozessingenieure und Geschäftsinhaber, die ihre Recyclinglinien optimieren möchten, ist das genaue Verständnis der Funktionsweise dieser Maschinen der erste Schritt zu einer fundierten Ausrüstungsinvestition mit hohem ROI.
Dieser umfassende Leitfaden untersucht Schritt für Schritt die mechanischen Prozesse industrieller Zerkleinerungsgeräte. Wir werden interne Kernkomponenten untersuchen und verschiedene Maschinenarchitekturen vergleichen. Dieses Wissen wird Ihnen dabei helfen, die genauen Spezifikationen zu ermitteln, die für die individuellen Anforderungen Ihrer Einrichtung erforderlich sind.
Eine Hochleistungszerkleinerungsmaschine ist ein elektromechanisches Gerät, das speziell für die primäre Zerkleinerung verschiedener Polymere entwickelt wurde. Im Gegensatz zu Standardverdichtern, die den Müll lediglich verdichten, zerstören diese Geräte physisch die strukturelle Integrität des Materials. Es zerkleinert unhandliche Gegenstände in kleinere Stücke mit einem Durchmesser von typischerweise 40 mm bis 100 mm. Zu den gängigen Zielmaterialien gehören 200-Liter-Chemiefässer, dicke PVC-Rohre, Armaturenbretter von Automobilen und dichte Produktionsklumpen.
In einer Standardanlage für mechanisches Recycling folgen die Verarbeitungslinien einer strengen Reihenfolge, um die Reinheit des Materials und die Langlebigkeit der Ausrüstung sicherzustellen. Die primäre Größenreduktion fungiert als Schwerstarbeitspferd. Es bereitet unhandliche Materialien auf die nächsten Phasen der Genesung vor.
Sobald das Material zu groben Flocken zerkleinert ist, gelangt es sicher über automatische Förderbänder zu einem Granulator zur sekundären Feinmahlung. Nach der Granulierung wird der Kunststoff üblicherweise gewaschen, getrocknet und einem Extruder zugeführt, wo er geschmolzen und zu gleichmäßigen Pellets geformt wird. Der Versuch, die anfängliche Ausfallphase zu umgehen, würde dazu führen, dass nachgeschaltete Geräte schnell blockieren, überhitzen oder einen katastrophalen mechanischen Ausfall erleiden.
Für Beschaffungsentscheider ist es von entscheidender Bedeutung, die große technische Lücke zwischen echten Industriemaschinen und leichteren kommerziellen Anlagen zu verstehen. Industrieanlagen sind von Grund auf so gebaut, dass sie einem Dauerbetrieb unter extremer mechanischer Belastung standhalten.
| Verfügt über | industrietaugliche Ausrüstung | für kommerzielle, leichte Aufbauten |
|---|---|---|
| Drehmoment und Leistung | Getriebe mit hohem Drehmoment und niedriger Drehzahl zum Zerkleinern dichter Materialien ohne Abwürgen. | Geringes Drehmoment, höhere Geschwindigkeit. Lässt sich leicht auf dickem oder dichtem Kunststoff verklemmen. |
| Durchsatzkapazität | Verarbeitet kontinuierlich Hunderte bis Tausende Kilogramm pro Stunde. | Auf kleine Mengen beschränkt. Erfordert häufige Abkühlperioden. |
| Technik & Bau | Schwere Stahlkonstruktion, verschleißfeste Legierungsklingen wie D2, fortschrittliche SPS-Steuerung. | Leichtere Materialien, Standardstahlklingen, einfache Ein-/Ausschalter. |
| Zielanwendung | Schwerer Industrieschrott, Siedlungsabfälle, große Recyclinganlagen. | Büroabfälle, kleinteiliger 3D-Druck-Abfall, Leichtverpackungen. |
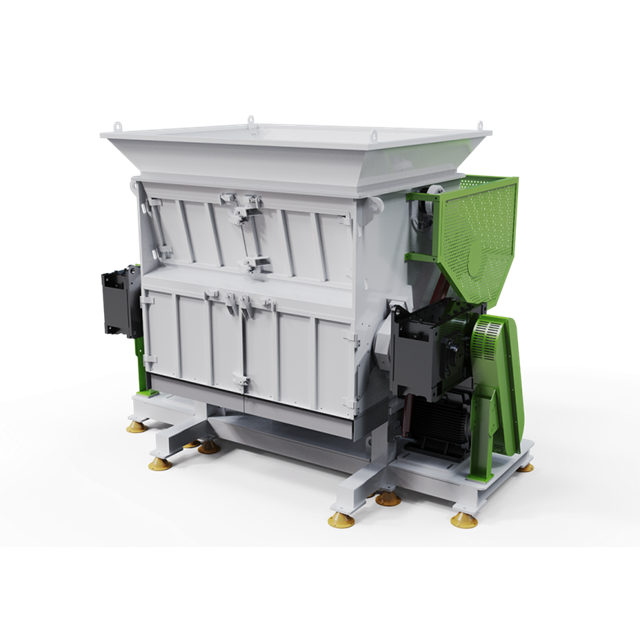
Für Facility Manager und Investoren ist das Verständnis des genauen mechanischen Ablaufs der Ausrüstung von entscheidender Bedeutung, um die Produktion zu optimieren und Engpässe zu beheben. Der Vorgang beruht auf einer präzisen Kombination aus Schwerkraft, Hydraulikdruck und Scherkräften mit hohem Drehmoment. Hier finden Sie die genaue schrittweise Aufschlüsselung eines aktiven Verarbeitungszyklus.
Die Sequenz beginnt am Einlauftrichter. Abhängig vom Automatisierungsgrad der Anlage wird der Schrott manuell, über geneigte Förderbänder oder in loser Schüttung von einem Frontlader eingebracht. Der Trichter ist mit speziellen geometrischen Winkeln und hochbelastbaren Sicherheitsvorhängen ausgestattet und verhindert wirksam einen gefährlichen Rückschlag. Durch diese Konstruktion wird sichergestellt, dass Kunststoffsplitter nicht zurückschießen, während der Abfall sanft nach unten zum Schneidmechanismus geleitet wird.
Sobald das Material in die Maschine fällt, trifft es auf den Hydraulikzylinder. Besonders wichtig ist diese Komponente bei der Bearbeitung von Hohlfässern oder Glattrohren. Ohne sie neigen diese Gegenstände dazu, harmlos auf die rotierenden Klingen zu springen. Der hydraulische Schieber löst dieses Problem, indem er einen gleichmäßigen, kräftigen Druck ausübt und den Abfall direkt gegen die rotierende Welle drückt. Mithilfe einer Zeitschaltuhr und einer Drucksensorschleife schiebt sich der Stößel nach vorne, fährt zurück, damit mehr Material fallen kann, und drückt dann erneut. Dies garantiert einen kontinuierlichen, aggressiven Biss.
Dies ist das schlagende Herz der Maschine. Die Schneidkammer beherbergt einen massiven, horizontalen Stahlrotor, der mit beweglichen Rotormessern besetzt ist. An den Innenwänden der Kammer sind feststehende Statormesser befestigt.
Während sich der Rotor mit einer berechneten niedrigen Geschwindigkeit dreht – typischerweise 60 bis 120 U/min – drückt der hydraulische Stößel den Kunststoff in den Weg der Klingen. Die enge Toleranz zwischen den beweglichen und feststehenden Messern erzeugt eine enorme Scherwirkung. Durch die niedrige Drehzahl erzeugt die Maschine ein maximales Drehmoment bei gleichzeitiger Minimierung der Reibungswärme. Übermäßige Hitze könnte sonst Polymere mit niedrigem Schmelzpunkt zum Schmelzen bringen und den Rotor verkleben.
Direkt unter dem Schneidmechanismus befindet sich ein gebogenes Metallsieb, das mit Löchern eines bestimmten Durchmessers perforiert ist. Dieser Bildschirm fungiert als ultimativer Qualitätskontrollfilter. Wenn die Klingen den Kunststoff zerreißen, fallen die Bruchstücke auf diese Barriere zu. Ist ein Stück kleiner als der Lochdurchmesser, gelangt es sicher hindurch. Wenn es zu groß bleibt, fegt der sich drehende Rotor es wieder nach oben, um einen weiteren harten Durchgang durch die Statormesser zu ermöglichen. Dieser streng kontrollierte Regelkreis sorgt für absolute Gleichmäßigkeit der Endausgabe.
Nach erfolgreichem Durchgang durch das Sieb fallen die gleichmäßig verarbeiteten Flocken in eine Auswurfrutsche. Um interne Rückstaus zu verhindern, evakuieren automatisierte Systeme das Material sofort. In industriellen Anlagen werden häufig mechanische Schneckenschnecken oder pneumatische Sauggebläse eingesetzt, um die Flocken direkt in Lagersilos, Waschstraßen oder die anschließende Granulierungsstufe zu transportieren.
Über die mechanische Abfolge hinaus hängt die tatsächliche Haltbarkeit der Ausrüstung von der Konstruktion ihrer Kernkomponenten ab. Bei der Beurteilung der voraussichtlichen Lebensdauer und des Wartungsaufwands einer Maschine ist eine sorgfältige Bewertung dieser Teile erforderlich.
Das Antriebssystem stellt die nötige Bewegungsenergie bereit. Das Schneiden von massiven Polymerblöcken erfordert eher eine enorme Kraft als eine hohe Geschwindigkeit. Industrieanlagen nutzen robuste Elektromotoren gepaart mit Hochleistungsgetrieben. Hochleistungsmodelle verfügen beispielsweise oft über Motorleistungen zwischen 37 kW und 132 kW. Dieser Aufbau wandelt die Drehung des Motors mit hoher Drehzahl in eine Leistung mit niedrigem Drehzahl und extremem Drehmoment um. Dadurch kann die Maschine mühelos dichte Materialien durchtrennen und gleichzeitig eine stabile Betriebstemperatur aufrechterhalten.
Rotoren werden typischerweise aus massiven Stahlbarren gefertigt, um starken, kontinuierlichen Stoßbelastungen standzuhalten. Die Klingen selbst sind die am häufigsten verschlissenen Verschleißteile. Um eine lange Lebensdauer zu gewährleisten, werden Industriemesser aus hochwertigen Werkzeugstählen wie D2, Cr12MoV oder SKD-11 geschmiedet. Diese Legierungen bieten ein kritisches Gleichgewicht zwischen Härte, um eine scharfe Schneide zu erhalten, und Zähigkeit, um ein Zersplittern zu verhindern. Moderne Designs verwenden insbesondere einen V-Schnitt oder eine versetzte Klingenanordnung. Dadurch wird sichergestellt, dass in jeder Mikrosekunde nur eine oder zwei Klingen auf den Kunststoff treffen, wodurch die Stoßbelastung des Getriebes drastisch reduziert wird.
Der speicherprogrammierbare Controller dient als digitales Gehirn des Betriebs. Es überwacht ständig die Motorstromstärke, den Hydraulikdruck und die Innentemperaturen. Eine seiner wichtigsten Funktionen ist die Auto-Reverse-Funktion. Wenn ein massives, zu dichtes Stück Plastik dazu führt, dass die Stromstärke des Motors gefährliche Werte erreicht, erkennt die SPS den Stau sofort. Es stoppt den Rotor automatisch, kehrt seine Richtung um, um das Hindernis zu beseitigen, und nimmt dann den Vorwärtsbetrieb wieder auf. Dieser Selbsterhaltungsmechanismus verhindert ein katastrophales Durchbrennen des Motors.
Die Auswahl der richtigen Architektur ist für den betrieblichen Erfolg von entscheidender Bedeutung. Die physikalischen Eigenschaften Ihres Abfallstroms bestimmen, welcher mechanische Ansatz den besten Durchsatz erzielt.
Einwellenmodelle verfügen über einen Hochgeschwindigkeits-Schneidrotor und sind stark auf den hydraulischen Stößel angewiesen, um Material in die Messer zu transportieren. Da sie ein Klassierungssieb unter dem Rotor verwenden, sind sie allgemein dafür bekannt, dass sie in einem einzigen Durchgang eine äußerst konsistente, gleichmäßige Flockengröße erzeugen.
Diese Maschinen sind die optimale Wahl für die Verarbeitung von harten, dicken und starren Kunststoffen wie schweren Spritzgussstücken, dickwandigen Rohren und massiven Paletten. Für Einrichtungen, die verschiedene Ströme starrer Materialien verarbeiten, bietet die Investition in einen robusten Kunststoffabfallzerkleinerer die nötige Vielseitigkeit, um verschiedene Dichten effizient zu verarbeiten. Sie bieten kompromisslose Zuverlässigkeit beim Umgang mit dichten Spülungen, die kleinere Geräte zum Stillstand bringen würden.
Doppelwellenanlagen kommen ohne Hydraulikzylinder aus und haben in der Regel kein Klassierungssieb. Stattdessen verfügen sie über zwei parallele Wellen, die mit ineinandergreifenden, hakenartigen Klingen ausgestattet sind, die sich mit sehr geringer Geschwindigkeit nach innen und aufeinander zu drehen.
Diese gegenläufige Bewegung greift, durchsticht und zieht sperriges Material aggressiv durch die Mitte und reißt es in lange Streifen. Während die Ausgabegröße gröber ist, zeichnen sich Doppelwellenmaschinen durch die Verarbeitung großvolumiger, hohler, flexibler oder stark verunreinigter Abfälle aus. Sie fressen sich leicht durch große Fässer, Agrarfolien, gewebte Schüttgutsäcke und Gegenstände, die Fremdkörper wie Metallschrauben enthalten, die andernfalls eine Einwellenmaschine beschädigen könnten.
Ein häufiger Punkt für Verwirrung ist die Unterscheidung zwischen primärer Größenreduktion und Granulation. Die Primärmaschine ist für grobe Zerkleinerung konzipiert und arbeitet bei niedrigen Geschwindigkeiten mit enormem Drehmoment, um massive Teile in Stücke von 40 mm bis 100 mm zu zerbrechen.
Umgekehrt wird ein Granulator zur sekundären Zerkleinerung eingesetzt. Es arbeitet mit sehr hohen Drehzahlen und weniger Drehmoment. Es nimmt die groben Flocken, die in der Primärstufe erzeugt werden, und schneidet sie in feine, 10 mm bis 12 mm große Körnchen, die für die Extrusion geeignet sind. Die beiden Maschinen ergänzen sich streng. Wenn große Kunststoffklumpen direkt in einen Granulator geleitet werden, werden dessen Hochgeschwindigkeitsmesser schnell zerstört.
Die Vielseitigkeit moderner Zerkleinerungsanlagen ermöglicht es Recyclinganlagen, ein breites Spektrum an Polymertypen zu verarbeiten. Die Kategorisierung Ihres Materials hilft bei der Optimierung von Klingenkonfigurationen und Siebgrößen.
Starre Kunststoffe sind dicht, hart und neigen unter extremem Druck zum Zersplittern oder Scheren. Die Verarbeitung dieser Materialien erfordert ein hohes Drehmoment und messerscharfe Klingenprofile. Zu den üblichen Anwendungen gehören Rohre aus hochdichtem Polyethylen, Konstruktionsmaterialien aus Polyvinylchlorid und große feste Kunststoffblöcke, die beim Spülen von Spritzgussmaschinen aushärten. Auch starre IBC-Behälter und dickwandige Eimer fallen in diese Kategorie.
Flexible Kunststoffe stellen eine einzigartige mechanische Herausforderung dar. Sie neigen dazu, sich zu dehnen und sich um rotierende Rotoren zu wickeln, anstatt sauber zu brechen. Die Verarbeitung dieser Materialien erfordert spezielle Klingenwinkel und unglaublich enge Abstände zwischen den beweglichen und feststehenden Messern. Zu den gängigen flexiblen Anwendungen gehören landwirtschaftliche Gewächshausfolien, Stretchfolien, Jumbo-Beutel aus Polypropylen, Nylon-Fischernetze und industrielle Umreifungsbänder.
Bei der Investition in leistungsstarke Zerkleinerungsgeräte handelt es sich nicht nur um eine Entscheidung im Abfallmanagement. Es handelt sich um einen strategischen Finanzschritt. Hersteller werden zunehmend dazu verpflichtet, ihre Altprodukte selbst zu handhaben, was die interne Verarbeitung zu einem wichtigen Compliance-Instrument und nicht nur zu einer Kosteneinsparungsmaßnahme macht.
Unverarbeiteter Kunststoffabfall ist von Natur aus sperrig und besteht größtenteils aus leerer Luft. Durch den Einsatz eines industriellen Kunststoffzerkleinerers können Unternehmen eine Volumenreduzierung von bis zu 80 % erreichen. Durch diese enorme Verdichtung wird wertvolle Fabrikfläche frei und die Logistikkosten sinken. Der Versand dichter, verdichteter Flocken ist um ein Vielfaches kostengünstiger als die Frachtkosten für Container, die mit sperrigem, leichtem Schrott gefüllt sind.
In der gegenwärtigen verarbeitenden Wirtschaft hat unsortierter Rohschrott nur einen geringen Marktwert. Sobald Kunststoff jedoch sortiert, in gleichmäßige Flocken zerkleinert und gereinigt wird, verwandelt er sich in ein begehrtes Handelsgut. Hersteller können dieses verarbeitete Material zu einem Aufpreis an Extrusionsbetriebe verkaufen. Dadurch wird aus einem Abfallentsorgungsaufwand effektiv eine profitable Einnahmequelle.
Globale Regulierungsrahmen bestrafen die Deponierung von Industrieabfällen hart. Ein internes Protokoll zur Größenreduzierung ermöglicht es Herstellern, ihren eigenen Schrott in einem geschlossenen Kreislaufsystem zu recyceln oder ihn ordnungsgemäß für Recycler Dritter aufzubereiten. Dadurch wird die strikte Einhaltung von Umweltvorschriften sichergestellt und die Zero-Waste-Nachhaltigkeitsinitiativen der Unternehmen gestärkt.
Selbst die robustesten Maschinen erfordern ordnungsgemäßen Betrieb und routinemäßige Wartung, um mit höchster Effizienz zu funktionieren. Die proaktive Bewältigung allgemeiner betrieblicher Herausforderungen verhindert kostspielige Ausfallzeiten.
Materialstaus entstehen in der Regel durch aggressive Überzufuhr oder den Versuch, Materialien zu verarbeiten, die die Konstruktionsspezifikationen der Maschine überschreiten. Der Einsatz automatisierter Förderbänder mit Lastsensoren gewährleistet eine gleichmäßige, gemessene Zufuhrrate und verhindert eine Überlastung des Trichters. Darüber hinaus müssen Betreiber der SPS vertrauen. Sicherheitsabschaltungen sollten niemals manuell außer Kraft gesetzt werden, wenn die Maschine eine Drehmomentüberlastung erkennt.
Stumpfe Klingen sind die Hauptursache für verringerten Durchsatz, übermäßigen Energieverbrauch und die Entstehung unerwünschten Plastikstaubs. Wenn Klingen ihre Schärfe verlieren, zerreißt die Maschine das Polymer, anstatt es sauber abzuscheren. Dabei entsteht enorme Reibungswärme. Hitze schmilzt den Kunststoff, wodurch er sich um den Rotor legt und das Getriebe blockiert. Die Klingen sollten wöchentlich visuell auf Späne überprüft werden. Abhängig von der Materialhärte ist ein professionelles Schärfen in der Regel alle 3 bis 6 Monate erforderlich. Die Wiederherstellung des genauen Mikrospiels zwischen den Rotor- und Statormessern nach dem Schärfen ist für die Aufrechterhaltung der Schneideffizienz von entscheidender Bedeutung.
Die industrielle Zerkleinerung ist von Natur aus laut und erzeugt Feinstaub. Der Einbau der Geräte in schalldämmende Akustikgehäuse schützt Fabrikarbeiter vor langfristigen Gehörschäden. Darüber hinaus müssen bei der Wartung der Klingen oder bei der Beseitigung von Staus strenge Lockout/Tagout-Verfahren eingehalten werden, um die Sicherheit des Bedieners zu gewährleisten.
Die Beschaffung der richtigen Ausrüstung erfordert eine systematische Bewertung Ihrer spezifischen betrieblichen Anforderungen. Eine Fehleinschätzung der Kapazität oder Maschinenarchitektur kann zu schwerwiegenden Verarbeitungsengpässen führen.
Der erste Schritt besteht darin, die genauen Polymertypen, die Sie verarbeiten werden, und die erforderlichen Stundenmengen zu ermitteln. Berechnen Sie Ihren Zieldurchsatz in Kilogramm pro Stunde. Es wird dringend empfohlen, Geräte auszuwählen, deren Kapazität 20 bis 30 % über Ihrem aktuellen Spitzenbedarf liegt. Dieser Puffer berücksichtigt zukünftiges Geschäftswachstum und verhindert, dass die Maschine ständig unter maximaler mechanischer Belastung läuft.
Bestimmen Sie die genaue Größe des verarbeiteten Materials, das für den nächsten Schritt in Ihrem Arbeitsablauf benötigt wird. Wenn das Material direkt in einen Granulator gelangt, ist eine grobe 40- bis 50-mm-Flocke von einem Standardsieb vollkommen ausreichend. Bedenken Sie, dass sich die Bildschirmgröße direkt auf den Durchsatz auswirkt. Die Angabe eines Siebes mit kleineren Löchern führt natürlich zu längeren Bearbeitungszeiten und einer geringeren Stundenleistung.
Aufgrund der extremen mechanischen Beanspruchung dieser Maschinen sind After-Sales-Support, Garantiebedingungen und die schnelle Verfügbarkeit von Ersatzmessern ebenso wichtig wie der Erstkaufpreis. Die Partnerschaft mit einem bewährten Hersteller stellt sicher, dass Ihre Recyclinglinie das ganze Jahr über betriebsbereit bleibt.
Das genaue Verständnis der Funktionsweise dieser Ausrüstung – von der Kraft des Hydraulikzylinders bis zur Präzision der Schneidkammer – ist der erste entscheidende Schritt bei der Optimierung einer industriellen Recyclinglinie. Diese leistungsstarken Maschinen leisten mehr als nur die Abfallvernichtung. Sie verwandeln sperrigen, geringwertigen Schrott in handliche, wiederverwendbare Güter.
Die Wahl der richtigen Gerätearchitektur, die Verpflichtung zur routinemäßigen Rotorblattwartung und das Verständnis der spezifischen Eigenschaften Ihres Materials werden Zeit sparen, die Betriebskosten senken und neue Einnahmequellen generieren. Wenn Sie bereit sind, Ihre Abfallmanagementstrategie zu aktualisieren, bewerten Sie noch heute Ihren Durchsatzbedarf. Wenden Sie sich an Geräteexperten, um eine maßgeschneiderte Lösung zur Größenreduzierung zu finden, die genau auf die Anforderungen Ihrer Einrichtung zugeschnitten ist.
Die Kosten variieren erheblich je nach Verarbeitungskapazität, Motorgröße und Wellenkonfiguration. Während kleinere Gewerbeeinheiten einige Tausend Dollar kosten können, liegen die Kosten für Industriemaschinen mit hoher Kapazität, die für den Dauerbetrieb ausgelegt sind, zwischen Zehntausenden und über Hunderttausend Dollar. Allerdings wird die Investition in der Regel schnell durch drastische Senkungen der Abfallentsorgungsgebühren und die Schaffung verkaufsfähiger Plastikflocken ausgeglichen.
Im Allgemeinen nein. Während hochwertige Doppelwellenkonfigurationen gelegentlich die Verarbeitung verirrter Nägel oder kleiner Schrauben ohne katastrophale Ausfälle überstehen, können große Metallteile die Schneidklingen stark absplittern oder brechen. Es gehört zu den Best Practices der Branche, obenliegende Magnetabscheider oder Magnetkopfrollen am Zufuhrförderer zu installieren, um Eisenmetalle zu entfernen, bevor sie in die Schneidkammer gelangen.
Eine Einwellenmaschine verwendet einen hydraulischen Stößel, um das Material gegen einen Hochgeschwindigkeitsrotor zu drücken, und verwendet ein Sieb, um eine gleichmäßige endgültige Flockengröße zu gewährleisten. Es ist ideal für starre, dicke Kunststoffe. Eine Doppelwellenmaschine verwendet zwei ineinandergreifende Rotoren mit niedriger Drehzahl, um sperrige Gegenstände ohne Sieb zu greifen und zu zerreißen. Dadurch eignet es sich perfekt für die Volumenreduzierung von flexiblen, hohlen oder kontaminierten Materialien.
Die Wartungsintervalle hängen stark von der Abrasivität und Härte des zu bearbeitenden Materials sowie den täglichen Betriebsstunden ab. Im Durchschnitt müssen Industrieklingen alle 3 bis 6 Monate professionell geschärft werden. Durch die Festlegung eines routinemäßigen Inspektionsplans wird verhindert, dass die Messer übermäßig stumpf werden, was den Motor vor unnötiger Belastung schützt und die Gesamtlebensdauer der Maschine verlängert.
Bei richtiger Wartung und regelmäßigem Schärfen können Klingen aus hochwertiger Legierung wie D2 oder SKD-11 im kontinuierlichen industriellen Einsatz zwischen 12 und 24 Monaten halten. Die Lebensdauer steht in direktem Zusammenhang mit der Sauberkeit des Inputmaterials. Bei der Verarbeitung stark abrasiver Materialien, die Sand, Glas oder versteckte Metalle enthalten, wird die Klingenkante viel schneller beschädigt.
Der Stromverbrauch hängt direkt von der Motorgröße und der Dichte des verarbeiteten Materials ab. Standard-Einwellenmaschinen für mittelgroße Recyclinganlagen verwenden typischerweise Motoren mit einer Leistung von 37 kW bis 75 kW. Schwerlastanwendungen, wie die Verarbeitung massiver Feststoffspülungen, erfordern möglicherweise Doppelmotorkonfigurationen mit mehr als 150 kW. Fortschrittliche SPS-Systeme tragen zur Optimierung der Leistungsaufnahme bei, indem sie den Rotor bei Drehmomentspitzen umkehren und so anhaltende elektrische Überlastungen verhindern.


