
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-15 Herkunft:Powered


Wussten Sie, dass eine schlechte Pelletqualität stillschweigend den Gewinn einer Recyclinganlage schmälert? Beim Gang durch die Fabrikhalle konzentrieren sich die Bediener oft ausschließlich auf den Durchsatz. Käufer legen jedoch Wert auf die endgültige Form. Sie lehnen recycelte Kunststoffe, die uneben, feucht oder thermisch abgebaut sind, sofort ab.
Aktuelle Marktanalysen zeigen einen massiven Wandel in der Recyclingbranche. Globale Verbrauchermarken drängen aggressiv auf einen höheren Post-Consumer-Recyclinganteil in ihren Verpackungen. Dieser branchenweite Trend bedeutet, dass Endverbraucher nun erwarten, dass recyceltes Granulat die gleiche Leistung erbringt wie neue Polymere. Die Toleranz für nicht den Spezifikationen entsprechendes recyceltes Plastik schrumpft rapide. Präzise Spezifikationen sind nicht mehr nur ein betriebliches Ziel. Sie sind die Grundlage für das kommerzielle Überleben.
In diesem umfassenden Leitfaden erfahren Sie die genauen physikalischen und chemischen Parameter, die für die Herstellung von recyceltem Harz in Industriequalität erforderlich sind. Wir untersuchen, wie bestimmte Maschinenkonfigurationen diese Benchmarks erreichen, und erläutern die betrieblichen Anpassungen, die Ihr Endprodukt verbessern.
Um vollständig zu verstehen, wie strenge Spezifikationen kontrolliert werden, müssen Sie zunächst die zugrunde liegenden Mechanismen verstehen. Eine Granulierungslinie ist nicht nur ein beheiztes Rohr, das geschmolzenen Kunststoff ausstößt. Es handelt sich um ein integriertes Compoundierungssystem, das Post-Consumer-Abfälle in standardisierte Rohstoffe umwandelt. Dieser Prozess stellt den letzten und kritischsten Schritt beim mechanischen Recycling dar.
Das primäre Ziel geht weit über das bloße Schmelzen von Plastikflocken hinaus. Das System muss die Schmelze homogenisieren, mikroskopisch kleine Verunreinigungen sorgfältig herausfiltern und das Polymer in ein gleichmäßiges Granulat umformen. Dies ermöglicht es dem Endverbraucher, neue Polymere in der nachgelagerten Fertigung direkt zu ersetzen.
Der Weg des Plastikmülls durch diese Geräte ist stark orchestriert. Jede Komponente spielt eine bestimmte Rolle bei der Bestimmung der Endnote des Ergebnisses.
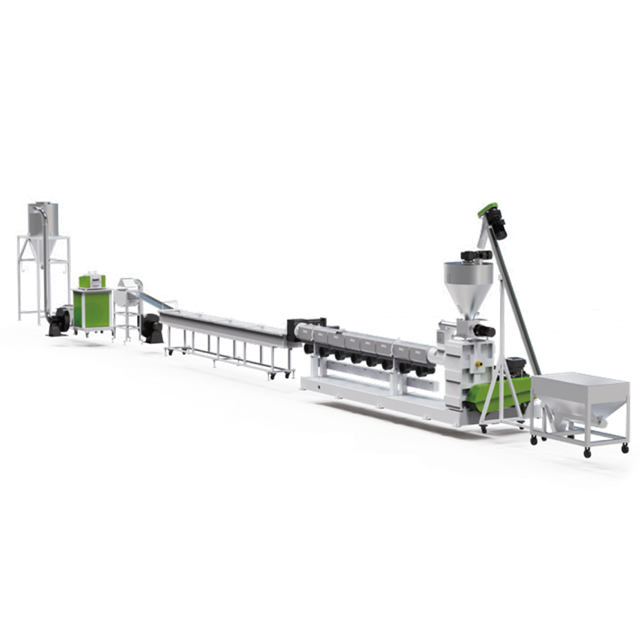
In der Business-to-Business-Recyclingbranche bestimmen physikalische und chemische Eigenschaften die wirtschaftliche Rentabilität. Hochwertige Produkte erzielen erstklassige Marktpreise. Sie reduzieren die Betriebsrisiken für den Spritzgießer oder Folienbläser, der das Material verwendet, drastisch.
Die Hersteller arbeiten mit unglaublich strengen Toleranzen. Uneinheitliche Größen oder eingeschlossene Feuchtigkeit beeinträchtigen das fertig geformte Produkt. Eine Shampooflasche kann unter sichtbaren silbernen Streifen leiden. Eine Automobilstoßstange könnte einer katastrophalen strukturellen Schwäche ausgesetzt sein. Folglich sichern Einrichtungen, die dokumentierte, wiederholbare Spezifikationen garantieren, langfristige Verträge und deutlich höhere Gewinnmargen.
Aus betrieblicher Sicht auf Käuferseite verursachen nicht spezifikationsgerechte Materialien schwerwiegende Störungen. Zu große Granulatkörner bilden eine Brücke im Einfüllschacht einer Spritzgießmaschine. Dadurch wird die Produktion abrupt gestoppt. Wenn darüber hinaus mikroskopisch kleine Verunreinigungen Ihren Siebwechsler umgehen, führen diese Verunreinigungen zu vorzeitigem Verschleiß an teuren Formmaschinen. Die strikte Einhaltung von Qualitätsparametern ist eine zwingende Voraussetzung für die Effizienz der Lieferkette.
Bei der Herstellung von Harz in Industriequalität müssen Bediener mehrere unterschiedliche Parameter überwachen. Eine Hochleistungs- Pelletieranlage für Kunststoffe wurde speziell dafür entwickelt, genau diese Werte innerhalb akzeptabler Grenzen zu halten. Das Verständnis dieser Benchmarks ist der erste Schritt zur Optimierung Ihres Tagesertrags.
| der Branchenziele | auf | die nachgelagerte Fertigung |
|---|---|---|
| Pelletgröße | 2mm bis 5mm Durchmesser | Gewährleistet gleichmäßige Schmelzraten in Einspritzzylindern. Verhindert lokales Brennen. |
| Feuchtigkeitsgehalt | Unter 0,1 Prozent | Verhindert die Dampfausdehnung. Beseitigt Spreizspuren und strukturelle Hohlräume in Formteilen. |
| Schüttdichte | Über 0,6 g/cm³ | Optimiert das Versandgewicht pro Container. Gewährleistet eine stabile Schwerkraftzufuhr in die Trichter. |
| Schmelzflussindex | Entspricht dem Eingabematerial ±10 % | Behält die ursprüngliche Zugfestigkeit. Behält die richtige Viskosität zum Füllen der Form bei. |
Die Gleichmäßigkeit im Bereich von 2 mm bis 5 mm ist wohl wichtiger als die genaue Größe selbst. Bei der Weiterverarbeitung wird der Kunststoff in ein beheiztes Fass geleitet, wo er gleichmäßig schmelzen muss. Eine chaotische Mischung aus kleinen und großen Stücken führt dazu, dass die kleineren schneller schmelzen. Sie werden möglicherweise abgebaut, bevor die größeren Brocken vollständig plastifiziert sind. Dieses ungleichmäßige Aufschmelzen führt direkt zu Schwachstellen.
Die Geometrie des Produkts wird direkt durch die Schneidtechnologie bestimmt. Zylindrische Formen sind bei starren technischen Polymeren, die durch ein Wasserbad gezogen werden, üblich. Im Gegensatz dazu werden linsenförmige Formen gebildet, indem die Schmelze direkt an der Düsenplatte unter einem Wasserring geschnitten wird. Diese abgerundeten Formen werden für automatisierte Fördersysteme sehr bevorzugt. Ihnen fehlen scharfe Kanten, was die Staubentwicklung beim pneumatischen Transport deutlich reduziert.
Um die oben genannten strengen Spezifikationen zu erreichen, sind fortschrittliche Maschinen erforderlich. Die zugrunde liegende Technik des Extrusionssystems bestimmt die Grenzen dessen, welche Qualität in der Fabrikhalle erreicht werden kann.
Das Herzstück des gesamten Betriebs ist die Extruderschnecke. Das Verhältnis von Länge zu Durchmesser ist eine entscheidende Spezifikation. Ein längeres Verhältnis, z. B. 36:1, sorgt für eine längere Verweilzeit des Kunststoffs, damit er sanft schmilzt und sich gründlich vermischt. Die richtige Schneckengeometrie in Kombination mit der bimetallischen Zylinderkonstruktion stellt sicher, dass der Kunststoff hauptsächlich durch mechanische Scherung plastifiziert wird. Wenn man sich ausschließlich auf die Wärmeleitung der Laufbänder verlässt, kommt es zu örtlicher Überhitzung. Sanftes Kneten schützt die empfindlichen Polymerketten und stabilisiert den Schmelzindex.
Um strenge Dichtevorgaben zu erfüllen, muss der Extruder über robuste Entgasungszonen verfügen. Beim Übergang des Kunststoffs in eine Schmelze verdampfen Restfeuchtigkeit und flüchtige Gase aus Reinigungsmitteln. High-End-Systeme nutzen doppelte Vakuum-Entgasungsanschlüsse. Diese extrahieren Gase aggressiv, bevor das Material den Düsenkopf erreicht. Wenn kein starkes Vakuum erzeugt wird, entstehen eingeschlossene Gasblasen, wodurch hohle Zentren entstehen, die Strukturtests nicht bestehen.
Das Recycling von Weichkunststoffen wie gewebten Säcken und Agrarfolien stellt einzigartige mechanische Herausforderungen dar. Standardextruder aus starrem Kunststoff können diese Materialien einfach nicht effizient verarbeiten. Die Betreiber müssen ihren Ansatz anpassen, um einen stabilen Durchsatz aufrechtzuerhalten.
Das Haupthindernis bei Post-Consumer-Folien ist ihre außergewöhnlich geringe Schüttdichte. Geschredderte leichte Folien neigen dazu, in einem Standardtrichter zu schwimmen, zu verklumpen oder Brücken zu bilden. Wenn die Schnecke nicht gleichmäßig zugeführt wird, steigt die Leistung an. Dieser Anstieg führt zu schwankendem Schmelzedruck und chaotischen Pelletgrößen.
Um diese Unstimmigkeiten bei der Zufuhr zu beheben, wird dringend empfohlen , eine spezielle Diese Systeme ersetzen den Standardtrichter durch einen integrierten Schneidverdichter. Im Inneren dieser großen Mischtrommel erzeugen rotierende Hochgeschwindigkeitsmesser eine enorme Reibungswärme. Dadurch werden die Filmreste geschnitten, getrocknet und halbplastifiziert. Die Zentrifugalkraft drückt dieses verdichtete Material dann direkt in den Extruder. Dieser konstante Zwangsdruck sorgt für einen äußerst stabilen Extrusionsprozess. PP-PE-Pelletierlinie zu integrieren.
Landwirtschaftsfolien behalten häufig erhebliche Feuchtigkeit, selbst nachdem sie durch eine Wäscheleinenpresse laufen. Gelangt diese Feuchtigkeit in das Fass, kommt es zu starker Schaumbildung. Der Verdichter fungiert als erste Stufe der Feuchtigkeitsentfernung, indem er Oberflächenwasser durch Reibung abdampft. Durch eine Tiefenvakuumentgasung am Fass wird dann die innere Feuchtigkeit behandelt und so ein festes Granulat gewährleistet.
Selbst bei erstklassiger Ausrüstung führen Umgebungsvariablen und Komponentenverschleiß zu Abweichungen. Durch die frühzeitige Erkennung von Mängeln durch eine visuelle Inspektion des Vibrationssiebs können Bediener Abfall minimieren.
Körnchen mit langen, fadenförmigen Anhängen werden als Schwänze bezeichnet. Diese schmelzen in Formmaschinen vorzeitig. Dieser Defekt wird fast ausschließlich durch stumpfe Rotationsmesser, falsche Düsentemperatur oder unzureichenden pneumatischen Messerdruck verursacht. Durch Schärfen der Messer und Anpassen des Kühlwasserflusses lässt sich dieses Problem normalerweise sofort beheben.
Sichtbare Hohlräume im Kunststoff weisen auf eine geringe Schüttdichte hin. Die Ursache sind eingeschlossene Gase oder Feuchtigkeit. Bediener sollten die Filter der Vakuumpumpe sofort überprüfen und reinigen. Stellen Sie sicher, dass die Entlüftungsöffnungen nicht durch geschmolzenes Polymer verstopft sind. Stellen Sie sicher, dass das Rohmaterial vor der Verarbeitung ausreichend vorgetrocknet ist.
Wenn Materialien dunkler werden als die Ausgangsmaterialien oder Kohlenstoffflecken enthalten, liegt eine thermische Zersetzung vor. Dies erfordert eine Senkung der Extruderzonentemperaturen. Suchen Sie nach einem stark verstopften Siebwechsler, der die Verweilzeit verlängert. Oft ist es notwendig, den Lauf zu spülen, um verbrannte tote Stellen zu entfernen.
Die Auswahl der richtigen Ausrüstung ist eine Geschäftsentscheidung, die sich direkt auf Ihre Marktpositionierung auswirkt. Ein allgemeiner Ansatz funktioniert im modernen mechanischen Recycling nicht. Die Maschinen müssen auf Ihren spezifischen Inputstrom zugeschnitten sein.
Wenn Sie sauberes, starres Mahlgut verarbeiten, reicht häufig eine Standard-Einschneckenanordnung aus. Wenn Ihr Ausgangsmaterial jedoch aus stark verunreinigten Post-Consumer-Materialien besteht, ist die Investition in eine leistungsstarke zweistufige Kunststoff-Granuliermaschine von entscheidender Bedeutung. Der erste Extruder schmilzt und führt eine Grobfiltration durch. Der zweite arbeitet bei einer niedrigeren Temperatur zur Feinfiltration. Dies schützt die Düsenfläche vor Verstopfungen und sorgt für ultrareine Ergebnisse.
Moderne Käufer sollten Systemen Vorrang einräumen, die mit fortschrittlichen speicherprogrammierbaren Steuerungen integriert sind. Intelligente Automatisierung eliminiert menschliches Versagen. Es überwacht kontinuierlich den Schmelzedruck und passt die Schneidgeschwindigkeit automatisch an. Dies stellt sicher, dass die Größe unabhängig von geringfügigen Schwankungen in der Materialzufuhr vollkommen gleichmäßig bleibt.
Die Beschaffung exzellenter Maschinen ist nur die halbe Miete. Um über die gesamte Lebensdauer des Systems hinweg konsistent Materialien in Spezifikationsqualität zu produzieren, ist operative Exzellenz erforderlich. Durch die Implementierung strenger Standardarbeitsanweisungen wird sichergestellt, dass die Qualität zwischen den Schichten nicht schwankt.
Eine routinemäßige Wartung ist nicht verhandelbar. Siebfilter müssen proaktiv gewechselt werden, bevor der Schmelzedruck über sichere Parameter hinaus ansteigt. Andernfalls dringen Verunreinigungen durch das Stahlgewebe ein. Ebenso wichtig ist die Schulung der Bediener. Das Personal sollte für die Durchführung routinemäßiger Schmelzflusstests und Feuchtigkeitsanalysen am fertigen Produkt geschult werden. Indem es den Bedienern ermöglicht wird, diese Laborergebnisse zu interpretieren, können sie Temperaturanpassungen in Echtzeit vornehmen. Dies verhindert die Produktion von Chargen, die nicht den Spezifikationen entsprechen, bevor diese sich im Silo ansammeln.
Strenge physikalische und chemische Spezifikationen bestimmen den langfristigen Erfolg jedes Kunststoffrecyclingbetriebs. Um eine einheitliche Größe, minimale Feuchtigkeit und hohe Reinheit zu erreichen, sind ein tiefes Verständnis des Polymerverhaltens und äußerst zuverlässige Geräte erforderlich. Ohne ein richtig konfiguriertes Extrusions- und Schneidsystem können Sie diese engen Toleranzen einfach nicht einhalten.
Verlieren Sie keine Margen mehr durch Materialien, die nicht den Spezifikationen entsprechen. Bewerten Sie Ihr aktuelles Extrusions-Setup anhand der heute besprochenen Parameter. Wenn Ihre Ausrüstung Schwierigkeiten hat, eine konstante Schüttdichte oder einen konstanten Schmelzfluss aufrechtzuerhalten, ist es an der Zeit, Ihre Technologie zu aktualisieren. Besuchen Sie Jwell Recycling, um fortschrittliche Compoundierungslösungen zu entdecken, die auf die ständig wachsenden Anforderungen der Kreislaufwirtschaft zugeschnitten sind.
Der Industriestandard liegt typischerweise zwischen 2 mm und 5 mm Durchmesser. Die Gleichmäßigkeit innerhalb dieses spezifischen Größenbereichs ist von entscheidender Bedeutung, da sie eine reibungslose, gleichmäßige Zuführung und gleichmäßiges Schmelzen in den von Endkäufern verwendeten Spritzgussmaschinen gewährleistet.
Ein für PP und PE entwickeltes System wurde speziell für weiche, leichte Materialien wie Agrarfolien und gewebte Beutel entwickelt. Es verfügt über einen integrierten Schneidverdichter, um das Material mit geringem Volumen vor der Extrusion durch Reibung zu erwärmen und zu verdichten. Eine starre Kunststofflinie verwendet im Allgemeinen einen Standardtrichter mit Schwerkraftzuführung.
Hohlräume entstehen normalerweise durch eingeschlossene flüchtige Gase oder überschüssige Feuchtigkeit, die sich beim Abkühlen im Polymer ausdehnt. Dies weist darauf hin, dass das Vakuum-Entgasungssystem Ihrer Anlage verstopft ist, die Vakuumpumpe nicht richtig funktioniert oder das Rohmaterial vor dem Eintritt in das Fass nicht ausreichend getrocknet wurde.
Während einige fortschrittliche Maschinen Vielseitigkeit bieten, wird dringend empfohlen, ähnliche Polymere gemeinsam zu verarbeiten. Das Mischen sehr unterschiedlicher Kunststoffe erfordert widersprüchliche Temperaturprofile und Schergeschwindigkeiten. Dadurch werden letztendlich die physikalischen Spezifikationen und die mechanische Festigkeit des Endprodukts beeinträchtigt.
Die Feuchtigkeitskontrolle beginnt mit mechanischem Auspressen oder Zentrifugaltrocknen, bevor das Material in den Extruder gelangt. Während der Extrusion wird durch die Verwendung doppelter Vakuum-Entgasungsöffnungen die innere Feuchtigkeit aus der Schmelze gezogen. Schließlich entfernen Hochgeschwindigkeits-Zentrifugaltrockner das Oberflächenwasser unmittelbar nach dem Pelletierschnitt.
Schwarze Flecken werden hauptsächlich durch thermischen Abbau verursacht. Dies geschieht, wenn Polymermaterial in Totzonen innerhalb des Zylinders oder des Düsenkopfs eingeschlossen wird und verbrennt. Es kann auch auftreten, wenn der Siebwechsler stark verstopft ist, wodurch der Schmelzfluss verlangsamt wird und der Kunststoff zu lange übermäßiger Hitze ausgesetzt wird. Regelmäßiges Fassspülen und rechtzeitiger Filterwechsel verhindern dieses Problem.


