
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-09 Herkunft:Powered


Anlagenmanager und Kunststoffrecyclingbetreiber stehen bei der Erweiterung ihres Betriebs häufig vor einem strengen Ausrüstungsdilemma. Sie können einzelne Maschinenkomponenten von verschiedenen Anbietern beziehen, um Vorlaufkosten zu sparen. Alternativ können Sie in eine komplette, schlüsselfertige Anlage eines einzigen Herstellers investieren. In einer Standardtabelle sieht die Beschaffung einzelner Teile äußerst kosteneffektiv aus. In der tatsächlichen Fabrikhalle führt die technische Realität der Integration nicht übereinstimmender Geräte fast immer zu schwerwiegenden Produktionsengpässen.
Ein zuverlässiges Unternehmen für kundenspezifische PE-Einschneckenextruder ist viel mehr als nur ein einfacher Maschinenbauer. Die führenden Hersteller von heute agieren als umfassende Systemintegratoren. Sie verfolgen einen sehr praktischen Ansatz bei der Anlagenplanung. Dadurch entfällt das tägliche Rätselraten über die Gerätekompatibilität und optimiert Ihren gesamten Produktionslebenszyklus.
Führende kundenspezifische Hersteller verfügen absolut über die technische Kapazität, um komplette End-to-End-Produktionslinien zu liefern. Wir werden die genauen mechanischen Komponenten aufschlüsseln, aus denen diese integrierten Systeme bestehen. Wir prüfen auch die direkten betrieblichen Vorteile der Beschaffung einer schlüsselfertigen Lösung und stellen eine konkrete technische Checkliste für die Auswahl der richtigen Ausrüstung für Ihre spezifische Einrichtung bereit.
Historisch gesehen wurde der Sektor der Kunststoffrecyclingmaschinen in isolierten Silos betrieben. Ein Betriebsleiter könnte einen Schredder von einer europäischen Marke, einen Extruder von einem asiatischen Hersteller und einen Pelletierer von einem örtlichen Geschäft kaufen. Die Polymerwissenschaft hat in den letzten Jahren rasante Fortschritte gemacht. Die Nachfrage nach höherwertigen Recyclingpellets ist stark gestiegen. Folglich ist die Fehlerquote bei der Schmelzverarbeitung im Wesentlichen verschwunden.
Jüngste Marktanalysen zeigen einen massiven betrieblichen Wandel, der durch strenge Vorschriften zur Kreislaufwirtschaft und Gesetze zur erweiterten Herstellerverantwortung vorangetrieben wird. Käufer von recycelten Harzen verlangen heute Pellets in nahezu reiner Qualität. Um diese strengen Spezifikationen zu erfüllen, verzichten Recycler aktiv auf fragmentierte Anlagenstrategien. In der Industrie gibt es einen massiven Vorstoß hin zu vollständig integrierten intelligenten Extrusionslinien. Diese modernen Systeme verfügen über IoT-fähige Sensoren, die den Schmelzedruck und die Zylindertemperatur in Echtzeit überwachen. Dieses Maß an präziser Automatisierung zu erreichen ist praktisch unmöglich, wenn Maschinen aus verschiedenen Epochen und unterschiedlichen Softwarearchitekturen zusammengefügt werden.
Um den Wert eines schlüsselfertigen Systems zu verstehen, muss man sich die Anatomie der Maschine genau ansehen. Wenn Sie mit einem Premiumhersteller zusammenarbeiten, liefert dieser eine synchronisierte Abfolge von Geräten. Jedes einzelne Stück ist darauf ausgelegt, Rohschrott ohne Unterbrechung in hochwertiges kommerzielles Granulat umzuwandeln.
Die Extrusionseffizienz beginnt lange bevor der Kunststoff in den Einfüllschacht gelangt. Zu den kompletten Anlagen gehören maßgeschneiderte Förderbänder, Puffersilos und gravimetrische Dosiersysteme. Gravimetrische Dosiergeräte sind für Polyolefine von entscheidender Bedeutung, da sie das genaue Gewicht des eingehenden Rohmaterials in Echtzeit messen. Wenn ein Bediener leichte Folienflocken zuführt, passt das System die Schneckengeschwindigkeit automatisch an, um eine gleichmäßige Zufuhr zu gewährleisten. Dadurch wird verhindert, dass der Extruderzylinder pumpt oder verhungert.
Die Extrusionseinheit ist das Herzstück des Betriebs. Kundenspezifische Hersteller entwickeln die Schneckengeometrie speziell für das von Ihnen verarbeitete Polymer. Eine Standard -Pelletiermaschine für Kunststoffe, die für Polyethylen entwickelt wurde, verwendet typischerweise ein Länge-zu-Durchmesser-Verhältnis zwischen 30:1 und 36:1. Die Schrauben werden häufig aus 38CrMoAlA-Stahl mit Tiefennitrierungsbehandlungen für maximale Verschleißfestigkeit gefertigt. Der Zylinder verfügt über präzise Heiz- und Kühlzonen, die durch fortschrittliche Siemens- oder Standard-PID-Temperaturregler geregelt werden, um ein einwandfreies Wärmeprofil aufrechtzuerhalten.
Post-Consumer-Kunststoffe enthalten immer versteckte Verunreinigungen wie Papieretiketten, Aluminiumspuren und eingeschlossene Feuchtigkeit. Eine ordnungsgemäße Linie zeichnet sich durch eine robuste Schmelzefiltration aus. Kontinuierliche hydraulische Doppelkolben-Siebwechsler entfernen physikalische Verunreinigungen nahtlos, ohne den Schmelzefluss zu stoppen. Vakuumentgasungszonen sind direkt in das Fassdesign integriert. Diese tiefen Entlüftungsöffnungen entziehen flüchtige organische Verbindungen und Feuchtigkeit. Dies ist ein nicht verhandelbarer Schritt zur Vermeidung mikroskopischer Hohlräume in den fertigen Pellets.
Sobald die Kunststoffschmelze gefiltert und homogenisiert ist, muss sie schnell abgekühlt und geschnitten werden. Je nach Ihrem Zieldurchsatz liefert der Hersteller einen synchronisierten Wasserring-Granulator, eine herkömmliche Strangkühlrinne oder ein fortschrittliches Unterwasserschneidsystem. Diese Einheiten fixieren die Molekularstruktur des Polymers unmittelbar bevor sie es in standardisierte Granulatkörner schneiden.
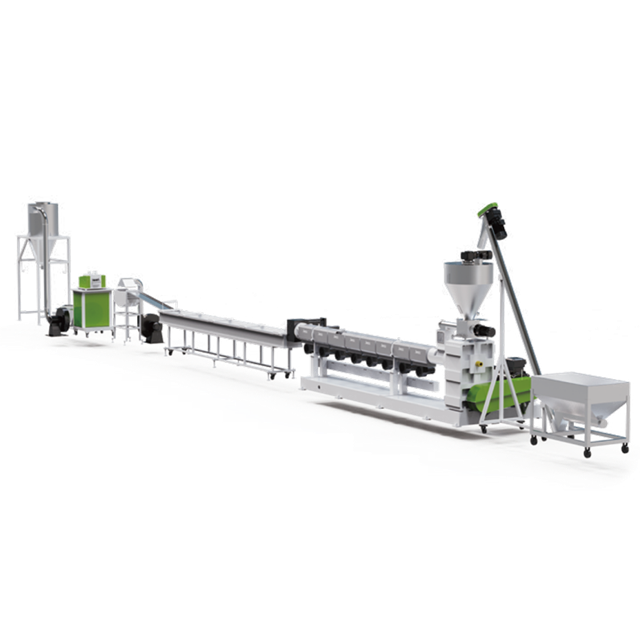
Der Einschneckenextruder übernimmt die schwere Arbeit beim Schmelzen und Mischen des Polymers. Die letzte Pelletierungsstufe bestimmt die tatsächliche kommerzielle Rentabilität Ihres Endprodukts. Die Schneideinheit bestimmt die endgültige Form, Größe und Schüttdichte des Outputs.
Anbieter schlüsselfertiger Systeme betrachten die Pelletiereinheit nie als Nebensache. Es wird sorgfältig auf die maximale Ausstoßkapazität des Extruders kalibriert. Stellen Sie sich einen Extruder vor, der 800 Kilogramm Schmelze pro Stunde drückt. Wenn der nachgeschaltete Schneidkopf oder Zentrifugaltrockner nicht genau dieses Volumen verarbeiten kann, kommt es sofort zu Engpässen in der gesamten Linie. Kundenspezifische Unternehmen integrieren eine automatisierte Geschwindigkeitssynchronisierung. Wenn die Drehzahl des Extruders aufgrund von Materialschwankungen schwankt, passen die Schneidmesser des Granulators ihre Geschwindigkeit automatisch an. Dies garantiert, dass die Pellets perfekt gleichmäßig bleiben.
Um im Recyclingsektor den größtmöglichen Gewinn zu erzielen, muss man sich oft mit schwierigen Materialien auseinandersetzen. Die Verarbeitung starrer Post-Consumer-Kunststoffe wie dickwandiger HDPE-Rohre, spritzgegossener Behälter und sperriger Batteriegehäuse stellt einzigartige mechanische Hürden dar. Im Vergleich zu flexiblen Verpackungsfolien weisen starre Materialien deutlich unterschiedliche Schüttdichten und Schmelzverhalten auf.
Um diese Herausforderungen zu meistern, Diese Spezialanlagen erreichen oft Durchsätze von 500 bis 1200 kg/h. Sie verfügen über Hochleistungs-Zwangsförderer am Einlauftrichter, um dichte Flocken in die Schnecke zu drücken. Die Schneckengeometrie verfügt über aggressive Scherzonen, die genau die Menge an mechanischer Reibung erzeugen, die zum effizienten Schmelzen starrer Flocken erforderlich ist. Dadurch wird ein thermischer Abbau der Polymerketten verhindert. wird ein kundenspezifischer Hersteller eine spezielle PP-PE-Pelletierlinie entwickeln, die speziell für festes Mahlgut optimiert ist.
Der Kauf als komplette, schlüsselfertige Lösung hilft Anlagenbetreibern, eine sehr kostspielige Falle zu vermeiden. Die Zufuhr starrer Materialien in einen Standard-Folienextruder führt typischerweise zu schlechten Ausstoßraten, häufigen Siebverstopfungen und vorzeitigem Verschleiß der Schneckengänge.
Ein erstklassiger Hersteller von kundenspezifischen PE-Einschneckenextrudern stellt sein wahres technisches Know-how bei der Verarbeitung hochkomplexer Polymere wie Polyethylenterephthalat unter Beweis. Die Verarbeitung von PET erfordert strenge Umwelt- und Temperaturkontrollen, die sich völlig von Standard-PE- oder PP-Prozessen unterscheiden.
PET ist stark hygroskopisch. Es nimmt eifrig Feuchtigkeit aus der Umgebungsluft auf. Das Extrudieren von PET mit selbst mikroskopisch kleinen Mengen an Feuchtigkeit führt zu einer chemischen Reaktion, die als Hydrolyse bezeichnet wird. Dies führt zu einem starken Abfall der Grenzviskosität. Die fertigen Pellets werden spröde und für High-End-Anwendungen wie das Flasche-zu-Flasche-Recycling völlig unbrauchbar.
Eine Hochleistungs- PET-Einschnecken-Granulieranlage erfordert hochspezialisierte Komponenten, um dieser Empfindlichkeit entgegenzuwirken. Dazu gehören Vorkristallisatoren, fortschrittliche Infrarot-Entfeuchtungssysteme und Roots-Vakuumpumpen für die Entgasung im Ultrahochvakuum. Die Fähigkeit, diese hochtechnischen PET-Systeme erfolgreich zu liefern und zu integrieren, ist ein starker Indikator für die allgemeine technische Präzision eines Herstellers.
Die Wahl zwischen dem Aufbau einer Anlage in Stücken und der Investition in ein komplettes, schlüsselfertiges System ist eine entscheidende betriebliche Entscheidung. Sie müssen sich die Gesamtbetriebskosten ansehen und nicht nur die ursprüngliche Rechnung.
Der Kauf einzelner Maschinenkomponenten könnte für Einrichtungen mit knappen Anfangsbudgets attraktiv erscheinen. Dieser Ansatz bringt enorme versteckte Kosten mit sich. Oftmals beauftragen Werksleiter teure Drittanbieter-Integratoren damit, benutzerdefinierte SPS-Codes zu schreiben, nur um die Kommunikation der Maschinen zu ermöglichen. Nicht übereinstimmende Durchsatzkapazitäten führen zwangsläufig zu Produktionsengpässen. Zur Fehlerbehebung muss man sich durch ein Labyrinth unterschiedlicher Herstellergarantien navigieren.
| Bewertung der | schlüsselfertigen Komplettlinie für die metrische | Stückmontage |
|---|---|---|
| Anfängliche Kapitalkosten | Geringere Vorabkosten für die Ausrüstung | Höhere Anfangsinvestition |
| SPS- und Software-Integration | Hohes Risiko von Kommunikationsprotokollkonflikten | Einheitliche zentrale Steuerungsarchitektur |
| Installationszeit | Monatelanges Ausprobieren und Codieren | Schneller Einsatz mit Werksteam |
| Verantwortung des Anbieters | Es besteht ein hohes Risiko, dass der Anbieter mit dem Finger auf den Finger zeigt | Ein Ansprechpartner für alle Anliegen |
| 5-Jahres-ROI | Niedriger aufgrund von Ausfallzeiten und Wartung | Deutlich höher aufgrund stabiler Erträge |
Nicht alle Maschinenlieferanten sind tatsächlich in der Lage, zuverlässige Komplettlinien zu liefern. Käufer müssen strenge Sorgfalt walten lassen, um echte Systemintegratoren von reinen Gerätemonteuren zu unterscheiden.
Bewerten Sie ihre spezielle Branchenerfahrung und ihre globale Präsenz. Ein Hersteller mit einer nachgewiesenen Erfolgsbilanz bei internationalen Installationen kennt die unterschiedlichen Sicherheitsstandards und elektrischen Anforderungen. Untersuchen Sie ihre internen technischen Fähigkeiten. Ein echter kundenspezifischer Hersteller beschäftigt engagierte Teams, die in der Lage sind, Schraubengeometrien in CAD-Software zu ändern, lange bevor Metall geschnitten wird.
Achten Sie genau auf die verwendeten Unterkomponenten. Die tägliche Zuverlässigkeit einer kompletten Linie hängt stark von deren Elektro- und Antriebssystemen ab. Stellen Sie sicher, dass der Hersteller für kritische Teile weltweit anerkannte Premiummarken verwendet. Suchen Sie nach Siemens oder Allen-Bradley für SPS und ABB für Hochleistungsmotoren. Überprüfen Sie ihre After-Sales-Infrastruktur. Ein erstklassiger Lieferant bietet robuste Ferndiagnosefunktionen und schnelle Ersatzteilverfügbarkeit, um Ihre Betriebsausfallzeiten zu minimieren.
Ein erstklassiges Unternehmen für kundenspezifische PE-Einschneckenextruder entwirft, baut und installiert umfassende Lösungen, die direkt auf Ihre betriebliche Realität zugeschnitten sind. Durch die Abkehr vom fragmentierten Einkauf und die Einführung eines integrierten Ansatzes werden massive Integrationsprobleme vermieden. Dadurch können sich Facility Manager ganz auf die Maximierung der Produktionsausbeute konzentrieren.
Die Investition in eine vollständig synchronisierte Produktionslinie gewährleistet eine hohe mechanische Effizienz, eine gleichbleibende Ausgabequalität und völlige Sicherheit für Ihre Bediener. Wenn Ihr aktueller Aufbau Engpässe aufweist oder Sie Ihre Recyclingkapazität schnell erweitern müssen, ist es an der Zeit, Ihre Beschaffungsstrategie zu überdenken.
Bewerten Sie Ihren Materialbedarf und erkunden Sie professionelle schlüsselfertige Lösungen. Besuchen Sie Jwell Recycling, um die genau passende Ausrüstung zu finden und ein individuelles Angebot für eine komplette Pelletierungseinrichtung zu erhalten. Dies ist der erste entscheidende Schritt hin zu einer hochprofitablen und optimierten Anlage.
Die Herstellungsvorlaufzeiten liegen typischerweise zwischen 60 und 120 Tagen. Dieser Zeitrahmen hängt streng von der erforderlichen Durchsatzleistung, der Komplexität des maßgeschneiderten Schneckendesigns und den vom Kunden gewünschten spezifischen Folgekomponenten ab.
Ja, eine ausgereifte Pelletieranlage kann beide Materialien verarbeiten. Polypropylen und Polyethylen haben unterschiedliche Schmelzpunkte und thermisches Verhalten. Beim Materialwechsel muss der Bediener die Temperaturzonen und die Schneckengeschwindigkeit des Extruders über das zentrale Bedienfeld sorgfältig anpassen.
Der anfängliche Angebotspreis für eine komplette Linie ist höher als der Kauf einer einzelnen kostengünstigen Maschine. Die betriebliche Realität beweist das Gegenteil. Die Gesamtkosten für die Integration von Drittanbietern, kundenspezifische Softwareprogrammierung, Installationsverzögerungen und langfristige Wartung machen punktuelle Installationen über einen Standardbetriebszeitraum von fünf Jahren weitaus teurer.
Ja. Renommierte kundenspezifische Hersteller entsenden ihre eigenen Maschinenbau- und Elektrotechniker direkt zu Ihrer Einrichtung. Sie überwachen die physische Installation, führen die endgültige Inbetriebnahme durch und bieten umfassende Betriebs- und Sicherheitsschulungen für Ihr Produktionspersonal.
Moderne schlüsselfertige Anlagen bewältigen Feuchtigkeit durch aggressive mechanische und thermische Eingriffe. Sie nutzen integrierte Zentrifugaltrockner vor der Einfüllöffnung und Tiefenvakuum-Entgasungszonen direkt am Extruderzylinder, um verdampfte Feuchtigkeit vor der Pelletierung aus der Schmelze zu ziehen.
Der Energieverbrauch variiert je nach Durchsatz, moderne integrierte Linien sind jedoch hocheffizient. Durch den Einsatz synchronisierter ABB/Siemens-Antriebsmotoren, isolierter Fassheizungen und zentraler SPS-Energieverwaltung kann eine moderne Linie den Energieverbrauch im Vergleich zu älteren Einzelanlagen um 15 bis 25 % senken.


