
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-24 Herkunft:Powered


Beeinträchtigt eine schlechte Pelletqualität Ihre Recyclinggewinne? In der heutigen hart umkämpften Kreislaufwirtschaft steigt die Nachfrage nach hochwertigen recycelten Kunststoffen stark an. Allerdings ruinieren beschädigte, feuchte oder inkonsistente Kunststoffe hochwertige Fertigungsanwendungen. Dadurch werden ganze Chargen für nachgelagerte Abnehmer nahezu wertlos.
Das Herzstück jedes erfolgreichen Rückgewinnungsvorgangs ist der Extrusionsprozess. Insbesondere dient ein ausgereifter Einschneckenextruder aus Kunststoff als ultimativer Torwächter für Produktqualität. Es bestimmt direkt die Dichte, Reinheit und strukturelle Integrität des Endprodukts. In diesem umfassenden Leitfaden befassen wir uns mit Maschinendesign, Materialoptimierung und umsetzbaren Schritten zur Fehlerbehebung. Diese technischen Erkenntnisse werden Facility Managern dabei helfen, ihre Produktionsstandards zu verbessern und die Kapitalrendite zu maximieren.
Betrachtet man die breitere Produktionslandschaft, so verändert der weltweite Vorstoß zum Recycling in geschlossenen Kreislauf die Industriestandards radikal. Große Verbrauchermarken schreiben strikt einen höheren Anteil an recycelten Post-Consumer-Inhalten in ihren Verpackungen vor. Aus diesem Grund ist die Toleranz des Marktes gegenüber minderwertigen Pellets, die nicht den Spezifikationen entsprechen, vollständig verschwunden. Um wettbewerbsfähig zu bleiben, müssen Recycler nun Harz in nahezu reiner Qualität produzieren. Diese Nachfrage treibt die rasante Weiterentwicklung der Extrusionstechnologie voran und zwingt Gerätehersteller dazu, intelligentere Sensoren, eine tiefere Vakuumentgasung und sanftere Scherprofile zu integrieren, um die Polymerintegrität zu bewahren.
Um die Qualität des recycelten Harzes zu beurteilen, müssen die Bediener zunächst den mechanischen Kern des Vorgangs analysieren. Der Einschneckenextruder fungiert als Hauptkraftwerk der Anlage. Sein grundlegender Zweck ist unkompliziert und dennoch äußerst komplex in der Ausführung. Es nimmt feste Kunststoffabfälle auf, wendet neben mechanischer Scherung kontrollierte Wärme an, um eine homogene Polymerschmelze zu erzeugen, und pumpt diese viskose Flüssigkeit durch eine Düse, um gleichmäßige Pellets zu bilden.
Wenn Sie in der Fabrikhalle stehen, unterteilt sich der Betrieb der Schnecke in drei verschiedene Funktionsbereiche. Zunächst fängt die Einzugszone den rohen, festen Kunststoff aus dem Trichter auf und befördert ihn weiter. Hier ist die Kanaltiefe groß, um der flockigen oder starren Schüttdichte des einströmenden Materials Rechnung zu tragen. Als nächstes nimmt die Tiefe der Kompressionszone allmählich ab. Diese Geometrie komprimiert den Kunststoff stark, drückt eingeschlossene Luft heraus und drückt das Material gegen die erhitzten Fasswände. Die dabei entstehende mechanische Reibung treibt den Großteil des Schmelzprozesses an. Schließlich homogenisiert die Dosierzone die Schmelze, sorgt für ein gleichmäßiges Temperaturprofil und baut den hydraulischen Druck auf, der erforderlich ist, um den Kunststoff durch das Filtersieb zu drücken.
Die Einschneckentechnologie bleibt der unangefochtene Industriestandard für Post-Consumer- und Post-Industrial-Recycling. Im Vergleich zu alternativen Methoden bietet es ein außergewöhnlich günstiges Gleichgewicht zwischen Kosteneffizienz, einfacher Bedienung und robuster Pumpleistung. Die Integration einer hochwertigen Kunststoffgranulierungsmaschine in Ihren Arbeitsablauf dient als entscheidende Brücke zwischen den ersten Waschphasen und der letzten Schneidphase. Letztlich bestimmt diese Maschinerie die chemischen Eigenschaften Ihres Endprodukts.
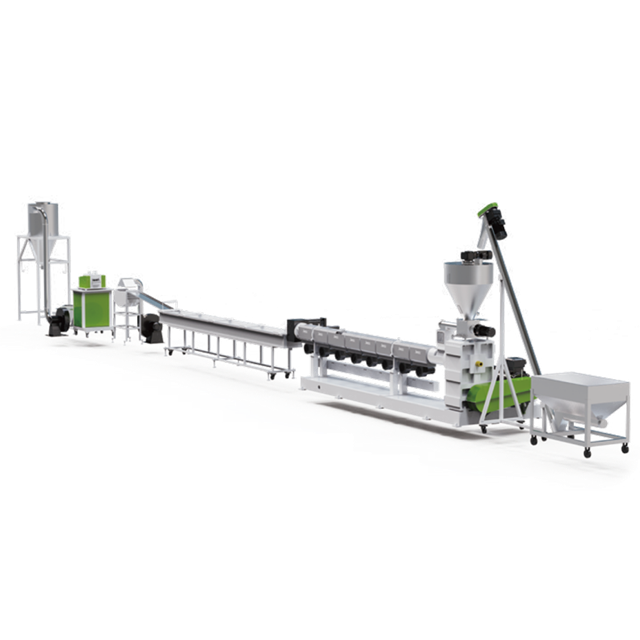
Die technischen Spezifikationen Ihrer Extrusionsanlage hinterlassen einen unauslöschlichen Eindruck im fertigen recycelten Pellet. Nachfolgend sind die wichtigsten mechanischen Funktionen aufgeführt, durch die diese Maschine die Produktqualität beeinflusst.
Das Verhältnis von Länge zu Durchmesser ist eine entscheidende Spezifikation, die bestimmt, wie lange der Kunststoff im erhitzten Zylinder verbleibt. Ingenieure bezeichnen dies als Verweilzeit. Für moderne Recyclinganwendungen, bei denen starre Flocken verarbeitet werden, ist ein Länge-zu-Durchmesser-Verhältnis von 36 im Allgemeinen Standard. Ein optimales Verhältnis stellt sicher, dass das Polymer ausreichend Zeit hat, vollständig zu schmelzen, ohne dass es zu einem thermischen Abbau kommt. Wenn eine Schnecke zu kurz ist, bemerken die Bediener, dass nicht geschmolzene Partikel, oft als Gele bezeichnet, aus der Düse austreten. Dadurch wird die strukturelle Integrität des endgültigen Pellets erheblich beeinträchtigt. Umgekehrt garantiert die sorgfältig entwickelte Schneckengeometrie ein gleichmäßiges Schmelzen, was zu Pellets mit gleichbleibender Dichte und Zugfestigkeit führt.
Polymere sind bekanntermaßen empfindlich gegenüber übermäßiger Hitze und mechanischer Scherung. Wenn die sich drehende Schraube am Zylinder reibt, entsteht eine erhebliche Reibung, die als viskose Dissipation bezeichnet wird. Wenn diese Scherspannung zu stark ansteigt, werden die Polymerketten gewaltsam durchtrennt. Diese Verringerung des Molekulargewichts verändert den Schmelzflussindex, was zu spröden Pellets führt, die bei nachfolgenden Spritzgussprozessen versagen. Daher sind präzise Zylinderheiz- und -kühlsysteme erforderlich, um ein stabiles Verarbeitungsfenster aufrechtzuerhalten. High-End-Maschinen nutzen Bimetallfässer und automatische Temperaturregler, um eine Überhitzung zu verhindern.
Post-Consumer-Kunststoffe enthalten häufig Restfeuchtigkeit, Oberflächenverunreinigungen und flüchtige organische Verbindungen aus alten Tinten oder Klebstoffen. Wenn der Kunststoff schmilzt, verdampfen diese Verunreinigungen zu expandierenden Gasen. Premium-Extruder sind mit einzelnen oder doppelten Vakuum-Entgasungszonen ausgestattet, die strategisch in der Mitte des Zylinders angeordnet sind. Diese Entlüftungsöffnungen saugen eingeschlossene Gase aktiv ab, bevor die Schmelze den Düsenkopf erreicht. Wenn diese flüchtigen Bestandteile nicht entfernt werden, kommt es zu Schaumbildung, Blasen und Hohlräumen in den Pellets, was ihren Marktwert sofort mindert.
Bevor der geschmolzene Kunststoff sauber in Pellets geschnitten wird, muss er gefiltert werden, um feste Verunreinigungen wie Papier, Holz oder nicht geschmolzene Fremdkunststoffe zu entfernen. Der Extruder ist allein dafür verantwortlich, den hohen hydraulischen Druck zu erzeugen, der erforderlich ist, um die hochviskose Schmelze durch einen Siebwechsler zu drücken. Eine gut konstruierte Einzelschnecke sorgt für einen gleichmäßigen, pulsationsfreien Pumpvorgang. Dieser konstante Druck verhindert plötzliche Leistungseinbrüche beim Siebwechsel und sorgt so für eine kontinuierliche, hocheffiziente Filtration.
Die letzte Stufe des Extruders bestimmt die physikalischen Abmessungen des recycelten Produkts. Die von der Dosierzone erzeugte konstante Leistung wird direkt in das Pelletiersystem eingespeist, unabhängig davon, ob es sich um einen Wasserring, einen Strang oder eine Unterwasseranlage handelt. Ein gleichmäßiger Schmelzedruck sorgt dafür, dass das Material gleichmäßig durch jedes einzelne Mikroloch in der Düsenplatte fließt. Diese Gleichmäßigkeit verhindert die Bildung staubartiger Feinpartikel oder übergroßer Klumpen und führt zu ästhetisch ansprechenden, gleichmäßig großen Pellets, die von nachgeschalteten Herstellern bevorzugt werden.
Nicht alle Kunststoffe verhalten sich unter starker Hitze und starkem Druck gleich. Die interne Konfiguration der Maschine muss genau auf die spezifischen thermischen und rheologischen Eigenschaften des Zielpolymers abgestimmt sein.
Polyolefine, insbesondere Polypropylen und Polyethylen, dominieren den Verpackungsabfallstrom. Sie umfassen alles von starren Behältern bis hin zu flexiblen Agrarfolien. Die größte Hürde bei der Verarbeitung dieser Materialien in der Fabrik ist der Umgang mit ihren stark schwankenden Schüttdichten. Beispielsweise werden flauschige Polyethylenfolienreste im Vergleich zu schweren, zerkleinerten starren Batteriegehäusen aus Polypropylen unregelmäßig transportiert. Um diesem Problem zu begegnen, sorgt der Einsatz einer speziellen PP-PE-Pelletierlinie für eine stabile Produktion. Fortschrittliche Anlagen zeichnen sich durch Schneckendurchmesser von 100 bis 160 Millimetern und Produktionskapazitäten von bis zu 1200 Kilogramm pro Stunde aus. Die Einzugszonen und Schneckenprofile sind speziell bearbeitet, um diese Dichteschwankungen zu bewältigen. Diese spezielle Integration sorgt für einen hohen Durchsatz, ohne das empfindliche Material übermäßig zu scheren.
Polyethylenterephthalat weist einzigartige Hürden bei der Wiederherstellung auf. Da es stark hygroskopisch ist, ist eine Feuchtigkeitsaufnahme unvermeidlich. Wenn dieses Material im nassen Zustand extrudiert wird, unterliegt es einem schnellen hydrolytischen Abbau, was zu einem starken Abfall der Grenzviskosität führt. Harz mit niedriger Eigenviskosität wird extrem spröde und ist für hochfeste Anwendungen wie das Flasche-zu-Flasche-Recycling unbrauchbar. Um eine erstklassige Qualität aufrechtzuerhalten, verlassen sich Facility Manager auf eine spezialisierte PET-Einschnecken-Pelletierlinie . Diese fortschrittlichen Systeme sind mit Tiefvakuum-Entgasungseinrichtungen ausgestattet, die extreme Vakuumniveaus erzeugen können. Sie entziehen der Schmelzphase Feuchtigkeit direkt, wodurch die Grenzviskosität unter 0,03 Deziliter pro Gramm sinkt und die Notwendigkeit einer energieintensiven Vortrocknung vollständig entfällt.
Bei der Bewertung der Ausrüstung für eine Kunststoffgranulierungslinie diskutieren Facility Manager häufig zwischen Einzel- und Doppelschneckentechnologien. Beide haben unterschiedliche Rollen, aber ihre Auswirkungen auf die Qualität recycelter Pellets unterscheiden sich je nach Anwendung erheblich.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Primäre Anwendung | Post-Consumer- und Post-Industrial-Recycling | Compoundierung und Additivmischung |
| Scherprofil | Mäßig und sanft | Hoch und intensiv |
| Druckerzeugung | Hervorragend geeignet für die Feinfiltration | Niedriger, erfordert oft eine Schmelzzahnradpumpe |
| Risiko des Polymerabbaus | Niedrig | Hoch für bereits verarbeitete Kunststoffe |
| Wartungskosten | Niedrig bis mäßig | Hoch aufgrund komplexer Getriebe |
Doppelschneckenextruder eignen sich aufgrund ihres intensiven Scherprofils hervorragend zum Compoundieren, Mischen von Additiven und zum Umgang mit hoch wärmeempfindlichen oder komplexen Multimaterialien. Diese hohe Scherung kann sich jedoch nachteilig auf bereits verarbeitete Post-Consumer-Kunststoffe auswirken und zu einem weiteren Abbau der Polymerkette führen. Im Gegensatz dazu bietet beim Standardrecycling, bei dem das Hauptziel darin besteht, gewaschene Flocken wieder in reines Harz mit hoher Dichte umzuwandeln, ein gut optimierter Einschneckenextruder die logischste Balance. Es erzeugt den für die Feinfiltration erforderlichen hohen Druck und behält gleichzeitig ein moderates Scherprofil bei, das die ursprünglichen mechanischen Eigenschaften des Polymers bewahrt.
Selbst bei hochwertigen Maschinen stoßen Bediener in der Fabrikhalle gelegentlich auf Qualitätsabweichungen. Wenn ein Bediener das verräterische Zischen von eingeschlossener Feuchtigkeit hört oder eine verfärbte Ausgabe sieht, ist eine schnelle Diagnose unerlässlich, um die Charge zu retten.
Dieser Defekt wird fast immer durch eine unzureichende Gasabsaugung oder übermäßige Feuchtigkeit im Aufgabematerial verursacht. Die unmittelbare Lösung besteht darin, das Vakuumentgasungssystem zu überprüfen. Bediener sollten sicherstellen, dass die Vakuumpumpe den richtigen Unterdruck erzeugt, typischerweise unter minus 0,08 MPa. Überprüfen Sie außerdem die Entlüftungsöffnung auf Verstopfungen durch Polymerablagerungen. Sie könnten auch darüber nachdenken, die Temperatur in der Übergangszone leicht zu erhöhen, damit die Feuchtigkeit vollständig verdampft, bevor sie die Entlüftung erreicht.
Verfärbte Pellets weisen auf thermischen Abbau hin. Dies ist in der Regel darauf zurückzuführen, dass sich Material in toten Ecken der Schnecke festsetzt oder die Gesamtverarbeitungstemperatur zu hoch eingestellt ist. Um dieses Problem zu beheben, verringern Sie das Temperaturprofil im Zylinder, insbesondere in der Dosierzone. Wenn das Problem weiterhin besteht, muss die Schraube möglicherweise physisch entfernt und manuell gereinigt werden, um die Ansammlung von karbonisiertem Polymer zu beseitigen. Stellen Sie außerdem sicher, dass der Siebwechsler nicht stark eingeschränkt wird. Ein verstopftes Sieb führt zu übermäßigem Gegendruck und gefährlicher Scherwärme.
Wenn der Extruder Schwankungen in der Leistung erfährt, die als Stoßen bezeichnet werden, schneidet die Maschine ungleichmäßige Pellets. Dies wird häufig durch ungleichmäßige Zufuhr, Materialbrückenbildung im Trichter oder starken Schneckenverschleiß verursacht. Die Bediener müssen die Zufuhrmenge stabilisieren, indem sie den Trichterverdichter oder den Zwangszuführer anpassen. Schauen Sie sich den Schmelzedruckwandler an. Sollte es trotz gleichmäßiger Zuführung zu starken Schwankungen kommen, kann es sein, dass die Schneckengänge in der Dosierzone verschlissen sind und eine sofortige Sanierung erforderlich ist.
Um in diesem immer knapper werdenden Markt wettbewerbsfähig zu bleiben, erfordert die Auswahl der richtigen Extrusionsausrüstung eine gründliche Bewertung Ihrer spezifischen betrieblichen Gegebenheiten. Vermeiden Sie Standardmaschinen, die für alle passen.
Analysieren Sie zunächst das Zielmaterial. Der physikalische Zustand des Inputs bestimmt das Maschinendesign. Starres Mahlgut erfordert einen Standardtrichter, wohingegen Folienreste mit geringer Schüttdichte einen direkt in das System integrierten Schneidverdichter erfordern, um eine kontinuierliche Zufuhr zu gewährleisten. Zweitens: Definieren Sie Ihre Anforderungen an die Produktionskapazität genau. Passen Sie die Motorgröße und den Schneckendurchmesser an die Durchsatzziele Ihrer Anlage an. Eine Überdimensionierung der Ausrüstung für ein kleines Volumen führt zu übermäßiger Verweilzeit und Materialverbrennung. Umgekehrt führt eine Unterdimensionierung zu schneller mechanischer Ermüdung und häufigen Ausfällen.
Priorisieren Sie abschließend die Anpassung. Arbeiten Sie mit Herstellern zusammen, die die Gangtiefe und das Kompressionsverhältnis der Schnecke auf der Grundlage der genauen Rheologie des recycelten Materials entwickeln, das Sie verarbeiten möchten. Eine individuell angepasste Geometrie ist die absolut zuverlässigste Methode, um die Pelletqualität und Betriebsstabilität langfristig sicherzustellen.
Seine Hauptfunktion besteht darin, recycelte Kunststoffflocken oder -reste zu schmelzen, zu homogenisieren, zu entgasen und durch ein Filtersieb und einen Düsenkopf zu pumpen, um gleichmäßige, wiederverwendbare Pellets zu bilden.
Ja, sofern die Maschine mit hocheffizienten Einzel- oder Doppel-Vakuum-Entgasungszonen ausgestattet ist. Diese Entlüftungsöffnungen ziehen während der Schmelzphase aktiv Feuchtigkeit und flüchtige Gase aus dem Material und verhindern so hohle oder spröde Pellets.
Abgenutzte Schneckengänge verringern die Pumpeffizienz der Maschine und verursachen einen inkonsistenten Schmelzedruck, der als „Pumpen“ bezeichnet wird. Dies führt zu einer Verschlechterung der Mischqualität, einem geringeren Durchsatz und letztendlich zu ungleichmäßigen und schlecht geformten Pellets.
Absolut. Während beide eine Einschneckenextrusion nutzen, erfordert Polyethylenterephthalat spezielle Schneckengeometrien mit geringer Scherung und viel tiefere Vakuumsysteme, um einen Verlust der Eigenviskosität zu verhindern. Im Gegensatz dazu konzentrieren sich Polyolefinlinien stark auf spezielle Einzugszonen, um stark unterschiedliche Schüttdichten zu verarbeiten, z. B. flauschige Folien oder starre Kunststoffe.
Sprödigkeit wird typischerweise durch thermischen Abbau verursacht, wenn die Verarbeitungstemperatur zu hoch ist oder die Verweilzeit zu lang ist. Es kann auch durch eingeschlossene Feuchtigkeit verursacht werden, die im Fass hydrolysiert. In beiden Fällen werden die Polymerketten zerstört, wodurch die strukturelle Integrität des Materials zerstört wird.
Die ideale Verarbeitungstemperatur variiert je nach Polyethylensorte, liegt jedoch im Allgemeinen zwischen 160 und 220 Grad Celsius. Durch die Aufrechterhaltung eines präzisen Temperaturprofils wird eine thermische Verschlechterung verhindert und gleichzeitig eine gleichmäßige, homogene Schmelze gewährleistet.
Überschüssige Feuchtigkeit verdampft schnell im erhitzten Zylinder und erzeugt Dampf, der den Schmelzfluss stört. Wenn dieser Dampf nicht ordnungsgemäß durch ein Vakuumentgasungssystem entlüftet wird, bilden sich Hohlräume und Blasen in den fertigen Pellets, wodurch deren Dichte und mechanische Festigkeit erheblich beeinträchtigt werden.
Letztendlich ist die Qualität von recyceltem Kunststoff untrennbar mit der Konstruktion, dem Betrieb und der Wartung der Extrusionsausrüstung verbunden. Durch Investitionen in fortschrittliche Entlüftung, präzise Temperaturregelung und maßgeschneiderte Schneckenprofile können Recyclinganlagen Premium-Pellets produzieren, die Spitzenpreise auf dem Markt erzielen. Sind Sie bereit, die Leistung Ihrer Anlage zu steigern und Pelletdefekte zu beseitigen? Bewerten Sie Ihren aktuellen Materialfluss und erkunden Sie Hochleistungsgeräte, die auf Ihre spezifischen Anforderungen zugeschnitten sind. Besuchen Sie Jwell Recycling , um genau die Extrusionstechnologie zu finden, die Ihre Produktionseffizienz und Rentabilität noch heute maximiert.


