
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-10 Herkunft:Powered


Die Preise für Neukunststoffharz bleiben unerbittlich volatil. Produktionsmanager stehen unter starkem Druck, ihr Betriebsergebnis zu schützen. Mittlerweile ist nachhaltige Produktion nicht mehr nur Marketingjargon. Es handelt sich um eine strenge regulatorische Realität.
Gehen Sie über den Boden einer geschäftigen Formanlage und Sie werden defekte Teile, Angüsse und Angusskanäle sehen, die den Raum überladen. Diese müssen nicht als Gewerbeabfall abgeschrieben werden. Durch die Umsetzung einer Recyclingstrategie mit geschlossenem Kreislauf können Hersteller diesen Schrott wieder in einen äußerst wertvollen Rohstoff namens Regenerat umwandeln. Um eine nahtlose Integration von recyceltem Material zu erreichen, ist mehr erforderlich, als nur Ausschussteile in eine Mühle zu werfen. Es erfordert präzise Betriebskontrollen, ein tiefes Verständnis der thermischen Geschichte von Polymeren und den Einsatz der richtigen Zerkleinerungsausrüstung, um sicherzustellen, dass der Output der Qualität von Neupellets entspricht.
In diesem umfassenden Leitfaden werden die genauen Mechanismen zur Herstellung von produktionsfertigem Mahlgut erläutert. Wir erläutern die Best Practices für die Wiedereinführung in Ihre Produktionslinien und heben die entscheidenden Ausrüstungsoptionen hervor, die Ihre letztendliche Kapitalrendite bestimmen.
In der industriellen Kunststoffherstellung bezeichnet Regenerat das granulierte, wiederverwendbare Kunststoffmaterial, das durch mechanisches Zerkleinern von postindustriellen Abfällen entsteht. Bei Standardvorgängen wie Spritzgießen, Blasformen oder Extrudieren fällt zwangsläufig ein bestimmter Prozentsatz des Materials als Ausschuss an. Anstatt diese Angusskanäle, Kantenbeschnitte und Ausschussteile auszuwerfen, verarbeiten die Anlagen sie mithilfe von Zerkleinerungsgeräten. Dadurch entsteht ein gleichmäßiges, pelletartiges Granulat, das direkt wieder in den Trichter des Extruders eingespeist werden kann.
Aktuelle Marktanalysen zeigen einen grundlegenden Wandel im Umgang der Kunststoffindustrie mit postindustriellen Abfällen. Angetrieben durch strengere Vorschriften zur erweiterten Herstellerverantwortung und unvorhersehbare petrochemische Lieferketten entkoppeln sich führende Hersteller aktiv von der völligen Abhängigkeit von Neumaterialien. Mahlgut wird nun als strategischer Vermögenswert behandelt. Anlagen, die ihre internen Recyclingkreisläufe optimieren, weisen im Vergleich zu Anlagen, die von Rohstoffknappheit betroffen sind, eine deutlich höhere betriebliche Belastbarkeit auf. Der globale Trend ist klar: Zirkularität bedeutet Rentabilität.
Abgesehen von den unbestreitbaren Vorteilen für die Umwelt, die dadurch entstehen, dass Industrieabfälle nicht auf Mülldeponien landen und die gesamten CO2-Emissionen gesenkt werden, ist der wirtschaftliche Antrieb tiefgreifend. Jedes verwendete Kilogramm Mahlgut ist ein Kilogramm Neuharz, das nicht zugekauft werden muss. Durch die interne Zerkleinerung von Schrott entfallen die laufenden Kosten, die mit Müllentsorgungsgebühren und externen Transporten verbunden sind.
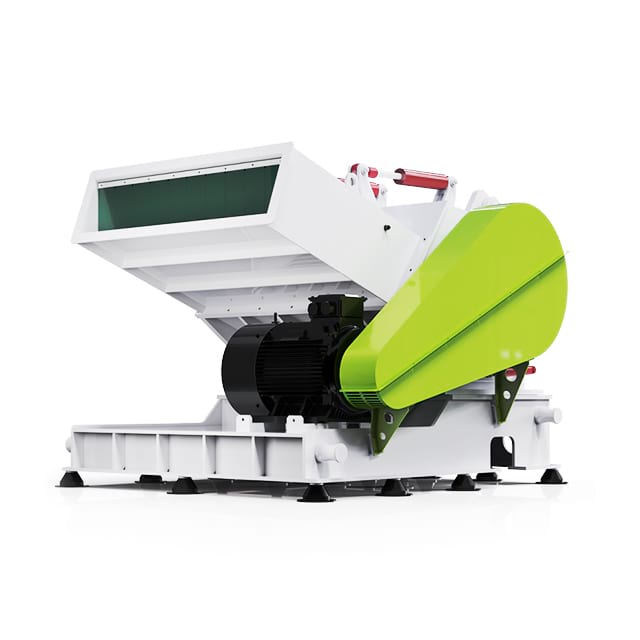
Die Umwandlung von sperrigem, unregelmäßigem Kunststoffabfall in gleichmäßiges Granulat erfordert eine präzise mechanische Scherung. Eine industrielle Kunststoffzerkleinerungsmaschine arbeitet mit einer speziellen Schneidkammer, die mit einer schweren, sich schnell drehenden Welle, dem sogenannten Rotor, ausgestattet ist. Die auf diesem Rotor montierten Klingen aus gehärtetem Stahl haben unglaublich enge Toleranzen gegenüber den stationären Bettklingen. Wenn der Schrott in den Trichter fällt, wird er wiederholt scherenartig geschert, bis die Stücke klein genug sind, um durch ein kalibriertes Metallsieb am Boden der Kammer zu gelangen.
Die physikalischen Abmessungen des endgültigen Mahlguts werden vollständig durch die Perforationsgröße des Siebs bestimmt. Die Auswahl des richtigen Siebs ist eine wichtige betriebliche Entscheidung, die sich direkt auf den Schmelzefluss im Extruder auswirkt. Wenn die Sieblöcher zu groß sind, schmilzt das resultierende grobe Mahlgut langsamer als die kleineren Neupellets. Diese Diskrepanz führt dazu, dass nicht geschmolzene Feststoffe durch den erhitzten Zylinder gelangen, was zu strukturellen Schwachstellen oder verstopften Düsen führt. Restriktive Siebe halten das Material zu lange in der Schneidkammer fest und erzeugen so übermäßige Reibung, die das Polymer vorzeitig abbauen kann.
Eine der heimtückischsten Herausforderungen in der Fabrikhalle ist die Entstehung von Mikropartikeln, die gemeinhin als Feinpartikel bezeichnet werden. Wenn die Klingen stumpf werden oder sich die Spalttoleranzen vergrößern, beginnt die Maschine, den Kunststoff zu zerschlagen, anstatt ihn sauber zu schneiden. Dadurch entsteht eine Wolke aus statisch aufgeladenem Staub. Da Feinstoffe ein enormes Verhältnis von Oberfläche zu Masse aufweisen, schmelzen sie beim Eintritt in den Extruder fast sofort. Während die größeren Pellets gerade erst anfangen weich zu werden, überhitzen diese mikroskopisch kleinen Partikel, verbrennen und hinterlassen im Endprodukt verkohlte schwarze Flecken. Moderne Betriebe bekämpfen dies durch die Durchsetzung strenger Wartungspläne für die Rotorblätter und den Einsatz pneumatischer Zyklonfilter, um Staub abzusaugen, bevor das Material das Lagersilo erreicht.
Die erfolgreiche Integration von recyceltem Material in eine Produktionslinie mit hohem Volumen erfordert verfahrenstechnische Strenge. Nur wenn Mahlgut mit der gleichen Sorgfalt behandelt wird wie Frischharz, kann eine gleichbleibende Produktqualität aufrechterhalten werden.
Der kritischste Vorläufer des Mahlens ist die Materialentmischung. Verschiedene Polymerfamilien weisen sehr unterschiedliche chemische Strukturen und Schmelztemperaturen auf. Stellen Sie sich ein Szenario vor, in dem ein verirrtes Stück PVC-Kantenschutz versehentlich in einen Mülleimer mit PET-Flaschenabfall gefegt wird. Wenn diese kontaminierte Charge die für PET erforderlichen höheren Temperaturen erreicht, zersetzt sich das PVC schnell. Es setzt ätzendes Salzsäuregas frei, das die Extruderschnecke zerstört und den gesamten Produktionslauf ruiniert. Betreiber müssen Abfälle direkt am Entstehungsort strikt nach Polymertyp, -qualität und -farbe trennen.
Nach der Sortierung wird der Schrott der Reduktionsanlage zugeführt. Bei kontinuierlichen Produktionslinien wird dies häufig mithilfe eines Roboterarms automatisiert, der die Angüsse direkt in einen Granulator neben der Presse fallen lässt. In dieser Phase ist die Überwachung der Vorschubgeschwindigkeit unerlässlich. Eine Überfüllung des Trichters kann zum Verstopfen des Rotors führen. Sie werden die Belastung des Motors hören, gefolgt von ausgelösten Leistungsschaltern und frustrierenden Ausfallzeiten. Der resultierende Ausstoß wird dann pneumatisch in Schüttgutsäcke oder direkt in Mischsilos gefördert.
Stellen Sie sich eine geschäftige Fabrikhalle an einem feuchten Sommertag vor. Technische Kunststoffe wie Nylon, Polycarbonat und PET sind stark hygroskopisch. Mahlgut wirkt aufgrund seiner gezackten Kanten und der größeren Oberfläche fast wie ein Schwamm und nimmt Umgebungsfeuchtigkeit schneller auf als glatte Neupellets. Wenn dieses mit Feuchtigkeit beladene Material auf das erhitzte Fass trifft, verwandelt sich das eingeschlossene Wasser sofort in Dampf. Diese Reaktion führt zu kosmetischen Silberstreifen, sogenannten Spreizungen, auf den Formteilen und zu einem starken Verlust der Schlagfestigkeit durch Hydrolyse. Das Durchleiten von hygroskopischem Mahlgut durch einen Adsorptionstrichter-Trockner ist eine absolute Notwendigkeit.
Der letzte Schritt vor dem Schmelzen besteht darin, das vorbereitete Granulat mit neuem Harz zu vermischen. Vom Handmischen in Gaylord-Kartons wird aufgrund der Gefahr einer Materialschichtung dringend abgeraten. Moderne Anlagen setzen stattdessen auf automatisierte Dosiersysteme. Gravimetrische Mischer wiegen das Material mithilfe hochempfindlicher Wägezellen. Sie sorgen dafür, dass das exakt gewünschte Verhältnis kontinuierlich eingehalten wird, und gleichen die geringfügigen Unterschiede in der Schüttdichte zwischen dem zerklüfteten Mahlgut und den gleichmäßigen Frischpellets automatisch aus.
Die Bestimmung des richtigen Mischungsverhältnisses ist von größter Bedeutung, um Teileausfälle vor Ort zu verhindern. Die Kunststoffindustrie hält sich im Allgemeinen an eine bestimmte Grundlinie, um die strukturelle Integrität sicherzustellen.
Dieses Verhältnis ist nicht willkürlich; Es basiert auf umfangreichen Zug- und Schlagversuchen. Daten zeigen durchweg, dass bei den meisten Standardkunststoffen die Zugabe von bis zu 20 Prozent hochwertigem, nicht kontaminiertem Mahlgut einen vernachlässigbaren Einfluss auf die Dimensionsstabilität des Endprodukts hat. Bei nicht-strukturellen Gegenständen wie dickwandigen Lagerbehältern ist es durchaus möglich, das Verhältnis zu erhöhen. Bei hochbeanspruchten Präzisionsgeräten aus der Medizintechnik oder Automobilbauteilen erhöht sich bei Überschreitung dieses Grenzwertes das Risiko von Sprödigkeit und Verzug deutlich.
Die Methodik der Wiederverwendung lässt sich in zwei verschiedene Kategorien einteilen. Das Recycling im geschlossenen Kreislauf ist die am besten kontrollierte Methode. Der bei der Herstellung eines bestimmten Artikels anfallende Abfall wird zerkleinert und direkt in den Trichter zurückgeführt, um mehr von genau demselben Artikel herzustellen. Dies garantiert absolute Material- und Farbkompatibilität. Open-Loop-Recycling, auch Downcycling genannt, kommt dann zum Einsatz, wenn die thermische Vorgeschichte des Schrotts es unmöglich macht, strenge ästhetische Anforderungen zu erfüllen. Durchsichtige Verpackungsabfälle, die leicht thermisch vergilbt sind, können schwarz eingefärbt und für die Herstellung haltbarer, minderwertigerer Industrieprodukte wiederverwendet werden.
Ein grundlegendes Gesetz der Polymerwissenschaft besagt, dass sich Kunststoff jedes Mal leicht zersetzt, wenn er hoher Hitze und mechanischer Scherung ausgesetzt wird. Wenn das Material schmilzt, kommt es zu einer Kettenspaltung der langen Polymerketten, die für strukturelle Festigkeit sorgen, wobei sie physisch in kürzere Segmente zerfallen. Folglich besitzt Mahlgut von Natur aus ein niedrigeres Molekulargewicht als Neuharz. Durch die kontinuierliche Verdünnung des recycelten Materials mit einem hohen Anteil an Neupellets halten die Hersteller die thermische Gesamthistorie der Charge niedrig. Dies stellt sicher, dass die Polymermatrix über unendliche Produktionszyklen hinweg robust bleibt.
Verschiedene Kunststoffverarbeitungstechniken nutzen recyceltes Granulat auf einzigartige Weise, um Kosteneinsparungen zu maximieren, ohne das Endprodukt zu beeinträchtigen.
Die Kanäle, die geschmolzenen Kunststoff zu den Formhohlräumen transportieren, erstarren beim Spritzgießen zusammen mit dem endgültigen Teil. Da es sich bei diesen Stücken um vollkommen gutes Polymer handelt, werden sie normalerweise direkt in einen kleinen Granulator neben der Presse gegeben. Das resultierende Granulat wird sofort wieder in den Trichter der Maschine gesaugt, wodurch ein hocheffizienter, in sich geschlossener Recyclingkreislauf entsteht, der die Aufnahme von Feuchtigkeit verhindert.
Extrusionslinien zur Herstellung von Rohren, Profilen oder Tiefziehfolien nutzen häufig die Coextrusionstechnologie. Dies ermöglicht es Herstellern, weniger ästhetisch ansprechendes Mahlgut in der Kernschicht eines strukturierten Blechs zu verstecken und gleichzeitig makelloses Neumaterial für die glatten, sichtbaren Außenhäute zu verwenden. Bei der Wiederverwertung der aus thermogeformten Verpackungen übrig gebliebenen Skelettbahnabfälle verlassen sich Betriebe häufig auf einen speziellen Kunststoffbrecher, der speziell mit einem rechteckigen Zufuhreinlass ausgestattet ist. Diese Konstruktion zieht breite, leichte Tabletts und Platten direkt in die Schneidkammer, ohne dass das Material ziellos gegen den Rotor prallt.
Beim Extrusionsblasformen von Flaschen und Behältern klemmt die Form überschüssigen Kunststoff an der Ober- und Unterseite des Teils ab. Dieser überschüssige Grat kann bis zu 30 Prozent des gesamten Schussgewichts ausmachen. Blasformanlagen erfassen diesen Grat automatisch, mahlen ihn und mischen ihn direkt wieder in den Prozess ein. Dadurch wird der Frischharzverbrauch bei großvolumigen Verpackungsläufen erheblich reduziert.
Der Übergang von reinem Neuharz zu einem gemischten Material bringt Verarbeitungsvariablen mit sich, die Produktionsingenieure aktiv verwalten müssen.
Kontamination ist die häufigste Ursache für Chargenfehler. In der Fabrikhalle gesammeltes Abfallmaterial ist sehr anfällig für Fremdkörper. Eine verirrte Mutter, eine Schraube oder ein abgebrochener Werkzeugeinsatz, der in die Schneidkammer gelangt, kann die gehärteten Stahlklingen zerbrechen und schließlich katastrophale Riefenbildung an der Extruderschnecke verursachen. Die Installation von Inline-Magnetrosten oder Überbandmagneten über dem Förderband, das die Brechausrüstung beschickt, ist ein absoluter Industriestandard, um dieses Risiko zu mindern.
Der thermische Abbau verkürzt die Polymerketten, was bedeutet, dass der Schmelzflussindex von Mahlgut typischerweise höher ist als der von Neuharz. Das gemischte Material kann innerhalb der Form schneller fließen und möglicherweise Grate verursachen, wenn überschüssiges Material aus der Formtrennfuge austritt. Hersteller müssen ein strenges Prüfprogramm einführen. Die Durchführung von Izod-Schlagversuchen und Zugbewertungen an Probenplatten ist erforderlich, um empirisch den maximal zulässigen Mahlgutanteil für bestimmte Produktlinien zu bestimmen.
Transparente oder weiße Polymere neigen nach wiederholten Schmelzzyklen besonders zur Vergilbung. Bei der Verwendung recycelter Abfälle kann die Farbkonsistenz abweichen, was dazu führt, dass Produkte nicht den strengen Pantone-Anforderungen entsprechen. Produktionsleiter setzen Spektralfotometer ein, um Farbabweichungen in Echtzeit zu messen. Dadurch können automatisierte Dosiersysteme den Anteil des Farbmasterbatches leicht erhöhen, um etwaige thermische Vergilbung zu maskieren.
Die Gleichmäßigkeit und Qualität Ihres Granulats wird direkt durch die eingesetzten Maschinen bestimmt. Die Auswahl der richtigen Ausrüstung erfordert eine objektive Analyse der Wandstärke, des Tagesvolumens und der Polymerdichte Ihres Schrotts. Nachfolgend finden Sie einen technischen Auswahlleitfaden, der Ihnen hilft, Ihr Materialprofil mit der richtigen Reduktionstechnologie abzustimmen.
| Materialschrottprofil | Empfohlene Technologie | Wichtige technische Merkmale |
|---|---|---|
| Dünnwandige Teile, Angüsse, Angusskanäle | Standard-Kunststoffbrecher | Das offene Hochgeschwindigkeitsrotordesign fördert den Luftstrom zum Kühlen des Materials und verhindert das Schmelzen während der Scherung. |
| Breite tiefgezogene Tabletts, Platten, Plattenbahnen | Spezialzerkleinerer für Tablett und Teller | Rechteckiger Zufuhreinlass, der dafür ausgelegt ist, breite, leichte Materialien sanft und ohne zu springen einzuziehen. |
| Dicke Spülungen, feste Klumpen, Rohre mit großem Durchmesser | Hochleistungs-Rohrbrecher | Massive Schwungräder, drehmomentstarke Motoren und versetzte, solide Rotoren, um in dicke Blöcke zu beißen, ohne abzuwürgen. |
Standardbrecher zeichnen sich durch höhere Rotorgeschwindigkeiten und ein offenes Rotordesign aus. Dies fördert den Luftstrom, um das Material während des Schneidvorgangs zu kühlen. Diese Maschinen eignen sich optimal für die Bearbeitung von dünnwandigen Fehlteilen, kleinen Spritzgusskanälen und leichten Verpackungen. Da das Material einen geringeren Widerstand bietet, arbeiten diese Einheiten effizient mit mäßiger Motorleistung, was zu einem geringeren Energieverbrauch und einer kleineren Werksfläche führt.
Die Verarbeitung von dickem, dichtem oder großvolumigem Schrott erfordert einen grundlegend anderen Ansatz zur Größenreduzierung. Standardmaschinen bleiben stehen, überhitzen oder erleiden schwere Klingenschäden, wenn sie mit der Verarbeitung fester Extruderspülungen oder dicker Automobilkomponenten beauftragt werden. In diesen anspruchsvollen Szenarien wird die Aufrüstung auf einen Hochleistungs-Kunststoffbrecher zu einer betrieblichen Notwendigkeit. Diese robusten Einheiten sind mit massiven Schwungrädern und soliden, versetzten Rotorkonstruktionen ausgestattet, die für maximale Schneidträgheit sorgen. Sie können problemlos Vollrohre mit einem Durchmesser von 160 mm bis 1200 mm verarbeiten, ohne dass eine vorherige Zerkleinerung erforderlich ist.
Investitionen in die interne Recycling-Infrastruktur erfordern Vorabinvestitionen, die finanziellen Erträge sind jedoch sehr vorhersehbar und wirken sich direkt auf die Kosten der verkauften Waren aus.
Um die Amortisationszeit zu berechnen, werten Sie die monatlichen Einsparungen aus, die durch den Ersatz von Neuharz erzielt werden, abzüglich der Betriebskosten der Ausrüstung. Wenn eine Anlage monatlich 2.000 Kilogramm Schrott erzeugt und Neuharz zwei Dollar und fünfzig Cent pro Kilogramm kostet, spart die Wiederverwendung dieses Schrotts fünftausend Dollar an Rohstoffkosten. Selbst unter Berücksichtigung von Strom, Wartung und den entgangenen Einnahmen durch den Verkauf des Schrotts an einen Drittrecycler zu einem Bruchteil seines Wertes bleiben die monatlichen Nettoeinsparungen beträchtlich. In vielen Hochdurchsatzanlagen amortisieren sich die Investitionskosten für die Zerkleinerungsausrüstung und die Hilfstrocknungssysteme innerhalb von 6 bis 12 Monaten vollständig.
Die Produktion Ihres eigenen Mahlguts schützt die Fabrik vor makroökonomischen Schwankungen. Durch die kontinuierliche Erzeugung eines zuverlässigen Anteils an Rohmaterial vor Ort verringern Hersteller ihre Abhängigkeit von externen Lieferanten. Dadurch wird sichergestellt, dass die Produktionslinien auch in Zeiten globaler Harzknappheit ihre Produktion aufrechterhalten können.
Im Allgemeinen nein. Die Verwendung von rein recyceltem Material kann aufgrund thermischer Zersetzung zu spröden Produkten und kosmetischen Mängeln führen. Jedes Mal, wenn Kunststoff geschmolzen wird, verkürzen sich seine Polymerketten, wodurch seine strukturelle Integrität verringert wird. Bei bestimmten minderwertigen, nicht strukturellen Produkten wie dicken Industriepaletten oder robusten Landschaftsrändern kann manchmal reines Mahlgut verwendet werden, wenn genaue mechanische Toleranzen nicht unbedingt erforderlich sind.
Wenn ein sicheres Mischungsverhältnis zwischen 10 und 20 Prozent eingehalten wird, ist der Verlust an mechanischer Festigkeit vernachlässigbar und liegt innerhalb akzeptabler Fertigungstoleranzen. Übermäßiger Einsatz von recyceltem Material ohne Zugabe von Neuharz führt zu einer messbaren Verringerung der Zugfestigkeit, Schlagfestigkeit und Flexibilität. Bei der Festlegung neuer Mischungsverhältnisse für kritische Komponenten werden immer gründliche Materialtests empfohlen.
Ein Aktenvernichter arbeitet mit sehr niedrigen Drehzahlen und einem unglaublich hohen Drehmoment, um massive, sperrige oder sehr widerstandsfähige Gegenstände in grobe, unregelmäßige Stücke zu zerkleinern. Ein Brecher arbeitet mit viel höheren Geschwindigkeiten, um diese groben Brocken oder kleineren direkten Schrott in feine, gleichmäßige Körnchen zu zerkleinern. Dieses Granulat wird dann in die richtige Größe gebracht, um direkt einem Extruder oder einer Spritzgussmaschine zugeführt zu werden.
Durch die sorgfältige Wartung der Geräte wird die Staubentwicklung verhindert. Dazu gehört, dass die Klingen des Rotors und des stationären Betts scharf gehalten werden, der richtige Spaltabstand zwischen den Klingen sichergestellt wird und die richtige Siebgröße für das jeweilige Polymer verwendet wird. Mithilfe eines Staubabscheidesystems, das an das pneumatische Gebläse der Maschine angeschlossen ist, wird sichergestellt, dass alle unvermeidbaren mikroskopischen Feinteile herausgefiltert werden, bevor das Material das Mischsilo erreicht.
Die Anzahl realisierbarer Recyclingkreisläufe hängt stark von der Polymerart und den Verarbeitungstemperaturen ab. Standardkunststoffe können im Allgemeinen drei bis fünf Schmelzzyklen überstehen, bevor es zu einer erheblichen thermischen Zersetzung kommt. Durch das kontinuierliche Mischen eines kleinen Anteils an Abfall mit neuem Harz bleibt die thermische Gesamthistorie stabil und ermöglicht einen nahezu unbegrenzten geschlossenen Kreislauf in einer kontrollierten Fertigungsumgebung.
Die Feuchtigkeitstoleranzen variieren je nach Harz, aber hygroskopische Materialien wie PET oder Nylon erfordern einen Feuchtigkeitsgehalt unter 0,02 Prozent, bevor sie in das beheizte Fass gelangen. Da granulierter Schrott eine sehr unregelmäßige Oberfläche aufweist, nimmt er Umgebungsfeuchtigkeit viel schneller auf als glatte Neupellets. Eine spezielle Trockenmitteltrocknung ist zwingend erforderlich, um kosmetische Fehlstellen und Strukturversagen zu verhindern.
Hören Sie auf, wertvolle Produktionsabfälle als Abfallentsorgungsausgaben zu behandeln. Durch die Integration der richtigen Zerkleinerungstechnologie können Sie Ihre Margen schützen und eine belastbare, zirkuläre Produktionslinie aufbauen. Unabhängig davon, ob es sich um leichte thermogeformte Schalen oder massive extrudierte Rohre handelt, ist die Auswahl des genauen Maschinenprofils von entscheidender Bedeutung. Entdecken Sie die gesamte Palette leistungsstarker Zerkleinerungslösungen bei Jwell Recycling, um die Ausrüstung zu finden, die für Ihre spezifischen Materialherausforderungen entwickelt wurde.


