
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-06 Herkunft:Powered


Verlangsamen übergroße Kunststoffklumpen Ihre Recyclinglinie? Das Erreichen der perfekten Mahlgutgröße ist für viele Facility Manager ein häufiges Problem. Wenn Bediener eine einzige Maschine dazu zwingen, sowohl grobes Reißen als auch feines Granulieren zu verarbeiten, sind häufige Ausfälle und inkonsistente Ergebnisse fast unvermeidlich. Es gibt einen technisch anspruchsvolleren Ansatz. Durch die Aufteilung der Arbeit auf zwei Spezialmaschinen können Anlagen den Durchsatz und die Materialqualität drastisch verbessern. In diesem umfassenden Leitfaden werden wir die mechanischen Theorien und betrieblichen Realitäten untersuchen, die bestimmen, wann ein zweistufiges Größenreduzierungssystem der einzig gangbare Weg ist.
Die Analyse der aktuellen globalen Recyclingtrends zeigt einen raschen Wandel hin zu strengeren Qualitätsanforderungen. Der Vorstoß zu einer Kreislaufwirtschaft erfordert, dass Hersteller einen höheren Anteil an Post-Consumer-Harz in neue Produkte integrieren. Käufer lehnen inkonsistentes, staubiges Mahlgut aus veralteten einstufigen Aufbereitungsverfahren zunehmend ab. Die heutigen Umweltauflagen lassen keinen Spielraum für Fehler.
Strenge Vorschriften verlangen nun, dass recycelte Kunststoffe bestimmte Reinheitsmaßstäbe erfüllen. Überlastung einer einzelnen Maschine erzeugt übermäßige Reibung. Diese thermische Belastung kann das Polymer abbauen oder flüchtige organische Verbindungen freisetzen. Durch ineffizientes Schneiden entsteht außerdem übermäßig viel Plastikstaub, der die Atemwege in der Fabrik gefährdet. Um diesen Problemen entgegenzuwirken, übernehmen moderne Einrichtungen zweistufige Systeme als Industriestandard. Ein spezieller Ansatz sorgt für sauberes und kühles Schneiden. Dies minimiert die Staubentwicklung und bewahrt die molekulare Integrität des Polymers für High-End-Anwendungen.
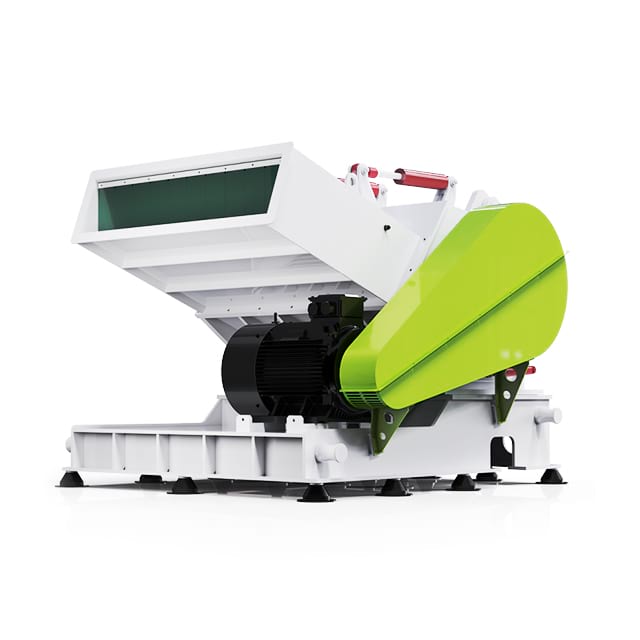
Um die Effizienz einer Recyclinganlage zu optimieren, müssen Beschaffungsingenieure zunächst die mechanischen Unterschiede zwischen primärer und sekundärer Zerkleinerungsausrüstung vollständig verstehen. Obwohl diese Maschinen im umgangssprachlichen Branchenjargon gelegentlich verwechselt werden, basieren sie auf völlig unterschiedlichen kinematischen Prinzipien.
| Funktion: | Primärzerkleinerer, | Sekundärgranulator |
|---|---|---|
| Betriebsgeschwindigkeit | Niedrige Geschwindigkeit, 20 bis 40 U/min | Hohe Geschwindigkeit, 400 bis 600 U/min |
| Drehmomentabgabe | Außergewöhnlich hoch | Mäßig, beruht auf kinetischer Trägheit |
| Schneidaktion | Reißen, reißen, scheren | Präzises Schneiden gegen Bettmesser |
| Ausgabegröße | Grobe Stücke, 50 mm bis 100 mm | Gleichmäßige Flocken, 8 mm bis 20 mm |
Der industrielle Schredder ist das unbestrittene Arbeitstier der ersten Recyclingphase. Diese Maschinen sind für den Betrieb bei bemerkenswert niedrigen Drehzahlen ausgelegt und erzeugen ein außergewöhnlich hohes Drehmoment. Sie sind zum Zerreißen und Scheren massiver, fester Gegenstände konzipiert. Dieser langsame Betrieb verhindert bewusst eine übermäßige Wärmeentwicklung. Die Kontrolle der Wärme ist ein entscheidender Faktor bei der Verarbeitung wärmeempfindlicher Polymere, die andernfalls schmelzen und die Schneidkammer verstopfen könnten.
In der Praxis werden Schredder am besten für große Spülmengen, dickwandige landwirtschaftliche Rohre, ganze Kunststofffässer und stark verunreinigte Materialien eingesetzt, die verstecktes Fremdmetall verbergen könnten. Die Ausstoßgröße eines Einwellen- oder Doppelwellenzerkleinerers ist bewusst grob und ungleichmäßig. Typischerweise werden große Brocken mit einer Größe von 50 mm bis 100 mm erzeugt, was für eine sofortige Pelletierung viel zu groß ist.
Nach dem primären Abbau gelangt das Material in die sekundäre Reduktionsphase. Im Gegensatz zur rohen Gewalt eines Aktenvernichters kommt es bei dieser Stufe auf Hochgeschwindigkeitspräzision an. Diese Geräte arbeiten mit hoher Drehzahl und verfügen über hochgeschärfte Schneidmesser, um das Material sauber zu schneiden.
Die vorzerkleinerten Brocken werden gegen ein stationäres Untermesser geschnitten und durch ein spezielles Klassierungssieb gedrückt. Das Endergebnis besteht somit aus präzisen und gleichmäßigen Flocken. Diese Gleichmäßigkeit ist für die Aufrechterhaltung einer gleichbleibenden Schüttdichte in den nachfolgenden Herstellungsstufen von entscheidender Bedeutung. Um dieses Maß an geometrischer Konsistenz zu erreichen, ist die Integration einer zuverlässigen Kunststoffzerkleinerungsmaschine in die Linie für die Verarbeitung von PET-Flaschen, dünnen Folien und kleineren starren Kunststoffen unerlässlich.
Für Anlageningenieure, die ihre Produktionslinien bewerten, ist die Entscheidung, ob sie in ein zweistufiges System investieren, eine Frage der betrieblichen Wirtschaftlichkeit und der Materialwissenschaft. Es gibt verschiedene Szenarien, in denen der Einsatz eines sekundären Granulators unmittelbar nach einem primären Zerkleinerer dringend empfohlen wird.
Bei Rohrextrusionen aus hochdichtem Polyethylen oder massiven Spritzgussspülungen ist die direkte Zuführung dieser festen Massen in eine Hochgeschwindigkeits-Schneidkammer ein schwerwiegender technischer Fehltritt. Die enorme Aufprallbelastung eines schweren Klumpens, der auf schnell rotierende Rotorblätter trifft, kann zu katastrophalen Brüchen führen. Es kann dazu führen, dass sich die Rotorwelle verbiegt oder der Motor vollständig zum Stillstand kommt. Ein Schredder muss diese dichten Massen zunächst in handliche 5 cm große Stücke zerkleinern. Dadurch kann die Sekundäreinheit sie reibungslos verarbeiten, ohne ihre mechanische Toleranz zu überschreiten.
Nachgeschaltete Kunststoffverarbeitungsanlagen sind in hohem Maße auf konstante Materialzufuhrraten angewiesen. Unregelmäßig geformte oder übergroße zerkleinerte Brocken verursachen häufig eine Brückenbildung im Extrudertrichter. Dies geschieht, wenn Material zusammenklebt und die Einfüllöffnung blockiert. Ein zweistufiges System gewährleistet, dass die Sekundäreinheit die Geometrie des Mahlguts vereinheitlicht. Ein stetiger und vorhersehbarer Materialfluss in den Ein- oder Doppelschneckenextruder stabilisiert den Schmelzedruck und verbessert die strukturelle Integrität des Endprodukts erheblich.
In Recyclinganlagen mit hoher Kapazität, die mehrere Tonnen pro Stunde verarbeiten, führt die Verwendung einer einzigen Maschine zur Zerkleinerung großer Teile auf 10-mm-Flocken zu einem schwerwiegenden Produktionsengpass. Die Maschine muss das Material zu lange in der Schneidkammer halten, was den Gesamtdurchsatz drastisch reduziert. Durch die Trennung der Aufgaben entsteht eine hocheffiziente automatisierte Schleife. Zur schnellen Grobzerkleinerung nutzen die Anlagen einen Zerkleinerer und speisen die Ausbringung über einen Stetigförderer in eine Sekundäreinheit.
Aus Sicht des Maschinenbaus ist die Langlebigkeit von Geräten untrennbar mit der Spannungsverteilung verbunden. Wenn eine Maschine gezwungen wird, durch massive Blöcke zu nagen, entstehen übermäßige Vibrationen, Hitze und beschleunigter Klingenverschleiß. Durch den Einsatz eines zweistufigen Systems wird die mechanische Belastung auf zwei Spezialmaschinen verteilt. Der Aktenvernichter absorbiert den brutalen Aufprall. Währenddessen übernimmt die sekundäre Einheit das Präzisionsschneiden. Diese Synergie verlängert die Lebensdauer der Lager und Antriebsriemen beider Maschinen erheblich.
Nicht alle Sekundärgranulatoren entsprechen den gleichen hohen Standards. Bei der Kombination dieser Ausrüstung mit einem industriellen Hochleistungszerkleinerer müssen Anlagenmanager bestimmte mechanische Faktoren bewerten. Diese Details bestimmen, ob das Gerät eine kontinuierliche und großvolumige Zuführung bewältigen kann.
Das Herzstück jeder Zerkleinerungsanlage ist ihr Rotor. Das Design muss perfekt zu den Materialeigenschaften des vorzerkleinerten Futters passen. Beispielsweise erfordert die Verarbeitung von Breitprofilbrettern oder tiefgezogenen Schalen eine spezielle Innengeometrie. Geräte wie ein gezielter Kunststoffbrecher nutzen ein Stufenschneidrotordesign. Diese spezielle Architektur zieht das Material kontinuierlich in Richtung der Mitte der Schneidkammer, verhindert so die Ansammlung von Seitenwänden und gewährleistet eine saubere Scherung statt eines stumpfen Quetschens. Der Schnittwinkel zwischen den rotierenden Messern und den stationären Messern muss genau auf die jeweilige Polymersorte abgestimmt sein.
Bei einem zweistufigen System wird die Sekundäreinheit einem unnachgiebigen Materialfluss aus dem Primärzerkleinerer ausgesetzt. Daher muss der Motor mit einer ausreichenden Drehmomentreserve dimensioniert werden. Ein Hochleistungsaufbau umfasst häufig ein Schwungrad mit schwerer Trägheit, das in das Antriebssystem integriert ist. Dieses Schwungrad speichert kinetische Energie. Es liefert den nötigen Drehimpuls, um plötzliche Stöße von dichtem Material zu bewältigen, ohne gefährliche Stromspitzen zu verursachen.
Das Austragssieb bestimmt sowohl die Endproduktgröße als auch die Verweilzeit des Materials in der Schneidkammer. Um dem ständigen Abrieb der sich schnell bewegenden Kunststoffflocken standzuhalten, ist ein robustes und verschleißfestes Sieb erforderlich. Unterschiedliche Downstream-Anwendungen erfordern unterschiedliche Flockengrößen. Daher wird eine Hochleistungsmaschine über einen Siebschnellwechselmechanismus verfügen. Fortgeschrittene Modelle verfügen über hydraulische Absenkgestelle. Dadurch können Wartungsteams Siebe sicher austauschen und kostspielige Produktionsausfallzeiten minimieren.
Ein zweistufiges System funktioniert nur dann reibungslos, wenn die volumetrische Leistung der Primärmaschine perfekt mit der Aufnahmekapazität der Sekundärmaschine übereinstimmt. Wenn diese Komponenten nicht übereinstimmen, führt dies zu Materialreserven, Albträumen im Haushalt und ineffizientem Stromverbrauch.
Als technische Faustregel gilt, dass die Sekundärverarbeitungskapazität etwa 20 bis 50 Prozent größer sein sollte als die maximale Leistung des Primärzerkleinerers. Aktenvernichter geben das Material nicht mit einer vollkommen konstanten Geschwindigkeit aus. Sie arbeiten in Stoßwellen. Wenn ein Industriezerkleinerer 1.000 Kilogramm grobe Brocken pro Stunde ausstößt, sollte der nachgeschaltete Hochleistungs-Kunststoffbrecher für mindestens 1.200 bis 1.500 Kilogramm pro Stunde ausgelegt sein. Dieser Puffer fängt Materialstöße und Schwankungen der Schüttdichte nahtlos auf. Modelle, die für die Zerkleinerung schwerer Rohre ausgelegt sind, sind speziell mit massiven Stahlrotoren verstärkt, um genau diese volumetrischen Stöße zu bewältigen.
Der physische Übergang zwischen den beiden Maschinen ist ein kritischer technischer Kontrollpunkt. Best Practices schreiben den Einbau von Ausgleichsbehältern vor, die direkt über der Sekundäreinheit installiert werden. Diese Trichter dienen als Pufferzone und versorgen die Schneidkammer mit kontrollierter Geschwindigkeit. Am Übergangsförderer muss ein Überband-Magnetabscheider installiert werden. Langsamlaufende Zerkleinerer überstehen oft auch ein Stück Fremdmetall. Umgekehrt werden Hochgeschwindigkeitsblätter bereits durch geringfügige Metallverunreinigungen schwer beschädigt.
Die Investition in eine zweistufige Zerkleinerungslinie erfordert einen erheblichen Kapitalaufwand. Der Return on Investment lässt sich leicht durch klare und messbare Geschäftsvorteile rechtfertigen, die ein Einzelmaschinen-Setup einfach nicht bieten kann.
Auf dem Rohstoffmarkt für recycelte Kunststoffe bestimmen Geometrie und Sauberkeit den Verkaufspreis. Grobe und unebene geschredderte Brocken haben einen relativ geringen Marktwert, da sie einer weiteren Verarbeitung durch den Käufer bedürfen. Durch die Veredelung von vorzerkleinertem Material zu sauber geschnittenem und gleichmäßigem 12-mm-Mahlgut können Anlagen zu einem höheren Preis direkt an Spritzguss- oder Compoundierbetriebe verkaufen. Der Präzisionsschnitt reduziert außerdem den Anteil unbrauchbarer Feinteile und maximiert so die Gesamtausbeute an verkaufsfähigem Material.
Es ist eine kontraintuitive technische Tatsache, dass der Betrieb zweier Spezialmaschinen nacheinander häufig weniger Gesamtenergie pro Kilogramm verarbeitetem Material verbraucht, als wenn eine Maschine gezwungen würde, beide Aufgaben auszuführen. Wenn ein einzelner Motor gegen den hohen Widerstand dicker Späne ankämpft und gleichzeitig versucht, diese in feine Stücke zu schneiden, verbraucht er über längere Zeiträume Spitzenstrom. Durch die Arbeitsteilung wird sichergestellt, dass jede Maschine innerhalb ihrer optimalen elektrischen Lastkurve arbeitet und die elektrische Energie wesentlich effizienter nutzt.
Manuelle Eingriffe in Zerkleinerungsprozesse bringen Sicherheitsrisiken mit sich und erhöhen die Arbeitskosten. Ein zweistufiges System ist grundsätzlich auf Automatisierung ausgelegt. Durch die Verbindung des Zerkleinerers mit der Sekundäreinheit über geneigte Förderbänder entfällt die Notwendigkeit einer manuellen Beschickung. Intelligente speicherprogrammierbare Steuerungen überwachen die Stromstärke. Wenn der nachgeschaltete Motor beginnt, zu viel Strom zu verbrauchen, stoppt die Steuerung automatisch das Ausgabeband des Aktenvernichters. Dieser Automatisierungsgrad reduziert den Personalbedarf und minimiert menschliche Fehler.
Selbst die robustesten zweistufigen Systeme erfordern eine disziplinierte und proaktive Wartung. Dadurch wird eine hohe Leistung aufrechterhalten, die Sicherheit des Bedieners gewährleistet und die enorme Kapitalinvestition geschützt.
Die vorbeugende Wartung beginnt mit routinemäßigen visuellen und mechanischen Inspektionen. Bediener müssen die Spannung des Antriebsriemens täglich prüfen. Lockere Riemen verursachen Schlupf und damit einen Verlust des Rotordrehmoments. Auch die Schneidkammer muss am Ende jeder Schicht von Restmaterial befreit werden, um ein Anlaufen der Maschine unter starker Belastung zu verhindern. Wöchentliche Inspektionen sollten sich auf die Austragssiebe konzentrieren und auf Verschleiß oder geschmolzene Kunststoffverstopfungen prüfen, die den Materialfluss behindern.
Bei hoher Rotationsgeschwindigkeit entsteht erhebliche Reibung in den Rotorlagern. Es muss ein strenger Schmierplan mit vom Hersteller angegebenen Hochtemperaturfetten auf Lithiumbasis eingehalten werden. Das Wartungspersonal sollte Wärmebildkameras oder Infrarot-Thermometer verwenden, um die Temperatur des Motorgehäuses und der Hauptlager während des Betriebs zu überwachen. Ein plötzlicher Anstieg der Betriebstemperatur ist oft der erste empirische Indikator für einen drohenden mechanischen Ausfall.
Die Aufrechterhaltung einer optimalen Schnittgeometrie ist für die Systemeffizienz von entscheidender Bedeutung. Stumpfe Klingen zerschlagen das Plastik, anstatt es zu schneiden. Dadurch erhöht sich der Energieverbrauch und es entsteht übermäßig viel Staub. Beim Auswechseln oder Rotieren von Messern müssen Techniker sicherstellen, dass der Spaltabstand zwischen den rotierenden Messern und den stationären Messern genau nach den Herstellerangaben eingestellt wird. Dieser liegt häufig zwischen 0,2 mm und 0,5 mm. Bei diesem Vorgang müssen ordnungsgemäße Sperr- und Markierungsverfahren strikt eingehalten werden.
Nein. Sie funktionieren nach völlig unterschiedlichen mechanischen Prinzipien. Ein Hochgeschwindigkeitsgranulator ist für das präzise Schneiden kleinerer, handlicher Stücke konzipiert. Das direkte Zuführen von massiven, dickwandigen Spülpartikeln oder dichten Klumpen in die Schneidkammer übersteigt die Drehmomentkapazität des Motors. Dies führt zu einem sofortigen Abwürgen, zerbrochenen Rotorblättern oder einem katastrophalen Rotorausfall. Bei sperrigen Gütern ist immer eine Primärreduzierung erforderlich.
Für dünnwandige Artikel wie Wasserflaschen oder Verpackungsfolien reichen Standardmaschinen aus. Materialien mit hoher Schlagfestigkeit und Dichte erfordern ein robustes Modell. Beispiele hierfür sind dicke Rohre aus hochdichtem Polyethylen, Autostoßstangen, große spritzgegossene Blöcke und dichte Polycarbonatplatten. Diese Maschinen verfügen über solide Stahlrotoren, verstärkte Lagergehäuse und übergroße Schwungräder, um die zum Durchtrennen von zähen Polymeren erforderliche Trägheit zu erzeugen.
Die Auswahl der Siebgröße wird vollständig von Ihren Anforderungen an die Weiterverarbeitung bestimmt. Wenn das Mahlgut zum direkten Spritzgießen bestimmt ist, ist ein kleineres Sieb im Bereich von 8 mm bis 12 mm erforderlich, um ein gleichmäßiges Schmelzen im Zylinder sicherzustellen. Wenn das Material in eine Standardwaschstraße gelangt oder über einen Extruder pelletiert wird, ist im Allgemeinen ein größeres Sieb im Bereich von 15 mm bis 20 mm akzeptabel und bietet einen höheren Stundendurchsatz.
Übermäßiger Staub ist ein klarer Hinweis auf einen ineffizienten Schneidprozess. Dies wird am häufigsten durch stumpfe Klingen verursacht, die das Material eher pulverisieren als scheren. Es kann auch auftreten, wenn der Spalt zwischen rotierenden und stationären Messern zu groß ist. Die Zuführung von zu großem Material ohne primären Zerkleinerungsschritt führt dazu, dass der Kunststoff zu lange in der Schneidkammer herumspringt. Dies erzeugt übermäßige Reibung und Staub, bevor er klein genug ist, um durch das Sieb zu gelangen.
Die ideale Betriebsgeschwindigkeit für einen Sekundärgranulator liegt typischerweise zwischen 400 und 600 U/min. Dieser Hochgeschwindigkeitsbereich liefert die nötige kinetische Energie, damit die Messer sauber durch vorzerkleinertes Material schneiden können. Der Betrieb unterhalb dieses Bereichs kann zu unvollständigen Schnitten und Materialstaus führen, wohingegen eine Überschreitung dieses Bereichs übermäßige Hitze erzeugen kann, die zum Polymerabbau und zum Anhaften von geschmolzenem Kunststoff an den Wänden der Schneidkammer führen kann.
Während die Installation von zwei Maschinen den anfänglichen Stromverbrauch erhöht, sinkt der tatsächliche Energieverbrauch pro Kilogramm verarbeitetem Material in der Regel. Eine einzelne Maschine, die Schwierigkeiten hat, sowohl grobes Reißen als auch feines Granulieren durchzuführen, weist häufige Stromspitzen und ineffizientes Schneiden auf. Ein zweistufiges System ermöglicht jedem Motor einen reibungslosen Betrieb innerhalb seiner optimalen Lastkurve, wodurch energieverschwendende Drehmomentüberlastungen vermieden und die elektrische Gesamteffizienz erheblich verbessert werden.
Der Übergang von einem Engpass-Einzelmaschinenaufbau zu einer hochsynchronisierten zweistufigen Zerkleinerungslinie ist ein entscheidender Schritt für jeden ernsthaften Recyclingbetrieb. Durch die Kombination der rohen Kraft eines Primärzerkleinerers mit der Präzision eines speziellen Sekundärgranulators können Betriebe ihre Ausrüstung schützen, Energieverschwendung reduzieren und erstklassiges Mahlgut produzieren. Wenn Sie bereit sind, Ihren aktuellen Durchsatz zu bewerten und technische Lösungen zu erkunden, die auf Ihre spezifischen Polymerströme zugeschnitten sind, besuchen Sie Jwell Machinery, um Hochleistungsgeräte zu entdecken, die für moderne industrielle Anforderungen entwickelt wurden.


