
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-21 Herkunft:Powered


Haben Sie schon einmal beobachtet, wie eine Recyclingstraße perfekt brummt, nur um dann das quälende Knirschen eines massiven Materialstaus zu hören? Eine verstopfte Produktionslinie zerstört die Tagesproduktion. Eine schlechte Ernährung stellt einen schwerwiegenden Engpass dar. Es beeinträchtigt leistungsstarke Zerkleinerungsanlagen, verursacht mechanische Blockaden und verschwendet teure Arbeitsstunden.
Bei der Zufuhr industrieller Kunststoffabfälle handelt es sich nicht nur um die Bewegung von Material. Es erfordert eine präzise Steuerung des Materialflusses. Granulatoren verarbeiten eine bestimmte Menge Kunststoff pro Stunde. Wenn der Zuführmechanismus die Schneidkammer überlastet oder verkümmert, leidet das gesamte System. Der mechanische Verschleiß beschleunigt sich. Sicherheitsrisiken nehmen zu. Facility Manager müssen genaue Zuführmechanismen bewerten, um sie an bestimmte Betriebsparameter anzupassen.
Eine optimierte Beschickungsstrategie gibt den Rhythmus für Ihre gesamte Recyclinganlage vor. Passen Sie die Ansaugmethode an den Biss des Rotors an. Dadurch wird das wahre Potenzial Ihrer Ausrüstung freigesetzt.
Eine konstante Vorschubgeschwindigkeit verhindert zerstörerische Motorstromspitzen. Das gleichzeitige Abwerfen großer Mengen schweren Kunststoffs zwingt den Rotor dazu, plötzlich sein maximales Drehmoment auszuüben. Der Motor hat Mühe, sich durch eine dichte Masse zu bewegen. Dieser unregelmäßige Stromverbrauch verringert die Lebensdauer des Motors und erhöht den Energieverbrauch. Ein optimiertes Zuführsystem sorgt für einen dosierten Durchfluss. Es sorgt dafür, dass die Schneidkammer mit maximaler Nennkapazität läuft, ohne den Hochleistungsrotor abzuwürgen.
Die Sicherheit bei Zerkleinerungsvorgängen erfordert strenge technische Kontrollen. Flyback ist ein gefährliches Phänomen, bei dem der sich drehende Rotor scharfe Plastiksplitter heftig durch den Trichter zurückschleudert. Automatisierte Zuführsysteme halten die Bediener physisch vom Schneidbereich fern. Durch die Implementierung erweiterter Trichtergeometrien und physischer Barrieren wird der Rücklauf vollständig verhindert. Dadurch wird die Einhaltung strenger Arbeitssicherheitsstandards gewährleistet.
Eine Über- oder Unterversorgung einer Kunststoffzerkleinerungsmaschine wirkt sich direkt auf die tägliche Betriebszeit aus. Durch Überfütterung wird die Schneidkammer zu eng gepackt. Starke Reibung führt dazu, dass das Material schmilzt und nicht sauber schneidet. Der geschmolzene Kunststoff umhüllt die Rotorwelle und verursacht schwere Staus, die eine stundenlange manuelle Beseitigung erfordern. Eine Unterernährung führt zu einer schlechten Energieausnutzung. Die Anlage zahlt eine Prämie für den Betrieb eines leistungsstarken Motors, der leere Luft verarbeitet. Richtig aufeinander abgestimmte Systeme garantieren eine stabile Verarbeitung.
Bei der manuellen Beschickung wird ein Granulator von Hand beladen. Moderne Anlagen tendieren stark zur Automatisierung, dennoch dienen manuelle Trichter immer noch bestimmten Betriebskontexten. Für eine intelligente Anlagenplanung ist es von entscheidender Bedeutung, zu wissen, wann die Handfütterung sinnvoll ist.
Kleine Betriebe oder Spezialaufgaben profitieren von manuellen Trichtern. Betriebe, die kleine Spülmengen, Ausschussteile aus dem Spritzguss oder starre Klumpen verarbeiten, verlassen sich häufig auf diese Methode. Ein geringes Materialvolumen rechtfertigt nicht den Investitionsaufwand für einen automatisierten Förderer. Bediener können außerdem jedes Teil visuell prüfen, bevor es in die Kammer gelangt. Dies bietet eine manuelle Qualitätskontrolle für wertvolle technische Kunststoffe.
Die manuelle Zuführung bringt im großen Maßstab erhebliche Einschränkungen mit sich. Wenn ein Arbeiter ausschließlich für das Beladen der Maschine eingesetzt wird, entstehen exorbitante Arbeitskosten. Menschliche Bediener können über eine anstrengende Acht-Stunden-Schicht hinweg keine vollkommen konstante Vorschubgeschwindigkeit aufrechterhalten. Ermüdung setzt ein. Inkonsistente Motorbelastungen werden unvermeidlich. Das wiederholte Heben schwerer Kunststoffbehälter in einen Trichter wirft ebenfalls ernsthafte ergonomische Bedenken auf.
Wenn sich eine Einrichtung für einen manuellen Kunststoffbrecher für starre Platten oder Schalen entscheidet, sind strenge Sicherheitsmerkmale nicht verhandelbar. Schallgedämmte Trichter schützen den Bediener vor starkem Quetschgeräusch. Der Trichter muss mit Doppeltürklappen oder speziellen Rücklaufschutzvorhängen ausgestattet sein. Die tangentiale Zufuhrgeometrie leitet das Material in einem Winkel, anstatt es direkt auf den Aufwärtshub des Rotors fallen zu lassen. Dieses Design blockiert physisch den Auswurf gefährlicher Materialien.
Mittlere bis große Recyclinganlagen verlassen sich auf Förderbandsysteme als primäre Zuführ-Upgrade. Förderer verwandeln einen Batch-Prozess in eine kontinuierliche Produktionslinie. Sie bewältigen mühelos schwere, sperrige und gemischte Kunststoffabfälle.
Die Recyclingbranche erlebt derzeit einen massiven Wandel hin zu IoT-gestützter intelligenter Fütterung. Steigende Arbeitskosten und strengere Effizienzvorgaben treiben diesen Trend voran. Moderne Fördersysteme nutzen Frequenzumrichter, die direkt in das Bedienfeld des Granulatormotors integriert sind. Sensoren überwachen die Motorlasten in Echtzeit. Wenn die Rotorstromstärke ansteigt, verlangsamt der Antrieb das Förderband automatisch oder hält es an. Sobald die Kammer leer ist, nimmt das Förderband die normale Geschwindigkeit wieder auf. Diese geschlossene Kommunikation macht manuelle Eingriffe überflüssig, verhindert Staus und maximiert den Durchsatz pro Kilowatt.
Fremdmetall verursacht einen katastrophalen Ausfall der Klinge. Verirrte Schrauben, Muttern oder heruntergefallene Werkzeuge zerstören teure Rotormesser sofort. Durch die Installation von Magnetkopfrollen oder Überband-Metalldetektorspulen am Förderband wird dieses Problem gelöst. Das System erkennt und entfernt automatisch Eisen- und Nichteisenmetalle, bevor sie die Schneidkammer erreichen. Diese wichtige Integration gewährleistet die hohe Reinheit des endgültigen Kunststoffmahlguts.
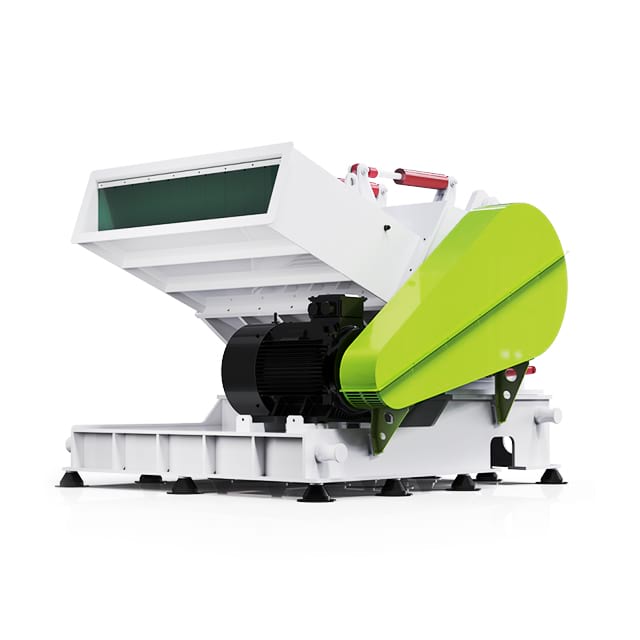
Standardtrichter basieren auf der Schwerkraft. Bei kontinuierlichen leichten oder flachen Materialien versagt die Schwerkraftzuführung völlig. Für diese speziellen Anwendungen sind aktive Zugmechanismen erforderlich.
Kunststofffolien, dünne Folien und thermoformbare Skelettbahnen weisen eine sehr geringe Schüttdichte auf. Diese Materialien werden in einen Standardtrichter geleitet und fangen den vom rotierenden Rotor erzeugten Aufwind auf. Sie schweben und überbrücken die Schneidmesser. Die Produktion stoppt, weil das Material nicht in die Schneidkammer gelangen kann. Aktive mechanische Kraft muss den Kunststoff nach unten ziehen.
Ein Zugvorschub nutzt Hochleistungs-Andruckwalzen, die direkt über der Schneidkammer positioniert sind. Diese Rollen greifen die flache Kunststoffbahn fest und ziehen sie physisch in den Granulator. Fortschrittliche Systeme synchronisieren die Geschwindigkeit der Andruckwalze präzise mit der Rotordrehzahl. Dadurch wird eine konstante Spannung der Folie aufrechterhalten, ein Umwickeln der Klingen verhindert und eine gleichmäßige Flockengröße gewährleistet.
Die direkte Integration eines Kunststoffplattenbrechers in eine aktive Produktionslinie maximiert die Effizienz. Der Traktionsvorschub befindet sich am Ende einer Thermoform- oder Folienextrusionslinie. Wenn die Skelettbahn den Former verlässt, wird sie kontinuierlich den Andruckwalzen zugeführt. Dieser geschlossene Kreislauf wandelt Schrott sofort wieder in verwertbares Mahlgut um. Dadurch entfällt die Notwendigkeit, Sperrmüllrollen zu lagern oder zu transportieren.
Industrielle Kapazitäten machen eine manuelle Behälterentleerung oft überflüssig. Automatisierte Dumper stellen die nächste Stufe der Massenbeschickungslogistik dar.
Hydraulische Dumper halten Standard-Industriebehälter sicher fest. Sie heben den Behälter hydraulisch an und kippen ihn langsam über ein Dosierband mit hoher Kapazität. Fortschrittliche Steuerungssysteme bestimmen den genauen Neigungswinkel und die Geschwindigkeit. Durch diese sorgfältige Regulierung wird sichergestellt, dass der Kunststoff gleichmäßig kaskadiert. Es verhindert plötzliche Materiallawinen, die sonst die Schneidkammer überfluten würden.
Automatisierte Entleerungssysteme sorgen durch Arbeitsreduzierung für eine schnelle Kapitalrendite. Ein einzelner Gabelstaplerfahrer stellt volle Behälter an der Kippstation bereit. Das automatisierte System übernimmt die physische Fütterung. Dadurch entfällt die Notwendigkeit, dass mehrere Arbeiter Material schaufeln müssen. Es verringert das Risiko von Verletzungen am Arbeitsplatz, die durch wiederholtes Heben schwerer Lasten entstehen, drastisch.
Die Auswahl eines Zuführmechanismus erfordert eine systematische Materialanalyse. Schüttdichte, Formflexibilität und Dicke bestimmen, wie Kunststoff mit dem Rotor interagiert. Eine Nichtübereinstimmung garantiert eine Materialüberbrückung und einen inkonsistenten Durchsatz.
| Materialkategorie | Typische Abfallbeispiele | Empfohlenes Zufuhrsystem | Wichtiger betrieblicher Nutzen |
|---|---|---|---|
| Starre Kunststoffe | PET-Flaschen, dicke Klumpen, Spülungen | Förderbänder oder Schwerlasttrichter | Verhindert Motorüberlastung durch dosierte Zufuhr. |
| Flexible Kunststoffe | LLDPE-Folien, PP-Gewebebeutel | Zwangsförderer oder Schneckenförderer | Überwindet geringe Schüttdichte und Materialbrückenbildung. |
| Lange Profile | PVC-Rohre, Fensterrahmen, Schläuche | Horizontale Rutschen mit hydraulischen Stößeln | Eliminiert Schlaggefahr und kontrolliert die Vorschubgeschwindigkeit. |
| Flache Kunststoffe | Tiefziehbahnen, Schalen, breite Platten | Zugwalzen und Andruckwalzen | Ermöglicht eine kontinuierliche automatisierte Inline-Verarbeitung. |
Die Umsetzung der Materialanalyse in die Anlagenintegration markiert den letzten Schritt bei der Ausrüstungsbeschaffung. Das Zuführsystem muss auf die physischen Gegebenheiten der Anlage und die nachgelagerten Verarbeitungskapazitäten abgestimmt sein.
Förderbandsysteme benötigen eine beträchtliche horizontale Bodenfläche, um den erforderlichen Neigungswinkel zu erreichen. Wenn der horizontale Platz streng begrenzt ist, müssen Ingenieure vertikale Ladeschnecken bewerten. Automatisierte Kistenkipper erfordern einen erheblichen vertikalen Deckenabstand, um schwere Container sicher heben und kippen zu können.
Die Fördermengen der Zuführung müssen perfekt zur Verarbeitungskapazität des Granulators passen. Wenn Sie den Einzug zu langsam betreiben, ist die Maschine nicht ausreichend ausgelastet. Eine zu schnelle Materialabgabe führt sofort zu Staus. Stellen Sie sicher, dass alle Förderbandgeschwindigkeiten und Antriebsrollendrehzahlen Antriebe mit variabler Frequenz verwenden, um der exakten Kapazität des Schneidrotors in Kilogramm pro Stunde zu entsprechen.
Ein Granulator fungiert als einzelner Knotenpunkt innerhalb einer umfassenden Recyclinglinie. Die Zufuhrrate wirkt sich direkt auf nachgeschaltete Extraktionssysteme aus. Wenn der Zubringer tausend Kilogramm pro Stunde in die Kammer schiebt, müssen die darunter liegenden Gebläse und Zyklonsilos genau diese Menge gleichzeitig evakuieren. Synchronisieren Sie das Fütterungssteuerpult mit der zentralen SPS für einen reibungslosen Betrieb.
Die Optimierung Ihrer Zerkleinerungslinie erfordert eine hochentwickelte Zuführstrategie. Ganz gleich, ob Sie intelligente Förderbänder, synchronisierte Antriebsrollen oder robuste manuelle Trichter einsetzen – die richtige Wahl verhindert Staus, schützt Motoren und senkt die Arbeitskosten. Analysieren Sie sorgfältig die Schüttdichte Ihres Materials und den Platzbedarf Ihrer Anlage. Für Facility Manager, die ihre Produktionslinien mit zuverlässigen Geräten mit hohem Durchsatz aufrüsten möchten, können Sie die fortschrittlichen technischen Lösungen von Jwell Recycling erkunden, um die genaue Konfiguration für Ihre betrieblichen Anforderungen zu finden.
Ja. Für Skalierungsvorgänge wird dringend empfohlen, den Vorschubmechanismus einer vorhandenen Maschine aufzurüsten. Standard-Granulatoren mit Schwerkraftbeschickung werden häufig mit nachgerüsteten Schrägförderbändern oder automatischen Kistenkippern ausgestattet. Die Nachrüstung spezieller Komponenten wie Antriebsrollen erfordert eine sorgfältige Bewertung des Trichterdesigns und der Kompatibilität des Bedienfelds. Überprüfen Sie immer die elektrischen Belastungsgrenzen, bevor Sie neue automatisierte Motoren integrieren.
Branchenexperten verwenden diese Begriffe oft synonym, sie bezeichnen jedoch unterschiedliche Stufen der Größenreduzierung. Ein Hochleistungsbrecher führt die primäre Zerkleinerung durch. Es zerkleinert massive, dichte Materialien wie z. B. dicke Spülungen in grobe Brocken. Ein Granulator übernimmt die sekundäre Zerkleinerung. Es schneidet kleinere Stücke in feine, gleichmäßige Flocken, die für die Extrusion geeignet sind. Beide erfordern speziell entwickelte Fütterungssysteme, um ohne Abwürgen zu funktionieren.
Der Materialrückschlag stellt eine ernste Gefahr dar, die durch die kinetische Rotationsenergie der Rotorblätter verursacht wird. Bei manuellen Trichtern müssen hochbelastbare Anti-Rücklaufvorhänge aus dickem Gummi oder geschichtete Metallklappen verwendet werden, die tief im Inneren der Kehle positioniert sind. Ein V-förmiges Schneidrotordesign zieht das Material von Natur aus zur Mitte und reduziert so den Auswurf nach oben. Durch den Übergang zu einem automatisierten Förderer mit geschlossenem Rutschensystem werden Bediener vollständig aus der Gefahrenzone entfernt.
Kunststoffplatten, Thermoform-Skelettbahnen und Industriefolien haben nicht das nötige Gewicht, um auf natürliche Weise in eine Schneidkammer zu fallen. Diese leichten Materialien werden manuell zugeführt und überbrücken den Hals oder flattern über den rotierenden Klingen. Dies führt zu unmittelbaren Produktionsengpässen. Ein spezieller Blatteinzug verwendet motorisierte Zugrollen, um die Bahn physisch zu greifen und sie mit einer kontinuierlich kontrollierten Geschwindigkeit nach unten zu ziehen. Dies verhindert Staus und sorgt für einen gleichmäßigen Schnitt.
Die ideale Vorschubgeschwindigkeit entspricht der maximalen Dauerdurchsatzleistung der Schneidkammer, ohne die Nennstromstärke des Motors zu überschreiten. Es handelt sich nicht um eine feste Zahl, sondern um ein dynamisches Gleichgewicht. Moderne Systeme verwenden Load-Sensing-Technologie, um den Motor auf etwa achtzig bis neunzig Prozent seiner Maximallast zu halten. Dieser Sweet Spot sorgt für maximale Leistung und verhindert gleichzeitig plötzliche Stromspitzen, die zum Abwürgen des Rotors führen könnten.
Brückenbildung entsteht, wenn leichte oder ineinandergreifende Materialien einen Bogen über dem Schneidrotor bilden und den Materialfluss stoppen. Um dies zu verhindern, vermeiden Sie es, große, verhedderte Mengen auf einmal wegzuschütten. Nutzen Sie die dosierte Förderbandzuführung, um das Material schrittweise einzuführen. Für extrem leichte Materialien wie Folien installieren Sie aktive Vorschubgeräte mit internen Schnecken oder Zugrollen, um den Kunststoff physisch nach unten in den Klingenbiss zu drücken oder zu ziehen.


