
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-06 Herkunft:Powered


Der weltweite Kunststoffabfall nimmt rasant zu und zwingt die Industrie dazu, ihren Umgang mit weggeworfenen Materialien zu überdenken. Polyethylen, allgemein bekannt als PE, ist wohl das am weitesten verbreitete Polymer auf dem Planeten. Sie finden es in allem, von Einkaufstüten bis hin zu robusten Industrierohren. Doch trotz seiner weit verbreiteten Verwendung ist es nach wie vor einer der am häufigsten entsorgten und schwierig zu recycelnden Kunststoffe.
Das Recycling von PE-Schrott stellt eine bekannte technische Herausforderung dar. Aufgrund seiner einzigartigen physikalischen Eigenschaften schmilzt es häufig, dehnt sich aus oder verstopft Standardreduktionsgeräte vollständig. Dieser betriebliche Albtraum lässt viele Facility Manager fragen, ob eine Standardfabrik tatsächlich die Spezialausrüstung bereitstellen kann, die für die effiziente Handhabung von PE-Schrott erforderlich ist.
Die kurze Antwort lautet: Ja. Allerdings ist es erforderlich, über Standardmaschinen hinauszugehen. Führende Hersteller unterstützen PE-Abfälle absolut, indem sie gezielte Systeme entwickeln. In diesem umfassenden Leitfaden werden wir untersuchen, wie die richtige Kombination aus kundenspezifischen Rotorkonstruktionen, Wärmemanagement und Primärzerkleinerungsausrüstung das Polyethylenproblem löst.
Betrachtet man die aktuelle Recyclinglandschaft, so verändert die Forderung nach Kreislaufwirtschaftsvorschriften die Anforderungen an die Ausrüstung grundlegend. Jüngste Branchenanalysen zeigen einen massiven Wandel hin zu hochreinem Post-Consumer-Recyclingharz. Aufgrund der Gesetze zur erweiterten Herstellerverantwortung sind Marken in vielen Regionen mittlerweile gesetzlich dazu verpflichtet, recyceltes PE in ihren Verpackungen zu verwenden. Folglich können sich Recyclinganlagen nicht mehr auf einfache Schredder verlassen, die Polymerketten durch übermäßige Hitze abbauen. Der Markt verlangt heute nach präzisionsgefertigten Granulieranlagen, die die ursprünglichen Eigenschaften des Kunststoffs bewahren. Dieser Gesetzes- und Marktdruck ist genau der Grund, warum die Investition in spezielle Reduktionsmaschinen nicht mehr nur eine betriebliche Modernisierung ist, sondern eine Überlebensnotwendigkeit.
Polyethylen ist ein technischer Thermoplast, der für seine Vielseitigkeit bekannt ist. Diese Vielseitigkeit führt zu riesigen Mengen an komplexem, vielfältigem Schrott. Die gewinnbringende Verarbeitung dieses Materials erfordert ein tiefes Verständnis seiner zugrunde liegenden physikalischen und thermischen Eigenschaften.
Auf molekularer Ebene zeichnet sich PE durch unterschiedliche Grade an Zugfestigkeit, Flexibilität und relativ niedrigen Schmelzpunkten aus. Abhängig von seiner Moleküldichte und Kettenverzweigung wird es im Allgemeinen in Polyethylen hoher Dichte und Polyethylen niedriger Dichte eingeteilt.
Polyethylen hoher Dichte weist eine lineare Struktur mit minimaler Verzweigung auf. Das Ergebnis ist ein dichtes, steifes Material, das üblicherweise für blasgeformte Chemikalienflaschen, dicke extrudierte Rohre und schwere Logistikkisten verwendet wird. Im Gegensatz dazu besitzt Polyethylen niedriger Dichte stark verzweigte Polymerketten. Dadurch entsteht ein flexibles, robustes Material, das sich ideal für Agrarfolien, Stretchfolien und Verpackungsbeutel eignet. Wenn diese beiden Varianten auf den Recyclingboden kommen, verhalten sie sich bei mechanischer Belastung völlig unterschiedlich.
Das Recycling dieses Polymers weist deutliche mechanische und thermische Probleme auf. Der Hauptverursacher ist reibungsbedingte Hitze. Während einer typischen Schicht erzeugen Standard-Schneidklingen eine enorme Reibung, wenn sie in den Kunststoff eingreifen. Da PE einen relativ niedrigen Schmelzpunkt hat – normalerweise liegt der Schmelzpunkt zwischen 105 und 130 Grad Celsius – kann diese Hitze dazu führen, dass das Material schnell weich wird.
Ohne ordnungsgemäßes Wärmemanagement stellen Bediener oft fest, dass geschmolzenes PE in der Schneidkammer verschmiert ist. Dies verstopft die Sieblöcher und führt zu stundenlangen ungeplanten Ausfallzeiten für das manuelle Schaben. Darüber hinaus neigt flexibles LDPE dazu, sich zu dehnen und um Standardrotoren zu wickeln, anstatt sauber geschert zu werden. Herkömmliche Low-End-Granulatoren versagen hier einfach, weil sie mit ungeeigneten Geschwindigkeiten arbeiten und nicht über die erforderliche Messergeometrie verfügen.
Um die thermischen und mechanischen Hürden von PE-Schrott zu bewältigen, ist Präzisionstechnik erforderlich. Ein professioneller Engineering-Partner verlässt sich nicht auf Einheitsmaschinen. Stattdessen entwickeln sie gezielte mechanische Lösungen, um das Polymer effizient zu verarbeiten, ohne seine molekulare Struktur zu zerstören.
Die Geometrie der Schneidkammer bestimmt den Erfolg des gesamten Vorgangs. Spezialisierte Hersteller entwickeln spezielle Rotorkonfigurationen, um sicherzustellen, dass PE in Scheiben geschnitten und nicht zerrissen, pulverisiert oder extrudiert wird.
Insbesondere bei flexiblen LDPE-Folien wird häufig eine V-Schnitt- oder Doppelscherenklingenkonfiguration verwendet. Dieses Design erzeugt einen lokalisierten Hochdruck-Scherpunkt, der dehnbare Materialien sauber schneidet. Es verhindert, dass sich der Kunststoff über die Klingenkante faltet. Durch die Aufrechterhaltung eines konstanten, extrem engen Schnittspalts und die Verwendung eines offenen Rotordesigns ermöglicht das Gerät einen besseren Luftstrom. Dies trägt natürlich dazu bei, das Material während der Verarbeitung abzukühlen. Bei starrem HDPE liefern schwerere Konstruktionen mit geschlossenem Rotor und hochverschleißfesten Stahlklingen die reine kinetische Energie, die zum Zertrümmern dicker Wände erforderlich ist, ohne den Antriebsmotor abzuwürgen.
Um der Gefahr des Schmelzens und Verschmierens direkt entgegenzuwirken, verfügen High-End-Granulatoren über fortschrittliche Wärmemanagementsysteme. Die Wasserkühlungstechnik ist häufig direkt in das Schneidkammergehäuse, die Statormesser und sogar die Rotorwelle integriert.
Durch die Zirkulation von gekühltem Wasser durch die Kernkomponenten der Maschine wird die Umgebungstemperatur in der Schneidkammer deutlich unter der Schmelzschwelle von Polyethylen gehalten. Dieses entscheidende Merkmal bewahrt die strukturelle Integrität der resultierenden Kunststoffflocken. Darüber hinaus wird sichergestellt, dass die Klingen sauber bleiben, was sich direkt auf den Marktwert des endgültigen recycelten Harzes auswirkt.
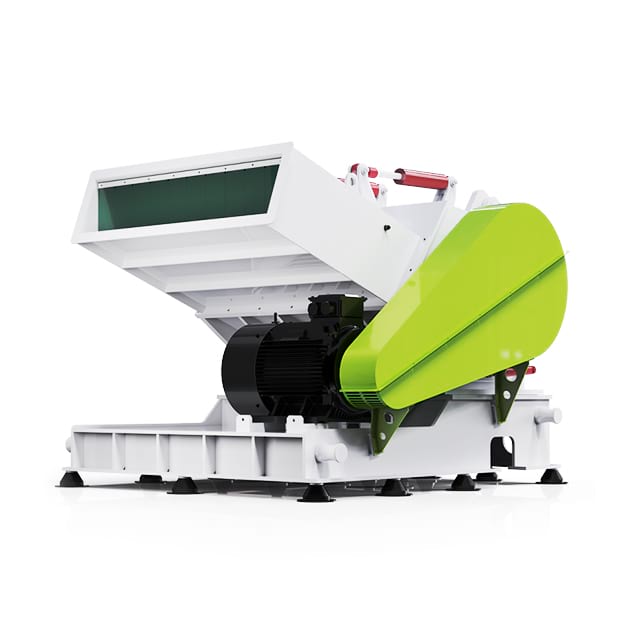
Während eine feine Granulierung erforderlich ist, um die für die endgültige Extrusion erforderliche Partikelgröße zu erreichen, ist dies selten der erste Schritt, wenn es um Post-Consumer- oder Post-Industrial-Abfälle geht. Der Versuch, die primäre Größenreduzierung zu überspringen, ist ein häufiger Betriebsfehler, der zu katastrophalen Anlagenausfällen führt.
Dicke oder sperrige Gegenstände – wie 50-Gallonen-Industriefässer, dickwandige HDPE-Rohre oder massive Extrusionsspülungen – können nicht direkt einem Sekundärgranulator zugeführt werden. Dadurch wird die Maschine starken mechanischen Erschütterungen ausgesetzt, die zum sofortigen Zerbrechen der Messer oder zum Durchbrennen des Motors führen können.
Genau hier wird eine Hochleistungs- Kunststoffzerkleinerungsmaschine zur obligatorischen ersten Verteidigungslinie. Diese Maschine ist für die Größenreduzierung auf Makroebene konzipiert und zerlegt massive, unregelmäßige Abfälle in grobe, handliche Stücke. Durch die Vorzerkleinerung des Materials erhält der nachfolgende Granulator eine gleichmäßige Zufuhr. Dies erhöht den Gesamtsystemdurchsatz erheblich und verlängert die Lebensdauer der feineren Granuliermesser.
| Funktion: | Standard-Granulator, | spezieller PE-Kunststoff-Brecher, |
|---|---|---|
| Rotordesign | Gerade Klinge, hohe Drehzahl | V-Schnitt / Doppelschere, optimiertes Drehmoment |
| Wärmemanagement | Nur luftgekühlt | Integrierte wassergekühlte Statoren und Kammer |
| Materialhandhabung | Staus auf dickem HDPE / LDPE-Wickelfolien | Schert sowohl starres als auch flexibles PE sauber |
| Durchsatzstabilität | Inkonsistente, häufige Ausfallzeiten | Kontinuierlich, durch Schwerkraft oder durch Traktion |
Während dreidimensionale Objekte wie Flaschen und Rohre auf die Schwerkraft angewiesen sind, um in den Schneidrotor zu gelangen, verhalten sich zweidimensionale Profile völlig anders. Flache Folien, thermogeformte Schalen und Endlosfolien erfordern hochspezialisierte Zuführmechanismen für eine sichere und effiziente Verarbeitung.
Flache, thermogeformte PE-Produkte stellen einen einzigartigen logistischen Albtraum dar. Bei der Einspeisung in einen Standard-Schwerkrafttrichter fehlt breiten Blechen die erforderliche Masse, um in den Rotorbiss zu fallen. Stattdessen neigen sie dazu, auf die rotierenden Klingen zu prallen, durchzurutschen, ohne geschnitten zu werden, oder die Kammeröffnung zu überbrücken, was zu schweren Verstopfungen führt. In der Vergangenheit waren die Bediener gezwungen, diese Bleche manuell mit Bandsägen vorzuschneiden. Dieser Prozess ist langsam, arbeitsintensiv und äußerst gefährlich.
Um manuelles Vorschneiden zu eliminieren und die Effizienz zu maximieren, haben führende Hersteller gezielte Maschinen entwickelt. Für kontinuierliche PE-Platten oder lange Folienrollen ist ein spezieller Kunststoffplattenbrecher der Industriestandard. Die Modelle der DYPS-P-Serie verfügen beispielsweise über zwei Andruckwalzen, die direkt am Zufuhreinlass montiert sind. Die Rollen greifen den flachen Kunststoff aktiv und ziehen ihn mit einer präzisen, synchronisierten Geschwindigkeit, die der Kapazität des Rotors entspricht, in die Schneidkammer und verhindern so eine Überlastung des Systems.
Ebenso für breite, starre PE-Platten und thermogeformte Verpackungen die Investition in einen schalenspezifischen wird Einheiten wie die DYPS-T-Serie sind mit verbreiterten, horizontalen Zufuhrkanälen ausgestattet, die so dimensioniert sind, dass sie breite Platten flach aufnehmen können. Sie ziehen das Material direkt in den Rotor, ohne dass es sich faltet oder verklemmt, und sorgen so für eine gleichmäßige Flockengröße und eine unterbrechungsfreie Produktion. Kunststoffbrecher dringend empfohlen.
Die Auswahl eines Geräteherstellers ist mit einem erheblichen Kapitalaufwand verbunden. Der richtige Partner fungiert als technischer Berater und stellt sicher, dass die Maschinen perfekt auf die spezifischen Durchsatzziele und Materialprofile Ihrer Anlage abgestimmt sind. Priorisieren Sie bei der Bewertung potenzieller Lieferanten die folgenden technischen Kriterien:
Modernes Recycling basiert nicht mehr ausschließlich auf der Umleitung von Abfällen. Es wird stark durch strenge Materialqualitätsstandards reguliert. Die Herstellung von Post-Consumer-Recyclingkunststoffen erfordert Präzisionstechnik, da das fertige Harz nahezu die gleiche Leistung erbringen muss wie neue petrochemische Polymere.
Globale Organisationen haben strenge Design- und Qualitätsrichtlinien für die PCR-Zertifizierung festgelegt. Um diese lukrativen Zertifizierungen zu erhalten, müssen Recyclinganlagen PE-Flocken produzieren, die völlig frei von Kreuzkontaminationen, gleichmäßiger Größe und thermisch stabil sind. Minderwertige Granulatoren, die Kunststoff zerreißen oder übermäßige Hitze erzeugen, erzeugen ein unregelmäßiges, minderwertiges Mahlgut. Dies führt zu schwankenden Schmelzflussindizes im Extruder und macht das Material für hochwertige Verpackungsanwendungen unbrauchbar.
Aufgrund des gesetzlichen Drucks müssen Käufer ihre Maschinen von einem erstklassigen Lieferanten beziehen. Low-End-Geräte können einfach nicht das unverunreinigte, hochkonsistente PE-Mahlgut produzieren, das zur Einhaltung dieser strengen neuen gesetzlichen Standards erforderlich ist. Die Investition in hochwertige, konforme Geräte ist eine entscheidende Strategie, um lukrative Verträge mit großen Marken für Konsumgüter zu sichern.
Eine Kunststoffzerkleinerungsmaschine wird typischerweise für die primäre Zerkleinerung auf Makroebene verwendet. Er ist mit massiven Rotoren und hochschlagfesten Klingen ausgestattet, die große, sperrige oder außergewöhnlich dicke PE-Schrotte in grobe, faustgroße Stücke zerkleinern. Ein Granulator ist eine Sekundärverarbeitungsmaschine. Es arbeitet mit engeren Klingentoleranzen und spezifischen Siebgrößen, um diese groben Stücke zu nehmen und sie präzise in feine, gleichmäßige Flocken zu schneiden, die für das direkte Schmelzen und Extrudieren geeignet sind.
Während einige Hochleistungsmaschinen über austauschbare Komponenten verfügen, um beides zu bewältigen, verhalten sich flexibles LDPE und starres HDPE bei mechanischer Belastung sehr unterschiedlich. Für flexibles PE sind häufig bestimmte Klingenwinkel erforderlich, beispielsweise ein V-Schnitt, und extrem enge Toleranzen zwischen Rotor und Untermesser, um zu verhindern, dass das dünne Material reißt oder sich um die Rotorwelle wickelt. Es wird dringend empfohlen, sich an Ihren Gerätehersteller zu wenden, um die genaue Rotorgeometrie zu konfigurieren, die für Ihren vorherrschenden Materialstrom erforderlich ist.
Standardmäßige Trichter mit Schwerkraftzuführung sind auf das Gewicht und die dreidimensionale Form des Schrotts angewiesen, damit dieser auf natürliche Weise in den Schneidrotor fällt. Flachen, thermogeformten PE-Produkten fehlt die erforderliche Masse und sie neigen dazu, in einem Standardtrichter aufgrund des durch den rotierenden Rotor erzeugten Aufwinds herumzuspringen, was zu Verstopfungen führt. Ein Kunststoffplattenbrecher ist speziell mit horizontalen Zufuhrkanälen oder automatisierten Zugrollensystemen ausgestattet, die die flachen Platten aktiv greifen und sie mit kontrollierter Geschwindigkeit direkt in die Schneidkammer ziehen.
Im Vergleich zu anderen Industriepolymeren hat Polyethylen einen relativ niedrigen Schmelzpunkt. Wenn eine Maschine mit zu hohen Geschwindigkeiten oder mit stumpfen Messern arbeitet, entsteht enorme Reibung. Diese Reibung wirkt als Wärmequelle und führt dazu, dass das PE schmilzt und verschmiert, anstatt sauber zu schneiden. Verschmierter Kunststoff überzieht die Schneidmesser und blockiert die Sieblöcher, was zu einem sofortigen Maschinenausfall und einer thermischen Zersetzung führt, die die Qualität des recycelten Harzes beeinträchtigt.
Die Durchsatzkapazität variiert erheblich je nach Motorgröße der Maschine, Rotordurchmesser und der spezifischen Art des zu verarbeitenden PE. Hochleistungs-Primärbrecher können dichte HDPE-Klumpen von 500 kg bis über 3.000 kg pro Stunde verarbeiten. Sekundärgranulatoren, die LDPE-Folien verarbeiten, arbeiten in der Regel zwischen 300 kg und 1.500 kg pro Stunde. Um die Motorleistung an Ihre Produktionsziele anzupassen, ist die Rücksprache mit einem Hersteller unerlässlich.
Die optimale Klingenkonfiguration für flexible LDPE-Folien ist das V-Schnitt- oder Doppelscheren-Design. Im Gegensatz zu geraden Klingen, die dazu führen können, dass sich dünne Filme falten oder um den Rotor wickeln, erzeugt das V-Schnitt-Design einen lokalisierten Scherpunkt mit hohem Druck. Dies sorgt für eine saubere, scherenartige Schneidewirkung, die leicht durch dehnbare Polymere schneidet und gleichzeitig Reibung und Wärmeentwicklung minimiert.
Ein professionelles Engineering-Team leistet weit mehr als nur die Betreuung von PE-Schrott. Sie entwickeln hochspezialisierte, belastbare Lösungen, um ihre einzigartigen betrieblichen Herausforderungen zu meistern. Unabhängig davon, ob Sie dicke HDPE-Rohre oder dünne LDPE-Verpackungen verarbeiten, ist die Wahl der richtigen Kombination aus gezielter Zerkleinerungs- und Granulierausrüstung der absolute Schlüssel zu Rentabilität und Nachhaltigkeit. Sind Sie bereit, Ihre Recyclinglinie zu modernisieren? Besuchen Sie Jwell Recycling , um unser komplettes Sortiment an speziellen Reduktionsmaschinen zu erkunden. Kontaktieren Sie noch heute unser Engineering-Team, um Ihre spezifischen Materialprofile zu besprechen, ein detailliertes Angebot anzufordern oder einen Live-Materialtest zu vereinbaren.


