
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-07 Herkunft:Powered


Einführung
Die Investition in industrielle Recyclingausrüstung ist ein wichtiger finanzieller Meilenstein für jede Produktionsanlage. Wenn Beschaffungsteams Angebote anfordern, sehen sie sich häufig mit einer enormen Preislücke zwischen Geräten der Einstiegsklasse und Premiummaschinen konfrontiert. Warum schwanken die Preise für Industriegranulatoren so stark? Ist der Premium-Preis nur ein Markenaufschlag oder spielen konkrete metallurgische und technische Faktoren eine Rolle?
Die Beschaffung unzureichender Zerkleinerungsgeräte führt zu einem Kapitalverlust. Außerdem wird dadurch die Effizienz der nachgeschalteten Extrusion erheblich beeinträchtigt. Facility Managern fällt es häufig schwer, diese Premium-Gerätekosten gegenüber den Stakeholdern zu rechtfertigen. In dieser Aufschlüsselung analysieren wir die genauen mechanischen Komponenten, strukturellen Spezifikationen und versteckten Betriebsvariablen, die den Preis bestimmen. Das Verständnis dieser zugrunde liegenden Kostentreiber trägt dazu bei, Ihre Produktionslinie zu schützen und Ihre langfristigen Recyclinginvestitionen zu maximieren.
Wichtige Erkenntnisse
Bevor wir uns mit mechanischen Besonderheiten befassen, ist es wichtig, die makroökonomischen Kräfte zu verstehen, die die Ausrüstungskosten beeinflussen. Aktuelle Branchenanalysen verdeutlichen einen weltweiten Wandel hin zu strengen Kreislaufwirtschaftsvorschriften. Sowohl Regulierungsbehörden als auch Verbraucher fordern jetzt einen höheren Anteil an Post-Consumer-Recyclinganteilen in neuen Produkten. Folglich sind Recyclinganlagen gezwungen, Mahlgut in nahezu reiner Qualität zu produzieren.
Diese Marktentwicklung bedeutet, dass die Investition in Maschinen mit hoher Toleranz kein optionaler Luxus mehr ist. Es handelt sich um eine kommerzielle Notwendigkeit. Heutige Extrusionsanlagen vertragen keine staubigen Flocken unterschiedlicher Größe. Der Preisaufschlag moderner Geräte ist tief in der Technik verwurzelt, die erforderlich ist, um diese strengen Leistungsstandards konsequent zu erfüllen. Hochwertiges Mahlgut führt direkt zu einem höheren Wiederverkaufswert auf dem Rohstoffmarkt und rechtfertigt die anfänglichen Investitionsausgaben.
Um Ausrüstungsangebote genau bewerten zu können, müssen Entscheidungsträger zunächst eine technische Basis festlegen. Diese Grundlinie unterscheidet eine Einweg-Standardeinheit von einer zuverlässigen Kunststoffzerkleinerungsmaschine, die für jahrzehntelangen Missbrauch gebaut wurde. Der Preisunterschied spiegelt kompromisslose Betriebssicherheit wider.
Standardgranulatoren sind für intermittierende, leichte Zyklen ausgelegt. Sie erfordern häufige Abkühlphasen, um mechanische Ausfälle zu vermeiden. Im Gegensatz dazu sind Hochleistungsmodelle speziell für den Dauerbetrieb konzipiert. Um diesen unermüdlichen Arbeitszyklus ohne Überhitzung zu erreichen, integrieren Premium-Maschinen hochentwickelte Wasserkühlungskanäle direkt in die Rotorwelle und die Lagergehäuse. Stellen Sie sich einen Bediener vor, der dichte thermoplastische Klumpen verarbeitet. Ohne ein robustes Wärmemanagement würde Reibungswärme das Material schnell zum Schmelzen bringen. Dies führt zu schweren Rotorblockaden und beeinträchtigt die metallurgische Integrität der Schneidmesser. Die Implementierung von Flüssigkeitskühlungsarchitekturen erhöht die Herstellungskosten erheblich.
Das ultimative Ziel jedes Zerkleinerungsprozesses ist die Erzeugung eines gleichmäßigen Mahlguts mit hoher Schüttdichte. Die Elite-Maschinen sind sorgfältig kalibriert, um gleichmäßige Flocken mit nahezu keiner Staubentwicklung zu produzieren. Präzision wird durch Klingenspaltkalibrierungen im Mikromillimeterbereich und optimierte Siebträgerdesigns erreicht. Dadurch ist die Ausgabe sofort für sensible Folgeprozesse wie die Dünnschichtextrusion oder das Hochgeschwindigkeitsspritzgießen vorbereitet. Dadurch entfällt die Notwendigkeit einer teuren Sekundärfiltration.
Aus feldtechnischer Sicht wirken Vibrationen als lautloser Zerstörer von Industriemaschinen. Eine erstklassige Einheit wird von einem massiven, soliden Stahlchassis verankert, das so konzipiert ist, dass es enorme Aufprallstöße absorbiert. Wenn Bediener schwere Behälter mit dickwandigem Spülgut in den Trichter schütten, verhindert der robuste Rahmen Mikrobrüche im Fahrgestell. Das schiere Volumen und die Industriequalität des verwendeten Stahls machen einen großen Teil der grundlegenden Herstellungskosten aus.
Über den äußeren Rahmen hinaus dienen interne mechanische Spezifikationen als direkte Kostenmultiplikatoren. Käufer finanzieren im Wesentlichen verbesserte Rohstoffe, engere CNC-Bearbeitungstoleranzen und weitaus bessere interne Komponenten.
Der Elektromotor fungiert als Herzstück der Zerkleinerungssequenz. Motoren mit hohem Drehmoment, die in der Lage sind, dichte technische Kunststoffe zu durchdringen, sind naturgemäß teurer. Darüber hinaus spielt die Abstammung des Motors eine entscheidende Rolle. Erstklassige Motorenhersteller bieten beispiellose Energieeffizienz und bewährte thermische Stabilität unter hoher Belastung. Sie bieten außerdem umfassende globale Garantieunterstützung und neutralisieren so zukünftige Betriebsrisiken effektiv.
Die Architektur des Rotors bestimmt genau, wie das Material aufgenommen und geschert wird. Solide Rotoren, die aus einem einzigen massiven Block geschmiedeten Stahls gefertigt sind, sorgen für eine hohe Trägheit, um sich durch schwere Klumpen zu beißen. Um eine perfekte dynamische Balance zu erreichen, sind jedoch Hunderte von Stunden präziser CNC-Bearbeitung erforderlich. Ein schlecht ausgewuchteter Vollrotor führt innerhalb weniger Monate zu heftigen Erschütterungen der Maschine und zur Zerstörung ihrer Lager. Die sorgfältige Konstruktion, die zum Auswuchten von Komponenten mit hoher Trägheit erforderlich ist, ist im Vergleich zu billigeren Hohlrotorkonstruktionen ein Hauptkostentreiber.
Schneidwerkzeuge stellen im gesamten Betrieb die am stärksten beanspruchten Teile dar. Standardklingen aus Kohlenstoffstahl sind günstig in der Herstellung, werden jedoch bei abrasiven Polymeren schnell stumpf. Premium-Maschinen verwenden hochwertige legierte Werkzeugstähle wie D2, SKD-11 oder Cr12MoV. Diese Metalle durchlaufen komplexe mehrstufige Wärmebehandlungen, um eine optimale Rockwell-Härte zu erreichen. Darüber hinaus erfordert die Implementierung komplexer Schneidgeometrien wie einer aggressiven Scherenschnittkonfiguration hochpräzise Rotorbefestigungspunkte. Dadurch steigen die Montagekosten zusätzlich.
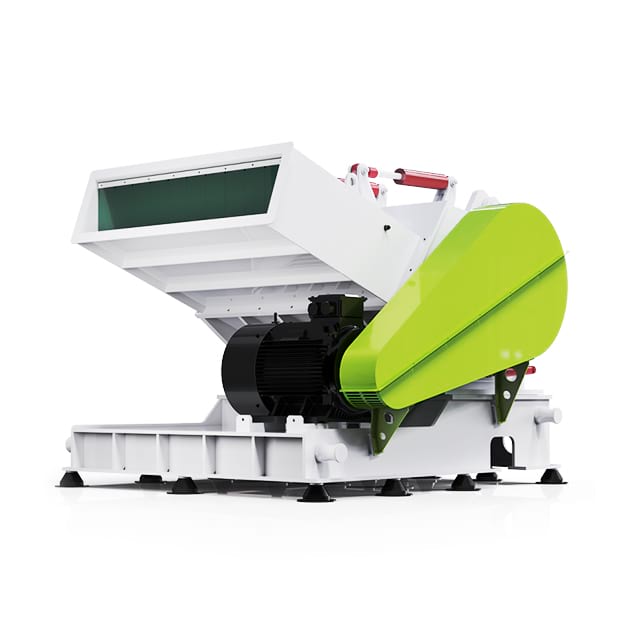
Polymere unterscheiden sich stark in ihrer Zugfestigkeit, Schlagzähigkeit und thermischen Empfindlichkeit. Gehen Sie niemals davon aus, dass ein allgemeiner Granulator alle Abfallströme effizient verarbeiten kann. Das spezifische physikalische Profil Ihres Abfallmaterials bestimmt die strukturellen Anforderungen der Ausrüstung.
Die Verarbeitung flexibler Materialien wie Agrarfolien oder PET-Flaschen erfordert im Allgemeinen weniger stumpfe Kraft, erfordert aber eine extreme Scherpräzision. Werden die Messerabstände nicht mit hauchdünnen Toleranzen eingestellt, falten sich flexible Folien über die Messer. Das Material wickelt sich fest um die Rotorwelle und blockiert den Motor. Die Präzisionsbearbeitung, die erforderlich ist, um diese engen Toleranzen unter Betriebsbelastung einzuhalten, erhöht die Ausrüstungskosten.
Extrudierte PVC- oder HDPE-Rohre stellen eine einzigartige geometrische und dichte Herausforderung dar. Das Einführen langer starrer Profile in einen Standardtrichter ist bekanntermaßen gefährlich und führt häufig zu einem heftigen Materialrückschlag. Für die sichere Verarbeitung dieses Schrotts ist ein spezieller Hochleistungs-Kunststoffbrecher erforderlich . Einheiten wie die DYPS-G-Serie verfügen über einzigartig abgewinkelte horizontale Zuführrutschen, die die Rohre nach und nach in die Schneidkammer ziehen. In Verbindung mit stark verstärkten Rotoren, die für die Bewältigung extremer Drehmomentspitzen ausgelegt sind, sind sie aufgrund dieser maßgeschneiderten Geometrie grundsätzlich teurer als Standardmodelle mit vertikalem Vorschub.
Das Recycling großer thermogeformter Verpackungen, Autotürverkleidungen oder großer Polycarbonatplatten stellt eine weitere logistische Hürde dar. Standardtrichter können ihrer Breite einfach nicht gerecht werden. Wenn es gezwungen wird, neigt flaches Material dazu, auf die Oberseite des sich drehenden Rotors zu prallen, anstatt aufgenommen zu werden. Betriebe, die diese Materialien verarbeiten, müssen in einen speziellen Kunststoffbrecher investieren , der mit einer besonders breiten Einfüllöffnung und Anti-Bounce-Rotorhaken ausgestattet ist. Die Konstruktion einer breiteren Schneidkammer ohne Beeinträchtigung der Steifigkeit der zentralen Welle erfordert dickere Stahlplatten und Hochleistungslager.
Um die konkreten Unterschiede zu veranschaulichen, die den Preisunterschied bestimmen, sehen Sie sich unten die wichtigsten technischen Kontraste an.
| Komponente/Funktion | Standard-Budget-Brecher | Hochleistungs-Industriebrecher |
|---|---|---|
| Fahrgestellbau | Dünner geschweißter Stahl, anfällig für Vibrationsermüdung | Massive massive Stahlplatte, CNC-gefräste Gelenke |
| Lagerplatzierung | Intern, Staub und Feuchtigkeit ausgesetzt | Außenbordkonstruktion, vollständig von der Kammer isoliert |
| Klingenmetallurgie | Einfacher Kohlenstoffstahl, häufiges Schärfen erforderlich | SKD-11- oder Cr12MoV-Werkzeugstahl, langlebige Schneide |
| Wartungszugang | Manuelles Entriegeln, sehr arbeitsintensiv | Automatische Öffnung hydraulisch oder motorisch |
| Ausfallrisiko | Hohe Gefahr von Rotorblockaden und Lagerschäden | Minimales Risiko, ausgelegt für den Dauerbetrieb rund um die Uhr |
Bei Kaufentscheidungen dient das physische Gewicht als einer der zuverlässigsten Indikatoren für den tatsächlichen Herstellungswert. Im Bereich der Größenreduzierung ist eine schwerere Maschine fast immer gleichbedeutend mit einem langlebigeren Vermögenswert.
In der Schneidkammer wird der Kunststoff tausende Male pro Minute heftigen Hochgeschwindigkeitsstößen ausgesetzt. Hochwertige Hersteller verwenden für die Kammerwände außergewöhnlich dicke Stahlplatten, um ein Durchbiegen oder Reißen bei dauerhafter mechanischer Belastung zu verhindern. Während die globalen Kosten für rohen Industriestahl schwanken, erhöht die Verwendung dickerer Stahlbleche unweigerlich den Grundpreis.
Wie jeder erfahrene Werksleiter weiß, sind Lager die stillen Opfer von Plastikstaub. Premium-Granulatoren verwenden ein Außenlagerdesign. Dies bedeutet, dass die Lagergehäuse physisch vollständig außerhalb der Schneidkammer isoliert sind. Diese architektonische Trennung verhindert, dass abrasives Mahlgut und Kühlwasser in das Lagerfett eindringen. Die Herstellung eines Außenbordmotors erfordert eine längere, individuell gefertigte Rotorwelle, was die Lebensdauer der Lager exponentiell verlängert.
Angesichts des weltweiten Arbeitskräftemangels und der zunehmend strengeren Sicherheitsvorschriften am Arbeitsplatz werden moderne Recyclinganlagen rasch auf automatisierte Anlagen umgestellt. Diese fortschrittlichen Add-ons erhöhen den anfänglichen Kaufpreis, sorgen aber langfristig für eine erhebliche betriebliche Effizienz.
Bei routinemäßigen Wartungsarbeiten wie dem Austausch stumpfer Klingen muss die schwere Schneidkammer aus Stahl freigelegt werden. Bei preisgünstigen Maschinen verbringen Bediener Stunden damit, schwere Stahlplatten manuell zu lösen. Dieser Prozess ist arbeitsintensiv und gefährlich. Premium-Modelle verfügen über motorisierte oder hydraulische Öffnungssysteme. Mit einem Knopfdruck lassen sich der schwere Trichter und die Siebhalterung in Sekundenschnelle sicher öffnen.
Ein Granulator arbeitet nicht im Vakuum. Das entstehende Mahlgut muss effizient zur nächsten Produktionsstufe transportiert werden. Fortschrittliche Systeme integrieren Zyklon-Staubabscheider und automatisierte pneumatische Gebläsesysteme direkt in die Steuerungsarchitektur. Diese Automatisierung evakuiert das Mahlgut sofort, saugt feine Staubpartikel ab und transportiert die sauberen Flocken zu einem Lagersilo.
Einkaufsmanager konzentrieren sich oft ausschließlich auf die anfänglichen Investitionsausgaben. Allerdings stellen industrielle Recyclinggeräte eine mehrjährige betriebliche Verpflichtung dar. Hinter niedrigeren Vorabkosten verbergen sich häufig höhere Betriebskosten, die über einen Drei- bis Fünf-Jahres-Zyklus hinweg stillschweigend die Gewinnmargen vernichten.
Strom ist nach wie vor einer der größten laufenden Gemeinkosten in jedem Kunststoffbetrieb. Der Stromverbrauch einer Zerkleinerungseinheit ist kontinuierlich. Ineffiziente Designs führen zu exorbitanten Stromrechnungen. Hochleistungsmodelle legen Wert auf Energieoptimierung durch hocheffiziente Motoren, die elektrische Leistung mit minimalem Wärmeverlust in mechanisches Drehmoment umwandeln. Optimierte V-Schnitt-Klingenwinkel reduzieren den physischen Widerstand. Da das Material sauber geschnitten und nicht stumpf zerrissen wird, benötigt die Maschine deutlich weniger Strom.
Bei preisgünstigen Maschinen kommen häufig minderwertige Legierungen zum Schneiden von Messern zum Einsatz. Bei der Verarbeitung abrasiver Polymere werden diese minderwertigen Klingen schnell stumpf. Eine stumpfe Klinge zwingt den Motor dazu, härter zu arbeiten, erhöht die Hitze in der Kammer und erzeugt staubiges Mahlgut. Die Produktion muss häufig unterbrochen werden, um die Klingen zu entfernen und zu schärfen. Im Gegensatz dazu behalten Premium-Werkzeugstähle ihre messerscharfe Schneide über exponentiell längere Zeiträume.
Die Auswahl der richtigen Ausrüstung erfordert einen äußerst systematischen Ansatz. Eine Überspezifikation einer Maschine bindet unnötiges Kapital, während eine Unterspezifikation zu chronischen Engpässen führt. Befolgen Sie diesen Bewertungsrahmen, um eine ausgewogene Investition sicherzustellen.
Definieren Sie zunächst Ihren genauen Durchsatz und Betriebszyklus. Überprüfen Sie die Materialerzeugungsrate Ihrer Anlage genau. Verarbeiten Sie einen stetig langsamen Schrottstrom direkt aus einer Spritzgießmaschine oder verarbeiten Sie große Lagerbestände stapelweise? Wählen Sie eine Maschine mit einer Kapazität, die zwanzig bis dreißig Prozent über Ihrem aktuellen Maximalbedarf liegt. Dieser Puffer verhindert, dass der Motor dauerhaft mit maximaler Last läuft.
Zweitens: Passen Sie die Maschine an die Materialeigenschaften an. Die Zugfestigkeit und Schüttdichte Ihres Schrotts müssen die innere Architektur bestimmen. Konsultieren Sie ausführlich die Hersteller zu Ihrem spezifischen Schrottstrom. Geben Sie detaillierte Daten zur Wandstärke und zu den physikalischen Abmessungen an.
Fordern Sie abschließend Probeläufe und Werksabnahmetests an. Renommierte Hersteller stehen fest hinter ihrer Technik. Senden Sie eine repräsentative Probe Ihres am schwierigsten zu verarbeitenden Schrotts an die Testeinrichtung des Herstellers. Überwachen Sie die Ausgabequalität genau, überprüfen Sie die tatsächlichen Durchsatzraten und achten Sie während des Tests auf übermäßige Wärmeentwicklung.
Abschluss
Die Kosten einer leistungsstarken Zerkleinerungsmaschine werden durch eine komplexe Matrix aus Motorleistung, Schaufelmetallurgie, struktureller Integrität und anwendungsspezifischer Technik beeinflusst. Während Hochleistungsmodelle und Spezialeinheiten einen deutlich höheren Anschaffungspreis erzielen, bieten sie eine unübertroffene Kapitalrendite. Sie profitieren von einer optimierten Energieeffizienz, drastisch reduzierten Ausfallzeiten und vorhersehbaren Wartungskosten. Schauen Sie bei der Budgetierung Ihres nächsten Geräte-Upgrades über den ursprünglichen Kostenvoranschlag hinaus. Bewerten Sie die Gesamtbetriebskosten genau, um sicherzustellen, dass der Betrieb profitabel bleibt. Für Anlagen, die bereit sind, auf kompromisslose industrielle Zuverlässigkeit aufzurüsten, erkunden Sie die fortschrittlichen Lösungen zur Größenreduzierung, die von Jwell Recycling entwickelt wurden, um genau Ihren Materialspezifikationen zu entsprechen.
FAQ
Die Preise variieren stark je nach Platzbedarf, Motorkapazität und der spezifischen industriellen Anwendung. Eine kleine Standardeinheit, die für leichte Spritzgussabfälle ausgelegt ist, kostet etwa 3.000 bis 5.000 US-Dollar. Im krassen Gegensatz dazu kann eine Hochleistungs-Industrieanlage, die mit hydraulischer Automatisierung, akustischer Schalldämmung, wassergekühlten Lagergehäusen und enormen Durchsatzkapazitäten ausgestattet ist, zwischen 20.000 und weit über 100.000 US-Dollar liegen. Die Kosten skalieren direkt mit der Menge des verarbeiteten Materials und der Strukturdichte, die für eine effektive Zerkleinerung erforderlich ist.
Hochleistungsmaschinen sind grundsätzlich für extrem raue Umgebungen konzipiert. Sie verwenden deutlich dickere Stahlplatten für das Chassis, um heftige Aufprallstöße abzufangen. Sie verfügen über solide, präzisionsgefertigte Stahlrotoren anstelle von Hohlkonstruktionen. Darüber hinaus verfügen sie über Klingen aus Premiumlegierung und Motoren mit hohem Drehmoment, die in der Lage sind, dichte Kunststoffe ohne Abwürgen zu scheren. Dieses Maß an robuster, überentwickelter Konstruktion erfordert teure Rohstoffe und hochqualifizierte Herstellungsprozesse.
Absolut. Die physikalischen Eigenschaften Ihres Polymers bestimmen die genaue erforderliche Technik. Weiche Kunststoffe oder dünne Folien können häufig mit kostengünstigeren Standardmaschinen mit einfachen Rotorkonstruktionen verarbeitet werden. Starre, dicke oder hochelastische Kunststoffe erfordern jedoch spezielle Geräte. Die Verarbeitung dicker Rohre erfordert Rotoren mit hoher Trägheit und speziell abgewinkelte Zuführrutschen. Breite Tabletts benötigen übergroße Trichter. Kundenspezifisches Engineering für bestimmte Materialprofile erhöht natürlich die Herstellungskosten.
Die Lebensdauer der Klinge hängt vollständig vom verarbeiteten Polymer und der Metallurgie des Messers selbst ab. Standardklingen aus Kohlenstoffstahl, die abrasive Materialien wie glasfaserverstärktes Nylon verarbeiten, müssen möglicherweise alle paar Tage geschärft werden. Premium-Werkzeugstahlklingen aus SKD-11 oder D2, die sauberes PET oder HDPE verarbeiten, können mehrere Wochen oder sogar Monate halten, bevor sie gewartet werden müssen. Durch die Vorabinvestition in hochwertigen Stahl wird der Wartungsaufwand über die gesamte Lebensdauer drastisch reduziert.
Das Rotordesign bestimmt die Schneideffizienz und den Energieverbrauch. Ein offener Hohlrotor eignet sich für leichte Materialien, da er einen ausreichenden Luftstrom ermöglicht, um die Kammer kühl zu halten. Für die Zerkleinerung von dichtem, schwerem Spülgut ist ein solider Rotor mit hoher Trägheit zwingend erforderlich, da er die bloße Masse nutzt, um sich durch zähe Materialien zu bewegen, ohne den Motor abzuwürgen. Fortschrittliche Designs wie versetzte V-Schnittkonfigurationen schneiden das Material sauber, anstatt es zu zerkleinern, was die Staubentwicklung reduziert und den Stromverbrauch senkt.
Durch die Priorisierung der Gesamtbetriebskosten in der ersten Kaufphase können die Betriebskosten gezielt gesteuert werden. Investieren Sie in eine Maschine mit hochwertigen, verschleißfesten Werkzeugstahlklingen, um die Schärfhäufigkeit drastisch zu reduzieren. Stellen Sie sicher, dass die Maschine einen energieeffizienten Motor in Kombination mit einem optimierten V-Schnitt-Rotordesign verwendet. Halten Sie sich schließlich strikt an routinemäßige vorbeugende Wartungspläne, um katastrophale, teure Komponentenausfälle zu vermeiden.
Für moderne Industrieanlagen ist die Investition in diese Modernisierungen dringend zu empfehlen und führt oft zu einer schnellen Kapitalrendite. Schallschutzgehäuse stellen sicher, dass Ihre Einrichtung den strengen Arbeitsschutzvorschriften entspricht. Automatisierungsfunktionen wie motorisierte Siebträger und pneumatische Staubsammelsysteme reduzieren die manuellen Arbeitsstunden, die für routinemäßige Wartung und Materialhandhabung erforderlich sind, drastisch.


