
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-05 Herkunft:Powered


Bei Ihnen stapeln sich Bauvorlagen aus Kunststoff? Diese robusten, mit Beton bedeckten Platten sind bekanntermaßen schwer zu recyceln. Ein spezielles System zur Größenreduzierung löst dieses Problem. In diesem umfassenden Ratgeber erfahren Sie genau, wie diese Maschinen funktionieren. Wir behandeln die strukturellen Unterschiede, auf die es ankommt, und die praktischen Schritte zur effektiven Verarbeitung starrer Bauabfälle.
Die Bauindustrie setzt Polymerplatten zunehmend als langlebige, wiederverwendbare Alternative zu herkömmlichen Holzschalungen ein. Diese Platten werden überwiegend aus hochdichtem Polypropylen, Polyethylen oder fortschrittlichen Verbundwerkstoffformulierungen hergestellt. Aus technischer Sicht sind diese Materialien ausdrücklich auf eine außergewöhnliche Zugfestigkeit und Schlagfestigkeit ausgelegt. Sie müssen dem enormen hydrostatischen Druck von gegossenem Beton standhalten, ohne sich zu verziehen, zu verbiegen oder zu brechen.
Da sie so konstruiert sind, dass sie unter extremer Belastung nicht brechen, stellen sie während der Recyclingphase eine erhebliche mechanische Herausforderung dar. Die Dicke dieser Platten liegt häufig zwischen 12 mm und 20 mm. Dadurch verfügen sie über eine hohe Steifigkeit. Wenn es in eine Schneidkammer eingeführt wird, widersteht diese Steifheit den Scherkräften, die normalerweise problemlos Standardverpackungskunststoffe durchschneiden würden.
Abgesehen von der inhärenten Zähigkeit des Polymers selbst erschwert auch der physikalische Zustand des Materials beim Erreichen einer Recyclinganlage den Prozess erheblich. End-of-Life-Schablonen werden in rauen, abrasiven Umgebungen eingesetzt. Folglich kommen sie selten sauber an. Die Oberflächen sind typischerweise mit getrockneten Betonresten, Quarzsand und abrasivem Schmutz bedeckt.
Noch wichtiger ist, dass Bauarbeiter während der Montage routinemäßig Metallschrauben, Nägel oder schwere Klammern in die Schalung treiben. Versucht eine Anlage, diese kontaminierten Abfälle ohne sorgfältige Vorbehandlung mit Standardgeräten zu verarbeiten, wirkt der abrasive Betonstaub wie eine hartnäckige Schleifpaste. Dadurch werden die Schneidkanten schnell beschädigt. Darüber hinaus führt das Geräusch eines versteckten Stahlnagels, der auf einen Standardrotor trifft, häufig zu Ausfallzeiten in Höhe von mehreren Tausend Dollar. Bediener müssen sich häufig mit abgebrochenen Messern, verbogenen Wellen oder einem völlig durchgebrannten Motor konfrontiert sehen.
Der globale Bausektor erlebt derzeit einen massiven Wandel hin zu nachhaltigen Praktiken. Jüngste Marktanalysen deuten auf eine steigende Nachfrage nach wiederverwendbaren Polymerschalungen gegenüber herkömmlichem Sperrholz hin. Diese Verschiebung wird durch strenge Umweltvorschriften und die dringende Notwendigkeit, die Entwaldung zu reduzieren, vorangetrieben. Dieser Übergang hat jedoch zu einem sekundären Engpass bei der Entsorgung am Ende der Lebensdauer geführt.
Da die Deponiegebühren weltweit in die Höhe schießen, werfen Baufirmen diese Bretter nicht mehr einfach weg. Branchendaten zeigen einen wachsenden Trend zum dezentralen Recycling vor Ort. Anstatt Spediteure für den Transport von Sperrmüll zu bezahlen, investieren zukunftsorientierte Auftragnehmer und regionale Abfallzentren in spezielle Zerkleinerungslinien. Die Fähigkeit, diese starren Polymere effizient zu verarbeiten, entwickelt sich schnell von einer Nischenfähigkeit zu einer Kernanforderung für moderne Abfallentsorgungsbetriebe. Die Umwandlung von Baustellenabfällen in Premium-Mahlgut ist heute eine äußerst profitable Strategie mit geschlossenem Kreislauf.
Ein häufiger Betriebsfehler in Recyclinganlagen ist der Versuch, Bauschalungen mit Leicht- oder Allzweckzerkleinerern zu verarbeiten. Standardmaschinen sind für die Verarbeitung dünnwandiger Materialien wie PET-Flaschen, PVC-Folien oder leichter Spritzgussverpackungen optimiert. Ihr struktureller Rahmen und ihre Motorkapazitäten sind für Materialien ausgelegt, die sich problemlos für das Schneiden mit hoher Geschwindigkeit und niedrigem Drehmoment eignen.
Wenn eine dicke Polymerplatte einer Standard- Kunststoffzerkleinerungsmaschine zugeführt wird , fehlt dem Rotor einfach die nötige kinetische Energie, um den dichten Kunststoff zu zerschneiden. Dieser Mangel an Trägheit führt dazu, dass das Material heftig auf den Rotor prallt und die Maschine blockiert. Durch das ständige Abwürgen wird der Motor thermisch und elektrisch extrem belastet. Im Feld führt dies unweigerlich zu vorzeitigen Anlagenausfällen und kostspieligen Produktionsausfällen.
Um Bauschalungen effektiv verarbeiten zu können, müssen Anlagen einen Hochleistungs-Kunststoffbrecher verwenden . Diese Maschinen sind mit grundlegenden strukturellen Unterschieden konstruiert, die darauf ausgelegt sind, starke Stöße zu absorbieren und zu überwinden. So verfügen Geräte nach dem Vorbild der DYPS-G-Serie über einen robusten Vollstahlrotor, der speziell für dickwandige Rohre und Vollprofile ausgelegt ist. Wenn ein dickes Brett auf die Schneidkammer trifft, wird ein schlecht geschweißter Rahmen durch den bloßen akustischen Schock und die Vibration zerrüttelt. Heavy-Duty-Modelle verfügen über wesentlich dickere Stahlrahmen, die diese starken Vibrationen dämpfen.
Darüber hinaus sind sie mit massiven Schwungrädern ausgestattet. Dieses Design maximiert die Rotationsträgheit. Wenn die Klinge auf eine 15 mm dicke Kunststoffplatte trifft, behält der Rotor seinen Schwung bei und schneidet durch das Material, anstatt abzuwürgen. Die Schneidkammer ist außerdem mit verschleißfesten Stahlplatten verstärkt, um dem kontinuierlichen Abrieb betonbeschichteter Kunststoffe standzuhalten.
| Merkmal | Standardausrüstung | Hochleistungsausrüstung |
|---|---|---|
| Zielmaterial | PET-Flaschen, Folien, dünne Verpackungen | Dicke Bretter, Rohre, Bauvorlagen |
| Rotordesign | Offen oder halboffen, leicht | Massiver Stahl, hohe Masse, großes Schwungrad |
| Antriebssystem | Hohe Geschwindigkeit, geringeres Drehmoment | Moderate Geschwindigkeit, extrem hohes Drehmoment |
| Schlagfestigkeit | Niedrig (anfällig für Blockierungen und Abwürgen) | Hoch (Behält die Trägheit bei dicken Schnitten bei) |
| Rahmenkonstruktion | Standardmäßig aus geschweißtem Stahl | Verstärkter, vibrationsdämpfender Schwerstahl |
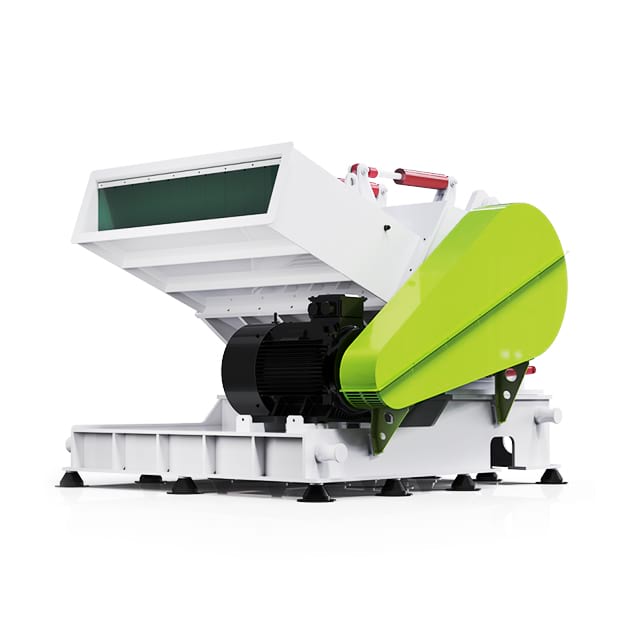
Der Schneidmechanismus ist zweifellos die kritischste Komponente bei der Verarbeitung abrasiver Baukunststoffe. Ein zuverlässiges System, das für diese Anwendung entwickelt wurde, verwendet Klingen, die aus Schnellarbeitsstahl oder speziellen legierten Stählen wie D2 oder SKD11 geschmiedet sind. Diese Premium-Materialien bieten eine überragende Rockwell-Härte und Verschleißfestigkeit. Dieser metallurgische Vorteil ermöglicht es ihnen, auch bei ständiger Einwirkung von Betonstaub eine scharfe Kante zu behalten.
Auch die Rotorblattgeometrie spielt eine entscheidende Rolle für die betriebliche Effizienz. Es wird dringend empfohlen, die Klingen im Chevron-Stil oder mit versetzten Klauen anzuordnen. Diese spezielle Geometrie sorgt dafür, dass die Kunststoffplatte schrittweise geschnitten wird, ähnlich wie beim Schneiden mit einer Schere. Das Material wird nicht über die gesamte Länge gleichzeitig geschlagen. Dieser progressive Schnitt reduziert die momentane Belastung des Motors drastisch und verhindert, dass die Maschine bei großen, flachen Platten erstickt.
Die Verarbeitung dicker Polymerschablonen erfordert eine enorme, unerbittliche Scherkraft. Hochleistungsfähige Elektromotoren gepaart mit hochbelastbaren Getriebesystemen erzeugen diese Kraft. Abhängig vom erforderlichen Durchsatz nutzen diese Maschinen Einzel- oder Doppelmotorkonfigurationen, bei denen das Drehmoment Vorrang vor der bloßen Drehzahl hat.
Das Antriebssystem umfasst häufig übergroße Keilriemen und Hochleistungsriemenscheiben, um die Kraft effizient zu übertragen und gleichzeitig einen wichtigen mechanischen Puffer bereitzustellen. Wenn ein unzerbrechlicher Fremdkörper, wie zum Beispiel ein großer Gerüsthalter aus Stahl, versehentlich in die Kammer eindringt, kann es zu einem leichten Durchrutschen der Bänder kommen. Dieser absichtliche Schlupf schützt den Motor und die Rotorwelle vor einem katastrophalen mechanischen Versagen.
Bauvorlagen sind von Natur aus sperrig, breit und umständlich zu handhaben. Ein Standard-Vertikaltrichter ist völlig unzureichend. Große Bretter können leicht Brücken bilden und sich horizontal verklemmen, bevor sie überhaupt die Schneidkammer erreichen. Um dieser Herausforderung zu begegnen, verfügen Spezialgeräte über abgewinkelte, weithalsige Trichter, die speziell für breite Profile entwickelt wurden.
Insbesondere für diese Aufgabe entwickelte Maschinen nutzen einen tangentialen Vorschubwinkel. Dadurch können lange Bretter auf natürliche Weise durch den Schneidvorgang selbst in den Rotor eingezogen werden. Für Betriebe mit höherem Volumen können automatisierte Förderbandzuführsysteme mit motorisierten Andruckwalzen integriert werden. Diese Systeme regulieren die Vorschubgeschwindigkeit und stellen so sicher, dass die Schneidkammer gleichmäßig versorgt wird, ohne dass sie überlastet wird. Dadurch bleibt die Motorstromstärke innerhalb optimaler Grenzen.
Der Recyclingprozess beginnt lange bevor der Kunststoff überhaupt in die Schneidkammer gelangt. Angesichts der hohen Verbreitung metallischer Verbindungselemente in Bauabfällen ist eine Vorsortierung ein obligatorischer erster Schritt. Die Bediener müssen die Schablonen visuell prüfen und große Betonbrocken oder Stahlklammern manuell abhebeln.
Anschließend wird das Material auf ein Zuführband gelegt, das mit Hochleistungsmagnetabscheidern wie Überbandmagneten oder Magnetkopfrollen ausgestattet ist. Diese leistungsstarken Magnete ziehen versteckte Eisenmetalle wie Schrauben, Nägel und Klammern heraus. Dieser entscheidende Schritt stellt sicher, dass nur Kunststoff und Reststaub in die Schneidkammer gelangen, wodurch die Integrität der Klinge erhalten bleibt und gefährliche Funken vermieden werden.
Sobald die gereinigten Schablonen in den Trichter gelangen, gleiten sie nach unten in die verstärkte Schneidkammer. Dabei dreht sich der Hochleistungsrotor mit einer berechneten, drehmomentstarken Drehzahl. Die im optimalen Schnittwinkel positionierten Rotationsmesser treffen auf die stationären Bettmesser.
Aufgrund der hohen Rotationsträgheit des massiven Schwungrads beißen sich die Rotorblätter aggressiv in den dicken Kunststoff. Das ohrenbetäubende Knacken des dicken Polymers, das dem Stahl nachgibt, ist ein Beweis für die Kraft der Maschine. Die V-förmige Klingenkonfiguration zieht das Material kontinuierlich in Richtung der Mitte des Rotors. Dies verhindert ein Verklemmen des Kunststoffs an den Seitenwänden und sorgt für einen gleichmäßigen, kontinuierlichen Schneidvorgang.
Am Boden der Schneidkammer befindet sich ein robustes Stahlsieb. Die genaue Größe der Löcher in diesem Sieb bestimmt die endgültige Partikelgröße des zerkleinerten Materials. Die Kunststofffragmente hüpfen weiter in der Kammer herum und werden wiederholt geschnitten, bis sie klein genug sind, um durch die Perforationen zu gelangen.
Für Bauvorlagen wird typischerweise eine Siebmaschenweite von 10 mm bis 16 mm verwendet, um den Anforderungen der nachgelagerten Extrusion gerecht zu werden. Sobald das Mahlgut das Sieb passiert, wird es sofort mithilfe eines pneumatischen Hochgeschwindigkeitsgebläsesystems oder eines Austragsförderers evakuiert. Eine schnelle Evakuierung ist absolut entscheidend. Es verhindert Materialansammlungen, übermäßige Reibung und Schmelzen in der Schneidkammer.
Die wirtschaftlichen Gründe für das Recycling von Kunststoffschalungen sind äußerst überzeugend. Hochdichtes Polypropylen und Polyethylen sind Premium-Polymere mit einer starken und anhaltenden Marktnachfrage. Wenn Bauunternehmen oder regionale Recyclinganlagen diese End-of-Life-Vorlagen verarbeiten, verwandeln sie sperrigen Problemmüll in ein wertvolles Gut.
Das resultierende saubere, zerkleinerte Granulat kann direkt an Kunststoffhersteller verkauft oder zu neuen Produkten reextrudiert werden. Zu den üblichen nachgelagerten Anwendungen gehört die Herstellung neuer Gebäudeschablonen, gewellter Kunststoffabflussrohre, industrieller Versandpaletten und Verbunddecks. Durch die Einrichtung eines geschlossenen Recyclingsystems schaffen zukunftsorientierte Unternehmen eine lukrative neue Einnahmequelle aus Materialien, die zuvor als Totalverlust galten.
Die Abfallentsorgung stellt nach wie vor einen enormen Betriebsaufwand für die Bauindustrie dar. Starre Bauvorlagen nehmen in Müllcontainern enorm viel Volumen ein. Dies führt zu häufigen Transportfahrten und exorbitanten Deponiegebühren.
Durch den Einsatz von Zerkleinerungsmaschinen vor Ort oder in einem regionalen Recyclingzentrum können Unternehmen das physische Volumen ihrer Abfälle drastisch reduzieren. Dies führt zu sofortigen, spürbaren Einsparungen bei den Logistik- und Entsorgungskosten. Darüber hinaus passt die Vermeidung dieser langlebigen Kunststoffe von Mülldeponien perfekt zu globalen Nachhaltigkeitsinitiativen und den Prinzipien der Kreislaufwirtschaft. Es reduziert den CO2-Fußabdruck, der mit der Herstellung von Neukunststoffen verbunden ist, erheblich.
Die Auswahl der geeigneten Zerkleinerungsausrüstung für Bauschalungen ist eine wichtige technische Entscheidung. Die erste zu bewertende Messgröße bei der Integration eines Kunststoffbrechers in Ihre Anlage ist der erforderliche Durchsatz, der typischerweise in Kilogramm oder Tonnen pro Stunde gemessen wird. Bei Bauplatten kann die Nennkapazität jedoch sehr irreführend sein. Die Rohdichte und die physikalischen Abmessungen der Platten haben großen Einfluss auf die tatsächliche Leistung.
Beispielsweise ist die DYPS-T-Serie speziell mit einem rechteckigen Zufuhreinlass ausgestattet, der sich perfekt für breite Platten und Schablonen eignet. Bei der Verarbeitung dünnwandiger Flaschen kann eine generische Maschine für eine Leistung von 1.000 kg/h ausgelegt sein. Dieselbe Maschine könnte ins Stocken geraten oder nur 400 kg/h produzieren, wenn sie mit dicken, hochdichten Bauschablonen gefüttert wird. Um die Kapazität genau beurteilen zu können, müssen Sie das Gesamtvolumen der Schneidkammer und den Durchmesser des Rotors bewerten. Größere Rotoren sorgen für eine höhere Trägheit, was zu einer größeren Scherkraft pro Umdrehung führt. Diese Trägheit ist wichtig, um in dicke Bleche zu beißen, ohne dass es zu einem plötzlichen Abfall der Motordrehzahl kommt.
Beim industriellen Recycling stehen Maschinenstillstände in direktem Zusammenhang mit Umsatzeinbußen. Aufgrund des häufigen Vorhandenseins von abrasivem Betonstaub sind Bauvorlagen bekanntermaßen eine hohe Belastung für die Ausrüstung. Daher ist die Beurteilung der Wartungsfreundlichkeit einer Maschine ebenso wichtig wie die Beurteilung ihrer Betriebsleistung.
Bei der Verarbeitung robuster Materialien müssen Sie Geräte bevorzugen, die für schwere Anwendungen ausgelegt sind. Suchen Sie nach Systemen mit motorisierten oder hydraulischen Mechanismen zum Öffnen des Trichters und zum Absenken des Siebträgers. Bei herkömmlichen Maschinen kann das Freilegen des Rotors für einen routinemäßigen Blattwechsel für ein Wartungsteam mehrere anstrengende Stunden manueller Arbeit erfordern. Die hydraulische Unterstützung verkürzt diese Zugriffszeit auf nur wenige Minuten. Dadurch wird die Gesamtverfügbarkeit der Anlage deutlich verbessert und die Wartungsermüdung verringert.
Eine Zerkleinerungsmaschine arbeitet selten völlig isoliert. Es handelt sich in der Regel um die erste oder zweite Stufe einer umfassenden Recyclinglinie. Die zerkleinerten Kunststoffflocken müssen schließlich gewaschen, getrocknet und einem Extruder zugeführt werden, um zu wiederverwendbarem Rohmaterial pelletiert zu werden.
Für eine ordnungsgemäße Integration ist eine sorgfältige Abwägung der Materialhandhabung erforderlich. Um eine nahtlose Integration zu gewährleisten, sollte das Austragssystem über ein pneumatisches Gebläse und einen Zyklonabscheider verfügen. Dieses System zieht das zerkleinerte Material aktiv durch das Bodensieb. Es verhindert einen Hitzestau in der Schneidkammer und entstaubt gleichzeitig das Material, bevor es in das Vorratssilo oder den Doppelschneckenextruder gelangt.
| Erforderlicher Durchsatz | Empfohlene Motorleistung | Rotordurchmesser | Ideale Downstream-Integration |
|---|---|---|---|
| 300 - 500 kg/h | 37 kW - 45 kW | 400 mm - 500 mm | Direkt zur Absackstation |
| 500 - 1.000 kg/h | 55 kW - 75 kW | 500 mm - 600 mm | Pneumatisches Gebläse zur Wäscheleine |
| 1.000 - 2.000+ kg/h | 90 kW - 160 kW | 600 mm - 800+ mm | Zyklonabscheider zum Extrusionssilo |
Die Schärfe der Rotor- und Statorblätter bestimmt die Effizienz des gesamten Betriebs. Wenn die Klingen stumpf werden, hört die Maschine auf, den Kunststoff sauber zu scheren. Stattdessen beginnt es, das Material aggressiv zu zerreißen oder zu zerschlagen. Dieser Reißvorgang erfordert deutlich mehr kinetische Energie, was zu einem gefährlichen Anstieg der Stromstärke und übermäßiger Reibungswärme führt.
Da Betonstaub stark abrasiv ist, verlieren die Messer deutlich schneller ihre Schärfe als bei der Verarbeitung sauberer Agrarfolien. Facility Manager sollten einen strikten, stundenbasierten Schärfungsplan erstellen, anstatt auf visuelle Anzeichen schlechter Leistung zu warten. Darüber hinaus muss der Spaltabstand zwischen den rotierenden Messern und den stationären Bettmessern sorgfältig neu kalibriert werden. Bei starren Kunststoffen wie Polymerplatten sollte dieser Spalt im Allgemeinen zwischen 0,2 mm und 0,5 mm liegen, um einen sauberen scherenähnlichen Schnitt zu gewährleisten.
Das mechanische Herzstück des Zerkleinerungsprozesses beruht vollständig auf den Hauptrotorlagern. Aufgrund der starken Stoßbelastungen, die beim Zerschlagen dicker Kunststoffplatten entstehen, sind diese Lager einer enormen Belastung ausgesetzt. Die Schmierprotokolle müssen strikt eingehalten werden, indem Hochtemperatur- und Hochdruck-Lithiumkomplexfett verwendet wird, um ein Durchbrennen der Lager zu verhindern.
Ebenso wichtig ist die routinemäßige Inspektion und Reinigung des Auswurfsiebs. Wenn die zerkleinerten Kunststoffschablonen Restfeuchtigkeit enthalten oder die Kammer aufgrund stumpfer Klingen überhitzt, kann der Kunststoff aufweichen und die Löcher im Sieb verstopfen. Ein verblendetes Sieb fängt Material im Inneren ein, wodurch der Motor überlastet wird und schließlich zum Stillstand kommt. Bediener sollten den Bildschirm am Ende jeder Schicht überprüfen. Wenn Sie teilweise geschmolzenes Granulat mit einer Drahtbürste entfernen, bevor es vollständig aushärtet, können Sie am nächsten Tag stundenlange Wartungsarbeiten einsparen.
Während ein spezialisiertes Recyclingsystem Bauvorlagen problemlos verarbeiten kann, ist die Auswahl eines robusten, hochbelastbaren Modells für diese anspruchsvolle Aufgabe eine absolute Notwendigkeit. Standardgeräte unterliegen schnell der Steifheit des Polymers und der abrasiven Beschaffenheit von Betonverunreinigungen. Durch die Investition in Maschinen mit drehmomentstarken Motoren, robusten Schnellarbeitsstahlmessern und hydraulischem Wartungszugang stellen Facility Manager sicher, dass ihre Abläufe reibungslos und effizient ablaufen.
Letztendlich verwandelt die Aufrüstung auf die richtige Zerkleinerungsausrüstung einen notorisch schwierigen Abfallstrom in ein hochprofitables Recyclinggut. Dies reduziert die Deponiekosten drastisch und unterstützt gleichzeitig aktiv eine industrielle Kreislaufwirtschaft. Wenn Sie mit starrem Bauschutt zu kämpfen haben, ist es an der Zeit, Ihre aktuelle Einrichtung zu bewerten. Entdecken Sie professionelle Hochleistungslösungen von Branchenführern wie Jwell Machinery, um das exakte Rotordesign und die Trichterkonfiguration zu finden, die auf Ihre spezifischen Anforderungen an das Schablonenrecycling zugeschnitten sind.
Während einige industrielle Zerkleinerungsgeräte Holz-Kunststoff-Verbundwerkstoffe verarbeiten können, wird die Verarbeitung reiner Holzbauvorlagen in speziell für Kunststoffe konzipierten Maschinen im Allgemeinen nicht empfohlen. Holz und Kunststoff besitzen grundsätzlich unterschiedliche Materialeigenschaften. Kunststoff schert und gibt bei Aufprall mit hoher Geschwindigkeit nach, während Holz dazu neigt, zu splittern und zu zersplittern. Das Einführen von Massivholzbrettern in eine polymerfokussierte Schneidkammer kann dazu führen, dass sich das Holz an den stationären Messern verklemmt. Dies kann möglicherweise die Rotorwelle verbiegen oder die Schneidmesser zerbrechen. Für Holzvorlagen ist ein spezieller langsam laufender Holzschredder oder ein Holzhäcksler die strukturell solide und sichere Wahl.
Bauschalungen kommen häufig verunreinigt mit Metallschrauben, Nägeln und Gerüstbolzen in Recyclinganlagen an. Wenn ein Metallbefestigungselement in die Schneidkammer gelangt, besteht die große Gefahr eines katastrophalen Ausfalls der Klinge. Um dies zu mildern, muss eine professionelle Recyclinglinie vor der Zerkleinerungsphase eine magnetische Trenntechnologie integrieren. Für den Fall, dass ein kleiner Nagel die Magnete umgeht, hängt die Überlebensfähigkeit der Maschine vollständig von der Klingenmetallurgie ab. Hochwertige Klingen aus Schnellarbeitsstahl oder D2-Werkzeugstahl verfügen über genügend Zähigkeit, um einen gelegentlichen Aufprall mit einem kleinen Nagel zu überstehen, ohne zu zerbrechen. Es wird jedoch zweifellos zu einer Beule an der Schneide führen, was eine sofortige Ausfallzeit zum Schärfen erforderlich macht.
Die Notwendigkeit eines Vorzerkleinerers hängt ganz von den physikalischen Abmessungen und der Dicke der zu verarbeitenden Bauvorlagen ab. Wenn die Kunststoffschalungsbretter außergewöhnlich breit, dick oder sperrig sind, kann die direkte Zuführung in eine Hochgeschwindigkeits-Schneidekammer dazu führen, dass das Material im Trichter herumprallt. Diese Überbrückung verhindert, dass der Rotor den Kunststoff erfasst. In diesen Szenarien ist die Implementierung eines zweistufigen Größenreduzierungsprozesses äußerst effizient. Ein Einwellen- oder Doppelwellenzerkleinerer arbeitet mit niedriger Drehzahl und extrem hohem Drehmoment, um massive Stücke in grobe Streifen zu zerreißen. Diese Streifen werden dann zur endgültigen Granulierung der Hochgeschwindigkeitsmaschine zugeführt.
Die ideale Endpartikelgröße für zerkleinerte Polymer-Bauvorlagen wird durch die Anforderungen der nachgeschalteten Verarbeitungsausrüstung, insbesondere der Waschstraße und der Extrusionsmaschinen, bestimmt. Für die überwiegende Mehrheit der im Kunststoffrecycling eingesetzten Doppelschnecken- oder Einschneckenextruder gilt eine einheitliche Flockengröße zwischen 10 mm und 16 mm als optimal. Wenn die Siebgröße zu groß ist, können sich Flocken im Hals des Extruders bilden. Wenn es zu klein ist, verbringt das Material übermäßig viel Zeit in der Schneidkammer und erzeugt Hitze, die die Molekülstruktur des Polymers zerstören kann.
Die Kapitalinvestition für ein leistungsstarkes Zerkleinerungssystem variiert je nach Durchsatzkapazität, Motorleistung und Strukturverstärkung erheblich. Kleine Industriebrecher, die für 300 kg/h ausgelegt sind, kosten etwa 15.000 bis 25.000 US-Dollar. Hochleistungssysteme, die speziell für abrasive, dicke Bauvorlagen mit hydraulischem Zugang, speziellen Weithalstrichtern und Motoren mit mehr als 90 kW entwickelt wurden, kosten jedoch typischerweise 40.000 bis über 80.000 US-Dollar. Bei der Kostenkalkulation müssen Käufer die massiven Einsparungen durch vermiedene Deponiegebühren und die Einnahmen aus dem Verkauf von Premium-Mahlgut berücksichtigen.
Der Stromverbrauch hängt direkt von der Motorgröße und dem Widerstand des Materials ab. Eine robuste Maschine, die 1.000 kg/h dicke Polymerplatten verarbeitet, erfordert im Allgemeinen einen Hauptmotor zwischen 55 kW und 75 kW. Einschließlich des Gebläsesystems und der Zuführbänder könnte die gesamte Linie 80 kW bis 90 kW pro Stunde verbrauchen. Um die Energieeffizienz zu optimieren, müssen Bediener die Messer scharf halten und eine gleichmäßige, dosierte Vorschubgeschwindigkeit sicherstellen. Stumpfe Messer oder unregelmäßiger Vorschub können zu Stromspitzen führen, was zu Stromverschwendung und übermäßiger thermischer Belastung des Motors führt.


