
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-05 Herkunft:Powered


Müssen farbige Kunststoffe zwangsläufig auf der Mülldeponie landen? Genau mit dieser Frage beschäftigen sich Betriebsleiter und Umweltingenieure seit Jahrzehnten. Durch Farbstoffverunreinigungen ist die Wiederverwendung pigmentierter Materialien äußerst schwierig. Durch das Mischen verschiedener Farbtöne entsteht oft minderwertiger, schlammiger Ausschuss, den nachgelagerte Hersteller einfach ablehnen. Das industrielle Narrativ verändert sich jedoch schnell. Heutige kommerzielle Recyclinglinien lösen dieses komplexe Problem, indem sie gefärbte Polymere effektiv sortieren, dekontaminieren und zu hochwertigen Waren weiterverarbeiten.
In diesem praktischen Engineering-Leitfaden erklären wir genau, wie diese Industriesysteme in der Fabrikhalle funktionieren. Wir werden die genauen Maschinen erkunden, die erforderlich sind, um lebendige Abfälle in profitable B2B-Materialien umzuwandeln. Dadurch erhalten Anlagenbetreiber und Öko-Unternehmer die technischen Erkenntnisse, die sie für den Aufbau eines hocheffizienten und ertragreichen Betriebs benötigen.
Betrachtet man die breitere globale Landschaft, so erlebt der Markt für recycelte farbige Kunststoffe einen massiven Wandel. Jüngste gesetzliche Vorschriften in ganz Europa und Nordamerika verlangen nun von Verbrauchermarken, dass sie einen bestimmten Prozentsatz an recycelten Post-Consumer-Inhalten in ihre Verpackungen integrieren. Da es einfach nicht genug durchsichtigen Kunststoffabfall gibt, um diesen steigenden weltweiten Bedarf zu decken, sind die Hersteller gezwungen, sich anzupassen. Wir sehen einen deutlichen Branchentrend, bei dem große Marken ihre Designphilosophien ändern. Sie setzen aktiv auf dunkle, graue oder leicht marmorierte Kunststoffe für Behälter und Strukturkomponenten, die nicht für Lebensmittel geeignet sind. Dieser regulatorische Vorstoß hat gemischtfarbigen Schrott von einer Entsorgungspflicht in einen hochliquiden Rohstoff verwandelt und den ROI-Zeitraum für Anlagen, die für die Verarbeitung ausgerüstet sind, drastisch verkürzt.
Während klares PET und natürliches HDPE auf dem Sekundärrohstoffmarkt hoch geschätzt werden, stellen farbige Kunststoffe besondere betriebliche und thermodynamische Hürden für Recyclingzentren dar.
Bei der Herstellung von Konsumgütern werden synthetische Pigmente und chemische Farbstoffe direkt an die Grundpolymermatrix gebunden. Im Gegensatz zu einfachen Oberflächenbeschichtungen werden diese Farbstoffe auf molekularer Ebene integriert. Bei der Verarbeitung dieser Materialien in der Fabrikhalle kann die für die Extrusion erforderliche starke Scherwärme manchmal dazu führen, dass sich minderwertige Pigmente zersetzen. Dieser thermische Abbau setzt flüchtige organische Verbindungen frei und kann die strukturelle Integrität des Basisharzes verändern. Folglich erfordert die Steuerung der thermischen Stabilität dieser gefärbten Polymere eine unglaublich präzise Temperaturkontrolle über mehrere Zylinderheizzonen hinweg.
Schauen wir uns das ästhetische Ergebnis des Mischens an. Werden rote, blaue, grüne und gelbe Plastikflocken ohne vorherige Farbsortierung zusammengeschmolzen, entsteht aus der Charge kein leuchtender Regenbogen. Stattdessen ergibt die Kombination verschiedener Pigmente ein dunkelschlammbraunes, dunkelgraues oder schwarzes Pellet. Da diese gemischten Pellets nicht in hellere oder leuchtendere Farben eingefärbt werden können, ist ihr ästhetischer Marktwert von Natur aus geringer als der von klaren recycelten Pellets. Klare Pellets bieten Verpackungsherstellern unbegrenzte Färbbarkeit.
Schwarzer Kunststoff führt zu einem deutlichen technischen Fehler in herkömmlichen Sortieranlagen. Bei Gegenständen wie Essenstabletts und Automobilkomponenten kommt in hohem Maße Rußpigment zum Einsatz. Die meisten automatisierten Materialrückgewinnungsanlagen verlassen sich auf optische Nahinfrarot-Scanner, um die chemische Signatur verschiedener Kunststoffharze zu identifizieren. Ruß absorbiert jedoch Infrarotlicht vollständig. Dadurch empfängt der Scanner kein Bounce-Back-Signal. Der schwarze Kunststoff wird für die Maschine praktisch unsichtbar, was zu häufigen Fehlidentifizierungen und der Weiterleitung in Mülldeponien führt.
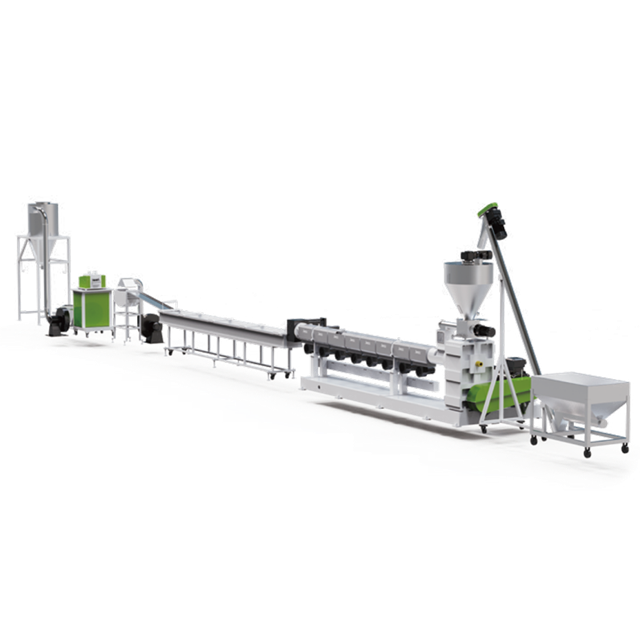
Die Umwandlung eines ausrangierten farbigen Waschmittelbehälters in einen brandneuen Rohstoff gelingt nicht mit einem einzigen Gerät. Es erfordert einen synchronisierten Ablauf hochbeanspruchter Industrieprozesse. Hier ist der genaue Weg von farbigem Kunststoffabfall durch eine kommerzielle Anlage.
Der Prozess beginnt mit der Massenansammlung von Post-Consumer- oder Post-Industrial-Abfällen. Zunächst werden Schüttgüter einer strengen Vorsortierungsphase unterzogen, um grobe Verunreinigungen wie Metallklammern und schwere Pappe zu entfernen. Farbige Kunststoffe werden dann nach Harztyp sortiert und mithilfe automatischer optischer Hochgeschwindigkeitssortierer in verschiedene Farbströme getrennt.
Nach der Sortierung muss der sperrige Kunststoffabfall auf eine einheitliche Größe reduziert werden, um ein aggressives Waschen und gleichmäßiges Schmelzen zu ermöglichen. Das Material wird einer Hochleistungs-Schneidkammer zugeführt. Durch den Einsatz eines industriellen Kunststoff-Recycling-Schredders wird sichergestellt, dass dicker, starrer Abfall in gleichmäßig handhabbare Flocken zerkleinert wird. Die Einhaltung einer konstanten Flockengröße von 10 mm bis 15 mm ist von entscheidender Bedeutung. Unregelmäßig große Stücke schmelzen später im Extruder unterschiedlich schnell, was zu einem starken Polymerabbau und einer ungleichmäßigen Farbverteilung führt.
Farbige Kunststoffe werden häufig mit Papieretiketten, starken chemischen Klebstoffen, organischen Rückständen und abrasivem Schmutz geliefert. Wenn diese Verunreinigungen in die Schmelzphase gelangen, verkohlen sie sofort. Dies führt zu starken Verfärbungen, üblen Brandgerüchen und strukturellen Hohlräumen im fertigen Pellet. Um dem entgegenzuwirken, werden die Flocken in einer intensiven Recycling-Waschanlage verarbeitet . Diese Systeme nutzen Hochgeschwindigkeits-Reibscheiben mit über 1000 U/min, ätzende Heißwasserbäder und chemische Reinigungsmittel, um alle mikroskopisch kleinen Oberflächenverunreinigungen zu entfernen.
Die sauberen, knochentrockenen farbigen Flocken werden anschließend in den Trichter eines Extruders gefüllt. Im beheizten Zylinder erzeugt eine rotierende Schnecke mechanische Scherung und Reibung, um den Kunststoff allmählich zu homogenisieren. Fortschrittliche Systeme nutzen in dieser Phase eine Doppelzonen-Vakuumentgasung, um Feuchtigkeit und flüchtige Gase zu extrahieren, die von den erhitzten Farbstoffen freigesetzt werden. Der geschmolzene Kunststoff wird dann durch einen Mikrosiebwechsler gepresst, um Spuren von Verunreinigungen herauszufiltern.
Im letzten Schritt wird der gefilterte, geschmolzene, farbige Kunststoff durch eine Lochplatte gedrückt. Eine Hochleistungs- Kunststoffgranuliermaschine schneidet das heiße Material an der Düsenfläche mit rotierenden Messern. Diese heißen Stücke werden über ein Zentrifugal-Wasserringsystem schnell abgekühlt, wodurch gleichmäßige, strukturell einwandfreie, gefärbte Pellets entstehen, die für die kommerzielle Verpackung und den Wiederverkauf bereit sind.
Um einen hochprofitablen Betrieb aufzubauen, muss in spezielle Maschinen in Industriequalität investiert werden, die den besonderen thermischen und physikalischen Anforderungen gefärbter Polymere gerecht werden. Nachfolgend finden Sie die erforderliche Kernausrüstung.
Die erste Verteidigungslinie bei jeder Strategie zur Größenreduzierung ist der Aktenvernichter. In den Anlagen werden typischerweise Einwellen-Zerkleinerer eingesetzt, die mit gehärteten DC53- oder D2-Stahlmessern ausgestattet sind. Das vom hydraulischen Schieber und den Drehmessern ausgeübte enorme Drehmoment sorgt dafür, dass sperriger Schrott wie Chemiefässer effizient pulverisiert wird, ohne die Produktionslinie zu blockieren.
Die Dekontamination ist wohl der wichtigste Schritt zur Erhaltung der ästhetischen und mechanischen Qualität farbiger Kunststoffe. Eine Standardlinie umfasst Sink-Schwimm-Trenntanks, um schwimmende Polyolefine anhand der Dichte von sinkendem PVC zu trennen. Das Entfernen jeglicher Kleberspuren ist eine Selbstverständlichkeit. Eventuell verbleibende organische Stoffe verbrennen während der Extrusion und führen zu schwarzen Flecken, die eine farblich sortierte Charge völlig ruinieren.
Ein großer Teil des weltweiten farbigen Kunststoffabfalls besteht aus Polypropylen und Polyethylen. Diese sind häufig in bunten Shampooflaschen und Flaschenverschlüssen zu finden. Da diese Materialien über spezifische Schmelzindexe verfügen, liefern Allzweckextruder oft unterdurchschnittliche Ergebnisse. Durch den Einsatz einer speziellen PP-PE-Pelletierlinie wird das Temperaturprofil optimiert. Durch die Verwendung eines maßgeschneiderten Schneckenlängen-zu-Durchmesser-Verhältnisses von 32:1 oder 36:1 verhindert diese gezielte Technik, dass die Polymerketten unter Hitzebelastung reißen. Dadurch wird sichergestellt, dass die endgültigen farbigen Pellets eine außergewöhnliche Schlagfestigkeit behalten.
Um die wirtschaftliche Machbarkeit der Verarbeitung von farbigem Schrott wirklich zu verstehen, müssen Werksleiter ihre Gerätekonfiguration auf ihren Zielmarkt abstimmen. Die folgende Tabelle zeigt, wie sich die Sortierkomplexität direkt auf den Produktwert auswirkt.
| Rohstoffvorbereitung | Erforderliche Technologie | Endproduktergebnis | Kommerzieller Wert |
|---|---|---|---|
| Gemischte Farben, unsortiert | Standard-Schredder + Waschen + Pelletierer | Dunkelgraue oder schwarze Pellets | Medium. Hohe Nachfrage nach Industrierohren und Terrassendielen. |
| Farbsortierte Streams | NIR-Scanner + optische RGB-Sortierer | Reine einfarbige Pellets | Hoch. Gegen Aufpreis an Verbraucherverpackungsmarken verkauft. |
| Stark kontaminierter Schrott | Heiße Reibscheiben + Laser-Schmelzfiltration | Saubere Pellets mit hoher Zugfestigkeit | Hoch. Geeignet für hochbelastete Strukturformteile. |
Die finanzielle Rentabilität des Recyclings farbiger Kunststoffe hängt direkt von der chemischen Reinheit der sortierten Ströme ab. Moderne Anlagen sind auf fortschrittliche sensorbasierte Technologien angewiesen, um eine Sortiergenauigkeit von bis zu 99 Prozent bei unglaublichen Geschwindigkeiten zu erreichen.
Die Nahinfrarotspektroskopie bleibt der Industriestandard zur Identifizierung von Kunststoffharzen. Während gemischte Kunststoffgegenstände über ein Förderband rasen, reflektieren NIR-Sensoren Licht von ihnen. Verschiedene Polymere reflektieren aufgrund ihrer molekularen Struktur einzigartige Lichtsignaturen. Dadurch kann das System eine grüne PET-Flasche sofort von einer grünen HDPE-Flasche trennen.
Sobald die Harzarten erfolgreich getrennt sind, übernehmen hochauflösende Vollfarb-RGB-Kameras die Arbeit. Diese optischen Sortierer können Millionen kleinster Farbabweichungen erkennen. Innerhalb von Millisekunden schießen gezielte Druckluftstöße blaue Flocken in einen Behälter und rote in einen anderen. Um das berüchtigte Problem des schwarzen Plastiks zu bekämpfen, integrieren moderne Einrichtungen rasch künstliche Intelligenz. KI-gesteuerte Roboterarme nutzen Deep-Learning-Algorithmen, um Kunststoffe anhand ihrer physischen Form und visuellen Textur zu identifizieren, anstatt sich ausschließlich auf Infrarotlicht zu verlassen.
Ein häufiges Zögern unter Recyclinganlagenmanagern ist der vermeintliche Mangel an Marktnachfrage. Allerdings haben Fortschritte in der Materialwissenschaft die kommerziellen Anwendungen dieser Materialien drastisch erweitert.
Wenn eine Anlage fortschrittliche optische Sortiertechnologien einsetzt, um farbige Flocken vor der Extrusion zu trennen, behalten die resultierenden Pellets einen erheblichen ästhetischen Wert. Ein reiner Strom roter HDPE-Flocken kann zu einheitlichen roten Pellets extrudiert werden. Hersteller kaufen diese eifrig, um farbige Kosmetikverpackungen, landwirtschaftliche Behälter und Haushaltsflaschen herzustellen.
Wenn eine perfekte Sortierung wirtschaftlich nicht sinnvoll ist, werden farblich gemischte Kunststoffe zusammengeschmolzen. Die resultierenden dunkelgrauen oder schwarzen Pellets verlieren ihren spezifischen Farbwert, behalten aber genau die gleiche Zugfestigkeit und chemische Beständigkeit wie klare Gegenstücke. Für diese dunklen Pellets gibt es einen riesigen Industriemarkt mit hohem Volumen. Zu den Anwendungen gehören Hochleistungsentwässerungsleitungen in der Landwirtschaft, Verbunddecks für den Außenbereich, kommunale Mülltonnen und versteckte strukturelle Abschirmungen in der Automobilindustrie.
Die Investition in gewerbliche Recyclinganlagen erfordert erhebliche Kapitalaufwendungen. Entscheidungsträger müssen vor der Anschaffung von Maschinen eine gründliche Bewertung ihrer spezifischen Betriebsparameter durchführen.
Der erste Schritt ist eine gründliche Analyse des ankommenden Plastikmülls. Die Maschinen müssen perfekt auf den jeweiligen Polymertyp und die physikalische Form des Schrotts abgestimmt sein. Für starre Kunststoffe sind leistungsstarke Einwellenzerkleinerer erforderlich, während für flexible Folien Zwangsverdichter erforderlich sind.
Anlagenmanager müssen ihren erforderlichen Durchsatz genau berechnen, um eine langfristige Rentabilität sicherzustellen. Die Kapazität wird typischerweise in Tonnen pro Stunde gemessen. Berücksichtigen Sie immer den Ertragsverlust, der während der Wasch- und Schmelzfiltrationsstufen auftritt. Darüber hinaus bestimmt Ihr Zielmarkt die Komplexität der erforderlichen Maschinen. Die Herstellung hochwertiger farbspezifischer Pellets erfordert umfangreiche Investitionen in eine hochwertige Schmelzefiltration. Durch die Produktion großer Mengen gemischtfarbiger Industriepellets können Sie mehr Budget für die Extrusion mit hohem Durchsatz bereitstellen.
Lösungen von der Stange liefern selten optimale Ergebnisse. Es wird dringend empfohlen, mit Geräteherstellern zusammenzuarbeiten, die modulare, anpassbare Systeme anbieten. Ein seriöser Lieferant entwickelt eine maßgeschneiderte Wasch- und Pelletierungslinie, die speziell auf Ihre farbigen Kunststoffabfälle abgestimmt ist.
Farbiger Kunststoffabfall ist kein Abfallprodukt, sondern eine sehr wertvolle Ressource. Bei richtiger Verarbeitung schließt es die kritische Lücke zwischen Plastikverschmutzung und nachhaltiger industrieller Fertigung. Die Investition in zuverlässige, umfassende Maschinen stellt sicher, dass pigmentierte Polymere effizient in profitable Rohstoffe umgewandelt werden. Durch die Beherrschung der Sortieranforderungen, Dekontaminationsanforderungen und speziellen Extrusionstechniken können Facility Manager einen anspruchsvollen Abfallstrom in einen äußerst lukrativen Geschäftsbetrieb verwandeln. Wenn Sie bereit sind, Ihre Anlage zu modernisieren, besuchen Sie Jwell Recycling, um maßgeschneiderte Wasch- und Pelletierungslinien zu erkunden, die genau auf Ihre Produktionsziele zugeschnitten sind.
Ja, Sie können während des Extrusionsprozesses verschiedenfarbige Kunststoffe mischen. Aufgrund der Mischung verschiedener Pigmente sind die resultierenden Pellets jedoch typischerweise dunkelgrau, dunkelbraun oder schwarz. Während sie ihren besonderen ästhetischen Reiz für Verbraucherverpackungen verlieren, bleiben diese gemischtfarbigen Pellets strukturell stabil. Sie sind sehr gefragt für industrielle Anwendungen, bei denen die Farbe keine Rolle spielt, beispielsweise bei landwirtschaftlichen Rohrleitungen und Baumaterialien.
Traditionelle Recyclingzentren verlassen sich auf optische Nahinfrarot-Sortiermaschinen, um verschiedene Arten von Kunststoffharzen zu identifizieren. Das Rußpigment, das zum Färben von schwarzem Kunststoff verwendet wird, absorbiert dieses Infrarotlicht, anstatt es zurück zum Sensor zu reflektieren. Dadurch wird der Kunststoff für den Scanner unsichtbar und wird häufig aussortiert. Moderne Recyclinganlagen überwinden dieses Problem durch den Einsatz KI-gesteuerter visueller Erkennungskameras.
Ja, für Post-Consumer- und Post-Industrial-Schrott ist fast immer eine umfassende Waschstraße erforderlich. Selbst Kunststoff, der optisch sauber erscheint, weist häufig unsichtbare Rückstände, natürliche Öle oder Etikettenklebstoffreste auf. Wenn diese mikroskopisch kleinen Verunreinigungen nicht durch Reibung und thermisches Waschen entfernt werden, verbrennen sie während des Hochtemperatur-Schmelzprozesses und führen zu Polymerabbau und Schwachstellen.
Wenn minderwertige Pigmente der extremen Scherhitze eines Extruders ausgesetzt werden, können sie chemisch zerfallen. Bei diesem Abbau werden flüchtige organische Verbindungen freigesetzt, die Gasblasen im geschmolzenen Kunststoff erzeugen. Wenn der Extruder nicht über ein geeignetes Vakuumentgasungssystem verfügt, werden diese Gasblasen eingeschlossen, was zu spröden, porösen Pellets mit stark beeinträchtigter Zugfestigkeit führt.
Nein, die physikalische Farbe des Kunststoffs bestimmt nicht zwangsläufig seine mechanische Festigkeit. Solange die gemischte Farbcharge aus demselben Grundharztyp besteht und durch ordnungsgemäße Schmelzfiltration und Entgasung verarbeitet wird, verfügen die resultierenden dunklen Pellets über die gleiche Haltbarkeit, Schlagfestigkeit und Tragfähigkeit wie recycelte klare Kunststoffe.


