
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-20 Herkunft:Powered


Werfen Sie wertvolles Plastik weg? Durch betriebsinternes Recycling sparen produzierende Unternehmen bares Geld. Es verwandelt eine tägliche Abfallbelastung in einen messbaren Vermögenswert. Beim Umgang mit unglaublich robusten Materialien wie Acrylnitril-Butadien-Styrol stoßen Bediener jedoch oft an ihre Grenzen. Kann eine kompakte Maschine, die neben der Presse steht, solch starren Abfall tatsächlich verarbeiten, ohne dass er sich verklemmt oder ausbrennt?
Die kurze Antwort lautet: Ja. Die richtige Ausrüstung funktioniert perfekt, vorausgesetzt, sie ist für die Aufgabe konzipiert. In diesem umfassenden Leitfaden beleuchten wir die genauen Spezifikationen, mechanischen Prozesse und praktischen Schritte, die erforderlich sind, um Ihre Industrieabfälle in profitables Mahlgut umzuwandeln.
Aktuelle Marktdaten zeigen einen massiven Wandel in der Art und Weise, wie Kunststoffhersteller mit starren Abfällen umgehen. In der Vergangenheit waren die Einrichtungen auf externe Abfalltransporteure angewiesen. Heutzutage haben volatile globale Petrochemiepreise und strenge Nachhaltigkeitsauflagen die Rechnung verändert. Der aktuelle Trend geht stark in Richtung dezentrales Recycling neben der Presse. Fabrikmanager legen Wert auf kompakte Einheiten mit hohem Drehmoment. Mit diesen Maschinen können Bediener den Abfall sofort granulieren und direkt in die Spritzguss- oder Extrusionslinie zurückführen. Diese Closed-Loop-Strategie schützt die Lieferkette effektiv vor unvorhersehbaren Rohstoffpreisschocks.
Um die Verarbeitung dieses Materials vollständig zu verstehen, muss man sich zunächst mit seinen grundlegenden Eigenschaften befassen. Es handelt sich um einen hochwertigen technischen Thermoplast, der für seine außergewöhnliche Haltbarkeit, Schlagfestigkeit und strukturelle Steifigkeit bekannt ist. Genau diese Eigenschaften machen das Polymer für die Herstellung von Automobilteilen und Elektronik äußerst wünschenswert. Folglich machen sie es auch notorisch schwierig, ohne die richtige Maschine zu brechen.
Die Widerstandsfähigkeit dieses Kunststoffs beruht direkt auf seiner einzigartigen dreiteiligen chemischen Zusammensetzung. Acrylnitril bietet chemische Beständigkeit und thermische Stabilität. Styrol verleiht dem Kunststoff seine glänzende Oberfläche und sein steifes Rückgrat. Am wichtigsten ist, dass Butadien als gummiartige Matrix fungiert. Diese Matrix liefert eine enorme Schlagfestigkeit.
Sprödes Polystyrol zerspringt beim Aufprall. Im Gegensatz dazu absorbiert die Butadien-Komponente kinetische Energie. Aufgrund dieser gummiartigen Elastizität führt die Einspeisung dieses Materials in eine schlecht konstruierte Kunststoffzerkleinerungsmaschine häufig dazu, dass stumpfe Klingen einfach von der Oberfläche abprallen. Um die Struktur aufzubrechen, muss sich die Maschine auf scharfe, genau abgestimmte Scherkräfte und nicht auf stumpfe Stöße verlassen.
Industrieschrott kommt selten in einheitlicher Form an. Bodenmanager haben in der Regel täglich mit verschiedenen Formen von Verschwendung zu kämpfen. Beispielsweise erzeugen 3D-Druckfarmen fehlerhafte Drucke und extrudierte Flöße. Da diese oft über poröse Innenfüllungen verfügen, sind sie relativ leicht zu scheren.
Im Gegensatz dazu entstehen beim Spritzgießen dichte Angüsse, Angusskanäle und fehlerhafte Massivteile, die eine erhebliche Schnittkraft erfordern. Tiefziehverpackungsanlagen verarbeiten breite, flache Schalen. Extrusionsanlagen produzieren starre Rohre und Profile. Jeder Formfaktor verhält sich innerhalb einer Schneidkammer anders. Entscheiden Sie sich für die Wahl Ihrer Ausrüstung, um häufige Motorblockaden zu vermeiden.
Die physische Größe bestimmt nicht immer die Leistungsfähigkeit. Maschinenbau, Drehmomentübertragung und Schaufelgeometrie sind die wirklich bestimmenden Faktoren. Ein kompakter Granulator kann dieses zähe Polymer effizient verarbeiten, wenn seine interne Mechanik für technische Kunststoffe optimiert ist.
Ein hartnäckiges Missverständnis in der Recyclingbranche ist, dass schnellere Maschinen bessere Ergebnisse liefern. Bei der Verarbeitung schlagfester Polymere zerfällt diese Theorie. Hochgeschwindigkeitsmaschinen mit niedrigem Drehmoment verlassen sich ausschließlich auf kinetische Energie, um spröde Kunststoffe gegen ein Sieb zu zerschmettern. Gegenüber starren technischen Kunststoffen scheitert dieser Ansatz kläglich.
Ein ausgereifter kompakter Granulator nutzt einen Motor mit hohem Drehmoment gepaart mit einer moderaten Drehzahl. Dieses hohe Drehmoment sorgt dafür, dass der schwere Rotor seine Rotationsträgheit beibehält. Selbst wenn die Klingen in ein dickes Stück fehlerhaft geformten Kunststoffs einschneiden, treibt die Maschine den Widerstand an, ohne den elektrischen Antrieb zu belasten.
Ein weiterer entscheidender Faktor ist das Wärmemanagement. Dieses Polymer besitzt eine relativ niedrige Glasübergangstemperatur. Typischerweise wird es bei etwa 105 Grad Celsius weicher. Wenn eine Maschine mit zu hoher Geschwindigkeit arbeitet oder stumpfe Messer verwendet, erzeugt die entstehende Reibung starke Hitze in der geschlossenen Schneidkammer.
Sobald die Innentemperatur diesen Übergangspunkt überschreitet, beginnt der Schrott eher zu verschmieren als zu schneiden. Dieser geschmolzene Schlamm bedeckt schnell das Innensieb. Es verschließt die Maschenlöcher und bringt den Durchsatz vollständig zum Erliegen. Präzise, scherenartige Schneidvorgänge schneiden das Material sauber. Dadurch wird die Reibung auf ein Minimum reduziert und die Kammer kühl gehalten.
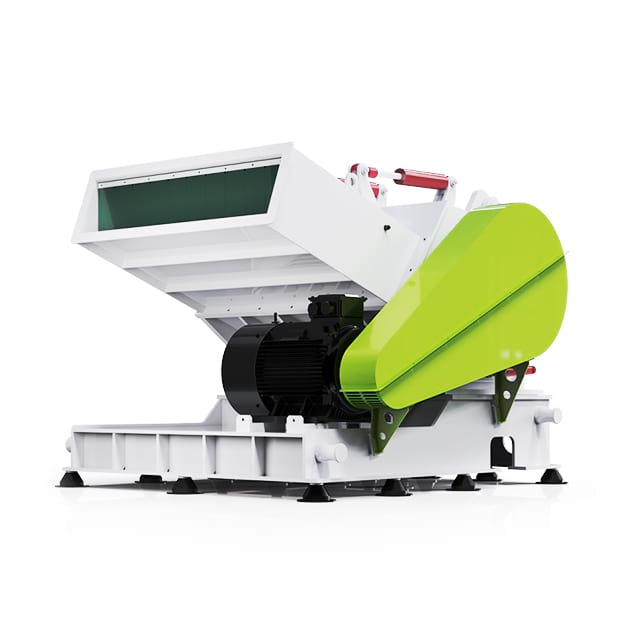
Bei der Kapitalallokation für die unternehmenseigene Recyclinginfrastruktur müssen bestimmte technische Parameter überprüft werden. Generische, handelsübliche Geräte werden den Anforderungen technischer Kunststoffe nicht standhalten können. Nachfolgend finden Sie einen praktischen technischen Standard für gleichbleibende Leistung.
Die Schneidkammer ist das schlagende Herz jeder Schneidmühle. Um der abrasiven Natur starrer Polymere standzuhalten, müssen die Klingen aus Werkzeugstahl mit hohem Kohlenstoff- und Chromgehalt geschmiedet werden. Industriestandards schreiben die Verwendung von SKD-11- oder D2-Stahl vor, der auf beeindruckende HRC 58 bis 62 gehärtet ist. Dieses metallurgische Profil sorgt dafür, dass die Messer auch bei langen Produktionsläufen eine messerscharfe Schneide behalten.
Über die Metallurgie hinaus ist die Rotorgeometrie von größter Bedeutung. Eine versetzte V-Schnitt-Konfiguration wird gegenüber herkömmlichen geraden Klingen dringend empfohlen. Gerade Messer zerkleinern gleichzeitig die gesamte Breite eines Plastikstücks. Dadurch werden massive Stoßwellen durch die Motorlager geschickt. Insbesondere erzeugt ein V-Schnitt-Design eine progressive Scherwirkung. Es schneidet von den Außenkanten zur Mitte hin. Dadurch wird der Spitzenenergieverbrauch drastisch reduziert und die Entstehung von Mikroplastik in der Luft minimiert.
Um den Beschaffungsprozess zu vereinfachen, setzen Ingenieure darauf, die Maschinengeometrie an das Schrottprofil anzupassen. Die folgende Tabelle zeigt die ideale Gerätepaarung basierend auf dem Materialformfaktor.
| Schrottformfaktor | Empfohlener Maschinentyp | Kerntechnisches Merkmal | Typischer Motorbereich |
|---|---|---|---|
| Klobige Angüsse und Ausgusskanäle | Standard-Kunststoffbrecher | V-Cut-Rotor, hohes Drehmoment | 3 kW bis 15 kW |
| Flache thermogeformte Tabletts | Spezialbrecher für Tablettplatten | Breiter Futterhals, Anti-Bounce | 11 kW bis 22 kW |
| Lange extrudierte Platten | Kunststoffplattenbrecher | Doppelte gerändelte Traktionsrollen | 15 kW bis 37 kW |
Ein einheitlicher Ansatz führt unweigerlich zu betrieblichen Engpässen. Die spezifische Form und Dicke Ihres Schrotts verändert drastisch das Verhalten des Materials, sobald es in den Trichter gelangt.
Breite, flache Materialien stellen eine besondere logistische Herausforderung dar. Bei der Einspeisung in einen Standard-Schwerkrafttrichter neigen flache Profile dazu, auf dem Spinnrotor zu tanzen oder zu springen. Sie weigern sich, in die Schneidzone gezogen zu werden. Dieses Abprallen zerstört die Durchsatzeffizienz. Außerdem entsteht in der Fabrikhalle ein ohrenbetäubender Lärmpegel.
Um dem entgegenzuwirken, ist baulich ein spezieller Diese fortschrittlichen Einheiten ersetzen den Standardtrichter durch einen horizontalen Zuführschacht, der mit einem mechanischen Traktionssystem ausgestattet ist. Zwei gerändelte Rollen greifen das flache Blech physisch. Sie ziehen es gleichmäßig und mit synchronisierter Geschwindigkeit in die Messer. In Betrieben, in denen große Verpackungsmengen verarbeitet werden, sorgt ein Kunststoffplattenbrecher erforderlich. Tray-Plate-Spezialbrecher dafür, dass sperrige, unhandliche Trays sicher eingezogen werden, ohne dass der Bediener eingreifen muss oder einen gefährlichen Rücklauf verursacht.
Bei Farbwechseln an Spritzgusslinien erzeugen Techniker häufig schwere, feste Blöcke aus gekühltem Polymer. Stellen Sie sich das plötzliche, heftige Klappern vor, wenn ein Bediener einen festen Fünf-Kilogramm-Block direkt in einen kompakten Granulator wirft. Die Maschine wird wahrscheinlich sofort zum Stillstand kommen. Es könnte sogar ein Antriebsriemen reißen.
Für diese ungewöhnlich dichten Brocken ist eine zweistufige Reduktionsstrategie objektiv sicherer. Die Feststoffe sollten zunächst durch einen Einwellenzerkleinerer mit niedriger Drehzahl und hohem Drehmoment geleitet werden. Dadurch werden sie in kleinere Fragmente zerlegt. Erst dann sollten diese Bruchstücke zur Endklassierung in den Granulator eingeführt werden.
Das Verständnis der internen Mechanismen des Granulationszyklus ermöglicht es Bodenbedienern, die Maschineneinstellungen zu optimieren. Es hilft ihnen, Feed-Probleme zu beheben, bevor sie zu kostspieligen Ausfallzeiten führen.
Der Zyklus beginnt am Trichter. Zur Sicherheit und Lärmreduzierung verfügen Premium-Geräte über doppelwandige, schallgedämmte Trichter. Da starre Scherben leicht vom sich drehenden Rotor abprallen können, sind am Hals Anti-Rücklauf-Vorhänge aus schwerem Gummi angebracht. Bediener müssen eine konstante, dosierte Vorschubgeschwindigkeit aufrechterhalten, um plötzliche Drehmomentspitzen zu vermeiden.
Beim Eintritt in die Kammer wird der Schrott im engen Spalt zwischen den rotierenden Messern und den stationären Bettmessern aufgefangen. Dieser Spalt wird sorgfältig kalibriert, normalerweise zwischen 0,15 mm und 0,25 mm. Die scharfen Kanten scheren die gummiartige Butadienstruktur. Sie brechen den Kunststoff nach und nach in kleinere Fragmente auf, ohne dabei auf stumpfe Gewalt zurückzugreifen.
Direkt unter der Schneideinheit befindet sich ein gebogenes, perforiertes Metallsieb. Das zerkleinerte Material springt kontinuierlich durch die Kammer, bis die Partikel klein genug werden, um durch die Perforationen zu fallen. Wenn das sortierte Mahlgut das Sieb verlässt, fällt es in einen Auffangbehälter oder wird pneumatisch von einem Gebläsesystem weggewischt. Fortgeschrittene Konfigurationen integrieren in dieser Phase einen Zyklon-Staubabscheider, um feine Partikel zu entfernen.
Die Anschaffung eines Granulators sollte nicht nur als Umweltinitiative betrachtet werden. Es handelt sich um eine hochgradig messbare finanzielle Investition. Der Return on Investment für die Rückgewinnung technischer Kunststoffe wird in der Regel innerhalb weniger Monate erzielt.
Frischpellets haben einen Premiumpreis. Durch die Granulierung von internem Abfall können Hersteller 20 bis 30 Prozent sauberes Mahlgut sicher mit Neumaterial für unkritische Komponenten mischen. Für eine Anlage, die täglich Hunderte Kilogramm Harz verbraucht, führt der Ersatz eines Fünftels dieser Menge durch kostenloses, selbst erzeugtes Material zu sofortigen Cashflow-Verbesserungen.
Darüber hinaus ist der Transport von Industrieabfällen bekanntermaßen teuer. Sperriger Schrott besteht größtenteils aus leerer Luft. Durch die Granulierung dieses Materials verringert sich sein physikalisches Volumen um bis zu achtzig Prozent. Durch diese Konsolidierung wird die Häufigkeit der Abfallsammeldienste drastisch reduziert. Es eliminiert unnötigen Entsorgungsaufwand.
Um Maschinen den Belastungen durch die Zerkleinerung starrer Polymere auszusetzen, ist ein strenges, systematisches Wartungsprotokoll erforderlich. Vernachlässigung führt direkt zu einem geringeren Durchsatz, einer schlechteren Mahlgutqualität und einem katastrophalen mechanischen Versagen.
Stumpfe Klingen sind nach wie vor die Hauptursache für Ausfälle von Schneidmühlen. Anstatt das Polymer sauber zu schneiden, wird es mit stumpfen Kanten pulverisiert. Dadurch steigt der Energieverbrauch und es werden schädliche Vibrationen auf den Motor übertragen. Wartungsteams müssen die Klingenschärfe wöchentlich überprüfen. Nach einem Schleifzyklus müssen Techniker mit einer Präzisions-Fühlerlehre den Spalt zwischen rotierenden und stationären Messern neu kalibrieren. Ein zu breiter Spalt führt dazu, dass sich Kunststoff zwischen den Klingen verkeilt. Dadurch wird der Rotor sofort blockiert.
Auch die Kraftübertragung bedarf einer regelmäßigen Überwachung. Kompakte Einheiten übertragen das Drehmoment über hochbelastbare Keilriemen. Wenn der Rotor auf ein besonders hartnäckiges Stück Plastik trifft, dehnen sich die Riemen aufgrund des plötzlichen Widerstands mit der Zeit aus. Die Riemenspannung muss monatlich überprüft werden, um ein Durchrutschen zu verhindern.
Um schließlich den Geldwert Ihres Mahlguts zu erhalten, müssen Kreuzkontaminationen strikt vermieden werden. Beim Übergang von der Zerkleinerung von schwarzem Kunststoff zu einer weißen oder klaren Charge muss die Maschine vollständig gespült werden. Durch die Verwendung eines hochwertigen Kunststoffzerkleinerers mit zugänglicher Klappkammer wird dieser Reinigungsprozess erheblich effizienter.
Technisch gesehen zerkleinern die Maschinenmesser mühelos gemischte Kunststoffe gleichzeitig. Aus chemischer und produktionstechnischer Sicht sollte diese Praxis jedoch strikt vermieden werden. Verschiedene Kunststoffe weisen unterschiedliche Schmelztemperaturen und Schrumpfraten auf. Durch das Mischen werden die chemischen Eigenschaften des resultierenden Mahlguts vollständig zerstört. Dadurch wird das Material für die Wiederaufbereitung unbrauchbar. Sortieren Sie Ihren Schrott vor der Verarbeitung immer nach einer bestimmten Materialart.
Wenn ein dichtes Stück Kunststoff die Drehmomentkapazität der Maschine überschreitet, kommt der Rotor zum Stillstand. Moderne Geräte verfügen über ein elektrisches Überlastrelais, das die Stromversorgung des Motors sofort unterbricht. Dies verhindert ein katastrophales Burnout. Tritt ein Stau auf, muss der Bediener den Not-Aus-Schalter betätigen, die Hauptstromversorgung sperren, die Schneidkammer sicher öffnen und die Verstopfung manuell beseitigen.
Der mechanische Scherprozess erzeugt nicht genügend Wärmeenergie, um den Abbaupunkt des Polymers zu erreichen. Daher entstehen beim Granulieren keine giftigen Dämpfe. Es entstehen jedoch Kunststoffpartikel in der Luft. Bediener sollten stets Standard-Atemschutzmasken und Schutzbrillen tragen, insbesondere beim Leeren von Sammelbehältern oder bei der Durchführung von Wartungsarbeiten.
Für Standard-Spritzgussanwendungen wird die Verwendung eines 8-mm- bis 10-mm-Siebes als optimal angesehen. Diese Dimension erzeugt gleichmäßige, fließfähige Granulatkörner, die der Größe und dem Verhalten von Neupellets sehr nahe kommen. Wenn das resultierende Mahlgut zu groß ist, kann es zu Brückenbildung im Einfüllschacht der Formmaschine kommen. Sind die Sieblöcher hingegen zu klein, schmelzen die winzigen Partikel vorzeitig in der beheizten Schnecke.
Zu Verstopfungen kommt es typischerweise durch übermäßige Hitzeentwicklung, die den Feinstaub in der Kammer zum Schmelzen bringt. Um dies zu verhindern, stellen Sie sicher, dass Ihre Klingen messerscharf sind, um die Reibung zu minimieren. Darüber hinaus werden durch den Einsatz eines integrierten Zyklon-Staubabscheiders Feinpartikel aktiv aus dem Siebgewebe entfernt, wodurch die Perforationen frei bleiben und ein hoher Durchsatz gewährleistet wird.
Ein Häcksler arbeitet mit sehr niedrigen Drehzahlen und einem enormen Drehmoment, um große, feste Reststoffe in grobe Stücke zu zerkleinern. Im Gegensatz dazu läuft ein Granulator mit mäßiger Geschwindigkeit, um diese Stücke präzise in gleichmäßige, einspritzfertige Pellets zu schneiden. Sie werden häufig gemeinsam in einem zweistufigen Recyclingsystem verwendet.
Ein kompakter Kunststoffgranulator verarbeitet problemlos zähen Industrieschrott, sofern er mit der richtigen Motorleistung und Messergeometrie ausgestattet ist. Indem Sie das Maschinendesign genau an den Formfaktor Ihres Abfalls anpassen, stellen Sie einen hocheffizienten, staufreien Betrieb in der Fabrikhalle sicher.
Sind Sie bereit, Ihre Fertigungslogistik zu optimieren? Lassen Sie kein wertvolles Harz mehr verschwenden. Entdecken Sie die branchenführenden Recyclinglösungen bei Jwell. Ganz gleich, ob Sie eine drehmomentstarke Einheit neben der Presse oder ein spezielles Traktionsvorschubsystem benötigen, die Auswahl präzise konstruierter Geräte garantiert eine schnelle Amortisierung Ihrer Investition.


