
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-25 Herkunft:Powered


Da der globale Druck auf Nachhaltigkeit zunimmt, vollzieht sich in der Kunststoffherstellung ein massiver Wandel hin zu Kreislaufwirtschaften. Aktuelle Marktanalysen deuten auf eine entscheidende Entwicklung in der Branche hin: Das mechanische Recycling wandelt sich rasch vom einfachen Downcycling zur hochwertigen Compoundierung. Aufgrund gesetzlicher Vorschriften wie der Verpackungs- und Verpackungsabfallrichtlinie der Europäischen Union sind Hersteller nun verpflichtet, bis zu 30 Prozent recycelte Post-Consumer-Inhalte in strukturelle und lebensmittelechte Anwendungen zu integrieren. Diese regulatorische Änderung zwingt Anlagenbetreiber dazu, stark kontaminierte Abfallströme in Premiumprodukte zu integrieren, ohne die strukturelle Integrität zu beeinträchtigen. Erfahrene Facility Manager wissen jedoch, dass industrielles Kunststoffrecycling selten so einfach ist wie das Einschmelzen von Altschrott.
Post-Consumer-Harze und Industrieabfälle weisen häufig starke Unstimmigkeiten, einen hohen Feuchtigkeitsgehalt und verschiedene Verunreinigungen auf. Diese chaotischen Variablen machen es unglaublich schwierig, sie mit herkömmlichen Einschneckengeräten zu hochwertigen, wiederverwendbaren Materialien zu verarbeiten. Dies wirft für Entscheidungsträger, die Anlagenmodernisierungen bewerten, eine entscheidende Frage auf, wie diese komplexen recycelten Harzmischungen erfolgreich zusammengesetzt werden können.
Die Antwort liegt in der fortschrittlichen Extrusionstechnik. Die gleichläufige Doppelschneckentechnologie ist zum Industriestandard für die Bewältigung der komplexen thermomechanischen Herausforderungen im Zusammenhang mit wiederaufbereiteten Polymeren geworden. Insbesondere manipuliert diese Ausrüstung aktiv mechanische Scher- und Wärmeenergie, um unvorhersehbare Eingaben zu stabilisieren. In diesem umfassenden Leitfaden untersuchen wir die technischen Mechanismen der Funktionsweise dieser Maschine, warum sie ältere Extrusionsmethoden durchweg übertrifft und wie Sie ein komplettes System richtig konfigurieren, um die Effizienz in Ihrer Fabrikhalle zu maximieren.
Um vollständig zu verstehen, warum fortschrittliche Extrusionstechnologie notwendig ist, müssen wir zunächst die inhärenten Schwachstellen bei der Verarbeitung wiedergewonnener Kunststoffe untersuchen. Im Gegensatz zu Neuharzen, die vorhersehbare thermische und mechanische Eigenschaften bieten, führen Abfallmatrizen zu mehreren Verarbeitungsvariablen, die Standard-Extrusionslinien sofort destabilisieren können.
Stellen Sie sich einen riesigen Schwarm aus gemischten Flocken aus hochdichtem Polyethylen vor, der aus verschiedenen kommunalen Recyclinganlagen stammt und in den Einfüllschacht gelangt. Eine einzelne Charge kann Materialien aus Milchkännchen, spritzgegossenen Kisten und Industrierohren enthalten. Folglich besitzen diese gemischten Komponenten drastisch unterschiedliche Schmelzindexe und schmelzen mit unterschiedlichen Geschwindigkeiten. Bei der Einspeisung in eine Standardmaschine führt diese Abweichung zu ungleichmäßigem Schmelzen, unregelmäßigen Motordrehmomentspitzen und gefährlichen Druckschwankungen am Düsenkopf. Um einen stabilen Schmelzedruck zu erreichen, sind Geräte erforderlich, die speziell darauf ausgelegt sind, die Homogenisierung zu erzwingen.
Gewaschene Post-Consumer-Flocken sind selten makellos. Auch nach intensiver Sortierung und Reibungswäsche enthalten wiedergewonnene Kunststoffe oft Restfeuchtigkeit, Schmutz, Papieretiketten, Aluminiumflecken und chemische Klebstoffe. Hygroskopische Polymere wie Polyethylenterephthalat nehmen Feuchtigkeit direkt in ihre Molekülstruktur auf. Bei der Verarbeitung ohne ausreichende Entgasung verwandelt sich diese Feuchtigkeit bei hohen Fasstemperaturen schnell in Dampf. Dadurch entstehen Hohlräume in den fertigen Pellets und es kommt zu schwerwiegenden Strukturfehlern im geformten Endprodukt.
Kunststoffe besitzen eine strenge thermische Geschichte. Bereits in der ersten Herstellungsphase wurden recycelte Materialien Hitze- und Scherbeanspruchungen ausgesetzt. Wenn diese Polymere ohne präzise Temperaturkontrolle einer weiteren thermischen Belastung ausgesetzt werden, kommt es zur Spaltung der Polymerkette, einem Prozess, bei dem lange Molekülketten zerfallen. Geräte, die zum Schmelzen ausschließlich auf Reibung basieren, überhitzen das Material oft. Die Folge sind Verfärbungen, Sprödigkeit und ein katastrophaler Verlust der Schlagfestigkeit.
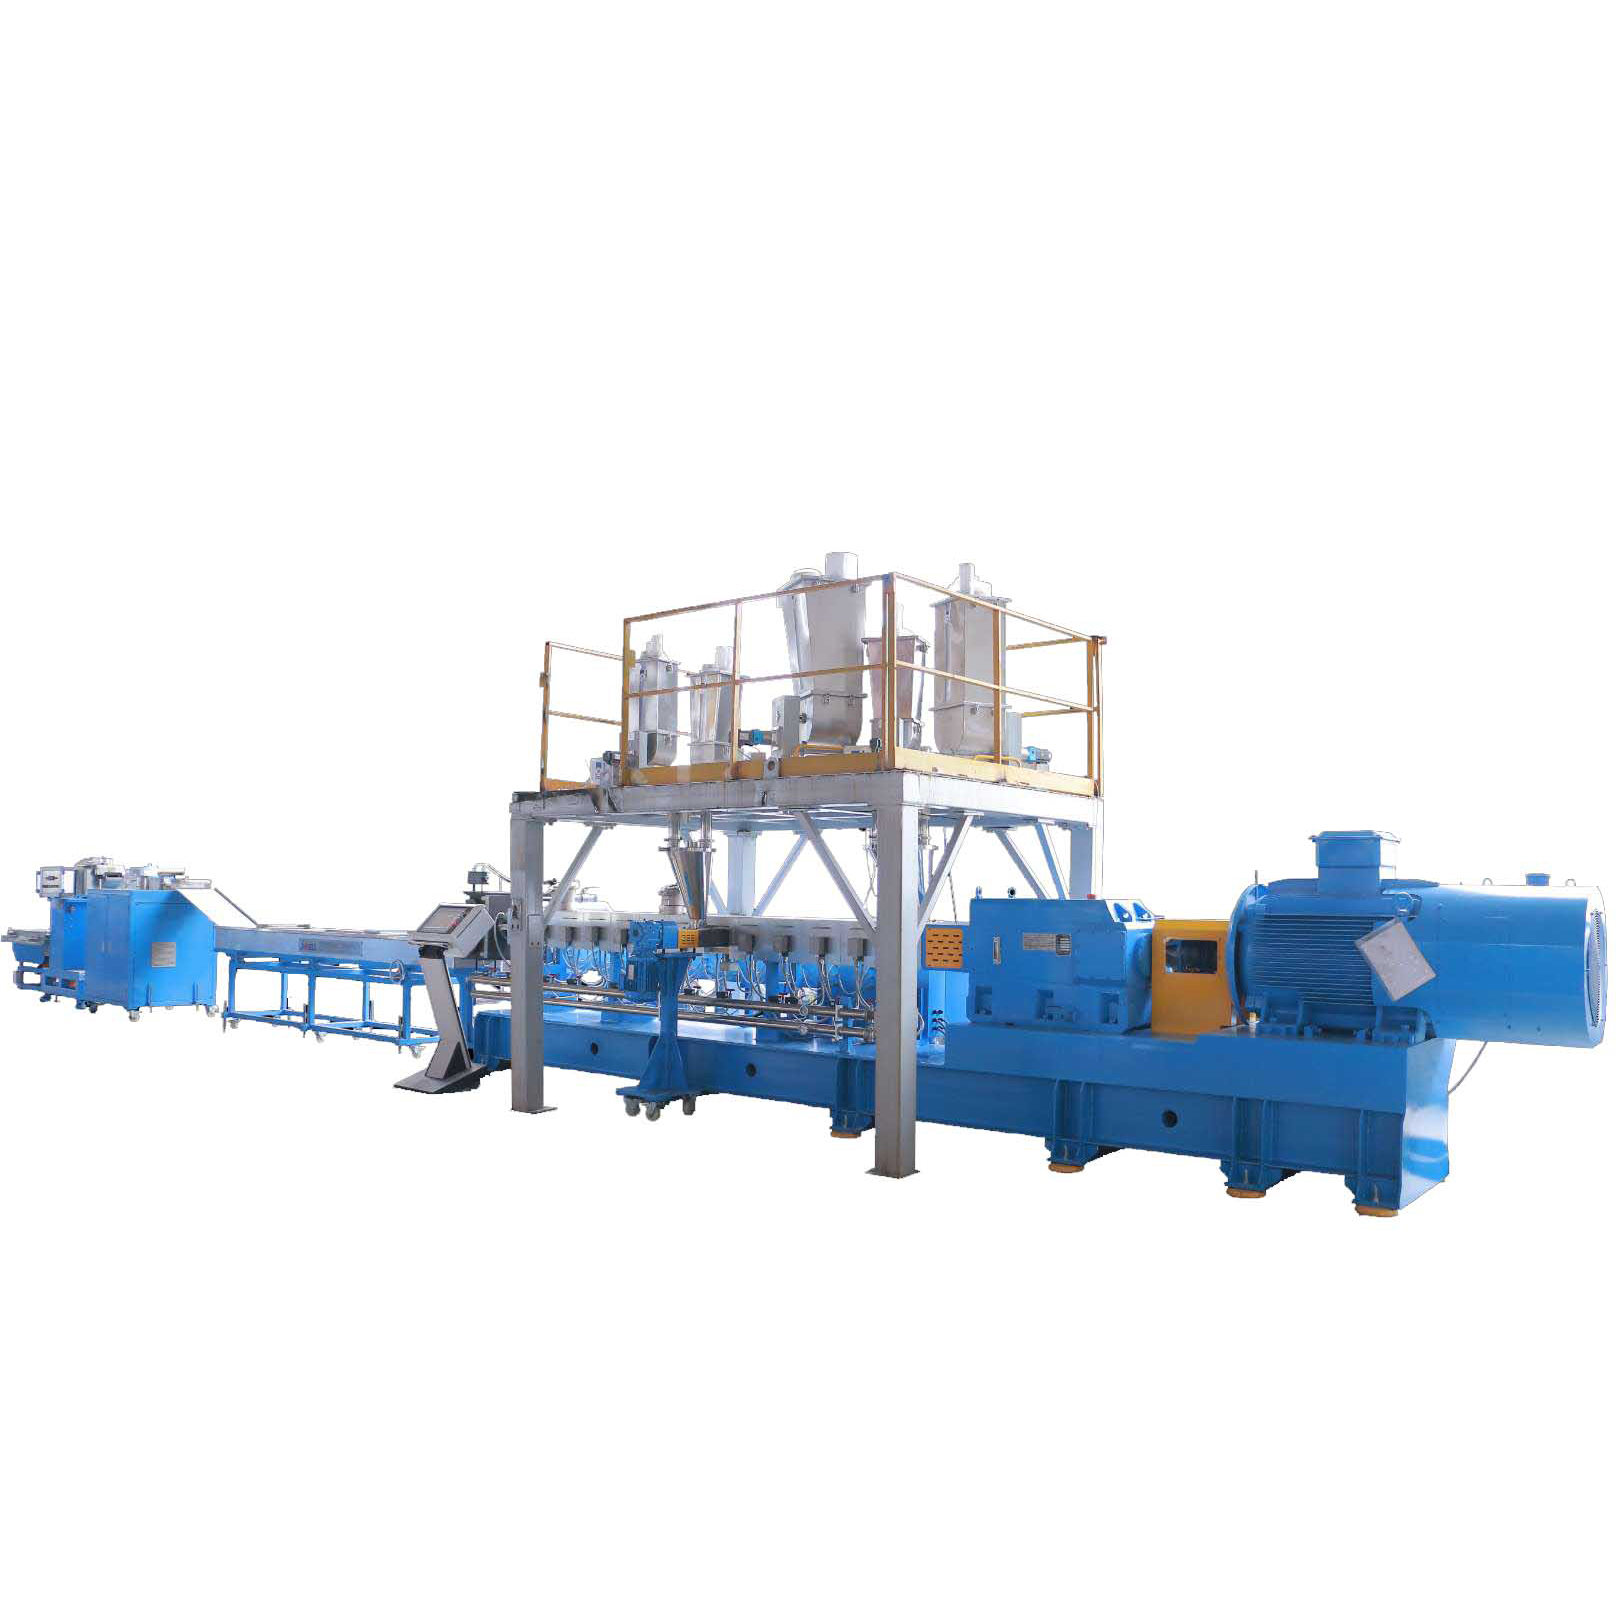
Die technische Architektur eines Doppelschneckensystems unterscheidet sich grundlegend von herkömmlichen Einschneckenmaschinen. Es wurde speziell für die Handhabung komplexer, mehrphasiger Materialien entwickelt und gleicht mechanische Scherkräfte perfekt mit der thermischen Dynamik aus.
Die meisten industriellen Compoundierbetriebe verwenden eine gleichläufige, vollständig ineinandergreifende Schneckenkonstruktion. Da sich beide Schnecken in einem eng tolerierten Zylinder in die gleiche Richtung drehen, streift der Gang einer Schnecke ständig den Kanal der benachbarten Schnecke. Dieser Selbstwischmechanismus verhindert Materialstau. Dadurch verbleiben empfindliche Kunststoffe nicht lange genug im Fass, um sich zu zersetzen oder zu verbrennen. In der Praxis führt dieses Design zu einer sehr vorhersagbaren und engen Verweilzeitverteilung, wodurch sichergestellt wird, dass jedes Polymerpartikel genau den gleichen thermischen Verlauf erfährt.
Die wahre Stärke dieser Technologie liegt in ihrem modularen Schneckenprofil. Beim Compoundieren recycelter Harze ist häufig die Zugabe von Neupolymeren oder Schlagzähmodifikatoren erforderlich, um die mechanischen Eigenschaften wiederherzustellen. Durch die strategische Platzierung von Knetblöcken entlang der Keilwelle üben Ingenieure eine starke Scherbeanspruchung aus, um sowohl dispersives als auch verteilendes Mischen zu erreichen. Durch dispersives Mischen werden feste Agglomerate und ungeschmolzene Gele zersetzt. Unterdessen ordnet das verteilende Mischen den Schmelzfluss kontinuierlich neu, um sicherzustellen, dass die Additive gleichmäßig in der Polymermatrix verteilt werden. Durch die Investition in eine robuste Doppelschnecken-Pelletierlinie können Anlagen spezifische Längen-Durchmesser-Verhältnisse konfigurieren, die typischerweise im Bereich von 36:1 bis 52:1 liegen und genau den Verarbeitungsanforderungen des Compounds entsprechen.
Um der in Post-Consumer-Materialien vorherrschenden Feuchtigkeit und chemischen Verunreinigungen entgegenzuwirken, verfügen diese Extruder über modulare Zylinder, die mit mehrstufigen Vakuum-Entlüftungszonen ausgestattet sind. Während die Polymerschmelze an diesen Entlüftungsöffnungen vorbeigefördert wird, wird die Oberfläche der Schmelze durch die rotierenden Schnecken kontinuierlich erneuert. Durch diese schnelle Oberflächenerneuerung können eingeschlossene Feuchtigkeit und flüchtige organische Gase verdunsten und durch leistungsstarke Vakuumpumpen sicher abgesaugt werden, bevor der Kunststoff die Form erreicht.
Bei der Ausstattung einer Recyclinganlage müssen Anlagenmanager die grundlegenden Unterschiede zwischen den Extrusionstechnologien bewerten. Während ältere Maschinen einen geringeren Anfangsinvestitionsaufwand haben, erschweren ihre betrieblichen Einschränkungen die Compoundierung auf hohem Niveau erheblich.
| Mit | Einschneckenextruder und gleichläufigem | Doppelschneckenextruder |
|---|---|---|
| Mischfähigkeit | Beschränkt auf einfache laminare Strömung; schlechte Verteilung der Zusatzstoffe. | Intensives dispersives und verteilendes Mischen durch modulare Knetblöcke. |
| Entgasungseffizienz | Geringe Oberflächenerneuerung; kämpft mit hohem Feuchtigkeitsgehalt. | Die schnelle Oberflächenerneuerung ermöglicht die Tiefenvakuumextraktion von Feuchtigkeit und VOCs. |
| Fütterungsmechanismus | Verlässt sich auf Reibung; neigt dazu, mit leichten Flocken aufzuquellen. | Positive Verdrängungszuführung; Bewältigt problemlos flauschige Folien und schwere Füllstoffe. |
| Ideale Anwendung | Schmelzpumpen und Verarbeiten sauberer, gleichmäßiger Neuharze. | Compoundierung hochkontaminierter, variabler PCR-Mischungen mit Additiven. |
Obwohl die Vorabkosten höher sind, führt die Investition in moderne Maschinen zu einer viel schnelleren Kapitalrendite für Compoundierungsbetriebe. Die Möglichkeit, billigeren, stark verunreinigten Schrott in hochwertige technische Pellets zu verarbeiten, erhöht die Gewinnspanne drastisch. Durch die Integration spezieller industrieller Kunststoffgranulierungssysteme , die für anspruchsvolle Ströme wie PET oder gemischte Polyolefine entwickelt wurden, können Anlagen die Ausschussquote deutlich reduzieren und kostspielige Maschinenstillstandszeiten minimieren.
Ein erfolgreicher Compoundiervorgang beruht auf einem synchronisierten System von Hilfsgeräten, die im Tandem mit dem Extruderkern arbeiten. Jede Komponente muss spezifiziert werden, um der Abrasivität und Variabilität der gewonnenen Materialien gerecht zu werden.
Die Genauigkeit am Einfüllstutzen bestimmt die Qualität am Düsenkopf. Für die Compoundierung von Mischungen sind gravimetrische Differenzialdosierer unbedingt erforderlich. Diese automatisierten Systeme messen kontinuierlich die Masse des zugeführten Materials und passen die Schneckengeschwindigkeit in Echtzeit an, um genaue Verhältnisse von Flocken, Neuharzpellets und festen mineralischen Füllstoffen aufrechtzuerhalten. Diese Regelung mit geschlossenem Regelkreis gewährleistet die Genauigkeit der Formulierung und verhindert kostspielige Produktionsläufe, die nicht den Spezifikationen entsprechen.
Da zurückgewonnene Materialien zwangsläufig ungeschmolzene Fremdpartikel enthalten, ist eine robuste Schmelzefiltration zwingend erforderlich. Direkt nach dem Extruderflansch sind kontinuierliche Doppelkolben-Siebwechsler oder automatische Laserfilter integriert. Diese Systeme filtern mikroskopisch kleine Verunreinigungen heraus, ohne dass der Bediener den Extrusionsprozess unterbrechen muss. Die Aufrechterhaltung eines stabilen Schmelzedrucks ist hier entscheidend für die Maximierung der Anlagenverfügbarkeit und die Vermeidung von Schmelzebrüchen.
Im letzten Schritt wird die homogenisierte Schmelze in gleichmäßige, leicht zu handhabende Pellets geschnitten. Die Wahl einer Kunststoffgranuliermaschine hängt stark von den thermischen Eigenschaften und der Schmelzfestigkeit des Polymers ab. Für starre technische Kunststoffe sind Stranggranulatoren üblich, bei denen extrudierte Stränge in einem Wasserbad abgekühlt werden, bevor sie zerkleinert werden. Bei Materialien mit geringerer Schmelzfestigkeit schneiden Wasserring- oder Unterwassersysteme das Polymer direkt an der Düsenfläche in einer Kühlflüssigkeit und sorgen so für kugelförmige, staubfreie Granulatkörner.
Diese Technologie ist vielseitig genug, um nahezu jedes wichtige kommerzielle Polymer zu verarbeiten und ermöglicht so vielfältige Upcycling-Anwendungen in mehreren Industriesektoren.
Das Recycling von PET erfordert eine strenge Kontrolle seiner intrinsischen Viskosität. Da es in Gegenwart von Feuchtigkeit und Hitze sehr empfindlich gegenüber hydrolytischem Abbau ist, führt die Standardextrusion zu einem Abfall der Viskosität, wodurch der Kunststoff für eine Wiederverwendung zu spröde wird. Gleichrotierende Systeme wirken dem entgegen, indem sie eine Tiefenvakuumentlüftung nutzen, um während der Schmelzphase sofort Feuchtigkeit zu extrahieren. In Kombination mit einer nachgeschalteten Festkörper-Polykondensationsanlage stellt das Verfahren erfolgreich die Viskosität für Anwendungen in Lebensmittelqualität wieder her.
Post-Consumer-Polyolefine leiden häufig unter umweltbedingter Spannungsrissbildung und verringerter Zugfestigkeit. Um diese Materialien für anspruchsvolle Anwendungen wie Automobilteile nutzbar zu machen, müssen sie kompoundiert werden. Arbeiter in der Fabrikhalle mischen wiedergewonnenes Polypropylen problemlos mit schlagzähmachenden Elastomeren, um die Zähigkeit zu verbessern. Darüber hinaus können sie hohe Mengen an Calciumcarbonat oder Talk homogen einarbeiten, um die Steifigkeit zu erhöhen und die Gesamtmaterialkosten zu senken.
Da sich die Branche hin zu nachhaltigen Alternativen verlagert, verarbeiten Recyclinganlagen zunehmend Polymilchsäure und andere Biopolymere. Diese Materialien sind außerordentlich scherempfindlich und neigen zu einem schnellen thermischen Abbau. Die präzise Temperaturregelung und die anpassbaren Scherprofile der verzahnten Schneckenwellen ermöglichen den Betreibern eine schonende Verarbeitung von Biokunststoffen und die Schaffung umweltfreundlicher Übergangsmaterialien für Verpackungsanwendungen.
Um maximale Effizienz und eine gleichbleibende Pelletqualität zu erreichen, ist eine sorgfältige Prozesskontrolle erforderlich. Anlagenbetreiber müssen täglich mechanische Kräfte mit thermischer Dynamik in Einklang bringen.
Das Schneckenprofil sollte speziell für die Zielmischung entwickelt werden. Wenn das Material unter thermischer Zersetzung leidet, sollten Bediener die Anzahl aggressiver Knetblöcke reduzieren und stärker auf Förderelemente setzen, um die spezifische mechanische Energie zu senken. Wenn das Ziel hingegen darin besteht, große Mengen an Ruß in einer recycelten Matrix zu dispergieren, ist ein aggressiveres Profil mit Rückwärtsförderelementen erforderlich, um die Verweilzeit zu verlängern.
Eine gleichmäßige Zuführung ist die Grundlage für eine stabile Extrusion. Eine gängige Praxis ist die Hungerfütterung, bei der die Zufuhrgeschwindigkeit unabhängig von der Schneckengeschwindigkeit gesteuert wird. Eine Überdosierung leichter Flocken kann zu Materialbrücken im Einfüllschacht und starken Drehmomentspitzen führen. Eine Unterversorgung führt zu einer unzureichenden Fassfüllung und einem Polymerabbau. Indem der Motor auf einer optimalen Drehmomentkapazität gehalten wird, typischerweise 75 bis 85 Prozent des Maximums, wird eine gleichmäßige Energieübertragung gewährleistet.
Durch die Verarbeitung recycelter Harze gelangen abrasive Verunreinigungen in den Zylinder. Dadurch werden mit der Zeit die Schneckengänge abgenutzt und das Radialspiel vergrößert sich. Ein zu großer Abstand verringert die Effizienz der Compoundierung, verringert den Ausstoß und führt zu einem Materialrückfluss. Die Anlagen müssen routinemäßige Wartungspläne umsetzen, um den Schraubenverschleiß zu messen und die Vakuumentlüftungsöffnungen auf Polymerverstopfungen zu prüfen, um sicherzustellen, dass das Entgasungssystem mit maximaler Kapazität funktioniert.
Die Auswahl des geeigneten Geräteherstellers ist eine wichtige Kapitalentscheidung. Aufgrund der Komplexität recycelter Harze liefern Standardlösungen selten optimale Ergebnisse.
Es gibt keine universelle Konfiguration für die Aufbereitung von Kunststoffabfällen. Ein seriöser Hersteller muss die technische Fähigkeit nachweisen, die gesamte Produktlinie individuell anzupassen. Dazu gehört die Festlegung der genauen Motorleistung, des Längen-Durchmesser-Verhältnisses, der Metallurgie, der Entlüftungsorte und der nachgeschalteten Filterung auf der Grundlage einer detaillierten Analyse des spezifischen Abfallstroms des Käufers.
Bevor Entscheidungsträger sich für eine groß angelegte Industrielinie entscheiden, sollten sie Laborversuche anordnen. Führende Ausrüstungspartner stellen Testeinrichtungen zur Verfügung, in denen Käufer ihre tatsächlich gewonnenen Flocken durch Maschinen im Pilotmaßstab laufen lassen können. Diese Versuche validieren das vorgeschlagene Schneckenprofil, bestätigen die Wirksamkeit der Entgasungssysteme und beweisen, dass die endgültigen zusammengesetzten Pellets die erforderlichen mechanischen Spezifikationen erfüllen, wodurch das Investitionsrisiko effektiv eliminiert wird.
Fortschrittliche Doppelschneckenextrusion verbindet recycelte Harzmischungen fachmännisch und wandelt minderwertigen Kunststoffabfall in hochkonsistente, hochwertige Pellets um. Durch unübertroffenes dispersives Mischen, präzise Temperaturkontrolle und aggressive Entgasung überwindet diese Technologie die inhärenten Inkonsistenzen von Post-Consumer-Schrott. Der Erfolg in der modernen Kreislaufwirtschaft erfordert die genau richtige Kombination aus Mischen, Entlüften und Filtrieren. Facility Manager, die ihre Verarbeitungskapazitäten verbessern möchten, sollten sich nach maßgeschneiderten Lösungen von Branchenführern umsehen. Besuchen Sie um eine maßgeschneiderte Compoundierlinie zu konfigurieren, die speziell für Ihre individuellen Materialströme entwickelt wurde. Jwell Recycling und lassen Sie sich noch heute von technischen Experten beraten,
Ja, aber die Polymerkompatibilität ist entscheidend. Ein Doppelschneckensystem sorgt für das intensive mechanische Mischen, das zum nahtlosen Mischen kompatibler Polymere erforderlich ist. Bei inkompatiblen Polymeren ermöglicht die hohe Scherung der Maschine die effektive Dispersion chemischer Kompatibilisatoren und bindet die verschiedenen Kunststoffe zu einer stabilen Strukturmatrix zusammen.
Während bei feuchtigkeitsempfindlichen, hygroskopischen Materialien wie PET oder Nylon eine Vortrocknung dringend empfohlen wird, können moderne Extruder, die mit hocheffizienten mehrstufigen Vakuumentlüftungssystemen ausgestattet sind, deutlich höhere Feuchtigkeitswerte verarbeiten als Einschneckenmaschinen. In vielen Betriebsumgebungen kann diese fortschrittliche Entgasungsfähigkeit den Bedarf an aggressiven, energieintensiven Vortrocknungsprozessen reduzieren oder ganz eliminieren.
Durch die strikte Einhaltung routinemäßiger Wartungsarbeiten und die Verwendung verschleißfester metallurgischer Beschichtungen wie Bimetallzylinder und Spezialschnecken aus Werkzeugstahl kann eine hochwertige Industrielinie jahrzehntelang zuverlässig funktionieren. Verschleißteile müssen regelmäßig ausgetauscht werden, insbesondere bei der Verarbeitung stark abrasiver Materialien, die Glasfasern oder mineralischen Schmutz enthalten. Die Kernmaschinerie ist jedoch auf extreme Langlebigkeit ausgelegt.
Beim Compoundieren handelt es sich um den Prozess der Veredelung von Kunststoff. Es ermöglicht Herstellern, Neuharze, Schlagzähmodifikatoren, UV-Stabilisatoren, Antioxidantien und Farbstoffe präzise direkt in die recycelte Schrottschmelze einzumischen. Dadurch wird das Material effektiv recycelt und sichergestellt, dass seine endgültigen mechanischen, thermischen und ästhetischen Eigenschaften denen von reinem Neukunststoff entsprechen oder diese gelegentlich übertreffen.
Die Produktionsleistung variiert stark je nach Schneckendurchmesser der Maschine, Motorleistung und spezifischer Schüttdichte des Inputmaterials. Anlagen im industriellen Maßstab reichen typischerweise von 300 kg/h für spezielle Biopolymermischungen bis zu 3.000 kg/h oder mehr für die Polyolefin-Compoundierung in großen Mengen. Eine ordnungsgemäße gravimetrische Beschickung stellt sicher, dass die Linie ihre Zielleistung konstant und ohne Schwankungen erreicht.
Betreiber verlassen sich auf eine Kombination aus optimaler Schmelzetemperaturregelung und strategischer Vakuumentlüftung. Während das Polymer durch den Zylinder fließt, saugen integrierte Vakuumanschlüsse aktiv Dampf und flüchtige Gase ab. Durch die Überwachung der Vakuumdruckmessgeräte und die Sicherstellung, dass die Entlüftungsöffnungen frei von Polymerablagerungen bleiben, können Bediener effektiv Feuchtigkeit aus der Schmelze entfernen, bevor sie den Düsenkopf erreicht.


