
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-21 Herkunft:Powered


Der Kauf von Industriemaschinen ist eine riskante Entscheidung. Stellen Sie sich vor, wie Sie in der Fabrikhalle stehen und beobachten, wie eine neu in Betrieb genommene Linie darum kämpft, die Farbstoffe richtig zu verteilen. Dieser einzelne Engpass ruiniert die Materialqualität, erhöht die Ausschussquote und schmälert die Gewinnspanne. Da die Nachfrage nach hochwertigen Verbundkunststoffen und recycelten Post-Consumer-Materialien steigt, ist die Auswahl der genau richtigen Ausrüstung wichtiger denn je.
Viele Käufer fühlen sich inmitten komplexer technischer Spezifikationen, von Drehmomentstufen bis hin zu Entgasungszonen, verloren. In diesem umfassenden Leitfaden erklären wir genau, welche Funktionen, Optionen und Konfigurationen in der Produktion tatsächlich wichtig sind. Wir helfen Ihnen dabei, den Lärm zu bewältigen, damit Sie Doppelschneckenextruderausrüstung intelligent kaufen und sicherstellen können, dass Ihre Investition langfristig eine maximale Kapitalrendite liefert.
Wichtige Erkenntnisse
Im Bereich der Polymerverarbeitung stellt der Übergang von einem Einschnecken- zu einem Doppelschneckensystem einen gewaltigen Sprung in der Betriebsfähigkeit dar. Einschneckenextruder basieren beim Schmelzen hauptsächlich auf Reibung und Schleppströmung und eignen sich daher für die Grundformung. Doppelschneckenextruder arbeiten nach einem grundlegend anderen mechanischen Prinzip. Sie nutzen ineinandergreifende Schnecken, die für eine positive Materialförderung, eine präzise Scherkontrolle und eine kontinuierliche Oberflächenerneuerung sorgen.
Diese deutlichen mechanischen Vorteile erklären, warum Doppelschneckensysteme die industrielle Kunststoffgranulierung dominieren . Sie bieten überlegenes dispersives Mischen, das Aufbrechen fester Agglomerate, und verteilendes Mischen, wodurch Materialien gleichmäßig in der Schmelze verteilt werden. Bei der modernen Compoundierung sind häufig hohe Anteile an Calciumcarbonat-Füllstoffen, abrasiven Glasfasern, konzentrierten Farb-Masterbatches und unvorhersehbaren recycelten Post-Consumer-Materialien erforderlich. Die Selbstabstreiffunktion der ineinandergreifenden Doppelschnecken verhindert Materialstau. Dies reduziert das Risiko einer Verschlechterung drastisch und ermöglicht einen schnellen Farb- oder Materialwechsel.
Bevor wir uns mit einzelnen Komponenten befassen, ist es wichtig zu verstehen, wohin sich die Extrusionstechnologie entwickelt. Jüngste Branchentrendanalysen zeigen einen eindeutigen Wandel hin zu Extrudern mit ultrahoher Drehmomentdichte gepaart mit intelligenter Energieüberwachung. Die globalen Nachhaltigkeitsauflagen verschärfen sich und die industriellen Stromkosten steigen weiter an. Folglich entfernen sich die Verarbeiter rasch von den herkömmlichen Maschinen mit Standarddrehmoment.
Der heutige Markt verlangt nach Geräten, die in der Lage sind, hochviskose, stark gefüllte Recycling-Compounds bei niedrigeren Schmelztemperaturen ohne Leistungseinbußen zu verarbeiten. High-End-Geräteserien verfügen mittlerweile häufig über Drehmomentdichten von über 11 bis 15 Nm/cm³, was einen enormen Durchsatz bei niedrigeren Schneckendrehzahlen ermöglicht. Diese Entwicklung unterstreicht, warum die Bewertung des spezifischen Energieverbrauchs einer Maschine, gemessen in Kilowattstunden pro Kilogramm, heute genauso wichtig ist wie ihre reine Produktionskapazität.
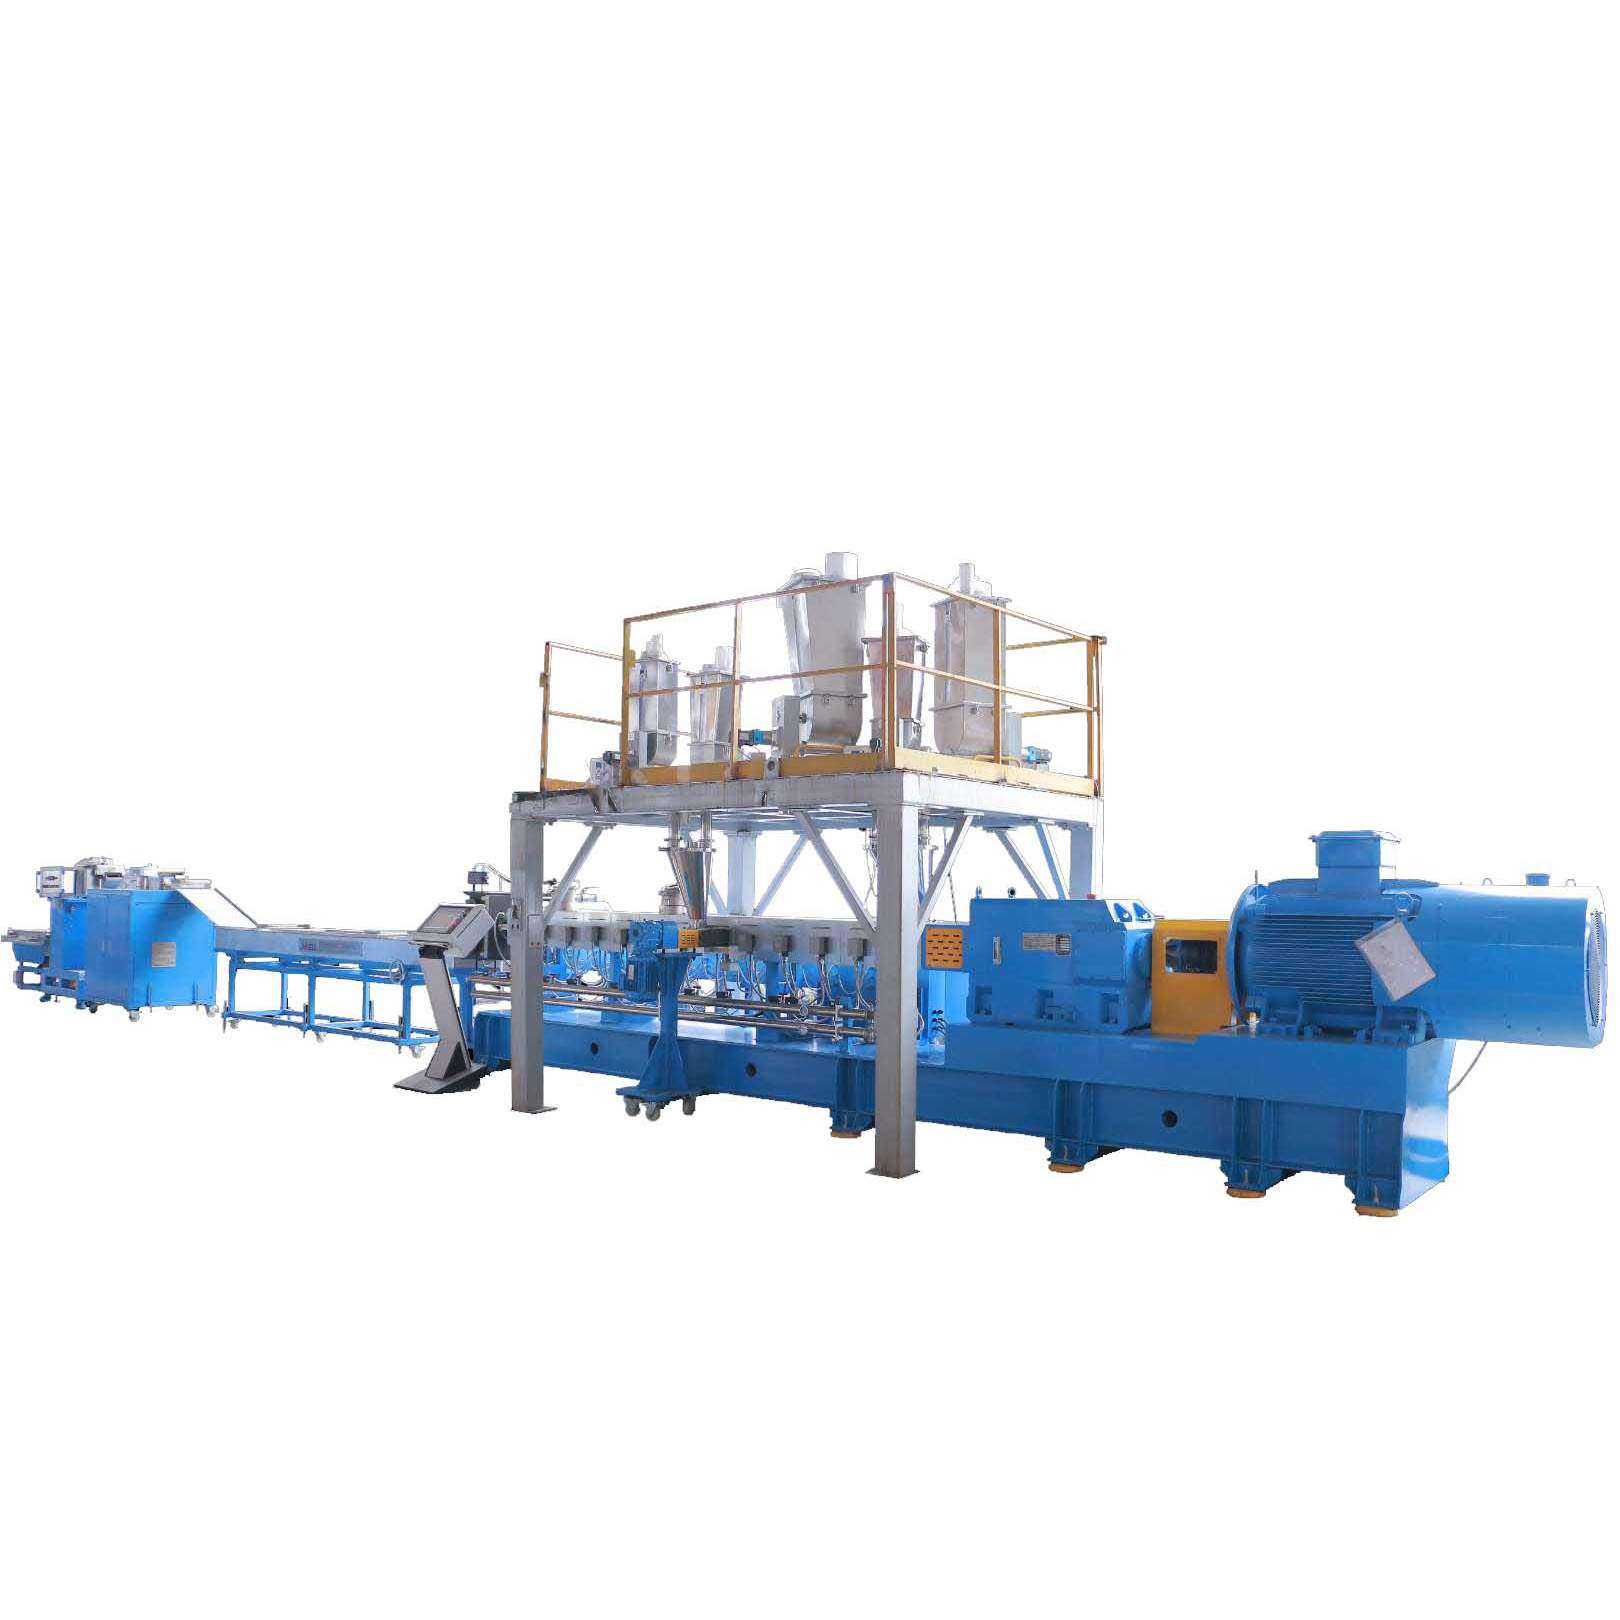
Vor der Analyse spezifischer technischer Parameter wie Motorleistung oder Lauflänge müssen Käufer die grundlegende mechanische Wirkung ermitteln, die für ihr Zielmaterial erforderlich ist. Doppelschneckenextruder werden grob nach der Drehrichtung ihrer Schnecken kategorisiert.
Bei einem gleichläufigen System drehen sich beide Schnecken in die exakt gleiche Richtung. Diese Konstruktion drückt die Polymermischung durch den schmalen Scheitelspalt zwischen den Schnecken und erzeugt so starke Scherkräfte. Dieser spezielle Mechanismus bietet außergewöhnliche Mischfähigkeiten und ist damit der Industriestandard für komplexe Formulierungen.
Im Gegensatz dazu drehen sich die Schnecken bei einem gegenläufigen System gegenläufig. Dadurch entsteht ein geschlossener Kammereffekt, der ähnlich wie eine Zahnradpumpe mit positiver Verdrängung funktioniert. Da das Material nach vorne gedrückt wird und keiner hohen Reibung ausgesetzt ist, bleibt die Schmelzetemperatur äußerst stabil und die Schererzeugung ist minimal.
Sobald der Rotationstyp festgelegt ist, stellt die Bewertung der Kernspezifikationen sicher, dass die Maschine tatsächlich Ihre spezifischen Produktions- und Qualitätsziele erreicht. Sie müssen sich die physikalischen Abmessungen und Leistungsangaben genau ansehen.
Das Länge-zu-Durchmesser-Verhältnis definiert die Länge des Extrusionszylinders im Verhältnis zu seinem Innendurchmesser. Diese wichtige Kennzahl bestimmt die Verweilzeit, also wie lange das Material in der Maschine bleibt. Es bestimmt auch den verfügbaren physischen Raum für verschiedene Verarbeitungszonen wie Zuführen, Schmelzen, Mischen, Entlüften und Pumpen.
Eine höhere Drehmomentdichte ermöglicht es dem Extruder, höhere Volumendurchsätze bei niedrigeren Schneckengeschwindigkeiten zu erreichen. Dies verhindert aktiv eine übermäßige Schererwärmung und einen anschließenden Polymerabbau. Die Motorleistung steht in direktem Zusammenhang mit der spezifischen Energiezufuhr, die erforderlich ist, damit Ihre Kunststoffgranuliermaschine optimal funktioniert. Bei der Verarbeitung hochviskoser technischer Kunststoffe führt eine unzureichende Motorleistung zwangsläufig zum Abwürgen.
Über die mechanische Einwirkung hinaus spielt das Wärmemanagement eine entscheidende Rolle. Das Fass muss in mehrere, unabhängig voneinander steuerbare Temperaturzonen unterteilt sein. Suchen Sie nach Maschinen, die mit eingegossenen Aluminium- oder Kupferheizungen für eine hocheffiziente Wärmeübertragung ausgestattet sind. Ebenso wichtig ist die Kühlarchitektur. Interne Flüssigkeitskühlkanäle müssen sofort reagieren, um Temperaturüberschreitungen durch interne Scherreibung zu verhindern.
Im Gegensatz zu älteren Maschinen, die mit massiven, soliden, einteiligen Schnecken gebaut wurden, nutzen moderne Doppelschneckenextruder ein äußerst flexibles modulares Design. Sowohl die Schnecken als auch die Zylinder sind aus einzelnen, austauschbaren Segmenten zusammengesetzt.
Stellen Sie sich eine typische Produktionsumstellung vor. Sie könnten von der Verarbeitung eines einfachen Polyolefins auf eine aggressive glasfaserverstärkte Nylonverbindung umsteigen. Mit einem modularen Aufbau können Bediener verschiedene Förderelemente, Knetblöcke und Mischelemente auf eine Keilwelle schieben, um ein individuelles Schneckenprofil zu erstellen, das auf das neue Material zugeschnitten ist. Diese Flexibilität bedeutet, dass Sie das Scherprofil innerhalb weniger Stunden neu konfigurieren können, anstatt ein völlig neues Chassis zu kaufen.
Fässer teilen diese modulare Philosophie. Käufer können geschlossene Zylinderabschnitte für das Standardschmelzen oder offene Abschnitte für seitliche Zuführungen zur stromabwärtigen Einführung empfindlicher Füllstoffe wählen. Sie können auch Vakuum-Entlüftungsöffnungen integrieren, um eingeschlossene Gase aggressiv abzusaugen.
Darüber hinaus führt die Verarbeitung von abrasiven Materialien wie Glasfasern oder korrosiven Flammschutzmitteln zu einer schnellen Zersetzung von Standardstahl. Käufer müssen metallurgische Optionen prüfen. Während nitrierter Stahl die Basis ist, erfordern Anwendungen mit hohem Verschleiß bimetallische Laufauskleidungen. Schneckenelemente sollten mit Wolframcarbid oder speziellen pulvermetallurgischen Werkzeugstählen beschichtet sein, um eine langfristige Haltbarkeit in der Fabrikhalle zu gewährleisten.
Die Hauptaufgabe des Extruders besteht darin, zu schmelzen und zu homogenisieren, aber auch die Art und Weise, wie dieser geschmolzene Kunststoff in ein endgültiges, verwendbares Produkt umgewandelt wird, ist ebenso entscheidend. Die nachgeschaltete Schneidausrüstung muss optimal auf die spezifische Schmelzfestigkeit und Viskosität des Polymers abgestimmt sein.
Dies ist nach wie vor die traditionelle und am weitesten verbreitete Methode. Das Polymer wird durch einen Düsenkopf in kontinuierliche spaghettiartige Stränge extrudiert, durch ein langes Wasserkühlbad gezogen, mit einem Luftmesser getrocknet und schließlich mit einem Rotationsschneider in zylindrische Pellets zerkleinert. Es ist äußerst kostengünstig und eignet sich am besten für starre Kunststoffe mit ausgezeichneter Schmelzfestigkeit.
In diesem dynamischen System wird das Polymer direkt an der Düsenfläche durch schnell rotierende Messer geschnitten. Die heißen Pellets werden dann durch die Zentrifugalkraft nach außen in einen zirkulierenden Wasserring geschleudert, der sie sofort abkühlt und zu einem Zentrifugaltrockner transportiert. Diese Methode verträgt Schmelzschwankungen äußerst gut und eignet sich daher ideal für Polyolefine und wird häufig in Recyclingbetrieben eingesetzt.
Dies ist die Premium-Downstream-Konfiguration. Die Schneidfläche und die Schneidmesser sind vollständig in eine Druckwasserkammer eingetaucht. Beim Schneiden verfestigt sich der Kunststoff sofort zu perfekten, kugelförmigen Pellets mit hoher Dichte. die Entscheidung für eine hochentwickelte Für Materialien mit sehr geringer Schmelzfestigkeit oder hoher Klebrigkeit, wie thermoplastische Polyurethane, Elastomere und Schmelzklebstoffe, ist Doppelschnecken-Granulierlinie mit Unterwassersystem zwingend erforderlich.
Eine handelsübliche Maschine liefert selten die optimale Leistung für hochspezialisierte Materialien. Die Hardware muss explizit an die chemischen und physikalischen Eigenschaften des Zielpolymers angepasst werden.
Polyethylenterephthalat ist bekanntermaßen hygroskopisch. Wenn bei der Verarbeitung auch nur Spuren von Feuchtigkeit vorhanden sind, kommt es zu einer schnellen Hydrolyse. Dies führt zu einem starken Abfall der Grenzviskosität und macht den fertigen Kunststoff spröde. Eine spezielle PET-Doppelschnecken-Pelletierlinie muss über robuste, zweistufige Tiefvakuum-Entlüftungssysteme verfügen. Diese Systeme entziehen der Schmelze die Feuchtigkeit direkt, wodurch häufig der kostspielige Schritt der Vortrocknung der Rohflocken entfällt.
Bei der Handhabung von Post-Consumer- oder Post-Industrial-Abfällen bestehen die größten Hürden in der starken Kontamination und der völlig unterschiedlichen Schüttdichte. Recyclinglinien erfordern die Integration leistungsstarker Schmelzefiltrationssysteme. Kontinuierliche Doppelkolben-Siebwechsler entfernen aktiv Papier, Metall und nicht geschmolzene Verunreinigungen, ohne die Produktion zu unterbrechen. Zwangszuführsysteme oder Stopffütterer sind ebenfalls unerlässlich, um leichte, flauschige Materialien wie landwirtschaftliche Folienreste zwangsweise aufzunehmen.
Während robuste mechanische Hardware die schwere Arbeit übernimmt, bestimmt eine ausgefeilte Software letztendlich die Konsistenz im Alltag. Da der Fertigungssektor Smart-Factory-Standards einführt, wird die digitale Steuerungsarchitektur zu einem wichtigen Bewertungspunkt.
Das Gehirn jedes industriellen Extrusionssystems ist die speicherprogrammierbare Steuerung. Namhafte Hersteller vertrauen auf weltweit anerkannte Marken, um eine schnelle Verarbeitung der Sensordaten zu gewährleisten. Damit verbunden ist die Mensch-Maschine-Schnittstelle. Ein hochauflösendes, intuitives Touchpanel reduziert den Lernaufwand des Bedieners drastisch. Es ermöglicht dem Personal, Zylindertemperaturen, Schneckengeschwindigkeiten und Schmelzedrücke auf einen Blick zu visualisieren.
Fortschrittliche Extruder bieten jetzt eine umfassende Datenprotokollierung in Echtzeit. Durch die Verfolgung der Hauptmotorlast und des spezifischen Energieverbrauchs können Wartungsteams genau erkennen, wann Siebfilter verstopfen oder ob ein Heizband ausgefallen ist. Darüber hinaus ist die automatisierte Rezepturverwaltung eine transformative Funktion für Compoundieranlagen. Bediener können spezifische Verarbeitungsparameter für verschiedene Rezepturen digital speichern. Während einer Umstellung minimiert das Abrufen eines Rezepts die manuelle Abstimmung, verkürzt die Rüstzeit und garantiert die Einheitlichkeit von Charge zu Charge.
Eine häufige und kostspielige Falle bei der Beschaffung von Investitionsgütern besteht darin, sich ausschließlich auf den anfänglichen Kaufpreis zu konzentrieren. Über einen typischen Lebenszyklus von 15 Jahren werden die Betriebskosten, einschließlich Strom, Ersatzteile und unerwartete Ausfallzeiten, den Aufkleberpreis der Maschine massiv in den Schatten stellen.
Extrusion ist naturgemäß energieintensiv. Die Bewertung der Effizienzklasse der Hauptantriebsmotoren, wie beispielsweise IE4-Standard-Permanentmagnet-Synchronmotoren, ist ein obligatorischer Schritt. Überprüfen Sie außerdem die Wärmedämmung der Extruderzylinder. Hochwertige Keramik- oder Aerogel-Isolierabdeckungen können den Strahlungswärmeverlust an die Umgebung reduzieren. Dies senkt sowohl die direkten Stromkosten als auch die Belastung der Kühlsysteme Ihrer Anlage.
Die internen Verschleißteile verschleißen mit der Zeit. Überprüfen Sie vor der Unterzeichnung einer Bestellung sorgfältig die Herstellerpreise für Ersatzschneckenelemente und deren Bestandszuverlässigkeit. Eine Maschine, die wochenlang stillsteht und auf ein proprietäres Teil aus Übersee wartet, macht die durch den niedrigen Anschaffungspreis erzielten Einsparungen schnell zunichte.
Letztlich sollte der Gerätehersteller als technischer Partner fungieren. Bewerten Sie, ob sie eine professionelle Installation vor Ort, umfassende Bedienerschulungen und schnelle Ferndiagnoseunterstützung bieten. Hersteller, die Sie bei der Gestaltung des ersten Schraubenprofils auf der Grundlage Ihrer individuellen Formulierung unterstützen, bieten einen enormen Mehrwert. Sie verkürzen die Zeitspanne von der Inbetriebnahme bis zur profitablen Produktion erheblich.
Die Auswahl des richtigen Extruders ist eine hochkomplexe und vielschichtige Entscheidung. Sie müssen mechanische Spezifikationen wie L/D-Verhältnisse und Drehmomentdichte sorgfältig mit den Realitäten der nachgeschalteten Schneidausrüstung und der digitalen Automatisierung in Einklang bringen. Die ideale Maschine ist niemals eine generische Box. Es handelt sich um eine individuell konfigurierte Lösung, die perfekt auf Ihr spezifisches Polymer, Ihre Produktionsziele und Ihre Anlagenbeschränkungen abgestimmt ist. Schauen Sie immer über den anfänglichen Preis hinaus, um die langfristigen Betriebskosten und das Engagement des Herstellers für den After-Sales-Support abzuschätzen. Für Betreiber, die ihre Anlage aufrüsten möchten, stellt die Erkundung spezieller Geräte von vertrauenswürdigen Herstellern wie Jwell sicher, dass sie sich ein System sichern, das auf maximale Produktionseffizienz und Langlebigkeit ausgelegt ist.
Bei der Konstruktion mit hochwertigen Komponenten und sorgfältiger Wartung können das Hauptgehäuse, das Getriebe und der Hauptantriebsmotor eines industriellen Doppelschneckenextruders problemlos 15 bis 20 Jahre lang betrieben werden. Die Lebensdauer von Verschleißteilen, insbesondere der segmentierten Schneckenelemente und der inneren Zylinderauskleidung, ist jedoch sehr unterschiedlich. Wenn Sie weiche Neupolymere verarbeiten, können diese Teile mehrere Jahre halten. Wenn Ihre Produktion dagegen stark abrasive Verbindungen wie 40-prozentige Glasfaserverstärkung umfasst, müssen die Elemente in den Knetzonen mit hoher Scherung möglicherweise alle 6 bis 12 Monate ausgetauscht werden. Fortschrittliche metallurgische Beschichtungen sind bewährte Strategien zur Verlängerung der Komponentenlebensdauer in rauen Umgebungen.
Ja, absolut. Die Doppelschneckentechnologie ist tatsächlich die bevorzugte Wahl für fortschrittliche industrielle Recyclinganwendungen. Im Gegensatz zu Einschneckenmaschinen zeichnen sich Doppelschneckenextruder durch außergewöhnliche Fähigkeiten zur Oberflächenerneuerung und Entgasung aus. Bei der Verarbeitung von Post-Consumer-Recyclingflocken weist das Material häufig einen hohen Anteil an Oberflächenfeuchtigkeit und flüchtigen organischen Verbindungen auf. Der modulare Aufbau ermöglicht die Integration mehrerer Hochvakuum-Entgasungszonen, um diese Verunreinigungen zu entfernen, bevor der Kunststoff die Matrize erreicht, und so Hohlräume im endgültigen Pellet zu verhindern. Darüber hinaus ist die intensive Mischwirkung ideal für die Homogenisierung recycelter Materialien mit Schlagzähmodifikatoren und Antioxidantien, um die endgültige Harzqualität zu verbessern.
Das Verhältnis von Länge zu Durchmesser wird vollständig von der Komplexität Ihres spezifischen Polymerprozesses bestimmt. Ein kürzeres L/D-Verhältnis, typischerweise im Bereich von 32:1 bis 36:1, bietet eine kürzere Verweilzeit und ist vollkommen ausreichend für einfaches Schmelzen oder einfache Farb-Masterbatch-Produktion. Mit zunehmender Komplexität der Formulierung muss jedoch auch die Zylinderlänge zunehmen. Wenn Ihr Prozess mehrere nachgeschaltete Seitenzuführungen für die Zugabe mineralischer Füllstoffe umfasst, eine umfangreiche Vakuumentgasung erfordert oder reaktive Extrusion beinhaltet, benötigen Sie eine viel längere Maschine. In diesen erweiterten Szenarien sind L/D-Verhältnisse von 44:1 bis 52:1 Standard und bieten den notwendigen physischen Raum, um komplexe Aufgaben zu erledigen, ohne das Polymer thermisch zu zersetzen.
Während die geringeren Anfangsinvestitionen eines gebrauchten Extruders verlockend sein können, ist der Kauf einer neuen Maschine auf lange Sicht im Allgemeinen die sicherere und rentablere Investition. Gebrauchte Maschinen bergen erhebliche versteckte Risiken, wie z. B. ermüdete Schneckenwellen, nicht dokumentierter Getriebeverschleiß und Riefen im Laufinneren, die ohne Spezialwerkzeuge nicht sichtbar sind. Darüber hinaus verfügen Gebrauchtmaschinen häufig über veraltete, energieineffiziente Motoren und veraltete Steuerungssysteme. Beim Neukauf stellen Sie sicher, dass Sie modernste Energieeffizienz, moderne Sicherheitsverriegelungen, vollständige Herstellergarantien und ein speziell für Ihre einzigartige Materialrezeptur maßgeschneidertes Schneckenprofil erhalten.
Der Hauptunterschied liegt in der Schneidumgebung und der thermischen Dynamik des Polymers beim Austritt aus der Matrize. Bei einem Wasserringsystem werden die Kunststoffstränge durch rotierende Messer in der Luft unmittelbar an der Düsenfläche geschnitten und die heißen Pellets werden zur Kühlung zentrifugal in einen zirkulierenden Wasserring geschleudert. Diese Methode ist äußerst kosteneffizient und eignet sich hervorragend für Polymere mit hoher Schmelzfestigkeit, wie z. B. Polyethylen. Im Gegensatz dazu verfügt ein Unterwasser-Granuliersystem über eine Schneidkammer, die vollständig mit Druckwasser geflutet ist. Da das Material beim bündigen Schneiden mit der Matrize sofort abgeschreckt wird, ist diese Premium-Methode unbedingt erforderlich für Polymere mit sehr niedriger Schmelzviskosität oder hoher Klebrigkeit, die andernfalls an der Luft verschmieren oder verklumpen würden.
Die Wahl hängt ganz von Ihren Prozesszielen ab. Einschneckenextruder basieren auf Reibung und eignen sich hervorragend zum einfachen Schmelzen, Pumpen und Formen kontinuierlicher Profile wie Rohre oder Platten aus Neumaterialien. Sie sind kostengünstig, bieten aber schlechte Mischeigenschaften. Doppelschneckenextruder hingegen sorgen für intensive Scherung, positive Verdrängung und eine hervorragende Dispersionsmischung. Wenn Ihr Prozess das Mischen mehrerer Additive, hohe Füllstoffmengen, das Compoundieren von Farben oder das Entziehen von Feuchtigkeit aus recycelten Flocken umfasst, ist ein Doppelschneckenextruder die zwingende technische Wahl.
Der Schneckenverschleiß wird hauptsächlich durch drei Faktoren bestimmt: Abrieb durch harte Füllstoffe wie Glasfasern oder Titandioxid, Korrosion durch saure Polymernebenprodukte wie PVC-Abbau und adhäsiver Verschleiß durch Metall-auf-Metall-Kontakt bei aggressiver Verarbeitung mit hohem Drehmoment. Um vorzeitigen Verschleiß zu verhindern, müssen Ingenieure die Metallurgie auf das Material abstimmen. Der Einsatz spezieller bimetallischer Zylinderauskleidungen und mit Wolframcarbid beschichteter Schneckenelemente reduziert den Abrieb erheblich. Darüber hinaus wird die Lebensdauer Ihrer internen Komponenten drastisch verlängert, wenn Sie die richtige Zylinderausrichtung aufrechterhalten und Kaltstarts vermeiden, indem Sie sicherstellen, dass das Polymer vollständig geschmolzen ist, bevor die Schneckengeschwindigkeit erhöht wird.


