
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-21 Herkunft:Powered


Wenn Sie den Boden einer geschäftigen Recyclinganlage betreten, werden Sie wahrscheinlich Zeuge eines bekannten Engpasses. Die Bediener haben ständig Mühe, einen gleichmäßigen Mahlgutfluss in den Extrudertrichter aufrechtzuerhalten. Die weltweite Nachfrage nach recycelten Polymeren steigt derzeit stark an. Strenge neue Verpackungsvorschriften und weit verbreitete Initiativen zur Kreislaufwirtschaft treiben diesen Vorstoß voran. Dennoch bleibt die Überbrückung der Lücke zwischen sperrigem Rohabfall und einheitlichen Pellets eine große mechanische Hürde. Anlagenmanager fragen Ingenieure häufig, ob sie Abläufe rationalisieren können, indem sie zerkleinerten Kunststoff direkt einer Pelletierlinie zuführen und so Zwischensilos und manuelle Handhabung vollständig umgehen.
Aus technischer Sicht ist eine direkte Integration durchaus machbar. Es erfordert jedoch absolute Präzision. Ein leistungsstarkes Zerkleinerungssystem löst diese Unterbrechungen des Arbeitsablaufs effektiv, vorausgesetzt, die Ausrüstung ist richtig auf die einzigartigen physikalischen Eigenschaften des Materials abgestimmt. Wir werden die technischen Parameter, Gerätesynergien und Betriebsstrategien aufschlüsseln, die zur Optimierung Ihres Pelletierungsarbeitsablaufs erforderlich sind.
Aktuelle Marktdaten verdeutlichen einen deutlichen Wandel im Anlagendesign. Werksleiter entfernen sich von der isolierten, mehrstufigen Handhabung. Stattdessen geht der Trend stark zur Inline-Verarbeitung. Arbeitskräftemangel und steigende Energiekosten zwingen Betriebe dazu, die physischen Distanzen, die das Material zwischen den Maschinen zurücklegt, zu minimieren. Durch die direkte Kopplung der Zerkleinerungsphase mit der Extrusionsphase reduzieren Anlagen ihren Energie-Fußabdruck erheblich und begrenzen das Risiko einer Kreuzkontamination. Dieser schlanke Fertigungsansatz erfordert äußerst zuverlässige vorgeschaltete Maschinen, die den nachgeschalteten Extruder nicht verhungern oder überlasten.
Um festzustellen, ob zerkleinerte Flocken reibungslos in eine Extrusionslinie gelangen können, müssen Sie zunächst die mechanische Rolle der Schlichteausrüstung verstehen. Die Zerkleinerungsphase fungiert als kritische Brücke zwischen rohem, unvorhersehbarem Abfall und dem streng kontrollierten Schmelzprozess.
In der Polymerrückgewinnungsindustrie bestimmt die Terminologie das Prozessdesign. Post-Consumer-Abfälle oder Post-Industrial-Abfälle beziehen sich auf rohe, unverarbeitete Gegenstände wie defekte PVC-Rohre, weggeworfene PET-Flaschen oder Spritzgussspülmittel. Unter Regenerat versteht man den Zwischenzustand dieses Kunststoffs, nachdem er mechanisch in kleinere, unregelmäßige Flocken zerkleinert wurde. Pellets, auch Granulat genannt, sind die gleichmäßigen, geschmolzenen und umgeformten zylindrischen Stücke, die ganz am Ende der Linie produziert werden.
Stellen Sie sich Mahlgut als Rohfutter für einen Granulierextruder vor. Die Qualität, Größe und Konsistenz dieser Flocken bestimmen direkt, wie effizient die Extruderschnecke den Kunststoff fördern, komprimieren und schmelzen kann. Ist das Mahlgut inkonsistent, leidet der gesamte nachgelagerte Prozess unter Druckschwankungen. Wenn Sie neben einem schlecht beschickten Extruder stehen, hören Sie das Pumpen der Schnecke, was immer zu einer schlechten Ausgabequalität führt.
Bei der Gestaltung eines Reduktionsprozesses verlassen sich Ingenieure auf die Hochscher-Schneidtechnologie. In der Schneidkammer dreht sich ein Hochleistungsrotor mit rotierenden Messern mit hoher Geschwindigkeit. Diese Rotorblätter interagieren mit feststehenden Rotorblättern, die fest am Stahlgehäuse montiert sind. Wenn Plastikmüll in die Kammer gelangt, wird er zwischen diesen gehärteten Kanten immer wieder geschert. Der Prozess wird fortgesetzt, bis die Stücke klein genug sind, um ein genau kalibriertes Metallsieb am Boden zu passieren.
Dieser Bildschirm fungiert als Torwächter der Qualität. Sie bestimmt die endgültige einheitliche Größe der Flocken. Durch den Einsatz einer hochentwickelten Kunststoffzerkleinerungsmaschine stellen die Anlagen sicher, dass der Ausstoß konstant bleibt, frei von großen Brocken und übermäßigem Staub. Diese Konsistenz ist die Grundvoraussetzung für jedes Material, das direkt einem Granulator zugeführt werden soll.
Anlageninvestoren suchen ständig nach Möglichkeiten, die Arbeitskosten zu senken und den Materialtransport zu minimieren. Die Umgehung von Lagersilos zur direkten Zuführung von Mahlgut in den Granulator ist eine äußerst gefragte Betriebseinrichtung.
Empirische Daten moderner Recyclinganlagen bestätigen, dass die Direktbeschickung hocheffizient ist. Dies ist jedoch keine universelle Garantie für alle Polymere. Die direkte Beschickung erfordert die strikte Einhaltung spezifischer Betriebsparameter. Das Mahlgut muss frei von großen Größenschwankungen und übermäßiger Feuchtigkeit sein und eine Schüttdichte aufweisen, die für die spezifische Trichterkonstruktion des Extruders geeignet ist. Wenn die Bediener diese Bedingungen erfüllen, wird ein kontinuierlicher, automatisierter Fluss von der Schneidkammer zum Pelletierer Realität.
Darüber hinaus ist die Beziehung zwischen der Klassierungsphase und der Pelletierungsphase äußerst synergistisch. Ein Extruder funktioniert nur dann optimal, wenn ihm eine gleichmäßige, ununterbrochene Materialmenge zugeführt wird. Wenn die Zerkleinerungseinheit sehr gleichmäßige Flocken erzeugt, kann die Extruderschnecke den Kunststoff bei stabilem Innendruck schmelzen.
Wenn der Ausstoß dagegen eine Mischung aus massiven Brocken und mikroskopisch kleinem Staub enthält, kommt es zu einem Druckstoß im Extruder. Dieses Phänomen führt zu ungleichmäßigen Schmelzetemperaturen und unterschiedlichem Druck am Düsenkopf. Letztendlich entstehen fehlerhafte, spröde Pellets, die nicht den Industriestandards entsprechen. Daher hängt die Leistung Ihres Pelletierers grundsätzlich von der Präzision Ihrer vorgeschalteten Vorbereitung ab.
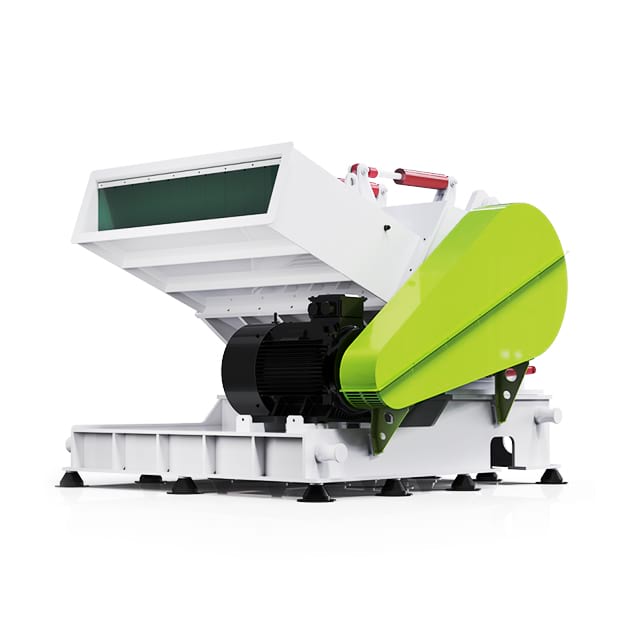
Für technische Entscheidungsträger, die Investitionsausgaben bewerten, ist es für die Berechnung der Kapitalrendite erforderlich, die genauen Anforderungen für die Beschickung von Extrudern zu kennen. Mehrere Hauptfaktoren bestimmen diesen Materialübergang im Werksbereich.
Die physikalischen Abmessungen der Flocken stellen die kritischste Variable dar. Standard-Einschneckengranulatoren erfordern typischerweise eine einheitliche Größe im Bereich von 8 mm bis 12 mm. Wenn das Sieb in der Schneidkammer beschädigt oder nicht richtig dimensioniert ist, gelangen übergroße Stücke in den Materialfluss.
Diese übergroßen Teile verursachen ein frustrierendes Phänomen, das als Brückenbildung bekannt ist. Eine Brückenbildung entsteht, wenn sich große Kunststoffstücke im Einfüllschacht verklemmen. Sie bilden einen physischen Bogen, der verhindert, dass nachfolgendes Material in die Schnecke fällt. Dadurch wird der Extruder ausgehungert, was zu schwerwiegenden Produktionsverzögerungen und einer möglichen thermischen Zersetzung des bereits im Zylinder befindlichen Kunststoffs führt.
Die Feuchtigkeitskontrolle ist eine weitere absolute Notwendigkeit bei der Polymerverarbeitung. Während Post-Industrial-Fabrikabfälle oft sauber und trocken sind, erfordert Post-Consumer-Abfälle in der Regel eine ausgedehnte Wäscherei, um Schmutz und organische Rückstände zu entfernen. Wenn nasses Material direkt in einen Standardgranulator eingespeist wird, verdampft das Restwasser beim Auftreffen auf den erhitzten Extruderzylinder heftig. Durch diese schnelle Expansion entstehen eingeschlossene Dampftaschen im geschmolzenen Kunststoff. Daher muss das Material vor der Extrusion eine mechanische Entwässerungszentrifuge oder einen thermischen Trockner durchlaufen, um den Feuchtigkeitsgehalt auf unter ein Prozent zu reduzieren.
Die Schüttdichte bestimmt, wie sich Material unter dem Einfluss der Schwerkraft verhält. Starre Kunststoffe und flexible Folien interagieren auf sehr unterschiedliche Weise mit Trichtern. Um dies zu veranschaulichen, sehen Sie sich die technische Aufschlüsselung unten an.
| Materialtyp, | Schüttdichte, Verhalten, | Fütterungseinrichtung, erforderliche | empfohlene vorgeschaltete Ausrüstung |
|---|---|---|---|
| Starre PVC-/HDPE-Rohre | Hohe Masse, fällt leicht durch die Schwerkraft | Vertikaler Standardtrichter | Horizontaler Rohrbrecher |
| PP/PE-Agrarfolie | Flauschig, neigt zum Aufschwimmen und zur Brückenbildung | Schneidverdichter oder Zwangszuführung | Hochscher-Folienbrecher |
| Thermogeformte Tabletts/Blätter | Mittlere Masse, unregelmäßige Flockenformen | Rührtrichter oder Schneckenförderer | V-förmiger Flachplattenbrecher |
| Spritzgussreinigungsmittel | Extrem dicht, hohe Schlagfestigkeit | Standardtrichter mit robuster Schnecke | Hochleistungsbrecher in Klauenausführung |
Selbst bei strengen Sortierprotokollen können zerkleinerte Flocken mikroskopisch kleine Verunreinigungen wie Reststaub oder winzige Metallfragmente enthalten. Um sicherzustellen, dass die endgültigen Pellets rein sind, muss das System über eine robuste Schmelzefiltration verfügen. Am Ende des Extruderzylinders installierte Siebwechsler fangen diese festen Verunreinigungen auf. Eine hochwertige vorgelagerte Vorbereitung reduziert die Häufigkeit dieser Siebwechsel deutlich.
Ein universeller Ansatz gilt für das moderne Kunststoffrecycling einfach nicht. Um eine nahtlose Zuführung zu erreichen, muss die Kalibrierausrüstung speziell auf die Geometrie, Dicke und Zähigkeit des Zielmaterials ausgelegt sein.
Lange, starre Materialien wie PVC-Leitungen oder HDPE-Wasserleitungen stellen besondere Herausforderungen bei der Versorgung dar. Der Versuch, ein drei Meter langes Rohr in einen Standard-Vertikaltrichter einzuführen, ist sowohl gefährlich für den Bediener als auch äußerst ineffizient. Oft ist ein aufwändiges manuelles Vorschneiden erforderlich. Um diesen spezifischen Arbeitsablauf zu optimieren, nutzen die Anlagen spezielle Maschinen wie einen Hochleistungs-Kunststoffbrecher, der speziell für Rohre entwickelt wurde. Die DYPS-G-Serie verfügt beispielsweise über horizontale oder abgewinkelte Zuführschächte, die speziell für die Aufnahme langer Profile ausgelegt sind. Die Rotorgeometrie ist so konstruiert, dass das Langmaterial gleichmäßig in die Schneidkammer gezogen wird. Dies verhindert aggressives Springen und sorgt für eine gleichmäßige 10-mm-Ausgabe, die sofort für den Granulator bereit ist.
Breite, flache Kunststoffe wie thermogeformte Verpackungsschalen, Autotürverkleidungen oder große Acrylplatten erfordern ebenfalls spezielle Rotordesigns. Wenn flache Materialien in eine Standard-Vertikalkammer gelangen, neigen sie dazu, auf den Spinnrotor zu prallen, anstatt nach unten in die Schermesser gezogen zu werden. Dadurch wird der Durchsatz drastisch reduziert und der Lärm im Werksbereich erhöht.
Um dem entgegenzuwirken, verwenden Ingenieure einen speziellen Tray-Plate-Brecher . Die DYPS-T-Serie ist mit einer einzigartigen V-förmigen oder versetzten Klingenanordnung ausgestattet. Diese spezielle Geometrie erfasst die Kanten breiter, flacher Materialien und zieht sie effizient in die Schneidzone. Dieser maßgeschneiderte Ansatz gewährleistet eine hohe Kapazität und eine gleichmäßige Größe und passt perfekt zu den Futteranforderungen des nachgeschalteten Pelletierers.
Spritzguss- und Extrusionsanlagen erzeugen beim An- und Abfahren von Maschinen häufig große, feste Blöcke aus gehärtetem Kunststoff. Standardmaschinen fehlt das Drehmoment und die strukturelle Integrität, um diese massiven Teile ohne Abwürgen zu verarbeiten. Bei diesen anspruchsvollen Anwendungen ist ein robuster Kunststoffbrecher mit verstärkten Stahlgehäusen, übergroßen Schwungrädern für maximale kinetische Energie und aggressiven Klauenrotorblättern erforderlich. Durch das systematische Zerkleinern dicker Blöcke verwandeln diese Maschinen unhandlichen Fabrikabfall in wertvolle Vorräte.
Auch wenn die richtige Primärmaschinerie vorhanden ist, stoßen Bediener bei der Übergabe der Flocken an die Extrusionslinie regelmäßig auf materialspezifische Herausforderungen. Das Verständnis der technischen Lösungen für diese Hürden sorgt dafür, dass Ihre Anlage effizient läuft.
Wie bereits erwähnt, sind leichte PP- und PE-Folienflocken aufgrund ihrer geringen Schüttdichte bekanntermaßen schwierig zu verfüttern. Wenn eine Anlage stark auf Folienrecycling angewiesen ist, besteht die effektivste Lösung darin, auf standardmäßige Schwerkrafttrichter vollständig zu verzichten. Der branchenübliche Ansatz beinhaltet den Einsatz einer Pelletierungslinie, die mit einem integrierten Schneid-Verdichter ausgestattet ist. Der flauschige Film wird in eine große zylindrische Trommel gefördert, wo rotierende Reibungslamellen das Material erhitzen und verdichten. Sobald der Kunststoff einen halbgeschmolzenen Zustand erreicht, wird er durch die Zentrifugalkraft direkt in die angeschlossene Extruderschnecke gedrückt. Dadurch entfällt die Überbrückung vollständig.
Übermäßiger Staub und mikroskopisch kleine Kunststoffpartikel, sogenannte Feinpartikel, wirken sich äußerst schädlich auf den Extrusionsprozess aus. Staub schmilzt viel schneller als herkömmliche Flocken. Es verbrennt oft und zersetzt sich im Inneren des Zylinders, bevor die größeren Stücke vollständig in den geschmolzenen Zustand übergegangen sind. Dieser thermische Abbau führt zu verfärbten Pellets mit schlechten mechanischen Eigenschaften. Hohe Staubmengen entstehen typischerweise durch den Einsatz minderwertiger Maschinen mit stumpfen Messern oder falschen Schnittabständen. Premium-Geräte nutzen optimierte Klingenwinkel und präzisionsgefertigte Toleranzen, um den Kunststoff sauber zu schneiden und so die Integrität des Polymers zu bewahren.
Um einen hochprofitablen Recyclingbetrieb zu erreichen, müssen die Geräte als integriertes Ökosystem betrachtet werden. Eine gut konzipierte Linie minimiert den menschlichen Eingriff, verringert das Kontaminationsrisiko und maximiert den Gesamtdurchsatz.
Sich auf manuelle Arbeit zu verlassen, um Behälter mit zerkleinertem Material physisch von einer Maschine zur anderen zu transportieren, ist ineffizient. Moderne Anlagen nutzen automatisierte Transfersysteme, um die Phasen der Zerkleinerung und Pelletierung miteinander zu verbinden. Schneckenförderer, wie z. B. Schnecken, eignen sich hervorragend zum Transport starrer, schwerer Flocken über kurze Distanzen mit einer äußerst kontrollierten Geschwindigkeit. Für längere Distanzen im Werksbereich werden pneumatische Gebläsesysteme bevorzugt. Diese Systeme nutzen Luftdruck, um das Material durch geschlossene Rohrleitungen direkt in ein Lagersilo zu transportieren, das sich über der Zuführeinheit des Extruders befindet.
Aktuelle Marktanalysen deuten auf einen massiven Umschwung in den globalen Beschaffungsstrategien hin. Anlageninvestoren wenden sich von stark verzögerten und überteuerten Lieferketten ab. Stattdessen wenden sie sich an fortschrittliche Produktionszentren in Asien. Dieser Übergang wird durch die Notwendigkeit einer schnellen Ausrüstungsbereitstellung ohne Einbußen bei strengen Strukturtoleranzen vorangetrieben.
Historisch gesehen dominierten europäische Hersteller den Markt für hochwertige Recyclinggeräte. Führende chinesische Hersteller haben diese technologische Lücke jedoch systematisch geschlossen. Heutzutage sind erstklassige Maschinen aus China mit technischen Standards auf europäischem Niveau ausgestattet. Moderne Fertigungsanlagen nutzen hochentwickelte CNC-Bearbeitungszentren, um die genauen Toleranzen sicherzustellen, die zur Aufrechterhaltung eines gleichmäßigen Spalts zwischen rotierenden und stationären Messern erforderlich sind.
Konkret sind diese Maschinen standardmäßig mit Premium-OEM-Komponenten wie SKF-Lagern, Siemens-SPS-Steuerungen und hocheffizienten WEG-Motoren ausgestattet. Durch die Kombination lokaler Stahlfertigung mit international bewährten beweglichen Teilen werden diese fortschrittlichen Maschinen zu äußerst wettbewerbsfähigen Gesamtbetriebskosten angeboten. Dies ermöglicht es Recyclinganlagen, eine schnellere Kapitalrendite zu erzielen und gleichzeitig die für den Dauerbetrieb erforderliche Haltbarkeit aufrechtzuerhalten.
Aufgrund der Vielfalt der Kreislaufwirtschaft reichen Maschinen von der Stange selten aus. Die besten chinesischen Zulieferer zeichnen sich durch technische Flexibilität aus. Anstatt eine Universalbox zu verkaufen, entwickeln sie anwendungsspezifische Systeme zur Größenreduzierung. Ganz gleich, ob Sie das Trichterdesign für die Roboterbeschickung modifizieren oder die Klingenwinkel für wärmeempfindliche Polymere ändern, diese Anpassung stellt sicher, dass die Ausrüstung als echter Katalysator für den Betrieb fungiert.
Die effiziente Beschickung einer Pelletierlinie mit zerkleinertem Mahlgut ist der absolute Grundstein für einen profitablen Kunststoffrecyclingbetrieb. Der Erfolg beruht ausschließlich auf Präzisionstechnik. Sie müssen Ihre Kalibriermaschinen sorgfältig an die spezifische Strukturgeometrie Ihres Materials anpassen, den Feuchtigkeitsgehalt aktiv steuern und Schwankungen der Schüttdichte berücksichtigen.
Durch die Investition in hochwertige, anwendungsspezifische Ausrüstung beseitigen Sie Engpässe im Arbeitsablauf, stabilisieren den Extruderdruck und garantieren die Produktion von hochwertigem Recyclinggranulat. Wenn Sie bereit sind, den Durchsatz Ihrer Anlage zu steigern und Brückenbildungsprobleme zu beseitigen, bewerten Sie Ihren Materialtyp und erkunden Sie die speziellen Zerkleinerungslösungen von Jwell Recycling, um die genaue Rotorgeometrie zu finden, die Ihre Produktionslinie erfordert.
Ob es möglich ist, ungewaschenes Material direkt einem Extruder zuzuführen, hängt ganz von der Herkunft des Abfalls ab. Handelt es sich bei dem Material um sauberen, postindustriellen Abfall wie Fabrikläufer oder Randbeschnitte aus einer kontrollierten Umgebung, kann er durchaus zerkleinert und direkt der Pelletierlinie zugeführt werden. Wenn Sie jedoch Post-Consumer-Abfälle verarbeiten, ist das Waschen unbedingt erforderlich. Ungewaschene Post-Consumer-Kunststoffe enthalten abrasive Verunreinigungen wie Sand und Schmutz, die zu einem katastrophalen Verschleiß der Extruderschnecke führen. Auch organische Rückstände verbrennen bei hohen Extrusionstemperaturen und bilden Gasblasen, die das fertige Granulat stark beeinträchtigen.
Bei Standard-Einschnecken-Granulierextrudern liegt die optimale Flockengröße im Allgemeinen im strengen Bereich von 8 mm bis 12 mm. Das Erreichen dieser spezifischen Größenfraktion wird direkt durch das am Boden Ihrer Schneidkammer installierte Siebgewebe gesteuert. Die Beibehaltung dieser Größe ist für die thermodynamische Konsistenz von entscheidender Bedeutung. Wenn die Flocken größer als 15 mm sind, besteht die Gefahr, dass sie sich im Einfüllschacht verhaken und Brücken bilden. Ist das Material dagegen zu klein, schmilzt es vorzeitig, was zu ungleichmäßigen Stößen am Düsenkopf führt.
Ob ein vorgeschalteter Zerkleinerer erforderlich ist, hängt von der ursprünglichen Größe, Dicke und dem Volumen Ihres Rohabfalls ab. Ein Zerkleinerer ist eine Maschine mit hohem Drehmoment und niedriger Geschwindigkeit, die für die primäre Volumenreduzierung konzipiert ist und massive Gegenstände wie dickwandige Rohre oder große Feststoffe zerreißt. Die direkte Zuführung dieser massiven Gegenstände in einen Hochgeschwindigkeits-Sekundärbrecher würde wahrscheinlich den Motor abwürgen. Wenn Ihr Rohabfall aus kleinen, dünnwandigen Teilen wie PET-Flaschen oder kleinen Fabrikresten besteht, ist ein Zerkleinerer nicht erforderlich und das Material kann direkt in die Kalibrierkammer geleitet werden.
Brückenbildung ist ein häufiger betrieblicher Engpass beim Recycling von Leichtmaterialien wie PP- oder PE-Folie. Da diese Flocken eine sehr geringe Schüttdichte haben, verzahnen sie sich durch Reibung und bilden einen Bogen über der Förderschnecke. Um dies zu überwinden, müssen Sie aktive Fütterungsmechanismen implementieren. Die einfachste Lösung ist die Installation eines vertikalen Kraftzuführers, allgemein als Crammer bezeichnet, direkt über dem Extruderhals. Bei Folienlinien mit hoher Kapazität ist die Integration eines Schneid-Verdichter-Systems zur Verdichtung der Folie vor der Extrusion der Branchenstandard.
Übermäßiger Staub führt zu starker thermischer Instabilität im Extruder. Da Staubpartikel im Vergleich zu 10-mm-Flocken ein enormes Verhältnis von Oberfläche zu Volumen aufweisen, schmelzen sie fast augenblicklich, wenn sie mit dem erhitzten Zylinder in Kontakt kommen. Während die größeren Flocken noch Wärme absorbieren, beginnt der Staub zu brennen und sich zu zersetzen. Dies führt zu schwarzen Flecken, starken Verfärbungen und verschlechterten mechanischen Eigenschaften der fertigen Pellets. Die Aufrüstung auf einen Brecher mit optimierten Klingenwinkeln und scharfen Messern ist die beste Möglichkeit, die Staubentwicklung zu verhindern.
Die Anpassung des Durchsatzes erfordert die Berechnung der tatsächlichen volumetrischen Vorschubgeschwindigkeit und nicht nur die Betrachtung der maximalen Gewichtskapazität des Herstellers. Ein Extruder, der für 500 kg/h feste Pellets ausgelegt ist, verarbeitet aufgrund der geringeren Schüttdichte möglicherweise nur 300 kg/h flockiges Mahlgut. Als technische Standardregel sollte Ihr vorgeschalteter Brecher eine angenehme Kapazität haben, die 20 bis 30 % über der maximalen Leistung Ihres Extruders liegt. Dieser Puffer sorgt dafür, dass der Trichter des Extruders konstant gefüllt bleibt und verhindert so ein Aushungern bei kleineren Klingenwechseln oder Materialladepausen.


