
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-04 Herkunft:Powered


Fabrikflächen sind ein erstklassiges Industriegut. Die Unterbringung schwerer Recyclinggeräte in engen, bereits vorhandenen Grundrissen ist für Facility Manager auf der ganzen Welt eine bekannte Herausforderung. Ein schlecht geplanter Grundriss schafft weit mehr als nur eine beengte Arbeitsumgebung. Dadurch wird die Produktionskapazität aktiv gedrosselt, der Wartungszugang stark eingeschränkt und es entstehen gefährliche logistische Engpässe.
Durch das Verständnis der genauen räumlichen Dynamik moderner Extrusionssysteme können Sie einen reibungslosen Aufbau Mit der richtigen Technik können Sie die Leistung pro Quadratmeter maximieren, ohne eine kostspielige Anlagenerweiterung auszulösen. der Kunststoffgranuliermaschine gewährleisten.
Steigende Kosten für Industrieimmobilien verändern die Gestaltung von Recyclinganlagen. Da die Leasingraten in großen Produktionszentren steigen, verabschieden sich Werksleiter energisch von weitläufigen, ineffizienten Altanlagen. Die Branche erlebt einen massiven Anstieg der Nachfrage nach kompakten Extrusionssystemen mit hohem Drehmoment.
Marktanalysen zeigen, dass moderne Anlagen die Durchsatzdichte priorisieren und den Erfolg anhand der verarbeiteten Kilogramm pro Quadratmeter messen. Dieser Wandel zwingt die Hersteller dazu, kürzere, aber hocheffiziente Läufe zu entwickeln. Dank der fortschrittlichen Motor-Getriebe-Integration und modularen Rahmenkonstruktionen kann eine chinesische Einschneckenextrudermaschine jetzt eine außergewöhnliche Schmelzequalität liefern, ohne erstklassige Fabrikflächen zu verschlingen.
Im Bereich der Polymerverarbeitung beginnt eine genaue Raumplanung mit einem tiefen Verständnis der Primärmaschinen. Ein Einschneckenextruder ist ein robustes mechanisches Arbeitstier, das zum Schmelzen, Compoundieren und Pumpen thermoplastischer Materialien entwickelt wurde. Es funktioniert mit einer einzigen rotierenden Schnecke, die in einem beheizten zylindrischen Zylinder untergebracht ist.
Diese zentrale Einheit übernimmt die kritische Phase des Materialübergangs und überführt feste Kunststoffflocken oder Folienreste in einen homogenen geschmolzenen Zustand. Ohne diese Primärmaschine können nachgeschaltete Umform- und Kühlprozesse nicht stattfinden. In China hergestellte Modelle haben sich aufgrund ihres attraktiven Gleichgewichts aus Kosteneffizienz, modularer Architektur und robuster Verarbeitungsqualität schnell zum Industriestandard entwickelt.
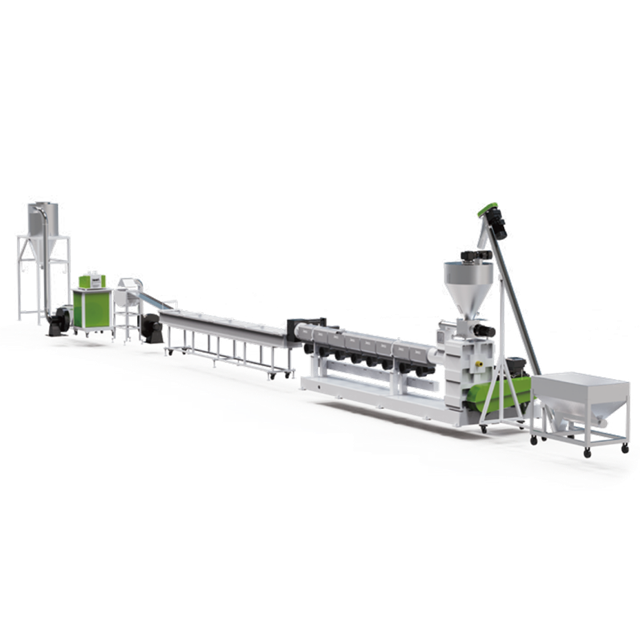
Um einen funktionierenden Fabrikgrundriss zu entwerfen, müssen Ingenieure weit über das vom Hersteller bereitgestellte Basisspezifikationsblatt hinausblicken. Der Platzbedarf eines Extruders wird streng in seine statische physische Grundfläche und seine dynamische betriebliche Grundfläche unterteilt.
Die Länge der Maschine wird in erster Linie durch ihr Länge-zu-Durchmesser-Verhältnis, allgemein als L/D bezeichnet, sowie durch ihre Zielausstoßkapazität bestimmt. Maschinen mit höherer Kapazität benötigen natürlich längere Fässer, um eine ausreichende Schmelz- und Mischzeit zu gewährleisten. Beispielsweise erstreckt sich eine Standardmaschine mit einem Schneckendurchmesser von 120 mm und einem L/D-Verhältnis von 33:1 über eine Länge von etwa 4 bis 5 Metern. Die Breite ist im Allgemeinen viel geringer und beträgt normalerweise zwischen 1 und 2 Metern, abhängig von der Platzierung des Schaltschranks und der Größe des AC- oder DC-Antriebsmotors.
Die Nutzfläche stellt nur eine Dimension der Anlagenplanung dar. Ebenso entscheidend bleibt die vertikale Raumaufteilung. Die Hauptmittellinienhöhe des Extruderzylinders ist ergonomisch auf 1 bis 1,2 Meter über dem Boden ausgelegt, um den Zugang für den Bediener zu erleichtern. Folglich erhöht der auf dem Futterhals sitzende Einfülltrichter den Höhenbedarf drastisch. Wenn das System Zwangszuführungen oder Vakuumlader verwendet, erhöht sich die Gesamthöhe leicht auf 3 Meter. Zur Unterbringung von Wartungskranen und Abluftkanälen wird eine Mindestdeckenhöhe in der Fabrik von 4 Metern dringend empfohlen.
Ein Extruder wird selten als isolierte Einheit installiert. Um verkaufsfähiges Recyclinggranulat herzustellen, muss es als synchronisiertes System funktionieren. Beim Skizzieren Ihres Anlagenlayouts müssen Sie die physischen Abmessungen der gesamten PP-PE-Pelletierlinie berücksichtigen . Zusätzliche Peripheriegeräte beanspruchen häufig deutlich mehr Stellfläche als der Extruder selbst.
Am vorderen Ende der Linie müssen die Rohstoffe bereitgestellt und der Maschine zugeführt werden. Für Schüttgutsäcke, Förderbänder oder Schnecken muss Platz vorgesehen werden. Mit einer Standard-Zuführzone können Sie die Vorderseite Ihrer Produktionsanlage problemlos um 3 Meter erweitern.
Sobald der geschmolzene Kunststoff den Düsenkopf verlässt, muss er schnell abgekühlt werden, damit er erstarrt. Bei einer Standard-Stranggranulierung ist das Kühlwasserbad häufig die längste Einzelkomponente. Hochleistungslinien, die 500 kg bis 1000 kg pro Stunde verarbeiten, erfordern längere Kühlzeiten, was bedeutet, dass der Wassertank eine Länge von 6 bis 8 Metern haben kann. Schließlich benötigt die Endbearbeitungszone nach der Extrusion, bestehend aus Granulierschneider, Zentrifugalsieb und Absackstation, zusätzlich 4 Meter linearen Raum.
| Systemkomponente | Geschätzte lineare Länge | Erforderliche Breite | Erforderlicher Betriebsspielraum |
|---|---|---|---|
| Materialzufuhrzone | 2,0 - 3,0 Meter | 1,5 Meter | Zugangsradius des Gabelstaplers |
| Einschneckenextruder | 4,0 - 5,0 Meter | 1,5 Meter | Schraubenentfernungslänge + 1,5 m Seiten |
| Wasserkühlbad | 6,0 - 8,0 Meter | 1,0 Meter | 1,0m Gang zur Strangüberwachung |
| Pelletierer und Verpackung | 3,0 - 4,0 Meter | 2,0 Meter | Bereitstellungs- und Entnahmeraum für Paletten |
Ein häufiger und kostspieliger Fehler bei der Fabrikplanung besteht darin, nur die statischen Abmessungen der Maschinen zu messen. Eine Maschine mit einer Länge von 4 Metern benötigt deutlich mehr als 4 Meter Platz, um sicher betrieben zu werden. Dieser unsichtbare Platzbedarf muss vom ersten Tag an in Ihren CAD-Zeichnungen berücksichtigt werden.
Erwägen Sie einen routinemäßigen Materialwechsel. Wenn Wartungsteams ein nachgeschaltetes Förderband demontieren müssen, nur um die Extruderschnecke herauszuziehen, ist die Anlage gescheitert. Bei routinemäßiger Wartung und unerwarteten Verstopfungen muss die Schraube physisch aus dem Zylinder gezogen werden. Dieser Prozess erfordert einen absolut freien linearen Raum direkt vor dem Düsenkopf. Der erforderliche Freiraum muss der Gesamtlänge der Schraube selbst zuzüglich zusätzlichem Platz für Techniker und hydraulische Zugausrüstung entsprechen.
Arbeitsschutznormen schreiben außerdem ausgewiesene Gehwege rund um schwere Industriemaschinen vor. Bediener benötigen ungehinderten Zugang zu Bedienfeldern, Einfüllöffnungen und Düsenköpfen, um die Temperaturzonen kontinuierlich überwachen zu können. Die übliche technische Praxis schreibt einen Sicherheitspuffer von 1,5 Metern auf allen Seiten der Ausrüstung vor, um thermische Gefahren zu verhindern und eine schnelle Bewegung im Notfall zu ermöglichen.
Da die Gesamtfläche eines kompletten Extrusionssystems leicht 20 Meter überschreiten kann, müssen Facility Manager die Ausrüstung strategisch anordnen, um sie an bestimmte architektonische Gegebenheiten anzupassen. Moderne Maschinen können an verschiedene Layout-Topologien angepasst werden, um eine Kunststoffgranulierungslinie zu optimieren.
Das lineare Layout: Diese geradlinige Konfiguration ist der traditionellste und mechanisch effizienteste Ansatz. Das Rohmaterial gelangt am Punkt A hinein und die fertigen Pellets am Punkt B in einem kontinuierlichen Weg wieder aus. Es bietet optimalen Materialfluss und einfachen Wartungszugang. Es erfordert jedoch einen riesigen, durchgehenden linearen Raum, sodass es nur für lange, schmale Fabrikgebäude geeignet ist.
Das L-förmige Layout: Wenn eine gerade Linie strukturell nicht möglich ist, kann die Produktionslinie mithilfe eines abgewinkelten Düsenkopfs oder eines gebogenen Kühlübergangs in eine L-Form gebogen werden. Dieses Layout ist ideal für Eckplatzierungen oder Gebäude mit tragenden Säulen, die einen geraden Weg versperren. Dadurch wird der Platz in den Ecken äußerst effizient genutzt und gleichzeitig die maximal erforderliche durchgehende Länge reduziert.
Das U-förmige Layout: Diese Konfiguration krümmt die Produktionslinie in sich selbst und platziert die Rohmaterial-Zuführstation und die Absackstation für das fertige Produkt in unmittelbarer Nähe. Konzipiert für kompakte, quadratische Fabrikräume optimiert es die Staplerlogistik. Der Rohmaterialeingang und die Ausgabe der fertigen Pellets können über genau dieselbe Laderampe abgewickelt werden, was die Reisezeit drastisch verkürzt.
Bei der Beurteilung von Platzbeschränkungen wägen Käufer häufig die Unterschiede zwischen Einschnecken- und Doppelschneckentechnologien ab. Rein räumlich betrachtet bietet die Single-Screw-Variante eine deutlich kompaktere Grundfläche.
Doppelschneckenextruder erfordern hochkomplexe, stark verstärkte Getriebe und massive Drucklager, um die Kräfte zweier rotierender Schnecken zu bewältigen. Dadurch wird die Antriebssektion naturgemäß breiter, länger und deutlich schwerer. Darüber hinaus nutzen Doppelschneckensysteme häufig mehrere seitliche Zuführungen entlang des Zylinders zum Compoundieren von Additiven, was zusätzlichen seitlichen Platz erfordert.
Im Gegensatz dazu zeichnet sich die Einzelschneckenvariante durch eine optimierte Motor- und Getriebebaugruppe aus. Der Motor wird oft direkt über dem Getriebe in einer Huckepack-Konfiguration montiert, wodurch wichtige Quadratmeter eingespart werden und die Integration in enge Fabrikgrundrisse erheblich erleichtert wird.
Für Facility Manager, deren Aufgabe es ist, anspruchsvolle Produktionsziele mit stark begrenzter Stellfläche in Einklang zu bringen, stellt die Beschaffung von Geräten von namhaften chinesischen Herstellern einen strategischen Vorteil dar. Führende Ingenieure arbeiten häufig direkt mit Käufern zusammen, um hochgradig anpassbare Grundrisse bereitzustellen. Mithilfe fortschrittlicher CAD-Software können sie Rahmendesigns ändern oder L-förmige Übergänge auf der Grundlage Ihrer genauen Werkspläne konstruieren.
Die Modularität dieser Maschinen gewährleistet eine nahtlose Integrationsfähigkeit. Ganz gleich, ob Sie eine völlig neue Anlage bauen oder eine Einheit in eine bestehende Linie integrieren: Kompakte Antriebssysteme und höhenverstellbare Fahrgestelle ermöglichen eine präzise Ausrichtung auf nachgeschaltete Geräte. Diese Plug-and-Play-Kompatibilität eliminiert störende Lücken und ineffiziente Materialübergabepunkte.
Eine ordnungsgemäße Raumplanung ist Ihr ultimativer Schutz vor Fabrikengpässen und Sicherheitsrisiken. Sie müssen die gesamten Abmessungen der Produktionslinie berücksichtigen und weit über den Extruder hinausschauen, einschließlich Trichter, Kühltanks und Schneidwerkzeuge. Sorgen Sie immer für ausreichend Platz für die routinemäßige Maschinenwartung, Bedienerwege und wichtige Schraubenreinigungsverfahren.
Nehmen Sie sich die Zeit, Ihre Einrichtung sorgfältig zu vermessen, bevor Sie sich für neue Geräte entscheiden. Wir empfehlen dringend, sich an das Ingenieurteam von Jwell zu wenden, um ein individuelles CAD-Layoutblatt anzufordern, das auf Ihre spezifischen Parameter zugeschnitten ist. Dieser proaktive Schritt stellt sicher, dass Ihre neuen Maschinen perfekt in Ihre Fabrikhalle passen und Ihren Betrieb auf langfristigen, ununterbrochenen Erfolg vorbereiten. Entdecken Sie noch heute unser gesamtes Sortiment an kompakten Hochleistungs-Extrusionslösungen.
Während die physische Grundfläche des Kernextruders möglicherweise nur 5 bis 10 Quadratmeter beträgt, reicht diese statische Messung für die Anlagenplanung nicht aus. Ein voll funktionsfähiges Setup erfordert einen dynamischen Footprint. Unter Berücksichtigung von Sicherheitsgängen, Rohstoffbereitstellung und Wartungsabständen beträgt der Mindestflächenbedarf allein für die Extrudereinheit mindestens 20 bis 30 Quadratmeter. Nachgeschaltete Kühl- und Schneidanlagen erfordern zusätzlichen Platz.
Ein vertikaler Mindestabstand von 4 Metern wird dringend empfohlen. Während das Hauptrohr relativ tief über dem Boden sitzt, benötigen die Zusatzgeräte erheblichen vertikalen Platz. Einfülltrichter, volumetrische Dosierer und Vakuumlader werden direkt über dem Einfüllstutzen montiert. Auch für die Installation von Industrieabsaugungen und den Betrieb von Brückenkränen bei Wartungsarbeiten ist eine ausreichende Deckenhöhe zwingend erforderlich.
Der Platzbedarf für die Schraubenentfernung ist eine nicht verhandelbare architektonische Einschränkung. Um den Lauf zu reinigen oder mechanische Wartungsarbeiten durchzuführen, muss die Innenschraube vollständig aus der Vorderseite der Maschine herausgezogen werden. Sie müssen einen ungehinderten linearen Weg direkt vor dem Düsenkopf einhalten, der der Gesamtlänge der Schraube selbst entspricht, zuzüglich einer Pufferzone für Techniker. Bei einer Standardmaschine bedeutet dies typischerweise, dass ein 3 bis 5 Meter langer leerer Gang verbleibt.
Das Verhältnis von Länge zu Durchmesser bestimmt direkt die physische Länge des Extruderzylinders. Eine Maschine mit einem Schneckendurchmesser von 120 mm und einem L/D-Verhältnis von 30:1 hat eine Schneckenganglänge von 3,6 Metern. Wenn Sie auf ein L/D-Verhältnis von 36:1 aufrüsten, um schwerer schmelzbare Polymere zu verarbeiten, erhöht sich die Lauflänge auf 4,32 Meter. Sie müssen diese zusätzliche Länge nicht nur in der statischen Stellfläche berücksichtigen, sondern auch in der Freiraumzone zum Entfernen der Schrauben.
Die Installation einer Extrusionslinie auf einer erhöhten Plattform ist zwar technisch möglich, erfordert jedoch eine strenge bauliche Planung. Extruder sind unglaublich schwer, wiegen oft mehrere Tonnen und erzeugen im Betrieb erhebliche dynamische Vibrationen. Für schwere Industriemaschinen muss die Bodentragfähigkeit explizit angegeben werden. Darüber hinaus müssen Sie eine vertikale Logistik planen, um sicherzustellen, dass Lastenaufzüge oder Hebezeuge Rohstoffe sicher nach oben und fertige Paletten nach unten transportieren können.


