
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-13 Herkunft:Powered


Ungeplante Ausfallzeiten sind der größte Feind der betrieblichen Rentabilität in der Kunststoffrecyclingbranche. Zerstören versteckte Metalle Ihre sorgfältig kalibrierten Verarbeitungsgeräte? Ungewöhnliche Schrauben, dicke Stahlbolzen und Drahtgeflechte dringen häufig in Abfallströme ein. Diese Verunreinigungen verursachen katastrophale mechanische Ausfälle und exorbitante Reparaturkosten.
Um dieses schwerwiegende Problem anzugehen, ist viel mehr erforderlich, als nur einen Magneten über ein Förderband zu hängen. Die richtige Platzierung des Separators wird durch die Dynamik des Materialflusses und die metallurgischen Eigenschaften bestimmt. Es ist die ultimative technische Lösung. In diesem umfassenden Ratgeber erfahren Facility Manager die genauen empirischen Platzierungen zur Trenntechnik. Durch die Implementierung dieser sequentiellen Schutzmaßnahmen schützen Sie Ihre primären Zerkleinerungsmaschinen effektiv und garantieren gleichzeitig die absolute Reinheit Ihrer endgültigen Rezyklate.
Bevor wir uns mit Maschinenspezifika befassen, müssen wir die aktuelle Entwicklung des globalen Recyclingsektors untersuchen. Globale Vorschriften für den Post-Consumer-Harzgehalt verändern unsere Branche. Große Verpackungsmarken verlangen mittlerweile von ihren Lieferanten nahezu perfekte Reinheitsgrade. Infolgedessen ist die Toleranz für Metallverunreinigungen in recycelten Flocken auf den absoluten Nullpunkt gesunken. Extrusionsschmelzefilter verstopfen sofort, wenn Aluminium oder Messing durch die Leitung rutscht. Dieser branchenweite Wandel bedeutet, dass es bei der Metalltrennung nicht mehr nur um den Schutz Ihrer Schneidmesser geht. Es ist zum zentralen Faktor für den Marktwert Ihres Endprodukts geworden.
Materialreinheit und Langlebigkeit der Maschinen sind die beiden grundlegenden Kennzahlen, die den Erfolg einer Recyclinganlage bestimmen. Das Versäumnis, eine strenge, mehrstufige Metallgewinnungsstrategie umzusetzen, gefährdet beides direkt. Das Verständnis der physikalischen Natur und des Verhaltens dieser Schadstoffe ist der entscheidende erste Schritt zur Entwicklung einer undurchdringlichen Verteidigung.
Gemischter Kunststoffabfall wirkt während seines Lebenszyklus, seiner Sammlung und seines Transports wie ein Magnet für Fremdkörper. Ganz gleich, ob es sich um Post-Consumer-Ballen oder Säuberungen nach der industriellen Fertigung handelt, das Material ist selten makellos. Anlagenbetreiber müssen systematisch zwei Hauptkategorien metallurgischer Verunreinigungen berücksichtigen. Dabei handelt es sich um Eisen- und Nichteisenmetalle.
Eisenmetalle enthalten Eisen und weisen starke magnetische Eigenschaften auf. Zu den häufigsten Übeltätern, die in Plastikballen lauern, gehören Stahlbolzen, Eisennägel, Industrieklammern, Drahtgeflecht und zerbrochene Werkzeugfragmente. Im Gegensatz dazu mangelt es Nichteisenmetallen an magnetischer Anziehungskraft. Diese Kategorie umfasst häufig Aluminiumfolie, Getränkedosendeckel, Kupferkabel und Messingbeschläge, die häufig in Elektronikschrottströmen oder Automobilkomponenten vorkommen.
Nachfolgend finden Sie eine empirische Aufschlüsselung allgegenwärtiger Schadstoffe und ihrer typischen Herkunft:
| Schadstofftyp | Metallkategorie | Typische Quelle in Kunststoffabfällen | Risikostufe für |
|---|---|---|---|
| Stahlschrauben und -muttern | Eisenhaltig | Postindustrieller Schrott, Holzpaletten | Kritisch – Sofortiger Fehler |
| Eisennägel und Klammern | Eisenhaltig | Verpackungsmaterialien, Agrarfolien | Hoch – Beschleunigter Klingenverschleiß |
| Aluminiumkappen/Folie | Nichteisenmetalle | Post-Consumer-Flaschen, Lebensmittelbehälter | Mäßig – Produktverunreinigung |
| Messingeinsätze | Nichteisenmetalle | Automobilteile, Elektronik | Hoch – Klinge splittert |
| Kupferdraht | Nichteisenmetalle | Elektroschrott, Haushaltsgeräte | Mäßig – Blendung des Bildschirms |
Um die Schwere der Metallverunreinigung wirklich zu erfassen, muss man sich die interne Mechanik eines Hochleistungs- Einwellenzerkleinerers vorstellen . Diese robusten Maschinen nutzen einen hydraulischen Stößel, um sperrige Kunststoffabfälle kontinuierlich gegen eine sich schnell drehende Welle mit hohem Drehmoment zu drücken. Die fortgeschrittenen Modelle verfügen über eine V-förmige Rotoranordnung, die mit Schneidmessern aus gehärtetem DC53-Stahl ausgestattet ist. Diese Messer passieren stationäre Statorblätter mit unglaublich engen Toleranzen, oft nur Bruchteile eines Millimeters.
Wenn ein Schraubenschlüssel aus massivem Stahl oder eine dicke Konstruktionsschraube in diese unnachgiebige Schneidkammer eindringt, kollidiert die kinetische Energie des Rotors heftig mit einem inkompressiblen Objekt. Da die genauen Toleranzen keinen Spielraum für Fehler bieten, kann das Metall nicht einfach durchrutschen. Die unmittelbare Folge ist das Absplittern oder völlige Zerbrechen der Schneidmesser. Im Extremfall kann ein großer Eisenguss den Rotor vollständig blockieren. Dieser plötzliche Stopp führt dazu, dass der Antriebsmotor einen massiven Stromstoß aufnimmt. Ohne schnelles Eingreifen führt dies zu einer Verformung der Rotorwelle oder zu einem katastrophalen Motordurchbrennen.
Darüber hinaus erzeugt die Reibung von Hochgeschwindigkeits-Werkzeugstahl, der auf gehärtetes Metall trifft, intensive Funkenschauer. In einer geschlossenen Zerkleinerungskammer, die mit leicht brennbarem, feinem Kunststoffstaub und Sauerstoff gesättigt ist, besteht eine große Brandgefahr für die gesamte Anlage.
Die strategische Platzierung der Trenninfrastruktur ist niemals willkürlich. Es folgt einer strengen logischen Reihenfolge, die durch den physikalischen Zustand des Materials und die Anfälligkeit der Maschine bestimmt wird. Die absolute erste Verteidigungslinie muss etabliert werden, lange bevor der Polymerstrom in die primäre Zerkleinerungsanlage gelangt.
Bei der Vorzerkleinerung geht es vorrangig um die maschinelle Konservierung und nicht um die Endreinheit des Materials. Der ankommende Plastikmüll liegt typischerweise in seiner sperrigsten und widerspenstigsten Form vor. Sie werden auf dichte Ballen, extrudierte Rohre oder massive Autoformteile stoßen. Die Mission hier besteht darin, große, gefährliche Eisenmetalle aggressiv zu extrahieren, die eine Masse besitzen, um die internen Komponenten eines Hochleistungs- Kunststoffabfallzerkleinerers zu zerstören . Diese Industrieanlagen sind zur Verarbeitung harter Materialien auf leistungsstarke hydraulische Schieber und gehärtete Untersetzungsgetriebe angewiesen.
Der Austausch eines zerbrochenen Rotorblattsatzes erfordert einen enormen Kapitalaufwand und erfordert stundenlange Handarbeit. Während dieses Wartungsfensters steht die gesamte Produktionslinie still. Folglich führt das Auffangen einer fehlerhaften Stahlhalterung, bevor sie in den Trichter fällt, zu einer sofortigen, quantifizierbaren Kapitalrendite.
Da das Materialprofil in diesem Stadium dick und unvorhersehbar ist, muss die Trennausrüstung ein Magnetfeld erzeugen, das stark genug ist, um schweres Eisen durch dichte Schichten aus verdichtetem Kunststoff zu ziehen.
Überband-Hängemagnete:
Diese hochbelastbaren elektromagnetischen oder permanentmagnetischen Blöcke werden direkt über dem primären Zuführförderband aufgehängt. Während sich das chaotische Plastikgemisch darunter bewegt, dringt das tiefgreifende Magnetfeld in die Materiallast ein. Es zieht Eisenmetalle heftig nach oben. Sobald es an der Oberfläche des Magneten befestigt ist, transportiert ein sich kontinuierlich bewegendes selbstreinigendes Band das Metall aus dem Arbeitsbereich. Die Extraktionseffizienz hängt stark von der Gauss-Bewertung des Magneten und seiner genauen Aufhängungshöhe im Verhältnis zur Dicke des Abfalls ab.
Magnetische Kopfrollen:
Überbandmagnete eignen sich hervorragend für die Extraktion auf Oberflächen- und Mittelschichtebene, haben jedoch gelegentlich Schwierigkeiten, dichte Metalle zu ziehen, die ganz unten in einem dicken Stapel festsitzen. Um dem entgegenzuwirken, tauschen empirische Linienkonstruktionen die standardmäßige Austragsrolle am Ende des Förderers gegen eine Magnetkopfrolle aus. Während der Kunststoff vom Band in den Trichter des Schredders fließt, greift die magnetische Riemenscheibe die Eisenmetalle der unteren Schicht. Es transportiert sie unter den Rücklaufweg des Förderers, wo sie sich sicher in einen sekundären Ausschussschacht lösen.
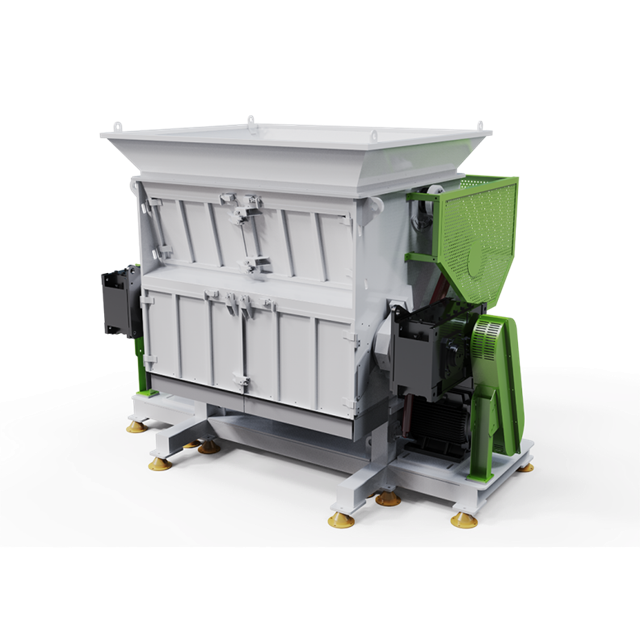
Sobald der Polymerstrom die primäre Zerkleinerungsphase sicher durchlaufen hat, verlagert sich der betriebliche Schwerpunkt der Recyclinglinie dramatisch. Die primäre Richtlinie erstreckt sich vom Maschinenschutz auf die Erzielung höchstmöglicher Reinheitsgrade für die endgültigen recycelten Flocken.
Eine anhaltende Herausforderung im modernen Kunststoffrecycling ist die Verbreitung von Verbundwerkstoffen. Denken Sie an ein modernes Armaturenbrett aus Kunststoff für ein Auto. Es verbirgt eingebettete Metallklammern und Gewindeeinsätze aus Messing tief in der Polymerstruktur. Vor der Zerkleinerung bleiben diese Metalle physisch an ihrem Platz. Selbst ein massiver Elektromagnet kann eine Stahlschraube, die sicher in drei Pfund starrem Polypropylen eingegossen ist, nicht herausziehen.
Der Zerkleinerungsprozess selbst fungiert als ultimativer Befreiungsmechanismus. Durch die gewaltsame Zerkleinerung massiver Kunststoffteile in gleichmäßige Flocken zerbricht der Schredder die physikalischen Bindungen, die die Verbundwerkstoffe zusammenhalten. Sobald diese zuvor verborgenen Metalle freigesetzt sind, werden sie vollständig freigelegt. Dadurch können sie in den nachfolgenden Verarbeitungsschritten effizient gezielt eingesetzt werden.
Da Nichteisenmetalle wie Aluminium und Kupfer für Standardmagnete völlig unsichtbar sind, ist spezielle Technologie erforderlich. Diese kritische Phase erfordert einen Wirbelstromabscheider.
Dieses Gerät verwendet einen Hochgeschwindigkeits-Magnetrotor, der in einer nichtmetallischen Trommel untergebracht ist. Der Rotor dreht sich mit extremer Geschwindigkeit und erzeugt ein schnell wechselndes Magnetfeld. Wenn ein leitfähiges Nichteisenteilchen in dieses Feld eintritt, induziert es eine elektrische Ladung im Metall selbst. Dieser lokalisierte Strom erzeugt ein eigenes temporäres Magnetfeld, das dem Rotor direkt entgegengesetzt ist. Die daraus resultierende physikalische Reaktion stößt das Aluminium oder Messing aggressiv vom Kunststoffstrom ab und erzeugt so zwei unterschiedliche Materialbahnen.
Um vollständig zu verstehen, wie diese unterschiedlichen Technologien harmonieren, müssen Betreiber die Architektur einer vollständig optimierten Recyclinglinie untersuchen. Die richtige Reihenfolge verhindert betriebliche Engpässe, eliminiert redundante Verarbeitung und stellt sicher, dass jeder Separator innerhalb seiner idealen Parameter funktioniert.
Der Prozess beginnt in der Massenladephase. Das Material wird auf ein robustes, breites Zufuhrband dosiert. Best Practices der Branche schreiben die Platzierung einer manuellen Sortierstation vor, um massive Gefahren wie Motorblöcke oder dicke Stahlplatten abzufangen, die die Förderstruktur physisch zerstören könnten. Unmittelbar im Anschluss an diese Station erfasst ein selbstreinigender Überbandmagnet große Eisengegenstände. Der Förderer endet dann an einer Magnetkopfrolle und führt einen letzten Durchlauf für das Eisen der unteren Schicht durch.
Nachdem die katastrophalen Gefahren durch Eisen erfolgreich beseitigt wurden, fällt der vorgereinigte Kunststoff sicher in den Trichter der Kunststoffzerkleinerungsmaschine . Der aggressive Rotor wird von fortschrittlichen SPS-Systemen von Siemens gesteuert und zerkleinert den Sperrmüll systematisch in gleichmäßige Flocken. Da der gefährliche Stahl in Stufe 1 abgefangen wurde, arbeitet die Anlage kontinuierlich, ohne dass die Gefahr eines Klingenausfalls droht. Dies führt zu einem vorhersehbaren Durchsatz und einem stabilisierten Energieverbrauch.
Die frisch zerkleinerten, gleichmäßigen Kunststoffflocken verlassen die Maschine und gelangen auf ein sekundäres Transportsystem. An dieser Stelle ist ein Vibrationsförderer dringend zu empfehlen. Es schüttelt und verteilt die Flocken zu einem dünnen, einschichtigen Profil. Dieses optimierte Materialbett gleitet dann über den Wirbelstromabscheider. Aluminiumfolie, Kupferdrahtfragmente und Messingeinsätze werden mit Gewalt in einen Ausschussbehälter ausgeworfen, während die makellosen Kunststoffflocken auf natürliche Weise in die nächste Veredelungsphase fallen.
Bevor das Polymer in einen Hochgeschwindigkeitsgranulator gelangt, der 40-mm-Flocken in 10-mm-Mikroflocken zerkleinert, ist eine abschließende Qualitätskontrolle nicht verhandelbar. In die pneumatische Transportleitung ist ein Inline-Metalldetektorring integriert. Dieses Präzisionssystem erkennt mikroskopisch kleine Metalle und nutzt eine pneumatische Hochgeschwindigkeitsklappe, um die kontaminierte Handvoll Flocken sofort auszusortieren und so einen nahezu perfekten Reinheitsgrad zu gewährleisten.
Die Beschaffung der richtigen Zusatzausrüstung erfordert ein tiefes technisches Verständnis Ihres spezifischen Abfallstroms. Die Investition in die falsche Trenntechnologie führt unweigerlich zu einer Verschlechterung des Reinheitsgrads und dauerhaften Schäden an der Ausrüstung.
Ein gefährlicher Irrglaube unter Einsteigern besteht darin, dass ein einziger Separator alle metallischen Bedrohungen bewältigen kann. Empirische Daten deuten darauf hin, dass für eine belastbare Leitung sowohl Magnet- als auch Wirbelstromtechnologien erforderlich sind, die nacheinander arbeiten.
| Maschinenfunktion | Magnetabscheider | Wirbelstromabscheider |
|---|---|---|
| Zielmaterial | Eisenmetalle wie Eisen und Stahl | Nichteisenmetalle wie Aluminium und Kupfer |
| Funktionsprinzip | Magnetische Anziehung zieht Metall heraus | Magnetische Abstoßung stößt Metall weg |
| Ideale Platzierung | Vorzerkleinerungs-Einlaufstufe | Nachzerkleinerung der Flocken |
| Materialstatus erforderlich | Kann sperrige, verdichtete Kunststoffe verarbeiten | Benötigt zerkleinertes, befreites Material |
| Primäres Ziel | Maschinenschutz und Risikominderung | Reinheit und Wertsteigerung des Endprodukts |
Während Magnete und Wirbelströme Materialien aufgrund ihrer magnetischen Eigenschaften und ihrer elektrischen Leitfähigkeit physikalisch trennen, weisen sie tote Winkel auf. Beispielsweise sind bestimmte Sorten von austenitischem Edelstahl wie 304 oder 316 praktisch nicht magnetisch und weisen eine schlechte Leitfähigkeit auf. Diese Metalle dringen sowohl durch Überbandmagnete als auch durch Wirbelstromeinheiten hindurch.
Inline-Metalldetektoren neutralisieren diese Bedrohung, indem sie mikroskopische Störungen in einem elektromagnetischen Feld erfassen. Wenn Metall durch die Spule des Detektors gelangt, wird sofort ein Signal ausgelöst. Da der Detektor nur die Anomalie erkennt, muss er mit einer mechanischen Drop-Through-Pneumatikklappe gekoppelt werden. Bei Erkennung wird die Klappe für den Bruchteil einer Sekunde aktiviert und der kontaminierte Kunststoff aus dem sauberen Strom abgeleitet.
Betriebsleiter prüfen häufig die anfänglichen Kapitalaufwendungen, die für die Installation einer umfassenden Metalltrennung erforderlich sind. Bei der Bewertung durch objektive Finanzmodelle zeigen diese Systeme jedoch eine schnelle Amortisation durch Katastrophenrisikominderung und exponentielle Produktbewertung.
Die finanzielle Schockwelle eines schweren Metallstreiks geht weit über die Rechnung für Ersatzteile hinaus. Berücksichtigen Sie die empirischen Kosten, die damit verbunden sind, dass ein massiver Eisenguss einen Primärrotor blockiert. Die Anschaffung eines neuen Satzes hochwertiger DC53-Schneidmesser, Spezialschrauben und eines Ersatzsiebs kostet schnell Tausende von Dollar. Techniker müssen ganze Schichten aufwenden, um den Stau sicher zu beseitigen, verzogene Komponenten zu lösen und die Schnittspalte sorgfältig neu zu kalibrieren. Wenn eine Anlage zwei Tonnen Kunststoff pro Stunde verarbeitet, kommt ein einziger Stillstandstag einem massiven Durchsatzausfall und verpassten Lieferverträgen gleich.
Auf der Outputseite der Gleichung wird die Wirtschaftlichkeit des Kunststoffrecyclings vollständig von der Materialreinheit bestimmt. Hersteller, die recycelte Kunststoffflocken zum Spritzgießen kaufen, setzen Null-Toleranz-Qualitätskontrollstandards durch. Wenn eine Charge recyceltes HDPE auch nur einen Bruchteil eines Prozents Aluminium enthält, werden die Schmelzefilter des Herstellers verstopft und empfindliche Extrusionsdüsen beschädigt.
Daher erzielen zertifizierte metallfreie Kunststoffe einen erheblichen Aufschlag auf dem Rohstoffmarkt. Durch die Implementierung der Wirbelstromtrennung nach der Zerkleinerung und der abschließenden Inline-Erkennung können Recycler ihre Produktion zuverlässig zertifizieren. Das lukrative Preisdelta zwischen gemischten Flocken in Standardqualität und reinem Harz in Premiumqualität ermöglicht es der Separationsinfrastruktur, kontinuierliche Erträge zu erwirtschaften.
Die Beschaffung erstklassiger Ausrüstung ist nur die halbe Miete. Ein fehlerhaftes Leitungsdesign macht selbst die fortschrittlichsten Metalltrennsysteme äußerst wirkungslos. Die Branchenerfahrung zeigt mehrere kritische Fallstricke auf, die Betreiber während der Engineering-Phase aktiv vermeiden müssen.
Ein häufiges und kostspieliges technisches Versehen besteht darin, einen Überbandmagneten zu nahe am Einfülltrichter des Schredders zu installieren. Industrielle Schreddertrichter bestehen aus massiven Platten aus hochbelastbarem Kohlenstoffstahl. Wenn ein starker Permanentmagnet zu nahe positioniert wird, interagiert sein ausgedehntes Magnetfeld mit der Stahlkonstruktion und magnetisiert so effektiv den Trichter selbst.
Wenn dieses Phänomen auftritt, werden Eisenmetalle, die das Förderband hinunterlaufen, zu den magnetisierten Trichterwänden gezogen, anstatt auf das Reinigungsband des Separators zu gelangen. Dies führt zu einer gefährlichen Ansammlung scharfer Metalle an der Öffnung des Häckslers. Schließlich wird diese Ansammlung durch die Vibration gelöst, wodurch eine plötzliche Metalllawine auf einmal in die Schneidkammer fällt. Separatoren müssen in einem berechneten Abstand unter Verwendung nichtmagnetischer Förderbetten aus Edelstahl installiert werden.
Sich ausschließlich auf magnetische Trennung zu verlassen, ist ein fataler Fehler im modernen Recycling. In modernen Abfallströmen ist Aluminium allgegenwärtig. Da Magnete Aluminium völlig ignorieren, gelangen diese Verunreinigungen sauber durch den Zerkleinerer und infiltrieren das granulierte Endprodukt. Das Versäumnis, einen Wirbelstromabscheider zu integrieren, führt zu einer starken Nichteisenverunreinigung und zwingt den Recycler dazu, sein Produkt auf minderwertige Anwendungen herabzustufen.
Die physikalischen Gesetze der magnetischen Anziehung besagen, dass die Magnetkraft mit der Entfernung exponentiell abnimmt. Wenn eine Recyclinganlage versucht, den Durchsatz künstlich zu steigern, indem sie das Zufuhrband überlastet, entsteht eine unvorstellbar große Ladungshöhe. Messen Sie sorgfältig Ihre Belastungstiefe. Wenn die chaotische Kunststoffschicht auf dem Band zwölf Zoll tief ist, fehlt einem Standard-Überbandmagnet die erforderliche Gauss-Stärke, um einen schweren Stahlbolzen zu ziehen, der ganz unten vergraben ist. Eine ordnungsgemäße Materialdosierung mittels Vibrationsförderern oder Richtwalzen ist selbstverständlich.
Eine effektive Metalltrennung ist keine universelle Anwendung; Es handelt sich um einen hochkalkulierten, mehrstufigen Engineering-Prozess. Der Einsatz von Hochleistungsmagneten vor der Zerkleinerungsphase ist Ihre ultimative Versicherung gegen katastrophale Rotorschäden. Darüber hinaus garantiert die Integration von Wirbelstromabscheidern und Inline-Detektoren nach der Zerkleinerung des Materials die höchste Reinheit Ihres Endprodukts.
Wir empfehlen den Facility Managern dringend, noch heute ihr aktuelles Layout der Recyclinglinie zu prüfen. Identifizieren Sie die blinden Flecken in Ihrem Materialfluss und verbessern Sie Ihre Abwehrmaßnahmen. Besuchen Sie um robuste Zerkleinerungslösungen mit hohem Drehmoment zu entdecken, die für anspruchsvolle Recyclingumgebungen entwickelt wurden Jwell Recycling , . Kontaktieren Sie unser Engineering-Team, um sicherzustellen, dass Ihre Trenntechnik und Zerkleinerungsausrüstung perfekt integriert sind, um die Betriebsleistung zu maximieren.
Während Hochleistungszerkleinerer über das mechanische Drehmoment verfügen, das für die Verarbeitung dünner Metalle erforderlich ist, wird davon in einer speziellen Kunststoffrecyclinglinie dringend abgeraten. Das Mischen von Metallen mit Kunststoff beschleunigt die Abstumpfung der Schneidmesser und führt zu starker Verunreinigung der Kunststoffflocken. Das standardmäßige Betriebsverfahren schreibt die Trennung aller Metalle vor der Zerkleinerungsphase vor.
Wenn ein Bolzen aus gehärtetem Stahl die anfängliche Metalltrennung umgeht und in die Schneidkammer gelangt, sind die Folgen unmittelbar. Das unnachgiebige Metall kann die Schneidmesser aus Werkzeugstahl absplittern oder zerbrechen, die rotierende Welle blockieren und zu einer massiven Überlastung des Antriebsmotors führen. Dies löst eine Notabschaltung aus und macht kostspielige Reparaturen erforderlich.
Im Allgemeinen nein. Ein einzelner aufgehängter Überbandmagnet ist ein grundlegender erster Schritt. Für optimalen Maschinenschutz und Materialreinheit ist jedoch ein mehrstufiges Vorgehen zwingend erforderlich. Eine synchronisierte Kombination aus einem Überbandmagneten, einer Magnetkopfrolle und einem Wirbelstromabscheider nach der Zerkleinerung stellt den empfohlenen Industriestandard dar.
Ein Wirbelstromabscheider sollte immer direkt nach dem primären Zerkleinerungsprozess platziert werden. Da diese Technologie auf der elektrischen Abstoßung von Nichteisenmetallen beruht, ist sie am effektivsten, wenn das Material bereits zu kleinen, gleichmäßigen Flocken zerkleinert wurde. Dadurch wird sichergestellt, dass eingebettete Metalle vollständig freigesetzt werden.
Die Wartungshäufigkeit hängt direkt von der Menge und dem Verschmutzungsgrad des verarbeiteten Abfalls ab. Manuell zu reinigende Magnete sollten mehrmals pro Schicht überprüft und von Schmutz befreit werden. Selbstreinigende Überbandmagnete erfordern weniger Eingriffe, sollten jedoch einer gründlichen wöchentlichen Inspektion unterzogen werden, um sicherzustellen, dass das Stollenband und der Antriebsmotor optimal funktionieren.
Metallverunreinigungen verringern den Warenwert von recyceltem Kunststoff drastisch. Hersteller benötigen hochreine Flakes für Spritzguss und Extrusion. Selbst mikroskopisch kleine Metallfragmente verstopfen Schmelzefilter, beschädigen empfindliche Extrusionsdüsen und verursachen Strukturschwächen in den fertig geformten Produkten. Die metallfreie Reinheit erfordert einen erstklassigen Marktpreis.
In den meisten Fällen nein. Viele gängige austenitische Edelstahlsorten sind praktisch nicht magnetisch und weisen eine geringe elektrische Leitfähigkeit auf. Dadurch sind sie sowohl für Standardmagnete als auch für Wirbelstromabscheider unsichtbar. Um Edelstahl effektiv zu entfernen, müssen Recyclinglinien in der letzten Verarbeitungsstufe Inline-Metalldetektoren in Kombination mit pneumatischen Auswurfklappen verwenden.


