
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-30 Herkunft:Powered


Polyethylen niedriger Dichte ist nach wie vor einer der weltweit am häufigsten verwendeten Kunststoffe und dient als Rückgrat für Verpackungsfolien, landwirtschaftliche Abdeckungen und Tragetaschen für den Einzelhandel. Doch trotz seiner Allgegenwärtigkeit stellt das Recycling dieses Materials eine gewaltige betriebliche Hürde dar, vor allem aufgrund eines anhaltenden Problems: der Kontamination. Wenn Post-Consumer- oder Post-Industrial-Schrott in einer Anlage ankommt, ist er praktisch nie in reinem Zustand. Stattdessen ist es typischerweise mit abrasivem Schmutz, eingeschlossener Feuchtigkeit, verrottenden organischen Abfällen und inkompatiblen Polymertypen verwickelt.
Aktuelle Marktanalysen deuten auf einen kritischen Wendepunkt im Kunststoffrecyclingsektor hin. Aufgrund strenger Vorgaben zur erweiterten Herstellerverantwortung und ehrgeiziger Nachhaltigkeitsziele der Unternehmen steigt die Nachfrage nach hochwertigen recycelten Post-Consumer-Kunststoffen stark an. Branchenberichte verdeutlichen jedoch die krasse Realität: Ein Großteil des verfügbaren flexiblen Schrotts ist stark kontaminiert, was zu einem schwerwiegenden Engpass in der Lieferkette führt. Diese Ungleichheit bietet eine lukrative Chance. Anlagen, die mit fortschrittlichen Dekontaminations- und Filtrationstechnologien ausgestattet sind, um diesen „schmutzigen“ Schrott in hochklare, geruchsfreie Pellets zu verarbeiten, sind derzeit in der Lage, enorme Gewinnspannen zu erzielen und den Markt zu dominieren.
Wenn komplexe Verunreinigungen nicht systematisch neutralisiert werden, wird die Molekularstruktur der endgültigen recycelten Pellets drastisch beeinträchtigt, sodass sie für hochwertige Produktionsanwendungen völlig unbrauchbar werden. Um dieses Problem zu lösen, müssen Anlagenbetreiber über die Grundausstattung hinausgehen und in präzise konstruierte Technologie investieren. Dieser umfassende Leitfaden untersucht genau, wie Verunreinigungen die Polymerintegrität beeinträchtigen, und erläutert die mechanischen Eingriffe, die erforderlich sind, um sie effektiv herauszufiltern.
Bevor die nachgelagerten Auswirkungen auf die Extrusionsausrüstung analysiert werden, müssen die spezifischen Arten von Verunreinigungen, die in den Abfallstrom eindringen, kategorisiert werden. Post-Consumer-Materialien weisen selten einen einzigen Defekt auf. Vielmehr lassen sich Verunreinigungen im Allgemeinen in drei verschiedene wissenschaftliche Kategorien einteilen, die jeweils eine einzigartige mechanische Lösung erfordern.
In kommunalen Sortierzentren werden neben hochdichtem Polyethylen, Polypropylen und Polyethylenterephthalat häufig auch flexible Folien zu Ballen gepresst. Die Hauptgefahr liegt hier in der Unmischbarkeit der Polymere und den stark unterschiedlichen thermischen Eigenschaften. Während beispielsweise Polyethylen niedriger Dichte bei etwa 110 Grad Celsius sanft schmilzt, bleibt Polyethylenterephthalat vollständig fest, bis es Temperaturen über 260 Grad Celsius erreicht. Wenn diese gemischte Kunststoffmatrix in einen Extruder gelangt, wirken die nicht geschmolzenen Polymere als zerstörerische Fremdkörper und stören die gleichmäßige Kristallstruktur der umgebenden Schmelze.
Erwägen Sie den Erhalt von Ballen landwirtschaftlicher Mulchfolie. Diese sind typischerweise in abrasiver Erde, Sand und kleinen Steinen verkrustet. Neben diesen anorganischen Bedrohungen bringen kommunale Lebensmittelverpackungen große Mengen organischer Verunreinigungen mit sich, wie z. B. verrottende Lebensmittelreste, biologische Stoffe und beschädigte Papieretiketten. Darüber hinaus wirkt Feuchtigkeit als äußerst störende unsichtbare Verunreinigung. Da flexible Folien ein enormes Verhältnis von Oberfläche zu Volumen aufweisen, fangen sie erhebliche Mengen Wasser ein und halten es zurück, das bei der thermischen Verarbeitung heftig in Dampf übergeht.
Bestimmte industrielle Verpackungsfolien wirken wie Schwämme und absorbieren im Laufe ihrer Lebensdauer Öle, aggressive Lösungsmittel und landwirtschaftliche Pestizide. Gelingt es dem Recyclingprozess nicht, diese Verbindungen zu extrahieren oder zu neutralisieren, bleiben die gefährlichen Chemikalien dauerhaft in der Kunststoffmatrix eingeschlossen. Diese eingeschlossenen Chemikalien stellen nicht nur schwerwiegende Sicherheitsrisiken und Risiken für die Einhaltung gesetzlicher Vorschriften dar, sondern verändern auch aktiv die Langzeitstabilität und das Sicherheitsprofil des Polymers.
Wenn Anlagenbetreiber kontaminierten Schrott in ein Standard-Extrusionssystem ohne ausreichende Vorbehandlung und Tiefenfiltration einspeisen, leidet die resultierende Produktion unter messbaren, oft katastrophalen Qualitätsverschlechterungen. Die Folgen einer schlechten Verarbeitung können anhand von drei Hauptparametern quantifiziert werden.
Blasfolienhersteller schätzen dieses spezielle Polymer wegen seiner außergewöhnlichen Flexibilität, hohen Bruchdehnung und Schlagfestigkeit. Wenn schädliche Polymere in die Mischung eindringen, können sie sich nicht auf molekularer Ebene verbinden, was zu mikroskopisch kleinen Spannungskonzentrationen im gesamten Material führt. Wenn ein Bediener versucht, diese beeinträchtigten Pellets durch eine Blasfolien-Extrusionslinie zu führen, wird die Schmelzblase daher äußerst instabil. Die Folie wird spröde und reißt häufig bei minimaler Bahnspannung, was zu kostspieligen Produktionsstopps und Materialverschwendung führt.
Anorganischer Schmutz, feiner Sand und verbleibende Papierklebstoffe schmelzen nicht im Extruderzylinder. Stattdessen verkohlen sie, wenn sie starker Hitze und Scherung ausgesetzt werden. Dieser Verbrennungsprozess äußert sich in harten Gelen, schwarzen Flecken und einer insgesamt trüben Verfärbung der fertigen Pellets. Ästhetisch beeinträchtigte Produkte haben einen sehr geringen Marktwert, da sie nicht für klare, durchscheinende oder farbenfrohe Konsumgüter verwendet werden können, was Recycler dazu zwingt, sie zu billigen, dickwandigen Industrierohren oder schwarzen Müllsäcken herabzustufen.
Organische Rückstände und eingeschlossene Feuchtigkeit führen während der Schmelzphase zu starker Ausgasung. Während sich Wasser in Dampf verwandelt und organische Stoffe in flüchtige organische Verbindungen zerfallen, versuchen sie verzweifelt, dem geschmolzenen Kunststoff zu entkommen. Ohne ausreichende mechanische Entlüftung verfestigen sich die endgültigen Pellets um diese mikroskopisch kleinen Gastaschen herum und erzeugen Hohlräume. Diese leichten, strukturell instabilen Pellets verursachen eine unregelmäßige Zuführung in Spritzgießmaschinen und haben einen üblen, anhaltenden Geruch, der potenzielle Käufer abstößt.
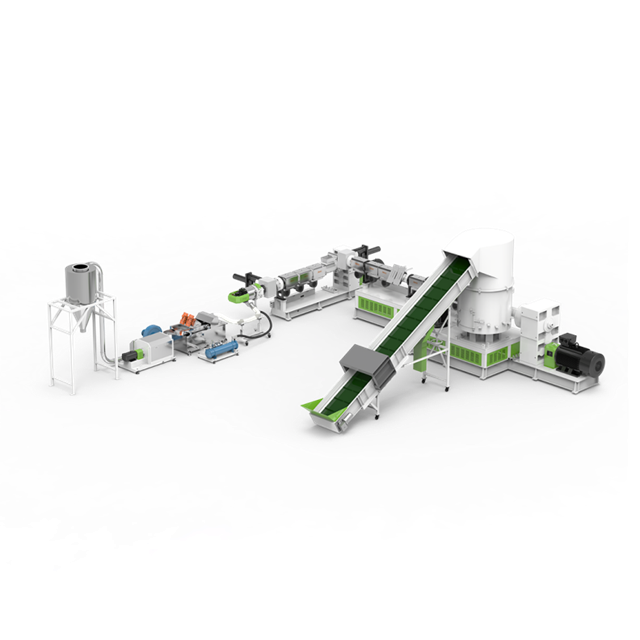
Um zu verhindern, dass zerstörerische Elemente jemals in die empfindliche thermische Extrusionsphase gelangen, muss der Recycling-Arbeitsablauf mit einer aggressiven mechanischen und chemischen Reinigung beginnen. Bei flexiblen Folien ist eine herkömmliche Trockensortierung völlig unzureichend. Die Implementierung eines hocheffizienten Kunststoffabfall-Waschsystems ist speziell darauf ausgelegt, die für dieses Material typischen Schleifmittel, anhaftenden Öle und eingebetteten organischen Stoffe zu bekämpfen.
Eine professionelle Waschanlage basiert auf aufeinanderfolgenden, gezielten Schritten, um maximale Reinheit zu erreichen. Hochgeschwindigkeits-Reibscheiben verwenden schnell rotierende Schaufeln, um hartnäckigen Schmutz und Papieretiketten mit Gewalt zu entfernen. Anschließend nutzen Sink-Schwimm-Trenntanks das spezifische Gewicht verschiedener Materialien aus. Das leichte Zielpolymer schwimmt an die Oberfläche, während dichtere Verunreinigungen wie Glas, Metallsplitter und schwere Kunststoffe absinken und sich leicht entfernen lassen. Schließlich müssen aggressive Zentrifugal- und thermische Trocknungssysteme eingesetzt werden, um überschüssiges Wasser zu entfernen und sicherzustellen, dass die Flocken mit einem Feuchtigkeitsgehalt von deutlich unter 3 Prozent in die nächste Phase gelangen.
Rohabfälle kommen typischerweise in dicht komprimierten, stark unregelmäßigen Ballen auf dem Kippboden an. Der Versuch, diese massiven, verwickelten Blätter direkt einer Wäschestraße oder einem Extruder zuzuführen, führt zu sofortigen mechanischen Verstopfungen, unregelmäßigen Schmelzprofilen und massiven Stromverbrauchsspitzen, die die Antriebsmotoren beschädigen können.
Die Integration eines Hochleistungs- Kunststofffolienzerkleinerers in die Vorstufen löst diesen logistischen Albtraum. Der Zerkleinerer nutzt ein universelles Einwellen-Design mit präzisionsgefertigten Rotationsmessern und schneidet sperrige Abfälle in gleichmäßige, handliche Flocken. Diese entscheidende Größenreduzierung sorgt für einen gleichmäßigen, vorhersehbaren Materialfluss und verhindert, dass nachgeschaltete Geräte abwechselnd überfüttert und ausgehungert werden. Konkret setzen gleichbleibend große Flocken dem Wasser und der Reibung in den Waschtanks eine deutlich größere Oberfläche aus, was zu einer exponentiell tieferen Reinigung führt.
Das Herzstück jedes professionellen Recyclingbetriebs ist die thermische Extrusionsphase. Dies ist der kritische Punkt, an dem gewaschene und zerkleinerte Flocken hoher Hitze ausgesetzt, geschmolzen, tief filtriert und zu einem marktfähigen Produkt geformt werden. Um mikroskopisch kleine Verunreinigungen wirksam zu bekämpfen, müssen Anlagenmanager bei der Auswahl ihrer Kunststoffgranuliermaschine besondere technische Merkmale in den Vordergrund stellen.
Selbst nach einer gründlichen Zentrifugaltrocknung bleiben Spuren von innerer Feuchtigkeit und flüchtigen Druckfarben in der Polymermatrix eingeschlossen. Ein fortschrittlicher Extruder begegnet diesem Problem durch hochentwickelte Vakuum-Entgasungszonen, die strategisch entlang des Zylinders angeordnet sind. Wenn das Material einen geschmolzenen Zustand erreicht, saugen leistungsstarke Vakuumpumpen aktiv Wasserdampf und niedermolekulare Monomere ab, bevor der Kunststoff den Düsenkopf erreicht. Diese aggressive Extraktion stellt sicher, dass die resultierenden Pellets fest, unglaublich dicht und frei von Hohlräumen sind, die zu Fehlern bei der nachfolgenden Produktion führen.
Die Schmelzefiltration dient als ultimative mechanische Barriere gegen feste, nicht geschmolzene Verunreinigungen. Während das Polymer in eine hochviskose Flüssigkeit übergeht, wird es unter enormem Druck durch einen Präzisions-Siebwechsler gedrückt. Diese Mikrometer-Stahlnetze sind so konzipiert, dass sie mikroskopisch kleinen Schmutz, karbonisierte Partikel und Spuren von Fremdkunststoffen auffangen. Für stark verunreinigtes Post-Consumer-Material sind kontinuierliche Doppelkolben-Siebwechsler unerlässlich. Sie ermöglichen es den Bedienern, verstopfte Filternetze auszutauschen, ohne die Produktion zu unterbrechen, wodurch ein stabiler Schmelzedruck aufrechterhalten und die Betriebszeit der Anlage maximiert wird.
Bei der Kapitalzuweisung für industrielle Recyclinganlagen reicht der Kauf eines einfachen, eigenständigen Extruders selten aus, um die einzigartige Physik flexibler Folien zu bewältigen. Da diese Materialien über eine hohe Elastizität und eine extrem niedrige Schüttdichte verfügen, sind sie bekanntermaßen schwierig mit herkömmlichen Trichtern mit Schwerkraftbeschickung zu verarbeiten. Betriebe, die eine erstklassige Produktion anstreben, sollten in eine vollständig integrierte Kunststoffpelletierlinie investieren , die speziell auf flexible Verpackungen zugeschnitten ist.
| Funktion | Standard Extruder | Advanced Pelletizing Line (JWP-Serie) |
|---|---|---|
| Fütterungsmechanismus | Trichter mit Schwerkraftzufuhr (anfällig für Brückenbildung und Aufschwimmen) | Integrierter Cutter-Compactor (erzwungene Zentrifugalbeschickung) |
| Feuchtigkeitskontrolle | Grundlegende atmosphärische Entlüftung | Vortrocknung im Kompaktor plus Hochvakuum-Entgasungszonen |
| Filtersystem | Manueller Siebwechsler (erfordert Maschinenabschaltung) | Kontinuierlicher Doppelkolben-Siebwechsler (unterbrechungsfreie Produktion) |
| Endgültige Pelletqualität | Uneinheitliche Größe, mögliche Hohlräume, hohes Risiko von schwarzen Flecken | Gleichmäßige, dichte, hochästhetische Linsenpellets |
Die größte Hürde bei der Verarbeitung von Folienflocken besteht darin, sie effizient in die Extruderschnecke zu bringen. Leichte Flocken neigen dazu, in herkömmlichen Trichtern Brücken zu bilden oder zu schwimmen. Eine moderne Linie der JWP-Serie löst dieses Problem durch die Integration eines Schneidverdichters direkt über der Einzugszone. In dieser Trommel erzeugen rotierende Hochgeschwindigkeitsmesser intensive mechanische Reibung und schneiden, trocknen und verdichten gleichzeitig die flauschigen Flocken zu schweren, halbgeschmolzenen Körnchen. Die Zentrifugalkraft presst dieses verdichtete Material dann kontinuierlich direkt in die Schnecke und gewährleistet so eine äußerst stabile Förderleistung bei maximaler Kapazität.
Die Innengeometrie der Extruderschnecke kann nicht generisch sein. Es muss sorgfältig konstruiert werden, um den spezifischen Schmelzindex und die thermische Empfindlichkeit des Zielpolymers zu bewältigen. Ein optimiertes Schneckenprofil verfügt über spezielle Barrierezonen und Mischabschnitte, die die Schmelze sanft homogenisieren und sicherstellen, dass Verunreinigungen gleichmäßig verteilt werden, anstatt Schwachstellen zu bilden. Darüber hinaus gilt ein Wasserring-Schneidesystem allgemein als Industriestandard. Hochgeschwindigkeits-Rotationsmesser schneiden das geschmolzene Polymer sofort, wenn es aus der Düsenplatte extrudiert, und schleudern die heißen Pellets sofort nach außen in einen zirkulierenden Ring aus gekühltem Wasser. Durch dieses schnelle Abschrecken entstehen gleichmäßige, glatte und äußerst ästhetische Pellets.
Das ultimative Ziel bei der Überwindung von Kontaminationen besteht darin, ein Produkt in kommerzieller Qualität herzustellen, das eine überlegene finanzielle Rendite liefert. Durch den systematischen Einsatz einer strengen Vorbehandlungsphase neben modernster Extrusionstechnologie können Recycler die schädlichen Auswirkungen von Schmutz, Feuchtigkeit und Vermischung von Polymeren vollständig neutralisieren.
Hochwertiges, kontaminationsfreies Recyclingmaterial erzielt auf dem globalen Rohstoffmarkt Spitzenpreise. Wenn Hersteller diese Pellets kaufen, erwarten sie genaue Spezifikationen hinsichtlich Dichte, Zugfestigkeit und optischer Klarheit. Pellets, die durch fortschrittliche Filter- und Entgasungssysteme hergestellt werden, erfüllen diese strengen Kriterien mühelos und ermöglichen den Verkauf in hochwertige Produktionssektoren. Diese Anwendungen reichen von robusten Müllbeuteln für die Industrie und hochelastischen Mulchfolien für die Landwirtschaft bis hin zu langlebigen Baumembranen und Sekundärverpackungen für den Einzelhandel. Letztendlich treibt die Umwandlung stark verunreinigten Schrotts in Material der Güteklasse A nicht nur die Kreislaufwirtschaft voran, sondern sichert auch die langfristige Rentabilität der Verarbeitungsanlage.
Obwohl es praktisch unvermeidbar ist, in kommunalen oder landwirtschaftlichen Abfallströmen auf Verunreinigungen zu stoßen, muss dies nicht unbedingt die Qualität Ihres Endprodukts beeinflussen. Wenn sie nicht kontrolliert werden, beeinträchtigen Schmutz, Feuchtigkeit und schädliche Polymere sowohl die mechanische Festigkeit als auch das ästhetische Erscheinungsbild Ihrer recycelten Pellets. Wenn Anlagenbetreiber jedoch die molekularen Auswirkungen dieser Schadstoffe verstehen und in die richtige, speziell entwickelte Technologie investieren, können sie die vollständige Kontrolle über ihre Produktionsqualität zurückgewinnen. Durch den Einsatz einer umfassenden Verarbeitungslinie, die mit robuster Zerkleinerung, intensiver Wäsche, Tiefenvakuumentgasung und kontinuierlicher Schmelzefiltration ausgestattet ist, können Sie selbst anspruchsvollste Abfälle in hochprofitable, hochwertige Recyclingpellets umwandeln.
Sind Sie bereit, stark verunreinigten Schrott in hochwertige, ertragsstarke Recyclingpellets umzuwandeln? Bewerten Sie Ihr aktuelles Setup und erkunden Sie die gesamte Palette fortschrittlicher Lösungen, von hocheffizienten Zerkleinerern bis hin zu vollständig integrierten Extrusionssystemen. Besuchen Sie Jwell Recycling, um genau die Maschinen zu konfigurieren, die auf Ihre betrieblichen Anforderungen zugeschnitten sind.
Moderne Extrusionsanlagen nutzen zwar eine kontinuierliche Schmelzefiltration zur Entfernung fester Verunreinigungen und eine Vakuumentgasung zur Entfernung von Feuchtigkeit und flüchtigen Gasen, können jedoch isoliert keine optimalen Ergebnisse erzielen. Starke Schmutzbelastungen erfordern eine gründliche Vorbehandlung. Durch den Einsatz industrieller Waschsysteme und spezieller Zerkleinerungsgeräte wird sichergestellt, dass das Material angemessen vorbereitet wird. Dadurch wird verhindert, dass der Extruder überlastet wird, und er kann erstklassige, fehlerfreie Pellets produzieren.
Obwohl beide zur Familie der Polyethylene gehören, weisen sie sehr unterschiedliche Moleküldichten, Kristallstrukturen und Schmelzverhalten auf. Je nach Endanwendung kann sich ein geringfügiger Einschluss gut vermischen. Höhere Kontaminationskonzentrationen verändern jedoch den Schmelzindex der Charge erheblich. Dieser strukturelle Konflikt macht die resultierenden Pellets deutlich steifer, weniger transparent und für Hochdehnungs- oder Blasfolienanwendungen völlig ungeeignet.
Blasen, Hohlräume oder Schaumbildung in recycelten Pellets werden fast ausschließlich durch eingeschlossene Feuchtigkeit oder flüchtige organische Gase verursacht, die sich während der Abkühlphase schnell ausdehnen. Dieser schwerwiegende Strukturfehler weist darauf hin, dass die Flocken vor der Extrusion entweder nicht ausreichend getrocknet wurden oder dass den Verarbeitungsmaschinen ein effizientes Vakuumentgasungssystem fehlt, das in der Lage ist, expandierende Gase aus der Polymerschmelze zu extrahieren, bevor diese den Düsenkopf verlässt.
Standardmäßig mechanisch recycelte flexible Kunststoffe sind im Allgemeinen nicht für Anwendungen mit direktem Lebensmittelkontakt zugelassen. Diese Einschränkung ist auf das inhärente Risiko zurückzuführen, dass gefährliche Substanzen, chemische Rückstände oder nicht lebensmitteltaugliche Zusatzstoffe aus dem ursprünglichen Post-Consumer-Abfallstrom in das Endprodukt gelangen. Um eine Lebensmittelzertifizierung zu erreichen, sind hochspezialisierte Hochreinigungs- und Dekontaminationstechnologien erforderlich, die weit über die Fähigkeiten standardmäßiger Wasch- und Pelletierungslinien hinausgehen.
Die Qualitätssicherung in einer Recyclinganlage umfasst typischerweise die Prüfung des Schmelzflussindex, um sicherzustellen, dass der Materialfluss während der Sekundärherstellung konsistent ist. Ingenieure führen außerdem eine Analyse des Aschegehalts durch, um den Prozentsatz der im Polymer verbliebenen anorganischen Verunreinigungen zu bestimmen, sowie visuelle Inspektionen an Blasfolienproben, um auf schwarze Flecken, nicht geschmolzene Gele und die Gesamttransparenz zu prüfen.
Für eine stabile Extrusion und eine qualitativ hochwertige Pelletproduktion sollte der Feuchtigkeitsgehalt der eingehenden Flocken unbedingt unter 3 Prozent liegen. Überschüssige Feuchtigkeit führt zu starkem hydrolytischen Abbau und Schaumbildung. Moderne Anlagen nutzen Zentrifugaltrockner in der Waschstraße, gefolgt von der intensiven Reibungswärme eines integrierten Schneid-Verdichters, um sicherzustellen, dass das Material ausreichend getrocknet ist, bevor es in die Extruderschnecke gelangt.


