
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-05 Herkunft:Powered


Wenn Sie eine Compoundierlinie betreiben, kennen Sie bereits die Probleme, die Schwachstellen, Oberflächenfehler und schwankende mechanische Eigenschaften Ihrer Endprodukte verursachen. Diese frustrierenden Mängel lassen sich in der Regel auf eine einzige Grundursache während der Compoundierungsphase zurückführen. Die Ursache ist eine schlechte Füllstoffverteilung. Wenn feine anorganische Pulver zusammenklumpen, wirken sie wie abrasive Steine. Sie beschleunigen den Maschinenverschleiß, verstopfen Filtersiebe und zerstören letztendlich die strukturelle Integrität der Polymermatrix.
Aktuelle Marktdaten verdeutlichen einen massiven globalen Wandel hin zu überfüllten Formulierungen. Aufgrund der schwankenden Kosten für neue Petrochemikalien und immer strengerer Vorgaben zur CO2-Reduzierung treiben Kunststoffhersteller die Füllstoffanteile höher als je zuvor. Mittlerweile kommt es häufig vor, dass der Kalziumkarbonat- oder Talkgehalt 75 bis 85 Prozent erreicht. Dies ist nicht mehr nur eine Kosteneinsparungstaktik. Es ist zu einer zwingenden Grundlage für die Aufrechterhaltung der Rentabilität geworden. Die Verarbeitung dieser extremen Füllstoffverhältnisse deckt jedoch jede noch so kleine Schwachstelle in Ihrer Extrusionslinie auf, sodass fortschrittliche Dispersionstechnologie absolut entscheidend ist.
Im Mittelpunkt dieser technischen Herausforderung steht der Compoundierextruder. In dieser technischen Aufschlüsselung werden wir genau untersuchen, wie die Extrudermechanik das Mischen der Schmelze bestimmt. Wir werden uns auch mit den spezifischen Designparametern und der nachgeschalteten Ausrüstung befassen, die erforderlich sind, um bei jedem einzelnen Durchlauf eine einwandfreie, homogene Dispersion zu erreichen.
Um eine optimale Füllstoffdispersion zu erreichen, ist eine präzise Kontrolle der mechanischen Scherung und der thermischen Energie erforderlich. Bevor Sie sich mit bestimmten Maschinenkonstruktionen befassen, müssen Sie die Grundregeln verstehen, die den Schmelzprozess regeln.
Bei Industriekunststoffen ist ein Füllstoff-Masterbatch eine dicht konzentrierte Mischung anorganischer Partikel, die in einem Trägerharz wie Polyethylen, Polypropylen oder Polystyrol suspendiert sind. Pflanzen vermischen diese konzentrierten Pellets später im Herstellungszyklus mit neuen Polymeren. Diese Strategie senkt die Rohstoffkosten drastisch und verändert gleichzeitig die physikalischen Eigenschaften des Endprodukts.
Die Industrie ist stark auf Materialien wie Calciumcarbonat, Talk, Bariumsulfat und Titandioxid angewiesen. Jedes Pulver erfüllt eine bestimmte strukturelle Funktion. Talk erhöht die Steifigkeit von Automobilstoßstangen erheblich, während Calciumcarbonat die Produktionskosten für gewebte Säcke und Blasfolien senkt. Die technische Hürde ergibt sich aus der Physik dieser ultrafeinen Pulver. Da sie über eine unglaublich hohe Oberflächenenergie verfügen, ziehen sich die Partikel auf natürliche Weise gegenseitig an und verbinden sich zu hartnäckigen, steinharten Clustern, die als Agglomerate bezeichnet werden.
Unter Dispersion versteht man die mechanische Trennung und gleichmäßige Verteilung dieser einzelnen Partikel im geschmolzenen Kunststoff. Fehlt in Ihrer Compoundierlinie die nötige Scherkraft, überstehen diese natürlichen Cluster den Extrusionsprozess völlig unversehrt.
In der Fabrikhalle sind nicht verteilte Klumpen katastrophal. Im Blasfolienbetrieb werden sie von den Betreibern als Fischaugen bezeichnet. Diese harten, sichtbaren Knötchen zerreißen die empfindliche Filmblase und beeinträchtigen die optische Klarheit. In spritzgegossenen Strukturteilen führt eine schlechte Verteilung zu starken Spannungskonzentrationen, die die Schlagfestigkeit zerstören. Darüber hinaus verstopfen diese überlebenden Cluster schnell die Filtersiebe des Extruders. Dies führt zu gefährlichen Schmelzedruckspitzen, erzwingt zwingende Anlagenabschaltungen und führt zu aggressivem abrasivem Verschleiß an Ihren Schneckenelementen.
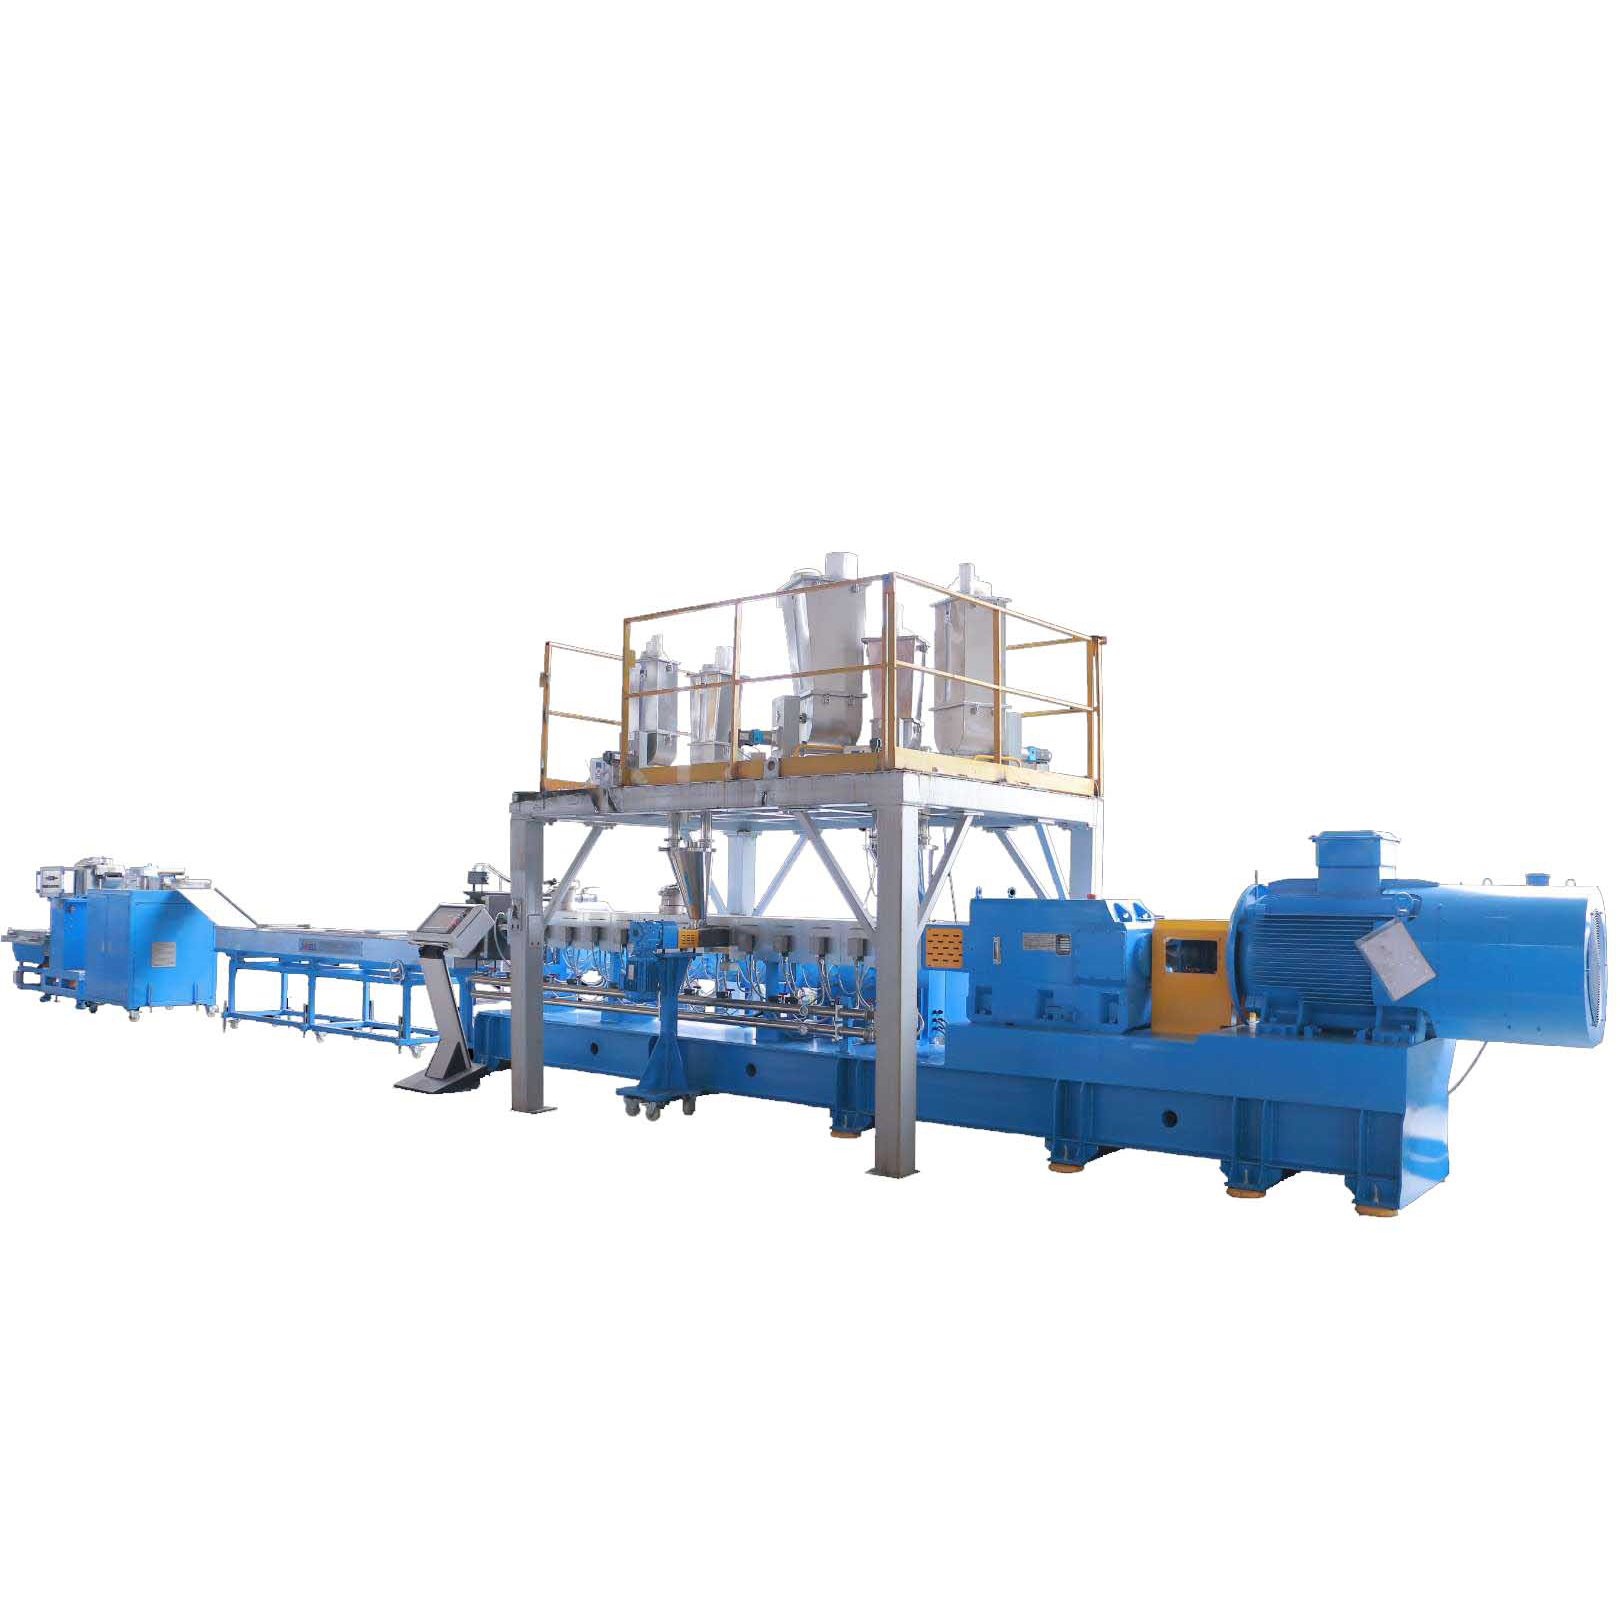
Wenn Sie stark gefüllte Kunststoffe komponieren, bestimmt die Wahl der Maschine Ihre Misserfolgs- oder Erfolgsquote. Einschneckenextruder eignen sich gut zum einfachen Schmelzen und Fördern. Sie basieren jedoch fast ausschließlich auf der Widerstandsströmung. Sie verfügen einfach nicht über die positive Verdrängung oder chaotische Mischwirkung, die zum Zerkleinern fest gebundener Pulver erforderlich ist.
Gleichläufige Doppelschneckenextruder sind der zwingende Standard für die Masterbatch-Herstellung. Das ineinandergreifende Design der Doppelschnecken erzwingt eine kontinuierliche Oberflächenerneuerung. Diese spezielle Geometrie ermöglicht eine verteilende Mischung zur gleichmäßigen Verteilung des Pulvers sowie eine aggressive dispersive Mischung zur physikalischen Pulverisierung der Agglomerate.
| Extruder- | Mischmechanismus, | Scherintensität, | Eignung für hohe Füllstoffbeladungen |
|---|---|---|---|
| Einzelschraube | Widerstandsfluss, verteilender Fokus | Niedrig bis mittel | Arm. Hohe Gefahr der Agglomeration und Filterverstopfung. |
| Gleichläufige Doppelschnecke | Positive Verdrängung, chaotische dispersive Aktion | Extrem hoch | Exzellent. Der unbestrittene Industriestandard. |
Die Kernphysik der Dispersion beruht auf mechanischer Scherbeanspruchung. Während der geschmolzene Kunststoff und das trockene Pulver durch das erhitzte Fass wandern, pressen die rotierenden Schnecken die Mischung aggressiv durch unglaublich enge Zwischenräume. Diese Aktion erzeugt eine massive hydrodynamische Scherung.
Um eine echte Dispersion zu erreichen, muss diese angelegte Spannung die Van-der-Waals-Kräfte überwinden, die die Pulvercluster zusammenhalten. Sobald die Klumpen auseinanderbrechen, muss das System die Benetzung sofort ermöglichen. Unter Benetzung versteht man den Prozess, bei dem das viskose flüssige Harz in die mikroskopisch kleinen Lücken der neu getrennten Partikel fließt und diese vollständig umhüllt. Wenn das Harz die Partikel nicht benetzt, agglomerieren sie einfach wieder, sobald sie den Düsenkopf verlassen.
Die Innengeometrie des Zylinders ist vollständig modular aufgebaut, sodass Ingenieure das Scherprofil individuell gestalten können. Das Verhältnis von Länge zu Durchmesser bestimmt die Gesamtverweilzeit des Materials. Da hypergefüllte Formeln längere Verarbeitungsfenster zum vollständigen Schmelzen und Benetzen erfordern, bieten moderne Hochleistungsmaschinen wie die CJWH Twin-Screw-Serie anpassbare L/D-Verhältnisse von 32:1 bis hin zu 64:1.
Die Schneckenwellen nutzen spezielle modulare Elemente. Förderelemente verfügen über tiefe Mitnehmer, um das Material schnell voranzutreiben. Knetblöcke sind die Arbeitstiere für das dispersive Mischen. Indem Sie diese Blöcke im 45-, 60- oder 90-Grad-Winkel versetzt anordnen, können Sie genau die Menge an Scherkraft und Materialrückfluss einstellen, die für Ihr spezifisches Rezept erforderlich ist.
Die Verwaltung der Schmelzeviskosität ist ein ständiger Balanceakt. Wenn Sie die Zylindertemperaturen zu niedrig einstellen, bleibt das Polymer steif und hochviskos. Dadurch entsteht gefährliche Reibung, die Polymerketten zerreißen und das Harz zersetzen kann. Bei zu hohen Temperaturen hingegen wird die Schmelze wässrig. Eine wässrige Schmelze kann die kinetische Scherkraft nicht auf die Pulverklumpen übertragen, was zu einer schrecklichen Dispersion führt.
Um dies zu verhindern, verwenden Industrieextruder Mehrzonen-PID-Temperaturregler gepaart mit geschlossenen Wasserkühlsystemen. Dadurch können Bediener ein äußerst gezieltes thermisches Profil erstellen. Das Polymer bleibt gerade dick genug, um Klumpen in den Knetzonen zu zerkleinern, ohne dass es zu einer thermischen Zersetzung kommt.
Anorganische Pulver nehmen auf natürliche Weise Feuchtigkeit aus der Fabrikluft auf. Darüber hinaus werden beim Trockenmischprozess große Mengen Umgebungsluft in der Pulvermasse eingeschlossen. Wenn Sie diese flüchtigen Gase während der Extrusion nicht abziehen, dehnen sie sich beim Austritt des Kunststoffs aus der Matrize heftig aus, wodurch mikroskopisch kleine Hohlräume entstehen und es im fertigen Granulat zu Schaumbildung kommt.
Fortschrittliche Compoundierlinien verfügen über aggressive Vakuum-Entlüftungszonen direkt nach den primären Mischabschnitten. Durch Anlegen eines tiefen Vakuums an die geschmolzene Mischung entfernt das System eingeschlossene Luft, Feuchtigkeit und Gase mit niedrigem Molekulargewicht. Dadurch wird die Schmelze verdichtet und die chemische Haftung zwischen Pulver und Kunststoff deutlich verbessert.
Die perfekte Dispergierung beginnt bereits, bevor die Rohstoffe in den Extruderzylinder gelangen. Eine massive, oft ignorierte Ursache für eine schlechte Durchmischung ist die Materialentmischung im Einfülltrichter. Kunststoffpellets sind groß und schwer. Im Gegensatz dazu sind Pulver wie Calciumcarbonat unglaublich fein und leicht.
Wenn Sie diese kontrastierenden Materialien vormischen und in einen einfachen Trichter schütten, sinken die schweren Pellets durch Maschinenvibrationen, während das leichte Pulver nach oben schwimmt. Der Extruder erhält dann stark schwankende Verhältnisse von Kunststoff zu Pulver. Unter diesen Bedingungen ist eine konsistente Dispersion mathematisch unmöglich.
Um diese Variable zu eliminieren, verzichten moderne Compoundieranlagen auf manuelles Mischen und volumetrische Trichter. Stattdessen integrieren sie ein vollautomatisches Fütterungssystem, um Stabilität zu gewährleisten.
Gravimetrische Differenzialdosierer wiegen das Material kontinuierlich, während es in die Maschine abgegeben wird. Mithilfe empfindlicher Wägezellen und Hochgeschwindigkeits-Steuerungsalgorithmen passen diese Systeme die Schneckengeschwindigkeit in Echtzeit an. Dadurch wird sichergestellt, dass das exakte, mathematisch formulierte Verhältnis von Harz, Pulver und flüssigen Zusatzstoffen direkt in den Einfüllschacht gelangt und eine einwandfreie Grundlinie für den Mischprozess entsteht.
Selbst auf High-End-Leitungen kommt es bei Betreibern gelegentlich zu Ausbreitungsausfällen. Kommt es zu einer Verklumpung, deutet dies in der Regel auf mangelnde Scherung, ein schlechtes Temperaturprofil oder fehlende chemische Modifikatoren hin.
Ihr erster Schritt ist die mechanische Anpassung. Durch Erhöhen der Drehzahl des Hauptmotors wird die Schergeschwindigkeit erhöht, wodurch mehr kinetische Energie zum Zerschlagen hartnäckiger Klumpen bereitgestellt wird. Wenn mechanische Optimierungen das Problem nicht lösen, müssen Sie sich die Chemie ansehen. Durch die Zugabe von Haftvermittlern wie Silanen oder Titanaten verändert sich die Oberflächenenergie des Pulvers. Durch diese chemische Modifikation ist das anorganische Pulver sehr gut mit dem organischen Kunststoff verträglich und verringert so seinen natürlichen Klumpendrang drastisch.
Der Speichel erscheint als verkrusteter, zersetzter Ring aus Material, der sich um die Extrusionsdüse herum ansammelt. Es besteht aus getrennten Polymerfraktionen und unbeschichteten Pulverpartikeln, die unter hohem Druck herausgedrückt werden. Mit der Zeit bricht diese Kruste ab und verunreinigt Ihre fertigen Pellets.
Schmelzbrüche zeigen sich als raue Haifischhautstruktur auf dem extrudierten Material. Dies geschieht, wenn die Scherspannung an der Düsenwand die physikalischen Grenzen der Schmelze stark überschreitet. Um diese Probleme zu beheben, versuchen Sie, die Temperatur am Düsenkopf schrittweise zu erhöhen. Dadurch wird die Grenzschichtviskosität gesenkt und die Reibung verringert. Stellen Sie außerdem sicher, dass Ihr Vakuumsystem den maximalen Druck erzeugt, da eingeschlossene Gase häufig Druckschwankungen auslösen, die eine Materialtrennung verursachen.
Nur weil eine homogene Schmelze aus der Lochplatte austritt, ist die Compoundieraufgabe nicht beendet. Sie müssen die physikalische Integrität dieser Dispersion durch schnelles Abkühlen und präzises Schneiden unbedingt wahren. Diese wichtige Übergabe hängt vollständig von der Leistung Ihrer Kunststoffgranuliermaschine ab.
Kühlt der Schmelzklebstoff zu langsam ab, kristallisiert die Polymermatrix ungleichmäßig. Dadurch entstehen innere Spannungen, die die Dispersionsqualität beeinträchtigen können. Wenn die Rotorblätter stumpf oder falsch ausgerichtet sind, erzeugen sie große Mengen Staub und zerklüftete Pellets. Diese physikalischen Mängel führen zu erheblichen Versorgungsengpässen, wenn Ihr Kunde versucht, das Masterbatch in seinen Spritzgussmaschinen zu verarbeiten.
Überfüllte Masterbatches verhalten sich ganz anders als Neukunststoffe. Da sie so viel Gesteinsmehl enthalten, besitzen sie eine sehr geringe Schmelzfestigkeit und sind extrem spröde. Standard-Strangpelletierungslinien, die lange Kunststoffnudeln durch eine Wasserrinne ziehen, sind für diese Rezepturen schrecklich. Die schweren Stränge reißen ständig, was zu endlosen Produktionsausfällen führt.
Für Anwendungen mit hohem Füllstoffgehalt sind Wasserring- und Unterwassergranulierung die einzig logische Wahl. Diese Systeme schneiden die Schmelze unmittelbar an der erhitzten Formfläche auf, bevor sie zu einem zerbrechlichen Strang erstarren kann. Die Schneidkammer schreckt das Material sofort in Wasser ab, sodass spröde Rezepturen problemlos verarbeitet werden können und gleichzeitig perfekt gleichmäßige, kugelförmige Pellets entstehen.
Bei der Bewertung neuer Maschinen zur Aufrüstung einer bestehenden Linie müssen Werksleiter der metallurgischen Verschleißfestigkeit Priorität einräumen. Pulver wie Titandioxid und Bariumsulfat sind stark abrasiv. Wenn große Mengen dieser Materialien gepresst werden, werden Standardfässer aus nitriertem Stahl schnell zerstört. Sobald sich der Abstand zwischen der Schnecke und der Zylinderwand vergrößert, verlieren Sie sofort Ihre Scherkraft und Ihre Dispergierqualität in den Tanks.
Suchen Sie nach Extrudern mit Bimetallauskleidung und Schneckenelementen aus PM-HIP-Werkzeugstahl. Diese fortschrittlichen Legierungen halten starkem abrasivem Verschleiß stand. Stellen Sie außerdem sicher, dass die Maschine über eine moderne SPS-Schnittstelle verfügt. Die Echtzeitüberwachung des Getriebedrehmoments, des Schmelzedrucks und der Zonentemperaturen ist entscheidend, um katastrophale Ausfälle zu verhindern.
Der Kauf einer modernen Industrie-Pelletierungslinie für Kunststoffe stellt einen hohen Kapitalaufwand dar, die Amortisationszeit ist jedoch außergewöhnlich schnell. Ältere Maschinen erzeugen hohe Ausschussraten und erfordern ständige Ausfallzeiten für Siebwechsel und Schneckenreinigung.
Durch die Installation eines Doppelschneckensystems mit hohem Drehmoment, das mit gravimetrischer Dosierung und Planschneiden ausgestattet ist, vermeiden Sie betriebliche Engpässe. Noch wichtiger ist, dass Sie durch die Erzielung einer einwandfreien Dispersion Ihren billigen Füllstoffanteil sicher erhöhen können, ohne die mechanische Festigkeit des Kunststoffs zu beeinträchtigen. Durch die Herstellung eines Premium-Masterbatchs zu deutlich geringeren Rohstoffkosten haben Sie die Möglichkeit, wettbewerbsintensive Märkte wie flexible Verpackungen und Automobilkomponenten zu dominieren.
Die Beherrschung der Füllstoffdispersion erfordert ein kontinuierliches, feines Gleichgewicht zwischen kinetischer Energie, thermischer Kontrolle und präziser Materialdosierung. Ihr Compoundierextruder ist das schlagende Herz dieses gesamten Vorgangs. Wenn es an Drehmoment, Geometrie oder Verschleißfestigkeit mangelt, um extreme Füllmengen zu bewältigen, wird Ihr Endprodukt immer darunter leiden.
Nehmen Sie sich die Zeit, Ihre aktuelle Extrusionslinie zu prüfen. Identifizieren Sie, wo die Scherkraft nachlässt oder Ungleichmäßigkeiten beim Vorschub auftreten. Durch die Modernisierung Ihrer zentralen Compoundiermaschinen und nachgeschalteten Schneidsysteme können Sie die Ausschussquote drastisch senken und Ihre Produktqualität steigern. Wenn Sie bereit sind, Ihre Fabrikhalle zu optimieren, überprüfen Sie Ihre genauen Formulierungsanforderungen und passen Sie diese an Hochleistungs-Extrusionsgeräte an, die für diese Aufgabe entwickelt wurden.
Für hochgefüllte Formulierungen wird im Allgemeinen ein L/D-Verhältnis zwischen 40:1 und 52:1 empfohlen. Formulierungen mit mehr als 80 Prozent Füllstoff können sogar Verhältnisse von bis zu 64:1 nutzen. Diese längeren Fässer bieten die längere Verweilzeit, die erforderlich ist, um das Trägerharz gründlich zu schmelzen, eine ausreichende dispersive Scherung anzuwenden, um Agglomerate aufzubrechen, und die massive Oberfläche der anorganischen Pulver vollständig zu benetzen.
Feuchtigkeit ist für den Compoundierungsprozess äußerst schädlich. Anorganische Pulver sind von Natur aus hygroskopisch. Wenn Feuchtigkeit in den Extruderzylinder eindringt, wird daraus Hochdruckdampf. Dieser Dampf stört den Benetzungsprozess und verhindert, dass das Polymer am Pulver haftet. Außerdem kommt es beim Austritt der Schmelze aus der Düse zu starker Schaumbildung und Hohlraumbildung. Der Einsatz von Hochvakuum-Belüftungszonen und die Vortrocknung von Materialien sind wesentliche Maßnahmen, um dem entgegenzuwirken.
Von der Verarbeitung hochkonzentrierter Füllstoff-Masterbatches auf einer Einschneckenmaschine wird dringend abgeraten. Einschneckensysteme basieren auf der Schleppströmung und verfügen nicht über die intensive dispersive Vermischung, die zum Zerkleinern dichter Pulveragglomerate erforderlich ist. Die Verwendung eines solchen Filters führt zu schrecklicher Streuung, ständiger Filterverstopfung und brüchigen Pellets. Gleichläufige Doppelschneckenextruder sind für diese Anwendung der zwingende Standard.
Gravimetrische Differenzialdosierer sorgen für eine kontinuierliche und hochpräzise Dosierung der Rohstoffe. Bei manuellen Einstellungen trennen sich schwere Kunststoffpellets und leichte Pulver aufgrund von Werksvibrationen, was dazu führt, dass inkonsistente Verhältnisse in den Lauf gelangen. Automatisierte Systeme wiegen das Material in Echtzeit und passen die Zufuhrschnecke sofort an, wodurch menschliche Fehler vermieden werden und eine gleichmäßige chemische Zusammensetzung gewährleistet wird.
Bei Beladungen über 70 Prozent sind Wasserring- oder Unterwasser-Granuliersysteme die effektivste Wahl. Schmelzen mit hohem Füllstoffgehalt sind äußerst spröde und haben eine geringe Schmelzfestigkeit. Herkömmliche Stranggranulatoren führen dazu, dass die Kunststoffstränge während des Abkühlens ständig reißen und die Produktion stoppt. Schneidsysteme schneiden das Material sofort nach dem Austritt in Scheiben, verarbeiten spröde Rezepturen problemlos und erzeugen saubere, runde Pellets.
Die Branche verlässt sich auf zwei Haupttests. Beim Blasfolientest wird eine Probe zu einer dünnen Folie extrudiert und die unvermischten Agglomerate pro Quadratmeter visuell gezählt. Der Filterdruckwerttest misst, wie schnell undispergierte Pulver ein standardisiertes mikroskopisches Siebgewebe in einem Laborextruder verstopfen. Ein niedriger, stabiler Druckwert weist auf eine hervorragende Dispersion hin.
Sind Sie bereit, Ihre Compoundierlinie zu modernisieren? Lassen Sie nicht zu, dass eine schlechte Streuung Ihre Gewinnmargen schmälert. Besuchen Sie Jwell Recycling noch heute und entdecken Sie Doppelschneckenextruder mit hohem Drehmoment, gravimetrische Zuführsysteme und fortschrittliche Pelletiermaschinen, die speziell für die Produktion von überfüllten Masterbatches entwickelt wurden.


