
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-31 Herkunft:Powered


Der Übergang zu einer globalen Kreislaufwirtschaft hat die industrielle Nachfrage nach recyceltem Polypropylen, einem der am häufigsten verwendeten Polymere in der modernen Fertigung, erheblich erhöht. Jeder Extrusionsingenieur kennt jedoch die harte Realität des mechanischen Recyclings. Wiederholtes Schmelzen, Scheren und Abkühlen beeinträchtigen zwangsläufig die molekulare Architektur des Polymers.
Dieser Abbau ist eine grundlegende thermodynamische Reaktion auf Hitze und Reibung. Dennoch handelt es sich nicht um eine dauerhafte Sackgasse für die materielle Leistungsfähigkeit. Durch die Kombination fortschrittlicher chemischer Stabilisierung mit Extrusionsmaschinen mit geringer Scherung können Anlagen die strukturelle Integrität des Kunststoffs erfolgreich bewahren. In diesem Leitfaden werden die genauen physikalischen Veränderungen, die Polypropylen während der Wiederaufbereitung erfährt, praktische Methoden zur chemischen Restabilisierung und die spezifischen Gerätekonfigurationen aufgeschlüsselt, die für die Herstellung von Premium-Recyclinggranulat in der Fabrikhalle erforderlich sind.
Beim mechanischen Recycling wird das Polymer im Extruderzylinder starker Hitze und mechanischer Scherbeanspruchung ausgesetzt. Betrachten Sie das Innere eines aktiven Extruders. Die Polymerschmelze wird durch rotierende Schrauben aggressiv vorangetrieben, wodurch eine raue Umgebung entsteht, die eine thermomechanische Zersetzung auslöst. Dieser Prozess ist hauptsächlich durch Kettenspaltung gekennzeichnet. In praktischer technischer Hinsicht werden die langen kontinuierlichen Polymerketten, die dem Neumaterial seine inhärente Zugfestigkeit verleihen, physikalisch und thermisch in kürzere Fragmente gespalten.
Die Anwesenheit von Sauerstoff während dieses Hochtemperatur-Extrusionsprozesses beschleunigt die thermische Oxidation. Diese oxidative Reaktion erzeugt hochreaktive freie Radikale, die eine weitere Spaltung kovalenter Bindungen vorantreiben. Folglich führt dies zu einer exponentiellen Beschleunigung des Abbaus der Molekularstruktur des Materials, wenn es nicht richtig gehandhabt wird.
Die unmittelbarste Folge der Polymerkettenspaltung ist eine signifikante Änderung des Schmelzflussindex. Da kürzere Polymerketten beim Schmelzen weniger innerer Reibung und Verhakung ausgesetzt sind, steigt die Schmelzflussrate naturgemäß mit abnehmendem Molekulargewicht.
Für Bediener, die kontinuierliche Produktionsläufe verwalten, stellt ein unregelmäßiger oder übermäßig hoher Schmelzfluss erhebliche Verarbeitungsprobleme dar. Recycelter Kunststoff mit instabilen Fließeigenschaften lässt sich nur äußerst schwer gleichmäßig formen oder extrudieren. Beim Dünnwandspritzgießen sind exakte Druckparameter erforderlich. Wenn die Durchflussrate aufgrund von Verschleiß stark schwankt, kommt es bei den resultierenden Teilen zu Gratbildung, Verformung oder starker Dimensionsinstabilität.
Empirische Studien und standardisierte Materialtests belegen immer wieder, dass die mechanischen Eigenschaften mit jedem Recyclingzyklus zunehmend abnehmen. Nach drei bis fünf thermomechanischen Zyklen zeigen sich Parameter wie Zugfestigkeit und Bruchdehnung messbar. Die Verkürzung der Polymerketten geht direkt mit einem Verlust der strukturellen Integrität einher, da das Material mechanische Spannungen nicht mehr effektiv über sein molekulares Netzwerk verteilen kann. Letztendlich wird die Tragfähigkeit des recycelten Kunststoffs beeinträchtigt.
Aufbauend auf dieser mechanischen Veränderung führt die wiederholte Verarbeitung dazu, dass recyceltes Polypropylen zunehmend spröde wird. Die Schlagfestigkeit nimmt stark ab, da den verkürzten Polymerketten die notwendige Verschränkung fehlt, um plötzlich auftretende Kräfte aufzunehmen und abzuleiten. Diese Versprödung erklärt, warum unmodifiziertes Post-Consumer-Harz selten in Anwendungen mit hoher Belastung wie Automobilstoßstangen verwendet wird. Ohne den strategischen Zusatz von Neumaterial oder speziellen Schlagzähmodifikatoren zerbricht der geformte Kunststoff bei plötzlicher Belastung einfach.
Der Polymerabbau ist ein äußerst visuelles Problem. Durch thermische Oxidation kommt es zwangsläufig zur Vergilbung oder Bräunung der Polymermatrix. Lokale Überhitzung in suboptimalen Extrusionsanlagen kann zur Karbonisierung des Polymers führen, was zu schwarzen Flecken und verbrannten Partikeln führt, die in der gesamten Charge verteilt sind. Das Ausgasen flüchtiger organischer Verbindungen während dieser Zyklen verändert auch die Materialopazität und die Oberflächenbeschaffenheit. Diese ästhetischen Mängel verringern den kommerziellen Marktwert des endgültigen wiederaufbereiteten Granulats erheblich.
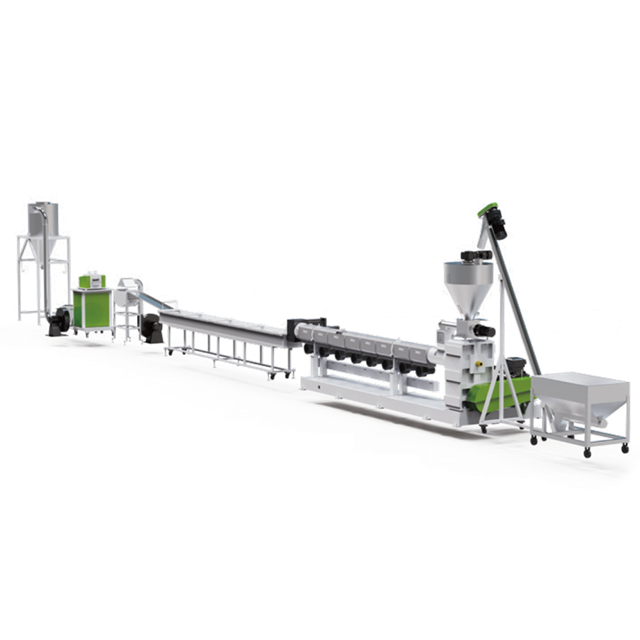
Während der Abbau von Polymerketten eine natürliche chemische Reaktion auf Hitze ist, hängt die Schwere dieses Abbaus vollständig von der Qualität der Verarbeitungsausrüstung ab. Die Aufrüstung auf eine hochmoderne Kunststoffgranuliermaschine ist der entscheidende Schritt, den eine Anlage unternehmen kann, um die ursprünglichen Materialeigenschaften zu bewahren und einen höheren Marktpreis für die Endproduktion zu sichern.
Das Ausmaß der Kettenspaltung wird stark von der Innengeometrie des Extruders bestimmt. Standardextruder nutzen häufig aggressive mechanische Reibung, um den Kunststoff schnell zu schmelzen, wodurch die Molekülketten im Wesentlichen zerfetzt werden. Moderne, maßgeschneiderte Schneckengeometrien sorgen für ein schonendes Aufschmelzen des Polymers. Durch die Optimierung der Kanaltiefe, des Längen-Durchmesser-Verhältnisses und der Kompressionszonen verlassen sich Premiumgeräte eher auf konduktive Erwärmung als auf bloße mechanische Kraft. Diese Verarbeitungsumgebung mit geringer Scherung ist für die Erhaltung des Molekulargewichts von entscheidender Bedeutung.
Post-Consumer-Abfälle kommen oft mit Restfeuchtigkeit, Oberflächentinten und eingeschlossener Luft in der Anlage an. Wenn diese Elemente nicht wirksam entfernt werden, bevor der Kunststoff durch die Matrize gedrückt wird, verursachen sie Hydrolyse und innere Porosität in den endgültigen Pellets. Fortschrittliche Extrusionssysteme verfügen über robuste Mehrzonen-Vakuumentgasungssysteme. Diese Einheiten entziehen der Schmelze aktiv Feuchtigkeit und eingeschlossene Gase und stellen so sicher, dass das resultierende Granulat dicht, hohlraumfrei und strukturell stabil ist.
Da durch thermische Oxidation die ursprünglichen Stabilisatoren im Neuharz schnell aufgebraucht werden, ist die Restabilisierung von Post-Consumer-Material eine betriebliche Notwendigkeit. Die Einführung spezifischer Antioxidantien neutralisiert die bei der Verarbeitung entstehenden freien Radikale und stoppt so wirksam die Ausbreitung der Kettenspaltung. Die synergetische Wirkung mit herkömmlichen synthetischen Stabilisatoren wie gehinderten Phenolen und Phosphiten schützt die Polymermatrix und bewahrt ihre Farbe während der Extrusion.
Um die mit wiederholtem Recycling verbundene Versprödung zu bekämpfen, mischen Hersteller die recycelte Basis häufig mit Elastomermodifikatoren wie Ethylen-Propylen-Dien-Monomer oder Polyolefin-Elastomeren. Diese Elastomere wirken als hochwirksame Zähigkeitsverbesserer. Sie bilden mikroskopisch kleine gummiartige Domänen innerhalb der starren Struktur, um Aufprallenergie zu absorbieren und die Flexibilität wiederherzustellen. Um dies zu erreichen, sind spezielle Mischgeräte erforderlich, um eine homogene Verteilung des Elastomers in der gesamten Matrix sicherzustellen.
Bei der Bewertung von Anlagenmodernisierungen ist die Auswahl der richtigen Gerätekonfiguration von entscheidender Bedeutung für die Ausgewogenheit von Durchsatz, Materialqualität und Betriebskosten. Durch die Investition in eine robuste PP-PE-Pelletierungslinie wird sichergestellt, dass bestimmte Abfallströme genau mit dem Grad an Filtration und Entgasung behandelt werden, den sie benötigen.
Recyclinglinien lassen sich je nach Komplexität des Eingangsmaterials im Allgemeinen in zwei Kategorien einteilen. Eine einstufige Linie nutzt einen Hauptextruder und eignet sich optimal für sauberen Industrieschrott oder gut gewaschene Hartkunststoffe, die nur eine minimale Schmelzefiltration erfordern. Es bietet einen geringeren Energieverbrauch und eine kleinere Fabrikfläche.
Bei einer zweistufigen Konfiguration werden zwei nacheinander angeordnete Extruder verwendet. Dem primären Schmelzextruder folgt ein sekundärer Homogenisierungsextruder. Dieser Aufbau bietet die doppelte Filtrationskapazität und eine längere Entgasungszeit und ist damit die ideale Wahl für stark bedruckte oder kontaminierte Post-Consumer-Hartkunststoffe.
| Betriebsmerkmale: | Einstufige Pelletierungslinie, | zweistufige Pelletierungslinie |
|---|---|---|
| Am besten geeignet für | Sauberer, gewaschener postindustrieller Hartschrott | Stark bedruckter, kontaminierter Post-Consumer-Abfall |
| Extruder-Setup | Einzelner Hauptextruder mit optimiertem L/D-Verhältnis | Primärer Schmelzextruder + sekundärer Homogenisierungsextruder |
| Filtrationskapazität | Einzelner kontinuierlicher Siebwechsler | Doppeltes Filtersystem für höchste Reinheit der Schmelze |
| Entgasungseffizienz | Standard-Vakuumextraktionszone | Erweiterte Mehrzonen-Vakuumentgasung |
| ROI und Ertragsauswirkungen | Geringerer Energieverbrauch, kleinerer Fabrik-Footprint | Erzielt eine höhere Prämie für endgültige Pellets aus schmutzigen Inputs |
Die zum Schneiden der Polymerschmelze verwendete Methode hat erheblichen Einfluss auf die endgültige Schüttdichte und das ästhetische Erscheinungsbild des Produkts. Bei der herkömmlichen Stranggranulierung werden lange Stränge vor dem Schneiden durch ein Wasserbad extrudiert, was bei schwankendem Schmelzfluss zum Bruch neigen kann. Moderne Systeme der JWL-Serie nutzen zunehmend das Wasserring-Schneiden. Das geschmolzene Polymer wird sofort beim Austritt aus der Düse von rotierenden Messern geschnitten und die Pellets werden sofort in Wasser abgeschreckt. Dies führt zu gleichmäßigen Granulaten mit hoher Dichte, die neuen petrochemischen Materialien sehr nahe kommen.
Moderne Recyclinganlagen müssen sich an schwankende Marktanforderungen und unterschiedliche ankommende Abfallströme anpassen können. Die betrieblichen und finanziellen Vorteile des Besitzes von Geräten, die mehrere Polyolefine austauschbar verarbeiten können, können nicht genug betont werden. Durch die Investition in eine äußerst anpassungsfähige PP PE HDPE-Granulierlinie gewinnen Betreiber eine enorme Flexibilität. Fortschrittliche SPS-Temperaturregelungsalgorithmen und vielseitige Schneckendesigns ermöglichen es den Anlagen, in einer Woche starre Batteriegehäuse und in der nächsten Woche Waschmittelflaschen mit hoher Dichte zu verarbeiten und so die Anlagenauslastung zu maximieren, ohne dass separate Produktionslinien erforderlich sind.
Aktuelle Marktanalysen zeigen einen deutlichen Wandel im Bereich des mechanischen Recyclings. In der Vergangenheit wurden recycelte Polyolefine für minderwertige Produkte wie schwere landwirtschaftliche Pflanzgefäße dem Downcycling im offenen Kreislauf zugeführt. Angetrieben durch strenge globale Vorschriften für Kreislaufverpackungen und Nachhaltigkeitsziele im Automobilbereich orientiert sich die Branche aggressiv an einem geschlossenen Recyclingkreislauf.
Moderne Hersteller zerkleinern und schmelzen nicht mehr nur Abfälle. Sie nutzen fortschrittliche rheologische Tests, um den molekularen Abbau in Echtzeit zu überwachen. Mit präzisem Wärmemanagement und korrekter Additivdosierung gelangt Post-Consumer-Harz erfolgreich wieder in die hochrangigen Lieferketten. Ein weiterer bemerkenswerter aufstrebender Markt ist der groß angelegte pelletbasierte 3D-Druck, bekannt als Fused Granular Fabrication. Dieser additive Herstellungsprozess erfordert Materialien mit außergewöhnlich stabilen Schmelzflusseigenschaften, was beweist, dass hochwertiges wiederaufbereitetes Granulat in fortgeschrittenen Anwendungen direkt mit Neuharzen konkurrieren kann.
Der Abbau von Polypropylen bei wiederholter Verarbeitung ist eine wissenschaftlich dokumentierte Realität, die durch thermomechanische Belastung, Kettenspaltung und Oxidation verursacht wird. Dieser Rückgang der mechanischen Eigenschaften stellt jedoch kein dauerhaftes Hindernis mehr für die Recyclingindustrie dar.
Durch das Verständnis der genauen molekularen Veränderungen, die das Material erfährt, können Ingenieure effektiv eingreifen. Durch die Kombination intelligenter Polymerchemie mit sanfter, hochgradig kontrollierter Extrusionstechnologie können Anlagen recyceltes Granulat herstellen, das mit Neukunststoffen mithalten kann. Die Aufrüstung auf fortschrittliche Verarbeitungsausrüstung ist der entscheidende Schritt zur Maximierung des Materialwerts, zur Gewährleistung der Produktkonsistenz und zur aktiven Teilnahme an einer profitablen Kreislaufwirtschaft.
Sind Sie bereit, die Verarbeitungskapazitäten Ihrer Anlage zu verbessern? Unabhängig davon, ob Sie sauberen Industrieschrott oder stark kontaminierten Post-Consumer-Abfall verarbeiten, ist die Auswahl der richtigen Ausrüstung Ihre wichtigste betriebliche Entscheidung. Entdecken Sie unser umfassendes Angebot an Hochleistungs-Extrusionssystemen bei Jwell Machinery und lassen Sie sich von unserem Engineering-Team bei der Konfiguration der perfekten Linie für Ihren spezifischen Materialstrom unterstützen.
Im Allgemeinen kann der Kunststoff drei- bis viermal mechanisch recycelt werden, bevor es zu einer spürbaren strukturellen Verschlechterung kommt. Durch den strategischen Einsatz von Antioxidantien, Elastomermodifikatoren und einer Extrusionsmaschine mit geringer Scherung kann der Funktionslebenszyklus ohne katastrophalen Eigenschaftsverlust erheblich verlängert werden.
Die starke Hitze und mechanische Reibung während der Extrusion führen zu einer Kettenspaltung, wodurch die langen Polymermoleküle in kürzere Fragmente zerbrochen werden. Da sich kürzere Ketten beim Schmelzen weniger verheddern und leichter fließen, erhöht sich die Gesamtschmelzflussrate des Materials.
Ja, unmodifiziertes recyceltes Material weist typischerweise eine Verringerung der Zugfestigkeit und Schlagfestigkeit auf. Die Verkürzung der Molekülketten verringert die Fähigkeit des Materials, mechanische Spannungen aufzunehmen und zu verteilen, was zu einer erhöhten Sprödigkeit führt, sofern bei der Compoundierung keine spezifischen Schlagzähmodifikatoren zugesetzt werden.
Ingenieure bewerten die Recyclingqualität durch mehrere standardisierte Tests. Am gebräuchlichsten ist die Prüfung des Schmelzflussindex, um die Fließstabilität sicherzustellen. Zu den weiteren Bewertungen gehören Izod-Schlagtests auf Sprödigkeit, Zugtests auf strukturelle Festigkeit und Differentialscanningkalorimetrie zur Analyse der thermischen Eigenschaften und des Verschmutzungsgrads.
Ja. Gut konzipierte Recyclinglinien verfügen über anpassbare Temperaturkontrollen und vielseitige Schneckendesigns. Diese Flexibilität ermöglicht es den Betreibern, verschiedene starre Polyolefine effizient auf genau derselben Ausrüstung zu verarbeiten und so die Vielseitigkeit der Fabrik und den Return on Investment zu maximieren.
Ein einstufiges System verwendet einen Extruder und ist hocheffizient für die Verarbeitung sauberer, starrer Industrieabfälle. Ein zweistufiges System verwendet zwei Extruder nacheinander, um die doppelte Filtrations- und Entgasungsleistung zu erzielen. Dies macht den zweistufigen Aufbau zur optimalen Wahl für schmutzigere, stark bedruckte Post-Consumer-Kunststoffe.


