
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-30 Herkunft:Powered


Fällt es Ihnen schwer, flauschige, leichte Kunststoffe zu recyceln? Filme mit geringer Dichte verursachen regelmäßig Brückenbildungsprobleme und beeinträchtigen die Extruderleistung erheblich. Ein Schneidverdichter löst diesen häufigen Albtraum der Zufuhr vollständig, indem er das Verhalten des Materials verändert, bevor es überhaupt die Schnecke erreicht. In diesem umfassenden Leitfaden erfahren Sie genau, wie diese Technologie funktioniert und welche tiefgreifenden Auswirkungen sie auf Ihre gesamte Recyclingeffizienz hat.
Für Betriebe, die ihre Betriebsabläufe modernisieren möchten, ist die Integration einer modernen Kunststoffpelletiermaschine mit fortschrittlichen Verdichtungsfunktionen oft der Wendepunkt zwischen einem Verlustbetrieb und der Erzielung einer hohen Rentabilität.
Das Recycling von Kunststoffen niedriger Dichte wie Polyethylen niedriger Dichte, linearem Polyethylen niedriger Dichte und gebrauchten Agrarfolien stellt einzigartige logistische und mechanische Hürden dar. Während diese Materialien eine hervorragende Zugfestigkeit und Flexibilität für die Verpackung aufweisen, ist ihre physikalische Struktur für Standard-Extrusionsmaschinen von Natur aus problematisch. Um diese Engpässe zu verstehen, ist ein genauerer Blick auf die Physik der Materialhandhabung in der Fabrikhalle erforderlich.
Stellen Sie sich einen Extruder als eine volumetrische Verdrängerpumpe vor. Seine Ausstoßkapazität wird streng durch die Materialmenge bestimmt, die pro Umdrehung in die Schneckengänge passt. Feste Kunststoffpellets weisen typischerweise eine Schüttdichte von etwa 0,50 bis 0,60 Gramm pro Kubikzentimeter auf. Im krassen Gegensatz dazu haben lose, flauschige Kunststofffolien oft eine Schüttdichte von nur 0,02 bis 0,05 Gramm pro Kubikzentimeter.
Wenn Sie versuchen, diese leichte Folie in einen standardmäßigen Schwerkrafttrichter zu füllen, füllen sich die Schneckengänge des Extruders überwiegend mit Luft und nicht mit dichter Polymermasse. Als direkte Folge verhungert die Maschine. Der Betrieb liegt weit unter seiner technischen Kapazität und verbraucht enorme Mengen an elektrischer Energie, ohne eine entsprechende Ausbeute an recycelten Pellets zu liefern.
Stellen Sie sich einen Bediener vor, der neben dem Trichter steht und endlos mit einer Holzstange in einen Haufen flauschigen Plastiks sticht, nur um die Leitung am Laufen zu halten. Das ist die frustrierende Realität des Hopper-Bridging. Während die leichte Folie in ein Standard-Schwerkraftsystem eingelegt wird, verzahnen sich die unregelmäßigen, gezackten Kanten der Kunststoffteile. Anstatt gleichmäßig in den Einfüllschacht zu fließen, bildet das Material einen strukturellen Bogen über die Trichterwände und hängt das Material vollständig über der Schnecke.
Auch wenn die Bildung von Brücken vorübergehend vermieden wird, führt die Verwendung der Schwerkraft zur Zuführung der flauschigen Folie zu einer äußerst inkonsistenten Materialaufnahme. Diese ungleichmäßige Zuführung führt zu starken Schwankungen des Schmelzedrucks im Extruderzylinder. Anlagenbauer bezeichnen dieses Phänomen als „Surging“. Wenn der Schmelzedruck unvorhersehbar schwankt, schwankt die aus dem Düsenkopf austretende Kunststoffmenge von Sekunde zu Sekunde, was zu ungleichmäßigen Pelletgrößen und insgesamt minderwertigem Rezyklat führt.
Betrachtet man die breitere Recyclinglandschaft, so erlebt die Branche einen massiven Paradigmenwechsel, der durch strenge Vorgaben zur erweiterten Herstellerverantwortung und schwankende globale Energiekosten vorangetrieben wird. Aktuelle Marktanalysen deuten darauf hin, dass sich die Verarbeiter zunehmend von entkoppelten, mehrstufigen Verarbeitungssystemen abwenden. Vor Jahrzehnten waren riesige Linien mit separaten Schreddern, Gebläsen, Silos und Füllern die Norm. Heutzutage sind Platz und Energie knapp.
Der Trend geht daher stark in Richtung integrierter, einstufiger Systeme. Bei dieser Verschiebung geht es nicht nur um die Erhöhung des Durchsatzes. Es handelt sich um einen strategischen operativen Schritt, um den CO2-Fußabdruck zu verringern und den Kilowattstundenverbrauch pro Kilogramm recycelter Pellets drastisch zu reduzieren. Durch die Einführung von Systemen, die Zerkleinerung, Erhitzung und Einspeisung in einen kontinuierlichen Kreislauf kombinieren, sind Recycler in der Lage, trotz enger werdender Betriebsmargen und strengerer Umweltvorschriften hochprofitabel zu bleiben.
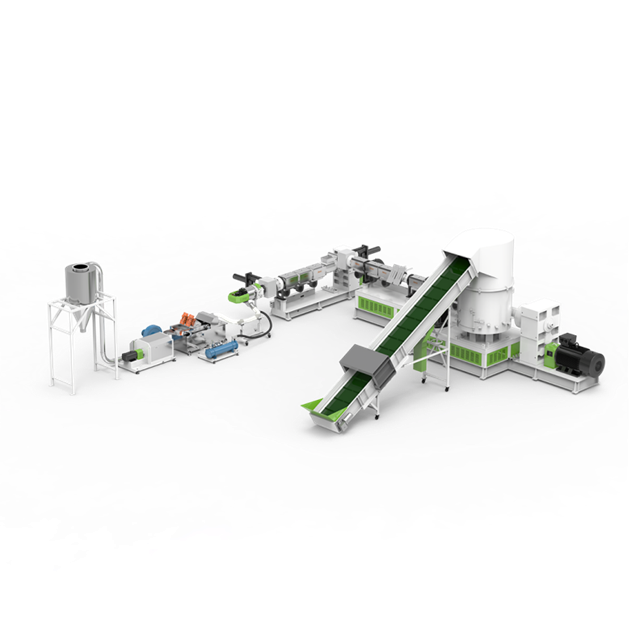
Um die inhärenten Einschränkungen der Schwerkraftbeschickung endgültig zu beseitigen, haben Maschinenbauingenieure den Schneidverdichter entwickelt. Diese Technologie dient als revolutionäre Vorverarbeitungs- und dynamische Zuführkomponente, die direkt in eine moderne Kunststoffpelletierlinie integriert ist.
Strukturell ist der Schneidverdichter eine robuste, vertikal ausgerichtete zylindrische Trommel. An der Basis dieser Trommel sitzt eine schnell rotierende Scheibe, die mit stark gehärteten Rotorblättern ausgestattet ist. An den Innenwänden der unteren Trommel sind stationäre Statorschaufeln befestigt, die manchmal auch als Prallplatten bezeichnet werden. Die spezielle Geometrie der Trommel und der präzise Abstand zwischen den Rotor- und Statormessern sind so konzipiert, dass eine äußerst aggressive Schneid- und Mischumgebung entsteht.
Im Gegensatz zu älteren herkömmlichen Anlagen, bei denen das Material in einer separaten Maschine verarbeitet und über Förderbänder transportiert wird, ist der Schneidverdichter mechanisch in das System integriert. Es wird über eine kundenspezifische Flanschverbindung direkt am Einfüllstutzen des Extruders befestigt. Es gibt keine Übergangszonen, schmalen Rutschen oder Schwerkrafttrichter, in denen sich das Material überbrücken kann. Das Polymer geht nahtlos von der Verdichtungsphase direkt in die Extrusionsphase über.
Der Schneidverdichter zerkleinert den Kunststoff nicht nur in kleinere Stücke. Es verändert den physikalischen Zustand des Polymers durch eine präzise Abfolge mechanischer und thermodynamischer Prozesse grundlegend.
Da die lose Folie über einen synchronisierten Bandförderer oben in die Verdichtertrommel gefördert wird, fällt sie direkt in den Weg der Hochgeschwindigkeits-Rotationsmesser. Durch die heftige Wechselwirkung wird der ankommende Film schnell in kleinere, gleichmäßige Flocken zerhackt. Gleichzeitig entsteht durch die Rotation ein starker Wirbel, der das Material kontinuierlich vermischt und verhindert, dass es sich am Boden absetzt.
Interessanterweise kommt der Schneidverdichter ohne externe Heizbänder aus. Stattdessen basiert es vollständig auf kinetischer Energie. Die intensive Hochgeschwindigkeitsreibung zwischen den Schaufeln, den Trommelwänden und dem Kunststoff selbst erzeugt erhebliche Wärmeenergie. Wenn die Temperatur im Inneren der Trommel ansteigt, nähert sie sich dem Erweichungspunkt des jeweiligen Polymers. Bei dieser genauen thermischen Schwelle verliert der dünne Film seine strukturelle Steifigkeit. Der Kunststoff schrumpft schnell und rollt sich zu dichten, popcornähnlichen Fetzen zusammen. Durch diese gezielte Umwandlung erhöht sich die Schüttdichte des Materials um das bis zu Zehnfache.
Sobald sich das Material zu schwereren Körnchen verdichtet, verändert sich die Physik innerhalb der Trommel dramatisch. Die rotierende Drehscheibe am Boden des Verdichters funktioniert ähnlich wie eine Kreiselpumpe. Die schweren, halberweichten Kunststoffkörner werden durch die starke Zentrifugalkraft nach außen gegen die Trommelwände gedrückt. Da die Zufuhröffnung des Extruders am unteren Rand der Verdichtertrommel positioniert ist, komprimiert diese Kraft das verdichtete Material kontinuierlich und aggressiv direkt in die Schneckengänge des Extruders.
Bei der Konfiguration einer neuen Recyclinglinie wägen Werksleiter häufig verschiedene Vorverarbeitungsgeräte ab. Um fundierte Investitionsentscheidungen treffen zu können, ist es wichtig, den Unterschied zwischen diesen Technologien zu verstehen. Nachfolgend finden Sie eine praktische Aufschlüsselung des Vergleichs dieser Systeme in der Fabrikhalle.
| Feature | Cutter Compactor System | Force Feeder Crammer | Standalone Shredder Setup |
|---|---|---|---|
| Am besten geeignet für | Lose Folien, Beutel, Randstreifen, Vliesstoffe | Vorzerkleinerte helle Flocken, erneut zerkleinern | Dicke Rohre, starke Spülungen, enge Jumboballen |
| Fütterungsmechanismus | Zentrifugalkraft mit thermischer Verdichtung | Mechanische Schnecke, die kaltes Material schiebt | Schwerkrafteinspeisung in ein separates Lagersilo |
| Energieeffizienz | Hoch. Erhitzt das Material vor und spart so Energie für die Extruderheizung | Medium. Erfordert zusätzliche Motorleistung für die Schnecke | Niedrig. Mehrere separate Hochleistungsmotoren erforderlich |
| Platzbedarf | Minimal. Direkt in den Extruder integriert | Mäßig. Erfordert eine Trichter- und Stampfereinheit | Massiv. Erfordert Förderbänder, Silos und eine spezielle Stellfläche |
Für dünne, flexible Filme mit geringer Dichte ist der Schneidverdichter deutlich überlegen. Es vereint Schneiden, Mischen, Erhitzen, Verdichten und Zuführen in einer einzigen, hocheffizienten Stellfläche.
Allerdings ist die Zerkleinerungstechnologie nicht völlig veraltet. Wenn in einer Anlage hochsteife Kunststoffe, eng gewickelte Agrarfolienballen oder riesige Jumbo-Gewebesäcke verarbeitet werden, kann der Kompaktor die anfängliche starke Größenreduzierung nicht bewältigen. Bei solch anspruchsvollen Anwendungen bleibt der Einsatz eines robusten Kunststofffolienzerkleinerers ein notwendiger erster Schritt, bevor das Material weitergegeben wird.
Nicht alle Schneidverdichter erbringen unter ständiger industrieller Belastung die gleiche Leistung. Um die Betriebszeit zu maximieren und eine gleichbleibende Pelletqualität sicherzustellen, müssen Käufer bestimmte mechanische und thermische Kontrollfunktionen genau prüfen.
Bewerten Sie zunächst die Metallurgie und Konfiguration der Schaufel. Die Verarbeitung ultradünner Stretchfolien erfordert einen engeren Klingenspalt, um ausreichend Reibung zu erzeugen, wohingegen die Verarbeitung dickerer Materialien einen größeren Spalt erfordert, um ein vorzeitiges Schmelzen zu verhindern. Eine hochwertige Maschine muss über leicht einstellbare Abstände zwischen Rotor- und Statorschaufeln verfügen. Darüber hinaus sind Klingen aus gehärtetem Werkzeugstahl wie SKD11 oder D2 unbedingt erforderlich, um abrasivem Verschleiß standzuhalten.
Überprüfen Sie als Nächstes das Wärmemanagementsystem. Das thermodynamische Gleichgewicht im Inneren des Kompaktors ist äußerst empfindlich. Wenn die Reibungswärme den Schmelzpunkt überschreitet, verflüssigt sich der Kunststoff vollständig, wickelt sich um die Klingen und verursacht einen katastrophalen Stau. Fortschrittliche Verdichter nutzen intelligente Temperaturregelkreise. Thermoelemente überwachen die interne Wärme in Echtzeit. Wenn die Temperatur ansteigt, löst eine speicherprogrammierbare Steuerung ein automatisiertes Mikronebel-Wassereinspritzsystem aus. Das Wasser verdampft sofort, absorbiert die überschüssige Wärme durch die latente Verdampfungswärme und hält so den Kunststoff im optimalen halbfesten Zustand.
Schließlich sollten Sie die Entgasungsfähigkeiten des nachgeschalteten Extruders nicht außer Acht lassen. Selbst bei der anfänglichen Feuchtigkeitsverdunstung im Kompaktor setzen stark bedruckte Folien während der Extrusionsphase flüchtige Gase frei. Stellen Sie daher sicher, dass der integrierte Extruder über robuste Zweizonen-Vakuumentgasungssysteme verfügt, um diese eingeschlossenen Gase aggressiv abzusaugen.
Die Investition in erstklassige Maschinen ist nur die halbe Miete. Die Umsetzung strenger Betriebsprotokolle ist für die Erzielung der angekündigten Kapitalrendite von entscheidender Bedeutung.
Das Kontaminationsmanagement ist Ihre erste Verteidigungslinie. Schneidverdichter sind auf scharfe Messer und präzise Toleranzen angewiesen. Wenn stark verschmutzte Agrarfolien ohne vorheriges Waschen in die Trommel gelangen, wirken Schmutz und Sand als Schleifmittel. Dadurch werden die Klingenkanten schnell beschädigt. Die Durchführung einer gründlichen Wasch- und Reibtrocknungsphase vor der Verdichtung ist unbedingt erforderlich, um die Metallurgie der Trommel zu schützen.
Darüber hinaus müssen Anlagenbetreiber die Kalibrierung von Förderbändern beherrschen. Während der Verdichter den Zuführvorgang in den Extruder automatisiert, muss die anfängliche Eingabe über das Förderband sorgfältig eingestellt werden. Bediener sollten sicherstellen, dass der variable Frequenzantrieb des Förderers perfekt mit der Verstärkerlast des Verdichtermotors synchronisiert ist. Eine Überfütterung kann die Rotationsmesser verstopfen, während eine Unterfütterung die für eine ordnungsgemäße Verdichtung erforderliche Reibungswärme verringert. Die richtige Kalibrierung sorgt für ein stabiles, optimales Gleichgewicht.
Die Zuführung von Filmen mit geringer Dichte in einen Extruder stellt bei Einsatz fortschrittlicher Schneidverdichtungstechnologie keinen betrieblichen Engpass mehr dar. Durch umfassendes Verständnis und Manipulation der physikalischen und thermischen Eigenschaften des Polymers schließt dieses System auf elegante Weise die Lücke zwischen leichtem, flockigem Abfall und hochwertigen, dichten Pellets.
Der Übergang von Standard-Schwerkrafttrichtern zur Zentrifugalverdichtung eliminiert grundsätzlich Brückenbildung, verhindert Pumpen und stellt eine kontinuierliche volumetrische Effizienz sicher. Die Investition in eine moderne Pelletieranlage mit Schneidverdichter reduziert letztendlich den Energieverbrauch pro Kilogramm, spart wertvolle Fabrikfläche und steigert die Rentabilität von Kunststoffrecyclingbetrieben erheblich. Wenn Sie bereit sind, Versorgungsengpässe zu beseitigen und die Leistung Ihrer Anlage zu maximieren, erkunden Sie die leistungsstarken integrierten Lösungen von Jwell Recycling, um genau die Maschinen zu finden, die auf Ihre Materialanforderungen zugeschnitten sind.
Ja, bis zu einem gewissen Grad, aber es ist kein Ersatz für ein spezielles Trocknungssystem. Die intensive Reibungswärme, die von den rotierenden Messern im Inneren der Verdichtertrommel erzeugt wird, führt auf natürliche Weise dazu, dass Oberflächenfeuchtigkeit verdunstet. Im Standardbetrieb kann ein gut kalibrierter Verdichter etwa 3 bis 5 Prozent der Restoberflächenfeuchtigkeit gewaschener Folien ablüften. Wenn die Kunststofffolie jedoch stark durchnässt ist, wird die Wärmeenergie vollständig durch die Verdunstung des Wassers verbraucht, anstatt den Kunststoff zu erweichen, was zu einer schlechten Fütterung führt. Stark gewaschene Materialien müssen zunächst eine Entwässerungsmaschine durchlaufen.
Die Notwendigkeit einer Vorzerkleinerung hängt ganz von der physikalischen Form und Dicke Ihres Inputmaterials ab. Ein Schneidverdichter verarbeitet lose Folien, Reste, Standard-Einkaufstüten und Randbeschnitte äußerst effizient in einem einzigen Schritt. Wenn Ihre Anlage jedoch eng gewickelte landwirtschaftliche Folienballen, dicke Schiffsseile, massive gewebte Jumbo-Säcke oder starre Plastikspülungen verarbeitet, führt die direkte Einspeisung in einen Kompaktor zum Abwürgen des Motors. In diesen Hochleistungsszenarien ist als Vorverarbeitungsschritt unbedingt ein eigener Schredder erforderlich.
Die Cutter-Verdichtertechnologie wurde speziell für hochflexible thermoplastische Materialien mit geringer Dichte entwickelt, die bekanntermaßen nur schwer über herkömmliche Trichter zugeführt werden können. Es wird dringend für die Verarbeitung von Verpackungsfolien aus Polyethylen niedriger Dichte, linearen Stretchfolien aus Polyethylen niedriger Dichte, Einkaufstüten aus Polyethylen hoher Dichte und Vliesstoffen aus Polypropylen empfohlen. Es ist im Allgemeinen nicht für wärmeempfindliche Polymere wie PVC oder hochsteife technische Kunststoffe wie PET geeignet.
Die Verhinderung eines vollständigen Schmelzens wird durch ein äußerst reaktionsschnelles, automatisiertes Wärmemanagementsystem erreicht. Die Trommel ist mit hochempfindlichen industriellen Thermoelementen ausgestattet, die kontinuierlich die Temperatur der zirkulierenden Kunststoffabfälle überwachen. Wenn die Reibungswärme dazu führt, dass die Temperatur in Richtung des Schmelzpunkts ansteigt, aktiviert die Steuerung sofort ein Magnetventil. Dieses Ventil injiziert einen genau dosierten Mikronebel Kühlwasser direkt in den Wirbel. Das Wasser verdampft sofort zu Dampf, entzieht dabei die überschüssige Wärmeenergie und hält den Kunststoff in einem halbfesten Zustand.
Durch das Vorwärmen des Kunststoffs durch mechanische Reibung reduziert der Schneidverdichter die thermische Belastung der Extruderzylinderheizungen erheblich. Durch den Wegfall eigenständiger Zerkleinerungsmaschinen, Gebläse und großer Lagersilos können Anlagen außerdem häufig den Gesamtverbrauch an Kilowattstunden pro Kilogramm produzierter Pellets um 15 bis 25 Prozent senken.
Ja, Cutter-Verdichter verarbeiten bedruckte Folien mechanisch sehr gut. Allerdings setzt der hohe Tintenanteil erhebliche flüchtige Gase frei, wenn er Reibungswärme und Extrusionstemperaturen ausgesetzt wird. Um stark bedruckte Materialien erfolgreich zu verarbeiten, muss der integrierte Extruder mit einem leistungsstarken Zweizonen-Vakuumentgasungssystem ausgestattet sein, um Hohlräume und Blasen in den endgültigen recycelten Pellets zu verhindern.


