
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-16 Herkunft:Powered


Machen plötzliche Maschinenstillstände Ihre Recyclingleistung zunichte? Wenn Sie eine Produktionshalle betreten, werden Sie schnell einer harten Wahrheit bewusst. Kunststoffabfälle sind selten einheitlich. Die Bediener haben ständig mit schwankenden Feuchtigkeitswerten und stark schwankenden Schüttdichten zu kämpfen. Diese Inkonsistenzen stören den Extrusionsprozess von Minute zu Minute. Ein plötzlicher Abfall des Schmelzedrucks am Düsenkopf zwingt die Arbeiter dazu, die Schneckengeschwindigkeit anzupassen. Unterdessen schleifen gebrochene Polymerstränge über den Anlagenboden und beeinträchtigen Ihren Durchsatz.
In diesem Leitfaden erklären wir genau, wie sich diese Materialinkonsistenzen auf Ihr Endprodukt auswirken. Noch wichtiger ist, dass wir untersuchen, wie die Integration der richtigen Verarbeitungsausrüstung die Unvorhersehbarkeit von Rohstoffen vollständig neutralisiert. Sie erfahren, wie Sie Ihre Linie in einen profitablen Steady-State versetzen.
Beim industriellen Kunststoffrecycling bleibt die Erzielung eines stabilen Betriebszustands das oberste technische Ziel. Die in das System eingespeisten Rohstoffe stehen diesem Ziel jedoch grundsätzlich entgegen. Unter Rohstoffschwankungen versteht man die physikalischen und chemischen Inkonsistenzen, die in Kunststoffabfällen vorhanden sind, lange bevor sie überhaupt den Trichter des Extruders erreichen.
Der moderne Recyclingsektor verarbeitet Materialien aus zwei Primärströmen. Postindustrielle Abfälle sind in der Regel relativ sauber und vorhersehbar. Im Gegensatz dazu ist Post-Consumer-Abfall bekanntermaßen unregelmäßig. Ein einzelner Ballen Kommunalschrott kann gemischte Polymerqualitäten, unterschiedliche Schmelzindexe und unterschiedliche Schmelzpunkte enthalten.
Wenn diese gemischten Chargen in den Einfüllschacht gelangen, steht der Extruder vor einem thermodynamischen Albtraum. Es müssen Materialien verarbeitet werden, die sich unter starker Hitze und starkem Druck völlig anders verhalten. Beispielsweise weist eine Mischung aus Polyethylen hoher Dichte und Polyethylen niedriger Dichte während der Schmelzphase wechselnde Viskositäten auf. Diese lokale Viskositätsänderung beeinträchtigt die Fähigkeit der Maschine, eine gleichmäßige Ausgabe aufrechtzuerhalten. Letztlich führt es zu optischen Mängeln am fertigen Pellet.
Die globale Recyclinglandschaft verändert sich rasant. Jüngste Marktanalysen deuten auf einen massiven Vorstoß hin zu vorgeschriebenen Recyclinganteilen in Verpackungen hin. Internationale Marken verpflichten sich, bis 2030 einen Recyclinganteil von 25 bis 50 Prozent zu erreichen. Infolgedessen sind Recyclinganlagen zunehmend gezwungen, minderwertige, stark gemischte kommunale Ballen zu verarbeiten. Dieser Vorstoß zur Kreislaufwirtschaft verschärft das Problem der Rohstoffvariation. Um die Rentabilität aufrechtzuerhalten, können sich Recycler nicht mehr auf sauberen, homogenen Schrott verlassen. Die Aufrüstung der Prozesssteuerung ist nicht mehr optional. Es ist eine Grundvoraussetzung für das Überleben am Markt.
Die Extrusion ist ein kontinuierlicher Prozess, der strengen thermodynamischen Prinzipien unterliegt. Standard-Extrusionsgeräte sind für den Betrieb unter stationären Bedingungen ausgelegt. Eingabevolumen, Heizprofile und Schneckendrehzahl müssen vollkommen konstant bleiben. Wenn die Eigenschaften des Ausgangsmaterials schwanken, zerbricht dieser empfindliche Gleichgewichtszustand. Die Gleichmäßigkeit von Schüttdichte, Feuchtigkeit und Polymertyp stellt sicher, dass die von der Extruderschnecke erzeugte Scherreibung konstant bleibt. Dies ist die Grundvoraussetzung für eine effiziente und stabile Pelletproduktion.
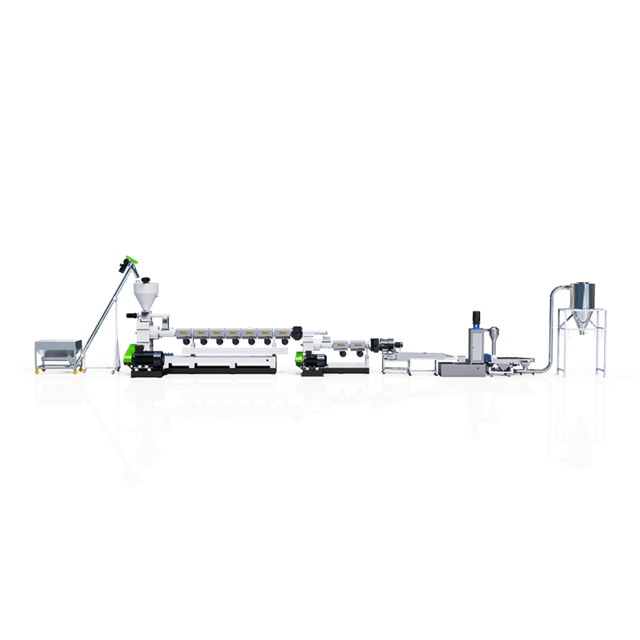
Bei plötzlichen Materialwechseln reagiert die innere Mechanik des Extruderzylinders sofort. Der Extruder fungiert als hochkalibrierte Schmelzepumpe. Daher verändert jede Variation am Einlass die Druck- und Temperaturdynamik am Düsenkopf drastisch.
Schwankungen der Schüttdichte beeinflussen direkt den Füllfaktor der Extruderschnecke. Stellen Sie sich eine dichte Charge aus schwerem, starrem Mahlgut vor, gefolgt von leichten, flauschigen Filmflocken. Die Schraubenkanäle füllen sich nicht vollständig. Dieses Phänomen ist in der Werkstatt als Hungerfütterung bekannt. Dadurch sinkt der Schmelzedruck schlagartig. Umgekehrt löst ein plötzlicher Zustrom von dichtem Material heftige Druckspitzen aus. Diese Überspannungen äußern sich in einer ungleichmäßigen Strangdicke. Sie führen zu gebrochenen Strängen, die manuell neu eingefädelt werden müssen, was Bodenarbeiter und Endkäufer gleichermaßen frustriert.
Überraschenderweise wird der Großteil der zum Schmelzen von Kunststoff erforderlichen Wärme nicht von den externen Heizbändern abgestrahlt. Es entsteht durch Scherreibung, die durch die rotierende Schnecke erzeugt wird. Wenn die Härte oder Dichte des Ausgangsmaterials schwankt, verschiebt sich die erzeugte Reibung entsprechend. Härtere Materialien erzeugen eine hohe Scherwärme. Dies kann dazu führen, dass die Temperatur der Schmelze ansteigt, wodurch die Gefahr einer thermischen Zersetzung besteht und der beißende Geruch von brennendem Polymer freigesetzt wird. Weichere oder feuchtere Materialien erzeugen möglicherweise keine ausreichende Reibung. Dadurch können nicht geschmolzene Partikel direkt durch die Matrize gelangen.
Feuchtigkeit wirkt stark destabilisierend. Wenn nasses Ausgangsmaterial auf die Hochtemperaturzonen trifft, verdampft Wasser schnell. Das Volumen nimmt exponentiell zu. Wenn eine plötzliche Feuchtigkeitsspitze das Fass-Vakuum-Entgasungssystem überschwemmt, bleibt das eingeschlossene Gas in der Polymerschmelze suspendiert. Beim Austritt aus der Matrize dehnt sich dieses Gas aus. Das Ergebnis sind schäumende, hohle oder hochporöse Pellets. Diesen defekten Pellets mangelt es an struktureller Integrität und sie zerbrechen beim Transport leicht.
Um die Extrusionsstabilität effektiv zu beherrschen, müssen Anlagenbetreiber drei Hauptquellen für die Inkonsistenz der Rohstoffe identifizieren und neutralisieren, bevor sie die Schmelzzone erreichen.
Feuchtigkeitsschwankungen sind besonders verheerend für hygroskopische Polymere wie PET und Nylon. Allerdings beeinträchtigt es Polyolefine auch erheblich, wenn die Oberflächenfeuchtigkeit hoch bleibt. Gewaschene Agrarfolien oder Post-Consumer-Flaschen weisen oft unvorhersehbare Wasserstände auf. Wenn Feuchtigkeit in das Fass eindringt, absorbiert es latente Wärme und verändert so das Heizprofil. Bei bestimmten Kunststoffen löst überschüssiges Wasser eine Hydrolyse aus. Diese chemische Kettenbruchreaktion verringert das Molekulargewicht und die physikalische Festigkeit des Materials erheblich.
Die physikalische Geometrie des Schrotts bestimmt seine Schüttdichte, gemessen in Gramm pro Kubikzentimeter. Schweres, starres Mahlgut wird mühelos durch die Schwerkraft zugeführt und füllt die Schneckengänge effizient. Im krassen Gegensatz dazu weisen leichte, flauschige Folienflocken eine außergewöhnlich niedrige Schüttdichte auf. Wenn Materialien mit geringer Dichte in einen Standardtrichter geschüttet werden, neigen sie zur Brückenbildung, Verklumpung oder zum Aufschwimmen. Sie verhindern physisch, dass eine gleichmäßige Materialmenge die Schnecke erreicht.
Post-Consumer-Kunststoffe enthalten häufig nicht schmelzende Verunreinigungen. Dazu gehören Papieretiketten, feiner Schmutz, Aluminiumfolie und starke Druckfarben. Da der Verschmutzungsgrad von Charge zu Charge stark schwankt, wird die Geschwindigkeit, mit der die Schmelzefilterjalousien aufgehen, völlig unvorhersehbar. Durch schnelles Verstopfen wird der Schmelzfluss gedrosselt, was zu starken Druckspitzen stromaufwärts führt. Dies zwingt die Bediener dazu, die Produktion vollständig anzuhalten, um die Bildschirme auszutauschen, was den Prozessrhythmus zerstört.
| Variationstyp | Gemeinsames Ausgangsmaterial | Primärer Einfluss auf die Extrusion | Resultierender Pelletdefekt |
|---|---|---|---|
| Hohe Feuchtigkeit | Gewaschene Folien, kommunale Flaschen | Überlastet die Vakuumentlüftung und verursacht Hydrolyse | Hohle, spröde oder schäumende Pellets |
| Geringe Schüttdichte | Gewebte Taschen, Stretchfolien | Hungerfütterung, Trichterüberbrückung | Ungleiche Größen, Druckanstieg |
| Hohe Verschmutzung | Bedruckte Verpackung, schmutziger Schrott | Schnelle Blendung des Siebfilters | Brandflecken, nicht geschmolzene Gele, geringe Leistung |
Die moderne Recyclingtechnologie wurde speziell entwickelt, um die unvermeidbaren Inkonsistenzen von Abfallmaterialien auszugleichen. Der Übergang von rudimentärer Ausrüstung zu fortschrittlichen, speziell angefertigten Maschinen ist die beste Methode zur Gewährleistung der Betriebsstabilität.
Um Schwankungen der Schüttdichte entgegenzuwirken, nutzen fortgeschrittene Anlagen Zwangszuführungsmechanismen. Force-Feeder verwenden eine sekundäre vertikale Schnecke, um leichte Materialien aggressiv in die Hauptextruderschnecke zu drücken. Dadurch wird unabhängig vom natürlichen Schwerkraftfluss des Materials ein gleichbleibender Füllfaktor gewährleistet. Darüber hinaus können volumetrische und gravimetrische Dosiersysteme integriert werden. Sie stabilisieren präzise das Aufnahmeverhältnis gemischter Chargen und halten die Maschine in einem stabilen Zustand.
Um unerwartete Feuchtigkeitsspitzen zu bewältigen, verfügen High-End-Geräte über verlängerte Längen-Durchmesser-Verhältnisse. Diese ermöglichen eine Mehrzonen-Vakuumbelüftung. Durch den Einsatz von Doppel- oder sogar Dreifach-Entgasungszonen, die mit leistungsstarken Flüssigkeitsring-Vakuumpumpen ausgestattet sind, extrahiert das System große Mengen an Dampf und flüchtigen Gasen, lange bevor die Schmelze die Form erreicht.
Durch die Investition in eine umfassend konstruierte Kunststoffgranulierungsmaschine wird sichergestellt, dass diese fortschrittlichen Zuführ- und Entgasungstechnologien Hand in Hand arbeiten. Sie verzeihen Schwankungen des Ausgangsmaterials und stellen sicher, dass das, was aus der Düsenfläche austritt, vollkommen konsistent bleibt.
Harte Kunststoffe stellen einzigartige Verarbeitungshürden dar, die sich völlig von flexiblen Folien unterscheiden. Materialien wie Rohre mit hoher Dichte, Spritzgussabfälle und Elektronikgehäuse erfordern spezifische technische Ansätze.
Hartes Mahlgut wird typischerweise vor der Extrusion durch einen Zerkleinerer und Granulator verarbeitet. Die resultierenden Flocken weisen unterschiedliche Wandstärken und gezackte Formen auf. Darüber hinaus enthalten Hartkunststoffe häufig einen hohen Anteil an anorganischen Füllstoffen oder Schlagzähmodifikatoren. Diese Zusatzstoffe erzeugen örtliche Schwankungen im Schmelzindex. Sie erfordern ein intensives, dispersives Mischen, um eine wirklich homogene Schmelze zu erreichen.
Bei der Verarbeitung von starren Kunststoffen, die mit hoher Variabilität und Verschmutzung behaftet sind, reichen Standard-Einstufenextruder oft nicht aus. Die optimale architektonische Lösung ist eine zweistufige Extruderanordnung.
In dieser robusten Konfiguration läuft der primäre Mutterextruder mit einer höheren Drehzahl und einem erweiterten Verhältnis von Länge zu Durchmesser, typischerweise etwa 36:1. Es widmet seine Energie ausschließlich dem Schmelzen, Mischen und der Primärentgasung. Das geschmolzene Polymer wird dann durch einen primären Siebwechsler in einen sekundären Babyextruder gedrückt. Dieses Sekundärrohr arbeitet mit einer viel niedrigeren Drehzahl. Es sorgt für sanftes Pumpen, sekundäre Vakuumentgasung und eine letzte Stufe der ultrafeinen Schmelzefiltration. Diese Funktionstrennung verhindert eine übermäßige Schererwärmung. Es stellt sicher, dass heftige Druckstöße aus der Primärschmelzphase niemals den Düsenkopf erreichen. Durch den Einsatz eines speziellen Pelletiersystems für starren Kunststoff erhalten Betreiber die zusätzliche Mischverweilzeit und Filterkapazität, die zur Stabilisierung stark verunreinigter Ströme erforderlich sind.
Flexible Kunststoffe stellen genau das Gegenteil von starrem Mahlgut dar. Materialien wie Stretchfolien, gewebte Taschen und Bast haben ein gemeinsames charakteristisches Merkmal. Sie haben eine unglaublich niedrige Schüttdichte.
Wenn leichte Folien einem standardmäßigen Schwerkrafttrichter zugeführt werden, fehlt dem Material einfach die Masse, um es in die Schneckengänge zu drücken. Erschwerend kommt hinzu, dass die von der Einfüllöffnung abgestrahlte Reibungswärme dazu führen kann, dass die Folie vorzeitig weich wird. Dadurch entsteht eine stabile Kunststoffbrücke, die die weitere Materialaufnahme vollständig unterbindet. Der Extruder wird sofort entladen, wodurch der Schmelzedruck auf Null sinkt und die Produktion vollständig zum Erliegen kommt.
Der Schneidverdichter fungiert als hochspezialisierte Vorkonditionierungseinheit, die direkt über der Zufuhröffnung des Extruders integriert ist. Es verarbeitet leichte Materialien mit einer Schüttdichte von nur 0,03 Gramm pro Kubikzentimeter. Es besteht aus einer großen vertikalen Trommel, die an ihrer Basis mit schnell rotierenden Messern ausgestattet ist. Während das flockige Material in die Trommel gefördert wird, schneiden die rotierenden Messer das Material aggressiv auf und erzeugen gleichzeitig intensive Reibungswärme.
Diese lokalisierte Hitze vertreibt die Oberflächenfeuchtigkeit und bringt den Kunststoff gerade bis zu seinem Erweichungspunkt. Die von den Messern erzeugte Zentrifugalkraft verdichtet dieses erweichte Material. Es drückt den Kunststoff mit konstanter und gleichmäßiger Geschwindigkeit direkt in die Extruderschnecke. Durch das Vorwärmen, Trocknen und Verdichten des Materials in einem einzigen flüssigen Schritt neutralisiert der Schneidverdichter Schwankungen der Schüttdichte vollständig. Um der Instabilität des Futters entgegenzuwirken, verwandelt die Investition in eine robuste Kunststoffpelletisierungslinie unvorhersehbare, schwimmende Flusen in ein äußerst stabiles, konsistentes Futter.
Bei der Bewertung von Anlagenmodernisierungen für eine Recyclinganlage müssen Entscheidungsträger weit über die grundlegenden Durchsatzspezifikationen hinausblicken. Der wahre Maßstab einer hochwertigen Maschine liegt in ihrer Fähigkeit, mit Rohstoffschwankungen umzugehen, ohne dass ein ständiger manueller Eingriff erforderlich ist. Um eine stabile Extrusion aufrechtzuerhalten, sind moderne Recyclingsysteme auf mehrere entscheidende technische Merkmale angewiesen.
Da Kontaminationen bei Post-Consumer-Abfällen eine unvermeidbare Realität sind, ist es wirtschaftlich verheerend, die Maschine anzuhalten, um Filtersiebe manuell abzuschaben und zu wechseln. Wenn sich nicht schmelzende Verunreinigungen am Filtersieb ansammeln, steigt der Schmelzedruck im Zylinder sprunghaft an. Wenn der Druck stark schwankt, kommt es zu Druckstößen am Düsenkopf.
Kontinuierliche Doppelkolben-Siebwechsler sind der Goldstandard der Branche. Im Gegensatz zu manuellen Systemen, die eine vollständige Abschaltung erfordern, ermöglichen Doppelkolbensysteme, dass die Schmelze kontinuierlich durch eine Filterkammer fließt, während die andere gespült und ersetzt wird. Der Wechsel erfolgt im Bruchteil einer Sekunde. Dadurch wird gewährleistet, dass der Schmelzedruck stabil bleibt und plötzliche Leistungseinbrüche vermieden werden, die die nachfolgende Granulierung stören.
Die moderne Extrusionsstabilität hängt stark von intelligenter Automatisierung ab. Fortschrittliche speicherprogrammierbare Steuerungssysteme fungieren als zentrales Nervensystem der Linie. Sie überwachen kontinuierlich kritische Kennzahlen wie Motorstromstärke, Schmelzedruck und Temperaturzonen. Wenn das System einen Druckabfall erkennt, der auf eine Abnahme der Schüttdichte am Zufuhrhals hinweist, kommuniziert es automatisch mit dem Dosiersystem, um die Zufuhrrate zu erhöhen. Dieser Feedback-Mechanismus mit geschlossenem Regelkreis entlastet die Bodenarbeiter von der Last der manuellen Anpassung. Es gewährleistet einen äußerst stabilen Schmelzefluss.
Der letzte Schritt des Schneidens der Polymerschmelze in Pellets ist äußerst empfindlich gegenüber der Extrusionsstabilität. Die Wahl der Schneidmethode muss auf die materialeigenen Fließeigenschaften abgestimmt sein.
Für Werksleiter und Finanzverantwortliche stellt die Umrüstung auf hochentwickelte Extrusionstechnologie einen erheblichen Kapitalaufwand dar. Bei der Berechnung der Kapitalrendite müssen jedoch die versteckten, blutenden Kosten der Rohstoffvariation berücksichtigt werden. Chronische Maschinenstillstände, Arbeitsineffizienz und stark herabgesetzte Produktwerte zerstören die Gewinnmargen.
In Anlagen, in denen veraltete Geräte zum Einsatz kommen, korrelieren Schwankungen der Rohstoffe direkt mit verlorenen Betriebsstunden. Wenn eine Charge von Material mit hohem Feuchtigkeitsgehalt zu starker Schaumbildung führt, sind die Bediener gezwungen, die Linie anzuhalten, um den Vakuumdruck wiederherzustellen. Eine starke Verschmutzung führt zu einer schnellen Verstopfung des Siebs und erfordert einen manuellen Siebwechsel, der pro Vorfall 15 bis 30 Minuten in Anspruch nimmt. Durch die Implementierung fortschrittlicher Technologien verbessern Einrichtungen ihre Gesamtanlageneffektivität drastisch. Eine stabile Extrusion reduziert die Notwendigkeit einer ständigen menschlichen Überwachung. Die Arbeit kann der Qualitätskontrolle oder der vorgelagerten Sortierung zugewiesen werden.
Das ultimative Ziel jedes Recyclingbetriebs ist die Herstellung eines Pellets, das als direkter Ersatz für Neuharz dienen kann. Endhersteller verlangen strenge Spezifikationen. Sie erfordern eine einheitliche Pelletgröße, das Fehlen innerer Hohlräume und stabile mechanische Eigenschaften. Wenn Schwankungen des Ausgangsmaterials zu Temperatur- und Druckschwankungen führen, kommt es bei den resultierenden Pellets zu thermischer Zersetzung und Porosität. Die Recycler sind dann gezwungen, sie mit einem hohen Preisnachlass zu verkaufen.
Durch den Einsatz spezieller, schwankungstoleranter Geräte stellen die Bediener sicher, dass selbst stark unregelmäßige Kommunalballen mit präziser Temperaturkontrolle und aggressiver Entgasung verarbeitet werden. Das Ergebnis ist ein dichtes, gleichmäßiges Pellet von höchster Qualität, das Spitzenpreise auf dem Markt erzielt. Dies gewährleistet eine schnelle finanzielle Amortisation der Maschineninvestition.
| Leistungsmetrik: | Konventionelle Ausrüstung, die variablen Schrott verarbeitet. | Erweiterte Ausrüstung, die variablen Schrott verarbeitet |
|---|---|---|
| Verfügbarkeitseffizienz | 60 bis 70 Prozent aufgrund häufiger Stopps wegen Siebwechseln und Strangbrüchen. | Über 90 Prozent durch kontinuierliche Filterung und automatisierte Druckregelung. |
| Arbeitsbedarf | Hoch. Erfordert spezielle Bediener, die die Vorschubgeschwindigkeiten manuell anpassen und Stränge fixieren. | Niedrig. Automatisierte Systeme übernehmen Anpassungen; Bediener überwachen lediglich die Schnittstelle. |
| Pelletqualität | Variable. Anfällig für hohle Pellets, ungleichmäßige Größen und thermischen Abbau. | Prämie. Feste, gleichmäßige Pellets mit stabiler Grenzviskosität und stabilem Schmelzindex. |
Rohstoffvariationen sind in der modernen Kunststoffrecyclinglandschaft eine unvermeidbare Realität. Dies gilt insbesondere, da sich die Branche stark auf die Verarbeitung komplexer Post-Consumer-Abfälle verlagert. Die Instabilität der Extrusion muss jedoch nicht Ihren Produktionsplan bestimmen. Die optimale Lösung für diese Herausforderung besteht darin, Ihr spezifisches Schrottprofil mit der richtigen Maschinenarchitektur abzustimmen.
Fortschrittliche Systeme, die mit Schneidverdichtern, zweistufigen Extrudern und kontinuierlicher Schmelzefiltration ausgestattet sind, bewältigen Feuchtigkeits- und Dichteänderungen problemlos. Sie verwandeln unvorhersehbare Flusen und kontaminierte Hartstoffe in stabile, hochwertige Recyclingpellets. Um Ihre Gewinnmargen zu schützen und den Durchsatz zu maximieren, bewerten Sie noch heute Ihre aktuellen Materialströme. Wir empfehlen dringend, Jwell Recycling zu besuchen , um sich mit Extrusionsexperten zu beraten und die perfekte Ausrüstung für Ihre Anlage zu finden.
Der Anstieg wird hauptsächlich durch abrupte Änderungen der Schüttdichte und des Feuchtigkeitsgehalts des zugeführten Ausgangsmaterials verursacht. Wenn leichte oder flockige Materialien einem Standardtrichter zugeführt werden, füllen sie die Schneckengänge nicht gleichmäßig. Dies führt zu einer Unterversorgung, die dazu führt, dass der Schmelzedruck im Extruderzylinder abfällt und unvorhersehbar ansteigt. Plötzlich eindringendes Material mit hoher Feuchtigkeit erzeugt außerdem Dampf, der den gleichmäßigen Fluss der Polymerschmelze stört.
Ein Schneidverdichter fungiert als fortschrittliches Vorkonditionierungssystem für leichte, flexible Kunststoffe. Mit rotierenden Hochgeschwindigkeitsmessern wird Reibungswärme erzeugt, um gleichzeitig flauschige Materialien wie Agrarfolien zu schneiden, zu trocknen und zu verdichten. Durch die Verdichtung des Materials vor dem Eintritt in den Extruder sorgt der Kompaktor für eine gleichmäßige, erzwungene Zufuhr direkt in die Schnecke. Dadurch wird die durch die geringe Schüttdichte verursachte Instabilität vollständig neutralisiert.
Ein zweistufiges System wird dringend empfohlen, wenn stark verunreinigte Rohstoffe oder Rohstoffe mit hohem Feuchtigkeitsgehalt verarbeitet werden, z. B. Post-Consumer-Hartkunststoffe. Der Primärextruder übernimmt das Vorschmelzen und die Primärentgasung. Währenddessen sorgt der sekundäre, langsamer drehende Extruder für zusätzliche Feinfiltration und sanfte Stabilisierung vor dem Schneiden. Dieser zweistufige Prozess stellt sicher, dass hochvariable Schrotte ohne Prozessunterbrechungen homogenisiert werden.
Es gibt zwar Mehrzweckmaschinen, aber die Verwendung eines einzigen Systems zur Verarbeitung sowohl schwerer starrer Kunststoffe als auch leichter flexibler Folien beeinträchtigt häufig die Extrusionsstabilität. Starres Mahlgut erfordert eine Standardtrichterbeschickung und spezielle Schneckengeometrien. Flexible Folien erfordern Zwangsvorschubmechanismen, wie z. B. einen Schneidverdichter. Für maximale Betriebseffizienz sollten Anlagen in dedizierte Leitungen investieren, die für die spezifischen physikalischen Eigenschaften ihres Primärrohstoffs optimiert sind.
Feuchtigkeit ist für Polymerschmelzen äußerst schädlich. Wenn Ausgangsmaterial mit unterschiedlichem Feuchtigkeitsgehalt in den Extruder gelangt und nicht ordnungsgemäß entlüftet wird, verwandelt sich das eingeschlossene Wasser in Hochdruckdampf. Bei Materialien wie PET führt dies zu einem hydrolytischen Abbau, wodurch die mechanischen Eigenschaften dauerhaft geschwächt werden. Bei anderen Kunststoffen führt der eingeschlossene Dampf zur Schaumbildung am Düsenkopf. Dadurch entstehen hohle, spröde und poröse Pellets, die in Spritzgussmaschinen schlecht funktionieren und einen deutlich geringeren Marktwert haben.
Die Kontrolle der Feuchtigkeit erfordert einen mehrstufigen technischen Ansatz. Zunächst vertreiben vorgeschaltete Vortrocknungsanlagen oder Schneidverdichter Oberflächenwasser mittels Reibungswärme. Zweitens muss der Extruderzylinder mit einer Mehrzonen-Vakuumbelüftung ausgestattet sein. Hochleistungs-Flüssigkeitsring-Vakuumpumpen ziehen Dampf und flüchtige Gase aus der Schmelze, bevor der Kunststoff den Düsenkopf erreicht. Dies gewährleistet ein festes, hohlraumfreies Endpellet.
Der Schmelzedruck schwankt aufgrund von drei Hauptfaktoren. Erstens führt eine inkonsistente Schüttdichte dazu, dass sich die Schnecke ungleichmäßig füllt, was zu einer Unterfütterung führt. Zweitens verstopfen hohe Verschmutzungsgrade schnell die Filtersiebe, was zu Engpässen und einem Druckanstieg stromaufwärts führt. Schließlich stören ungleichmäßige Zufuhrraten von schlecht kalibrierten Dosiersystemen den stabilen Zustand der Schmelzepumpe, was zu unregelmäßigen Druckmesswerten an der Düse führt.


