
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-23 Herkunft:Powered


Die wachsende Bedeutung des Kunststoffrecyclings in der modernen Fertigung kann nicht genug betont werden. Aktuelle Marktdaten zeigen eine massive Beschleunigung hin zu 30 bis 50 Prozent Post-Consumer-Recyclinganteil im Verpackungs- und Automobilsektor. Angetrieben durch strengere globale Umweltauflagen und starke Schwankungen der Rohstoffkosten hat sich die Verarbeitung von Industrieschrott weiterentwickelt. Es handelt sich nicht mehr nur um eine grüne Nischeninitiative. Es handelt sich um eine wichtige Strategie zur Aufrechterhaltung der Basisrentabilität.
Wenn Verarbeiter jedoch versuchen, größere Mengen an Schrott zu verarbeiten, stoßen sie schnell auf die harte Realität in der Fabrikhalle. Herkömmliche Extrusionsanlagen können das unregelmäßige Fließverhalten moderner Mahlgüter aus gemischten Quellen einfach nicht bewältigen. Während die Verwendung von recyceltem Abfall Papier spart, verursacht seine unregelmäßige physikalische Beschaffenheit massive mechanische Probleme. Im Gegensatz zu Neupellets, die in Form und Gewicht einheitlich sind, ist Mahlgut bekanntermaßen inkonsistent. Diese Unvorhersehbarkeit stellt die Extruderbeschickung vor große Herausforderungen. Das Ergebnis? Ständige Produktionsengpässe, steigende Energieverschwendung und stark verschlechterte Materialqualität.
Der erste Schritt besteht darin, die Dynamik des Materialflusses zu verstehen. Die Investition in die richtige Kunststoffpelletiermaschine ist der ultimative Schlüssel zur Umwandlung von inkonsistentem Schrott in hochwertige, gleichmäßige Pellets. Dieser umfassende Leitfaden untersucht genau, wie sich die Mahlgutkonsistenz auf den Extrusionsprozess auswirkt. Wir werden die versteckten Kosten einer schlechten Fütterung aufdecken und erläutern, wie strategische Ausrüstungsaufrüstungen diese mechanischen Probleme dauerhaft lösen können.
Um Zuführungsprobleme dauerhaft zu lösen, müssen Betreiber zunächst verstehen, was Mahlgut grundlegend von einheitlichem Neuharz unterscheidet. Warum klemmt es? Warum steigt es an? Die Variablen fallen im Allgemeinen in drei verschiedene physikalische Kategorien. Diese Faktoren bestimmen genau, wie sich ein Material unter Schwerkraft und mechanischer Belastung verhält.
Durch den Zerkleinerungs- und Granulierungsprozess entstehen naturgemäß gezackte, unregelmäßige Flocken. Wenn Kunststoffteile zerkleinert werden, ist die resultierende Geometrie völlig unvorhersehbar. Neuware-Pellets sind typischerweise kugelförmig oder zylindrisch. Dadurch können sie mit minimaler Reibung übereinander rollen, ähnlich wie Kugellager. Im krassen Gegensatz dazu neigen flache, eckige und längliche Mahlgutpartikel dazu, sich zu verhaken. Dieses ineinandergreifende Verhalten verringert die natürliche Fließfähigkeit des Materials drastisch. Es verhindert physikalisch, dass der Schrott sanft an den Trichterwänden entlang und in den Einfüllschacht rutscht.
Die Schüttdichte ist definiert als das Gewicht eines Materials pro Volumeneinheit. Da zerkleinerter Schrott unregelmäßige Formen und große Mengen an eingeschlossener Luft aufweist, weist er im Vergleich zu Neumaterial typischerweise eine viel geringere und stark schwankende Schüttdichte auf. Neuware-PE-Pellets können beispielsweise eine Schüttdichte von 0,60 g/cm³ aufweisen. Mittlerweile können flexible PE-Folienflocken einen Wert von nur 0,05 g/cm³ aufweisen. Diese extreme Variation macht es für einen Standardextruder mit Schwerkraftzufuhr unglaublich schwierig, eine gleichmäßige Aufnahme aufrechtzuerhalten. Die tatsächlich in die Schnecke eintretende Masse ändert sich mit jeder einzelnen Drehung.
Bei der aggressiven mechanischen Granulierung entsteht zwangsläufig mikroskopisch kleiner Kunststoffstaub. Branchenkenner sprechen hier von Bußgeldern. Diese Feinpartikel erzeugen übermäßige Reibung und statische Elektrizität im Einfüllschacht. Das Material haftet hartnäckig an den Trichterwänden. Darüber hinaus schließen inkonsistente Flocken häufig Umgebungsfeuchtigkeit ein. Wenn diese Feuchtigkeit in den beheizten Extrusionszylinder gelangt, verdampft sie sofort. Die entstehenden Gasblasen stören den Materialfluss, verändern zufällig die Schmelzviskosität und beeinträchtigen die strukturelle Stabilität der endgültigen Polymerschmelze erheblich.
Wenn minderwertiges Mahlgut auf einen Standardzuführmechanismus trifft, kommt es zu spezifischen mechanischen Ausfällen. Diese Störungen bewirken mehr als nur einen Stillstand der Produktion. Sie erfordern einen ständigen, arbeitsintensiven manuellen Eingriff durch Ihre Bodenbediener.
Stellen Sie sich eine geschäftige Fabrikhalle vor. Der Extruder läuft plötzlich trocken, der Düsendruck sinkt und ein Bediener muss einen Gummihammer greifen, um gegen die Seite des Trichters zu schlagen. Dieses frustrierende Szenario wird als Überbrückung bezeichnet. Es entsteht, wenn gezackte Flocken mit geringer Dichte ineinandergreifen und einen strukturellen Bogen über der engsten Stelle des Trichters bilden. Diese physische Brücke blockiert die Einfüllöffnung vollständig. Rattenlöcher sind ein verwandtes Phänomen. Dabei fließt das Material nur genau durch die Trichtermitte nach unten. Es hinterlässt einen stehenden, verdichteten Materialzylinder, der an den Außenwänden haftet. Beide Probleme stoppen den Extrusionsprozess vollständig.
Da die Schüttdichte des Mahlguts von Handvoll zu Handvoll stark variiert, nimmt die Extruderschnecke pro Umdrehung unterschiedliche Massenmengen auf. Diese Inkonsistenz führt direkt zu einem Anstieg. Pumpstöße sind ein gefährlicher Zustand, bei dem die Ausstoßrate am Düsenkopf unvorhersehbar schwankt. Eine Minute lang schiebt die Maschine eine dicke, schwere Strähne heraus. In der nächsten Minute wird es zu einem brüchigen Faden. Durch Druckstöße werden die Maßtoleranzen des Endprodukts beeinträchtigt und es kommt zu massiven Abweichungen in der gesamten strukturellen Integrität.
Standardextruder sind für die Flutbeschickung ausgelegt. Sie gehen davon aus, dass der Trichter voll bleibt und die Schwerkraft dafür sorgt, dass die Schneckenwurzel ständig gepackt wird. Leichtes und flockiges Mahlgut fällt jedoch oft nicht schnell genug, um die Schnecke voll zu halten. Dies führt zu einer unbeabsichtigten Hungerfütterung. Die Schnecke dreht sich, ohne dass genügend Material zur Verarbeitung vorhanden ist. Dadurch wird die Gesamtdurchsatzleistung der Maschine drastisch reduziert und es werden immense Mengen an elektrischer Energie verschwendet.
| Parameter | Virgin Pellets, | gemischtes Mahlgut/Flocken |
|---|---|---|
| Schüttdichte | Hoch und konstant etwa 0,50 bis 0,65 g/cm³ | Niedrig und stark schwankend, oft 0,05 bis 0,30 g/cm³ |
| Teilchengeometrie | Einheitlich kugelförmig oder zylindrisch | Gezackt, flach, länglich und ineinandergreifend |
| Fließfähigkeit | Hervorragend, verhält sich wie eine Flüssigkeit | Schlecht, anfällig für statische Aufladung und Brückenbildung |
| Erforderlicher Zuführmechanismus | Standard-Schwerkraft-Einfülltrichter | Force Feeder, Crammer oder Cutter Compactors |
| Risiko der Schmelzkonsistenz | Sehr niedrig | Hohe Gefahr von Überspannungen und thermischer Zersetzung |
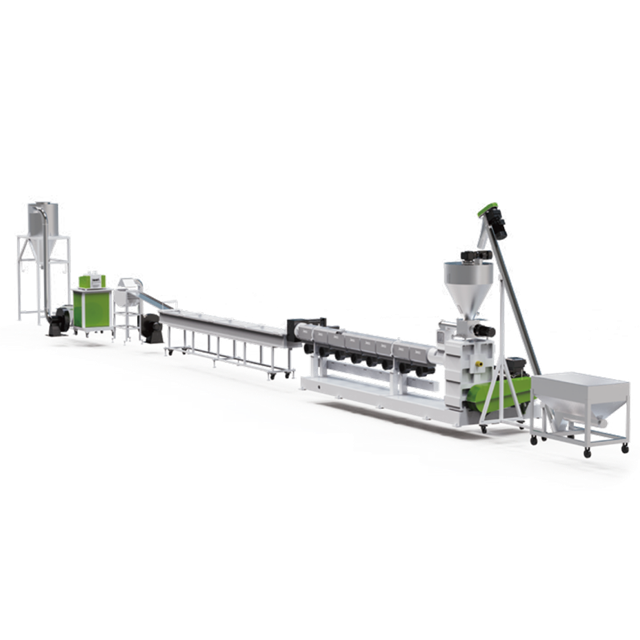
Mechanische Einzugsverstopfungen im Trichter führen nicht nur zu einer Reduzierung der Leistungsgrenzen. Sie lösen eine heftige Kettenreaktion thermischer und chemischer Störungen im Inneren des Extruderzylinders aus.
Eine ungleichmäßige Zuführung führt zu einem unregelmäßigen Schmelzedruck an der Düse. Wenn die Schnecke nicht gleichmäßig gefüllt ist, variiert die auf den Kunststoff ausgeübte Scherreibung. Da die Scherung für einen erheblichen Teil des Schmelzprozesses verantwortlich ist, führt eine unregelmäßige Scherung zu gefährlichen heißen und kalten Stellen innerhalb der Polymerschmelze. Kalte Stellen führen dazu, dass ungeschmolzene, feste Partikel das Endprodukt verunreinigen. Umgekehrt führen heiße Stellen dazu, dass der Kunststoff verbrennt, raucht oder sich chemisch zersetzt.
Wenn es zu Brückenbildung oder Rattenlochbildung kommt, bleiben bestimmte Materialchargen viel länger als vorgesehen in der Einzugszone stagnieren. Kunststoffe reagieren sehr empfindlich auf ihre thermische Vorgeschichte. Längere Einwirkung hoher Hitze ohne Vorwärtsbewegung führt zum Zerfall der Polymerketten durch Kettenspaltung. Dieser thermische Abbau äußert sich in schwarzen Flecken, starker Verfärbung und einem völligen Verlust der mechanischen Eigenschaften. Die fertigen Pellets werden spröde und kommerziell unrentabel.
Über unmittelbare Materialfehler hinaus zwingt eine inkonsistente Zuführung den Extrudermotor und das Getriebe dazu, brutalen, schwankenden Belastungen standzuhalten. Wenn plötzlich eine Schwall dichter Materie in ein ausgehungertes Fass fällt, muss der Motor sofort sein Drehmoment erhöhen, um es durchzudrücken. Diese ständigen, schnellen Veränderungen der mechanischen Beanspruchung führen zu vorzeitigem Metallverschleiß. Die Schneckengänge, die Innenauskleidung des Zylinders und die kritischen Drucklager werden enormen Belastungen ausgesetzt, was schließlich zu einem katastrophalen Ausfall und kostspieligen Wartungsausfallzeiten führt.
Sich auf Standard-Extruder mit Schwerkraftzufuhr zu verlassen, um minderwertiges Mahlgut zu verarbeiten, ist ein ineffizienter und aussichtsloser Kampf. Um eine konsistente Produktion und eine qualitativ hochwertige Schmelze zu erreichen, müssen die Anlagen auf Spezialausrüstung umgerüstet werden, die speziell für die Physik recycelter Materialien entwickelt wurde.
Um der geringen Schüttdichte des zerkleinerten Schrotts entgegenzuwirken, nutzen moderne Recyclingmaschinen mechanische Zwangsförderer. Anstatt sich passiv auf die Schwerkraft zu verlassen, verfügt ein Zwangsförderer über eine unabhängig angetriebene Schnecke, die im Trichter positioniert ist. Diese Schnecke komprimiert und schiebt leichtes, sperriges Mahlgut direkt in die Einfüllöffnung des Extruders. Durch die starke Verdichtung des Materials sorgt die Maschine dafür, dass die Schnecke gleichmäßig gepackt wird. Dadurch werden Brückenbildungen vollständig eliminiert und die Ausgabe stabilisiert.
Für sehr unregelmäßige oder flexible Kunststoffe wie LDPE-Folien oder gewebte Beutel die Integration eines Schneidverdichters in eine wird Die JWP-Serie verwendet beispielsweise eine große zylindrische Einheit, die direkt über dem Extruder sitzt. Hochgeschwindigkeitsrotierende Schaufeln an der Unterseite des Verdichters erzeugen intensive Reibung. Durch diesen Vorgang wird der unregelmäßige Schrott vorgewärmt, getrocknet und verdichtet. Die Zentrifugalkraft drückt dann dieses halbgeschmolzene, verdichtete Material in einem kontinuierlichen, äußerst stabilen Schritt direkt in die Extruderschnecke. Es ist ein Wendepunkt für das Folienrecycling. Kunststoffpelletierlinie dringend empfohlen.
Recyceltes Mahlgut weist häufig einen höheren Anteil an Feuchtigkeit, Druckfarbenrückständen und Oberflächenverunreinigungen auf als Neukunststoff. Wenn sie der Hitze des Extruders ausgesetzt werden, verwandeln sich diese Verunreinigungen in flüchtige Gase. Spezielle Pelletiermaschinen verfügen über fortschrittliche Doppel- oder Dreifach-Vakuum-Entgasungszonen entlang des Zylinders. Diese leistungsstarken Entlüftungssysteme saugen verdampfte Feuchtigkeit und eingeschlossene Luft ab, bevor der Kunststoff den Düsenkopf erreicht. Dies verhindert Hohlräume, Blasen und Strukturschwächen in den fertigen Pellets.
Bei der Modernisierung einer Anlage zur Verarbeitung starrer Kunststoffabfälle ist die Auswahl der richtigen Systemarchitektur entscheidend für Ihren Betriebserfolg. Dazu gehören Materialien wie zerkleinerte Flaschen aus hochdichtem Polyethylen, Batteriegehäuse aus Polypropylen oder ABS-Automobilteile.
Die Wahl zwischen Einschnecken- und Doppelschneckenextrudern hängt stark von der Konsistenz und dem Verschmutzungsgrad Ihres Ausgangsmaterials ab. Eine spezielle Pelletierungslinie für starren Kunststoff mit einer Einzelschneckenanordnung, wie die JWL Single-Stage-Serie, ist äußerst kosteneffektiv. Es ist äußerst effizient für die Verarbeitung sauberer, vorsortierter Hartkunststoffe mit mäßiger Schüttdichte und verfügt häufig über optimierte L/D-Verhältnisse von 32:1 oder 36:1 für gründliches Schmelzen. Im Gegensatz dazu bieten Doppelschneckenextruder überlegene dispersive Mischfähigkeiten. Die mitrotierenden, ineinandergreifenden Schnecken sorgen für eine positive Verdrängung und eignen sich daher ideal für die Handhabung stark zusammengesetzten Mahlguts.
Hartes Mahlgut ist selten perfekt sauber. Es enthält oft Spuren von Papieretiketten, Aluminiumfolie oder nicht schmelzbaren Fremdkunststoffen. Eine Premium-Granulierlinie muss über eine robuste kontinuierliche Schmelzefiltration verfügen. Hydraulische Doppelkolben-Siebwechsler oder automatisierte selbstreinigende Laserfilter entfernen diese mikroskopisch kleinen Verunreinigungen aus der Polymerschmelze, ohne die Produktion zu unterbrechen. Durch die Aufrechterhaltung eines sauberen Schmelzflusses wird sichergestellt, dass die endgültigen Pellets die strengen Qualitätsstandards erfüllen, die für das Recycling im geschlossenen Kreislauf erforderlich sind.
Standard-Extrusionsschnecken sind für Neupellets konzipiert und verfügen nicht über die Geometrie, die für eine effiziente Verarbeitung von Mahlgut erforderlich ist. Spezialisierte Linien verfügen über maßgeschneiderte Schneckenprofile, die speziell für recycelte Materialien entwickelt wurden. Diese Profile umfassen häufig tiefere Zufuhrkanäle in der Einzugszone, um Flocken mit geringer Schüttdichte aufzunehmen. Sie nutzen außerdem spezielle Barrierezonen, um sicherzustellen, dass nicht geschmolzene Feststoffpartikel vom vollständig geschmolzenen Polymer getrennt werden.
Während fortschrittliche Pelletierungsmaschinen die ultimative Lösung sind, wird die Implementierung strenger Vorbehandlungsprotokolle in der Fabrikhalle die Effizienz und Lebensdauer Ihrer Extrusionsausrüstung erheblich verbessern.
Die Grundlage für eine gute Extruderbeschickung beginnt beim Granulator. Durch die Verwendung messerscharfer Granulatormesser und die Verwendung der richtigen Siebgrößen wird sichergestellt, dass die Kunststoffflocken sauber geschnitten und nicht zerrissen oder gedehnt werden. Saubere Schnitte erzeugen eine gleichmäßigere Partikelgeometrie mit weniger gezackten Kanten. Dies reduziert direkt die Wahrscheinlichkeit einer Brückenbildung im Trichter und minimiert die Entstehung von übermäßigem, problematischem Staub.
Da die Schüttdichte und der Schmelzindex von Mahlgutchargen stark variieren können, wird eine direkte Zuführung vom Granulator zum Extruder selten empfohlen. In den Anlagen sollten große Homogenisierungssilos oder Bandmischer eingesetzt werden, um verschiedene Mahlgutchargen miteinander zu vermischen. Durch die Mittelung der Schüttdichte und der thermischen Eigenschaften über ein größeres Materialvolumen stellen Bediener dem Extruder ein wesentlich stabileres und vorhersehbareres Ausgangsmaterial zur Verfügung.
Durch die Entfernung von Feinanteilen und Feuchtigkeit vor der Extrusion wird die Fließfähigkeit des Materials deutlich verbessert. Abschlämmsysteme oder Luftklassierer nutzen kontrollierte Luftströme, um leichten Staub von schwereren Kunststoffflocken zu trennen. Dadurch wird die statische Anhaftung beseitigt, die dazu führt, dass Material am Einfüllstutzen kleben bleibt. Darüber hinaus stellt die Durchleitung von hygroskopischem Mahlgut durch einen Adsorptionstrockner sicher, dass Oberflächenfeuchtigkeit beseitigt wird, wodurch ein hydrolytischer Abbau des Polymers während der Extrusionsphase verhindert wird.
Für Werksleiter und Produktionsleiter ist die Lösung von Problemen mit der Extruderbeschickung nicht nur eine technische Notwendigkeit. Es handelt sich um eine entscheidende Finanzstrategie. Durch die Aufrüstung auf ein spezielles, auf Mahlgut zugeschnittenes System wird variabler Abfall in eine hochprofitable Einnahmequelle umgewandelt.
Die versteckten Kosten einer schlechten Ernährung sind erheblich. Jedes Mal, wenn ein Bediener seinen Arbeitsablauf stoppen muss, um einen überbrückten Trichter manuell zu reinigen, verliert die Anlage wertvolle Produktionszeit. Stoß- und Hungerzufuhr erfordern außerdem ständige manuelle Anpassungen der Extrudertemperatur und der Schneckengeschwindigkeit. Automatisierte Zwangszuführungs- und Schneidverdichtersysteme machen diese arbeitsintensiven Eingriffe vollständig überflüssig. Die Linie läuft kontinuierlich mit minimaler Aufsicht.
Auf dem hart umkämpften Markt für recycelte Kunststoffe bestimmt die Konsistenz den Preis. Pellets, die aufgrund schlechter Zuführung unter thermischer Zersetzung, schwarzen Flecken oder einem schwankenden Schmelzindex leiden, müssen mit einem erheblichen Preisnachlass verkauft oder ganz verschrottet werden. Durch die Aufrechterhaltung eines stabilen Drucks und homogener Schmelzetemperaturen produzieren moderne Pelletierlinien gleichmäßige, fehlerfreie Pellets. Diese hochwertigen recycelten Pellets können zu erstklassigen Marktpreisen verkauft werden, was die Amortisationszeit der Ausrüstung direkt beschleunigt.
Standardextruder, die mit inkonsistentem Mahlgut zu kämpfen haben, verbrauchen übermäßig viel Strom. Wenn einer Maschine nicht genug Energie zur Verfügung steht, verbrauchen der riesige Antriebsmotor und die Fassheizungen weiterhin die volle Leistung, erzeugen aber nur einen Bruchteil ihrer potenziellen Leistung. Eine kontinuierliche, optimierte Pelletierlinie sorgt dafür, dass die Schneckengänge stets vollgepackt sind. Dadurch wird der Durchsatz pro Kilowattstunde maximiert. Diese verbesserte Energieeffizienz senkt die Gesamtkosten pro Kilogramm verarbeitetem Kunststoff und erhöht Ihre Gewinnspanne.
Letztendlich entscheidet die Konsistenz des Kunststoff-Mahlguts über Erfolg oder Misserfolg des Extrusionsprozesses. Eine schlechte Materialkonsistenz führt unweigerlich zu Brückenbildung, Druckstößen und starker thermischer Zersetzung. Dies beeinträchtigt die Qualität des Endprodukts und treibt die Betriebskosten in die Höhe.
Während die Vorbehandlung Ihres Kunststoffabfalls durch ordnungsgemäßes Zerkleinern, Mischen und Trocknen äußerst vorteilhaft ist, bleibt die Modernisierung Ihrer Maschinen die endgültige Lösung. Der Rückgriff auf veraltete Anlagen zur Verarbeitung von modernem Schrott aus verschiedenen Quellen stellt einen Wachstumsengpass dar. Durch die Investition in hochentwickelte Extrusionssysteme, die mit Zwangszuführungen, Schneidverdichtern und speziellen Schneckengeometrien ausgestattet sind, können Verarbeiter ihre hartnäckigsten Abfallströme in erstklassige, hochwertige Pellets umwandeln. Hören Sie auf, sich mit Ihrer alten Ausrüstung herumzuschlagen. Bewerten Sie Ihre Schrottströme, ermitteln Sie Ihre Durchsatzziele und erkunden Sie die fortschrittlichen Recyclinglösungen von Jwell, um Ihre Produktionsfläche dauerhaft zu optimieren.
Ja. Das Mischen von Mahlgut mit Neupellets im Verhältnis 20/80 oder 30/70 kann die Gesamtschüttdichte und Fließfähigkeit des Ausgangsmaterials erheblich verbessern. Die glatten Frischpellets tragen dazu bei, das zerklüftete Mahlgut durch den Trichter zu befördern, wodurch Brückenbildung und Druckstöße bei einer Standard-Extrusionsanordnung reduziert werden.
Auch wenn sie je nach Polymer unterschiedlich ist, ist eine Schüttdichte, die näher an der von Neupellets liegt, typischerweise etwa 0,48 bis 0,64 g/cm³, ideal für die Schwerkraftbeschickung. Materialien mit sehr geringer Dichte, wie z. B. Filmflocken, benötigen für die ordnungsgemäße Verarbeitung mechanische Unterstützung wie einen Force Feeder.
Bei einem Zwangszuführer wird eine mechanisch angetriebene Schnecke im Trichter verwendet, um leichtes, flockiges oder inkonsistentes Mahlgut physisch nach unten in die Einfüllöffnung des Extruders zu drücken. Dieser konstante mechanische Druck stellt sicher, dass die Schneckengänge immer ordnungsgemäß gefüllt sind und die Einschränkungen der Schwerkraft umgangen werden.
Ein Anstieg wird normalerweise durch eine inkonsistente Schüttdichte oder geringfügige Brückenbildung im Trichter verursacht. Wenn die Schnecke eine große, dichte Materialmenge auffängt, kommt es zu Ausstoßspitzen. Wenn es eine flauschige, luftgefüllte Tasche erfasst, sinkt die Leistung. Dadurch schwanken das Fördervolumen und der Innendruck im Lauf stark.
Ein Standardextruder ist für saubere, gleichmäßige Neupellets ausgelegt. Im Gegensatz dazu verfügt eine spezielle Recyclinganlage über spezielle Barriereschneckengeometrien, leistungsstarke Zwangszuführungs- oder Verdichtungssysteme, verbesserte Vakuumentgasung und fortschrittliche kontinuierliche Schmelzefiltration. Diese wurden speziell für den Umgang mit den physikalischen Unstimmigkeiten und Verunreinigungen entwickelt, die Kunststoffabfälle mit sich bringen.
Die Schüttdichte wird berechnet, indem ein Behälter mit bekanntem Volumen mit dem Kunststoff-Mahlgut gefüllt wird, ohne es gewaltsam zusammenzudrücken, und das Material gewogen wird. Teilen Sie das Gewicht des Kunststoffs durch das Volumen des Behälters. Dadurch erhalten Sie die Schüttdichte, normalerweise ausgedrückt in Gramm pro Kubikzentimeter oder Pfund pro Kubikfuß. Durch die Verfolgung dieser Metrik können Bediener die Vorschubgeschwindigkeiten entsprechend anpassen.
Während sich ein hydraulischer Siebwechsler hervorragend zum Herausfiltern von Verunreinigungen eignet, ohne die Maschine anzuhalten, kann er die durch eine schlechte Trichterbeschickung verursachten Druckstöße nicht beheben. Das Pumpen ist ein Problem mit dem Ansaugvolumen. Wenn Ihr Druck jedoch durch ein stark verstopftes manuelles Sieb verursacht wird, das einen enormen Gegendruck erzeugt, stabilisiert ein kontinuierlicher Siebwechsler den Schmelzedruck am Düsenkopf.


