
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-08 Herkunft:Powered


Die Balance zwischen aggressiven Produktionsquoten und einem strengen Ausrüstungsbudget ist für Facility Manager bekanntermaßen eine große Herausforderung. Die Kosten für einen Einschneckenextruder sind niemals eine statische Zahl. Vielmehr ändert es sich dynamisch basierend auf der gewünschten Ausgabe und den spezifischen Durchsatzanforderungen. In der kunststoffverarbeitenden Industrie gibt es kein einheitliches Preisschild. In diesem Leitfaden erläutern wir genau, wie die Kapazität die Preise für verschiedene mechanische Komponenten bestimmt. Letztendlich ist es unser Ziel, Sie bei der Auswahl der genauen Maschinengröße für Ihre Kunststoffgranuliermaschine zu unterstützen , um Ihre langfristige Kapitalrendite zu maximieren.
Bei der Planung einer neuen Recyclinganlage müssen Käufer verstehen, dass die Ausrüstungspreise untrennbar mit dem Durchsatz verknüpft sind. Die Kosten hängen in erster Linie davon ab, wie viele Kilogramm pro Stunde das System verarbeiten soll. Doch diese Beziehung ist alles andere als eine einfache gerade Linie.
Betrachtet man die aktuelle globale Kunststoffverarbeitungslandschaft, zeichnet sich ein klarer Trend ab. Aufgrund strikter Kreislaufwirtschaftsvorschriften und steigender Arbeitskosten gehen moderne Recyclinganlagen zunehmend davon aus, mehrere Maschinen mit geringer Leistung zu betreiben. Stattdessen konsolidieren Werksleiter den Betrieb in einzelnen, riesigen Linien mit hoher Kapazität. Diese Konsolidierung verringert die Abhängigkeit von manueller Arbeit und maximiert die Effizienz in der Fabrikhalle. Folglich wirkt sich diese Verschiebung stark auf die anfänglichen Investitionsausgaben aus, sodass eine genaue Maschinendimensionierung wichtiger denn je ist.
Ein weit verbreitetes Missverständnis ist, dass eine Verdoppelung der Produktionskapazität genau das Doppelte des Maschinenpreises mit sich bringt. Hersteller konstruieren Extruder typischerweise auf der Grundlage von Standardrahmengrößen und modularen Plattformen. Ein Upgrade von einer 200-kg/h-Maschine auf eine 400-kg/h-Maschine könnte die Grundkosten nur um 40 bis 60 Prozent erhöhen. Grundlegende Komponenten wie die Bedienfeldarchitektur und die grundlegende Rahmentechnik erfordern für Kapazitätssprünge im mittleren Bereich keine vollständige Neugestaltung.
Sobald Sie hingegen die Schwelle zu Sonderanfertigungen mit extrem hoher Kapazität von mehr als 1000 kg/h überschreiten, wird die Preiskurve steiler. Bei diesen extremen Maßstäben versagen Standardkomponenten. Ingenieure müssen spezielle, hochbelastbare Teile beschaffen, die in kleineren Mengen hergestellt werden. Diese spezielle Technik treibt natürlich den Fertigungsaufwand in die Höhe.
Für Finanzverantwortliche, die Geräte bewerten, führt die Betrachtung der Anschaffungskosten im luftleeren Raum zu schlechten Entscheidungen. Die viel genauere Messgröße sind die Kosten pro Kilogramm Produktion. Wenn man die Gesamtkosten der Maschine zuzüglich Betriebskosten durch die Gesamtmenge an verarbeitetem Kunststoff über einen Zeitraum von fünf Jahren dividiert, erzielen größere Maschinen häufig deutlich niedrigere Kosten pro Kilogramm. Dieser Skaleneffekt ist genau der Grund, warum Recyclinganlagen auf Unternehmensebene Hochleistungssystemen den Vorzug geben.
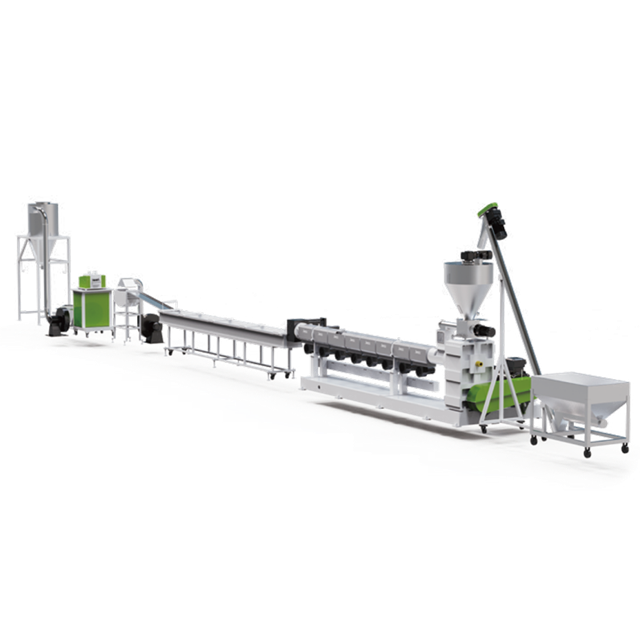
Um wirklich zu verstehen, warum eine 500-kg/h-Maschine wesentlich mehr kostet als ein 200-kg/h-Modell, müssen wir die interne Mechanik untersuchen. Eine höhere Kapazität erfordert erhebliche physische und strukturelle Verbesserungen in der gesamten Extrusionssequenz.
Das schlagende Herz eines jeden Extruders ist seine Schnecken- und Zylinderbaugruppe. Um physisch mehr Kunststoff pro Stunde durch das System zu drücken, muss das Innenvolumen des Fasses zunehmen. Eine Maschine mit geringer Kapazität verwendet möglicherweise eine bescheidene 65-mm-Schraube. Ein Industriemodell erfordert möglicherweise eine massive 150-mm- oder sogar 200-mm-Schraube.
Um außerdem sicherzustellen, dass ein größeres Kunststoffvolumen gleichmäßig schmilzt, ohne sich zu zersetzen, muss häufig das Verhältnis von Länge zu Durchmesser erweitert werden. Ein Standardverhältnis von 30:1 kann für höhere Durchsätze auf 36:1 erweitert werden. Die Bearbeitung einer Schraube mit 150 mm Durchmesser und einem Übersetzungsverhältnis von 36:1 erfordert einen riesigen, hochwertigen Stahlbarren. Das präzise CNC-Fräsen, Tieflochbohren, die Wärmebehandlung und das Aufbringen bimetallischer verschleißfester Beschichtungen erfordern spezielle Maschinen und längere Arbeitsstunden.
Das Drücken einer großen Menge hochviskosen Kunststoffs durch einen restriktiven Düsenkopf erfordert eine enorme mechanische Kraft. Um diesen hohen Anforderungen gerecht zu werden, müssen die Hersteller deutlich größere Antriebsmotoren einbauen. Die Umrüstung von einem Standard-75-kW-Motor auf einen massiven 250-kW-IE4-Hocheffizienzmotor bringt einen erheblichen Preissprung mit sich. Auch das Getriebe muss radikal vergrößert werden. Zur Bewältigung des starken Gegendrucks sind Hochleistungsgetriebe mit verstärkten Axiallagern und aktiven Ölkühlsystemen zwingend erforderlich.
Bei der Verarbeitung größerer Kunststoffmengen entsteht aufgrund der inneren Polymerreibung eine starke Scherwärme. Maschinen mit hoher Kapazität haben häufig mit Überhitzung zu kämpfen, sobald sie mit voller Betriebsgeschwindigkeit laufen. Daher benötigen sie robuste Mehrzonen-Fasskühlsysteme mit geschlossenem Kaltwasserkreislauf. Darüber hinaus gewährleistet die Aufrüstung von einer einfachen einstufigen Vakuumpumpe auf ein leistungsstarkes zweistufiges Wasserring-Vakuumsystem eine ordnungsgemäße Feuchtigkeitsentfernung, erhöht jedoch unbestreitbar die Gesamtkosten der Maschine.
| Komponente | Geringe Kapazität | Hohe Kapazität | Kostenauswirkungsfaktor |
|---|---|---|---|
| Schraube und Zylinder | 65 mm Durchmesser, Standardstahl | 150 mm Durchmesser, Bimetallbeschichtung | Hoch (Materialvolumen und Bearbeitungszeit) |
| Antriebsmotor | ~55 kW, Standardwirkungsgrad | ~250 kW, IE4 hoher Wirkungsgrad | Hoch (Kupfervolumen und -technologie) |
| Getriebe | Standard-Drucklager | Hochleistungsfähige, aktive Ölkühlung | Sehr hoch (Präzisionstechnik) |
| Entgasung | Einzelne Entlüftung | Zweistufiges Vakuumpumpensystem | Mittel (Zusatzausrüstung) |
Die Kapazität ist nicht nur eine rohe, theoretische Zahl. Es hängt stark von dem spezifischen Material ab, das in der Fabrikhalle verarbeitet wird. Eine Maschine, die für 500 kg/h eines Materials ausgelegt ist, schafft bei einem anderen Material möglicherweise nur 300 kg/h.
Bei der Konfiguration einer PP-PE-Pelletierlinie haben die physikalischen Eigenschaften des Rohmaterials einen drastischen Einfluss auf die erforderlichen Maschinenspezifikationen. Starre Flocken aus zerkleinerten Flaschen oder dicken Rohren besitzen eine hohe Schüttdichte. Sie werden dem Extruder problemlos über Standard-Schwerkrafttrichter zugeführt, sodass die Maschine ihre maximale Kapazität ohne Belastung erreichen kann. Im Gegensatz dazu sind weiche PE-Folien flauschig, schließen Luft ein und lassen sich bekanntermaßen nur schwer einziehen. Um eine tatsächliche Leistung von 500 kg/h bei weichen Folien zu erreichen, muss die Maschine mit einem speziellen Schneid-Verdichter oder einem hochentwickelten Zwangsvorschubmechanismus ausgestattet sein.
Spezialmaterialien verändern die Kostenstruktur noch weiter. Polyethylenterephthalat ist sehr empfindlich gegenüber Feuchtigkeit und verliert schnell seine Grenzviskosität, wenn es nicht unter strengen Bedingungen verarbeitet wird. Eine Hochleistungsanlage für PET kann sich nicht einfach auf eine größere Standardschnecke verlassen. Fortgeschrittene Systeme erfordern umfangreiche Vorkristallisations- und Entfeuchtungstrocknungsschritte, bevor der Kunststoff überhaupt in den Einfüllschacht gelangt. Aufgrund dieser strengen Materialanforderungen und der maßgeschneiderten Schneckengeometrien, die darauf ausgelegt sind, den Scherabbau zu minimieren, stellen Einzelschneckensysteme mit hoher Kapazität für PET eine höhere Anfangsinvestition dar.
Beschaffungsteams müssen weit über die ursprüngliche Rechnung des Herstellers hinausblicken. Die physische Kapazität der Maschine bestimmt die Gesamtbetriebskosten über ihre typische Lebensdauer von 10 bis 15 Jahren.
Extrusion ist von Natur aus ein energieintensiver Prozess. Eine Maschine mit höherer Kapazität verbraucht deutlich mehr Kilowatt, um ihre massiven Heizgeräte und den Antriebsmotor anzutreiben. Käufer müssen sich auf einen erheblichen Anstieg der monatlichen Stromrechnungen einstellen. Allerdings sind größere Maschinen oft hinsichtlich der Effizienz überlegen. Da massive Fässer die innere Scherwärme besser speichern und hochwertige Hochleistungsmotoren verwenden, sinkt der spezifische Energieverbrauch häufig im Maßstab. Die absolute Stromrechnung steigt, aber die Energiekosten pro Tonne Fertigprodukt sinken.
Eine Leitung mit hoher Kapazität ist körperlich imposant. Es erfordert erheblich mehr Grundfläche für erweiterte Wasserkühlbäder, größere Lagersilos und breitere Gehwege für den Gabelstaplerzugang. Bei der Installation einer 1000-kg/h-Maschine kann es erforderlich sein, dass eine Einrichtung ihre elektrischen Transformatoren aufrüsten muss, um den plötzlichen Strombedarf beim Start bewältigen zu können. Größere Maschinen erfordern außerdem große Mengen an gekühltem Wasser für die Trommelkühlung und das Abschrecken der Pellets, was häufig die Installation industrieller Kühltürme erforderlich macht.
Verschleiß ist unvermeidlich, insbesondere beim Recycling von mit Sand gefüllten Schleifmaterialien oder Papieretiketten. Je größer die Kapazität der Maschine, desto teurer werden die Ersatzteile. Der Austausch einer standardmäßigen 65-mm-Schraube ist eine routinemäßige Wartungsaufgabe. Der Austausch einer speziell gefertigten 150-mm-Bimetallschraube ist ein großer Kapitalaufwand. Käufer müssen diese wiederkehrenden Wartungskosten sorgfältig einkalkulieren.
| TCO-Kategorie | Auswirkung der Kapazitätserhöhung | Finanzielle Überlegung |
|---|---|---|
| Strom | Höherer Gesamtverbrauch, geringere kWh/kg | Erfordert eine Bewertung des Stromnetzes |
| Wasser / Kühlung | Exponentieller Anstieg des Wasserbedarfs | Möglicherweise sind neue Kühltürme erforderlich |
| Ersatzteile | Teure Hochleistungsersatzteile | Erfordert höhere Notfallmittel |
Die Auswahl der richtigen Kapazität für Ihre Kunststoffgranulationslinie ist wohl die wichtigste Entscheidung, um eine langfristige Rentabilität sicherzustellen. Das Hauptziel besteht darin, die Leistungsfähigkeit des Extruders perfekt an die tatsächliche Materialversorgung Ihrer Anlage anzupassen.
Ein häufiger Fehler in der Kunststoffindustrie ist der Kauf einer Maschine, deren Kapazität weit über dem aktuellen Bedarf liegt. Wenn Sie eine 1000-kg/h-Anlage kaufen, aber nur 400 kg/h Post-Consumer-Schrott sichern, läuft die Maschine kontinuierlich unter Teillast. Einschneckenextruder sind mechanisch so konstruiert, dass sie optimal funktionieren, wenn das Fass vollständig gefüllt ist. Der Betrieb eines teilweise leeren Fasses führt zu ungleichmäßigem Schmelzedruck, schlechter Entgasung und ungleichmäßiger Pelletqualität. Aus finanzieller Sicht bindet eine Überdimensionierung wichtiges Kapital in ungenutzten Kapazitäten.
Umgekehrt führt der Versuch, die Anschaffungskosten durch den Kauf einer unterdimensionierten Maschine zu minimieren, zu unmittelbaren Produktionsengpässen. Wenn Ihre Rohstoffversorgung einen Bedarf von 500 kg/h erfordert, Sie aber eine 300 kg/h-Maschine kaufen, begrenzen Sie Ihr Umsatzpotenzial künstlich. Wenn eine Maschine gezwungen wird, mit 110 Prozent ihrer vorgesehenen Leistung zu laufen, führt dies zu übermäßiger Scherbeanspruchung, schnellem Verschleiß der Schneckengänge und vorzeitigem Getriebeausfall. Das beim Erstkauf eingesparte Geld wird durch häufige Wartungsausfälle schnell aufgezehrt.
Um eine objektive Entscheidung zu treffen, verwenden Sie eine standardisierte Kapitalrenditeberechnung. Bestimmen Sie die Amortisationszeit, indem Sie die anfänglichen Maschinenkosten durch Ihren monatlichen Nettogewinn aus Pellets dividieren. Führen Sie diese Berechnung für drei verschiedene Kapazitätsoptionen durch, um anhand Ihrer spezifischen Lieferkettenbeschränkungen visuell zu ermitteln, welche Stufe den schnellsten Weg zur Rentabilität bietet.
Da die Ausrüstungskosten untrennbar mit der physischen Größe und der Motorleistung verknüpft sind, deckt die Preisgestaltung ein bemerkenswert breites Spektrum ab. Maßgeschneiderte Konstruktionen und spezifische Materialanforderungen können sich auf die endgültigen Angebote auswirken, aber branchenübliche Preisspannen bieten eine solide Grundlage.
Einstiegssysteme von 50 bis 150 kg/h sind sehr kompakt. Diese Maschinen wurden in erster Linie für die Laborforschung oder das interne Recycling in kleinem Maßstab entwickelt und verwenden Standardfässer aus Kohlenstoffstahl und einfache Bedienfelder. Sie sind ideal für Hersteller, die eine kleine Menge sauberen internen Fabrikschrotts verarbeiten.
Der Bereich von 200 bis 500 kg/h stellt für die meisten kommerziellen Recyclingbetriebe den branchenweit optimalen Wert dar. Bei dieser Kapazität erfordern Maschinen erhebliche strukturelle Verbesserungen. Käufer finden Bimetallzylinder, die auf Verschleißfestigkeit ausgelegt sind, fortschrittliche Vakuumentgasungszonen und SPS-Touchscreen-Schnittstellen. Die Kosten in dieser Stufe spiegeln den Übergang zu Hochleistungstechnik für den Dauerbetrieb wider.
Bei Kapazitäten über 600 kg/h verändern sich die technischen Anforderungen dramatisch. Produktionslinien mit hohem Volumen erfordern große Schneckendurchmesser, Getriebe mit hohem Drehmoment und hocheffiziente Motoren der IE4-Klasse. Darüber hinaus können Systeme mit hoher Kapazität nicht auf manuelle Eingriffe angewiesen sein. Die erhöhten Kosten sind auf die notwendige Automatisierung zurückzuführen, beispielsweise kontinuierliche Doppelkolben-Siebwechsler und intelligente Schmelzepumpensysteme. Obwohl der Kapitalaufwand erheblich ist, erreichen die Kosten pro Kilogramm verarbeitetem Material hier ihren absoluten Tiefpunkt.
Ihre gewünschte Produktionskapazität bestimmt direkt Ihre Ausrüstungskosten. Während größere Maschinen unbestreitbar eine höhere Anfangsinvestition erfordern, verursachen sie über ihre Lebensdauer häufig deutlich geringere Betriebskosten pro Kilogramm. Wir empfehlen dringend, eine gründliche Prüfung Ihrer Rohstofflieferkette durchzuführen, bevor Sie ein Angebot anfordern. Die Wahl der optimalen Größe verhindert frustrierende Engpässe und maximiert die finanzielle Rendite. Wenden Sie sich noch heute an das Jwell-Engineering-Team, um ein maßgeschneidertes Extrusionssystem zu entwerfen, das genau auf Ihre betrieblichen Anforderungen zugeschnitten ist.
Nein. Die Preisgestaltung für Geräte erfolgt nach dem Prinzip der Skaleneffekte. Während eine 1000-kg/h-Maschine einen größeren Motor, einen schwereren Stahlrahmen und ein robusteres Getriebe erfordert als eine 500-kg/h-Maschine, skaliert der Entwicklungs- und Fertigungsaufwand nicht linear. Der Kauf eines einzelnen 1000-kg/h-Extruders ist fast immer deutlich kostengünstiger als der Kauf und Betrieb zweier separater 500-kg/h-Maschinen.
Die teuersten Komponenten sind die präzisionsgefertigte Schnecke und der dazugehörige Zylinder, insbesondere wenn sie zur Erhöhung der Verschleißfestigkeit mit Bimetalllegierungen behandelt sind. Dicht dahinter folgt das Getriebe mit hohem Drehmoment, das mit speziellen Axiallagern ausgestattet sein muss, um dem enormen Gegendruck standzuhalten.
Berechnen Sie Ihr insgesamt verfügbares Volumen an Rohplastikmüll pro Monat. Teilen Sie diese Summe durch die geplanten monatlichen Betriebsstunden Ihrer Einrichtung. Ziehen Sie mindestens 15 bis 20 Prozent dieser Stunden ab, um geplante Wartungsarbeiten und Bildschirmwechsel zu berücksichtigen. Die resultierende Zahl ist Ihre grundsätzlich erforderliche Kapazität. Das Hinzufügen eines kleinen Puffers von 10 Prozent ermöglicht ein geringfügiges zukünftiges Wachstum, ohne dass die Maschine unterlastet läuft.
In absoluten Zahlen ja. Eine größere Maschine verbraucht insgesamt mehr Kilowatt Strom und benötigt mehr Kühlwasser. Die entscheidende Messgröße sind jedoch die Betriebskosten pro Kilogramm produziertem Kunststoff. Da große Maschinen hocheffiziente Motoren verwenden und von einer besseren Wärmespeicherung profitieren, ist der Energieverbrauch für die Herstellung eines einzigen Kilogramms Pellets in der Regel geringer.
Im Allgemeinen nein. Die grundlegende Architektur eines Extruders – insbesondere die Mittenhöhe, die Schubkapazität des Getriebes und der Innendurchmesser des Zylinders – wird während der Herstellung festgelegt. Während Sie die Schneckengeometrie optimieren können, können Sie den physischen Durchsatz der Maschine nicht drastisch erhöhen, ohne dass es zu mechanischen Ausfällen kommt.
Bei ordnungsgemäßer routinemäßiger Wartung kann ein hochwertiger industrieller Einschneckenextruder problemlos 10 bis 15 Jahre lang betrieben werden. Die Lebensdauer von Verschleißteilen wie Schnecke und Zylinder hängt stark von der Abrasivität des verarbeiteten Materials ab, aber der Kernrahmen, der Motor und das Getriebe sind für den jahrzehntelangen Dauereinsatz ausgelegt.
Die Motoreffizienz spielt eine große Rolle bei den Gesamtbetriebskosten. Die Umrüstung von einem Standard-IE2-Motor auf einen Premium-IE4-Motor erfordert eine höhere Anfangsinvestition. Da es sich beim Extrudieren jedoch um einen kontinuierlichen, energieintensiven Prozess handelt, reduziert der IE4-Motor den Elektroabfall um mehrere Prozentpunkte. Über einen Zeitraum von fünf Jahren decken diese Energieeinsparungen in der Regel die Kostendifferenz der Motoraufrüstung vollständig ab.


