
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-08 Herkunft:Powered


Kämpfen Sie auf verlorenem Posten gegen die Anhäufung von Kompositabfällen in Ihrer Fabrikhalle? Standard-Kunststoffrückgewinnungsleitungen verstopfen einfach an diesem Material. Organische Holzfasern reagieren unter Hitze und Scherung völlig anders als synthetische Polymere. Sie erschweren den Extrusionsprozess erheblich.
In diesem Leitfaden werde ich auf der Grundlage jahrelanger Erfahrung im Produktionsbereich genau aufschlüsseln, wie unterschiedliche organische Anteile Ihre Verarbeitungsstrategie bestimmen. Wir werden spezielle Ausrüstungslösungen erkunden, die auf dichte, abrasive Materialien zugeschnitten sind. Durch die Aufrüstung Ihrer Maschinen verwandeln Sie Ihren Abfallstrom von einer kostspieligen Belastung in einen hochprofitablen Vermögenswert.
Holz-Kunststoff-Verbundwerkstoffe sind hochentwickelte Materialien, die durch die Verschmelzung organischer Lignozelluloseelemente mit thermoplastischen Polymeren entstehen. Zu den üblichen organischen Füllstoffen gehören Holzmehl, Sägemehl oder natürliche Agrarfasern. Zu den am häufigsten in diesen industriellen Formulierungen verwendeten Kunststoffmatrizen gehören Polyethylen, Polypropylen und Polyvinylchlorid.
Um sicherzustellen, dass sich diese beiden grundsätzlich unverträglichen Materialien richtig verbinden, fügen die Hersteller spezielle chemische Zusätze hinzu. Der Mischung werden Haftvermittler, UV-Stabilisatoren und Spezialschmierstoffe beigemischt, um die strukturelle Integrität zu verbessern. Folglich schmelzen die Betreiber beim Recycling dieser Reste nicht nur reinen Kunststoff. Sie verarbeiten eine komplexe mechanische Mischung, bei der die organischen Komponenten sehr unterschiedlich auf angelegte Scher- und Wärmeenergie reagieren.
Der Holzanteil in einer Verbundwerkstoffformulierung wird sorgfältig auf der Grundlage der beabsichtigten Endanwendung berechnet. Dieses spezifische Verhältnis verändert grundlegend die physikalischen Eigenschaften, die Schüttdichte und die Durchlässigkeit des Materials. Letztendlich wird dadurch genau bestimmt, wie mit dem Schrott während der Verwertungsphase umgegangen werden muss.
Beispielsweise kann bei Automobilinnenbauteilen ein geringerer Holzanteil verwendet werden, um Flexibilität und Gewichtsreduzierung in den Vordergrund zu stellen. Im Gegensatz dazu sind hochbelastbare Außenbauplatten auf einen hohen Holzanteil angewiesen, um die nötige Steifigkeit und eine natürliche architektonische Ästhetik zu erreichen.
| Holzanteil in Prozent | Hauptanwendungen | Materialdichte | Recycling Komplexität | Wärmeempfindlichkeit |
|---|---|---|---|---|
| 30 % - 40 % | Automobilteile, Innenmöbel | Untere | Mäßig | Niedrig |
| 50 % – 60 % | Standard-Terrassendielen, Zäune, Verkleidungen | Medium | Hoch | Mäßig |
| 70 % – 80 % | Schwere Strukturprofile, Akustikplatten | Hoch | Sehr hoch | Schwer |
Wie die Daten zeigen, korreliert ein höherer Holzanteil direkt mit einer erhöhten Verarbeitungskomplexität. Je größer die organische Masse, desto empfindlicher reagiert das Mahlgut auf mechanische Reibung und thermische Energie im Inneren des Fasses.
Aktuelle Marktdaten zeigen einen deutlichen Wandel in der Verbundwerkstofffertigung. Aufgrund strenger Umweltauflagen und schwankender Rohstoffkosten treiben Fabriken den Anteil organischer Füllstoffe höher als je zuvor. Formulierungen mit mehr als 60 Prozent Holzmehl werden im Bausektor zur neuen Norm. Dadurch verringert sich zwar die Abhängigkeit von teuren Neuharzen, die Rückgewinnung von Schrott wird jedoch exponentiell erschwert.
Anlagen, die die Wiederaufbereitung dieser biomassereichen Verschnitte beherrschen, verschaffen sich einen enormen Wettbewerbsvorteil. Sie schützen sich vor unvorhersehbaren Polymerpreisen und erschließen gleichzeitig einen lukrativen Sekundärmarkt für umweltfreundliches Mahlgut. Hochwertige Recyclingpellets gelten nicht mehr nur als billiger Füllstoff; Sie sind ein begehrtes Gut.
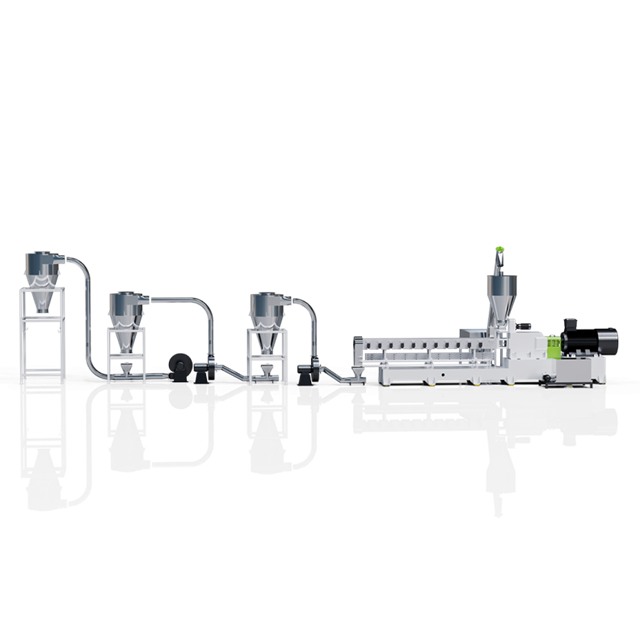
Die größte Hürde bei der Verwertung dieser Abfälle ist der thermische Abbau. Thermoplaste benötigen von Natur aus hohe Temperaturen, um einen geschmolzenen Zustand zu erreichen, der zum Durchdrücken durch eine Matrize geeignet ist. Polypropylen beispielsweise benötigt typischerweise Temperaturen um 160 bis 170 Grad Celsius, um richtig zu fließen. Bei Temperaturen ab 190 Grad Celsius beginnen organische Holzfasern jedoch, sich thermisch zu zersetzen, zu verfärben und ihre strukturelle Integrität zu verlieren. Werden sie über einen längeren Zeitraum Temperaturen über 200 Grad Celsius ausgesetzt, verkohlen sie vollständig.
Bei der Verarbeitung von Schrott mit hoher Biomasse wird das Betriebstemperaturfenster äußerst eng. Werden die Zylinderzonen zu niedrig eingestellt, schmilzt die Polymermatrix nicht ausreichend auf. Dies führt unweigerlich zu katastrophalen Geräteblockaden und ungemischtem Output. Steigt die Temperatur dagegen zu hoch, verbrennen die Holzfasern. Dadurch werden stechende flüchtige Gase freigesetzt und zurückbleiben zersetzte, spröde und stark verfärbte Pellets.
Holz ist von Natur aus hydrophil. Es absorbiert leicht atmosphärisches Wasser und hält es hartnäckig zurück. Selbst Verbundkantenverkleidungen, die auf dem Fabrikboden vollkommen trocken erscheinen, enthalten erhebliche innere Feuchtigkeit, die tief in der Zellstruktur der Holzfasern eingeschlossen ist.
Wenn dieser Schrott in der Praxis im geschlossenen Zylinder eines Extruders erhitzt wird, verdampft die eingeschlossene Feuchtigkeit schnell. Bediener, die Standardmaschinen überwachen, achten häufig auf ein deutliches Knistern am Düsenkopf. Dies ist ein verräterisches Zeichen für eingeschlossenen Dampf. Wenn dieser Dampf nicht aggressiv abgelassen wird, bleibt er im geschmolzenen Verbundwerkstoff hängen. Das Ergebnis sind starke Schaumbildung, innere Hohlräume und hochporöse Pellets, die für die Sekundärherstellung unbrauchbar sind. Eine fortschrittliche Feuchtigkeitsextraktion ist eine absolute Notwendigkeit.
Die Rheologie spielt in diesem spezialisierten Recyclingsektor eine entscheidende Rolle. Holzfasern fungieren als starrer, nicht schmelzender Füllstoff innerhalb der flüssigen Kunststoffmatrix. Mit zunehmendem Holzanteil steigt die Schmelzviskosität des Verbundwerkstoffs exponentiell an. Dadurch entsteht eine steife, träge Schmelze.
Dieses hochviskose Material widersetzt sich stark dem reibungslosen Fließen durch die Extrusionsdüse und erzeugt einen enormen Gegendruck in der Maschine. Standard-Recyclinggeräte sind selten robust genug, um diesem erhöhten Druck standzuhalten. Die Verarbeitung dieses starren Schrotts erfordert Maschinen mit enormen Drehmomentkapazitäten und optimierten Schneckengeometrien.
Bevor zusammengesetzte Abfälle erfolgreich geschmolzen und pelletiert werden können, müssen sie in handliche, gleichmäßige Flocken zerlegt werden. Für diese Aufgabe versuchen Anlagenmanager häufig, Standard-Kunststoffgranulatoren zu verwenden. Diese Entscheidung führt fast immer zu betrieblichen Kopfschmerzen.
Betreten Sie einen Werksboden mit einem herkömmlichen Häcksler für Verbunddecks. Sie werden sofort eine gefährliche Feinstaubwolke bemerken. Diese Verbundwerkstoffe sind dicht und spröde. Standardklingen zertrümmern die Bretter, anstatt sie sauber zu scheren. Dadurch entsteht eine große Gefahr durch brennbaren Staub. Wenn dieser feine Staub außerdem zusammen mit größeren Brocken in den Extruder eingespeist wird, schmilzt er ungleichmäßig und beeinträchtigt die Qualität des endgültigen Pellets erheblich.
Um diesen dichten Schrott richtig aufzubereiten, müssen die Anlagen einen speziellen Holz-Kunststoff-Verbundbrecher installieren . Aus technischer Sicht sind diese Maschinen für den Umgang mit abrasiven Materialien völlig anders konstruiert.
Suchen Sie nach Systemen mit optimierten V-förmigen Rotoranordnungen und hochlegierten D2-Stahlblättern. Die Schnittwinkel sind sorgfältig kalibriert, um dichte Bretter zu schneiden und die Feinstaubproduktion zu minimieren. Ein für diese Anwendung konzipierter Hochleistungsbrecher sollte Durchsätze von 500 bis 800 Kilogramm pro Stunde bewältigen und dabei über eine wassergekühlte Kammer verfügen. Indem die innere Reibungswärme unter 60 Grad Celsius gehalten wird, erweicht die Kunststoffmatrix nicht und verklebt die Klingen während der Schleifphase.
Sobald das Material richtig granuliert ist, tritt es in die kritische Extrusionsphase ein. Einschneckenextruder sind für diese Anwendung grundsätzlich unbrauchbar. Ihnen fehlt die dispersive Mischkraft und sie erzeugen örtlich begrenzte Reibungswärme, die organische Fasern versengt.
Der unbestrittene Industriestandard ist ein spezialisierter WPC-Doppelschneckenextruder . Eine gleichläufig rotierende Doppelschnecke verknetet das Polymer und das Holzmehl sanft miteinander. Durch dieses gleichmäßige Mischen wird die Wärmeenergie gleichmäßig in der Schmelze verteilt, wodurch die lokalisierten heißen Stellen, die eine Karbonisierung verursachen, wirksam beseitigt werden. Darüber hinaus ermöglichen Doppelschneckensysteme dem Bediener eine präzise Kontrolle der Schergeschwindigkeiten. Dadurch kann der Kunststoff vollständig schmelzen, ohne dass die empfindlichen Holzfasern mechanisch brechen.
Achten Sie bei der Bewertung von Extrusionsgeräten auf ein Verhältnis von Länge zu Durchmesser von 32:1 oder 36:1. Dieser verlängerte Zylinder sorgt für die nötige Verweilzeit für gründliches Schmelzen und tiefe Feuchtigkeitsextraktion. Sie benötigen eine robuste Vakuumentgasung. Eine zweistufige Flüssigkeitsring-Vakuumpumpe mit einer Förderleistung von mindestens -0,08 MPa ist entscheidend, um die enormen Dampfmengen abzusaugen, die durch die erhitzte Biomasse erzeugt werden.
Darüber hinaus müssen Zylinder und Schrauben aus Bimetalllegierungen oder Wolframkarbidbeschichtungen bestehen. Die im Naturholz enthaltene Kieselsäure ist stark abrasiv. Ohne gehärtete Metallurgie verschleißen Standardschrauben innerhalb von Monaten, was zu einem massiven Rückgang der Produktionseffizienz führt.
Der letzte Schritt des Rückgewinnungsprozesses besteht darin, den geschmolzenen Verbundwerkstoff in gleichmäßige, wiederverwendbare Pellets zu formen. Der Versuch, eine Standardstranganlage für Verbundwerkstoff-Mahlgut zu verwenden, ist ein betrieblicher Albtraum. Die steifen Stränge reißen ständig im Wasserbad. Dies stoppt die Produktion und zwingt die Bediener dazu, die Schnur manuell neu einzufädeln.
Um diesen Engpass zu beseitigen, investieren intelligente Einrichtungen in eine spezielle Kunststoffgranuliermaschine, die mit der Technologie des Heißschneidens ausgestattet ist. Rotierende Messer schneiden die träge Schmelze sofort beim Austritt aus der Düsenplatte in Scheiben. Die Pellets werden dann sofort über ein großvolumiges Luftkühlsystem oder eine Wasserringkammer abgekühlt. Bei dieser Methode entfällt die Notwendigkeit, zerbrechliche Stränge zu ziehen, vollständig, was zu einem kontinuierlichen, hochautomatisierten Prozess führt.
Das ultimative Ziel des Recyclings von Fabrikabfällen besteht darin, einen Sekundärrohstoff zu erzeugen, der nahtlos wieder in Ihre primäre Produktionslinie eingeführt werden kann. Durch die direkte Synchronisierung der Schneidgeschwindigkeit mit dem Schmelzedruck des Extruders erzeugen diese fortschrittlichen Systeme perfekt gleichmäßige Pellets.
In Kombination mit einer vorgeschalteten Vakuumentgasung zeichnen sich die resultierenden Pellets durch eine außergewöhnliche Schüttdichte und Strukturkonsistenz aus. Dieses hochwertige Recycling-Granulat ist optimal für den anschließenden Spritzguss oder die Profilextrusion vorbereitet. Sie entsprechen den Leistungsmerkmalen neuer Verbundwerkstoffe.
Die Rohstoffbeschaffung bleibt einer der bedeutendsten Betriebsausgaben für Verbundwerkstoffhersteller. Der Produktionsprozess erzeugt zwangsläufig Abfall, einschließlich Kantenbeschnitten, Anfahrreinigungen und fehlerhaften Profilen. In der Vergangenheit behandelten viele Betriebe diesen Schrott als Industrieabfall, wodurch Gelder für Deponiegebühren und Transportkosten verschwendet wurden.
Durch die Implementierung einer eigenen Recycling-Infrastruktur lässt sich diese finanzielle Belastung grundsätzlich umkehren. Durch die Wiederaufbereitung von Schrott zu hochwertigen Pellets kompensieren die Hersteller direkt den Kauf teurer Neupolymere und raffinierten Holzmehls. Empirische Betriebsdaten deuten darauf hin, dass Anlagen mit einem geschlossenen Recyclingsystem bis zu 20 Prozent ihres Neumaterialbedarfs durch Mahlgut ersetzen können. Der Return on Investment wird in der Regel schnell realisiert, bei Anlagen mit hohem Durchsatz oft innerhalb von 12 bis 18 Monaten.
Der grundlegende Schritt bei der Auswahl geeigneter Recyclingmaschinen ist die Durchführung einer strengen technischen Prüfung Ihres spezifischen Abfallstroms. Standard-Kunststoffrecyclinglinien reichen im Allgemeinen nicht aus. Käufer sollten die folgenden technischen Kriterien strikt prüfen:
Die Komplexität des Verbundrecyclings erfordert einen ganzheitlichen systemtechnischen Ansatz. Der Kauf eines Brechers von einem Anbieter, eines Extruders von einem anderen und eines Pelletierers von einem dritten Anbieter führt fast immer zu Integrationsfehlern und mechanischen Engpässen.
Best Practices der Branche empfehlen dringend die Zusammenarbeit mit spezialisierten Herstellern, die umfassende, schlüsselfertige Lösungen anbieten. Eine synchronisierte Linie sorgt dafür, dass der Durchsatz des Brechers perfekt mit der Förderleistung des Extruders übereinstimmt. Es stellt außerdem sicher, dass der Düsenkopfdruck perfekt auf die Schnittgeschwindigkeit des Pelletierers abgestimmt ist.
Das Recycling von Verbundschrott stellt zweifellos einzigartige thermische und physikalische Herausforderungen dar. Glücklicherweise löst die moderne Technik diese komplexen Verarbeitungsprobleme effektiv. Hören Sie auf, Ihre Verbundreste als Industrieabfall zu behandeln. Mit dem richtigen technischen Ansatz ist dieser Schrott ein hochwertiger Rohstoff.
Die Aufrüstung auf Spezialausrüstung garantiert ein gleichbleibend hochwertiges Mahlgut, das Ihren Gewinn steigert. Wenn Sie bereit sind, Ihren Rückgewinnungsprozess zu optimieren, erkunden Sie die fortschrittlichen Maschinen von Jwell Recycling. Ihre speziell angefertigten Brecher, Doppelschnecken-Compoundierungslinien und Hot-Face-Granulatoren sind speziell für die härtesten Verbundwerkstoffformulierungen konzipiert. Verwandeln Sie Ihren Abfallstrom noch heute in ein nachhaltiges Profitcenter.
Standard-Kunststoffrecyclingmaschinen sind für die flüssige Rheologie reiner Polymere ausgelegt. Ihnen fehlt die präzise Scherkontrolle, die erforderlich ist, um die Karbonisierung von Holzfasern zu verhindern. Darüber hinaus verfügen Standardmaschinen nicht über die aggressive Vakuumentgasung, die zur Extraktion großer Dampfmengen erforderlich ist. Die Verwendung von Standardausrüstung führt typischerweise zu verbranntem Material, porösen Pellets, häufigen Düsenverstopfungen und beschleunigtem Verschleiß an Schnecke und Zylinder.
Hochwertige, speziell gebaute Doppelschneckenextruder können Verbundschrott mit einem Holzanteil von bis zu 80 Prozent effektiv verarbeiten. Um dies zu erreichen, sind hochspezialisierte Maschinenkonfigurationen erforderlich. Der Extruder muss über eine optimierte Zylinderlänge verfügen, um eine gründliche Compoundierung ohne übermäßige Scherwärme zu gewährleisten. Die Verarbeitung solch hoher Holzanteile erfordert häufig die Zugabe frischer Haftvermittler während des Recyclingprozesses, um die chemische Bindung zwischen Holz und Kunststoff wiederherzustellen.
Beim Recycling können Holzfasern zersetzt werden, wenn der Prozess nicht sorgfältig kontrolliert wird. Die beiden Hauptabbaumechanismen sind thermische Verbrennung und mechanische Scherung. Beim Durchpressen von Schneckenprofilen mit hoher Scherung verlieren die Holzfasern ihre verstärkenden Eigenschaften. Durch den Einsatz eines speziellen Zerkleinerungssystems zur sanften Größenreduzierung und eines speziellen Doppelschneckenextruders mit präziser Temperaturzoneneinteilung wird der Faserbruch jedoch minimiert.
Das Feuchtigkeitsmanagement ist die kritischste Variable bei dieser Art des Recyclings. Die effizienteste Methode zur Tiefenentfeuchtung erfolgt während der Extrusionsphase. Eine spezielle Extrusionslinie nutzt aktive, mehrstufige Vakuumentgasungszonen entlang des Zylinders. Beim Schmelzen der Kunststoffmatrix wird eingeschlossene Feuchtigkeit als Dampf freigesetzt. Dieser Dampf wird durch leistungsstarke Flüssigkeitsring-Vakuumpumpen sofort abgesaugt, bevor das Material die Düsenplatte erreicht.
Schäumen entsteht, wenn die in den organischen Holzfasern eingeschlossene innere Feuchtigkeit unter der hohen Hitze des Extruderzylinders in Dampf umgewandelt wird. Wenn der Extruder nicht über ausreichende Vakuumentgasungszonen verfügt, bleibt dieser Dampf in der geschmolzenen Kunststoffmatrix eingeschlossen. Wenn das Material den Düsenkopf verlässt und der Druck abfällt, dehnt sich der Dampf schnell aus, wodurch der Kunststoff aufschäumt. Dies führt zu spröden, porösen Pellets voller Hohlräume.
Aus technischer Sicht können hochwertige Verbundwerkstoffe in der Regel drei bis fünf Mal recycelt werden, bevor eine merkliche Verschlechterung der mechanischen Eigenschaften auftritt. Mit jedem thermischen Zyklus verkürzen sich die Polymerketten leicht und die Holzfasern unterliegen einer geringfügigen mechanischen Abnutzung. Um den Lebenszyklus zu maximieren, mischen Anlagen oft einen bestimmten Prozentsatz an Mahlgut, normalerweise 15 bis 20 Prozent, mit Neumaterialien, um eine maximale strukturelle Integrität im Endprodukt zu gewährleisten.


