
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-18 Herkunft:Powered


Der Kauf von Extrusionsanlagen stellt für jede Produktionsanlage einen enormen Kapitalaufwand dar. Wissen Sie eigentlich, was diesen Endpreis bestimmt? Viele Beschaffungsteams blicken ausschließlich auf das Endergebnis. Sie zahlen versehentlich zu viel für falsche Maschinenspezifikationen. Umgekehrt könnte es sein, dass sie die Ausrüstung nicht ausreichend spezifizieren und unter schlechter Produktqualität und ständigen betrieblichen Engpässen leiden.
Der Preis eines Extruders ist niemals willkürlich. In diesem umfassenden technischen Leitfaden werden wir untersuchen, wie der hochgradig anpassbare Einschneckenextruderprozess die mechanischen Anforderungen bestimmt. Sie erfahren genau, wie sich Prozessvariablen, Materialarten und Strukturkonfigurationen direkt auf Ihre gesamte finanzielle Investition auswirken.
Um wirklich zu verstehen, warum Extrusionsmaschinen so viel kosten, wie sie kosten, müssen Käufer zunächst die mechanischen Gegebenheiten verstehen, die im Inneren des Zylinders ablaufen. Stellen Sie sich vor, Sie stehen in der Fabrikhalle und beobachten, wie sich unregelmäßige, starre Flocken nahtlos in glatte, gleichmäßige Pellets verwandeln. Diese Transformation ist keine Zauberei. Es ist eine direkte Widerspiegelung präziser thermodynamischer Technik, die darauf abzielt, festen Kunststoff in eine gleichmäßige Schmelze zu verwandeln.
Der Standard-Einzelschneckenmechanismus basiert auf einer robusten rotierenden Welle in einem beheizten Zylinder, um Polymer zu fördern, zu schmelzen und zu pumpen. Um diesen stabilen Fluss zu erreichen, ist die Innengeometrie in drei verschiedene Zonen unterteilt, die jeweils für eine bestimmte Aufgabe entwickelt wurden.
Die Einzugszone befindet sich direkt unter dem Trichter. Dieser Abschnitt verfügt über tiefe Flügel, die darauf ausgelegt sind, feste Pellets oder Flocken aufzufangen und voranzutreiben. Der technische Fokus liegt hier auf einer gleichmäßigen, unterbrechungsfreien Volumenaufnahme. Während sich Material vorwärts bewegt, gelangt es in die Übergangszone. Hierbei vergrößert sich der Wurzeldurchmesser der Schraube sukzessive, um den Kunststoff zu komprimieren. Die durch die Rotation erzeugte intensive mechanische Scherreibung führt in Kombination mit externen Zylinderheizungen zum effektiven Schmelzen des Polymers. Schließlich erreicht das Material die Dosierzone. In diesem letzten Abschnitt werden flache Förderkanäle verwendet, um den vollständig homogenisierten geschmolzenen Kunststoff mit vollkommen stabilem Druck und Volumen durch den Düsenkopf zu pumpen.
Aus technischer Sicht bestimmt die Effizienz dieser dreistufigen Reise Ihre Ausgabequalität und Produktionsrate. Wenn Ihre Anlage eine höhere Ausstoßkapazität oder die Fähigkeit zur Verarbeitung stark verunreinigter Recyclingmaterialien benötigt, erfordert die Maschine eine mathematisch komplexe Schneckenkonstruktion. Jede winzige Änderung, die zur Perfektionierung dieses internen Prozesses erforderlich ist, erhöht den Fertigungsaufwand. Diese Komplexität spiegelt sich letztlich in Ihrem Einkaufsangebot wider.
Eine der wichtigsten Variablen, die die Gerätepreise beeinflussen, ist die spezifische Art des Polymers, das Sie verarbeiten möchten. Extruder sind keine universellen Geräte von der Stange. Ihre innere Metallurgie und physikalische Geometrie müssen perfekt zu den thermischen und physikalischen Eigenschaften des Kunststoffrohstoffs passen.
Die Verarbeitung von leicht schmelzbaren Standardmaterialien wie Polyethylen oder Polypropylen erfordert relativ einfache Schneckenkonstruktionen. Hersteller können Standardstahllegierungen mit Grundnitrierung verwenden. Da diese Materialien nicht korrodieren und bei vorhersehbar niedrigeren Temperaturen schmelzen, bleiben die Herstellungskosten des Extruders äußerst wirtschaftlich.
Betrachtet man die aktuellen globalen Fertigungstrends, wandelt sich die Kunststoffindustrie rasch in Richtung eines Kreislaufwirtschaftsmodells. Gesetzliche Nachhaltigkeitsvorschriften zwingen Marken dazu, einen höheren Anteil an Post-Consumer-Harz zu verwenden. Folglich haben Verarbeiter mit zunehmend verunreinigten Rohstoffen zu kämpfen. Dieser branchenweite Wandel erfordert, dass Gerätehersteller jetzt fortschrittliche, verschleißfeste Bimetalllegierungen als Standardfunktionen integrieren müssen, anstatt optionale Upgrades. Die Verarbeitung von Schleifflocken, die mit Restschmutz oder Glasfasern beladen sind, führt dazu, dass eine Standardschraube aus Kohlenstoffstahl innerhalb von Monaten beschädigt wird. Die Umrüstung auf mit Wolframkarbid beschichtete Zylinder verhindert eine vorzeitige Verschlechterung, kann jedoch die Kosten für die Schnecken- und Zylinderbaugruppe um 30 bis 50 Prozent erhöhen.
Die physische Form Ihres Rohmaterials bestimmt auch die strukturelle Konfiguration der Maschine. Bei der Konfiguration einer PP-PE-Pelletierlinie für starre Flocken mit hoher Dichte müssen Ingenieure eine spezielle Schneckengeometrie entwerfen, die in der Lage ist, hohe Schüttdichten zu bewältigen, ohne den Motor abzuwürgen. Beispielsweise erfordert die Verarbeitung starrer PE-Flocken oft robuste Schneckendurchmesser von 100 mm bis 150 mm, um stabile Leistungen von 300 bis 1000 Kilogramm pro Stunde zu erreichen. Der sichere Umgang mit diesen schweren Lasten erfordert präzise Flugtiefenberechnungen und stärkere Getriebe.
Wenn diese starren Kunststoffe Feuchtigkeit oder Reste von Druckfarben zurückhalten, muss der Extruder mit speziellen Vakuum-Entgasungszonen ausgestattet sein. Eine belüftete Schneckenkonstruktion ist mathematisch und physikalisch komplexer zu bearbeiten als eine Vollschnecke. Das Hinzufügen von Vakuumpumpen, Feuchtigkeitsfallen und speziellen Fassanschlüssen erhöht den endgültigen Kaufpreis erheblich. Diese kundenspezifischen technischen Anforderungen erhöhen den Anfangsaufwand, bleiben aber für die Herstellung von lunkerfreien Premium-Pellets absolut unabdingbar.
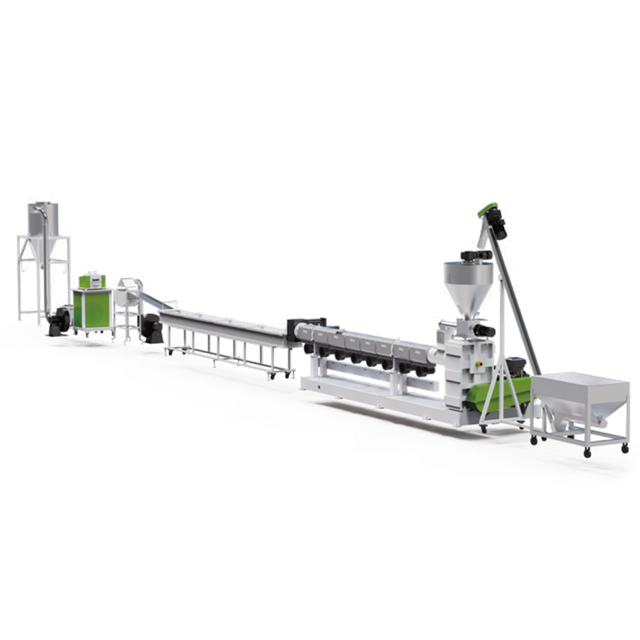
Neben dem Rohmaterial selbst spielen auch die physikalischen Abmessungen und die für den Extruder ausgewählten Komponentenmarken eine wichtige Rolle im endgültigen Angebot. Beschaffungsteams müssen diese Spezifikationen sorgfältig bewerten. Sie möchten vermeiden, Kapital für überentwickelte Funktionen zu verschwenden und gleichzeitig katastrophale Ausfälle aufgrund einer unzureichenden Spezifikation der Maschine zu verhindern.
Das Verhältnis von Länge zu Durchmesser gilt als eine der kritischsten Spezifikationen in der Extrusionstechnologie. Die Entscheidung für eine längere Schnecke mit höherem Übersetzungsverhältnis verlängert die Verarbeitungszeit. Diese längere Dauer führt zu einem besseren Schmelzen, einer besseren Additivmischung und einem äußerst stabilen Ausgangsdruck. Dieses Upgrade erhöht jedoch direkt die Anschaffungskosten. Eine längere Schnecke erfordert einen längeren Zylinder, mehr Heizbänder, zusätzliche Kühlventilatoren und einen deutlich schwereren Stahlgrundrahmen, um das erhöhte Gewicht ohne Vibrationen zu tragen.
Das Getriebe ist das Herzstück jeder Kunststoffgranuliermaschine . Es muss kontinuierlich ein enormes Drehmoment bewältigen und den starken Rückwärtsschub absorbieren, der entsteht, wenn die Schraube hochviskosen Kunststoff nach vorne drückt. Anwendungen mit hohem Drehmoment erfordern Hochleistungsgetriebe, die mit hochwertigen Axiallagern ausgestattet sind. Durch die Wahl international anerkannter, energieeffizienter Antriebsmotoren erhöht sich der Anschaffungspreis im Vergleich zu generischen Alternativen deutlich. Doch die Investition in hochwertige elektrische und mechanische Antriebskomponenten reduziert die langfristigen Wartungskosten drastisch und verhindert verheerende Produktionsausfälle.
Um die finanziellen Auswirkungen deutlicher zu machen, sehen Sie sich die folgende technische Vergleichstabelle an, in der dargelegt wird, wie sich die Auswahl bestimmter Komponenten auf Ihr Budget auswirkt.
| Extruderkomponenten | Standardkonfiguration | High-End-Konfiguration | Auswirkungen auf die Anschaffungskosten |
|---|---|---|---|
| Schrauben- und Zylindermetallurgie | Standardmäßig nitrierter Stahl | Wolframkarbid-Bimetallbeschichtung | Erhöht die Montagekosten um 30–50 %, was für abrasive recycelte Kunststoffe unerlässlich ist. |
| L/D-Verhältnis | 25:1 bis 28:1 | 33:1 bis 36:1 | Höhere Kosten aufgrund von zusätzlichem Stahl, schwererem Rahmen und zusätzlichen Heizzonen. |
| Heizsystem | Heizgeräte aus Aluminiumguss | Infrarot- oder Keramik-Isolierheizungen | Moderate Erhöhung im Vorfeld, aber bis zu 30 % geringerer Wärmeenergieverlust. |
| Entgasungssystem | Solide Schraube, keine Entlüftung | Doppelt belüftet mit Vakuumpumpen | Erheblicher Kostenzuwachs für spezielle Bearbeitungs- und Hilfsvakuumeinheiten. |
Bei der Bewertung von Beschaffungsoptionen wägen Käufer häufig Einzelschneckensysteme gegenüber Alternativen mit Doppelschnecke ab. Das Verständnis der grundlegenden finanziellen Unterschiede zwischen diesen beiden Technologien ist für eine ordnungsgemäße Budgetzuweisung von entscheidender Bedeutung.
Einschneckenextruder sind grundsätzlich wirtschaftlicher in der Konstruktion, Herstellung und Installation. Die mechanische Architektur ist unkompliziert. Sie verfügen über eine rotierende Welle, einen Lauf und ein relativ einfaches Getriebe, das den Schub entlang einer einzigen Achse steuern soll. Doppelschneckenextruder verfügen über zwei ineinandergreifende Schnecken. Dies erfordert eine hochkomplexe Präzisionsbearbeitung, um sicherzustellen, dass die Mitnehmer unter hoher Belastung nicht kollidieren. Sie erfordern außerdem ein hochentwickeltes Getriebe, das in der Lage ist, ein enormes Drehmoment auf zwei parallele Wellen zu verteilen, die extrem nahe beieinander arbeiten. Folglich wird eine Doppelschneckenmaschine fast immer einen deutlich höheren Anschaffungspreis erzielen als eine Einschneckenmaschine mit genau der gleichen Ausstoßkapazität.
Die optimierte Mechanik des Einzelschneckensystems führt direkt zu geringeren Betriebs- und Wartungskosten. Wenn eine Schnecke oder ein Zylinder durch normalen Abrieb irgendwann verschleißt, ist der Austausch einer einzelnen Welle eine unkomplizierte Wartungsaufgabe, die oft von einem internen Team erledigt werden kann. Doppelschneckensysteme erfordern eine sorgfältige Ausrichtung und sehr teure Ersatzteile. Die Wartungsarbeitsstunden und der Ersatzteilbestand, die erforderlich sind, um eine Einschneckenmaschine am Laufen zu halten, sind wesentlich geringer.
Die Bereitstellung eines riesigen Budgets für einen Doppelschneckenextruder ist eine unnötige Kapitalverschwendung, wenn Ihre Anwendung dies nicht unbedingt erfordert. Einschneckenmaschinen bleiben die logischste Wahl für das Standard-Kunststoffrecycling, die Rohrextrusion und die einfache Pelletierung. Doppelschneckenanlagen sollten hochspezialisierten Aufgaben vorbehalten bleiben, wie z. B. der intensiven chemischen Compoundierung oder der Verarbeitung hoch wärmeempfindlicher Polymere.
Ein häufiger Fallstrick bei der Beschaffung besteht darin, das gesamte Budget ausschließlich auf den Hauptextruder zu konzentrieren. In Wirklichkeit kann der Extruder nicht isoliert funktionieren. Es ist lediglich der zentrale Bestandteil eines viel größeren Ökosystems. Die zum Zuführen, Filtern und Schneiden des Kunststoffs erforderlichen Hilfsgeräte wirken sich erheblich auf die Endrechnung aus.
Um einen funktionierenden Herstellungsprozess zu erreichen, müssen Sie ein Budget für eine komplette Kunststoffgranulierungslinie einplanen . Zu diesem umfassenden Aufbau gehören Materialhandhabungssysteme wie Vakuumlader, volumetrische Zuführungen und Trocknungssilos nach der Extrusion. Moderne PET-Linien mit einer Produktion von bis zu 800 Kilogramm pro Stunde sind beispielsweise auf spezielle Kristallisations- und Trocknungssysteme angewiesen, bevor der Extrusionsprozess überhaupt beginnt. Der Automatisierungsgrad, den Sie für diese Zusatzkomponenten wählen, wird den Preis drastisch verändern. Einfache volumetrische Dosierer sind kostengünstig, erfordern jedoch eine manuelle Überwachung durch den Bediener. Fortschrittliche gravimetrische Differenzialdosierer sorgen für eine präzise automatische Materialdosierung, erfordern jedoch einen wesentlich höheren Anfangsaufschlag.
Im Bereich des Kunststoffrecyclings bestimmt die Sauberkeit Ihres Eingangsmaterials direkt die Komplexität Ihres Filtersystems. Wenn der geschmolzene Kunststoff die Schnecke verlässt, muss er einen Siebwechsler durchlaufen, um Verunreinigungen wie Papieretiketten oder nicht geschmolzenen Gummi zu entfernen. Wenn Sie relativ sauberen postindustriellen Schrott verarbeiten, hält ein einfacher hydraulischer Siebwechsler die Kosten niedrig. Wenn Sie stark verschmutzte Post-Consumer-Kunststoffe verarbeiten, verstopft ein Standardfilter schnell. In solchen Szenarien ist die Investition in kontinuierlich selbstreinigende Laserfilter zwingend erforderlich. Diese fortschrittlichen Filtereinheiten verhindern kostspielige Ausfallzeiten und schützen den Düsenkopf vor katastrophalen Schäden.
Die Art und Weise, wie der geschmolzene Kunststoff in seine endgültige Granulatform geschnitten wird, ist ein weiterer wichtiger Kostenfaktor. Die Strangpelletierung ist die traditionellste und wirtschaftlichste Methode, die nur minimale Kapitalinvestitionen, aber mehr Platzbedarf erfordert. Bei der Wasserring-Pelletierung werden die Pellets direkt an der Matrizenfläche geschnitten und in einen Ring aus Kühlwasser geschleudert. Dieses System ist aufgrund des speziellen Düsenkopfs teurer, aber sehr kompakt. Das Unterwasserpelletisieren ist das teuerste und fortschrittlichste verfügbare System und führt zu perfekt kugelförmigen Pellets. Dieses hochpreisige System erfordert eine komplexe Wassertemperaturregelung und ist normalerweise hochwertigen Materialien vorbehalten.
Beschaffungsteams machen oft den entscheidenden Fehler, den niedrigsten anfänglichen Kaufpreis zu priorisieren, ohne die Gesamtbetriebskosten zu berechnen. Eine kostengünstige Maschine kann sich schnell zu einer finanziellen Belastung entwickeln, wenn man Stromrechnungen, häufige Wartung und verlorene Produktionszeit berücksichtigt.
Der Extrusionsprozess ist von Natur aus energieintensiv. Es basiert auf Hochleistungselektromotoren zum Drehen der Welle und Hochleistungsheizbändern zum Schmelzen des Polymers. Beim Vergleich von Anbieterangeboten stellt man fest, dass eine Maschine mit einem deutlich niedrigeren Preis fast immer standardmäßige, weniger effiziente elektrische Komponenten verwendet. Eine höhere Vorabinvestition in energieeffiziente Technologien führt zu einer schnellen Kapitalrendite. Durch die Ausstattung des Hauptantriebsmotors mit einem hochwertigen Frequenzumrichter wird sichergestellt, dass der Motor nur genau die Menge an Leistung aufnimmt, die für die aktuelle Drehmomentbelastung erforderlich ist. Über einen Betriebszeitraum von fünf Jahren werden die durch diese Premium-Komponenten erzielten Stromeinsparungen in der Regel die ursprüngliche Preisdifferenz der Maschine weit übersteigen.
Die physische Haltbarkeit der Kernkomponenten ist ein massiver versteckter Kostenfaktor. Da sich der Gewindegang einer billigen Schnecke aus minderwertigem Stahl durch Abrieb abnutzt, vergrößert sich der Abstand zwischen der Schnecke und dem Zylinder. Dadurch wird die Pumpeffizienz drastisch reduziert, was zu einem starken Rückgang der Ausstoßkapazität und einer schlechten Schmelzequalität führt. Um dies zu beheben, muss die Linie für den Austausch der Schraube tagelang stillgelegt werden. Indem Sie zunächst mehr für eine Maschine ausgeben, die mit überlegener Metallurgie ausgestattet ist, erhöhen Sie die Lebensdauer der Ausrüstung exponentiell.
Die Navigation auf dem Ausrüstungsmarkt erfordert einen äußerst strategischen Ansatz. Um sicherzustellen, dass Sie Ihr Kapital effizient einsetzen, müssen Sie Ihre technischen Anforderungen mithilfe eines strengen Bewertungsprozesses an Ihre wirtschaftlichen Realitäten anpassen.
Ermitteln Sie zunächst Ihren tatsächlichen Kapazitätsbedarf. Der direkteste Einflussfaktor für die Kosten eines Extruders ist dessen physische Größe und Ausstoßkapazität. Eine Maschine, die für eine Produktion von 1000 Kilogramm pro Stunde ausgelegt ist, erfordert einen deutlich größeren Motor, einen dickeren Schneckendurchmesser und robustere Kühlsysteme als ein Modell mit 300 Kilogramm pro Stunde. Der Kauf einer massiv überdimensionierten Maschine bindet wertvolles Kapital und erhöht Ihren Grundenergieverbrauch. Der Betrieb eines großen Extruders mit halber Kapazität ist thermodynamisch ineffizient.
Als nächstes fordern Sie einen transparenten und detaillierten technischen Vorschlag. Ein Angebot, in dem lediglich ein Pauschalpreis für einen Extruder genannt wird, ist gefährlich vage. Um wirklich zu verstehen, wie die Anschaffungskosten berechnet werden, sollte Ihre Checkliste für ein transparentes Angebot Folgendes enthalten:
Indem Sie das Angebot Zeile für Zeile aufschlüsseln, können Sie leicht erkennen, wo ein günstigerer Anbieter Abstriche macht. So können Sie eine sichere, datengesteuerte Kaufentscheidung treffen.
Der Einschneckenextruderprozess ist ein hochdynamischer mechanischer Vorgang, der eine sorgfältige Anpassung erfordert. Spezifische Rohstoffe, gewünschte Produktionskapazitäten und Qualitätsanforderungen an das Endprodukt bestimmen die genaue erforderliche Technik. Folglich haben diese technischen Entscheidungen direkten und zwangsläufigen Einfluss auf den Kaufpreis.
Beurteilen Sie eine Maschine niemals allein nach ihrem Grundpreis. Berechnen Sie den Energieverbrauch, mögliche Ausfallzeiten und zukünftige Wartungskosten stets sorgfältig. Durch die richtige Planung Ihrer technischen Spezifikationen und die Zusammenarbeit mit einem erfahrenen Hersteller stellen Sie sicher, dass Ihr Fertigungsbetrieb über Jahre hinweg äußerst kosteneffektiv und profitabel ist. Wenn Sie bereit sind, ein System zu konfigurieren, das die Anschaffungskosten perfekt mit der langfristigen Leistung in Einklang bringt, erkunden Sie die fortschrittlichen Extrusionslösungen bei Jwell Recycling, um genau die Maschinen zu finden, die genau auf Ihre Produktionsanforderungen zugeschnitten sind.
Die Ausgabekapazität ist nur eine Messgröße. Unterschiede im Längen-Durchmesser-Verhältnis, der Metallurgie der Schraube, den Drehmomentwerten des Getriebes und der Integration hochwertiger elektrischer Komponenten verändern die Herstellungskosten drastisch. Eine Maschine, die auf hohe Langzeitstabilität ausgelegt ist, wird immer mehr kosten als ein Basismodell, auch wenn beide theoretisch 500 Kilogramm pro Stunde auf dem Papier produzieren.
Ja, es ist sehr gut geeignet und wird in der gesamten Branche häufig eingesetzt. Mit den richtigen technischen Modifikationen, wie dem Hinzufügen von Entgasungszonen mit doppelter Entlüftung zur Entfernung eingeschlossener Feuchtigkeit und der Integration robuster kontinuierlicher Siebwechsler zur Bewältigung von Verunreinigungen, ist ein Einschneckenaufbau äußerst effektiv und wirtschaftlich rentabel für das Recycling von starren Kunststoffen wie PP, PE und PET.
Die Kosten variieren stark je nach Kapazität, Materialzustand und Automatisierungsgrad. Eine kleine Grundlinie für saubere postindustrielle Materialien könnte Zehntausende von Dollar kosten. Eine vollautomatische Hochleistungslinie mit fortschrittlicher Entgasung, kontinuierlicher Selbstreinigungsfiltration und Unterwassergranulierung kann jedoch zwischen Hunderttausenden und über einer Million Dollar liegen. Eine genaue Preisgestaltung erfordert immer eine individuelle technische Bewertung.
Nicht unbedingt. Ein höheres Verhältnis führt zwar zu einer längeren Verarbeitungszeit für verbessertes Schmelzen und Mischen, erhöht aber auch den Platzbedarf der Maschine, die Anschaffungskosten und die erforderliche Motorleistung. Das Verhältnis sollte genau auf die thermischen Eigenschaften des jeweiligen Kunststoffs abgestimmt sein, den Sie verarbeiten, und nicht nur so hoch wie möglich sein.
Bei richtiger vorbeugender Wartung und hochwertiger Innenmetallurgie können der Kernrahmen und das Getriebe eines Einschneckenextruders 15 bis 20 Jahre halten. Allerdings müssen Verschleißteile wie Schnecke und Zylinder in der Regel alle 3 bis 5 Jahre überholt oder ausgetauscht werden, abhängig von der Abrasivität des verarbeiteten Kunststoffs und den Betriebsstunden.
Ein optimiertes Schneckendesign minimiert die mechanische Belastung des Antriebsmotors, indem es das Polymer effizient fördert und schmilzt, ohne übermäßigen Gegendruck zu erzeugen. Wenn ein Schneckenprofil für den jeweiligen Kunststoff schlecht ausgelegt ist, muss der Motor deutlich mehr Strom aufnehmen, um den Widerstand zu überwinden, was zu einem massiven Anstieg des täglichen Energieverbrauchs führt.


