
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-22 Herkunft:Powered


Stellen Sie sich vor, Sie stehen in der Produktionshalle und beobachten, wie eine Charge hochwertiger technischer Kunststoffe vergilbt, spröde oder mit ungeschmolzenen Gelen aus der Form austritt. Diese Inkonsistenzen beeinträchtigen direkt die Gewinnmargen durch erhöhte Ausschussraten und Betriebsausfallzeiten. Bediener beeilen sich oft, die Fasstemperaturen oder Motorgeschwindigkeiten anzupassen. Allerdings liegt die Ursache meist tiefer im mechanischen Herzen des Geräts.
Aktuelle Branchenanalysen zeigen einen massiven Wandel hin zur Kreislaufwirtschaft. Globale Extrusionssektoren verarbeiten zunehmend größere Mengen an recycelten Post-Consumer-Harzen und feuchtigkeitsempfindlichen Biopolymeren. Dieser Nachhaltigkeitstrend erfordert Geräte, die in der Lage sind, schwankende Schüttdichten und hohe Kontaminationsgrade ohne Einbußen beim Durchsatz zu bewältigen. Folglich bestimmt die physikalische Geometrie der Extruderschnecke die tatsächliche physikalische und chemische Umwandlung des Polymers.
Ein richtig optimiertes Doppelschneckenextruder-Schneckendesign ist der entscheidende Faktor für die Erzielung einer perfekten Dispersion, kontrollierter Schmelzetemperaturen und einer hohen Ausbeute. Unabhängig davon, ob Sie Frischharze oder stark verunreinigtes Mahlgut verarbeiten, ist es unbedingt erforderlich, zu wissen, wie der Kern Ihrer Kunststoffgranulierungsmaschine konfiguriert wird . Wir erforschen die Mechanik der Schneckengeometrie, tauchen in das empfindliche Gleichgewicht der Mischprinzipien ein und stellen umsetzbare Schritte zur Fehlerbehebung bereit, um Sie bei der Behebung chronischer Produktionsfehler zu unterstützen.
Das Verständnis der mechanischen Grundlagen eines Extruders ist der erste Schritt bei der Diagnose von Problemen mit der Ausgabequalität. Im Gegensatz zu Einschneckenextrudern, die in erster Linie auf Widerstandsströmung und Reibung an der Zylinderwand basieren, bieten Doppelschneckensysteme eine positive Verdrängung und eine präzise Kontrolle der Polymerschmelze.
In der Compoundierindustrie bestimmt die Drehrichtung der Schnecken den primären Einsatzzweck der Maschine. Gleichläufige, ineinandergreifende Schnecken drehen sich in die gleiche Richtung und sind damit der unbestrittene Industriestandard für die industrielle Kunststoffgranulierung . Der Hauptvorteil dieser Konfiguration ist die Fähigkeit zur Selbstlöschung. Während sich die Wellen drehen, streift der Gang einer Schraube kontinuierlich die Wurzel der anderen. Diese dynamische Wirkung verhindert eine Materialstagnation und sorgt für die intensive Mischfähigkeit, die für komplexe Formulierungen erforderlich ist.
Im Gegensatz dazu drehen sich gegenläufige Schnecken in entgegengesetzte Richtungen. Sie erzeugen einen hohen Druck und eine geringe Scherung. Während sich diese sanfte Handhabung hervorragend für wärmeempfindliche Materialien wie weichmacherfreies PVC eignet, mangelt es bei gegenläufig rotierenden Systemen an der aggressiven Verteilungsmischung, die für die anspruchsvolle Polymermischung erforderlich ist.
| Mit | gleichläufiger Doppelschnecke und | gegenläufiger Doppelschnecke |
|---|---|---|
| Mischfähigkeit | Hervorragend geeignet für dispersives und verteilendes Mischen mit hoher Scherung. | Geringe Scherung, hauptsächlich zur schonenden Förderung eingesetzt. |
| Selbstwischend | Hocheffizient, verhindert Materialabbau und tote Zonen. | Schlechte Selbstreinigung, höhere Gefahr einer Materialstagnation. |
| Primäre Anwendung | Technische Kunststoffe, Masterbatch, PET und PCR-Recycling. | Wärmeempfindliche Profile, PVC-Rohre und Holz-Kunststoff-Verbunde. |
Moderne Doppelschneckensysteme basieren auf einer Keilwellenarchitektur. Dies bietet einen entscheidenden technischen Vorteil, der als Modularität bekannt ist. Anstelle eines einzelnen massiven Stücks bearbeiteten Metalls besteht die Schraube aus einzelnen Elementen, die auf die zentrale Welle gleiten. Prozessingenieure können das Schneckendesign des Doppelschneckenextruders physisch ändern, um es genau an die rheologischen Anforderungen des Ausgangsmaterials anzupassen. Wenn ein bestimmtes Masterbatch eine stärkere Scherung erfordert, können breitere Knetblöcke innerhalb weniger Stunden ausgetauscht werden.
Die physikalischen Abmessungen der Schneckenelemente bestimmen die auf das Polymer ausgeübten thermodynamischen und mechanischen Kräfte. Die Anpassung dieser Parameter wirkt sich direkt auf die Dichte, Farbe und strukturelle Integrität des endgültigen Pellets aus.
Das Verhältnis von Länge zu Durchmesser dient als grundlegende Kennzahl in der Extrusionstechnik. Sie stellt die Gesamtlänge der Schraube dividiert durch ihren Außendurchmesser dar. Ein längeres Verhältnis sorgt für einen längeren Verarbeitungsabschnitt, was sich direkt in einer längeren Verweilzeit im Zylinder niederschlägt.
Standardmäßige Compoundierungsvorgänge erfordern typischerweise ein Verhältnis zwischen 36 und 44. Darüber hinaus erhöhen Prozesse, die eine umfassende Entgasung, reaktive Extrusion oder die Einarbeitung großer Mengen mineralischer Füllstoffe erfordern, dieses Verhältnis oft auf 48 oder höher. Ein verlängerter Zylinder ermöglicht es Ingenieuren, mehrere seitliche Zuführungs- und Tiefvakuum-Entlüftungszonen strategisch zu platzieren. Dies ist unbedingt erforderlich, um Feuchtigkeit und flüchtige organische Verbindungen zu entfernen, bevor die Schmelze die Form erreicht.
Pitch bezieht sich auf den axialen Abstand zwischen einem Flugscheitel und dem nächsten. Förderelemente mit großer Steigung bewegen das Material schnell durch das Fass, was zu niedrigen Füllständen und minimaler Scherbeanspruchung führt. Umgekehrt verlangsamen Elemente mit geringer Steigung gezielt den Materialfluss. Dadurch wird der Füllgrad erhöht, um kritische Druckaufbauten vor den Mischzonen oder der Düsenplatte zu erzeugen.
Die Flugtiefe bestimmt das freie Volumen im Extruder. Tiefschnecken bieten ein enormes Innenvolumen und eignen sich daher ideal für die Verarbeitung von Materialien mit geringer Schüttdichte wie recycelten Folienflocken mit hohem Durchsatz. Flachschnecken schränken das freie Volumen ein, erhöhen jedoch die Schergeschwindigkeit drastisch, was zu einem schnelleren mechanischen Schmelzen führt.
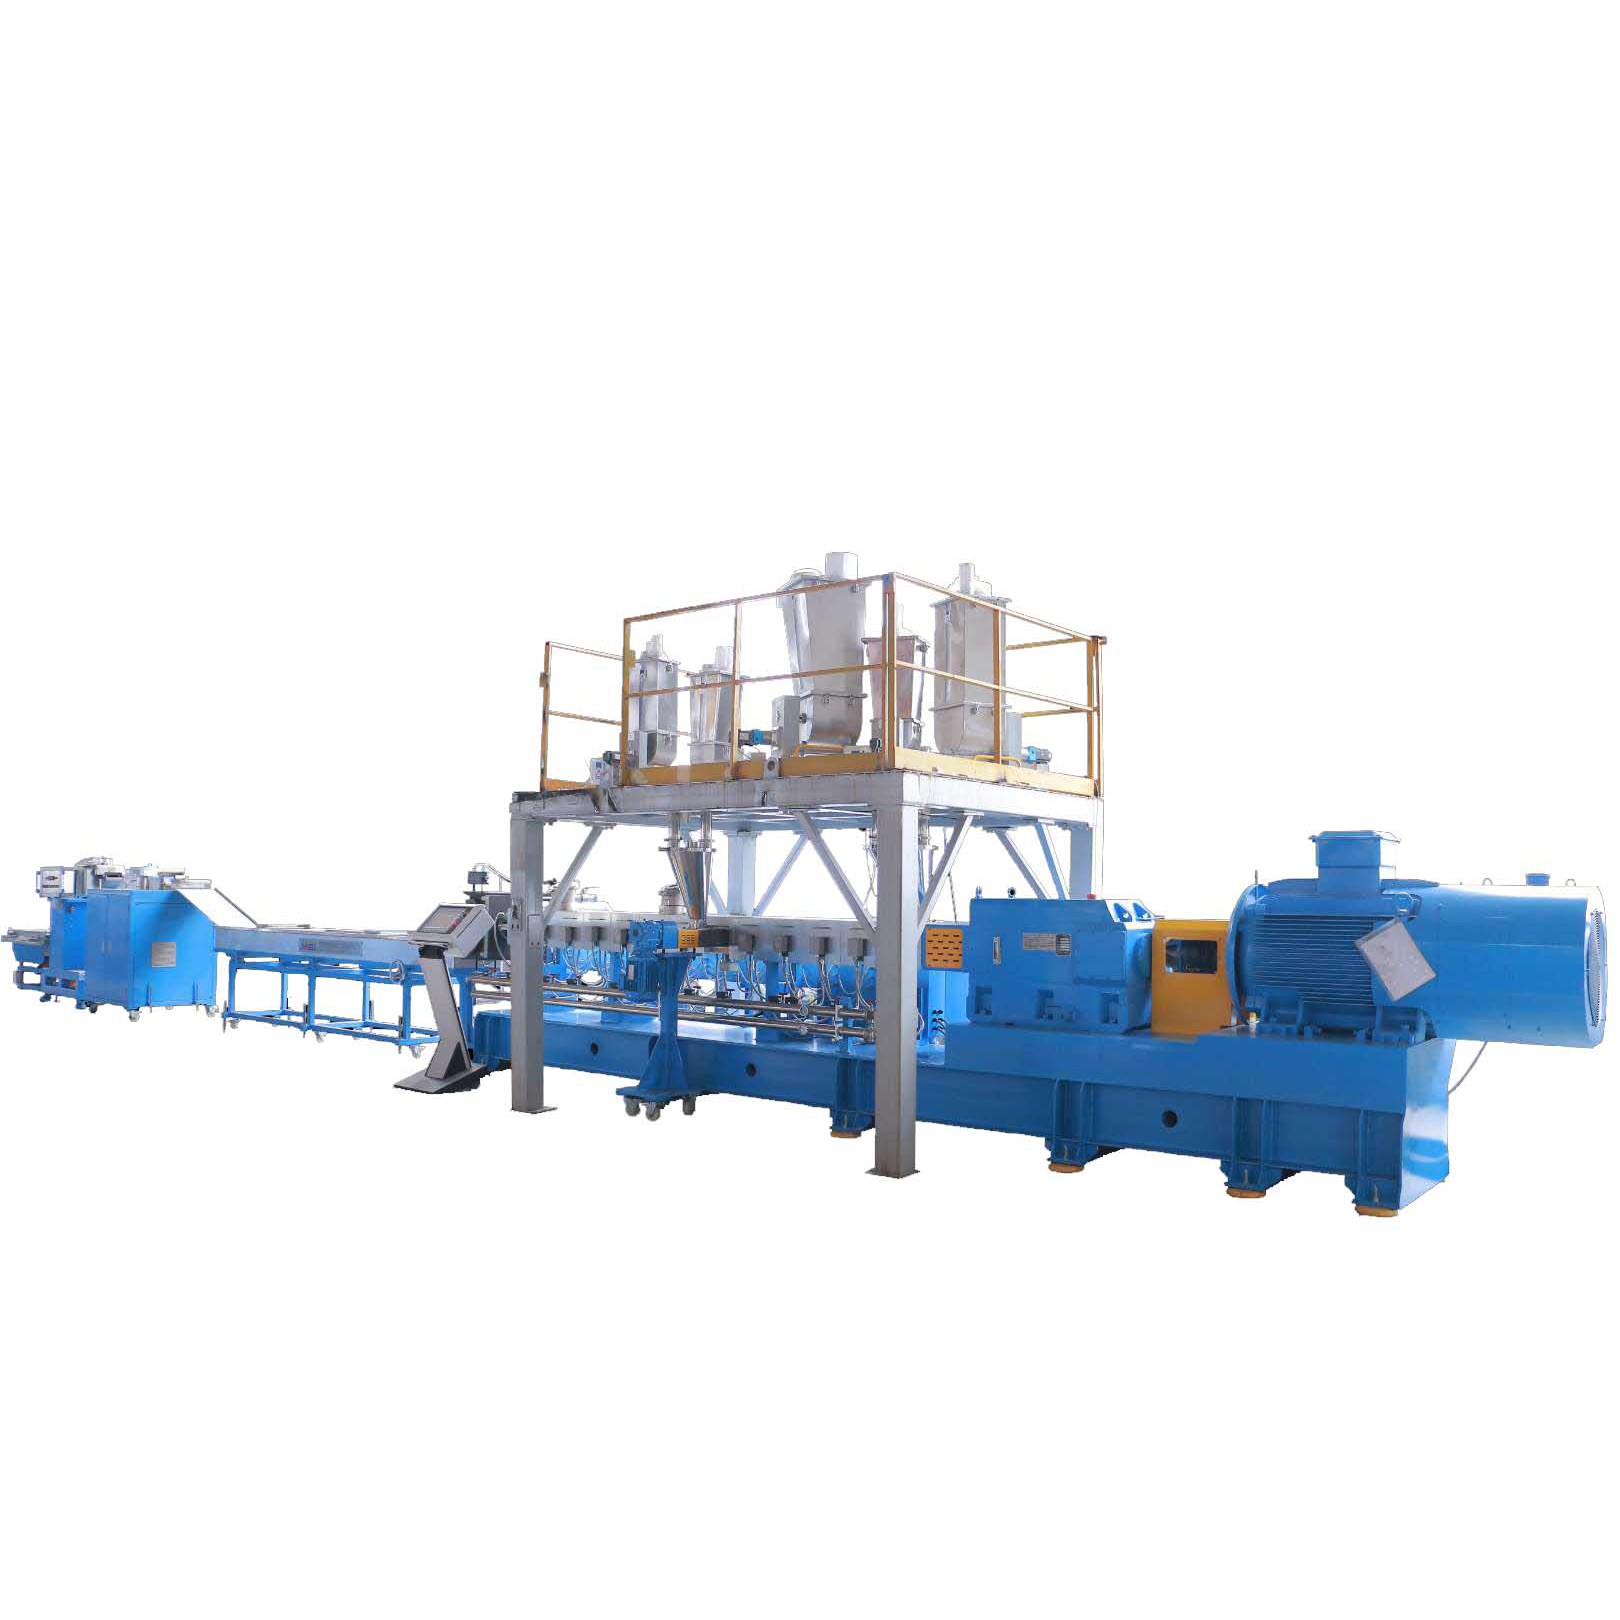
Mischen ist in der Polymerwissenschaft kein einheitliches Konzept. Bei einem erfolgreichen Schneckendesign eines Doppelschneckenextruders müssen zwei unterschiedliche Arten der Mischung sorgfältig ausbalanciert werden, um eine wirklich homogene Ausgabe zu erzielen. Gelingt es nicht, diese mechanischen Kräfte auszugleichen, führt dies unweigerlich zu strukturellen Schwächen und eklatanten optischen Mängeln.
Beim dispersen Mischen wird eine hohe hydrodynamische Scherbeanspruchung angewendet, um kohäsive Feststoffpartikel zu zerkleinern und aufzubrechen. Bei der Einarbeitung von agglomerierten Pigmenten, Calciumcarbonat oder zähen Glasfasern reicht die Standardförderung einfach nicht aus. Ingenieure verlassen sich auf breite Knetblöcke, die in versetzten Winkeln angeordnet sind, um restriktive Fließwege zu schaffen.
Wenn das Polymer über die Spitze dieser Knetblöcke gedrückt wird, erfährt es eine intensive Dehnungs- und Scherströmung. Wenn die dispersiven Mischzonen zu kurz sind, weisen die fertigen Kunststoffpellets Fischaugen, ungemischte Farbstreifen oder brüchige Stellen auf, an denen ungebrochene Agglomerate als Spannungskonzentratoren wirken.
Sobald die Feststoffpartikel zerkleinert sind, kommt es zur verteilenden Vermischung. Bei diesem Prozess handelt es sich um die räumliche Neuanordnung verschiedener Komponenten innerhalb der Schmelze, die ohne Anwendung einer abbauenden Scherspannung erreicht wird. Ziel ist es sicherzustellen, dass flüssige Additive, geschmolzene Farbstoffe und das Basisharz gleichmäßig in der gesamten Matrix verteilt werden.
Um dies zu erreichen, setzen Ingenieure schmale Knetblöcke, spezielle Zahnradmischer oder Blisterringe ein. Diese Elemente teilen, falten und rekombinieren den Schmelzstrom wiederholt. Das verteilende Mischen bleibt der Grundstein für die Herstellung hochwertiger Farbmasterbatches.
Extrusion ist von Natur aus ein thermodynamischer Prozess. Während externe Fassheizer die anfängliche Wärmeenergie zum Erweichen der Rohpellets liefern, stammt der Großteil der beim Compoundieren erzeugten Wärme tatsächlich aus der mechanischen Wirkung der Schnecken selbst.
Diese interne Wärmeerzeugung wird als viskose Dissipation bezeichnet. Während die Schnecke die hochviskose Polymerschmelze durch die Sperrzonen drückt, erzeugt die innere Reibung erhebliche Wärme. Bei industriellen Hochgeschwindigkeitsanwendungen wird die mechanische Energie des Antriebsmotors direkt in der Schmelze in thermische Energie umgewandelt. Daher fungiert die Schneckengeometrie als primärer Temperaturregler.
Eine zu aggressive Schraubenkonfiguration führt unweigerlich zu einer übermäßigen Scherbeanspruchung und zur Entstehung örtlicher Hotspots. Wenn ein Polymer seine spezifische thermische Abbauschwelle überschreitet, brechen seine Molekülketten physikalisch. Die Folgen sind unmittelbar. Sie werden einen starken Verlust der Zugfestigkeit, eine deutliche Vergilbung und die plötzliche Freisetzung gefährlicher flüchtiger Gase feststellen.
Bei wärmeempfindlichen Polymeren muss das Schneckenprofil für ein schonendes leitfähiges Schmelzen ausgelegt sein. Dies bedeutet, dass weniger Knetblöcke mit hoher Scherung verwendet werden müssen und die Flugspalte optimiert werden müssen, um die Reibung zu reduzieren.
Der ultimative Balanceakt besteht darin, einen hohen Durchsatz zu erreichen, ohne die strukturelle Integrität des Polymers zu beeinträchtigen. Wenn Polymerschmelzen verarbeitet werden, enthalten sie eingeschlossene Umgebungsluft, Oberflächenfeuchtigkeit und flüchtige Verunreinigungen. Wenn diese Gase nicht effizient abgesaugt werden, wird die resultierende Leistung stark beeinträchtigt.
Am Austrittsende des Extruders muss die Schnecke reibungslos von der Mischfunktion in die Pumpfunktion übergehen. Die letzten Förderelemente müssen einen erheblichen und stabilen Druck aufbauen, um die viskose Schmelze durch den Siebwechsler und die Düsenplatte zu drücken. Eine unsachgemäße Konfiguration führt hier zu Schwankungen, einem chaotischen Zustand, bei dem der Ausgangsdurchfluss pulsiert und schwankt. Um dem entgegenzuwirken, werden Förderelemente mit engerem Abstand strategisch in der Nähe der Düse platziert, um die Schmelze zu komprimieren und den Druckgradienten zu stabilisieren.
Die Entgasung beruht im Wesentlichen auf der strategischen Platzierung von Dekompressionszonen innerhalb des Schneckenprofils. Beim Übergang der Schmelze von einer Hochdruckmischzone in einen Entlüftungsbereich muss die Schneckenkonstruktion einen plötzlichen Druckabfall ermöglichen. Ingenieure erreichen dies durch die Einführung von Förderelementen mit großer Steigung und tiefer Förderhöhe direkt unter dem Vakuumanschluss.
Durch die Verwendung einer hohen Tonhöhe sinkt der Füllgrad des Laufs drastisch. Dadurch entsteht ein dünner, stark freiliegender Schmelzefilm auf der Oberfläche der Schnecke, wodurch die für das Vakuum verfügbare Oberfläche maximiert wird. Eingeschlossene Gase durchbrechen leicht die Oberflächenspannung und werden abgesaugt.
Ein universeller Ansatz ist ein Mythos in der Polymerextrusion. Unterschiedliche Rohstoffe besitzen völlig unterschiedliche rheologische Eigenschaften und Schüttdichten. Facility Manager müssen sicherstellen, dass ihre Ausrüstung mithilfe präziser technischer Parameter sorgfältig auf ihre spezifischen betrieblichen Anforderungen zugeschnitten ist.
Die Masterbatch-Produktion erfordert ein empfindliches Gleichgewicht. Die Schnecke muss eine aggressive Dispersionsscherung bereitstellen, um dichte Pigmentpulver zu pulverisieren, gefolgt von einer umfassenden Verteilungsmischung. Diese Profile verfügen häufig über mehrere aufeinanderfolgende Mischzonen, die durch Standard-Förderelemente getrennt sind, sodass die Schmelze zwischen Hochscherereignissen ruhen und leicht abkühlen kann.
Die Verarbeitung hygroskopischer Materialien wie Polyethylenterephthalat bringt erhebliche chemische Herausforderungen mit sich. PET ist sehr anfällig für hydrolytischen Abbau. Wenn während der Schmelzphase Feuchtigkeit vorhanden ist, kommt es zum Abbau der Polymerketten, was zu einem drastischen Verlust der Grenzviskosität führt. Für diese sensiblen Anwendungen ist der Einsatz einer speziellen PET-Doppelschnecken-Granulierlinie gängige Praxis. Geräte wie die CJWH-Serie nutzen ein erweitertes Verhältnis von Länge zu Durchmesser von 48 zu 52. Dies ermöglicht mehrere Ultrahochvakuum-Entlüftungszonen, während die Knetblöcke so konzipiert sind, dass sie das Polymer hauptsächlich durch Wärmeleitung schmelzen, um das Molekulargewicht zu bewahren.
Beim Umgang mit Post-Consumer-Recyclingkunststoffen ist das Ausgangsmaterial bekanntermaßen unvorhersehbar. Mahlgut weist häufig unterschiedliche Feuchtigkeitsgrade, Papieretiketten und schwankende Schüttdichten auf. Eine Doppelschnecken-Pelletierungslinie für das Recycling erfordert ein äußerst robustes und fehlerverzeihendes Schneckendesign. Moderne Maschinen arbeiten mit hohen spezifischen Drehmomentkapazitäten und Schneckendrehzahlen von 600 bis 900 U/min. Die Einzugszone muss über tieffliegende Elemente verfügen, um leichte, flauschige Flocken effizient aufzunehmen, gepaart mit dynamischen Druckaufbauzonen, um die verunreinigte Schmelze kontinuierlich durch feine Filtersiebe zu drücken.
Wenn die Ausgabequalität von den Standardspezifikationen abweicht, achten Bediener oft instinktiv zuerst auf die Temperatureinstellungen. Chronische Qualitätsprobleme sind jedoch häufig auf eine nicht optimierte oder physisch verschlissene Schraubengeometrie zurückzuführen.
Das Vorhandensein fester, ungeschmolzener Polymerpartikel im endgültigen Pellet weist auf einen unvollständigen Phasenübergang hin. Dies wird typischerweise durch eine unzureichende Schmelzzone oder einen Mangel an geeigneten Knetelementen verursacht. Ingenieure müssen die modulare Schnecke neu konfigurieren, um breitere Knetblöcke einzubauen oder auf eine versetzte Konfiguration umzusteigen, die den mechanischen Energieeintrag erhöht.
Der Druckstoß äußert sich in stark schwankenden Ausstoßraten, was dazu führt, dass die Pellets in Größe und Form variieren. Ursache für Druckstöße sind vor allem falscher Druckaufbau an der Düse oder verschlissene Förderelemente an der Austragsseite. Wird der Abstand zwischen den Schneckengängen und der Zylinderwand durch abrasiven Verschleiß zu groß, rutscht die Schmelze nach hinten. Die Neukonfiguration der Auslasszone mit Elementen mit engerem Abstand kann zur Stabilisierung des Drucks beitragen.
Schwarze Flecken sind zersetzte, karbonisierte Polymerfragmente, die abbrechen und den sauberen Schmelzstrom verunreinigen. Dieser Defekt ist eine direkte Folge toter Zonen innerhalb des Schneckenprofils. Totzonen entstehen dort, wo die Geometrie der Schnecke keine ausreichende Selbstabstreifwirkung bietet. In diesen Bereichen stagniert das Polymer, wird über längere Zeit hohen Temperaturen ausgesetzt und verbrennt schließlich.
Extruderschnecken sind grundsätzlich Verschleißteile. Im Laufe der Zeit wird die physikalische Geometrie der Schneckengänge durch die kontinuierliche Verarbeitung abrasiver Füllstoffe wie Kalziumkarbonat oder Glasfasern beeinträchtigt. Das Verständnis des Lebenszyklus dieser Komponenten ist für die Aufrechterhaltung der Rentabilität von entscheidender Bedeutung.
Die kritischste Toleranz in einem Extruder ist der radiale Abstand zwischen dem äußeren Schneckengang und der inneren Zylinderwand. Da dieser Spalt durch abrasiven Verschleiß zunimmt, kommt es zu Leckageströmen. Zu den unmittelbaren Symptomen in der Fabrik gehören ein messbarer Rückgang des spezifischen Durchsatzes, ein unvermeidbarer Anstieg des spezifischen Energieverbrauchs und eine starke Verschlechterung der Qualität des dispersiven Mischens.
Mit einer beeinträchtigten Schneckenkonstruktion weiterzuarbeiten, ist eine falsche Wirtschaftlichkeit. Die Kosten für Ausschussmaterial, übermäßigen Stromverbrauch und verringerte Ausgangskapazität übersteigen schnell die Investitionskosten einer Systemaktualisierung. Durch die Investition in ein maßgeschneidertes Schneckenprofil werden die Pumpeffizienz und die Mischdynamik sofort wiederhergestellt.
In Fällen, in denen das gesamte System veraltet ist, bietet die Investition in eine moderne Pelletierungslinie einen erheblichen Return on Investment. Moderne Maschinen bieten fortschrittliche Metallurgie für extreme Verschleißfestigkeit und präzise Wärmekontrolle. Die Ausgabequalität ist nie ein Zufall; Es wird auf molekularer Ebene sorgfältig durch die physikalische Geometrie der Doppelschnecke konstruiert. Wir empfehlen Anlagenmanagern und Verfahrenstechnikern dringend, ihre aktuellen Schneckenprofile zu überprüfen oder fortschrittliche, auf ihre spezifischen Materialanforderungen zugeschnittene Linien zu erkunden, indem sie sich an die Experten von Jwell Recycling wenden.
Während moderne modulare Schnecken eine erhebliche betriebliche Flexibilität bieten, ist ein einziges statisches Profil selten für alle Arten von Kunststoffen optimal. Verschiedene Polymere besitzen unterschiedliche Schmelzpunkte, Viskositäten und Scherempfindlichkeiten. Ein drastischer Materialwechsel erfordert in der Regel eine physische Neukonfiguration der Schnecke. Die Knetzonen müssen angepasst werden, um die richtige mechanische Energie aufzubringen, und die Entlüftungszonen müssen modifiziert werden, um sicherzustellen, dass die Ausgabequalität erhalten bleibt.
Das ideale Verhältnis hängt ganz von der konkreten Verarbeitungsanwendung ab. Bei der Standardcompoundierung wird typischerweise ein Verhältnis zwischen 36 und 44 verwendet. Hochkomplexe Prozesse wie reaktive Extrusion oder Vorgänge, die eine intensive Entgasung flüchtiger Stoffe erfordern, erfordern jedoch längere Verweilzeiten. In diesen speziellen Fällen ist ein Verhältnis von 48 oder sogar höher strukturell notwendig, um eine vollständige Homogenisierung zu erreichen.
Die Lebensdauer von Schneckenelementen bemisst sich nicht ausschließlich an der Zeit, sondern an der Abrasivität der verarbeiteten Materialien. Verarbeitungscompounds mit hohen Glasfaserkonzentrationen verschleißen die Schneckengänge deutlich schneller als ungefüllte Frischharze. Elemente müssen ausgetauscht werden, wenn der radiale Abstand zwischen der Schnecke und der Zylinderwand so weit zunimmt, dass ein messbarer Abfall des Volumendurchsatzes zu beobachten ist.
Förderelemente verfügen über einen kontinuierlichen spiralförmigen Gang, der das Polymer durch den Zylinder nach vorne drückt und ähnlich wie eine Archimedes-Schnecke funktioniert. Umgekehrt wirken Knetblöcke als mechanische Bremsen. Sie bestehen aus unterschiedlichen versetzten Scheiben, die den Vorwärtsfluss absichtlich unterbrechen und dabei starke Scherung und Reibung anwenden, um die Polymermatrix zu schmelzen, zu zerkleinern und zu vermischen.
Der Verschleiß der Schnecke vergrößert den radialen Abstand zwischen den Schneckenkämmen und der Zylinderwand. Durch diesen vergrößerten Spalt kann die unter Druck stehende Polymerschmelze über die Mitnehmer nach hinten austreten, anstatt nach vorne gepumpt zu werden. Die Folge ist eine drastische Reduzierung der Ausstoßkapazität, höhere Schmelzetemperaturen aufgrund ineffizienter Förderung und eine schlechte Mischqualität aufgrund der Beeinträchtigung des Selbstwischmechanismus.
Ein Blisterring ist ein spezielles einschränkendes Element, das auf dem Schraubenschaft angebracht wird, um eine dynamische Dichtung zu erzeugen. Dadurch wird das Polymer gezwungen, über einen sehr engen Spalt gegen die Zylinderwand zu fließen. Ingenieure verwenden Blisterringe in erster Linie, um verschiedene Druckzonen innerhalb des Extruders zu trennen und sicherzustellen, dass die Vakuum-Entlüftungszonen von den vorgelagerten Hochdruck-Schmelzzonen isoliert bleiben, wodurch verhindert wird, dass Material die Entlüftungsöffnungen verstopft.


