
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-10 Herkunft:Powered


In der Fabrikhalle bestimmt die Qualität Ihres endgültigen Extrudats Ihre Gewinnspanne. Extrusionsingenieure kämpfen ständig mit Materialinkonsistenzen. Schlechtes Schmelzen hinterlässt ungeschmolzene Partikel. Bei unzureichender Entgasung wird Feuchtigkeit eingeschlossen und es entstehen Hohlräume. Diese Mängel zerstören den kommerziellen Wert Ihrer Pellets, und die Lösung liegt selten in oberflächlichen Anpassungen der Heizbänder oder Zufuhrraten.
Stattdessen gehen diese Probleme auf eine grundlegende technische Kennzahl zurück, die als Verhältnis von Schraubenlänge zu Durchmesser bekannt ist. Dieser einzelne geometrische Parameter bestimmt die physikalische Fähigkeit einer Maschine, Polymere richtig zu plastifizieren und zu entlüften. Folglich ist die Auswahl einer Kunststoffgranuliermaschine mit der richtigen Grundlinienlänge nicht nur eine Hardware-Vorliebe. Es ist eine entscheidende Entscheidung für Hersteller, die alles verarbeiten, von flauschigen Agrarfolien bis hin zu stark verunreinigten Hartkunststoffen. Für die Optimierung jedes modernen Extrusionsvorgangs ist es unbedingt erforderlich zu verstehen, wie dieses Verhältnis mit der Thermodynamik und der Strömungsmechanik zusammenwirkt.
Bei der Polymerextrusion ist dieses Verhältnis ein standardmäßiger mathematischer Ausdruck, der zur Beschreibung der Geometrie der Extruderschnecke verwendet wird. Sie berechnen ihn einfach, indem Sie die effektive Schneckenganglänge der Schraube durch ihren Außennenndurchmesser dividieren. Die Mitnehmerlänge ist der Abschnitt, der den Kunststoff aktiv bewegt, komprimiert und schmilzt. Beispielsweise hat eine Schnecke mit einem Durchmesser von 100 mm und einer Schneckenganglänge von 3000 mm ein Verhältnis von 30:1.
Die Industriestandards variieren je nach Anwendung erheblich. Herkömmliche Extruder, die stabile, saubere Neumaterialien verarbeiten, verwenden häufig Verhältnisse zwischen 24:1 und 28:1. Im Gegensatz dazu erfordern spezielle Recyclinganlagen, die mit stark inkonsistenten Rohstoffen arbeiten, häufig Verhältnisse von 32:1, 36:1 oder sogar bis zu 40:1. Diese zusätzliche Länge garantiert eine ausreichende Verarbeitungszeit und eine gründliche Entgasung.
Betreten Sie den Boden einer belebten Recyclinganlage. Die schiere Länge des Extruderzylinders fällt sofort ins Auge. Dieser physische Fußabdruck ist kein Zufall. Die Geometrie bestimmt den verfügbaren Platz für die einzelnen Funktionszonen der Schraube. Dazu gehören Zuführung, Feststoffförderung, Verdichtung, Dosierung und Entlüftung. Eine längere Schraube bietet Ingenieuren die entscheidende Flexibilität, allmähliche Kompressionszonen zu entwerfen. Es ermöglicht auch die Hinzufügung mehrerer Dekompressionsbereiche für die Extraktion aggressiver Gase.
Darüber hinaus dient diese Kennzahl als primäre Grundlage für die Gesamtdurchsatzkapazität der Maschine und die Dimensionierung des Antriebsmotors. Wenn einer Maschine die richtige Grundlinienlänge fehlt, kann keine noch so hochentwickelte nachgeschaltete Ausrüstung eine schlecht plastifizierte Schmelze korrigieren. Fortschrittliche Siebwechsler oder Unterwassergranulatoren können einfach nicht reparieren, was die Schnecke nicht schmelzen konnte.
Polymere sind bekanntermaßen schlechte Wärmeleiter. Man kann sie nicht einfach mit hohen Temperaturen abstrahlen. Die Plastifizierung in einem Extruder wird durch eine empfindliche Kombination aus leitfähiger Wärme von externen Zylinderheizungen und mechanischer Scherwärme erreicht, die durch die intensive Reibung der rotierenden Schnecke erzeugt wird. Ein längerer Zylinder erhöht zwangsläufig die Verweilzeit, also die Gesamtdauer, die das Polymer in der beheizten Zone verbringt.
Diese verlängerte Dauer ermöglicht eine allmähliche, gleichmäßige Aufnahme der Wärmeenergie. Stellen Sie sich vor, Sie versuchen, einen dicken Kuchen in der Hälfte der benötigten Zeit zu backen, indem Sie die Ofentemperatur verdoppeln. Die Außenseite brennt, während der Kern roh bleibt. Das gleiche Prinzip gilt für Polymere. Anstatt den Kunststoff unter extremer lokaler Hitze schnell zum Schmelzen zu zwingen, ermöglicht eine richtig dimensionierte Schraube einen kontrollierten Phasenwechsel. Dadurch bleibt die Integrität der Molekülkette des Materials erhalten.
Die wissenschaftliche Modellierung der Schmelzedruckentwicklung zeigt, dass kurze Schnecken häufig zu starken Temperaturgradienten im Schmelzestrom führen. In einem Szenario mit kurzen Läufen kann es sein, dass die äußere Schicht des Polymerpellets an der Fasswand anbrennt, während der Kern fest bleibt. Diese ungeschmolzenen Partikel verursachen schwerwiegende Schwachstellen im Endprodukt.
Eine optimale Konfiguration sorgt für den nötigen Abstand zur Stabilisierung des Schmelzedrucks. Die erweiterte Dosierzone fungiert als Homogenisierungskammer. Dadurch kann das feste Bett vollständig aufgelöst werden. Dadurch werden thermische Inkonsistenzen ausgeglichen und eine gleichmäßige Schmelzeviskosität gewährleistet, bevor das Material durch die Düsenplatte gedrückt wird.
Obwohl die Verlängerung des Zylinders viele Schmelzprobleme löst, ist sie kein Allheilmittel. Wenn die Geometrie für ein sehr scherempfindliches Material unnötig lang ist, kann es zu einem zerstörerischen Phänomen kommen, das als Überscherung bezeichnet wird. Besonders gefährdet sind hitzeempfindliche Materialien wie Polyvinylchlorid oder bestimmte biologisch abbaubare Polymere.
Bei längerer Einwirkung mechanischer Reibung entsteht übermäßige innere Wärme, die nicht schnell genug abgeführt werden kann. Dies führt zu thermischem Abbau, starker Verfärbung und einem plötzlichen Abfall der Grenzviskosität des Polymers. Daher muss die physikalische Länge der Schraube wissenschaftlich auf die spezifische thermische Stabilitätsschwelle Ihres Zielpolymers abgestimmt sein.
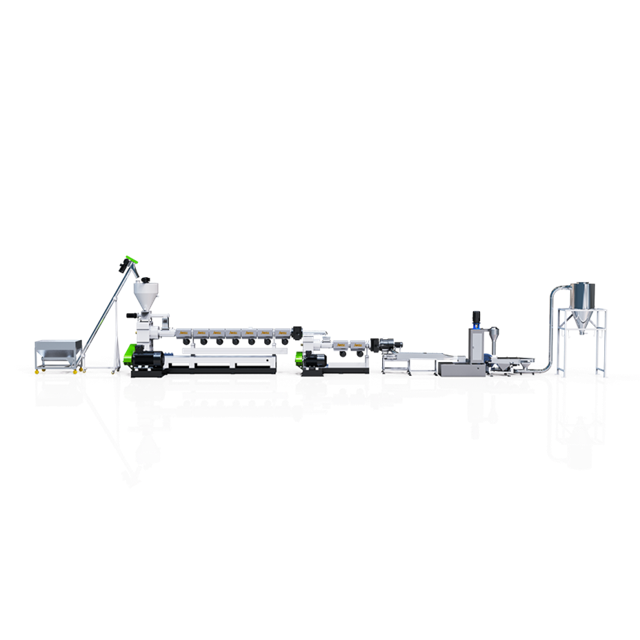
Im Bereich des Kunststoffrecyclings sind die Rohstoffe selten makellos. Post-Consumer- und Post-Industrial-Kunststoffe enthalten häufig starke Oberflächenfeuchtigkeit, flüchtige organische Verbindungen, Reste von Druckfarben und eingeschlossene Umgebungsluft. Wenn diese Gase während der Extrusion nicht aggressiv entfernt werden, bilden sie im fertigen Pellet mikroskopisch kleine Hohlräume und sichtbare Blasen. Dadurch werden Zugfestigkeit und Schüttdichte drastisch reduziert. Vakuumentgasungssysteme sind so konstruiert, dass sie diese flüchtigen Stoffe physikalisch aus der geschmolzenen Phase ziehen.
Um Gase erfolgreich abzulassen, ohne den geschmolzenen Kunststoff selbst abzusaugen, muss die unter Druck stehende Polymerschmelze vorübergehend drucklos gemacht werden. Extrusionsingenieure erreichen dies, indem sie eine spezielle Dekompressionszone entwerfen, in der der Wurzeldurchmesser der Schnecke plötzlich viel tiefer wird. Durch diese geometrische Verschiebung entsteht eine Kaverne mit niedrigem Druck, in der die Schmelze den Kanal nur teilweise füllt.
Da der Kunststoff nicht mehr unter großem Vorwärtsdruck steht, verdampft die eingeschlossene Feuchtigkeit. Flüchtige Stoffe dehnen sich aus und entweichen durch eine Entlüftungsöffnung, die in die Oberseite des Zylinders eingeschnitten ist. Eine starke Vakuumpumpe saugt diese Gase dann aktiv ab, sodass das dichte Polymer seinen Weg zur Matrize fortsetzen kann.
Einer Maschine mit geringer Stellfläche fehlt einfach die physische Länge, die zur Ausführung dieser komplexen thermodynamischen Sequenz erforderlich ist. Eine Standardschnecke mit 24:1 ist kaum lang genug, um den Kunststoff zu schmelzen und zu pumpen. Sie können es sich nicht leisten, Platz zu opfern, um die Schmelze zum Entlüften zu dekomprimieren und sie dann wieder ausreichend unter Druck zu setzen, um sie durch das Filtersieb zu drücken.
Insbesondere bei der Verarbeitung von Recyclingmaterialien mit hohem Feuchtigkeitsgehalt reicht eine einzelne Entlüftungszone häufig nicht aus. Diese anspruchsvollen Anwendungen erfordern doppelte Entlüftungskonfigurationen. Durch die Unterbringung mehrerer Dekompressions- und Rekompressionszonen erhöht sich die zwingende technische Anforderung auf 32:1, 36:1 oder höher. Der Versuch, die Gasabsaugung an einer kurzen Schnecke zu erzwingen, führt unweigerlich zu einer Entlüftungsflutung, die auftritt, wenn geschmolzener Kunststoff aufsteigt und den Vakuumanschluss verstopft.
Starre Kunststoffe wie zerkleinerte Polypropylenflaschen, Batteriegehäuse oder dickwandige Industrierohre stellen besondere Hürden bei der Verarbeitung dar. Hartes Mahlgut enthält neben Chemikalienrückständen und hartnäckigen festen Verunreinigungen häufig einen hohen Grad an Oberflächenfeuchtigkeit aus vorgeschalteten Waschstraßen.
Bei der Entwicklung eines Pelletiersystems für starren Kunststoff müssen Hersteller diese harten Variablen berücksichtigen. Ein robustes Verhältnis zwischen 30:1 und 36:1 ist unbedingt erforderlich. Hochleistungs-Zweistufenaufbauten verwenden häufig einen 36:1-Primärextruder, um sicherzustellen, dass dichte, starre Flocken einem gründlichen leitfähigen Schmelzen ausgesetzt werden. Darauf folgt mindestens eine tiefe Dekompressionszone, um feuchtigkeitsbedingte Porosität zu beseitigen, bevor sie zur endgültigen Stabilisierung in eine kürzere Sekundäreinheit übergeht.
Materialien mit geringer Schüttdichte verhalten sich völlig anders. Agrarfolien, Stretchfolien und gewebte Beutel erfordern spezielle Zuführmechanismen. Um das flockige Material zu verdichten, bevor es überhaupt in die Schnecke gelangt, sind integrierte Schneidverdichter oder Zwangsförderer erforderlich.
Allerdings sind diese flexiblen Materialien im Inneren des Fasses immer noch stark auf eine ausreichende Verarbeitungslänge angewiesen. Die Schnecke muss lang genug sein, um die Schmelze zu homogenisieren, schwere Druckfarben gleichmäßig zu verteilen und große Mengen an Umgebungsluft herauszudrücken, die während der mechanischen Verdichtungsphase eingeschlossen sind. Ein Verhältnis von etwa 30:1 bis 32:1 ist typischerweise der optimale Bereich für diese Anwendungen.
| Materialtyp | Rohstoffzustand | Empfohlenes Verhältnis | Entgasungsanforderung |
|---|---|---|---|
| Reines Harz | Saubere, trockene und gleichmäßige Pellets | 24:1 bis 28:1 | Minimal bis gar nichts |
| Postindustrieller Film | Geringe Feuchtigkeit, etwas Druckfarbe | 30:1 bis 32:1 | Einzelne Vakuumentlüftung |
| Gewaschene starre PCR | Hohe Oberflächenfeuchtigkeit, dichte Flocken | 32:1 bis 36:1 | Doppelte Vakuumentlüftung |
| Hochkontaminierte PCR | Gemischte Kunststoffe, schwere Tinten, hohe Feuchtigkeit | 36:1 bis 40:1 | Mehrstufiges Hochvakuum |
Während sich die globale Kunststoffindustrie aggressiv auf eine Kreislaufwirtschaft umstellt, hat die Komplexität von Post-Consumer-Recyclingmaterialien stark zugenommen. Jüngste technische Analysen zeigen eine deutliche Abkehr von Standardkonfigurationen mit kurzen Läufen. Moderne Recyclingströme enthalten beispiellose Mengen an mehrschichtigen Verpackungen, organischen Rückständen und komplexen Klebstoffen.
Als Reaktion darauf standardisieren Maschinenhersteller zunehmend erweiterte Bearbeitungszonen. Verhältnisse von 36:1 bis 40:1, ausgestattet mit mehrstufigen Hochvakuumsystemen, werden zur neuen Branchenbasis für Post-Consumer-Betriebe. Diese Entwicklung spiegelt einen umfassenderen operativen Auftrag wider. Moderne Extrusionsmaschinen müssen sich nun an die unvorhersehbare und stark kontaminierte Natur des globalen Abfalls anpassen, anstatt makellose Rohstoffe zu erwarten.
Während die Schnecke für den Aufbau des Schmelzeinnendrucks verantwortlich ist, agiert sie nicht isoliert. Die Abmessungen der Extruderdüse bestimmen zusammen mit der Dichte des Filtersiebwechslers den endgültigen Gegendruck des gesamten Systems.
Eine richtig abgestimmte Schnecken- und Düsengeometrie ist unerlässlich, um Materialstöße zu verhindern. Wenn eine ausgefahrene Schnecke einen enormen Druck aufbaut, die Matrize den Durchfluss jedoch übermäßig einschränkt, kommt es zum Stillstand des Materials und zur Überhitzung. Wenn die Düse dagegen zu wenig Widerstand bietet, erzeugt eine lange Schnecke möglicherweise nicht genügend Scherung, um das Polymer vollständig zu schmelzen. Dies führt zu einem klumpigen Extrudat.
Es ist eine unausweichliche physikalische Realität, dass längere Läufe die innere Oberfläche vergrößern, die einem kontinuierlichen mechanischen Verschleiß ausgesetzt ist. Bei der Verarbeitung abrasiver Hartkunststoffe gelangen häufig mikroskopisch kleine Spuren von Sand, Metall oder Glas in das System. Dies durch einen 36:1-Lauf zu schieben, stellt eine enorme Belastung für die innere Metallurgie dar.
Daher ist die Spezifikation von Hochleistungsstahl von entscheidender Bedeutung. Standardmäßig nitrierte Fässer zersetzen sich unter längeren Scherbedingungen schnell. Um die präzise Geometrie der Dekompressionszonen über eine lange Betriebsdauer hinweg aufrechtzuerhalten, müssen Ingenieure Bimetallzylinder und -schnecken spezifizieren, die mit Wolframcarbid oder speziellen gehärteten Legierungen beschichtet sind.
Der allererste Schritt bei der Auswahl der Ausrüstung ist eine gründliche Bewertung Ihres Rohmaterials. Käufer müssen den durchschnittlichen Feuchtigkeitsgehalt des Ausgangsmaterials, den Verunreinigungsgrad, die Schüttdichte und den Schmelzflussindex analysieren. Wenn der Feuchtigkeitsgehalt nicht genau beurteilt werden kann, führt dies häufig dazu, dass eine Maschine gekauft wird, deren Zylinder zu kurz ist, um eine ausreichende Vakuumentlüftung zu ermöglichen. Dies führt zu ständigen Fehlern bei der Qualitätskontrolle in der Fabrikhalle.
Während die Erweiterung der Verarbeitungszone im Allgemeinen die Homogenisierung der Schmelze und die Entgasungseffizienz verbessert, geht sie mit spürbaren betrieblichen Kompromissen einher. Ein längeres Fass erfordert einen größeren Antriebsmotor, verbraucht mehr elektrische Energie zum Heizen und erfordert eine größere Stellfläche in der Fabrik. Anlagenmanager müssen die Notwendigkeit hochwertiger, hohlraumfreier Pellets sorgfältig gegen den anfänglichen Kapitalaufwand und die laufenden Energiekosten abwägen.
Standardmaschinen liefern bei komplexen Recyclingvorgängen selten optimale Ergebnisse. Durch die Investition in eine maßgeschneiderte Kunststoffpelletierlinie wird sichergestellt, dass die Geometrie genau auf Ihre spezifischen Durchsatzanforderungen und Materialeigenschaften abgestimmt ist. Durch die Bereitstellung von Materialproben und Produktionszielen an spezialisierte Extrusionsingenieure können Käufer ein Schneckenprofil sichern, das die Leistung maximiert, ohne jemals die Polymerintegrität zu beeinträchtigen.
Die physische Länge Ihrer Extruderschnecke ist weit mehr als eine zufällige Abmessung. Dies ist der wichtigste technische Parameter, der die Fähigkeit Ihrer Maschine bestimmt, Material gleichmäßig zu plastifizieren und schädliche Gase abzuleiten. Vom Ausgleich von Verweilzeit und Scherwärme bis hin zur Bereitstellung des notwendigen Raums für tiefe Dekompressionszonen bestimmt diese Geometrie den letztendlichen Erfolg des Recyclingprozesses.
Unabhängig davon, ob Ihre Anlage sauberen Industriefolienabfall oder stark kontaminierten Post-Consumer-Abfall verarbeitet, ist die Abstimmung der Maschinenspezifikationen auf die Anforderungen des Materials das unbestreitbare Geheimnis bei der Herstellung hochwertiger Pellets. Die Priorisierung dieser Kennzahl bei der Ausrüstungsbeschaffung gewährleistet eine stabile Produktion, senkt die Ausschussraten und sichert eine stärkere Position im wettbewerbsintensiven Markt für recycelte Kunststoffe. Wenn Sie mit schlechter Schmelzqualität oder übermäßigen Hohlräumen zu kämpfen haben, ist es an der Zeit, Ihren aktuellen Aufbau zu bewerten und sich mit Branchenexperten zu beraten, um die genaue Konfiguration zu finden, die Ihre Materialien erfordern.
Für Standard-Recyclingmaterialien mit mäßigem Feuchtigkeitsgehalt ist ein Verhältnis von 30:1 bis 32:1 sehr typisch. Wenn das Material jedoch stark bedruckt oder oxidiert ist oder einen hohen Feuchtigkeitsgehalt aufweist, der eine doppelte Vakuumbelüftung erforderlich macht, wird ein Verhältnis von 36:1 oder höher dringend empfohlen, um eine ordnungsgemäße Entgasung sicherzustellen.
Im Allgemeinen nein. Die Grundgeometrie wird durch die physische Länge des Stahlzylinders und der Schnecke der Maschine festgelegt. Sie wird außerdem durch die konstruktive Leistungsfähigkeit von Getriebe und Antriebsmotor begrenzt. Für eine Aufrüstung ist der Kauf einer völlig neuen Zylinder- und Schneckenbaugruppe erforderlich, was bei älteren Maschinenrahmen physisch oder wirtschaftlich kaum machbar ist.
Ein kurzer Zylinder bietet einfach nicht genügend Platz entlang des Schneckenprofils, um eine ordnungsgemäße Dekompressionszone zu schaffen. Wenn Sie versuchen, Gase zu entlüften, ohne dass die Länge ausreichend ist, um die Schmelze drucklos zu machen und sie dann wieder unter Druck zu setzen, strömt das geschmolzene Polymer aus und verstopft die Entlüftungsöffnung. Alternativ bleiben Gase in der Schmelze eingeschlossen, was zu hohlen und spröden Pellets führt.
Nicht immer. Während eine größere Länge die Misch- und Entgasungsfähigkeiten erheblich verbessert, kann eine zu große Länge zu einer übermäßigen Scherung führen. Dadurch entsteht zu viel innere Reibung, wodurch die Molekularstruktur des Kunststoffs beeinträchtigt wird. Darüber hinaus erhöht eine unnötig lange Schnecke unnötig den Energieverbrauch und beschleunigt den Maschinenverschleiß.
Zu den sichtbaren Anzeichen gehören häufige Überschwemmungen der Entlüftungsöffnungen, ungleichmäßige Pelletdichte, Schaumbildung und nicht geschmolzene Partikel im Endprodukt. Wenn Sie Ihre Zufuhrgeschwindigkeit ständig verlangsamen oder die Zylindertemperaturen drastisch erhöhen müssen, um eine anständige Schmelze zu erhalten, fehlt Ihrer Maschine wahrscheinlich die erforderliche Verweilzeit und der Dekompressionsraum für Ihr spezifisches Ausgangsmaterial.
Ja, bis zu einem gewissen Grad. Ein längerer Lauf erfordert mehr Heizbänder und einen stärkeren Antriebsmotor, um das erhöhte Drehmoment zu überwinden. Da jedoch eine richtig dimensionierte Schnecke das Material durch mechanische Scherung effizienter schmilzt als sich ausschließlich auf externe elektrische Wärme zu verlassen, sind die Gesamtenergiekosten pro Kilogramm hochwertiger Pellets oft wirtschaftlicher als der ineffiziente Betrieb einer kurzen Maschine.


