
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-13 Herkunft:Powered


Wenn Sie den Boden einer Recyclinganlage betreten, werden Sie wahrscheinlich hören, wie sich der Extrudermotor anstrengt. Der Lauf ist heiß, aber der Düsenkopf spuckt eine stotternde Masse verformter Pellets aus. In den meisten Fällen ist nicht das Heizelement oder ein defekter Düsenkopf die Ursache. Die Ursache liegt direkt am Einfüllstutzen. Die Art der Beschickung Ihrer Ausrüstung bestimmt vollständig die thermodynamische Stabilität des gesamten Extrusionsprozesses.
Globale Vorgaben für einen höheren Post-Consumer-Recyclinganteil in Verpackungen haben die Anforderungen an die Ausrüstung in der gesamten Branche grundlegend verändert. Endkäufer verlangen jetzt Harze in nahezu reiner Qualität mit strengen Schmelzindextoleranzen. Um dies zu erreichen, ist die Aufrechterhaltung eines einwandfreien, kontinuierlichen Materialflusses nicht mehr nur eine betriebliche Modernisierung. Es ist eine absolute Grundvoraussetzung dafür, dass moderne Recyclinganlagen wettbewerbsfähig bleiben. Eine schlechte Materialaufnahme führt zu frustrierenden Staus, starker thermischer Zersetzung und zerstörten Kunststoffpellets. Dieser betriebliche Engpass kostet die Anlagen wertvolle Produktionszeit und verschwendet Tausende von Dollar an elektrischer Energie. In diesem umfassenden technischen Leitfaden erläutern wir genau, wie Material zugeführt werden muss, um den Durchsatz zu maximieren und eine schnelle Kapitalrendite sicherzustellen.
Bei der Leistungsbeurteilung konzentrieren sich Bediener häufig stark auf die Heizzonen des Extruders. Felddaten von gewerblichen Recyclinganlagen sprechen eine andere Sprache. Die überwiegende Mehrheit der Prozessinstabilitäten entsteht direkt am Trichter. Die volumetrische Konsistenz, mit der das Material eingebracht wird, bestimmt grundsätzlich die strukturelle Integrität des Endprodukts.
Die Kunststoffextrusion ist von Natur aus ein kontinuierlicher thermodynamischer Prozess. Um die Innentemperatur und den Schmelzedruck konstant zu halten, ist ein stetiger, ununterbrochener Materialfluss erforderlich. Wenn die Zufuhrrate unvorhersehbar schwankt, ändert sich das Kunststoffvolumen im Extruderzylinder.
Wenn dem Fass vorübergehend Material fehlt, wird der vorhandene Kunststoff einer längeren Scherhitze ausgesetzt. Diese längere Einwirkung führt zu einem starken thermischen Abbau, der zum Aufbrechen der Polymerketten führt und zu Vergilbung oder Brennen führt. Im Gegensatz dazu führt ein plötzlicher Materialschub zu einem schnellen Anstieg des Innendrucks. Dadurch werden schlecht plastifizierte und ungeschmolzene Partikel direkt durch den Siebwechsler gedrückt. Durch die Aufrechterhaltung eines kontinuierlichen Flusses wird sichergestellt, dass das thermodynamische Gleichgewicht im Inneren des Fasses vollkommen stabil bleibt und gleichmäßige Premium-Pellets entstehen.
Eine falsche Zuführung wirkt sich direkt auf die mechanische Lebensdauer Ihrer gesamten Produktionslinie aus. Durch Überdosierung werden der Extrudermotor und die Schneckenwelle mechanisch stark beansprucht. Wenn zu viel kalter, fester Kunststoff in einen begrenzten Raum gepresst wird, verbraucht der Motor zu viel Strom, nur um seine Drehzahl aufrechtzuerhalten. Mit der Zeit führt diese ständige Belastung unweigerlich zu einem vorzeitigen Motorausfall, Getriebeschäden oder sogar zu einem katastrophalen Schraubenbruch.
Eine Unterfütterung ist zwar weniger mechanisch zerstörerisch, aber ebenso schädlich für die Produktionsökonomie. Dadurch bleiben die Schneckengänge teilweise leer, was die Durchsatzkapazität drastisch reduziert und teure elektrische Energie verschwendet. Die Erstellung geeigneter Fütterungsprotokolle dient als erste Verteidigungslinie gegen mechanischen Verschleiß und ineffizienten Stromverbrauch.
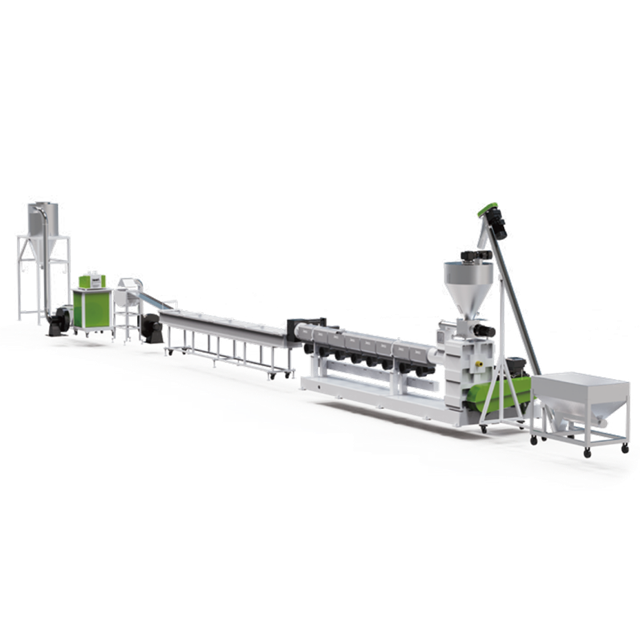
Ein weit verbreitetes betriebliches Missverständnis besteht darin, dass ein einfacher Extruder Rohabfälle direkt aus dem Sammelbehälter verarbeiten kann. Die physikalischen Eigenschaften des Inputmaterials – insbesondere seine Schüttdichte, Größe und Sauberkeit – müssen standardisiert werden, bevor es den Trichter erreicht.
Roher Plastikmüll kommt in sehr unregelmäßigen Formen an. Der Umgang mit sperrigen HDPE-Fässern in einer Minute und dicken spritzgegossenen Klumpen in der nächsten macht eine direkte Beschickung physikalisch unmöglich. Das Material muss zunächst einer rigorosen Zerkleinerung unterzogen werden.
Es ist zwingend erforderlich , den Rohabfall durch einen Mehrzweck-Kunststoff-Einwellenzerkleinerer mit hohem Drehmoment zu leiten . Die mit einem robusten hydraulischen Schubsystem und V-ausgerichteten Rotorblättern ausgestatteten Geräte zerkleinern sperrige Gegenstände effektiv in gleichmäßige Flocken. Eine einheitliche Größe ist die absolute Voraussetzung für eine gleichmäßige Fütterung. Wenn Kunststoffflocken eine einheitliche Geometrie und Schüttdichte aufweisen, fließen sie vorhersehbar durch Trichter und Förderschnecken. Ohne diesen entscheidenden Schritt der Größenreduzierung kommt es beim Bediener ständig zu Verstopfungen am Einfüllstutzen.
Eine Größenreduzierung allein reicht nicht aus. Das Material muss völlig frei von Verunreinigungen sein. Post-Consumer-Kunststoffe sind häufig mit Schmutz, Schleifsand, Chemikalienresten und Papieretiketten bedeckt.
Durch die Zufuhr von ungewaschenem Kunststoff gelangen abrasive Verunreinigungen, die die Schneckengänge schnell zerstören und den Schmelzefilter verstopfen. Dies zwingt die Betreiber dazu, die Produktion ständig zu unterbrechen, um Siebe auszutauschen, was die Effizienz völlig beeinträchtigt. Die Verarbeitung der zerkleinerten Flocken durch eine Recycling-Wäschelinie aus starrem Kunststoff löst dieses Problem. Durch den Einsatz von Hochgeschwindigkeits-Reibscheiben und Sink-Schwimm-Trenntanks wird sichergestellt, dass nur sauberes, reines Polymer in das Zuführsystem gelangt. Hochleistungs-Zentrifugaltrockner in diesen Linien senken zudem den Feuchtigkeitsgehalt auf unter ein Prozent, schonen so die Maschinen und erhalten den Marktwert Ihrer Pellets.
Anlagenmanager müssen sich je nach angestrebtem Durchsatz, Arbeitskosten und verfügbarem Kapitalaufwand zwischen manuellen und automatisierten Zuführeinrichtungen entscheiden. Beide Methoden verfügen über unterschiedliche Betriebsprofile.
Bei einer manuellen Einrichtung heben und entleeren Bodenbediener Säcke mit vorbereiteten Kunststoffflocken in einen durch Schwerkraft gespeisten Trichter, der direkt über dem Extruder montiert ist. Diese Methode ist ausschließlich sehr kleinen Betrieben vorbehalten, die weniger als 100 Kilogramm pro Stunde verarbeiten, oder Laborumgebungen, in denen Chargentests durchgeführt werden. Die manuelle Fütterung ist äußerst arbeitsintensiv und von Natur aus inkonsistent. Es hängt vollständig vom Tempo des Bedieners ab, was oft zu einem frustrierenden Kreislauf führt, bei dem der Behälter überfüllt und dann leer läuft.
Automatisierte Systeme nutzen elektromechanische Maschinen, um den Kunststofffluss ohne ständiges menschliches Eingreifen zu regulieren. Sie eignen sich am besten für gewerbliche Betriebe, die eine kontinuierliche Produktion und einen geringeren Arbeitsaufwand anstreben. Durch die Eliminierung menschlicher Fehler bieten automatisierte Anlagen mit Frequenzumrichtern die präzise Volumenkontrolle, die zur Maximierung der Leistung moderner Recyclinglinien erforderlich ist.
Um eine maximale Betriebseffizienz zu erreichen, muss der automatische Zuführmechanismus perfekt auf die spezifische Art des zu verarbeitenden Kunststoffs abgestimmt sein. Schwere, starre Flocken verhalten sich ganz anders als leichte, zu statischer Aufladung neigende Folien.
Bandförderer sind die branchenübliche Wahl für den Transport schwerer Hartkunststoffe vom Lagersilo zum Haupttrichter. Zerkleinerte Flaschen, PVC-Rohre und Spritzgussteile fließen problemlos auf diesen Anlagen. Förderer sind außergewöhnlich zuverlässig und in der Lage, große Materialmengen über große Entfernungen zu transportieren. Aus Gründen der Betriebssicherheit sind sie häufig mit Inline-Metalldetektoren ausgestattet. Wenn zwischen den Kunststoffflocken ein verirrter Bolzen erkannt wird, stoppt das Förderband automatisch und verhindert so eine katastrophale Beschädigung der Schnecke.
Schneckenförderer verwenden eine rotierende Spiralschnecke, die in einem Rohr untergebracht ist, um Material in den Einfüllschacht zu befördern. Sie werden im Allgemeinen in volumetrische Systeme zur Messung des Volumens und gravimetrische Systeme zur Messung des genauen Gewichts eingeteilt. Diese Dosierer sind ideal für Materialien mit uneinheitlicher Schüttdichte. Durch die mechanische Wirkung der rotierenden Schnecke wird das Material aktiv und kontrolliert nach unten gezogen. Diese aktive Zugkraft ist entscheidend für die Vermeidung von Brückenbildung, einem häufigen Problem, bei dem leichte Flocken ineinandergreifen und einen festen Bogen über der Einfüllöffnung bilden.
Beim Recycling sauberer, trockener und ungeschnittener Kunststofffolienrollen kann die Zerkleinerungsphase manchmal durch den Einsatz von Andruckwalzen umgangen werden. Schwere motorisierte Rollen greifen die Endlosfolie fest und ziehen sie direkt in die Einzugszone. Die Geschwindigkeit der Andruckwalzen wird elektronisch mit der Geschwindigkeit der Extruderschnecke synchronisiert. Dadurch wird die Spannung konstant gehalten und eine vollkommen konstante Vorschubgeschwindigkeit gewährleistet, was es zu einer unglaublich energieeffizienten Methode für die kontinuierliche industrielle Stretchfolie macht.
Leichte, flauschige Materialien wie LDPE-Agrarfolien oder PP-Gewebebeutel weisen eine extrem niedrige Schüttdichte auf. Sie neigen dazu, zu schweben und Luft einzuschließen, was es bekanntermaßen schwierig macht, sie über Standard-Schwerkrafttrichter zu füttern. Moderne Geräte lösen dieses Problem, indem sie einen Schneidverdichter direkt in die Zuführsequenz integrieren. Der Verdichter verwendet rotierende Hochgeschwindigkeitsmesser, um den Kunststoff durch Scherhitze zu zerkleinern und teilweise zu schwereren Popcorn-ähnlichen Körnchen zu verdichten. Die Zentrifugalkraft drückt dieses verdichtete Material dann heftig direkt in die Extruderschnecke, wodurch die Durchsatzkapazität drastisch erhöht wird.
Die betriebliche Effizienz einer Recyclinganlage hängt stark von der Synchronisierung zwischen Materialeingang und Extrusionsausgang ab. Der Zufuhrmechanismus ist die Hauptvariable, die die thermodynamische Stabilität des gesamten Prozesses bestimmt.
Sobald das Material erfolgreich in den Hals eingeführt wurde, befördert es die rotierende Schnecke durch den beheizten Zylinder nach vorne. Die Kombination aus externen Heizbändern und interner Scherreibung schmilzt die festen Flocken zu einer viskosen Flüssigkeit.
Die Ausführung bestimmt den Erfolg jedes weiteren Schritts in der Kunststoffgranuliermaschine . Bei gleichmäßiger Zuführung fließt die Schmelze gleichmäßig durch das Fass. High-End-Maschinen nutzen optimierte Längen-Durchmesser-Verhältnisse und eine Doppelzonen-Vakuumentgasung, um Feuchtigkeit und flüchtige Gase effektiv abzusaugen. Die saubere Schmelze wird dann durch einen Hochdruck-Siebwechsler gedrückt, bevor sie in gleichmäßige Pellets geschnitten wird. Eine ungleichmäßige Zufuhr unterbricht den gesamten Transport und führt zu unvollständigem Schmelzen, schlechter Entgasung und spröden Pellets.
Polyolefine wie Polypropylen und Polyethylen machen einen großen Prozentsatz des weltweiten Kunststoffmülls aus. Die Verarbeitung zerkleinerter starrer Flocken aus Batteriegehäusen oder Kunststoffpaletten stellt besondere Anforderungen an das Drehmoment.
Der Betrieb einer speziellen JWL-Einstufen-PP-PE-Pelletierungslinie für starren Kunststoff erfordert eine robuste Zuführkonfiguration. Diese Linien sind speziell für starres Mahlgut konzipiert und verfügen über Getriebe mit hohem Drehmoment. Wenn starre Flocken ungleichmäßig zugeführt werden, führen die daraus resultierenden Druckschwankungen dazu, dass der Planschneider ungleichmäßige Pelletgrößen produziert. Ein präzise kalibriertes Schneckenzuführsystem stellt sicher, dass das Fass vollständig verpackt bleibt und maximiert so die strukturelle Integrität und Schüttdichte des fertig verpackten Produkts.
Selbst mit robuster Ausrüstung kann es beim Bediener zu Störungen des Materialflusses kommen. Die schnelle Diagnose und Lösung dieser Zufuhrprobleme ist für die Minimierung von Ausfallzeiten von entscheidender Bedeutung.
Eine Brückenbildung im Trichter entsteht, wenn sich feste Kunststoffpartikel an den Wänden festsetzen und an der engsten Stelle einen strukturellen Bogen bilden. Der Maschine fehlt der Input völlig. Um den Bogen zu brechen, ist ein mechanischer Eingriff erforderlich. Durch den Einbau rotierender Rührwerke im Trichter bleibt das Material ständig in Bewegung. Für eine dauerhafte Fixierung sorgt die Aufrüstung auf einen motorisierten Schneckenförderer dafür, dass das Material aktiv nach unten gezogen wird.
Der Druckstoß äußert sich in einer pulsierenden Schwankung des Ausstoßes des geschmolzenen Kunststoffs am Düsenkopf. Die Maschine spuckt den Kunststoff in ungleichmäßigen Stößen aus, was ein gleichmäßiges Pelletschneiden unmöglich macht. Pumpen sind fast immer eine direkte Folge einer Diskrepanz zwischen der Vorschubgeschwindigkeit und der Hauptschneckengeschwindigkeit. Bediener müssen Wechselrichtersteuerungen verwenden, um die Geschwindigkeit des Förderbandes oder der Schneckenzuführung so einzustellen, dass sie perfekt mit der Verbrauchsrate des Extruders übereinstimmt.
Das Einbringen von nassem Material in ein erhitztes Fass führt dazu, dass Restfeuchtigkeit schnell zu Dampf verdampft. Diese plötzliche Gasausdehnung erzeugt einen Gegendruck, der die Zufuhrgeschwindigkeit unterbricht und das Material zurück in den Trichter drückt. Zuführsysteme können nasses Plastik nicht fixieren. Betreiber müssen sicherstellen, dass die mechanischen Zentrifugaltrockner in der vorgeschalteten Waschlinie mit optimaler Leistung arbeiten, um den Feuchtigkeitsgehalt unter strengen Grenzwerten zu halten.
Die Auswahl des geeigneten Zuführmechanismus ist eine wichtige Investitionsentscheidung. Ein nicht aufeinander abgestimmtes Zufuhrsystem führt selbst beim fortschrittlichsten Pelletierer zu Engpässen.
Die physikalische Geometrie Ihres Zielkunststoffs bestimmt Ihre Technologie. Wenn Ihre Anlage hauptsächlich starre zerkleinerte Flaschen oder ABS-Computergehäuse verarbeitet, fließen diese schweren Flocken leicht. Ein Standard-Förderband, das in einen Schwerkrafttrichter einspeist, ist äußerst effektiv. Wenn Ihr Geschäftsmodell jedoch auf weichen Agrarfolien oder gewebten Säcken basiert, ist die Investition in ein Zwangsverdichtersystem unbedingt erforderlich, um profitable Durchsatzraten zu erzielen.
Bewerten Sie Ihr Budget und Ihre langfristigen Betriebskosten. Manuelle Einfülltrichter stellen den geringsten Anfangsinvestitionsaufwand dar, bergen jedoch hohe langfristige Arbeitskosten. Automatisierte Zuführsysteme erfordern eine höhere Vorabinvestition, aber die daraus resultierenden Arbeitseinsparungen, der geringere Maschinenverschleiß und die erhöhte Pelletproduktion führen in der Regel innerhalb des ersten Jahres zu einer positiven Kapitalrendite.
Schließlich muss der physische Fußabdruck strategisch berücksichtigt werden. Bandförderer benötigen viel Platz auf dem Boden, um die erforderliche allmähliche Neigung zu erreichen, um die Oberseite des Extruders zu erreichen. Wenn der Platzbedarf stark begrenzt ist, sollten Einrichtungen vertikale Spiralförderschnecken verwenden, um das Material anzuheben, ohne wertvollen horizontalen Platz in Anspruch zu nehmen.
Die richtige Zuführung bestimmt den ultimativen Erfolg Ihrer Recycling-Leistung. Dabei geht es nicht nur darum, Abfall in einen Trichter zu werfen. Es erfordert eine präzise Materialvorbereitung und die richtige mechanische Zuführungsmethode, die auf Ihr spezifisches Polymer abgestimmt ist.
Indem Sie Ihre Materialien vorher gründlich zerkleinern und waschen, verhindern Sie kostspielige Maschinenstillstände und schützen Ihre Kernextrusionsausrüstung. Die Einrichtung einer konsistenten, automatisierten Zufuhrrate verbessert direkt die Qualität Ihrer recycelten Pellets. Gleichmäßige Pellets mit hoher Dichte bedeuten einen höheren Marktwert und eine höhere Rentabilität für Ihre Recyclinganlage. Nehmen Sie sich die Zeit, Ihre Materialtypen und Anlagenlayouts zu bewerten und integrieren Sie die richtigen automatisierten Systeme, um Ihre Produktionsstandards noch heute zu erhöhen. Wenn Sie fachkundige Beratung zur Dimensionierung der perfekten Zerkleinerungs-, Wasch- und Pelletierungsausrüstung für Ihre spezifische Anwendung benötigen, erkunden Sie die Speziallösungen von Jwell Recycling.
Nein, es wird dringend davon abgeraten, ungewaschenen Kunststoff in einen Extruder einzuspeisen. Ungewaschener Kunststoff enthält abrasiven Schmutz, Sand, Öle und chemische Rückstände. Diese Verunreinigungen verschleißen die Extruderschnecke und den Zylinder schnell, verstopfen wiederholt die Schmelzefilter und zerstören letztendlich die strukturelle Integrität der fertigen Pellets. Vor der Fütterung ist ein umfassender Wasch- und Trocknungsprozess unerlässlich.
Ja, in den allermeisten Fällen. Sofern Sie keine hochspezialisierte Maschine verwenden, die mit einem leistungsstarken integrierten Kompaktor ausgestattet ist, der speziell für ganze Folien entwickelt wurde, müssen starre Kunststoffe und sperrige Gegenstände verkleinert werden. Ein Schredder verarbeitet Abfälle zu gleichmäßigen Flocken, was eine Grundvoraussetzung für die Aufrechterhaltung einer gleichmäßigen und vorhersehbaren Zufuhrrate in den Extruder ist.
Die Schwerkraftzuführung beruht ausschließlich auf dem natürlichen Gewicht und der hohen Schüttdichte der schweren, starren Kunststoffflocken, die nach unten in den Einfüllschacht der Maschine fallen. Es ist einfach, aber für leichte Materialien höchst wirkungslos. Bei der Zwangsbeschickung werden mechanische Komponenten wie rotierende Schneckenschnecken oder verdichtende Verdichter eingesetzt, um leichte, flockige oder zu statischer Aufladung neigende Kunststoffe aktiv in den Extruder zu drücken und sicherzustellen, dass die Schnecke vollständig gepackt bleibt.
Die Schüttdichte bestimmt, wie viel tatsächliche Polymermasse pro Umdrehung der Förderschnecke in den Extruder gelangt. Materialien mit geringer Schüttdichte, wie z. B. Filmflocken, nehmen viel Volumen ein, haben aber nur ein sehr geringes Gewicht, was zu Unterfütterung und geringem Durchsatz führt. Materialien mit hoher Schüttdichte, wie starres Mahlgut, werden effizient zugeführt und dichten das Fass dicht ab, was zu höheren Produktionsraten und einem stabileren Schmelzedruck führt.
Ein Frequenzumrichter steuert die Drehzahl des Elektromotors des Zuführmechanismus, beispielsweise eines Förderers oder einer Schnecke. Durch den Einsatz eines VFD können Bediener die Drehzahl des Zuführers präzise einstellen, um sie perfekt an die Aufnahmekapazität der Hauptextruderschnecke anzupassen. Diese elektronische Synchronisierung verhindert sowohl Über- als auch Unterzufuhr, eliminiert Druckstöße und sorgt für eine kontinuierliche, stabile Ausgabe.


