
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-05 Herkunft:Powered


Weltweit häuft sich der Plastikmüll in erschreckendem Tempo an. Der Übergang zu einer nachhaltigen Kreislaufwirtschaft ist nicht länger nur eine Option. Es ist ein absolutes Umweltgebot. Mechanisches Recycling ist die praktischste und skalierbarste Lösung für diese eskalierende Krise. Die Umwandlung von ausrangierten Polymeren in wertvolle Rohstoffe für die Fertigung erfordert jedoch mehr als nur guten Willen. Es erfordert robuste Maschinen in Industriequalität. Anlagenmanager und Investoren müssen die genauen physikalischen Prozesse verstehen. Darüber hinaus ist die Auswahl der spezifischen Ausrüstung, die für einen hochprofitablen und umweltfreundlichen Betrieb erforderlich ist, der Unterschied zwischen einer florierenden Anlage und einem kostspieligen Scheitern.
Die traditionelle lineare Wirtschaft basiert auf einem fehlerhaften Nehmen-Herstellen-Entsorgen-Modell. Rohe fossile Brennstoffe werden gefördert, zu Konsumgütern verarbeitet, kurzzeitig genutzt und schließlich auf Mülldeponien oder in Meeresökosystemen entsorgt. Die Kreislaufwirtschaft durchbricht dieses Paradigma grundlegend. Es priorisiert drei Grundprinzipien: Reduzieren, Wiederverwenden und Recyceln. Innerhalb dieses regenerativen Rahmens werden weggeworfene Polymere nicht länger als Wegwerfmüll betrachtet. Stattdessen werden sie als kontinuierliche, äußerst wertvolle Ressource behandelt.
Mechanisches Recycling ist der Haupttreiber dieses Kreislaufmodells. Im Gegensatz zur chemischen Verarbeitung, bei der extreme Hitze und giftige Lösungsmittel eingesetzt werden, um Materialien in ihre ursprünglichen molekularen Monomere zu zerlegen, wird der Abfall beim mechanischen Ansatz physikalisch verarbeitet. Durch eine systematische Abfolge von Sortieren, Zerkleinern, Waschen und Schmelzen wird das Material wiederverwendet, ohne seine zugrunde liegende chemische Struktur zu verändern. Da die energieintensive Depolymerisationsphase umgangen wird, bleibt diese physikalische Methode die energieeffizienteste und wirtschaftlichste Methode für den Umgang mit riesigen Mengen an Post-Consumer-Abfällen.
Der globale Wandel hin zu einer Kreislaufwirtschaft wird derzeit stark von gesetzlichen Vorgaben und unternehmerischen Nachhaltigkeitszielen vorangetrieben. Die laufenden Verhandlungen zum Kunststoffvertrag der Vereinten Nationen und regionale Richtlinien zwingen große Verbrauchermarken dazu, Mindestmengen an Post-Consumer-Harz in ihre Verpackungen aufzunehmen. Dieser starke regulatorische Druck hat die Preisgestaltung für hochwertiges Recyclingkunststoff effektiv von den volatilen Märkten für petrochemische Neuware entkoppelt. Hochwertiges Recyclingharz ist nicht mehr nur eine günstige Alternative zu Neukunststoff. Es handelt sich um ein Premiumprodukt. Daher verzeichnen Anlagen, die in der Lage sind, dauerhaft hochreine, geruchsfreie Pellets herzustellen, eine beispiellose Nachfrage. Diese Dynamik verwandelt die traditionelle Abfallwirtschaft in eine äußerst lukrative Rohstofflieferkette.
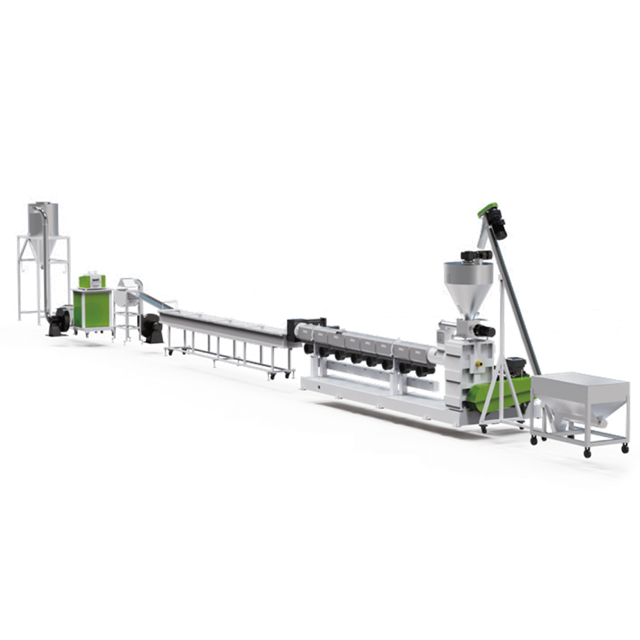
Die Umwandlung hochkontaminierter Post-Consumer-Abfälle in wertvolle Rohstoffe ist keine einfache Aufgabe. Es erfordert einen systematischen, mehrstufigen physikalischen Prozess. Jede Phase ist auf spezielle Hochleistungsgeräte angewiesen, die für hohe Durchsätze unter Einhaltung einer strengen Qualitätskontrolle ausgelegt sind. Ein Engpass oder Ausfall in einer einzelnen Phase beeinträchtigt die gesamte Produktionslinie.
Der Rekultivierungsprozess beginnt mit einer strengen Materialtrennung. Gemischte Abfälle kommen in der Regel in riesigen, komprimierten Ballen in den Anlagen an und enthalten oft eine chaotische Materialmischung. Verschiedene Harze, darunter PET, hochdichtes Polyethylen und Polypropylen, weisen unterschiedliche Schmelzpunkte und molekulare Verhaltensweisen auf. Daher können sie nicht gemeinsam verarbeitet werden. Die Anlagen nutzen optische Nahinfrarot-Sortiertechnologie, Luftklassierer und manuelle Qualitätskontrolllinien, um Artikel sorgfältig nach Polymertyp und Farbe zu trennen. Eine genaue Sortierung bildet die entscheidende Grundlage für eine hochreine Weiterverarbeitung.
Nach der ordnungsgemäßen Sortierung müssen große Gegenstände in handliche Teile zerlegt werden. Dazu gehören dicke Industrierohre, Autostoßstangen und verwickelte Agrarfolien. Diese schwere Aufgabe erfordert einen robusten Kunststoff-Recycling-Schredder . Einwellenzerkleinerer in Industriequalität arbeiten mit Rotoren mit hohem Drehmoment und niedriger Drehzahl. Sie sind typischerweise mit langlebigen D2- oder SKD-11-Schneidklingen ausgestattet, die in einer optimierten V-förmigen Anordnung angeordnet sind. Diese Maschinen verwenden hydraulische Schieber, um einen konstanten Vorschub gegen den Rotor aufrechtzuerhalten und sperrige Gegenstände in gleichmäßige Flocken zu schneiden. Eine konsequente Größenreduzierung ist von entscheidender Bedeutung. Dadurch wird die Oberfläche des Materials exponentiell vergrößert, wodurch die anschließenden Dekontaminations- und Schmelzphasen deutlich effizienter werden.
Post-Consumer-Streams sind bekanntermaßen schmutzig. Sie sind stark mit organischen Rückständen, Papieretiketten, chemischen Klebstoffen und Schleifsand verunreinigt. Wenn diese Verunreinigungen in die Schmelzphase gelangen, führen sie zu einer katastrophalen Verschlechterung des Endprodukts. Um dem entgegenzuwirken, setzen die Einrichtungen fortschrittliche Waschsysteme ein. Beispielsweise wird häufig eine umfassende PET-Flaschen-Recycling-Waschanlage eingesetzt, um eine Reinheit in Lebensmittelqualität zu erreichen. Diese miteinander verbundenen Systeme verwenden Hochgeschwindigkeits-Reibscheiben, die mit über 1000 U/min laufen, um Oberflächenschmutz zu entfernen. Auf 85 Grad Celsius erhitzte und mit ätzenden Lösungen angereicherte Thermaltanks lösen hartnäckige Kleber. Schließlich isolieren Schwimm-Sink-Trenntanks das Zielpolymer von schwereren oder leichteren Verunreinigungen.
Nach der intensiven Waschphase behalten die Flocken viel Feuchtigkeit. Bei der Verarbeitung von nassem Material in einem Extruder kommt es zur Hydrolyse. Hierbei handelt es sich um eine zerstörerische chemische Reaktion, die Polymerketten durchtrennt und die strukturelle Integrität des Endprodukts erheblich schwächt. Folglich müssen die nassen Flocken Hochgeschwindigkeits-Zentrifugaltrockner und thermische Trocknungssysteme durchlaufen. Dieser entscheidende Schritt reduziert den Feuchtigkeitsgehalt auf unter 1 Prozent. Bei hochempfindlichen Materialien wie PET muss die Feuchtigkeit unter 0,5 Prozent gesenkt werden, bevor das Material in die letzte Extrusionsstufe gelangen kann.
Während das Material durch Zerkleinern und Waschen ausreichend vorbereitet wird, ist es die Extrusions- und Pelletierungsphase, die den Kreislauf in der Kreislaufwirtschaft wirklich schließt. die Als entscheidende Brücke fungiert Es wandelt verarbeitete Rohabfälle in einen standardisierten Produktionsrohstoff um. Kunststoffgranuliermaschine .
Der Vorgang beginnt, wenn saubere, ultratrockene Flocken in den Trichter der Maschine gegeben werden. Tief im Inneren des erhitzten Zylinders erzeugt eine präzise konstruierte rotierende Schraube eine enorme mechanische Scherung und Reibung. Dadurch werden die Flocken sanft zu einer homogenen, viskosen Flüssigkeit geschmolzen. Moderne Extrusionsanlagen sind mit fortschrittlichen Doppelvakuum-Entgasungszonen ausgestattet. Während das Polymer durch das Fass fließt, entfernen diese leistungsstarken Entlüftungsöffnungen auf aggressive Weise eingeschlossene Feuchtigkeit, flüchtige organische Verbindungen und Restgerüche aus der Schmelze.
Bevor die geschmolzene Flüssigkeit das System verlässt, wird sie durch einen kontinuierlich arbeitenden hydraulischen Siebwechsler gedrückt. Diese hochpräzise Mikrofiltrationseinheit fängt ungebandete Partikel, winzige Metallfragmente und restliche Papierfasern ein, ohne die Produktion zu unterbrechen. Schließlich wird die gereinigte Schmelze durch einen Düsenkopf gedrückt und in gleichmäßige Pellets geschnitten, typischerweise unter Verwendung eines Unterwasser- oder Wasserring-Schneidemechanismus.
Die physikalische Gleichmäßigkeit dieser resultierenden Pellets ist unbedingt erforderlich. Nachgeschaltete Hersteller kalibrieren ihre teuren Spritzgussmaschinen auf bestimmte Schüttdichten und Schmelzindexe. Gezackte, unregelmäßige Flocken können nicht gleichmäßig in kommerzielle Produktionsanlagen gelangen. Dies führt unweigerlich zu strukturellen Mängeln in den Endverbrauchsprodukten. Durch die Umwandlung chaotischer Abfälle in standardisierte Pellets stellt diese Maschine sicher, dass recycelte Harze Neumaterialien in anspruchsvollen High-End-Anwendungen nahtlos ersetzen können.
Abfallströme sind sehr vielfältig. Die mechanischen Eigenschaften einer flexiblen Einkaufstüte unterscheiden sich erheblich von denen einer starren Waschmittelflasche. Folglich können sich Werksleiter nicht auf einen einheitlichen Ansatz verlassen. Sie müssen spezielle Geräte einsetzen, die auf die einzigartigen rheologischen Eigenschaften ihres Zielrohstoffs zugeschnitten sind.
Starre Materialien, darunter Flaschen aus hochdichtem Polyethylen, Batteriegehäuse aus Polypropylen und dicke PVC-Rohre, stellen besondere Herausforderungen bei der Verarbeitung dar. Diese Polymere sind dicht, hart und erfordern zum Plastifizieren eine aggressive mechanische Kraft. Unter diesen Bedingungen kommt es bei Standardextrudern zum Stillstand oder zu schnellem Schneckenverschleiß. Eine spezielle Pelletierungslinie für starre Kunststoffe wurde speziell für die Bewältigung dieser Materialien mit hoher Dichte entwickelt. Solche Systeme verfügen über robuste Einschneckenextruder mit speziellen Schneckengeometrien, die häufig ein für hohe Scherkräfte optimiertes Verhältnis von Länge zu Durchmesser nutzen. Darüber hinaus sind die Schneidmechanismen stark verstärkt, um die zähe, viskose Schmelze zu durchtrennen. Dadurch wird eine stabile Ausgabe gewährleistet, ohne dass es zu übermäßigem Verschleiß der internen Komponenten der Maschine kommt.
Umgekehrt benötigen Einrichtungen, die stark verunreinigte oder stark bedruckte Materialien verarbeiten, häufig zweistufige oder Mutter-Baby-Granulierlinien. Beispiele hierfür sind landwirtschaftliche Mulchfolien oder flexible Post-Consumer-Verpackungen. Im Gegensatz zu herkömmlichen einstufigen Aufbauten nutzen diese Linien zwei aufeinanderfolgende Extruder. Der Primärextruder schmilzt das Material und führt eine anfängliche Filtration und Entgasung durch. Die Sekundäreinheit verfeinert die Schmelze und führt eine feinere Sekundärfiltration durch. Diese Zwei-Prozess-Methodik gewährleistet, dass auch stark zersetzte Kunststoffe wiederverwertet und in Premium-Granulat umgewandelt werden können.
Um die starken Unterschiede bei den Ausrüstungsanforderungen zu veranschaulichen, betrachten Sie die folgende Vergleichsmatrix:
| Verarbeitungsanforderung: | Harte Kunststoffe wie HDPE, PP, | flexible Kunststoffe wie LDPE-Folien |
|---|---|---|
| Vorverarbeitung | Hochleistungs-Zerkleinerung und -Zerkleinerung | Agglomeration oder Verdichtung |
| Fütterungsmechanismus | Standardmäßige gravimetrische oder volumetrische Dosierer | Zwangsförderer oder Schneidverdichter |
| Schraubendesign | Optimiert für hohe Scherung und Dichte | Optimiert für Materialien mit geringer Schüttdichte |
| Filtrationsbedarf | Je nach Quelle Standard bis hoch | Aufgrund der Oberflächenverunreinigung extrem hoch |
Obwohl dieser Recyclingweg nach wie vor der praktikabelste Weg zur Nachhaltigkeit ist, stoßen Anlagenbetreiber häufig auf erhebliche technische Hürden. Die Verarbeitung unvorhersehbarer Post-Consumer-Abfälle bringt Variablen mit sich, die das Endergebnis leicht beeinträchtigen können, wenn sie nicht präzise gehandhabt werden. Glücklicherweise hat sich die moderne Technik weiterentwickelt, um diese spezifischen Engpässe zu beseitigen.
Die größte Herausforderung in der Branche ist die Kontamination. Materialien kommen oft gemischt mit verrottenden organischen Rückständen, klebrigen Klebstoffen und widersprüchlichen Polymertypen an. Wenn diese Verunreinigungen die Extrusionsphase durchbrechen, lösen sie Gaseinschlüsse, starke Verfärbungen und Strukturschwächen im Endprodukt aus. Darüber hinaus erzeugen eingeschlossene organische Stoffe üble Gerüche, wodurch das recycelte Harz für Verbraucherverpackungen unbrauchbar wird.
Um dem entgegenzuwirken, werden vor dem Schmelzen fortschrittliche Dekontaminationsprotokolle strikt durchgesetzt. Eine Kombination aus intensiver thermischer, chemischer und mechanischer Reibung entfernt hartnäckige Klebstoffe und organische Stoffe. Bei der Extrusion kommt die Mehrzonen-Vakuum-Entgasungstechnik zum Einsatz. Während das Polymer schmilzt, extrahieren leistungsstarke Vakuumentlüftungsöffnungen flüchtige organische Verbindungen und verborgene Feuchtigkeit aggressiv. Dadurch werden Gerüche effektiv neutralisiert und mikroskopisch kleine Hohlräume in den extrudierten Strängen verhindert.
Polymere reagieren von Natur aus empfindlich auf ihre thermische Vorgeschichte. Jedes Mal, wenn ein Kunststoff geschmolzen und neu geformt wird, besteht die Gefahr, dass seine Molekülketten brechen. Dieser zerstörerische Prozess wird als thermischer Abbau bezeichnet. Dieser Abbau senkt den Schmelzflussindex drastisch und beeinträchtigt die Zugfestigkeit des recycelten Materials.
Um dies zu verhindern, ist eine hochmoderne Temperaturregelung unabdingbar. Extruder in Industriequalität nutzen präzise Bimetall-Zylinder-Heiz- und Kühlsysteme, die von PID-Reglern gesteuert werden. Durch die Aufrechterhaltung strenger thermischer Profile in verschiedenen Zonen der Schnecke stellen die Bediener sicher, dass der Kunststoff seinen Schmelzpunkt durch sanfte mechanische Scherung und nicht durch rohe äußere Hitze erreicht. Durch dieses empfindliche Gleichgewicht bleibt die Länge der Polymerkette erhalten und die von High-End-Herstellern geforderten robusten mechanischen Eigenschaften bleiben erhalten.
Für Werksleiter und Investoren ist die Auswahl der richtigen Maschinen die wichtigste Entscheidung bei der Gründung eines profitablen Unternehmens. Während die anfänglichen Investitionsausgaben erheblich sind, werden die langfristigen Betriebsausgaben und die erstklassige Qualität des Endprodukts letztendlich den finanziellen Erfolg der Anlage bestimmen. Ein strategischer Beschaffungsprozess erfordert die Bewertung mehrerer wichtiger technischer Parameter.
In dieser Branche gibt es keine universelle Patentlösung. Die Ausrüstung muss genau auf das spezifische Polymer und seine physikalische Form abgestimmt sein. Wenn Ihre Anlage auf Hartkunststoffe wie Hart-PVC abzielt, werden Standard-Folienextruder zwangsläufig scheitern. Diese dichten Materialien erfordern spezifische Schergeschwindigkeiten, um effizient zu schmelzen, was optimierte Längen-Durchmesser-Verhältnisse erforderlich macht, die typischerweise zwischen 32:1 und 36:1 liegen. Wenn Ihr Ausgangsmaterial hingegen aus feuchten, stark bedruckten Agrarfolien besteht, ist ein Schneidverdichter mit integriertem zweistufigen Extrusionsprozess zwingend erforderlich, um die für die Reinigung erforderliche zusätzliche Filterung bereitzustellen.
Die Maschinenspezifikationen müssen perfekt zum Sammelvolumen und der Zielleistung Ihrer Einrichtung passen. Während Geräte im Allgemeinen nach nominalen Kilogramm pro Stunde bewertet werden, müssen erfahrene Bediener reale Variablen berücksichtigen. Feuchtigkeit, starke Verschmutzung und Ausfallzeiten des Siebwechslers reduzieren den tatsächlichen Durchsatz regelmäßig um 10 bis 15 Prozent.
Bei der Kapazitätsbeurteilung steht die Synchronisation der gesamten Linie im Vordergrund. Der Durchsatz Ihres vorgeschalteten Zerkleinerers muss die Kapazität Ihrer Waschstraße leicht übersteigen. Die Waschstraße wiederum muss perfekt zur Aufnahmekapazität Ihres Extruders passen. Ein Engpass in einer einzelnen Phase führt zu stillgelegten Maschinen, Stromverschwendung und sinkenden Gewinnen.
Industrielle Recyclinganlagen sind stark abrasive Umgebungen. Schneidmesser, Extruderschnecken, Zylinder und Siebwechsler unterliegen einem ständigen Verschleiß durch Reibung und mikroskopisch kleine Verunreinigungen wie Sand oder Metallstaub. Bewerten Sie bei der Auswahl eines Maschinenherstellers sorgfältig die Metallurgie seiner Verschleißteile. Mit Wolframkarbidbeschichtungen oder fortschrittlichen Nitrierverfahren behandelte Komponenten bieten eine deutlich längere Lebensdauer. Dies reduziert die Wartungsausfallzeiten drastisch.
Der Energieverbrauch bleibt der größte laufende Kostenfaktor in der mechanischen Bearbeitung. Das Schmelzen dichter Polymere erfordert einen enormen elektrischen Aufwand. Moderne Geräte mildern dieses Problem durch die Integration energieeffizienter Wechselstrommotoren, Frequenzumrichter und Isoliermaterialien in Luft- und Raumfahrtqualität in den Extruderzylindern. Zusammengenommen reduzieren diese technischen Verbesserungen den Energieverbrauch im Vergleich zu Altsystemen um bis zu 30 Prozent.
Mechanisches Recycling ist unbestreitbar der Motor der globalen Kunststoffkreislaufwirtschaft. Der Erfolg dieses regenerativen Systems hängt jedoch ausschließlich vom Einsatz zuverlässiger, industrietauglicher Ausrüstung ab. Die Umwandlung unvorhersehbarer Abfallströme in hochwertige Pellets erfordert eine synergetische Kombination aus fortschrittlichen Zerkleinerern, intensiven Waschsystemen und Präzisionsgranulierern. Durch die Modernisierung der Anlagen mit modernen Maschinen können Betreiber ihren täglichen Durchsatz optimieren, ihre Umweltbelastung erheblich reduzieren und von der steigenden weltweiten Nachfrage nach recycelten Harzen profitieren.
Jetzt ist es an der Zeit, in eine nachhaltige, hochprofitable Betriebsinfrastruktur zu investieren. Um sicherzustellen, dass Ihre Anlage mit höchster Effizienz und maximaler Rentabilität arbeitet, ist es entscheidend, Geräte auszuwählen, die genau auf Ihren Materialfluss abgestimmt sind. Entdecken Sie das umfassende Angebot an fortschrittlichen Recyclinglösungen bei Jwell Machinery, um genau die Zerkleinerungs-, Wasch- und Pelletierungssysteme zu finden, die auf Ihre industriellen Anforderungen zugeschnitten sind.
Beim mechanischen Recycling werden Kunststoffabfälle physikalisch durch Zerkleinern, Waschen und Einschmelzen zu neuen Pellets verarbeitet, ohne dass sich die grundlegende chemische Struktur ändert. Beim chemischen Recycling werden jedoch fortschrittliche thermische oder katalytische Verfahren eingesetzt, um Kunststoffe in ihre ursprünglichen molekularen Monomere oder grundlegenden Petrochemikalien zu zerlegen.
Die meisten Standardverpackungskunststoffe können zwei- bis dreimal mechanisch recycelt werden, bevor die Polymerketten zu kurz und spröde werden. Um diesen Lebenszyklus zu verlängern und die strukturelle Integrität aufrechtzuerhalten, mischen Hersteller während der Produktion häufig einen bestimmten Prozentsatz recycelter Pellets mit Neumaterialien.
Geschredderte Plastikflocken haben uneinheitliche Größen, gezackte Kanten und unterschiedliche Schüttdichten. Dies macht es den Herstellern nahezu unmöglich, sie gleichmäßig in Spritzgießmaschinen einzuspeisen. Der Pelletierungsprozess schmilzt, filtert und formt diese Rohflocken zu gleichmäßigen, dichten Pellets um und sorgt so für die für eine hochwertige Herstellung erforderliche Standardisierung.
Thermoplaste sind ideale Kandidaten für die mechanische Bearbeitung. Polyethylenterephthalat, hochdichtes Polyethylen und Polypropylen sind die am häufigsten und am häufigsten recycelten Polymere. Duroplastische Kunststoffe, die nach ihrer Formung nicht wieder geschmolzen werden können, sind im Allgemeinen nicht für herkömmliche mechanische Extrusionslinien geeignet.
Für die Herstellung von Neuplastik muss Rohöl gefördert und raffiniert werden. Dabei handelt es sich um einen äußerst energieintensiven Prozess, der enorme Mengen an Treibhausgasen freisetzt. Beim mechanischen Recycling werden die Extraktions- und Raffinierungsphasen vollständig übersprungen. Durch einfaches Waschen und Umschmelzen bestehender Polymere verbrauchen Anlagen im Vergleich zur Neuharzproduktion bis zu 80 Prozent weniger Energie, was die gesamten Kohlenstoffemissionen drastisch senkt.


